
Kurze Antwort: Wann eignet sich ein Aluminiumrahmen für automatisierte Produktionsanlagen?
Ein Aluminiumrahmen ist eine gute Wahl, wenn die Anlage von einem modularen Aufbau, einer geringen beweglichen oder installierten Masse, Korrosionsbeständigkeit, einer übersichtlichen Kabelführung und einer schnellen Neukonfiguration profitiert. Er wird häufig für Montagezellen, Prüfstationen, Förderbänder, leichte Portalkrane, Schutzeinrichtungen, Vorrichtungen und Maschinenmodule verwendet. Die Eignung hängt jedoch nach wie vor von der Belastung, der Steifigkeit, den Schwingungen, dem Verhalten der Verbindungen, der Bodenverankerung und der erforderlichen Prozessgenauigkeit ab.
Entwerfen Sie den Rahmen auf der Grundlage der Lastwege der Ausrüstung und der Bezugsstruktur. Trennen Sie Bauteile, die statische und dynamische Lasten tragen, von Paneelen, die Gefahrenstellen absichern, und Platten, auf denen Roboter, Schienen, Kameras oder Werkzeuge befestigt sind. Dimensionieren Sie Profilquerschnitte und Verbindungen anhand von Zielwerten für Durchbiegung und Eigenfrequenz und nicht nur anhand der Festigkeit. Bearbeiten Sie kritische Schnittstellen erst, nachdem das strukturelle Konzept feststeht.
Überprüfen Sie den montierten Rahmen im eingebauten Zustand unter Berücksichtigung von Nivellierfüßen oder Verankerungen, Serienbeschlägen, Versorgungsleitungen und beweglichen Bauteilen. Prüfen Sie die Geometrie unter Last, das Verrutschen der Verbindungen, Vibrationen, die Absperrvorrichtungen, den Wartungszugang und die Umrüstung. Die Daten aus dem Profilkatalog und die Prüfung einzelner Komponenten stützen zwar die Konstruktion, belegen jedoch weder die Präzision noch die Sicherheit auf Maschinenebene.
Beginnen Sie mit der Maschinenfunktion und der Installation
Führen Sie diese Schritte aus, bevor Sie eine Profilreihe auswählen:
- Beschreiben Sie den Prozess und die Installation. Erfassen Sie Ausrüstung, Bewegungen, Produktionslasten, Gefahren, Umgebungsbedingungen, Bodenbeschaffenheit, Transport sowie zukünftige Änderungen.
- Lade Pfade und Funktionsbezugspunkte in die Karte ein. Verbinden Sie Roboter, Schienen, Kameras, Werkzeuge und Förderbänder über den Rahmen mit den Füßen oder Verankerungen.
- Legen Sie messbare strukturelle Ziele fest. Geben Sie die zulässige relative Durchbiegung, Schwingung, Stabilität und Einbaulage am Prozesspunkt an.
- Wählen Sie Profile und Verbindungen als Baugruppe aus. Vergleichen Sie T-Nuten, maßgefertigte Profile, bearbeitete Platten und geschweißte Elemente hinsichtlich ihrer tatsächlichen Verbindungsnachgiebigkeit.
- Gerät in betriebsbereitem Zustand. Den montierten Rahmen ausrichten, verankern, ausgleichen und prüfen, wobei die Schutzvorrichtungen, Versorgungsleitungen und beweglichen Ausrüstungsteile bereits installiert sind.
Legen Sie fest, welche Funktionen die Anlage erfüllt, wie lange die Zykluszeit ist, welche Prozesskräfte wirken, welche Massen bewegt werden, wie hoch die Beschleunigung ist, welchen Bewegungsbereich der Roboter oder das Portal hat, wie der Produktfluss verläuft und wie die Interaktion mit dem Bediener aussieht. Erfassen Sie die Aufstellfläche, die Transportgrenzen, den Zustand des Bodens, die Genehmigungen für Verankerungen, die Umgebungstemperatur, die Anforderungen an die Reinigung oder die Chemikalienbelastung sowie erwartete zukünftige Erweiterungen.
Führen Sie statische Lasten von Schränken, Förderbändern, Trichtern und Werkzeugen auf. Fügen Sie dynamische Reaktionen von Indexierern, Robotern, Pressen, Zylindern und Not-Aus-Schaltern hinzu. Berücksichtigen Sie Wartungslasten, Türen, Kabelschleppketten, Materialstaus und vorhersehbare Fehlbedienungen, die im Rahmen der Maschinenrisikobewertung ermittelt wurden.
ISO 12100:2010 enthält Grundsätze und eine Methodik für die Risikobewertung und Risikominderung bei Maschinen. Wenden Sie die für das Projekt vorgeschriebene, veröffentlichte Ausgabe an, anstatt davon auszugehen, dass die Rahmenzeichnung allein die Bewertung abschließt. NIST’s Rahmenkonzept zur Leistungsbewertung von Robotersystemen zeigt den Nutzen definierter Kennzahlen und Systemmodelle bei der Bewertung integrierter automatisierter Aufgaben.
Erstellen einer Matrix für Rahmenanforderungen
| Erfordernis | Entwurfsvorgaben | Rahmenelemente | Beweise |
|---|---|---|---|
| Statische Geometrie | Gewichte, Spannweiten und zulässige Verschiebung der Ausrüstung | Profilteile, Verstrebungen, Platten, Füße und Verankerungen | Analyse und Erhebung zur Lastanpassung |
| Dynamisches Verhalten | Bewegungsprofile, Antriebsfrequenzen und Prozessempfindlichkeit | Steifigkeit, Gelenkkonstruktion, Massenverteilung und Isolierung | Modal-/Antwortmodell und gemessene Schwingungen |
| Präzisionsschnittstellen | Bezugspunkte für Roboter, Schienen, Kameras, Werkzeuge und Förderbänder | Bearbeitete Unterlegscheiben, Dübel, Justierung und Toleranzsumme | Datum-basierte Prüfung und Prüfung der Prozessfähigkeit |
| Sicherheit | Gefahren, Zugang, Reichweite, Auswurf und Wartungsarbeiten | Schutzvorrichtungen, Türen, Verriegelungen, Verkleidungen und Sicherheitsabstände | Risikobewertung und Validierung der installierten Schutzmaßnahmen |
| Versorgungsunternehmen | Stromversorgung, Steuerungen, Druckluft, Vakuum, Kühlmittel und Daten | Kabelkanäle, Kabeltrassen, Kabelverschraubungen, Verteiler und Zugentlastungen | Streckenbegehung und Probebetrieb |
| Umwelt | Staub, Feuchtigkeit, Reinigungsmittel, Temperatur und Korrosion | Legierung, Oberflächenbehandlung, Entwässerung, Gehäuse und kompatible Beschläge | Aufzeichnungen zu Material und Oberflächenbehandlung sowie Umweltprüfungen |
Kraft, Steifigkeit und Stabilität getrennt betrachten
Bei der Festigkeitsprüfung wird überprüft, ob die Spannungen und die Belastung der Verbindungen innerhalb der zugelassenen Bemessungsgrundlagen bleiben. Bei der Steifigkeitsprüfung werden Verschiebungen und Winkelabweichungen kontrolliert. Die Stabilitätsprüfung befasst sich mit dem Knicken von Bauteilen, der Verwindung von Rahmen und dem Kippen. Automatisierte Anlagen stoßen oft an ihre Genauigkeits- oder Schwingungsgrenzen, bevor ein Aluminiumbauteil seine Festigkeitsgrenze erreicht.
Nutzen Sie Querschnittstiefe, geschlossene Zellen, Querverstrebungen und kurze Lastwege, um die Steifigkeit effizient zu erhöhen. Platzieren Sie Stützen und Träger unter den Reaktionskräften der Anlagen, anstatt Lasten über lange Auskragungen zu leiten. Überprüfen Sie die lokale Lagerung und den Ausreißwiderstand im Bereich von Halterungen, T-Muttern, Ankern und bearbeiteten Platten.
Beziehen Sie die Verbindungsfestigkeit in die Analyse ein. Wenn jede verschraubte Ecke als vollkommen starr behandelt wird, kann dies zu einer Überschätzung der Rahmensteifigkeit führen. Verwenden Sie an kritischen Stellen die Verbindungsdaten des Lieferanten oder repräsentative Prüfungen und überprüfen Sie die vollständig montierte Konstruktion.
Auslegung für die statische Durchbiegung am Prozesspunkt
Setzen Sie die Bewegung des Rahmens in ihre Auswirkung auf das Produkt, den Sensor oder das Werkzeug um. Eine geringe Durchbiegung des Sockels kann am Ende eines hohen Kameramasts oder eines Roboterfußes zu einem größeren Winkelabweichung führen. Legen Sie zulässige relative Verschiebungen zwischen den Funktionselementen fest, anstatt einen willkürlichen, für den gesamten Rahmen geltenden Wert anzugeben.
Berücksichtigen Sie die Schwerkraft, den Nutzlastbereich, die Kräfte auf den Kabeltäger sowie wechselnde Produktpositionen. Berücksichtigen Sie dabei auch die Nachgiebigkeit des Bodens und der Füße. Falls die Maschine beweglich sein muss, vergleichen Sie die Bedingungen für Lenkrollen, einziehbare Räder und feste Füße jeweils separat.
Messen Sie die Einbaugeometrie unter den im Produktionsbetrieb herrschenden Belastungsbedingungen. Eine unbelastete Werksabnahme gibt möglicherweise nicht den tatsächlichen Zustand des Rahmens wieder, nachdem Schränke, Schutzvorrichtungen und Automatisierungsmodule montiert wurden.
Vibrationen und Resonanzen eindämmen
Das dynamische Verhalten hängt von Masse, Steifigkeit, Dämpfung, Gelenken, der Bodenlagerung und der Anregungsfrequenz ab. Die geringe Dichte von Aluminium kann bewegliche Strukturen unterstützen, während modulare Gelenke und Leichtbauplatten Schwingungsmoden erzeugen können, die mit Hochgeschwindigkeitsachsen, Robotern oder Pressen interagieren.
Schätzen Sie die Eigenfrequenzen und die erzwungene Schwingung unter Verwendung realistischer Annahmen zu Gelenken und Auflagern. Vergleichen Sie diese mit den Frequenzen von Motor, Riemen, Kugelumlaufspindel, Indexierung und Zyklus, einschließlich Oberwellen und wechselnder Nutzlast. Fügen Sie Steifigkeit hinzu oder ändern Sie die Massenverteilung, wenn der Abstand nicht ausreicht.
Isolationslager reduzieren übertragene Schwingungen nur dann, wenn sie für die zu tragende Masse und den entsprechenden Frequenzbereich ausgewählt wurden; sie lassen zudem Bewegungen zu. Dämpfungsmaßnahmen können die Schwingungsantwort verringern, ersetzen jedoch keinen durchgehenden Lastpfad. Vergleichen Sie das Modell mit den Beschleunigungs- oder Wegmessdaten der montierten Maschine.
Wählen Sie zwischen modularen T-Nut-Profilen und maßgefertigten Profilen
Katalog-T-Nut-Systeme ermöglichen eine schnelle Montage und spätere Änderungen. In ihre standardisierten Nuten lassen sich Halterungen, Muttern, Platten und Versorgungsleitungen einpassen. Mit maßgeschneiderten Profilen kann das Material entlang des tatsächlichen Lastpfads angeordnet werden, es lassen sich Kabelkanäle, Plattenaufnahmen, Führungsnuten und geschlossene Kammern integrieren und die Teileanzahl bei wiederkehrenden Stückzahlen reduzieren.
Bei der kundenspezifischen Extrusion fallen Kosten für die Herstellung der Matrize, Mindestauflagen, Zeitaufwand für die Profilentwicklung sowie profilbezogene Toleranzen an. Die Design-Ressourcen des Aluminium Extruders Council Behandlung von Legierungen, Profilen, Fertigung und Toleranzen. AEC’s Toleranzrichtlinien unterscheidet zudem zwischen Standardtoleranzen bei der Extrusion und enger gefassten, vom Lieferanten geprüften Anforderungen.
Nutzen Sie BAOSONGs Maßgeschneiderte Führung für Aluminiumprofile Und Leitfaden zur Herstellbarkeit von Profilen wenn ein spezieller Querschnitt dazu beitragen kann, die Anzahl der Klammern oder den Bearbeitungsaufwand zu reduzieren.
Wählen Sie die Profilgröße aus der zusammengebauten Konstruktion aus
Die Bezeichnungen der Profilreihen geben keinen Aufschluss über die Leistungsfähigkeit der Maschine. Vergleichen Sie die tatsächlichen Querschnittseigenschaften, die freie Länge, die Verbindungsart, die Ausrichtung und die Belastung. Ein Profil kann einer Biegung um eine Achse sehr gut standhalten, um die andere Achse hingegen nur schlecht.
Halten Sie die Spannweiten kurz und richten Sie die Achse des tragenden Querschnitts auf das dominierende Moment aus. Verwenden Sie paarweise angeordnete Bauteile, Verstärkungsbleche oder geschlossene Rahmen, wenn Torsion und Verwindung eine Rolle spielen. Vermeiden Sie lange, nicht abgestützte Schienen, an denen Türen, Monitore oder pneumatische Geräte befestigt sind.
Überprüfen Sie die Durchbiegung an Befestigungsschlitzen und offenen Flächen. Das Nennbauteil kann steif sein, während die Verbindungswand nachgibt oder verrutscht. Erstellen Sie Prototypen für kritische Verbindungen, wenn die Katalogdaten die Belastungsrichtung und die Montage nicht abdecken.
Verbindungen so auslegen, dass Kräfte ohne Schlupf übertragen werden
Zu den möglichen Verbindungen zählen Außeneckwinkel, Innenanker, Endbefestigungen, Verstärkungsbleche, Dübel, Keile und Schweißverbindungen. Wählen Sie diese anhand der Kraftrichtung, des Drehmoments, der Zugänglichkeit, der Optik, der Einstellbarkeit und der betrieblichen Anforderungen aus.
Reibungsgesicherte Verbindungen sind auf saubere Oberflächen, die Vorspannung der Befestigungselemente und das Anzugsmoment angewiesen. Direktlagerende Elemente wie Passfedern, Schultern oder Stifte können die Scherkräfte kontrollieren und eine wiederholgenaue Positionierung gewährleisten, wenn ein Verrutschen nicht zulässig ist. Man sollte nicht davon ausgehen, dass Spielschrauben allein ausreichen, um Präzisionsmodule zu positionieren.
Legen Sie die Güteklasse der Befestigungselemente, die Eingriffsart, die Unterlegscheiben, die Sicherungsmethode, das Anzugsmoment und die Prüfung fest. Führen Sie nach dem Versand und der Inbetriebnahme eine erneute Überprüfung durch, da sich die Vorspannung durch Setzungen ändern kann. Vermeiden Sie schwer zugängliche Befestigungselemente hinter Verkleidungen oder Kabelrinnen.
Verwenden Sie bearbeitete Platten für präzise Schnittstellen
Roboter, Linearführungen, Bildverarbeitungssysteme, Nest-Anordnungen und Messgeräte erfordern oft flachere und wiederholgenauere Schnittstellen, als sie eine extrudierte Oberfläche bietet. Bringen Sie daher bearbeitete Adapterplatten an oder bearbeiten Sie die montierte Grundplatte entsprechend den Anforderungen der Ausrichtungsstrategie.
Erstellen Sie ein funktionales Bezugssystem, das den Maschinenfuß, die Bewegungsachsen und die Prozesswerkzeuge miteinander verbindet. Verwenden Sie zur Positionierung Passstifte, Führungsstifte, Passfedern oder geeignete Einstellelemente. Sorgen Sie dafür, dass Anzeigegeräte, Taster und Ausrichtwerkzeuge Zugang zu den Referenzflächen haben.
Geben Sie an, ob Ebenheit, Parallelität und Lage vor oder nach der Montage gelten und unter welchen Auflagebedingungen. ASME Y14.5-2018 (R2024) bietet die GD&T-Sprache zur Beschreibung von Bezugspunkt-bezogenen geometrischen Anforderungen.
BAOSONGs Leitfaden zu Extrusion und CNC-Bearbeitung erläutert, wann „Near-Net“-Abschnitte und bearbeitete Schnittstellen den Materialabtrag verringern können.
Toleranzen auf die Extrusion, den Zuschnitt und die Montage verteilen
Abweichungen beim extrudierten Profil, Schnittlänge und Rechtwinkligkeit, Lochposition, Plattengeometrie, Halterungsabstand und Verbindungsversatz fließen alle in die Berechnung ein. Wenden Sie keine CNC-Toleranzen auf jede extrudierte Oberfläche an. Ermitteln Sie, welche Merkmale variieren dürfen und welche das Prozesskoordinatensystem festlegen.
Verwenden Sie Einstellmöglichkeiten, wo dies bei der Inbetriebnahme erforderlich ist, mit einem kontrollierten Einstellbereich und einer Arretierungsmethode, die die Endposition sicherstellt. Unterlegscheiben, Stellschrauben und Langlöcher erfordern einen genau definierten Zugang und eine festgelegte Abnahme – keine improvisierten Korrekturen.
Rezension Toleranzen bei Aluminium-Strangpressprofilen und praktisch Toleranzen bei der CNC-Bearbeitung als separate Prozessdomänen.
Planung von Nivellierung, Verankerung und Bodenanschlüssen
Nivellierfüße gleichen Bodenunebenheiten aus, führen jedoch zu einer gewissen Nachgiebigkeit. Verankerungen verhindern ein Verrutschen, ein Anheben und ein Umkippen, können jedoch den Rahmen verziehen, wenn sie auf einem unebenen Boden festgezogen werden. Wählen Sie je nach den Anforderungen der Installation zwischen Vergussmörtel, Sohlenplatten, Unterlegscheiben oder Entkopplung.
Die Füße sind unter den primären Lastwegen anzuordnen und der Zugang für Schraubenschlüssel ist zu gewährleisten. Der punktuelle Bodendruck und der Abstand zur Verankerungskante sind zu überprüfen. Bei miteinander verbundenen Modulen ist festzulegen, ob die Rahmen ihre Bezugsebenen starr miteinander verbinden oder kontrollierte relative Bewegungen zulassen.
Ablauf der Nivellierung, Zielgeometrie, Anker-Drehmoment und abschließende Vermessung. Nach Erreichen der Betriebstemperatur sowie nach Transport oder Standortwechsel erneut überprüfen.
Integrieren Sie Schutzvorrichtungen, ohne sie als Dekoration zu betrachten
Die Norm ISO 14120:2015 legt allgemeine Anforderungen an die Auslegung und Herstellung von festen und beweglichen Schutzvorrichtungen gegen mechanische Gefahren fest. Verriegelungseinrichtungen werden gesondert in der Norm ISO 14119 behandelt. Die Arbeiten des NIST zu Leistung eines kollaborativen Robotersystems Dies verdeutlicht auch, warum das vollständig installierte System und sein messbares Verhalten bewertet werden müssen.
Schutzgitter, Paneele, Türen, Scharniere und Verschlüsse müssen den Anforderungen der Risikobewertung, der Zugänglichkeit und der vorhersehbaren Belastungen entsprechen. Transparente Paneele benötigen abgestützte Kanten und eine sichere Befestigung. Ein leichter Profilrahmen muss möglicherweise im Bereich großer Türen und häufig genutzter Wartungsöffnungen verstärkt werden.
Verwenden Sie keine Schutzverkleidung oder keinen Schutzpfosten als Bezugspunkt für Präzisionsmaschinen, es sei denn, diese sind für beide Funktionen ausgelegt. Überprüfen Sie an der installierten Maschine die Reichweite, Spaltmaße, den Durchhang der Tür, die Ausrichtung der Verriegelung und den festen Sitz der Verkleidung.
Entwicklungsplattformen und Zugriff gemäß dem geltenden Standard
Große Automatisierungsanlagen können Arbeitsbühnen, Stufen oder Laufstege umfassen. Die Norm ISO 14122-2:2016 befasst sich mit nicht angetriebenen Arbeitsbühnen und Laufstegen, die Bestandteil ortsfester Maschinen sind. Ermitteln Sie gemeinsam mit dem Maschinenkonstrukteur die vollständig geltenden Zugangsvorschriften und örtlichen Bestimmungen.
Eine Personentragkonstruktion erfordert eigene Lasten, Geländer, Beläge sowie Zugangs- und Inspektionsmöglichkeiten. Die Auswahl eines Maschinenrahmenprofils darf nicht ohne eine entsprechende statische und sicherheitstechnische Prüfung auf eine Personalplattform ausgeweitet werden.
Verlegen Sie elektrische und pneumatische Versorgungsleitungen für Wartungszwecke
Verwenden Sie Extrusionsschlitze, geschlossene Kabelkanäle und Kabelrinnen, um Strom-, Signal-, Luft-, Vakuum- und Flüssigkeitsleitungen entsprechend den Anforderungen des Systems voneinander zu trennen. Beachten Sie den Mindestbiegeradius der Kabel und die Vorgaben zur elektromagnetischen Verträglichkeit. Sorgen Sie an beweglichen Trägern und Steckverbindern für eine Zugentlastung.
Halten Sie Schläuche und Kabel von scharfen Kanten, Quetschstellen, heißen Oberflächen und Öffnungen in Schutzvorrichtungen fern. Stellen Sie sicher, dass undichte Stellen sichtbar und leicht zugänglich sind. Vermeiden Sie es, Leitungen durch die einzige Zugangsöffnung zu den Bauteilfugen zu verlegen.
Planen Sie freie Kapazitäten und zukünftige Filialen, ohne unkontrollierte Lücken zu hinterlassen. Abdeckungen und Verschlüsse sollten auch bei Vibrationen und während der Reinigung sicher sitzen.
Wärmebewegungen und Prozesswärme steuern
Bei Rahmen, auf denen Öfen, Schweißgeräte, Laser, Motoren oder beleuchtete Prüfsysteme montiert sind, können sich Neigungen bilden. Aluminium dehnt sich bei Temperaturänderungen aus; unterschiedliche Ausdehnungen zwischen Aluminiumteilen, Stahlschienen, Granitsockeln und den darauf montierten Geräten können zu einer Verschiebung der Ausrichtung führen.
Erfassen Sie Wärmequellen und Luftströmungen. Setzen Sie bei Bedarf thermische Trennungen, Abschirmungen, eine symmetrische Anordnung oder Dehnungsreserven ein. Legen Sie lange Schienen nicht an beiden Enden zu stark fest, wenn Temperaturänderungen eine kontrollierte Bewegung erfordern.
Legen Sie die Referenztemperatur und den Aufwärmzustand für die Ausrichtung fest. Überprüfen Sie die Prozessgeometrie nach der thermischen Stabilisierung und nicht nur unmittelbar nach dem Zusammenbau.
Wählen Sie die Legierung und die Oberflächenausführung für die Produktform aus
Für den Hochbau werden üblicherweise Strangpresslegierungen der 6xxx-Reihe verwendet, da diese eine gute Extrudierbarkeit, ausreichende Festigkeit, gutes Korrosionsverhalten und gute Oberflächenbearbeitbarkeit vereinen. Für bearbeitete Verbindungsplatten können 6061-T6/T651 oder ein anderes, gemäß Zeichnung zugelassenes Material verwendet werden. Die endgültige Auswahl hängt vom Querschnitt, der Härtebehandelbarkeit, den Fügeverfahren, der Bearbeitbarkeit und den Umgebungsbedingungen ab.
Eine klare oder farbige Eloxierung kann Oberflächen schützen und kennzeichnen; eine Pulverbeschichtung kann Farbe und eine umfassendere optische Abdeckung bieten. Die Oberflächenbeschaffenheit kann die elektrische Verbindung, den Gleitkontakt von T-Muttern, die Passgenauigkeit und das Erscheinungsbild beeinflussen. Decken Sie Erdungspunkte, Passflächen und Gewinde bei Bedarf ab.
Nutzen Sie BAOSONGs Vergleich zwischen 6061 und 6063 Und Leitfaden: Eloxieren vs. Pulverbeschichtung als Ausgangspunkte.
Entscheiden Sie sich zwischen Extrusionsmontage, Fertigung und Bearbeitung
| Route | Gute Passform | Vorteile | Zu beachtende Punkte |
|---|---|---|---|
| Katalog: T-Nut-Baugruppe | Prototyp, konfigurierbare Zellen und Absperrvorrichtungen | Schnelle Änderungen, Standard-Hardware und einfache Dienstprogramme | Fugenausrichtung, Befestigungsmittelkontrolle und visuelle Komplexität |
| Maßgeschneiderte Extrusionsbaugruppe | Wiederholungsgeräte mit integrierten Funktionen | Optimierter Querschnitt, weniger Bauteile und eine übersichtlichere Architektur | Investitionskosten, Mindestauflagen und Profiltoleranz |
| Aluminiumschweißkonstruktionen | Große, zweckgebundene Fundamente und abgedichtete Bauwerke | Durchgehende Fugen und kundenspezifische Geometrie | Verformung, thermisch beeinflusster Zustand und eingeschränkte Modularität |
| Bearbeitete Platte/Rahmen | Kompakte Messtechnik oder Module mit hoher Schnittstellendichte | Kontrollierte Bezugspunkte und schnelle Änderungen am Prototyp | Materialabtrag, Masse, Zykluszeit und Verformung |
| Hybridbauweise | Weitgehende Produktionsautomatisierung | Jeder Prozess wird seiner jeweiligen Funktion zugeordnet | Datenübertragung, Zusammenführung und Lieferantenkoordination |
Planung, Montage und Inbetriebnahme
Arbeiten Sie auf einer stabilen Unterlage oder einer Halterung. Legen Sie das Grundrechteck und die Diagonalen fest, montieren Sie die Verstrebungen, bringen Sie die Hauptplatten an und fügen Sie anschließend die sekundären Schutzvorrichtungen und Versorgungsleitungen hinzu. Verwenden Sie eine dokumentierte Drehmomentfolge und kalibrierte Werkzeuge, wenn die Vorspannung entscheidend ist.
Ausgangspunkt ist die funktionale Referenzstruktur. Höhe und Verankerung festlegen, Schienen und Roboter ausrichten, Sensoren kalibrieren und anschließend den geladenen Produktionszyklus ausführen. Die tatsächlich verbauten Ausgleichsscheiben, Versätze und kritischen Maße für Wartungszwecke dokumentieren.
Durch den Transport können sich Verbindungen lösen oder die Konstruktion verziehen. Sehen Sie Hebepunkte und Transportverstrebungen vor, kennzeichnen Sie die Modulschnittstellen und wiederholen Sie die vorgeschriebene Vermessung nach der Montage.
Überprüfen Sie den Rahmen auf Komponenten- und Maschinenebene
| Merkmal | Verfahren | Erforderlicher Zustand | Was dies allein nicht beweist |
|---|---|---|---|
| Profil und Schnittgeometrie | Messgeräte, Koordinatenmessgeräte oder Messwerkzeuge | Festgelegte Stütz- und Referenztemperatur | Genauigkeit des zusammengebauten Rahmens |
| Maschinenbezugspunkte | Lasertracker, Koordinatenmessgeräte (CMM), Nivelliergeräte oder Ausrichtungsgeräte | Aufgestellt, ausgerichtet und beladen | Dynamische Prozessfähigkeit |
| Statische Durchbiegung | Belastungsvorrichtung und Wegmessung | Bestimmte Streitkräfte und Unterstützung | Resonanz oder Ermüdungslebensdauer |
| Dynamisches Verhalten | Beschleunigungssensoren, Weg- oder Prozessdaten | Produktionsbewegung und Nutzlast | Leistung des Sicherheitssystems |
| Wachen und Zugang | Prüfung und Funktionstests | Vollständig installierte Sicherheitsvorkehrungen | Genauigkeit bei nicht zusammenhängenden Prozessen |
| Gelenkerhaltung | Drehmomentprotokolle, Markierungen und Wiederholungsvermessung | Nach dem Transport und der Einlaufphase | Langfristiger Betrieb ohne Überwachung |
Das NIST erläutert in Unsicherheit und Dimensionskalibrierungen dass die Maßergebnisse Schätzwerte mit einer Unsicherheit sind. Wählen Sie Geräte, Auflagebedingungen und Entscheidungsregeln aus, die für die Toleranz und die Größe des eingebauten Rahmens geeignet sind.
Verwenden Sie diesen Arbeitsablauf für Aluminiumrahmen
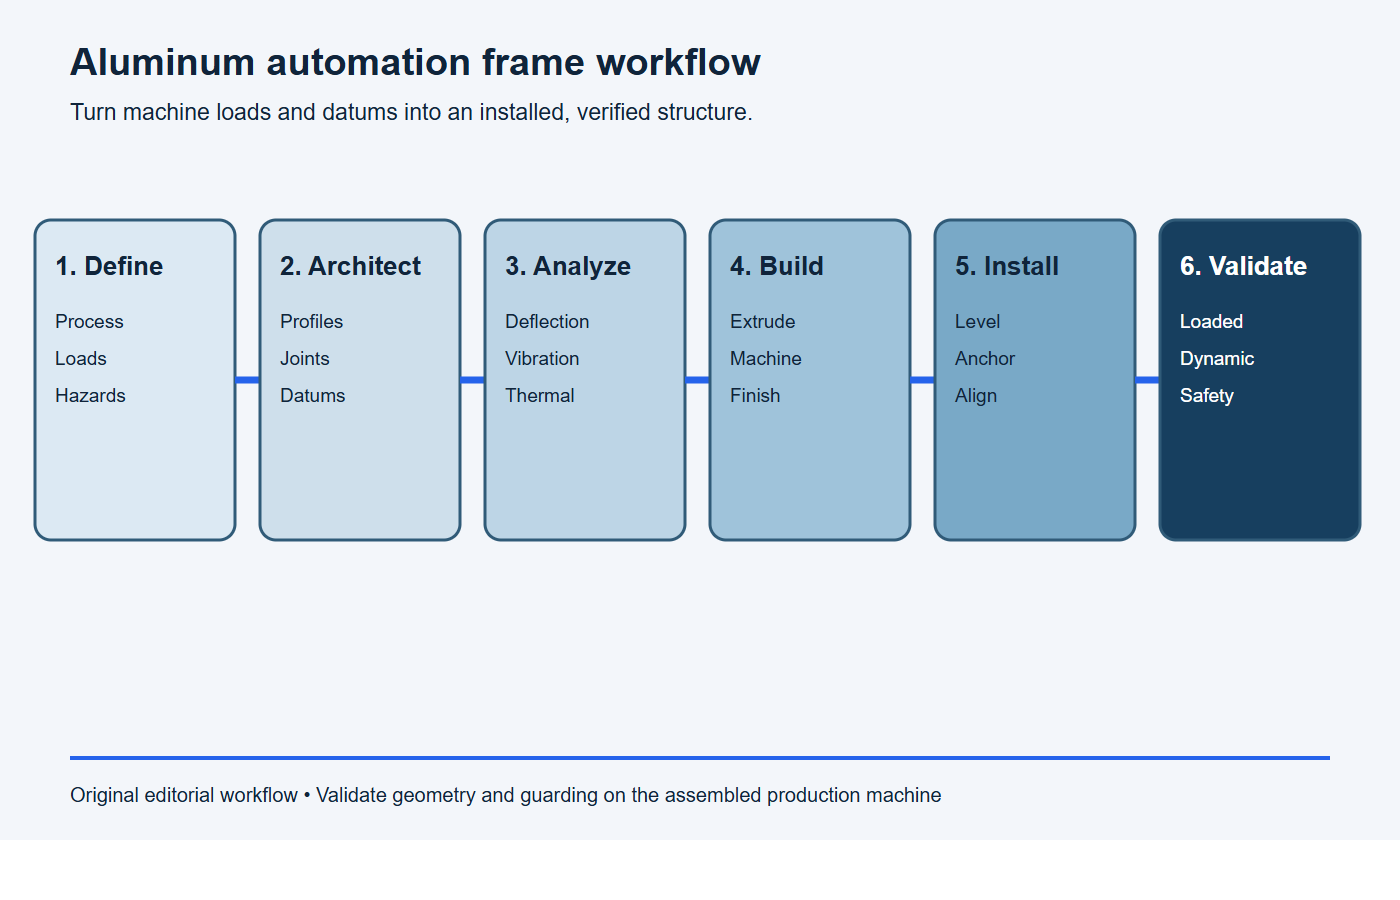
- Definition: Prozess, Lasten, Bewegung, Gefahren, Umgebung und Installation.
- Architekt: Lastpfade, Profilabschnitte, Verbindungen, Bezugspunkte, Schutzvorrichtungen und Versorgungsleitungen.
- Analysieren: Spannung, Durchbiegung, Stabilität, Schwingung und thermische Bewegung.
- Hersteller: kontrollierte Bauteile extrudieren, zuschneiden, bearbeiten, endbearbeiten und prüfen.
- Zusammenbau: Die Bestandsbauwerke auf Drehmoment, Höhe und Verankerung prüfen, ausrichten und dokumentieren.
- Überprüfen: Belastungsgeometrie, dynamisches Verhalten, Sicherheitsabstände und Produktionskapazität.
Was sollte eine Angebotsanfrage enthalten?
Fügen Sie diesen Leistungsumfang in die Angebotsanfrage ein und fügen Sie das kontrollierte Baugruppenmodell, die Rahmenzeichnungen, die Belastungstabelle und die Dokumente zur Maschinenschnittstelle als Anhang bei.
Umfang der Angebotsanfrage: Bitte unterbreiten Sie ein Angebot für [Rahmen- bzw. Modulversion] für [Prototypenmenge] und [Jahresvolumen]. Der Rahmen trägt [Ausrüstung und Bewegungssysteme] unter [statischen und dynamischen Belastungen], wobei an [Funktionspunkten] zulässige [relative Durchbiegungen und Schwingungen] gelten. Die Montage erfolgt auf [Boden, Stützen und Verankerungen], und die Umgebungsbedingungen umfassen [Temperatur, Feuchtigkeit, Staub und Reinigungsmittel]. Bitte geben Sie die vorgeschlagenen Profile, Aluminiumlegierungen, Verbindungen, Bearbeitungen, Oberflächenbehandlungen, Werkzeuge, Stückpreise, Lieferzeiten und Kapazitäten an. Führen Sie alle Annahmen und Abweichungen auf.
Erforderliche Nachweise: Gewährleistung der Rückverfolgbarkeit von Materialien, Prüfung von Profilen und bearbeiteten Bauteilen, Kontrolle von Verbindungen und Befestigungselementen, Ergebnisse der Ausrichtungsprüfung nach der Montage, Aufzeichnungen zur Nivellierung/Verankerung, Überprüfung unter Last, Aufzeichnungen zur Oberflächenbeschaffenheit, Transportschutz, Erstmusterdokumentation und Auslöser für die Änderungskontrolle. Ermittlung der Maschinensicherheit und Validierung der Produktionsfähigkeit außerhalb des Lieferumfangs der Rahmen.
- Montagemodell, Rahmenzeichnungen und Steuerelemente für Modulschnittstellen
- Statische und dynamische Belastungen, Schwerpunkt und Bewegungsprofile
- Zulässige relative Durchbiegung und Schwingungskriterien
- Funktionsbezugspunkte, bearbeitete Platten und Ausrichtungsstrategie
- Profilsystem oder Sonderprofil, Legierung, Härtegrad und Oberflächenbeschaffenheit
- Verbindungsarten, Befestigungselemente, Drehmoment- und Sicherungsanforderungen
- Sicherheitsmaßnahmen, Zugangskontrolle, Verlegung von Versorgungsleitungen und Umgebungsbedingungen
- Angaben zu Boden, Nivellierung, Verankerung, Transport und Montage
- Verantwortlichkeiten bei der Abnahme, Inbetriebnahme und Übergabe
- Prototyp und Jahresmenge mit zukünftigen Konfigurationsplänen
Stoppbedingungen: Der Aluminiumrahmen ist noch nicht zur Freigabe bereit
Unterbrechen Sie die Werkzeugfertigung, die Fertigung oder die Montage, wenn einer der folgenden Punkte noch nicht geklärt ist.
- Statische und dynamische Belastungen, Schwerpunkte oder Not-Aus-Reaktionen fehlen;
- Die zulässige relative Durchbiegung oder Schwingung am Prozesspunkt ist nicht definiert;
- Die Analyse geht von starren Verbindungen aus, für die keine Daten oder keine repräsentative Versuchsgrundlage vorliegen;
- Roboter-, Schienen-, Kamera- oder Werkzeugbezugspunkte werden ausschließlich durch die Schnittflächen der Strangpressprofile oder durch Distanzschrauben übertragen;
- Der Zustand des Bodens, die Nivellierung, die Verankerung oder die Transportsicherungen sind nicht bekannt;
- Sicherheits-, Zugangs- und Wartungsaufgaben wurden bei der Risikobewertung der Maschine nicht berücksichtigt;
- Temperaturgradienten oder die unterschiedliche Ausdehnung von Aluminium und Stahl können die Ausrichtung ohne Ausgleichsmaß verschieben;
- Die Abnahme umfasst lose Bauteile, schließt jedoch den eingebauten, beladenen und in Betrieb befindlichen Rahmen aus.
Geben Sie vor der Fixierung jedes Profils die maschinenspezifischen Belastungen und Bezugspunkte an. BAOSONG kann kundenspezifische Strangpressprofile, CNC-Anschlussplatten und Aluminiumrahmenkomponenten anhand des bereitgestellten Konstruktions- und Prüfplans überprüfen. Verwenden Sie die Kontaktseite für eine auf Zeichnungen basierende Überprüfung.
Häufig gestellte Fragen
Sind Aluminiumrahmen stabil genug für automatisierte Anlagen?
Dies ist der Fall, wenn Profiltiefe, Spannweite, Verstrebungen, Verbindungen und Auflager so ausgelegt sind, dass sie der zulässigen Verschiebung und Schwingung standhalten. Für Werkzeugmaschinen mit hohen Kräften ist unter Umständen eine andere Fundamentkonstruktion erforderlich.
Sollte für einen Rahmen ein T-Nut-Profil oder ein maßgefertigtes Profil verwendet werden?
T-Nuten eignen sich für eine schnelle Konfiguration und Umrüstung. Maßgefertigte Profile können Funktionen integrieren und die Wiederholbarkeit der Produktion verbessern, wenn das Produktionsvolumen und die Konstruktionsstabilität den Einsatz von Werkzeugen rechtfertigen.
Können Linearführungen direkt an einem Profil befestigt werden?
Nur wenn die Anforderungen an die Schiene, die Profiloberfläche, die Geradheit, die Befestigung und die Ausrichtung dies zulassen. Bei Präzisionssystemen kommt häufig eine bearbeitete Platte oder eine Nachbearbeitung nach der Montage zum Einsatz.
Macht eine festere Aluminiumlegierung den Rahmen steifer?
Gängige Aluminiumlegierungen weisen einen ähnlichen Elastizitätsmodul auf. Die Querschnittsgeometrie, die Spannweite, die Steifigkeit der Verbindungen und die Aussteifungen beeinflussen die elastische Durchbiegung in der Regel stärker als die Festigkeitsklasse.
Wie sollte ein Aluminiumrahmen überprüft werden?
Überprüfen Sie zunächst die Bauteile und vermessen Sie anschließend den montierten, nivellierten, verankerten und belasteten Rahmen in seinem funktionalen Bezugssystem. Führen Sie dynamische Messungen durch, wenn Prozessbewegungen die Genauigkeit beeinträchtigen können.
Kann der Extrusionsrahmen selbst die Maschinenabsicherung nachweisen?
Nein. Schutzvorrichtungen sind Teil eines Schutzsystems, dessen Verkleidungen, Öffnungen, Türen, Verriegelungen, Zugänge und installierte Funktionen der Risikobewertung der Maschine sowie den geltenden Normen entsprechen müssen.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
