
Kurze Antwort: Wie sieht eine praktikable Toleranz bei der CNC-Bearbeitung von Aluminium aus?
Eine praktische Fertigungstoleranz ist die größte Toleranz, die den Sitz und die Funktion des Bauteils über die gesamte Charge hinweg gewährleistet. Sie wird einem bestimmten Merkmal relativ zu definierten Bezugspunkten unter festgelegten Material- und Prüfbedingungen zugewiesen. Es gibt keine einheitliche Toleranz, die für jedes CNC-gefräste Aluminiumteil gilt.
In einer Zeichnung können für unkritische Maße allgemeine Toleranzen und für ausgewählte Bohrungen, Flächen oder Positionen strengere Anforderungen festgelegt werden. Der praktische Wert hängt von der Größe des Merkmals, der Toleranzspanne, der Legierung und dem Härtegrad, dem Rohteilzustand, den Einrichtungsbedingungen, der Endbearbeitung und der vereinbarten Messmethode ab. Große Platten, dünne Wände, weitreichende Merkmale und Maße, die sich über mehrere Einrichtungsvorgänge erstrecken, können die Einhaltung derselben numerischen Vorgabe erheblich erschweren.
Die Frage in der Fertigung lautet daher nicht: “Kann eine Maschine einmal eine Toleranz von ±0,01 mm einhalten?”, sondern: “Kann der vereinbarte Prozess jedes spezifizierte Merkmal über die gesamte akzeptierte Charge hinweg herstellen und überprüfen, einschließlich der Endbearbeitung und der Umwelteinflüsse?”
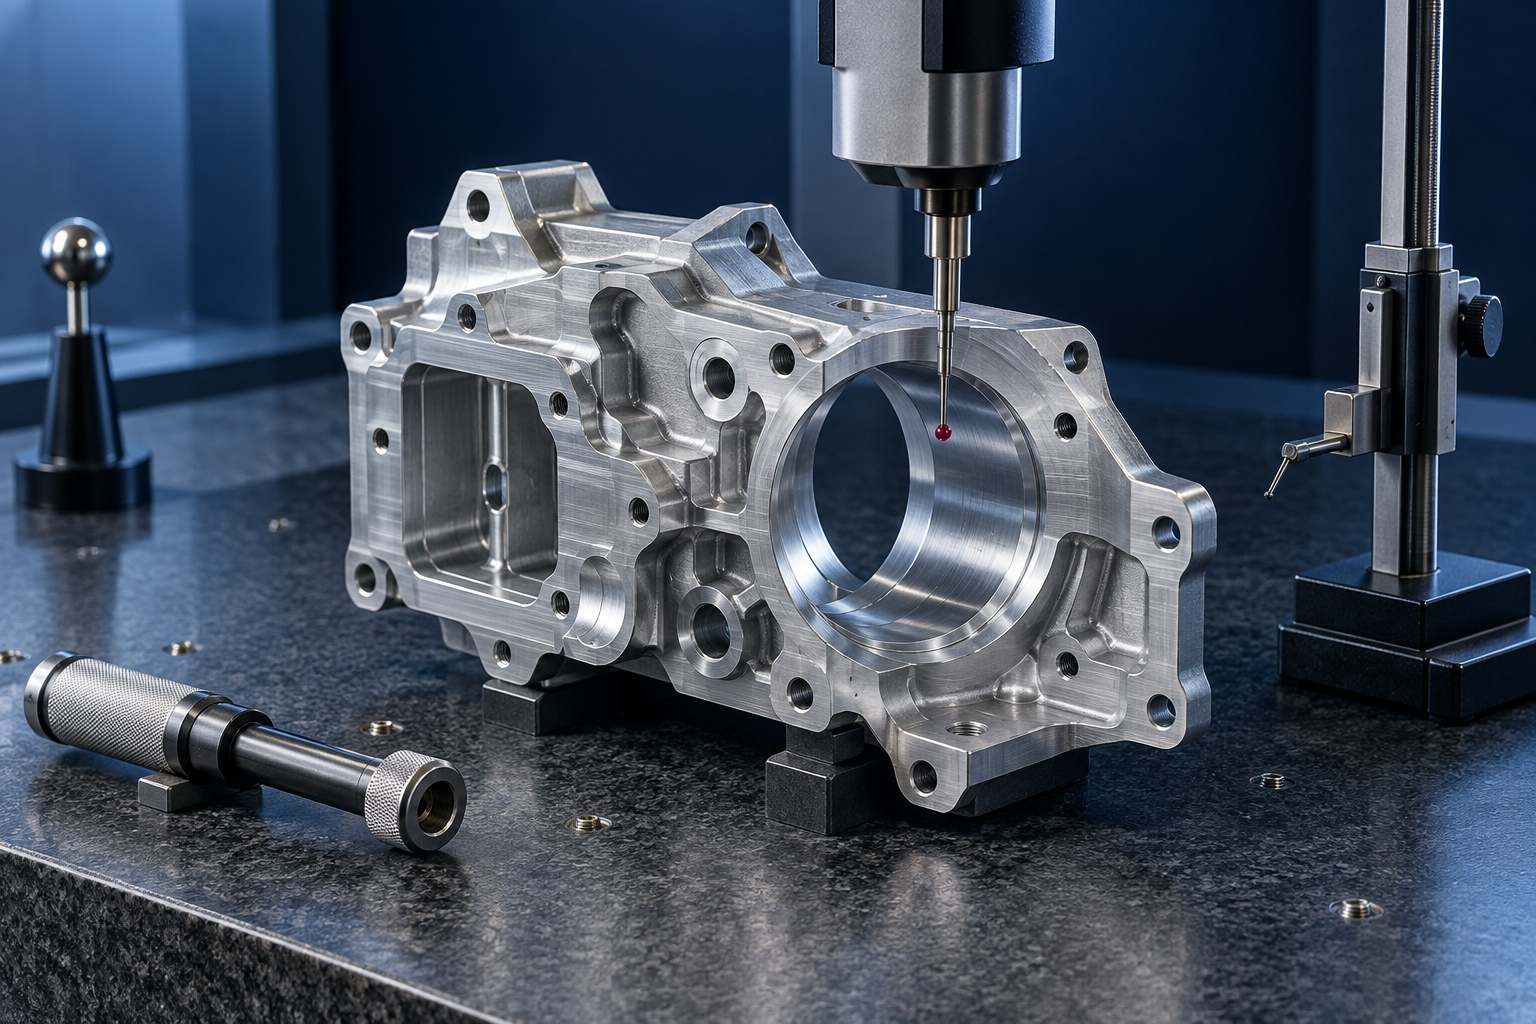
Toleranzprüfung in sieben Schritten
| Schritt | Aktion | Erforderliche Ausgabe |
|---|---|---|
| 1 | Bestimmen Sie die Passform, die Dichtung, die Ausrichtung, die Bewegung oder die Belastungsfunktion | Liste der wesentlichen Merkmale |
| 2 | Wählen Sie funktionale und messbare Bezugspunkte aus | Bezugssystem |
| 3 | Steuerelemente für Größe, Form, Ausrichtung, Position oder Textur zuweisen | Anforderungen auf Funktionsebene |
| 4 | Bestand, Wandstärke, Zugang und Einrichtungsreihenfolge prüfen | Liste der Fertigungsrisiken |
| 5 | Abnahmebedingungen „wie bearbeitet“ oder „fertigbearbeitet“ festlegen | Prüfphase abgeschlossen |
| 6 | Einigung über Messverfahren und Entscheidungsregel | Prüfplan |
| 7 | Einen Erstmusterlauf durchführen und die Produktionsdaten überprüfen | Freigegebene Toleranzen und Verfahren |
Behandeln Sie vier verschiedene Spezifikationen nicht als eine einzige Toleranz.
| Spezifikation | Was es steuert | Beispiel für eine Käuferfrage | Typischer Verifizierungsansatz |
|---|---|---|---|
| Maßtoleranz | Die zulässige Abweichung eines Merkmals hinsichtlich der Größe oder einer anderen Dimension. | Wird diese Welle bzw. Bohrung die beabsichtigte Passung gewährleisten? | Mikrometer, Bohrungsmessgerät oder ein geeignetes Messsystem. |
| Geometrische Toleranz | Form, Ausrichtung oder Lage in Bezug auf festgelegte Bezugspunkte. | Wird das Lochmuster nach dem Zusammenbau übereinstimmen? | Spannvorrichtung, Koordinatenmessgerät oder ein anderes auf das Merkmal abgestimmtes Verfahren. |
| Oberflächenstruktur | Die festgelegten Merkmale eines Oberflächenprofils. | Muss die Dicht- oder Gleitfläche eine bestimmte Oberflächenbeschaffenheit aufweisen? | Anwendbares Verfahren zur Oberflächenmessung und entsprechende Parameter. |
| Maschinenspezifikation | Eine Eigenschaft des Geräts unter den angegebenen Prüfbedingungen. | Was kann die Maschine während ihres eigenen Tests positionieren oder wiederholen? | Leistungsprüfung der Maschine – keine Abnahme der fertigen Teile. |
Schritt 1: Toleranzwerte vorbereiten
Bevor Sie die Zahlen überprüfen, legen Sie Folgendes bereit:
- die Montagefunktion und die Informationen zu den Gegenstücken;
- die 2D-Zeichnung und das 3D-Modell mit den entsprechenden Änderungen;
- Legierung, Härtungszustand und Ausgangsmaterialform;
- Bedingung der freien oder eingeschränkten Akzeptanz;
- Bearbeitungs- und Endbearbeitungsablauf;
- Prototypen-, Serien- und Nachlaufmengen;
- erforderliche Aufzeichnungen zur Erstmuster- oder Serienprüfung;
- die geltenden Normen für Zeichnungen, GD&T und Entscheidungsregeln.
Kennzeichnen Sie unbekannte Artikel und weisen Sie ihnen einen Verantwortlichen zu. Füllen Sie sie nicht mit dem Standard-Toleranzblock eines Lieferanten aus.
Die Positioniergenauigkeit einer Maschine entspricht nicht automatisch der Toleranz eines Fertigteils. Schnittkräfte, Werkzeugverschleiß, Werkstückspannung, thermische Veränderungen, Materialbeschaffenheit, Werkzeugzugang und Prüfung – all diese Faktoren spielen zwischen der programmierten Bewegung und einem akzeptierten Bauteil eine Rolle.
Beginnen Sie mit der Funktion, den Bezugspunkten und der Abnahmebedingung
Eine Zeichnung sollte der Fertigung und der Qualitätskontrolle Aufschluss darüber geben, worauf es ankommt. ASME beschreibt Y14.5-2018 (R2024) als Festlegung von Symbolen, Regeln, Definitionen und Vorgehensweisen für die Bemaßung und Tolerierung. Falls in Ihrem Projekt ein anderer GPS- oder Unternehmensstandard verwendet wird, geben Sie dieses System und die jeweilige Ausgabe an, anstatt verschiedene Konventionen zu vermischen.
Verwenden Sie diese Abfolge für kritische Aluminium-Bauteile:
- Geben Sie die Funktion an. Ermitteln Sie, welche Passung, Dichtung, Ausrichtung, Bewegung oder Lastführung versagen könnte.
- Wählen Sie stabile Bezugspunkte aus. Verwenden Sie Funktionen, die das Teil in seiner Baugruppe lokalisieren und auf die während der Fertigung und Prüfung zugegriffen werden kann.
- Steuern Sie die gewünschte Eigenschaft. Die Größe allein bestimmt möglicherweise nicht den Standort, die Ausrichtung oder die Form.
- Definieren Sie die Bedingung. Stellen Sie klar, ob die Abnahme im bearbeiteten Zustand, nach dem Eloxieren oder in einem anderen Fertigungszustand erfolgt.
- Einigung darüber erzielen, wie die Konformität festgestellt wird. Passen Sie die Methode und die Messunsicherheit an die Toleranz und das Risiko an.
Die Arbeit des NIST zu Unsicherheit und Dimensionskalibrierungen erläutert, warum Kalibrierung, Umgebungsbedingungen und Messverfahren das Vertrauen in ein Ergebnis beeinflussen. ASME B89.7.3.1 befasst sich ebenfalls mit Entscheidungsregeln für den Fall, dass die Messunsicherheit die Annahme oder Ablehnung beeinflusst. Dies ist besonders wichtig, wenn ein gemessener Wert nahe an einer Spezifikationsgrenze liegt.
Eine praktische Toleranzkarte für ein hypothetisches Bauteil
Das folgende Diagramm zeigt, wie bei einer technischen Überprüfung ein Bauteil in Funktionsklassen unterteilt werden kann. Die Zahlen wurden bewusst weggelassen: Die korrekten Werte hängen von den Gegenstücken, den Belastungen, der Größe, dem Materialzustand und dem Prüfplan ab.
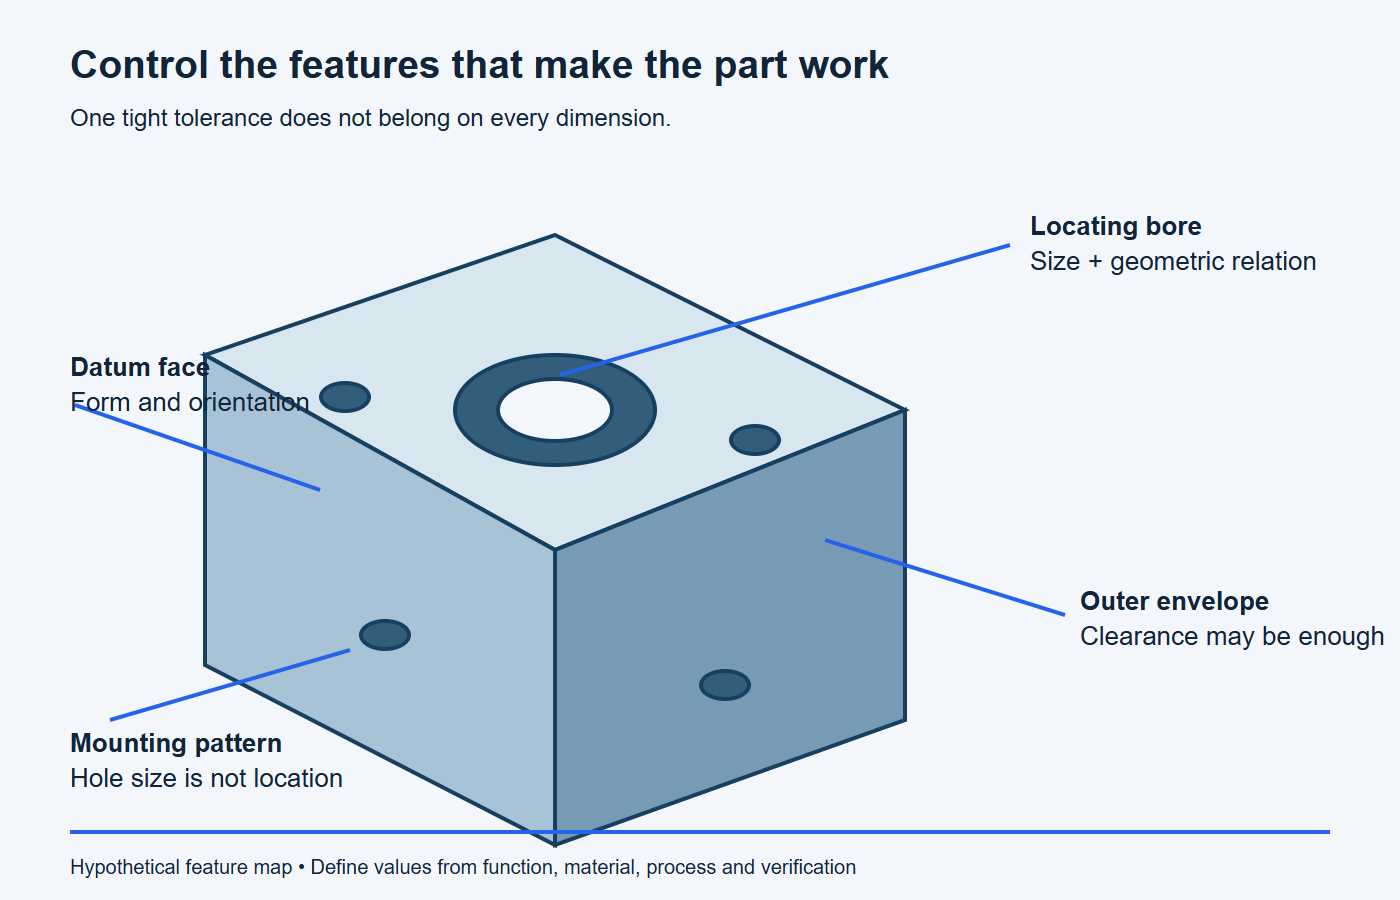
Betrachten wir das Gehäuse eines optischen Sensors:
- Die Passbohrung bestimmt die Positionierung gegenüber dem Sensor und muss hinsichtlich Größe und Geometrie den Anforderungen dieser Passung entsprechen.
- Die Montagefläche dient als Bezugsebene und muss gegebenenfalls formlich kontrolliert werden, falls sie die Ausrichtung beeinflusst.
- Die Bolzenlöcher müssen für die Montage eine ausreichende Positionsgenauigkeit aufweisen, doch darf ihre Maßtoleranz nicht mit der Lage der Bohrungsanordnung verwechselt werden.
- Die Außenhülse benötigt möglicherweise lediglich ein Spiel. Ein Festziehen auf das gleiche Maß wie die Passbohrung kann den Aufwand für Prüfung und Bearbeitung erhöhen, ohne die Funktion zu verbessern.
Das ist die Art von Diskussion auf Feature-Ebene, die man während einer Prüfung von Zeichnungen und technischen Unterlagen. Dies führt zu einer klareren Angabe als die Anmerkung “alle Maße ±0,01 mm”.”
Was erschwert die Einhaltung einer Toleranz in der Fertigung?
Teileabmessung und Toleranzspanne
Ein kurzer Abstand innerhalb einer Aufspannung stellt ein anderes Problem dar als die Beziehung zwischen Merkmalen an den gegenüberliegenden Enden eines langen Bauteils. Je größer die Spannweite ist, desto empfindlicher reagiert das System auf den Zustand des Werkstücks, die Temperatur, die Abstützung und die Messstrategie.
Dünne Wände und starker Materialabtrag
Dünne Schnitte können sich unter Schneid- oder Spannkräften verformen. Das Abtragen eines großen Volumens von einer Seite eines Rohlings kann Restspannungen lösen und das Werkstück nach dem Lösen der Spannung verändern. Ein Zulieferer kann eine ausgeglichene Schruppbearbeitung, eine Zwischenentspannung, ein angepasstes Ausgangsmaterial oder eine bestimmte Endbearbeitungsreihenfolge vorschlagen. Die Lösung muss für die jeweilige Geometrie geprüft werden.
Reichweite der Werkzeuge und Zugriff auf Merkmale
Tiefe Aussparungen, kleine Innenradien und schwer zugängliche Stellen schränken die Größe und Steifigkeit der Fräser ein. Protolabs’ Leitfaden zur Konstruktion von Bearbeitungsvorgängen nennt tiefe Merkmale, Hinterschneidungen und den Werkzeugzugang als praktische Probleme; die numerischen Leistungsgrenzen bleiben auf diesen Anbieter beschränkt.
Mehrere Konfigurationen und Datenübertragung
Wenn miteinander in Zusammenhang stehende Merkmale nicht in einer Aufspannung bearbeitet werden können, hängt ihre Beziehung davon ab, wie das Werkstück neu positioniert wird. Eine mehrachsige Strategie kann bei bestimmten Geometrien zwar die Anzahl der Umspannvorgänge reduzieren, garantiert jedoch für sich genommen keine Toleranz. Bei der Planung sollten Sie die Zugänglichkeit, die Bezugspunktübertragung und die Prüfung gemeinsam berücksichtigen. Mehrachsige Aluminiumbearbeitung.
Die Wahl des Verfahrens wirkt sich auch auf die Steuerungsstrategie aus. Bei geeigneten Drehteilen können die entsprechenden Durchmesser in einer Aufspannung um die Spindelachse herum gefertigt werden; berücksichtigen Sie bei der Planung die Funktionsachse und die sekundären Fräsmerkmale. CNC-Drehen von Aluminium. Bei prismatischen Werkstücken bestimmen die Einrichtungsreihenfolge, die Kontaktpunkte der Spannvorrichtung und der Zugang für den Fräser, wie sich Flächen, Bohrungen und Muster zueinander verhalten während CNC-Fräsen von Aluminium.
Werkzeugverschleiß und Prozessabweichungen
Ein Erststück kann noch innerhalb der Toleranz liegen, während spätere Teile aufgrund von Werkzeugverschleiß oder Temperaturschwankungen von der Toleranz abweichen. Die Produktionsplanung kann kontrollierte Versätze, Regeln zur Werkzeugstandzeit, Zwischenkontrollen und einen Stichprobenplan erfordern. Die geeigneten Kontrollmaßnahmen hängen vom Risiko des Merkmals und der Losgröße ab.
Was sollte der Lieferant nach der DFM-Prüfung zurücksenden?
- Eine mit Anmerkungen versehene Zeichnung, in der schwierige Merkmale und unklare Anforderungen gekennzeichnet sind.
- Der vorgeschlagene Bezugspunkt, die Einrichtung und die Reihenfolge der Werkstückspannung.
- In einem Arbeitsgang gefertigte Merkmale und Merkmale, die sich über mehrere Arbeitsgänge erstrecken.
- Annahmen bezüglich Materialzugabe, Schruppen, Spannungsabbau oder Stabilisierung.
- Bedenken hinsichtlich der Zugänglichkeit für Werkzeuge bei tiefen Taschen, kleinen Radien und großen Reichweiten.
- Maße, die durch Eloxieren, Strahlen, Beschichten oder Abkleben beeinflusst werden.
- Das Messverfahren und die Prüfstufe für jedes kritische Merkmal.
- Jede beantragte Toleranzänderung, deren funktionale Auswirkungen eindeutig identifiziert wurden.
Besprechen Sie die vorgeschlagenen Änderungen mit dem zuständigen Konstrukteur. Ein Anmerkung der Fertigung dient als Anregung für die Konstruktionsentscheidung und stellt keine automatische Genehmigung zur Änderung der Anforderung dar.
NIST-Forschung zu Auswahl von Messgeräten zur Maßprüfung für die Prüfplanung unterstreicht die Notwendigkeit, Konstruktionsinformationen, Maßanforderungen und die Auswahl der Ausrüstung miteinander zu verknüpfen.
Material und Lagerbestand spielen eine Rolle
“Aluminium” ist keine vollständige Materialbezeichnung. Legierung, Härtegrad und Produktform beeinflussen die Bearbeitbarkeit und das Maßverhalten. Bleche, Stangen und Strangpressprofile können unterschiedliche Vorgeschichten und Restspannungszustände aufweisen. Wenn für die Konstruktion entweder 6061 oder 6063 verwendet werden kann, ist unser Aluminiumführung 6061 vs. 6063 erläutert, warum neben Festigkeit und Oberflächenbeschaffenheit auch die Härtung und die Produktform berücksichtigt werden müssen.
Geben Sie die gemäß der Konstruktion vorgeschriebene Werkstoffbezeichnung und den geforderten Zustand an. Falls ein Ersatz zulässig ist, legen Sie das Genehmigungsverfahren fest. Gehen Sie nicht davon aus, dass sich zwei Legierungen mit ähnlicher Dichte bei der Bearbeitung, der Endbearbeitung oder im Betrieb identisch verhalten.
Konto für Eloxieren und andere Oberflächenbehandlungen
Eine Abmessung kann sich nach der Beschichtung ändern, und Anforderungen an das Erscheinungsbild können sich auf das Abkleben, die Lagerung und die Handhabung auswirken. Geben Sie an, welche Abmessungen vor und nach der Endbearbeitung gelten. Kennen Sie Bereiche mit Gewinden, elektrischen Kontakten, Dichtungen und Präzisionspassungen, die möglicherweise geschützt werden müssen oder für die ein separates Abnahmeverfahren erforderlich ist.
Für eine Bauteil aus eloxiertem Aluminium, In der Zeichnung und der Bestellung sollten die geltende Oberflächenbeschaffenheit, die Klasse oder der Typ, die Farb- oder Optikangabe sowie etwaige funktionale Anforderungen angegeben werden. Stimmen Sie diese Anforderungen mit den übergeordneten Plan zur Oberflächenbearbeitung. Verlassen Sie sich nicht auf eine allgemeine Angabe wie “schwarz eloxiert”, um die Maßtoleranzen festzulegen.
Gehen Sie bei der Anwendung allgemeiner Toleranzen mit Bedacht vor
Allgemeine Toleranzen sorgen dafür, dass eine Zeichnung lesbar bleibt, wenn für viele unkritische Maße dieselbe Regel gilt. Sie sollten jedoch keine individuellen Maßangaben für kritische Merkmale ersetzen.
Wenn Sie auf die Norm ISO 2768 verweisen, geben Sie bitte den von Ihrer Organisation geforderten Teil, die Klasse und die Ausgabe an. Stand 10. September 2026 führt die ISO eine neue Ausgabe der ISO 2768 für allgemeine lineare und Winkelmaßtoleranzen als in Vorbereitung auf, die die ISO 2768-1:1989 ersetzen soll. Die Norm ISO 22081:2021 hat die Norm ISO 2768-2:1989 für allgemeine geometrische Spezifikationen ersetzt und wurde im Jahr 2026 als aktuell bestätigt. Durch diesen Übergang ist ein uneingeschränkter Verweis auf “ISO 2768” besonders anfällig für Fehlinterpretationen.
Übernehmen Sie den vom Lieferanten vorgegebenen Toleranzblock nicht in eine Zeichnung, ohne zuvor zu prüfen, ob er mit der Konstruktion, dem Fertigungsverfahren und der vertraglich vereinbarten Norm übereinstimmt.
Wie sich engere Toleranzen auf die Kosten auswirken
Die Kostenauswirkungen ergeben sich aus den Maßnahmen, die zur Erfüllung und zum Nachweis der Anforderung erforderlich sind. Je nach Bauteil können engere Toleranzen zusätzliche Rüstvorgänge oder Nachbearbeitungsschritte, eine stabilere Werkstückspannung, langsamere Prüfvorgänge, Temperaturmanagement, spezielle Messgeräte, häufigere Stichproben oder ein höheres Ausschussrisiko erfordern.
Reduzieren Sie unnötige Kosten, indem Sie die strengsten Anforderungen auf funktionale Schnittstellen konzentrieren. Verwenden Sie geometrische Vorgaben, um Beziehungen direkt auszudrücken. Sehen Sie ausreichende Innenradien und einen ausreichenden Werkzeugzugang vor. Legen Sie fest, ob Prüfberichte für jedes Teil, eine Stichprobe oder das Erstmuster erforderlich sind.
Bei der Anfrage Präzisionsbearbeitung von Aluminium mittels CNC-Fräsen, bitten Sie den Lieferanten, die Merkmale zu ermitteln, die die Prozess- und Prüfkosten maßgeblich beeinflussen. Ein überarbeitetes Bezugssystem oder eine angepasste Toleranzzuordnung kann die Baugruppe schützen und gleichzeitig die Fertigung vereinfachen.
Erstellen Sie vor der Angebotserstellung einen Plan zur Funktionskontrolle
Eine aussagekräftige Angebotsanfrage wandelt jede kritische Funktion in eine umsetzbare und messbare Anforderung um. Die Tabelle dient als Planungsrahmen und stellt keine Liste garantierter Leistungsmerkmale dar. Die tatsächlichen Toleranzen, Prüfhäufigkeiten und Abnahmeregeln müssen für die Zeichnungsversion, die Stückzahl und den Fertigzustand vereinbart werden.
| Funktionsmerkmal | Fragen zur Produktion | Möglicher Kontrollansatz | Sicherheitsfragen |
|---|---|---|---|
| Präzisionsbohrung oder Lagersitz | Wird die Passung allein durch die Größe bestimmt? Bezieht sich die Bohrung auf eine andere Achse oder Fläche? | Wählen Sie einen festen Bezugspunkt, planen Sie das Schruppen und Schlichten und kontrollieren Sie die Abmessungen sowie die relevante Geometrie. | Welches Bohrungsmessgerät bzw. welches Maßsystem ist geeignet, und bei welcher Temperatur und Abtastrate? |
| Flache Dicht- oder Montagefläche | Welche Dichtung, welches Kontaktmuster oder welche Ausrichtungsfunktion muss die Fläche schützen? | Steuern Sie die Funktionsfläche relativ zu den Bezugspunkten der Baugruppe; vermeiden Sie das Festziehen nicht zugehöriger Flächen. | Wird das Merkmal im freien Zustand oder in der fixierten Position geprüft, und zwar vor oder nach der Fertigstellung? |
| Langes Lochmuster | Erfasst das Muster verschiedene Konstellationen oder einen langen thermischen und strukturellen Zeitraum? | Verwenden Sie ein funktionales Bezugssystem, gut zugängliche Orientierungsmerkmale und einen Einrichtungsplan, der die Übertragung von Bezugspunkten auf ein Minimum beschränkt. | Kann die Prüfvorrichtung die Bezugspunkte der Zeichnung nachbilden und die erforderliche Beziehung angeben? |
| Dünnwandiges Gehäuse | Können Klemmkräfte, Schnittkräfte oder der Abbau von Restspannungen zu einer Verformung der Wand führen? | Wiederholung der Themen „Rohlingform“, „Auflage“, „Schruppausgleich“, „Zwischenzustand“ und „Wandzugangsstrategie“. | Legen Sie die Bedingungen für den freien Zustand oder die eingeschränkte Akzeptanz fest und bestimmen Sie, wann sich das Bauteil stabilisieren kann. |
| Fertige Schnittstelle | Haben Eloxieren, Beschichten, Strahlen oder Abkleben Auswirkungen auf Größe, Struktur oder Kontakt? | Trennen Sie die Prozesskontrollen vor der Endbearbeitung von den endgültigen funktionalen Anforderungen und legen Sie geschützte Bereiche fest. | Geben Sie an, welche Merkmale nach der Endbearbeitung geprüft werden und wie die Beschichtung im Ergebnis behandelt wird. |
Für hochwertige Präzisionsarbeiten bietet dieser Plan zudem einen klaren Weg von den Zeichnungsvorgaben bis hin zur Qualitäts- und Prüfplan. Damit erhalten Käufer und Hersteller eine gemeinsame Grundlage für die Erstmusterprüfung, die Probenahme, die Messgeräte und die Änderungskontrolle.
So überprüfen Sie eine enge Toleranz vor der Produktion
- Geben Sie die Überarbeitung der Zeichnung, des Materials, der Oberflächenbeschaffenheit und der Prüfung frei.
- Bestätigen Sie die für die Produktion vorgesehenen Maschinen, Vorrichtungen, Programme und Messverfahren.
- Das Erststück muss freigegeben werden, bevor die restliche Testmenge gefertigt wird.
- Messen Sie die vereinbarten kritischen Merkmale an repräsentativen Teilen aus der gesamten Charge.
- Erfassen Sie Werkzeugwechsel, Versatzänderungen, Nacharbeiten, Ausschuss und gegebenenfalls die Temperaturbedingungen.
- Führen Sie die Endbearbeitung der Teile gemäß dem vorgesehenen Verfahren zur Eloxierung oder Beschichtung durch.
- Wiederholen Sie die Endabnahme im vorgegebenen Fertigzustand.
- Vergleichen Sie die Ergebnisse mit der Anforderung und der Entscheidungsregel für die Messunsicherheit.
- Schließen Sie wesentliche Maßnahmen ab, bevor die Fertigungstoleranz freigegeben wird.
Abbruchbedingungen: Die Toleranz ist noch nicht freigabebereit
- Die Toleranz hat keinen eindeutigen Grund hinsichtlich Passung, Dichtung, Ausrichtung oder anderer funktionaler Aspekte.
- Der Bezugspunkt der Zeichnung kann weder bei der Bearbeitung noch bei der Prüfung verwendet werden.
- Die Anforderung gilt für alle Konfigurationen, die Datenübertragung wurde jedoch noch nicht überprüft.
- Das Bauteil wird in eingespannter Lage vermessen, während die Zeichnung ein Ergebnis im freien Zustand erfordert, oder umgekehrt.
- Es ist unklar, ob die Abnahmephase vor oder nach der Fertigstellung stattfindet.
- Das ausgewählte Gerät bzw. das ausgewählte Verfahren kann im Grenzbereich kein verlässliches Ergebnis liefern.
- Als Nachweis der Chargenfähigkeit wird ein Einzelmuster herangezogen.
- Die Messwerte von Lieferant und Abnehmer stimmen nicht überein, und die Ursache ist weiterhin ungeklärt.
Was sollte Ihre Angebotsanfrage enthalten?
- 2D-Zeichnung und 3D-Modell mit entsprechender Revisionsnummer.
- Legierung, Härtegrad, Rohform und zugelassene Ersatzwerkstoffe.
- Gültige Zeichnungsnorm und Ausgabe.
- Funktionsbezugspunkte, kritische Merkmale und Kontext der Gegenstücke.
- Oberflächenbeschaffenheit und die nach der Bearbeitung geltenden Maße.
- Prototypen, Serien und voraussichtliche Nachbestellmengen.
- Vorgeschriebene Prüfverfahren, Berichtsformate und Stichprobenumfang.
- Jede Umgebungs- oder Montagebedingung, die sich auf die Abnahme auswirkt.
Bei BAOSONG können Sie Senden Sie uns Ihre Zeichnungen und Produktionsanforderungen zur Prüfung zu. Ermitteln Sie die Maße und geometrischen Beziehungen, die die Funktion des Bauteils gewährleisten; dies bildet eine klare Grundlage für den Fertigungs- und Prüfplan.
Anfrage zur Überprüfung der Toleranzen (druckfertig)
“Bitte sehen Sie sich die Zeichnung an.“ [Teil/Überarbeitung] in [Legierung, Härtegrad und Rohform] für [Prototypen und Serienmengen]. Liefern Sie eine mit Anmerkungen versehene DFM-Zeichnung, in der Risiken bei kritischen Merkmalen, vorgeschlagene Bezugspunkte und Aufspannungen, von der Endbearbeitung betroffene Maße, Messverfahren, Erstmusternachweise sowie etwaige geforderte Toleranzänderungen aufgeführt sind. Erstellen Sie ein Angebot für das Bauteil im erforderlichen fertigen und geprüften Zustand.”
Häufig gestellte Fragen
Ist eine Toleranz von ±0,01 mm für die CNC-Bearbeitung von Aluminium realistisch?
Unter kontrollierten Bedingungen mag dies für ein bestimmtes Merkmal zwar machbar sein, doch die Angabe der Zahl allein reicht nicht aus. Die Größe, Geometrie, Spannweite, der Materialzustand, die Einrichtung, die Oberflächenbearbeitung und die Prüfung des Merkmals entscheiden darüber, ob es sich um eine stabile Produktionsanforderung handelt. Behandeln Sie dies als eine kritische Anforderung, die überprüft werden muss, und nicht als allgemeinen Hinweis für das gesamte Bauteil.
Sollte jede Maßangabe in einer Zeichnung dieselbe Toleranz aufweisen?
Nein. Verwenden Sie Einzelmaße für funktionale Merkmale und eine angemessene allgemeine Toleranz für die übrigen Maße. Dadurch wird die Zeichnung übersichtlicher, und die Prozesskontrolle konzentriert sich auf die Bereiche, in denen sie die Baugruppe schützt.
Garantiert ein Koordinatenmessgerät die Genauigkeit der Teile?
Nein. Ein CMM ist ein Messsystem. Die Zuverlässigkeit hängt auch vom Messprogramm, der Bezugsebene, der Antaststrategie, der Kalibrierung, den Umgebungsbedingungen und der Unsicherheit im Verhältnis zur Spezifikation ab.
Sollten die Maße vor oder nach dem Eloxieren geprüft werden?
Legen Sie für jedes kritische Merkmal die Abnahmestufe fest. Bei einigen Schnittstellen kann nach der Endbearbeitung eine Maskierung oder Überprüfung erforderlich sein. Stimmen Sie die Zeichnung, die Endbearbeitungsspezifikation und den Prüfplan vor Produktionsbeginn aufeinander ab.
Empfohlene Downloads zur Toleranzplanung für Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um die tatsächlichen Bearbeitungsmöglichkeiten von den Anforderungen in den Zeichnungen abzugrenzen und Toleranzentscheidungen vor der Freigabe zu dokumentieren.
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung einer Toleranzkette oder einer Zeichnungsvorgabe? Kontaktieren Sie BAOSONG Precision.
