
Kurze Antwort: Sollten Sie sich für Aluminium 6061 oder 6063 entscheiden?
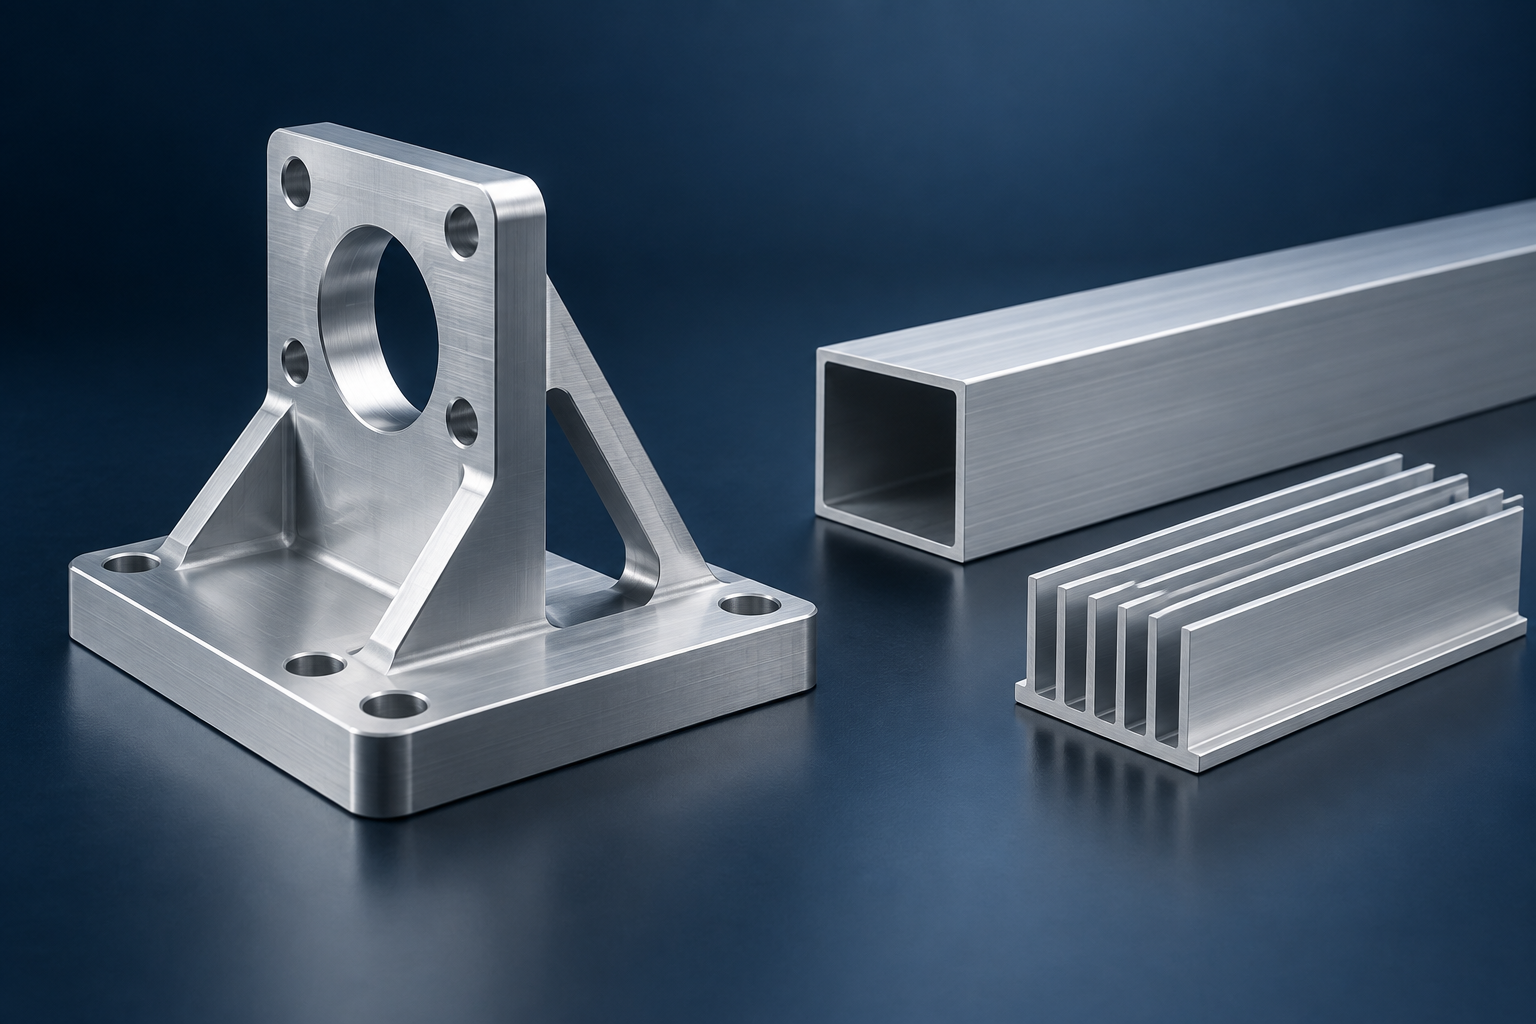
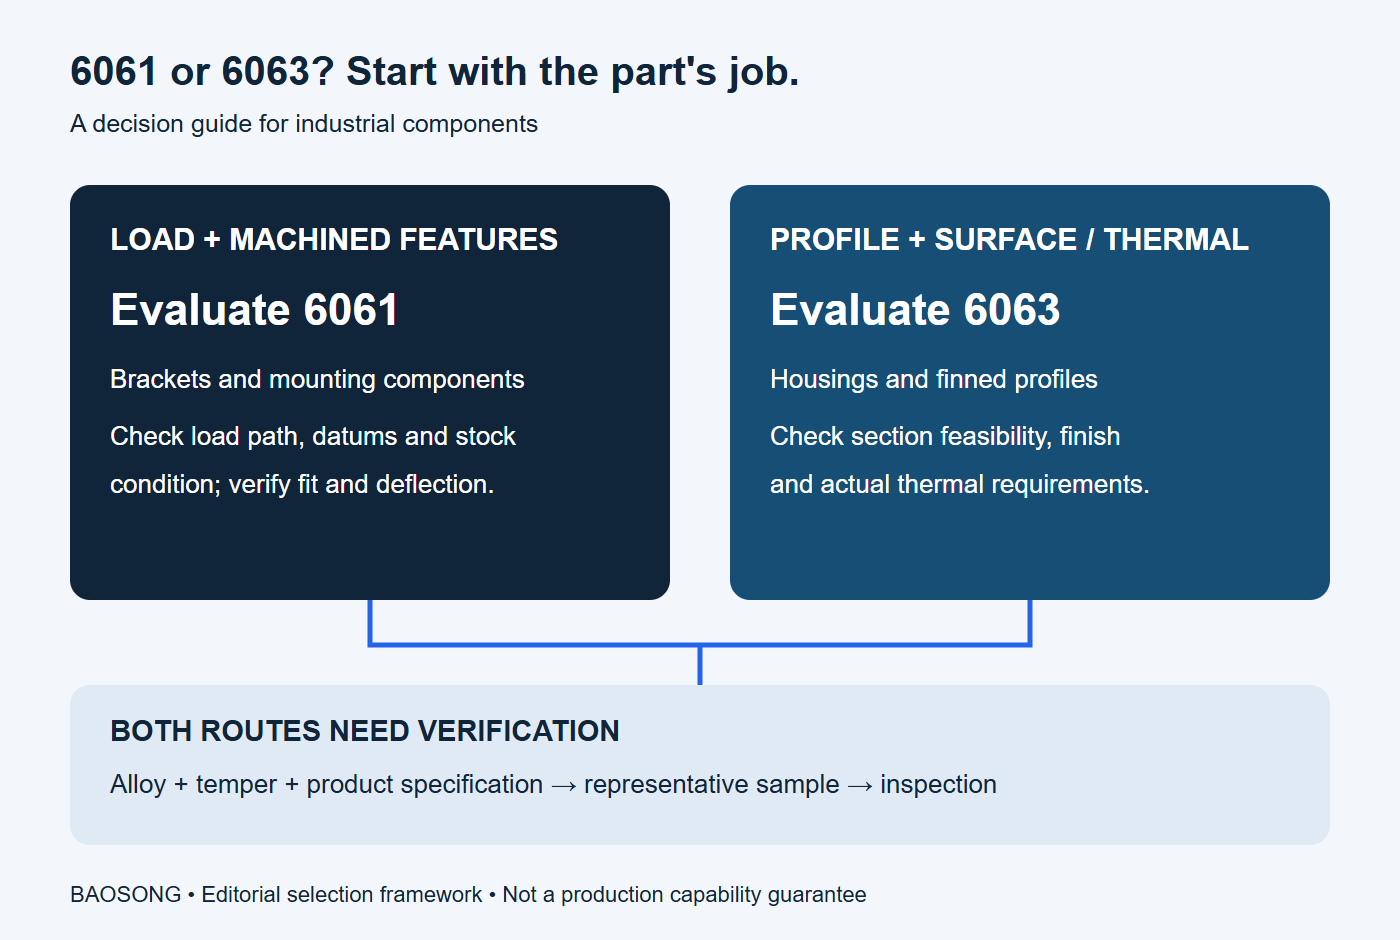
Entscheiden Sie sich bei der Herstellung von bearbeiteten oder tragenden Bauteilen, bei denen es vor allem auf Festigkeit ankommt, zunächst für 6061. Typische Beispiele hierfür sind Halterungen, Platten, Befestigungselemente und Gehäuse mit tragenden Funktionen. Vergewissern Sie sich vor der Verwendung von Eigenschaftswerten über den vollständigen Härtegrad und die Produktform.
Entscheiden Sie sich zunächst für 6063, wenn es sich um ein aus Strangpressprofilen gefertigtes Bauteil mit einem komplexen, gleichbleibenden Querschnitt oder einer besonders wichtigen eloxierten Oberfläche handelt. Typische Beispiele sind lange Gehäuse, Abdeckungen, Rahmen und Kühlkörperprofile. Bearbeiten Sie die kritischen Bohrungen und Passflächen nach dem Strangpressen, sofern dies in der Zeichnung vorgeschrieben ist.
Lassen Sie sich nicht allein vom Namen täuschen. Vergleichen Sie die tatsächliche Geometrie, die Belastung, die Oberflächenbeschaffenheit, die Verbindungsart, die Stückzahl, die Materialspezifikation und die Prüfbedingungen. Genehmigen Sie den endgültigen Fertigungsablauf anhand eines repräsentativen Materialzeugnisses, eines Fertigungsmusters und der Ergebnisse der Erstmusterprüfung.
Sechsstufiger Prozess zur Legierungsauswahl
| Schritt | Maßnahmen des Käufers | Erforderliche Ausgabe |
|---|---|---|
| 1 | Belastungen, Temperatur, Korrosion, optische Anforderungen und Schnittstellen bei der Montage definieren | Nach Priorität geordnete Anforderungen |
| 2 | Entscheiden Sie, ob die Geometrie eher die Bearbeitung von Rohlingen oder die Strangpressung in Kombination mit CNC begünstigt | Mögliche Herstellungsmethode |
| 3 | Vergleichen Sie Legierung, Härtungsgrad, Produktform und geltende Spezifikation | Optionen für kontrolliertes Material |
| 4 | Überprüfung der kritischen Maße, der Oberflächenbearbeitung und der Fugen | Zeichnungs- und Prozessrisiken |
| 5 | Angebote für dasselbe fertige und geprüfte Bauteil vergleichen | Vergleich mit gleichwertigen handelsüblichen Produkten |
| 6 | Zertifikate, Muster und Erstmusternachweise genehmigen | Freigegebene Produktionsauswahl |
Schritt 1: Die Anforderungen festhalten, bevor man eine Legierung benennt
Füllen Sie dieses Arbeitsblatt gemeinsam mit den Konstruktions- und Fertigungsteams aus. Wenn ein Feld unbekannt ist, kennzeichnen Sie es zur Überprüfung, anstatt eine Auswahl aus einer allgemeinen Werkstofftabelle zu treffen.
- Last: Kraft, Richtung, Zyklenzahl und zulässige Verformung.
- Umwelt: Betriebstemperatur, Feuchtigkeit, Chemikalien und galvanischer Kontakt.
- Geometrie: Gesamtabmessungen, wiederholte Querschnitte, Wände, Vertiefungen, Löcher und Schnittstellen.
- Aussehen: sichtbare Bereiche, Oberflächenstruktur, Eloxalfarbe und freigegebenes Muster.
- Beitritt: Befestigungselemente, Schweißen, Kleben, Presspassungen oder Gewindeelemente.
- Band: Prototypenmenge, Nachbestellungen, Jahresbedarf und geplante Lebensdauer.
- Prüfung: wichtige Bezugspunkte, Maße, Oberflächenbeschaffenheit und erforderliche Aufzeichnungen.
Das Ergebnis ist eine nach Priorität geordnete Liste von Anforderungen. Nutzen Sie diese Liste, um die Legierung und den Fertigungsweg zu beurteilen; lassen Sie nicht zu, dass eine einzige attraktive Eigenschaft die gesamte Baugruppe bestimmt. BAOSONGs Leitfaden zur Auswahl von Aluminiumlegierungen bietet einen umfassenderen Materialauswahlprozess, wenn keine der beiden Optionen eindeutig geeignet ist.
Was sind die Aluminiumlegierungen 6061 und 6063?
Beide sind wärmebehandelbare Aluminium-Knetlegierungen der 6xxx-Familie, deren wichtige Legierungselemente Magnesium und Silizium sind. Die Legierungsbezeichnung beschreibt die Zusammensetzung; die Härtebezeichnung beschreibt den Materialzustand. Dies sind getrennte Bestandteile der Spezifikation. Die Aluminum Association erläutert die Familie und ihr Bezeichnungssystem in ihrem Übersicht über Aluminiumnormen.
6061 ist eine bewährte Wahl für Konstruktions- und Maschinenbauteile. Hydro stuft wärmebehandeltes 6061 als gut bearbeitbar ein, weist jedoch darauf hin, dass der Spanabtransport weiterhin Beachtung erfordert. Seine Datenblatt zu 6061-Strangpressprofilen empfiehlt außerdem, die Verwendung von 6063 in Betracht zu ziehen, wenn die optische Anodisierung besonders wichtig ist.
6063 wird häufig für Strangpressprofile mit sichtbaren Oberflächen verwendet. Dank seiner Kombination aus Eignung für das Strangpressverfahren und guter Verarbeitbarkeit eignet es sich sowohl für industrielle Gehäuse und Profile als auch für architektonische Produkte. Siehe Hydro’s Übersicht über die Legierung 6063.
6061 vs. 6063: Vergleich für Industrieprojekte
Nutzen Sie diese Tabelle, um eine Route in die engere Wahl zu nehmen. Hierbei handelt es sich um Auswahlkriterien, nicht um Akzeptanzkriterien für eine fertige Komponente.
| Projektpriorität | 6061: Ausgangspunkt | 6063: Ausgangspunkt |
|---|---|---|
| Tragendes Bearbeitungsteil | Prüfen Sie zunächst, ob Festigkeit eine der wichtigsten Anforderungen ist. | Prüfen Sie, ob die angegebene Bedingung den Auslegungslasten entspricht. |
| Komplexer Querschnitt mit konstanter Querschnittsfläche | Möglich; prüfen Sie die Machbarkeit der Form mit dem Extruder. | Prüfen Sie frühzeitig, ob ein profilorientierter Fertigungsweg in Frage kommt. |
| Sichtbare eloxierte Oberflächen | Legen Sie das Erscheinungsbild fest und genehmigen Sie ein repräsentatives Muster. | Oft ein geeigneter erster Kandidat für die dekorative Eloxierung. |
| Kritische Bohrungen und Passflächen | Planen Sie die Bearbeitung und Prüfung anhand der Bezugspunkte in der Zeichnung. | Ziehen Sie die Extrusion mit anschließender Bearbeitung kritischer Merkmale in Betracht. |
| Kaufspezifikation | Geben Sie die Legierung, den Härtezustand, die Produktform und die geltende Norm an. | Geben Sie die Legierung, den Härtezustand, die Produktform und die geltende Norm an. |
6061-T6 vs. 6063-T6: Vergleich der angegebenen Festigkeit
Bei den nachstehenden Werten handelt es sich um veröffentlichte Mindestfestigkeitswerte für Strangpressprofile, nicht um typische Werte für Bleche. Eine Wandstärke von 5 mm oder weniger fällt unter die jeweilige Zeile. Sie dienen als Anhaltspunkt für einen Vergleich; in Ihrer Bestellung müssen Sie dennoch die maßgebliche Spezifikation und deren Ausgabe angeben.
| Extrudiertes Profil | Bereich der Wanddicke der Quelle | Mindestwert 0,21 TP3T-Prüfspannung | Mindestzugfestigkeit |
|---|---|---|---|
| 6061-T6 | t ≤ 5 mm | 240 MPa | 260 MPa |
| 6063-T6 | t ≤ 10 mm | 170 MPa | 215 MPa |
| 6063-T5 | t ≤ 10 mm | 130 MPa | 175 MPa |
Quellen: BIKAR 6061-Daten, S. 2, Tabelle mit Profilen gemäß EN 755-2 (Auflage dort nicht angegeben); Hydro EN AW-6063, Fassung März 2023, S. 1 (unter Bezugnahme auf EN 755-2:2016). Die Normausgaben wurden nicht im Hinblick auf die vertragliche Anerkennung abgeglichen. Bei diesen Werten handelt es sich weder um BAOSONG-Garantien noch um Bemessungsgrenzen oder Eigenschaften von Schweißverbindungen.
Für diese veröffentlichten Bedingungen bietet 6061-T6 die höhere Festigkeitsschwelle. Die separate Zeile für 6063-T5 verdeutlicht, warum das Weglassen der Härteangabe einen Vergleich verzerren kann. Erweitern Sie eine Zeile für dünne Profile nicht auf dickere Querschnitte und verwenden Sie sie nicht zur Bewertung einer fertigen Baugruppe.
Eine höhere Festigkeit bedeutet nicht zwangsläufig eine proportional höhere Steifigkeit.
Bei der Festigkeit geht es um die Streckgrenze oder das Versagen; bei der elastischen Steifigkeit geht es um die Durchbiegung vor dem Erreichen der Streckgrenze. BIKAR gibt für 6061 einen typischen Elastizitätsmodul von 70 GPa an, während Hydro für 6063 69 GPa angibt. Da diese Referenzwerte nahe beieinander liegen, ist nicht zu erwarten, dass allein der Wechsel der Legierung eine flexible Konstruktion verändert. Auch die Querschnittsgeometrie, die freitragende Länge und das Verhalten der Verbindungen müssen bewertet werden.
Vergleiche zuerst die Beschaffenheit, bevor du die Festigkeit vergleichst
“Die Aussage ”6061 ist fester als 6063“ lässt Informationen außer Acht, die ein Ingenieur benötigt. Ein Vergleich zwischen 6061-T6 und 6063-T5 berücksichtigt sowohl die Legierung als auch den Härtezustand. Er isoliert nicht den Einfluss der Legierungsauswahl.
T5 bezeichnet die Abkühlung nach einem Formgebungsprozess bei erhöhter Temperatur, gefolgt von einer künstlichen Alterung. T6 bezeichnet eine Lösungsglühbehandlung, gefolgt von einer künstlichen Alterung. Hydro’s Technisches Datenblatt EN AW-6063 legt diese Bedingungen fest und zeigt, dass die angegebenen mechanischen Eigenschaften auch von der Wanddicke abhängen. Die in der Tabelle aufgeführten Werte beziehen sich auf stranggepresste Profile und auf die in diesem Dokument zitierte Ausgabe der Norm.
Stimmen Sie beim Vergleich von Lieferantendaten diese fünf Punkte ab:
- Bezeichnung der Legierung und des Härtegrades.
- Produktform, z. B. Strangpressprofil, Stab oder Platte.
- Querschnittsdicke und Prüfrichtung, sofern zutreffend.
- Spezifikation und Auflage gemäß der Bestellung.
- Ob es sich bei einem Wert um einen garantierten Mindestwert, ein typisches Ergebnis oder ein Testergebnis für eine Charge handelt.
Verwenden Sie keine typischen Internetwerte als Ersatz für einen zulässigen Auslegungswert oder ein Materialzertifikat. Ersetzen Sie ebenfalls nicht einfach stillschweigend T6 durch T651 oder T6511: Die zusätzlichen Ziffern beschreiben weitere Verarbeitungsbedingungen, die für Ihre Materialauswahl von Bedeutung sein können.
Nutzen Sie BAOSONGs Leitfaden zur Härtung von T5, T6 und T651 um zu prüfen, was in der Bezeichnung steht, bevor die Kaufbeschreibung endgültig festgelegt wird.
Wählen Sie den Fertigungsweg um die Geometrie herum
Wann sollte man mit einem bearbeiteten 6061-Bauteil beginnen?
Betrachten Sie eine Befestigungshalterung für einen Aktuator mit einer Positionierbohrung, mehreren Befestigungsflächen und lokalen Aussparungen. Beginnen Sie die Angebotsprüfung anhand der Zeichnung: Welche Flächen dienen der Positionierung der Baugruppe, welche Bohrungen übertragen die Last und welche Flächen dienen lediglich als Freiraum?
Mit einer Bearbeitung aus Fertigteilmaterial können Sie diese Eigenschaften prüfen, ohne sich zunächst auf eine kundenspezifische Extrusionsmatrize festlegen zu müssen. Fordern Sie für eine kleine Erstserie ein Angebot an, in dem Material, Bearbeitung, Endbearbeitung und Prüfung separat aufgeführt sind. Fragen Sie bei wiederkehrender Produktion nach, ob ein anderer Rohling oder eine „Near-Net-Shape“-Form den Materialabtrag reduzieren würde. Unser Seite zur CNC-Bearbeitung ist die entsprechende Service-Referenz für diese Diskussion.
Wann sollte ein 6063-Profil untersucht werden?
Vergleichen Sie bei einem langen Gehäuse mit sich wiederholendem Querschnitt einen extrudierten Rohling mit einer vollständig bearbeiteten Alternative. Bitten Sie den Extrusionshersteller, die Wandstärken, die inneren Kanäle, die Eckengeometrie und die Oberflächen, die sichtbar bleiben, zu überprüfen. Die Konstruktionsrichtlinien des Aluminium Extruders Council betrachtet Funktionalität, Toleranzen, Fertigung und Oberflächenbehandlung als miteinander verbundene Konstruktionsentscheidungen.
Merkmale wie Anschlussöffnungen und exakt positionierte Befestigungslöcher erfordern unter Umständen dennoch eine Nachbearbeitung. In einer Angebotsanfrage für kundenspezifische Aluminiumprofile, legen Sie fest, welche Maße bereits bei der Extrusion erreicht werden müssen und welche erst später festgelegt werden.
Schritt 2: Eine Routenentscheidung treffen
Beachten Sie diese praktischen Ausgangsregeln und bitten Sie den Lieferanten anschließend, Ausnahmen in der Zeichnung zu kennzeichnen:
- Beginnen Sie mit 6061-Bearbeitungsmaterial wenn das Bauteil kompakt ist, hohe Festigkeitsanforderungen stellt, sich in frühen Fertigungsphasen wahrscheinlich noch ändern wird oder durch lokale Vertiefungen und Präzisionsflächen geprägt ist.
- Beginnen Sie mit einem 6063-Profil wenn das Bauteil einen langen, sich wiederholenden Querschnitt, wichtige sichtbare Oberflächen oder integrierte Kanäle und Rippen aufweist.
- Vergleiche beide Routen wenn das Produktionsvolumen zwar den Einsatz von Werkzeugen rechtfertigt, die Konstruktion jedoch noch nicht ausgereift ist, oder wenn aus einem bearbeiteten Prototyp später ein Strangpressteil werden könnte.
- Eine andere Legierung oder ein anderes Verfahren prüfen wenn Schweißarbeiten, Materialermüdung, hohe Temperaturen, starke Korrosion oder besondere Anforderungen an die Leitfähigkeit im Vordergrund stehen.
Erfassen Sie für jede Route den Ausgangsbestand, die Arbeitsschritte, den Endzustand, die Prüfung und die Verpackung. Dadurch wird verhindert, dass ein Angebot für ein Rohpressteil mit einem fertigen, CNC-bearbeiteten und eloxierten Bauteil verglichen wird. Die Anleitung zu Wann ist das Strangpressen besser als die Bearbeitung von Vollblöcken? hilft dabei, diesen Routenvergleich zu strukturieren.
Welche Legierung eignet sich besser für Präzisionsteile?
Keine der beiden Legierungsbezeichnungen garantiert eine Fertigungstoleranz. Für eine Präzisionsbaugruppe sollten Sie einen Abnahmeplan erstellen, der das Bauteil während des gesamten Fertigungsprozesses begleitet:
- Definieren Sie die Funktionsbezugspunkte. Bestimmen Sie die Flächen, die zur Positionierung und Vermessung des Bauteils verwendet werden.
- Trennen Sie kritische Maße von Freiraummaßen. Konzentrieren Sie sich auf die Merkmale, die Passform und Funktion bestimmen.
- Überprüfen Sie den Ablauf der Prozessschritte. Legen Sie fest, in welchem Zusammenhang Bearbeitung, Endbearbeitung und Endkontrolle zueinander stehen.
- Geben Sie die Prüfbedingung an. Geben Sie an, ob eine kritische Maßangabe vor oder nach der Beschichtung gilt und wie diese überprüft wird.
Der AEC-Toleranzleitfaden Weist Konstrukteure auf Maßtoleranzen und geometrische Vorgaben für komplexe Bauteile hin. Nutzen Sie dieses Rahmenwerk, um die konkrete Zeichnung zu besprechen, anstatt für jedes Einzelelement dieselbe enge Toleranz zu fordern.
Beispielsweise kann es vorkommen, dass bei einem Gehäuse eine präzise Ausrichtung der Steckverbinder erforderlich ist, während an einer nicht ineinandergreifenden Außenwand größere Abweichungen zulässig sind. Senden Sie sowohl die Zeichnung als auch den Baugruppenkontext für ein Technische Überprüfung. Jede vorgeschlagene Toleranz sollte im Hinblick auf die jeweilige Geometrie und den jeweiligen Prozess bewertet werden.
Eloxieren, Schweißen und Kühlkörper: Diese Probleme sollten frühzeitig gelöst werden
Für die eloxierte Optik ist eine vereinbarte Referenz erforderlich
Die Wahl der Legierung ist nur der Anfang einer optischen Spezifikation. Teilen Sie dem Lieferanten mit, welche Oberflächen sichtbar sind, welche Oberflächenstruktur Sie erwarten und wie die Oberflächenbeschaffenheit akzeptiert wird. Verwenden Sie für die Abstimmung von Bauteilen ein repräsentatives physisches Muster unter vereinbarten Betrachtungsbedingungen, anstatt sich ausschließlich auf eine Farbbezeichnung zu verlassen. BAOSONGs Übersicht über die Oberflächenbearbeitung führt die Entscheidungen auf, die mit der Wahl der Legierung einhergehen sollten.
Beim Eloxieren entsteht eine mit der Aluminiumoberfläche verbundene Oxidschicht, wie in der AEC-Eloxierung – Überblick. Fragen Sie, wie die Oberflächenbehandlung im Bereich von Gewinden, Passflächen und abgedeckten Bereichen erfolgt. Berücksichtigen Sie diese Anforderungen bei der Besprechung eloxierte Aluminiumteile.
Geschweißte Baugruppen erfordern eine eigene Festigkeitsbewertung
Hydro weist darauf hin, dass Schweißarbeiten die Festigkeit im Schweißbereich von 6061-T6 verringern können. Die Eigenschaften des ungeschweißten Grundwerkstoffs dürfen nicht auf die gesamte fertige Baugruppe übertragen werden. Legen Sie die Anforderungen an die Verbindung fest und lassen Sie den zuständigen Ingenieur den jeweiligen Schweißzustand, die Wahl des Schweißzusatzwerkstoffs sowie die Prüfanforderungen überprüfen.
Ein Kühlkörper ist eine Systementscheidung
6063 ist in den technischen Daten von Hydro als Kühlkörpermaterial anerkannt. Geben Sie für Ihr Projekt die Wärmebelastung, die Betriebstemperatur, den Luftstrom sowie die Anforderungen an die Gehäuseabmessungen und die Befestigung an. Bewerten Sie anschließend das vorgeschlagene Profil und die Wärmeleitverbindung durch Berechnungen oder Tests. Die Wahl einer Legierung allein ist kein Beweis dafür, dass der fertige Kühlkörper das Temperaturziel erreichen wird.
Drei Beispiele für die industrielle Auswahl
Im Folgenden finden Sie hypothetische Konstruktionsbeispiele, keine Fallstudien von BAOSONG-Kunden. Jedes Beispiel veranschaulicht, was vor der Freigabe der Produktion zu prüfen ist.
1. Stellantriebshalterung mit einer Passbohrung
Anforderung: die Lasten des Stellantriebs übertragen und dabei die Bohrung auf die Passwelle ausgerichtet halten. Kandidat: ein bearbeitetes Bauteil aus 6061 in einem vorgegebenen Materialzustand bewerten. Grenzwert: Eine höhere Materialfestigkeit behebt weder übermäßige Durchbiegungen noch eine unzureichende Schraubverbindung oder Verformungen durch die Bearbeitung. Überprüfung: Überprüfen Sie den Lastpfad und die Bezugspunkte und untersuchen Sie anschließend die Passbohrung und die Befestigungsflächen an einem repräsentativen Erstmuster. Handelt es sich bei dem Rohling um eine Platte, verwenden Sie die für Platten spezifischen Eigenschaften anstelle der obenstehenden Tabelle für Strangpressprofile.
2. Eloxiertes Elektronikgehäuse
Anforderung: ein wiederholbarer, langer Querschnitt, fluchtende Anschlussöffnungen und einheitliche sichtbare Oberflächen. Kandidat: Untersuchung eines 6063-Profils mit anschließender Bearbeitung. Grenzwert: Bei der Extrusion muss genügend Material verbleiben, um kritische bearbeitete Merkmale zu gewährleisten, und hinsichtlich des Aussehens ist eine vereinbarte Referenz erforderlich. Überprüfung: ein repräsentatives Fertigmuster abnehmen und nach der Fertigstellung den Passgenauigkeit der Steckverbinder sowie die Endmaße bestätigen.
3. Rippenkühlkörper mit einer Befestigungsschnittstelle
Anforderung: Halten Sie das angeschlossene Gerät unter den tatsächlichen Luftströmungs- und Einbaubedingungen innerhalb seines Temperaturbereichs. Kandidat: ein 6063-Rippenprofil mit fertig bearbeiteter Montagefläche prüfen. Grenzwert: Die Leitfähigkeit der Legierung ist nur ein Aspekt der thermischen Leistung; auch die Geometrie der Kühlrippen, der Kontakt an den Grenzflächen und die Luftströmung beeinflussen das Ergebnis. Überprüfung: Modellieren oder testen Sie die gesamte Anordnung bei der angegebenen Wärmebelastung. Wenn Sie aufgrund einer höheren Belastbarkeit zu 6061 tendieren, sollten Sie sowohl die mechanischen als auch die thermischen Anforderungen gemeinsam bewerten.
Schritt 3: Füllen Sie ein Arbeitsblatt zur Legierungsauswahl aus
| Frage | Route 6061 | Route 6063 | Beweis oder Handlung |
|---|---|---|---|
| Erfüllt die angegebene Bedingung die Belastungsanforderung? | [Ergebnis] | [Ergebnis] | [Berechnung, Test oder Quelle] |
| Lässt sich die Geometrie auf der vorgeschlagenen Route realisieren? | [Überprüfung der Bearbeitung] | [Extrusionsbericht] | [aufbereitetes DFM] |
| Können kritische Maße gefertigt und geprüft werden? | [Ergebnis] | [Ergebnis] | [Datum und Prüfplan] |
| Entspricht die sichtbare Oberfläche der zugelassenen Norm? | [Ergebnis] | [Ergebnis] | [Fertiges Muster] |
| Ändern sich durch die Verbindung die erforderlichen Eigenschaften? | [Ergebnis] | [Ergebnis] | [gemeinsame Rezension] |
| Wie hoch sind die Kosten pro akzeptiertem Fertigungsteil? | [Zitat] | [Zitat] | [gleicher Umfang und gleiche Menge] |
| Was muss vor Produktionsbeginn nachgewiesen werden? | [offene Maßnahmen] | [offene Maßnahmen] | [Eigentümer und Fälligkeitsdatum] |
Schritt 4: Vergleichen Sie die Kosten eines akzeptierten Fertigteils
Bitten Sie die Lieferanten, Angebote für dasselbe Produkt abzugeben. Der Preis für ein extrudiertes Rohteil ist nicht direkt mit dem Preis für ein bearbeitetes, eloxiertes und geprüftes Bauteil vergleichbar.
Vergleichen Sie bei jeder Option die Werkzeuge, die Mindestbestellmenge, die Bearbeitungsschritte, die Anforderungen an die Oberflächenqualität, die Prüfunterlagen, die Verpackung und die Liefermengen. Erkundigen Sie sich separat nach den Preisen für Prototypen und Serienfertigung. Ein Verfahren, das für Ihren ersten Montageversuch geeignet ist, muss nicht unbedingt das beste für eine Folgeauftrag sein.
Es lässt sich nicht pauschal behaupten, dass eine der beiden Legierungen grundsätzlich immer kostengünstiger ist. Die Entscheidung sollte sich nach der geplanten Geometrie, der Menge und den Abnahmeanforderungen richten.
Schritt 5: Überprüfen Sie die Auswahl vor der Freigabe für die Produktion
- Bestätigen Sie die Kaufspezifikation, die Legierung, den Härtegrad und die Produktform.
- Prüfen Sie das Materialzertifikat des Lieferanten für die Probencharge.
- Stellen Sie Muster her, indem Sie den vorgesehenen Ablauf der Bearbeitung, Extrusion und Endbearbeitung durchlaufen.
- Prüfen Sie die kritischen Maße im vorgegebenen Fertigzustand.
- Die sichtbaren Oberflächen sind anhand der vereinbarten Prüfmethode oder des vereinbarten Musters zu prüfen.
- Überprüfen Sie die Passgenauigkeit der Baugruppe sowie deren Belastbarkeit oder thermische Leistung, sofern dies aufgrund der Konstruktion erforderlich ist.
- Abweichungen erfassen und kritische Maßnahmen abschließen.
- Geben Sie die Zeichnung, den Fertigungsablauf und die genehmigte Materialquelle frei.
Stoppbedingungen: Die Legierung noch nicht freigeben
- In der Zeichnung sind lediglich die Bezeichnungen 6061 oder 6063 angegeben, die erforderliche Härte wird jedoch nicht genannt.
- Die Eigenschaftsquelle bezieht sich auf eine andere Produktform oder -dicke.
- Der Lieferant schlägt eine Substitution ohne Konstruktionsfreigabe vor.
- Extrusionstoleranzen und CNC-Bearbeitungstoleranzen werden miteinander vermischt.
- Die Eigenschaften der Schweißzone wurden für eine geschweißte Baugruppe nicht überprüft.
- Die Optik der eloxierten Oberfläche wird ausschließlich durch eine Farbbezeichnung beschrieben.
- Die Angebote der Lieferanten umfassen unterschiedliche Leistungsumfänge hinsichtlich Veredelung, Prüfung oder Lieferung.
- Es werden nur ausgewählte, gute Proben vorgestellt, und die Probeerträge sind nicht bekannt.
Was sollten Sie in Ihre Angebotsanfrage aufnehmen?
- Eine Maßzeichnung und ein 3D-Modell mit gekennzeichneten Änderungen.
- Die Legierung und die vollständige Härtung oder die Erlaubnis, Alternativen zur Prüfung vorzuschlagen.
- Belastungen, Betriebsumgebung und Angaben zu den Gegenstücken, sofern relevant.
- Kritische Maße, Bezugspunkte und erforderliche Prüfprotokolle.
- Spezifikation der Oberflächenausführung, sichtbare Flächen und Referenzbild zum Erscheinungsbild.
- Prototypenmenge, Nachbestellmenge und angestrebter Lieferplan.
Druckfertige Lieferantenanfrage
“Bitte geben Sie den beigefügten Text an, [Teil und Überarbeitung] für [Prototypen und Serienmengen]. Bewertung 6061 [Temperatur/Form] und 6063 [Temperatur/Form] soweit möglich. Legen Sie einen mit Anmerkungen versehenen DFM-Bericht vor, in dem die vorgeschlagene Route, die extrudierten und bearbeiteten Merkmale, der Plan mit den kritischen Bezugspunkten, die Annahmen zur Endbearbeitung, die Werkzeuge, die Prüfprotokolle, die Materialzertifizierung und offene technische Risiken aufgeführt sind. Erstellen Sie für jede Option ein Angebot für denselben fertigen und geprüften Lieferzustand.”
Wir von BAOSONG laden Sie herzlich ein, Senden Sie uns Ihre Zeichnung und Ihre Projektanforderungen damit wir ein geeignetes Material und ein geeignetes Herstellungsverfahren besprechen können. Geben Sie bitte die für Ihre Baugruppe relevanten Abnahmekriterien an; diese bilden eine klare technische Grundlage für das Angebot.
Häufig gestellte Fragen
Kann 6063 durch 6061 ersetzt werden?
Erst nachdem im Rahmen der zuständigen Konstruktionsprüfung bestätigt wurde, dass die festgelegte Härte und das Produkt die geforderten Leistungsmerkmale erfüllen, sind die Zeichnung und die Beschaffungsspezifikation vor Produktionsbeginn zu aktualisieren; betrachten Sie den Austausch nicht als eine Entscheidung, die ausschließlich im Beschaffungsbereich liegt.
Lässt sich 6061 extrudieren?
Ja. Hydro führt unter seinen 6061-Produkten sowohl massive als auch hohle Strangpressprofile. Bitten Sie den Strangpresshersteller, Ihren Querschnitt zu prüfen, anstatt davon auszugehen, dass die Legierung nur als Bearbeitungsmaterial erhältlich ist.
Lässt sich 6063 CNC-bearbeiten?
Ja. Die spanende Bearbeitung kann Teil eines auf Strangpressen basierenden Fertigungsprozesses sein. Lassen Sie den Lieferanten die Merkmale, die Spannvorrichtungen und die erforderliche Oberflächenbeschaffenheit für Ihr spezifisches Profil prüfen.
Soll ich 6061-T6 angeben oder einfach nur 6061?
Geben Sie die für die Konstruktion erforderlichen vollständigen Werkstoffanforderungen zusammen mit der entsprechenden Produktspezifikation an. Falls die Auswahl noch offen ist, fordern Sie ausdrücklich Alternativen an und genehmigen Sie die endgültigen Anforderungen, bevor Sie den Fertigungsauftrag erteilen.
Empfohlene Downloads zur Auswahl von Aluminiumlegierungen
Nutzen Sie diese BAOSONG-Referenzen, um vor der Angebotserstellung Legierungsfamilien, Härtezustände, Zerspanbarkeit, Festigkeit, Korrosionsbeständigkeit und konstruktive Auswirkungen zu vergleichen.
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl einer Legierung oder eines Härtegrades für Ihre Anwendung? Kontaktieren Sie BAOSONG Precision.
