
Kurze Antwort: Wann ist das Aluminiumstrangpressen besser als die Bearbeitung von Rohlingen?
Das Aluminium-Strangpressen ist in der Regel die sinnvollere Ausgangsbasis, wenn der größte Teil eines Bauteils durch einen gleichbleibenden Querschnitt dargestellt werden kann, die Nachfrage regelmäßig genug ist, um den Einsatz einer Profilform zu rechtfertigen, und eine CNC-Bearbeitung nur für punktuelle Bohrungen, Nuten, Gewinde, Bezugsebenen oder abgeschnittene Enden erforderlich ist. Die Bearbeitung aus einem massiven Rohling ist in der Regel der bessere Ansatz, wenn sich der Querschnitt entlang des Werkstücks erheblich ändert, die Stückzahlen gering sind, sich die Konstruktion noch ändert oder die Geometrie aufgrund des guten Werkzeugzugangs einfach zu bearbeiten ist.
Der praktische Vergleich ist oft Extrusion plus sekundäre CNC-Bearbeitung im Vergleich zur CNC-Bearbeitung aus Blech oder Stangenmaterial. Durch die Extrusion entsteht die Materialverteilung in Langform. Anschließend werden mittels CNC die Schnittstellen festgelegt, die Passgenauigkeit, Dichtheit, Ausrichtung und Montage steuern. Dieser hybride Ansatz kann den Materialabtrag sowie den Zeitaufwand für die Herstellung sich wiederholender Kanäle, Rippen, Lamellen oder Hohlräume reduzieren.
Entscheiden Sie sich nicht allein aufgrund der Stückzahl für die Bearbeitung von Aluminiumstrangpressprofilen oder -blöcken. Berücksichtigen Sie dabei die Querschnittsstabilität, die Legierung und den Härtegrad, die Machbarkeit des Profils, die Bearbeitungszugabe, feststehende Werkzeuge, die Materialausbeute, die Durchlaufzeit bis zum fertigen Teil, die Prüfung sowie die Kosten einer zukünftigen Konstruktionsänderung.
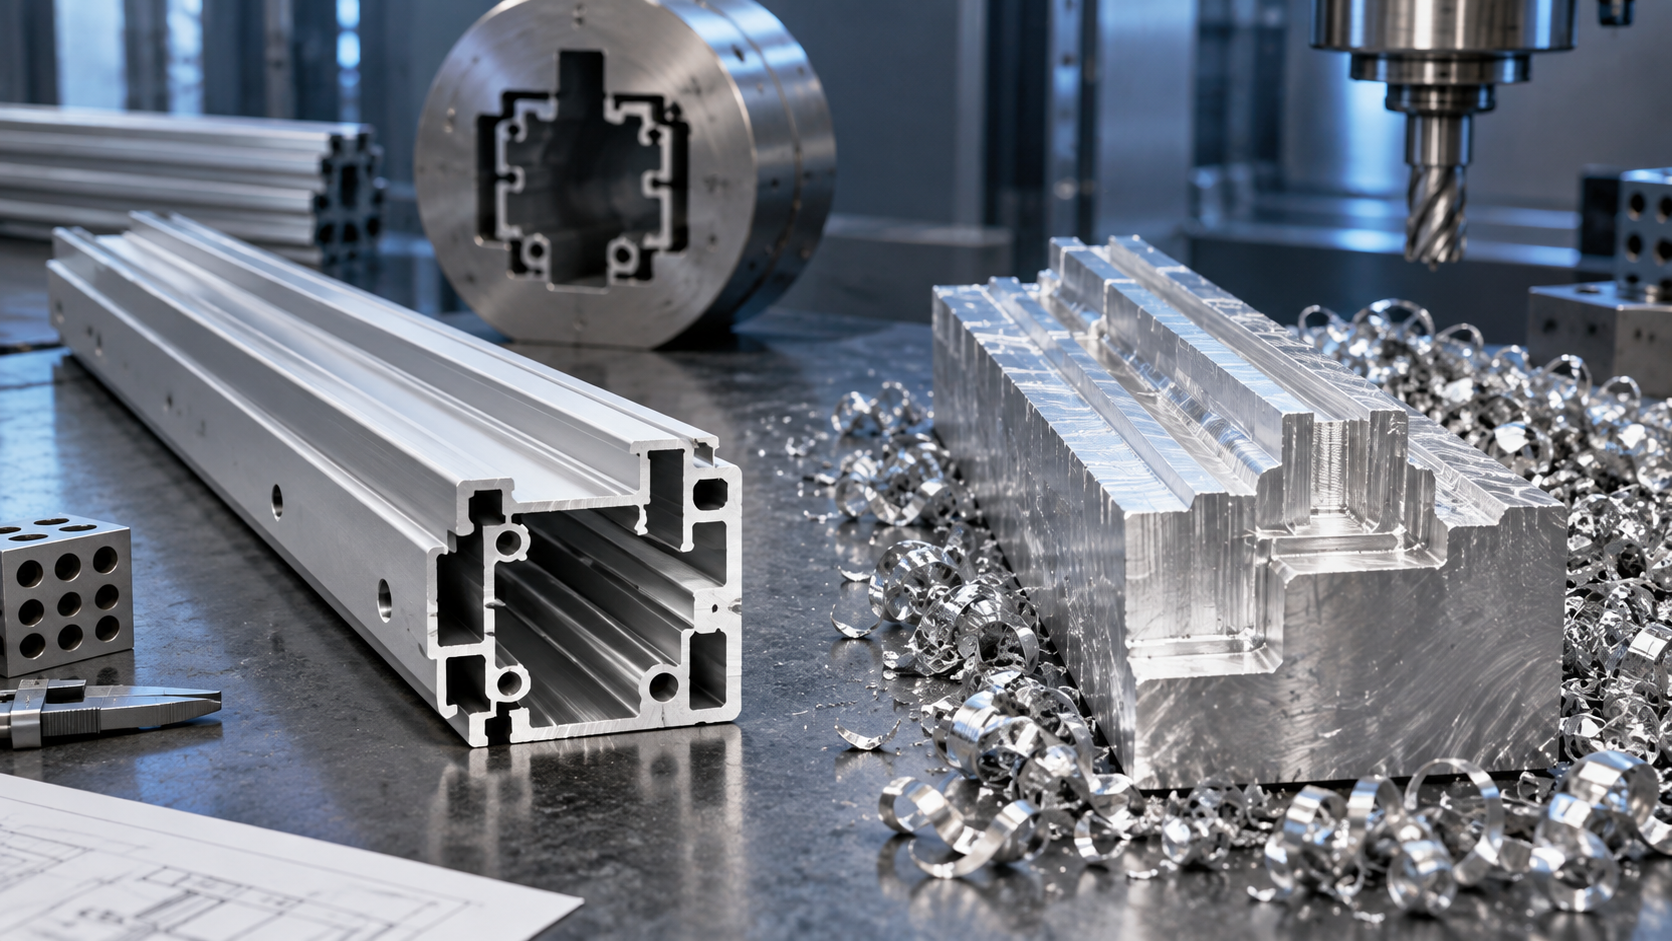
Entscheidungsprozess: Sieben-Stufen-Extrusion versus Billet-Verfahren
| Schritt | Entscheidung | Erforderliche Nachweise |
|---|---|---|
| 1 | Messe, um wie viel sich die Geometrie entlang einer Achse wiederholt | Querschnittsüberlagerung und Liste der lokalen Merkmale |
| 2 | Prüfung der Machbarkeit und des wirtschaftlichen Nutzens des Profils | Extruder-Rückmeldung, Düsenkonzept und vergleichbarer Kostenrahmen |
| 3 | Jede Toleranz der Extrusion oder der CNC zuweisen | Zuordnung von Merkmalen zu Prozessen und Bezugspunkten |
| 4 | Bearbeitungszugabe festlegen und Werkstück spannen | Lagerbestand, Bereinigungspauschale und Fixture-Konzept |
| 5 | Prüfen Sie, ob der Weg über Billet weiterhin das geringere Risiko birgt | Bewertung der Entwurfsreife, der Stückzahl und des Zeitplans |
| 6 | Überprüfen Sie Legierung, Härtegrad und Oberflächenbeschaffenheit für beide Routen | Vollständige Anforderungen an Material und Aussehen |
| 7 | Modell-Crossover und Validierung der Produktion | Aufgeschlüsselte fixe/variable Kosten und Erstmusterplan |
Schritt 1: Den wiederholten Querschnitt prüfen
Eine Extrusionsdüse erzeugt ein durchgehendes Profil. Jedes von der Düse geformte Merkmal setzt sich in Extrusionsrichtung fort, sofern es nicht später abgeschnitten oder verändert wird. Daher eignet sich das Extrusionsverfahren besonders gut für Schienen, Kanäle, Kühlkörper, Geräterahmen, Linearführungen, Kantenprofile, Verteiler und andere Teile, deren funktionaler Querschnitt sich wiederholt.
Stellen Sie sich eine einfache CAD-Frage: Wenn Sie an mehreren Stellen entlang des Bauteils Querschnitte erstellen, wie viel von der nutzbaren Geometrie bleibt dann gleich? Wenn sich Wände, Hohlräume, Schraubvorsprünge, Rippen und Passnuten wiederholen, kann ein benutzerdefiniertes Profil eine große bearbeitete Rohteilhülle ersetzen. Wenn sich die Geometrie auf mehreren Achsen ändert, geschlossene lokale Hohlräume enthält oder von profilierten Oberflächen abhängt, ist die CNC-Bearbeitung von Rohlingen möglicherweise weiterhin der direktere Weg.
Der Konstruktionsrichtlinien des Aluminium Extruders Council nennt die Größe des Umkreises, das Profilgewicht, die Wanddickenverteilung, die Zungenverhältnisse, Vertiefungen und die Symmetrie als Faktoren, die bei der Machbarkeitsprüfung zu berücksichtigen sind. Ein Querschnitt, der im CAD ideal aussieht, kann dennoch Änderungen hinsichtlich der Formfestigkeit, des Metallflusses, des Abschreckens und der Handhabung erfordern. Verwenden Sie ein Bewertung von maßgefertigten Aluminiumprofilen bevor Wandstärken und interne Details festgelegt werden.
Schritt 2: Machbarkeit und wirtschaftlichen Nutzen bestätigen
Bei der Bearbeitung von Vollmaterial fallen Kosten für das Ausgangsmaterial, die Bearbeitungszeit, den Werkzeugverschleiß, die Späneentsorgung und das durch lange Werkzeugwege entstehende Risiko an. Zurückgewonnene Aluminiumspäne haben zwar noch einen Wert, doch durch die Rückgewinnung werden die Maschinenkapazität, der Arbeitsaufwand, das Kühlmittelmanagement und die Vorlaufzeit, die bei ihrer Herstellung aufgewendet wurden, nicht wiederhergestellt.
Durch das Strangpressverfahren kann Metall nahe am Lastpfad platziert und wiederkehrende funktionale Details geformt werden, bevor das Bauteil ein Bearbeitungszentrum erreicht. Der Vorteil wird umso größer, je häufiger derselbe Querschnitt für verschiedene Bauteile oder Längen verwendet wird. Ein einziges Profil kann eine ganze Produktfamilie abdecken, während Schnittlänge, Bohrungen und Endbearbeitungen die Varianten bilden.
Die Einsparung erfolgt nicht automatisch. Eine maßgeschneiderte Form, Testläufe, Profilkorrekturen, Mindestabnahmemengen, Richten, Auslagern, Zuschneiden, Vorrichtungen und Prüfungen verursachen feste und wiederkehrende Kosten. Die AEC Whitepaper zur kundenspezifischen Extrusion wird ausdrücklich darauf hingewiesen, dass komplexe Fertigungsverfahren, CNC-Bearbeitung und Prüfvorrichtungen erhebliche Kosten verursachen können. Die angegebenen historischen Preise und Auftragsbeispiele dienen lediglich als Hintergrundinformation und stellen kein aktuelles Angebot dar.
Fordern Sie einen Vergleich der Fertigteile an bei Herstellung von Aluminiumstrangpressprofilen Und CNC-Bearbeitung. Geben Sie für beide Fertigungswege dieselben Anforderungen hinsichtlich Legierung, Oberflächenbeschaffenheit, Prüfung, Verpackung und zulässiger Stückzahl an.
Entscheidungsmatrix im Nebeneinander-Format
Diese Matrix dient als Screening-Instrument. Sie gibt keine allgemeingültige Break-even-Menge oder Toleranz an.
| Entscheidungsfaktor | Extrusion plus sekundäre CNC-Bearbeitung | CNC-Bearbeitung aus einem massiven Rohling | Anzufordernde Nachweise |
|---|---|---|---|
| Grundgeometrie | Sich wiederholende Wände, Kanäle, Rippen, Stege, Rillen oder Hohlprofile | Lokale dreidimensionale Merkmale und sich verändernde Querschnitte | Querschnittsüberlagerung und vorgeschlagene Bestandshülle |
| Entwicklungsreife | Der Abschnitt ist stabil genug, um eine Matrize freizugeben | Die Geometrie oder die Schnittstellen können sich noch ändern | Revisionsplan und Fristen für den Werkzeugwechsel |
| Materialabtrag | Bei der „Near-Net“-Profilierung bleibt eine lokale Zerspanungszugabe erhalten | Das gesamte entnommene Volumen gilt zunächst als eingekaufter Bestand | Annahmen zu Eingangsgewicht, Endgewicht und Spänen |
| Präzision | Das Profil entspricht den Extrusionstoleranzen; die CNC-Steuerung regelt ausgewählte Merkmale | CNC und Werkstückspannung steuern das Netzwerk der bearbeiteten Merkmale | Zuordnung von Merkmalen zu Prozessen und Prüfplan |
| Längenvarianten | Ein Stück kann zugeschnitten und in mehrere Längen bearbeitet werden | Rohlinge und Werkzeugwege können sich je nach Variante ändern | Familienzeichnung und Jahresmischung |
| Anfängliche Verpflichtung | Profilwerkzeuge, Testläufe und mögliche Spezialvorrichtungen | Programmierung, Einrichtung und Werkstückspannung | Getrennte Fest- und wiederkehrende Angebote |
| Beschaffungsplanung | Die Losgröße bei der Extrusion, die Lagerlängen und die Strategie für Reststücke spielen eine Rolle | Die Verfügbarkeit und die Größenauswahl bestimmen die Flexibilität beim Einkauf | Auf der Grundlage des Losplans, der Lagerpolitik und der Vorlaufzeit |
Schritt 3: Weisen Sie jede Toleranz der Extrusion oder der CNC zu
Ein Profil kann die Presse mit kontrollierten Querschnittsabmessungen verlassen, weist aber auch Prozessmerkmale wie Geradheit, Verdrehung, Ebenheit, Kontur sowie Abmessungen des Metallanteils im Verhältnis zum Freiraum auf. Die Aluminum Association hat Leitfaden zu Extrusionstoleranzen erläutert, dass für diese Eigenschaften in ANSI H35.2 und in den „Aluminum Standards and Data“ unterschiedliche Tabellen und Messkonzepte verwendet werden.
Diese Unterscheidung ist wichtig. Eine allgemeine Querschnittsabmessung und die Position einer Lagerbohrung relativ zu einer bearbeiteten Montagefläche erfüllen unterschiedliche Funktionen. Legen Sie keine enge Toleranz für das gesamte Profil fest, wenn dies nur an einer bestimmten Schnittstelle erforderlich ist. Legen Sie fest, welche Flächen als extrudiert bleiben können, welche Bearbeitungszugabe benötigen und durch welchen Arbeitsgang die jeweiligen Bezugspunkte festgelegt werden.
Sekundarstufe CNC-Bearbeitung von Aluminiumprofilen fügt üblicherweise hinzu:
- Schnittlänge und Rechtwinkligkeit der Enden, die von der Endmontage abhängen;
- Löcher, Senkungen, Gewinde, Schlitze, Aussparungen und Anschlussöffnungen;
- Auflageflächen, Dichtungsflächen, Lagersitze und Befestigungsflächen;
- lokale Abschnitte, die einen ansonsten durchgehenden Abschnitt unterbrechen;
- Merkmale, die über ein definiertes Bezugssystem miteinander in Beziehung stehen müssen.
Für nordamerikanische Zeichnungen, ASME Y14.5-2018 (R2024) legt die Sprache für die Angabe und Interpretation von GD&T fest. Die anzuwendende Zeichnungsnorm muss vom Kunden angegeben werden; sie ergibt sich nicht aus der Wahl zwischen Strangpressen und CNC-Bearbeitung.
Schritt 4: Festlegen der Zerspanungszugabe und der Werkstückspannung
Bei einer Konstruktion, die Extrusion und CNC-Bearbeitung kombiniert, muss an den zu bearbeitenden Schnittstellen ausreichend Material vorhanden sein, um Profilabweichungen, die Befestigung in der Spannvorrichtung und die Nachbearbeitung auszugleichen. Ein zu großer Aufmaßbereich führt erneut zu dem Problem des Materialabtrags, das durch das Profil eigentlich gelöst werden sollte, während ein zu geringer Aufmaßbereich das Risiko birgt, dass Oberflächen nicht vollständig bearbeitet werden oder kritische Abmessungsverhältnisse verloren gehen.
Prüfen Sie, an welcher Stelle das Bauteil eingespannt wird und wie lange oder dünne Wände auf Schnittkräfte reagieren. Die Spannvorrichtung sollte sich an stabilen Merkmalen orientieren, ohne den Querschnitt während der Prüfung so zu verformen, dass er nachgibt. Nach dem Lösen kann sich ein dünnes Profil verschieben, wenn Restspannungen, asymmetrischer Materialabtrag oder die Spannkraft nicht angemessen berücksichtigt wurden.
Tiefe Aussparungen, hohe Wände und eingeschränkter Werkzeugzugang stellen auch bei extrudierten Rohlingen weiterhin Herausforderungen bei der Bearbeitung dar. Protolabs’ Leitfaden zur Gestaltung im Hinblick auf die Bearbeitbarkeit erläutert, inwiefern eine große Werkzeugreichweite und dünne Wände zu Durchbiegungen und schlechten Oberflächenergebnissen führen können. Die für den jeweiligen Einsatz geltenden Grenzwerte sind nicht allgemeingültig; die allgemeine Konstruktionsempfehlung lautet daher, die Zugänglichkeit, die Steifigkeit und die Werkstückspannung für das jeweilige Bauteil zu prüfen.
Schritt 5: Prüfen, ob „Billet“ weiterhin die bessere Variante ist
Das Strangpressen ist ungeeignet, wenn das vorgesehene Profil nur einen geringen Teil der endgültigen Geometrie abdeckt. Fahren Sie mit der Bearbeitung von Rohlingen oder Blechen fort, wenn eine oder mehrere der folgenden Bedingungen für das Programm maßgeblich sind:
- Sehr geringe Nachfrage: Die benötigten Teile rechtfertigen keine Sonderanfertigung eines Profils, und es gibt kein passendes Standardprofil.
- Häufige Abschnittswechsel: Der Entwurf befindet sich derzeit in der Validierungsphase, und eine Wand, ein Kanal oder eine Erhebung kann sich über den gesamten Querschnitt erstrecken.
- Echte dreidimensionale Geometrie: Oberflächen, Vertiefungen und Grenzflächen verändern sich entlang mehrerer Achsen, sodass kaum ein brauchbarer durchgehender Querschnitt übrig bleibt.
- Verfügbarkeit des Materials: Die gewünschte Legierung, Härte, Rohform oder Zertifizierung ist zwar als Platte oder Stange ohne Weiteres erhältlich, jedoch nicht in der gewünschten Profilform.
- Zugriff auf unabhängige Funktionen: Das fertige Bauteil lässt sich bei stabiler Werkstückspannung und geringem Materialabtrag problemlos bearbeiten.
- Priorität des Zeitplans: Über eine verfügbare Lagerroute können Validierungsteile hergestellt werden, bevor ein Produktionsprofil genehmigt wird.
Die Bearbeitung von Rohlingen kann auch als bewusste Übergangslösung genutzt werden. Fertigen Sie frühzeitig Prüfteile an, stabilisieren Sie die Schnittstellen und gestalten Sie den wiederkehrenden Körper anschließend für die Strangpressung neu. Dokumentieren Sie alle Unterschiede hinsichtlich Legierung, Härtegrad, Kornlauf, Oberflächenbeschaffenheit und Eigenspannungen, damit der bearbeitete Prototyp nicht als Nachweis für das Serienprofil angesehen wird.
Schritt 6: Wählen Sie Material, Härtegrad und Oberflächenbeschaffenheit für beide Varianten aus
Die Bezeichnung einer Legierung allein garantiert noch kein identisches Verhalten bei Blechen, Stangen und Strangpressprofilen. Produktform, Härtegrad, Dicke und die maßgebliche Werkstoffspezifikation beeinflussen die Eigenschaftengrundlage. Auch die Bearbeitungsmethode hat Einfluss darauf, inwieweit das ursprüngliche Material und der ursprüngliche Oberflächenzustand im Bauteil erhalten bleiben.
Für viele Allzweckprofile kommen Legierungen der 6xxx-Reihe häufig in Frage, da sie Extrudierbarkeit, Wärmebehandlung, Korrosionsbeständigkeit, Oberflächenveredelung und nützliche strukturelle Eigenschaften vereinen. Die Wahl der richtigen Güte und des richtigen Zustands hängt nach wie vor von der Belastung, der Komplexität des Querschnitts, der Oberflächenbeschaffenheit, der Fügetechnik und der geltenden Spezifikation ab. Unsere Leitfaden: 6061 im Vergleich zu 6063 erläutert, warum eine bekannte Güteklasse nicht ohne Überprüfung der Anwendung und der Härtung ausgewählt werden sollte.
Legen Sie die zulässigen Substitutionsrichtlinien fest. Wenn ein Prototyp aus 6061-T651-Blech gefertigt wird und die Serienfertigung mit einer anderen stranggepressten Legierung und einem anderen Härtezustand geplant ist, überprüfen Sie das Serienmaterial. Übertragen Sie keine Beobachtungen zu Festigkeit, Ermüdung, Umformbarkeit, Eloxierung oder Verformung des Prototyps, ohne zuvor vergleichbare Bedingungen bestätigt zu haben.
Die Oberflächenbeschaffenheit und optische Anforderungen können die Antwort beeinflussen
Eine stranggepresste Oberfläche, eine bearbeitete Oberfläche und eine eloxierte Oberfläche weisen unterschiedliche optische Merkmale auf. Bei einem langen, sichtbaren Gehäuse kann eine kontrollierte Strangpressoberfläche von Vorteil sein, bei der lokale Bearbeitungsspuren an den Übergängen verborgen bleiben. Ein vollständig bearbeitetes Premium-Erscheinungsbild kann den Einsatz von Billet-Fräsen rechtfertigen, wenn der Werkzeugweg selbst Teil des visuellen Designs ist.
Markieren Sie die oberflächenkritischen Flächen auf der Zeichnung und einigen Sie sich auf die Ausrichtung, die Bearbeitungsmarkierungen, freiliegende Schnittkanten und das Freigabemuster. Legen Sie fest, ob die Oberflächenbehandlung vor oder nach der Endbearbeitung erfolgt. Bei einer Bearbeitung nach dem Eloxieren kann an einer Bezugsfläche oder einem leitenden Kontakt blankes Aluminium freigelegt werden; eine Bearbeitung vor dem Eloxieren bedeutet, dass die Beschichtung die endgültigen Passungen und Kanten beeinflussen kann.
Verwenden Sie eine dokumentierte Überblick über die Oberflächenveredelung von Aluminium um Untergrund, Vorbereitung, Maskierung und Abnahme miteinander zu verknüpfen. Die Bezeichnung einer Oberflächenbehandlung allein sagt noch nichts über das Aussehen oder die Fertigmaße aus.
Schritt 7: Berechnen Sie den Übergang anhand vergleichbarer Angebote
Es gibt keine verlässliche Aussage wie “Abformpressen ist ab einer bestimmten Stückzahl immer die bessere Wahl”. Ein kleines, einfaches Profil und ein großes Hohlprofil verursachen nicht die gleichen Kosten für Matrizen, Produktionsdurchlauf, Bearbeitung oder Lagerhaltung. Ein aus einem Rohling gefertigtes Bauteil mit geringem Materialabtrag kann bei Stückzahlen wettbewerbsfähig bleiben, bei denen ein Bauteil mit vielen Aussparungen dies nicht mehr ist.
Erstellen Sie zwei Modelle für dieselbe zugelassene Komponente:
Gesamtkosten pro Rohling = Kosten für die Programmierung und die Vorrichtung + Stückzahl × Kosten für das Fertigteil.
Gesamtkosten des Extrusionsverfahrens = Kosten für Düse, Test und Vorrichtung + Stückzahl × Fertigungskosten für das Fertigteil im Extrusionsverfahren + Lager- und Überarbeitungsrisiken.
Wenn das Extrusionsverfahren höhere Fixkosten, aber niedrigere variable Kosten aufweist, lässt sich der Break-Even-Punkt wie folgt vereinfacht darstellen:
Übergangsmenge = (Fixkosten für die Extrusion – Fixkosten für den Rohling) ÷ (variable Kosten für den Rohling – variable Kosten für die Extrusion).
Verwenden Sie ausschließlich vergleichbare Angebote von Lieferanten. Die variablen Kosten sollten das Profil oder den Rohling, das Zuschneiden, jede Bearbeitungsvorrichtung, die Endbearbeitung, die Prüfung, Annahmen zum Ausschuss sowie die Lieferung umfassen. Berücksichtigen Sie anschließend eine geringere Nachfrage, eine Querschnittsänderung, Ausschuss, ungenutzte Extrusionsbestände und zusätzliche Werkzeugkorrekturen. Die Formel dient als Planungshilfe; die technische Machbarkeit muss zuvor festgestellt werden.
Drei praktische Auswahlbeispiele
Dies sind hypothetische Beispiele, keine Kundenfälle von BAOSONG.
Langes Elektronikgehäuse mit Anschlussöffnungen
Anforderung: durchgehende Wände, interne Kartenführungen und verschiedene Produktlängen mit ortsspezifischen Aussparungen für Steckverbinder und Endschnittstellen. Kandidat: Extrusion sowie Schneiden und CNC. Randbedingung: Machbarkeit des Profils, Geradheit, Akzeptanz der sichtbaren Oberfläche und Zugänglichkeit für die Spannvorrichtung. Überprüfung: Bericht über die Profilabmessungen, Prüfung der bearbeiteten Merkmale, Prüfung der Oberflächenprobe und Prüfung des zusammengebauten Gehäuses.
Die kompakte optische Halterung wird bei jedem Bau noch angepasst
Anforderung: sich kreuzende Bohrungen und Taschen auf mehreren Flächen, während sich das optische Layout weiterentwickelt. Kandidat: CNC-Bearbeitung von Rohlingen während der Entwicklungsphase. Randbedingung: Werkzeugzugang, Datenübertragung und Restspannung. Überprüfung: Zeichnungsbasierte Maßprüfung und funktionale Ausrichtung. Kehren Sie erst dann zur Extrusion zurück, wenn sich ein stabiler, wiederholbarer Körper herausbildet.
Maschinenschiene mit sich wiederholendem U-Profil und lokalem Befestigungsmuster
Anforderung: ein langes, steifes Teil, das in verschiedenen Längen verwendet wird und über präzise positionierte Befestigungslöcher und Auflageflächen verfügt. Kandidat: Extrusion für den Schienenkörper und CNC-Bearbeitung für das Befestigungsnetz. Randbedingung: Profil-Symmetrie, Geradheit, Bearbeitungszugabe und Abstützung während der Zerspanung. Überprüfung: Geradheit im freien Zustand, bezugssystembezogene Bohrungsprüfung und Montageprobe.
Checkliste für die Freigabe des Produktionsablaufs
| Tor | Überprüfen | Beweismittel vorlegen |
|---|---|---|
| Profil | Profil, Hohlräume, Zungen, Wandausgleich, Legierung und Härtungszustand werden vom Extruder akzeptiert. | Freigegebene Profilzeichnung und Angebot für die Stanzform |
| Merkmalskarte | Jede Abmessung und jede Oberfläche wird einer Kontrolle zugeordnet: im extrudierten Zustand, nach dem Schneiden, nach der CNC-Bearbeitung oder nach der Endbearbeitung. | Prozess- und Bezugspunktkarte überprüft |
| Kosten | Beide Routen verwenden dieselben Grenzwerte für Menge, Revision, Endbearbeitung, Prüfung, Ausschuss und Lieferung. | Vergleichbares Modell für feste und wiederkehrende Angebote |
| Erster Artikel | Es werden Profilmerkmale, bearbeitete Merkmale, die Geometrie im freien Zustand und die Oberflächenbeschaffenheit geprüft. | Genehmigter Erstmusterbericht und Grenzprobe |
| Funktion | Repräsentative Bauteile durchlaufen je nach Anforderung Prüfungen hinsichtlich Passgenauigkeit, Dichtheit, Belastung, thermischer Eigenschaften und Montage. | Genehmigtes Validierungsergebnis |
| Änderungskontrolle | Änderungen an der Stempelkorrektur, der Legierung/dem Härtegrad, der Materialquelle und den Querschnittsangaben erfordern eine dokumentierte Überprüfung. | Arbeitsablauf für die Überprüfung und erneute Validierung |
Stoppbedingungen: Die Extrusionsdüse darf noch nicht freigegeben werden
- Der Nutzquerschnitt ändert sich entlang des Bauteils erheblich.
- Dieser Abschnitt wird bei jedem Prototypenbau noch angepasst.
- Kein Extruder hat die Hohlräume, die Feder, das Wandgleichgewicht, die Umfangsmaße oder die Machbarkeit der Düse überprüft.
- Die Zeichnung wendet Toleranzen auf CNC-Niveau auf das gesamte Profil an, ohne dass eine Zuordnung von Merkmalen zu Bearbeitungsvorgängen erforderlich ist.
- Bearbeitungszugabe, Reinigungsflächen, Prüfung im eingespannten und im freien Zustand sind nicht definiert.
- Die Produktionslegierung bzw. der Härtegrad weicht vom Prototyp des Rohteils ab, ohne dass ein Abgleichplan vorliegt.
- Das Crossover-Modell berücksichtigt keine Kosten für Werkzeugkorrekturen, Mindestauflagen, Lagerbestände, Endbearbeitung, Prüfung, Ausschuss oder Überarbeitungen.
Druckfertige Checkliste für die Angebotsanfrage zum Routenvergleich
- 2D-Zeichnung und 3D-Modell in übereinstimmender Revisionsnummer;
- Bauteilfunktion, Belastungsweg, zusammenwirkende Bauteile und Umgebungsbedingungen;
- Legierung, Härtegrad, Norm für die Produktform und zulässige Ersatzstoffe;
- kritische Bezugspunkte, Passungen, Dichtflächen, Sichtflächen und Prüfprotokolle;
- Prototypen-, Markteinführungs- und Serienmengen nach Teilelänge oder Variante;
- voraussichtlicher Zeitpunkt für den Design-Freeze und Merkmale, die sich voraussichtlich noch ändern werden;
- Anforderungen an die Oberflächenbehandlung, das Abdecken, die Verpackung und die Rückverfolgbarkeit;
- Die Bitte, die Kosten für Werkzeuge, Prototypen, Vorrichtungen, Serienbauteile und Überarbeitungen getrennt auszuweisen.
BAOSONGs technische Unterstützung Und Qualitätsübersicht Geben Sie die Art der zu erörternden Fertigungs- und Prüfvorgänge an. Senden Sie die Zeichnungen und fordern Sie die einzelnen Phasen an für eine projektspezifische Prüfung von CNC-Bearbeitung von Rohlingen, kundenspezifischen Strangpressprofilen oder einer Kombination aus Strangpressen und Bearbeitung.
Häufig gestellte Fragen
Ist das Strangpressen immer kostengünstiger als die Bearbeitung von Rohlingen?
Nein. Durch Extrusion lässt sich zwar der wiederholte Materialabtrag reduzieren, jedoch entstehen dadurch zusätzliche Kosten für Profilwerkzeuge, Losgrößen, Korrekturen, Lagerbestände und Umrüstzeiten. Vergleichen Sie die Angebote für Fertigteile bei realistischen Stückzahlen, nachdem beide Verfahren die technische Prüfung bestanden haben.
Kann ein Strangpressprofil alle Toleranzen der Fertigteile einhalten?
In der Regel ist das die falsche Frage. Profilabmessungen, Geradheit, Verdrehung und Ebenheit werden bereits in der Extrusionsphase festgelegt, während ausgewählte Bohrungen, Flächen und Muster mittels CNC hergestellt werden können. Ordnen Sie jede Anforderung dem entsprechenden Bearbeitungsschritt und den entsprechenden Messbedingungen zu.
Sollten Prototypen aus einem Rohling gefräst werden, bevor eine Extrusionsform bestellt wird?
Oftmals ja, wenn sich die Schnittstellen noch ändern. Der Prototyp kann Passform und Geometrie überprüfen, doch müssen Unterschiede hinsichtlich der Ausgangsform, der Härtung und des Fertigungsprozesses berücksichtigt werden, bevor er als Maßstab für das Strangpressteil herangezogen wird.
Kann ein Extrusionsprofil für mehrere Fertigteile verwendet werden?
Ja, wenn die Bauteile einen gemeinsamen Grundabschnitt aufweisen. Durch Zuschnitt und nachträgliche Bearbeitung können Varianten entstehen. Prüfen Sie, ob der gemeinsame Abschnitt bei einem der Bauteile der Baureihe zu unnötigem Materialaufwand, zusätzlicher Bearbeitung oder Kompromissen führt.
Wie entscheide ich, welche Elemente extrudiert werden sollen?
Extrudieren Sie Elemente, die sich über die gesamte Länge wiederholen und zuverlässig geformt werden können, ohne dass eine unpraktische Matrize oder ein unpraktischer Querschnitt entsteht. Bearbeiten Sie lokale, unterbrochene und bezugspunktkritische Elemente, wenn diese Vorgehensweise eine bessere Kontrolle ermöglicht. Sehen Sie sich das Profil und die fertige Zeichnung gemeinsam an.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
