
Kurze Antwort: Was bedeuten die Aluminium-Härtungszustände T5, T6 und T651?
T5 bedeutet, dass das Aluminium nach einem Formgebungsprozess bei erhöhter Temperatur abgekühlt und anschließend künstlich gealtert wurde. T6 bedeutet, dass es einer Lösungsglühung unterzogen und anschließend künstlich gealtert wurde. T651 ist ein Zustand vom Typ T6, bei dem zusätzlich eine Spannungsentlastung durch kontrolliertes Strecken erfolgt.
Diese Suffixe beschreiben den Härtezustand – also den Verarbeitungszustand, der zur Festlegung der mechanischen Eigenschaften beiträgt – und nicht die chemische Zusammensetzung der Legierung. Die vollständige Materialbezeichnung setzt sich aus Legierung, Zustandsbezeichnung, Produktform und Spezifikation zusammen. So sind beispielsweise „6063-T5-Profil“, „6061-T6-Stab“ und „6061-T651-Platte“ unterschiedliche Beschreibungen für den Einkauf und die Konstruktion.
T651 sollte nicht als allgemein festere T6-Variante bezeichnet werden. Die zusätzlichen Ziffern weisen auf eine Spannungsarmglühung hin, die darauf abzielt, die Auswirkungen von Restspannungen zu verringern. Dies kann bei stark bearbeiteten Blechteilen von Vorteil sein, garantiert jedoch keine Bewegungsfreiheit nach dem Materialabtrag.
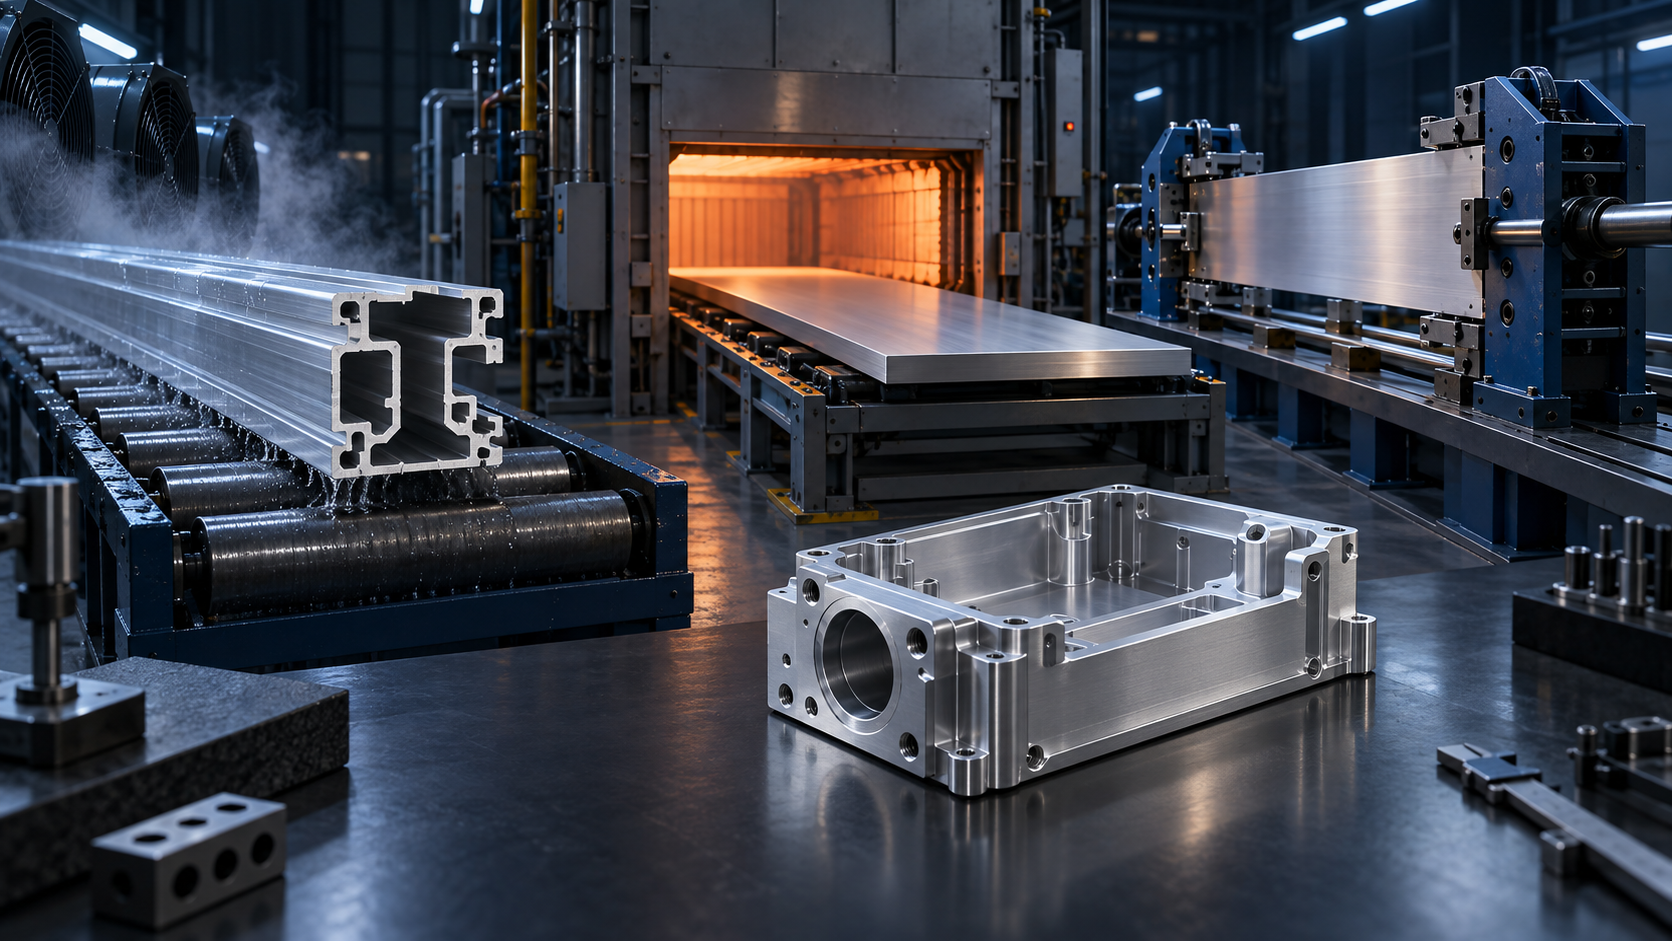
Überblick über die sieben Stufen der Aluminiumhärtung
| Schritt | Frage | Erforderliche Ausgabe |
|---|---|---|
| 1 | Welche Legierung und welche Produktform werden gekauft? | Eingetragene Legierung sowie Platten, Stangen, Bleche, Strangpressprofile, Schmiedeteile oder Gussteile |
| 2 | Welcher Verstärkungsweg kommt zur Anwendung? | Bestätigte O-, H-, T- oder andere zutreffende Temperaturfamilie |
| 3 | Erfüllt T5 die Anforderungen hinsichtlich Abschnitt und Eigenschaften? | Produktspezifische Spezifikationen und Zertifikatsanforderungen |
| 4 | Erfüllt T6 die Anforderungen hinsichtlich Festigkeit, Verbindbarkeit und Temperatur? | Prüfung der genehmigten Grundlagendokumente und der nachgelagerten Prozesse |
| 5 | Ist „Stressabbau“ oder ein längeres Suffix erforderlich? | Genaue Bezeichnung: T651, T6510 oder T6511 |
| 6 | Inwiefern wirkt sich dieser Zustand auf die Bearbeitung, das Schweißen und die Oberflächenbeschaffenheit aus? | DFM und Prozesskontrollen bei Lieferanten |
| 7 | Wie wird das angelieferte und fertige Teil geprüft? | Zeichnung, Zertifikat und Erstmusterplan |
Schritt 1: Legierung, Härtungszustand und Produktform getrennt entschlüsseln
Die vierstellige Legierungsnummer bezeichnet eine registrierte chemische Zusammensetzung. Die Temperaturbezeichnung gibt den thermomechanischen Zustand an, der zur Erzielung der gewünschten Eigenschaften verwendet wird. Die Aluminum Association verwaltet die ANSI H35-Systeme zur Bezeichnung von Legierungen und Temperaturzuständen und stellt die offiziellen Standards und Einstiegspunkte für Registrierungsdatensätze.
6061 und 7075 sind unterschiedliche Legierungen, auch wenn beide in der Zustandsbezeichnung T6 bestellt werden. Ebenso weisen 6061-T5 und 6061-T6 zwar die gleiche nominelle Legierungszusammensetzung auf, können jedoch unterschiedliche mechanische Anforderungen erfüllen, da sich ihre Verarbeitungsprozesse unterscheiden. Keiner der beiden Vergleiche ist vollständig, solange die Produktform, die Dicke oder der Querschnitt, die Ausrichtung und die maßgebliche Spezifikation nicht bekannt sind.
Die Härtebezeichnungen geben keinen Aufschluss über:
- die genaue Mindestfestigkeit für jede Dicke und Produktform;
- die Maßtoleranz des Walzprodukts;
- die in einem bestimmten Rohling verbleibende Restspannung;
- die Toleranz des fertigen CNC-Teils;
- die Auswirkungen von Schweißen, Eloxieren oder der Betriebstemperatur;
- ob das Material einer Kunden-, Luftfahrt-, Schifffahrts- oder einer anderen regulierten Spezifikation entspricht.
Schritt 2: Den Weg zur Stärkung ermitteln
Die Aluminum Association erklärt, dass wärmebehandelbare Legierungen durch Lösungsglühen, Abschrecken und Auslagern verfestigt werden können. Beim Lösungsglühen werden Legierungselemente in die feste Lösung eingebracht. Durch schnelles Abkühlen wird ein übersättigter Zustand erhalten, und die anschließende Alterung ermöglicht die Bildung von festigenden Ausscheidungen. Die Alterung bei Raumtemperatur wird als natürliche Alterung bezeichnet; ein kontrollierter Schritt bei erhöhter Temperatur ist die künstliche Alterung.
Die genauen Temperaturen, Zeiten, das Abschreckverfahren und die zulässige Verzögerung hängen von der Legierung und der Spezifikation ab. Es handelt sich dabei um kontrollierte Prozessparameter und nicht um Werte, die sich allein aus dem Suffix „T“ ableiten lassen. Ein fertiges Bauteil sollte anhand der geforderten Werkstoffeigenschaften und der Aufzeichnungen abgenommen werden und nicht anhand einer allgemeinen Beschreibung der Ofentemperatur.
Nicht alle Aluminiumlegierungen verwenden T-Zustände. Viele Legierungen der Serie 5xxx sind nicht wärmebehandelbar und verwenden üblicherweise H-Bezeichnungen, die mit der Kaltverfestigung in Verbindung stehen. „O“ bezeichnet geglühtes Material, „F“ bezeichnet den Zustand direkt nach der Fertigung und „W“ steht für einen instabilen, lösungsgeglühten Zustand. Dieser Artikel konzentriert sich auf die Zustände T5, T6 und T651, die häufig bei Strangpressprofilen, Blechen und bearbeiteten Bauteilen anzutreffen sind.
Schritt 3: T5 auf geformte Produkte prüfen
T5 gilt für Produkte, die nach einem Formgebungsprozess bei erhöhter Temperatur gekühlt und anschließend künstlich gealtert werden. Ein gängiges Beispiel hierfür ist die Extrusion: Das Profil verlässt die Presse in heißem Zustand, wird auf einem kontrollierten Weg abgekühlt und später gealtert, um den vorgegebenen Zustand zu erreichen. Die Bezeichnung bedeutet nicht in jedem Fall “luftgekühlt” und definiert auch keinen einheitlichen Alterungszyklus.
T5 wird häufig mit Strangpressprofilen der 6xxx-Serie in Verbindung gebracht, darunter 6063-T5 sowie produktspezifische Zustände von 6061 oder 6082. Sein Nutzen hängt eng mit dem Extrusionsverfahren und den erforderlichen Eigenschaften zusammen. Es ermöglicht ansprechende Profile, eine gute Geradheit und ausreichende Festigkeit für viele Rahmen, Abdeckungen, Schienen und industrielle Konstruktionen.
Gehen Sie nicht davon aus, dass T5 immer um einen festen Prozentsatz schwächer ist als T6. Für eine bestimmte Legierung und ein bestimmtes Produkt sind in den geltenden Tabellen oft unterschiedliche Eigenschaftsstufen angegeben, doch der Unterschied hängt von der Zusammensetzung, der Querschnittsdicke, der Abschreckfähigkeit und dem registrierten Härtegrad ab. Orientieren Sie sich an der tatsächlichen Extrusionsspezifikation und dem Werkszeugnis.
Wenn ein Projekt die Profilfertigung und die Nachbearbeitung kombiniert, prüfen Sie Anforderungen an Aluminiumstrangpressprofile zusammen mit den bearbeiteten Schnittstellen. Die Querschnittstoleranz, die Verdrehung, die Geradheit und die Härte des Rohprofils bleiben unabhängig von den CNC-Toleranzen, die auf Bohrungen, Stirnflächen oder Endmerkmale angewendet werden.
Schritt 4: Prüfung von T6 auf Festigkeit und für nachfolgende Prozesse
T6 kennzeichnet Werkstoff, der einer Lösungsglühbehandlung unterzogen und künstlich gealtert wurde. Diese Bezeichnung wird häufig bei wärmebehandelbaren Legierungen der Serien 6xxx und 7xxx verwendet, darunter 6061-T6 und 7075-T6. Die Bezeichnung gibt die Behandlungsklasse an; die Legierungs- und Produktspezifikation definiert die erforderlichen Eigenschaften.
Bei gleicher Legierung und vergleichbarer Produktform weist T6 häufig eine höhere spezifizierte Festigkeit auf als T5, da die Lösungsglühung und das Abschrecken so gesteuert werden, dass vor der Alterung der erforderliche übersättigte Zustand hergestellt wird. Das bedeutet jedoch nicht, dass jedes T6-Aluminium fester ist als jedes T5-Produkt. Ein 6063-T6-Strangpressprofil und eine 7075-T6-Platte weisen völlig unterschiedliche chemische Zusammensetzungen und Eigenschaftsgrundlagen auf.
Beim Abschrecken können Restspannungen entstehen, da sich verschiedene Bereiche mit unterschiedlicher Geschwindigkeit abkühlen und zusammenziehen. Das Ausmaß und die Verteilung hängen von der Größe und Geometrie des Produkts, den Abschreckbedingungen sowie der anschließenden Weiterverarbeitung ab. Ein kleines, symmetrisches Bauteil lässt sich möglicherweise ohne Maßprobleme bearbeiten, während sich eine breite Platte mit tiefen Aussparungen beim Materialabtrag verziehen kann.
T6 bietet zudem keine Garantie dafür, dass die Eigenschaften nach der weiteren Fertigung unverändert bleiben. Durch Schweißen können sich die Härte verändern und die Festigkeit in der Wärmeeinflusszone verringern. Der Einsatz bei erhöhten Temperaturen kann die Eigenschaften im Laufe der Zeit verändern. Das erneute Erhitzen eines fertigen Teils ohne zugelassenes Verfahren kann sich auf Festigkeit, Verformung, Oberflächenbeschaffenheit und Maßgenauigkeit auswirken.
Schritt 5: Verwenden Sie T651, wenn spannungsfreies Material benötigt wird
T651 umfasst eine Lösungsglühung, eine Spannungsentlastung durch Strecken sowie eine künstliche Alterung. Durch kontrolliertes plastisches Strecken lassen sich die beim Abschrecken entstandenen Eigenspannungen neu verteilen und reduzieren. Dieser Zustand ist in der Regel für Bleche und andere geeignete Formteile relevant, die für eine umfangreiche zerspanende Bearbeitung vorgesehen sind.
Der Vorteil liegt in der Risikominderung, nicht in der Immunität gegen Verformungen. Eine T651-Platte kann sich immer noch verformen, wenn:
- auf einer Seite wird eine große Menge entfernt;
- Dünne Wände oder Böden werden aus einem dicken Rohling ausgestanzt;
- Der Rohling weist ungleichmäßige Restspannungen auf;
- Die Spannkraft verformt das Werkstück;
- Durch die bei der Bearbeitung entstehende Wärme oder den Werkzeugdruck ändern sich die örtlichen Bedingungen;
- Die Maße werden im eingespannten Zustand gemessen, gelten jedoch erst nach dem Lösen als gültig.
Für Präzisionsarbeiten sollten Sie geeignetes Rohmaterial mit ausgewogener Vorbearbeitung, stabilen Bezugspunkten, angemessener Spanntechnik, einer ausreichenden Nachbearbeitungszugabe und einer Prüfung im freigegebenen Zustand kombinieren. Diese Entscheidungen gehören in den Bearbeitungsplan; das Härte-Suffix kann sie nicht ersetzen.
In den Herstellerangaben von Kaiser Aluminum werden T6/T651 für die typischen Eigenschaften von Blechen und Platten der Werkstoffe 6061 und 7075 gemeinsam aufgeführt, während die tatsächlichen Mindestanforderungen der Spezifikation vom jeweiligen Produkt und den Abmessungen abhängen. Siehe die Angaben des Herstellers Technische Daten 6061 Und Technische Daten 7075. Diese Datenblätter enthalten Referenzdaten, jedoch keine zulässigen Auslegungswerte oder Garantien hinsichtlich der Leistungsfähigkeit von BAOSONG.
Prüfen Sie, ob für die Zeichnung T6510 oder T6511 benötigt wird.
Zusätzliche Endziffern sind produktspezifisch. T6510 und T6511 sind häufig bei stranggepressten Produkten anzutreffen, die nach einer Lösungsglühbehandlung durch Strecken spannungsfrei gemacht wurden. Ihre Richttoleranzen unterscheiden sich: T6510 wird nach dem Strecken nicht weiter gerichtet, während T6511 gegebenenfalls geringfügig gerichtet wird, um die Standardtoleranzen einzuhalten.
Kürzen Sie die Bezeichnung „T6511“ in einer Zeichnung nicht auf „T651“ ab und gehen Sie nicht davon aus, dass für Strangpressprofile, Bleche und Stangen dasselbe Suffix verwendet wird. Vergewissern Sie sich, dass der für die Legierung und die Produktform registrierte Härtezustand angegeben ist. Hydro’s 6082 Extrusionsdaten, … listet beispielsweise die Produktfamilien T5/T5511 und T6/T6511 mit den für diesen Produktkontext geltenden Standarddefinitionen der Härtestufen auf.
Wenn es auf Geradheit, Bearbeitungszugabe oder Verformung ankommt, sollten Sie die Ausgangsform und die geltende Norm ausdrücklich angeben. Die Angabe “Aluminium 6061-T6” ohne Angaben zu Blech, Platte, Stange oder Profil kann nach wie vor zu unterschiedlichen Auslegungen in der Beschaffung und Fertigung führen.
Schnellvergleich für Ingenieure und Einkäufer
| Temperament | Festgelegter Verarbeitungsweg | Allgemeiner Produktkontext | Wichtigste Frage zum Einkauf |
|---|---|---|---|
| T5 | Nach einem Formgebungsprozess bei erhöhter Temperatur abgekühlt und anschließend künstlich gealtert | Wird häufig für 6xxx-Profile vorgeschrieben | Entsprechen Profil, Querschnitt und angegebene Härte den geforderten Eigenschaften und Toleranzen? |
| T6 | Lösungsglühend, anschließend künstlich gealtert | Strangpressprofile, Stangen, Bleche, Platten, Schmiedeteile oder Gussteile, sofern die Bezeichnung zutrifft | Welche Material- und Produktspezifikation bestimmt die Eigenschaften für die tatsächliche Größe? |
| T651 | Lösungsglühbehandelt, durch Strecken spannungsfrei gemacht und anschließend künstlich gealtert | Allgemein relevant für Bleche und für die Bearbeitung geeignete Formteile | Wird das Risiko einer Verformung des Bauteils durch das spannungsfreie Rohteil und die Bearbeitungsreihenfolge minimiert? |
“Allgemeiner Produktkontext” dient als Orientierungshilfe und stellt keine vollständige Liste der registrierten Anwendungen dar. Überprüfen Sie stets die genaue, gemäß der Werkstoffnorm zulässige Bezeichnung.
Schritt 6: Überprüfung der Bearbeitung, des Schweißens, der Umformung und der Endbearbeitung
Die Vergütung beeinflusst Härte, Festigkeit, Spanverhalten und Eigenspannung, legt jedoch keine automatische Bearbeitungstoleranz fest. Die Geometrie des Schneidwerkzeugs, der Eingriff, die Reichweite des Werkzeugs, das Kühlmittel, der Zustand der Maschine, die Einstellung, die Werkstückspannung, die Werkstückgeometrie und die Messung tragen alle zum Ergebnis bei.
Bei einem Plattengehäuse mit tiefen Aussparungen kann T651 das Verformungsrisiko im Vergleich zu einem ansonsten geeigneten, nicht spannungsentlasteten Zustand verringern, doch kann die Konstruktion dennoch eine ausgewogene Schruppbearbeitung und einen separaten Schlichtvorgang erfordern. Bei einem bearbeiteten Strangpressprofil können die Geradheit und die Verdrehung des Rohprofils die Beziehungen zwischen weit auseinanderliegenden Merkmalen maßgeblich beeinflussen. Ein T6511-Strangpressprofil sollte anhand seiner eigenen Produktanforderungen bewertet werden und nicht wie eine Platte behandelt werden.
Bei der Anfrage Präzisionsbearbeitung von Aluminium mittels CNC-Fräsen, markieren Sie die Bezugspunkte, Dünnschnitte, Dichtflächen und die Beziehungen zwischen den Merkmalen, die zu Verformungen führen können. Verwenden Sie die Steuerelemente in unserem Leitfaden zu Toleranzen bei der Aluminiumbearbeitung. A Prüfung von Zeichnungen und Fertigungsprozessen kann dann die Rohteilform, die Härtung, die Bearbeitungsreihenfolge und die Prüfbedingungen aufeinander abstimmen.
Wie sich der Zustand auf das Schweißen, die Umformung und die Endbearbeitung auswirkt
Schweißen
Durch das Schweißen entsteht ein lokaler Temperaturzyklus, der die Eigenschaften von wärmebehandelbarem Aluminium in der Nähe der Schweißnaht verändern kann. Der veröffentlichte T6-Wert des Grundmetalls sollte nicht automatisch auf die Wärmeeinflusszone übertragen werden. Die zulässige Festigkeit wird durch die Auslegung der Schweißnaht, den Schweißzusatzwerkstoff, das Schweißverfahren, den Zustand nach dem Schweißen und die geltenden Konstruktionsvorschriften bestimmt.
Formung
Härtere Zustände lassen im Allgemeinen weniger Umformspielraum zu als weichere Zustände bei derselben Legierung und demselben Produkt, doch die Biegbarkeit hängt von der Dicke, der Richtung, dem Biegeradius und den Werkzeugen ab. Manche Teile werden in einem weicheren Zustand umgeformt und anschließend gemäß einer kontrollierten Spezifikation wärmebehandelt. Bei diesem Verfahren müssen Verformungen und die Überprüfung der Eigenschaften berücksichtigt werden.
Eloxieren
Das Ergebnis der Eloxierung wird durch die Legierungszusammensetzung, den Härtezustand, die Oberflächenvorbereitung, die Schweißzonen und Chargenschwankungen beeinflusst. T5 oder T6 allein garantieren keine bestimmte Farbe oder Glanzstufe. Legen Sie die Oberflächenanforderungen, das genehmigte Aussehensmuster, die Abdeckung und die nach der Bearbeitung geltenden Abmessungen fest. Die BAOSONG – Übersicht über eloxiertes Aluminium erläutert, welche Informationen für die Angebotserstellung und die Begutachtung benötigt werden.
Schritt 7: Geben Sie die vollständige Härte in der Zeichnung an
Verwenden Sie eine vollständige Materialangabe mit vier Elementen:
- Legierung: die eingetragene Bezeichnung, wie beispielsweise 6061 oder 7075.
- Temperament: das vollständige Suffix, wie beispielsweise T6, T651 oder T6511.
- Produktform: Blech, Platte, Stange, Strangpressprofil, Schmiedeteil oder Gussteil.
- Spezifikation: die für das Projekt geltende Materialnorm und die erforderliche Überarbeitung.
Fügen Sie anschließend alle geltenden Anforderungen hinsichtlich Zertifikaten, Rückverfolgbarkeit, Ultraschallprüfung, Kornrichtung, Korrosionsprüfung oder Kundenfreigabe hinzu. Die Norm ASTM B209/B209M wird üblicherweise mit Aluminiumblechen und -platten in Verbindung gebracht, ASTM B221/B221M bei Strangpressprodukten sowie ASTM B211/B211M bei gewalzten oder kaltgefertigten Stangen, Stäben und Drähten. Vergewissern Sie sich vor der Freigabe, dass die aktuelle Norm die gewünschte Kombination aus Legierung, Härtegrad und Abmessungen enthält.
Verwenden Sie keine Angaben wie “T6-Äquivalent”, “Luftfahrtqualität”, “Hartaluminium” oder “T651 bevorzugt”, ohne dass Abnahmekriterien festgelegt sind. Sind Alternativen zulässig, führen Sie diese auf und legen Sie fest, wer die Verwendung eines Ersatzmaterials genehmigen darf.
Checkliste für die Wareneingangsprüfung und Erstmusterprüfung
| Tor | Überprüfen | Beweismittel vorlegen |
|---|---|---|
| Zertifikat | Legierung, Härtegrad, Produktform, Spezifikation und Bestellnummer stimmen überein. | Prüfbescheinigung für das Material |
| Rückverfolgbarkeit | Die Chargen- oder Los-ID bleibt mit dem Lagerbestand, dem Arbeitsauftrag und den versendeten Teilen verknüpft. | Aufzeichnung zur Rückverfolgbarkeit von Materialien |
| Lagerbestand | Maße, Geradheit, Ebenheit und Toleranzen der Walzprodukte bestimmen die Zerspanungszugabe. | Ergebnis der Wareneingangskontrolle |
| Prozess | Wärmebehandlung, Umformung, Schweißen, Zerspanung und Endbearbeitung erfolgen in der genehmigten Reihenfolge. | Route und erforderliche Prozesszertifikate |
| Fertigteil | Die kritischen Maße werden nach dem Lösen der Klemmung und nach der vorgeschriebenen Endbearbeitungsstufe gemessen. | Genehmigter Erstmusterbericht |
Der Umfang der Dokumentation sollte dem Projektrisiko entsprechen. Überprüfen Sie die BAOSONG – Qualitätsübersicht und geben Sie die erforderlichen Berichte in der Angebotsanfrage an, anstatt davon auszugehen, dass jeder Auftrag denselben Datensatz enthält.
Stoppbedingungen: Die Temperaturanzeige ist noch nicht bereit
- In der Zeichnung steht lediglich “Aluminium”, “6061” oder “T6-Äquivalent”.”
- Das ausgewählte Suffix ist für die gewünschte Legierung und Produktform nicht registriert oder nicht verfügbar.
- Die Materialdaten weichen hinsichtlich Dicke, Ausrichtung oder Spezifikation von denen des gekauften Materials ab.
- Es wird davon ausgegangen, dass T651 Verzerrungen beseitigt, ohne die Position des Rohlings, das Entnahmeverhältnis, die Klemmung und den Prüfzustand zu überprüfen.
- Es ist ein Schweißen oder eine nachträgliche Erwärmung vorgesehen, deren Auswirkungen auf den wärmebehandelten Zustand jedoch noch nicht genehmigt wurden.
- T651, T6510 und T6511 werden als austauschbar behandelt.
- Die Anforderungen hinsichtlich Zertifikat, Rückverfolgbarkeit und Erstmuster fehlen in der Bestellung.
Häufig gestellte Fragen
Ist T651 fester als T6?
Das gilt nicht pauschal. Bei T651 wird durch Dehnen auf den T6-Zustand eine Spannungsentlastung erreicht. Die Festigkeitsanforderungen können bei einigen Produktspezifikationen ähnlich sein, während die tatsächlichen Grenzwerte von der Legierung, der Dicke, der Richtung und der Produktform abhängen.
Ist T651 für die CNC-Bearbeitung immer besser geeignet?
Nein. Es kann zwar bei Blechteilen mit hohem Materialabtrag oder hohem Verformungsrisiko sinnvoll sein, aber Geometrie, Verfügbarkeit, Spezifikation und Kosten spielen nach wie vor eine Rolle. Für ein anderes Teil ist möglicherweise eine geeignete T6-Stange oder ein Profil der richtige Ausgangsstoff.
Können T5 und T6 ersetzt werden?
Nur mit technischer Freigabe. Sie entsprechen unterschiedlichen Herstellungsverfahren und können sich hinsichtlich ihrer mechanischen Eigenschaften, Formbarkeit, Maßhaltigkeit und Verfügbarkeit unterscheiden. Überprüfen Sie die Produktspezifikation und die Konstruktionsanforderungen noch einmal.
Verändert die Bearbeitung die Härte des Aluminiums?
Die normale, kontrollierte Zerspanung sollte nicht als Wärmebehandlung betrachtet werden, doch übermäßige Hitze, späteres Schweißen oder unkontrollierte thermische Behandlungen können den lokalen Zustand beeinflussen. Durch die Zerspanung werden zudem Eigenspannungen abgebaut, und die Geometrie kann sich ändern, ohne dass sich die Werkstoffbezeichnung ändert.
Welchen Vermerk sollte ich auf eine Angebotsanfrage setzen?
Verwenden Sie die in der Konstruktion vorgeschriebene vollständige Angabe der Legierung, der Härte und der Produktnorm. Falls Sie sich nicht sicher sind, geben Sie die Belastungen, die Umgebungsbedingungen, die Fügeverfahren, die Geometrie und die kritischen Merkmale an und fordern Sie eine dokumentierte Werkstoffprüfung an, bevor Sie die Zeichnung freigeben.
Druckfertiges Material und Temperaturanforderung
Material: [Legierung] – [vollständig angelassen], [Platte/Blech/Stange/Strangpressprofil/Schmiedeteil/Gussteil], gemäß [Spezifikation und Revision]. Größe und Richtung: [Dicke/Querschnitt/Rohteilgröße und Anforderungen an die Faserrichtung]. Verarbeitung: [Umformen, Schweißen, Zerspanung, Wärmebehandlung und Endbearbeitung]. Kritische Kontrollmaßnahmen: [Datums, dünne Bereiche, Dichtflächen, Maße nach der Endbearbeitung und verformungsempfindliche Merkmale]. Dokumentation: [Werkstoffzertifikat, Rückverfolgbarkeit der Charge, Prozesszertifikate und Erstmusterbericht]. Ersetzung: [nicht zulässig / nur nach schriftlicher Genehmigung durch die technische Abteilung zulässig].
Senden Sie BAOSONG Ihre Zeichnung, Ihr Modell und Ihre Anwendungsanforderungen zu zur Prüfung und Angebotserstellung. Geben Sie das vollständige Temper-Suffix und die Produktform an und nennen Sie die Merkmale, bei denen Restspannungen, Schweißbarkeit, Oberflächenbeschaffenheit oder Maßhaltigkeit eine Rolle spielen.
Empfohlene Downloads zur Auswahl von Aluminiumlegierungen
Nutzen Sie diese BAOSONG-Referenzen, um vor der Angebotserstellung Legierungsfamilien, Härtezustände, Zerspanbarkeit, Festigkeit, Korrosionsbeständigkeit und konstruktive Auswirkungen zu vergleichen.
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl einer Legierung oder eines Härtegrades für Ihre Anwendung? Kontaktieren Sie BAOSONG Precision.
