
Kurze Antwort: Was soll die Rückverfolgbarkeit von Materialien in der Aluminiumherstellung nachweisen?
Die Rückverfolgbarkeit des Materials sollte es einem Einkäufer ermöglichen, jedes fertige Aluminiumbauteil mit der zugelassenen Legierung, der Härte, der Produktform, dem Herkunftszertifikat und der eingehenden Schmelze oder Charge in Verbindung zu bringen und diese Identitätsangaben dann über das Zuschneiden, die maschinelle Bearbeitung, die ausgelagerte Bearbeitung, die Prüfung und den Versand hinweg nachzuverfolgen. Die erforderliche Kette muss vor dem Einkauf des Materials definiert werden.
Ein robustes System sichert sowohl die Identität als auch den Status. Es zeigt, um welches Material es sich handelt, woher es stammt, in welchen Fertigungsaufträgen es verbraucht wurde, welche Prozesse angewendet wurden, welche Unterlagen die Abnahme belegen und ob eine Menge zurückbehalten wurde. Ein in einem Ordner abgelegtes Zertifikat reicht nicht aus, wenn die Werkstatt es nicht zuverlässig mit dem physischen Teil in Verbindung bringen kann.
Der Käufer sollte die erforderliche Ebene der Rückverfolgbarkeit festlegen: auf Sendungs-, Produktionscharge-, Schmelz- oder Einzel-Seriennummernebene oder auf einer anderen, projektdefinierten Ebene. Je detaillierter die Rückverfolgbarkeit ist, desto höher ist der Aufwand für Kennzeichnung, Trennung, Scannen und Dokumentation; daher sollte die gewählte Ebene den Produktrisiken, den Vorschriften, den Kundenanforderungen und den Kosten für die Eindämmung Rechnung tragen.
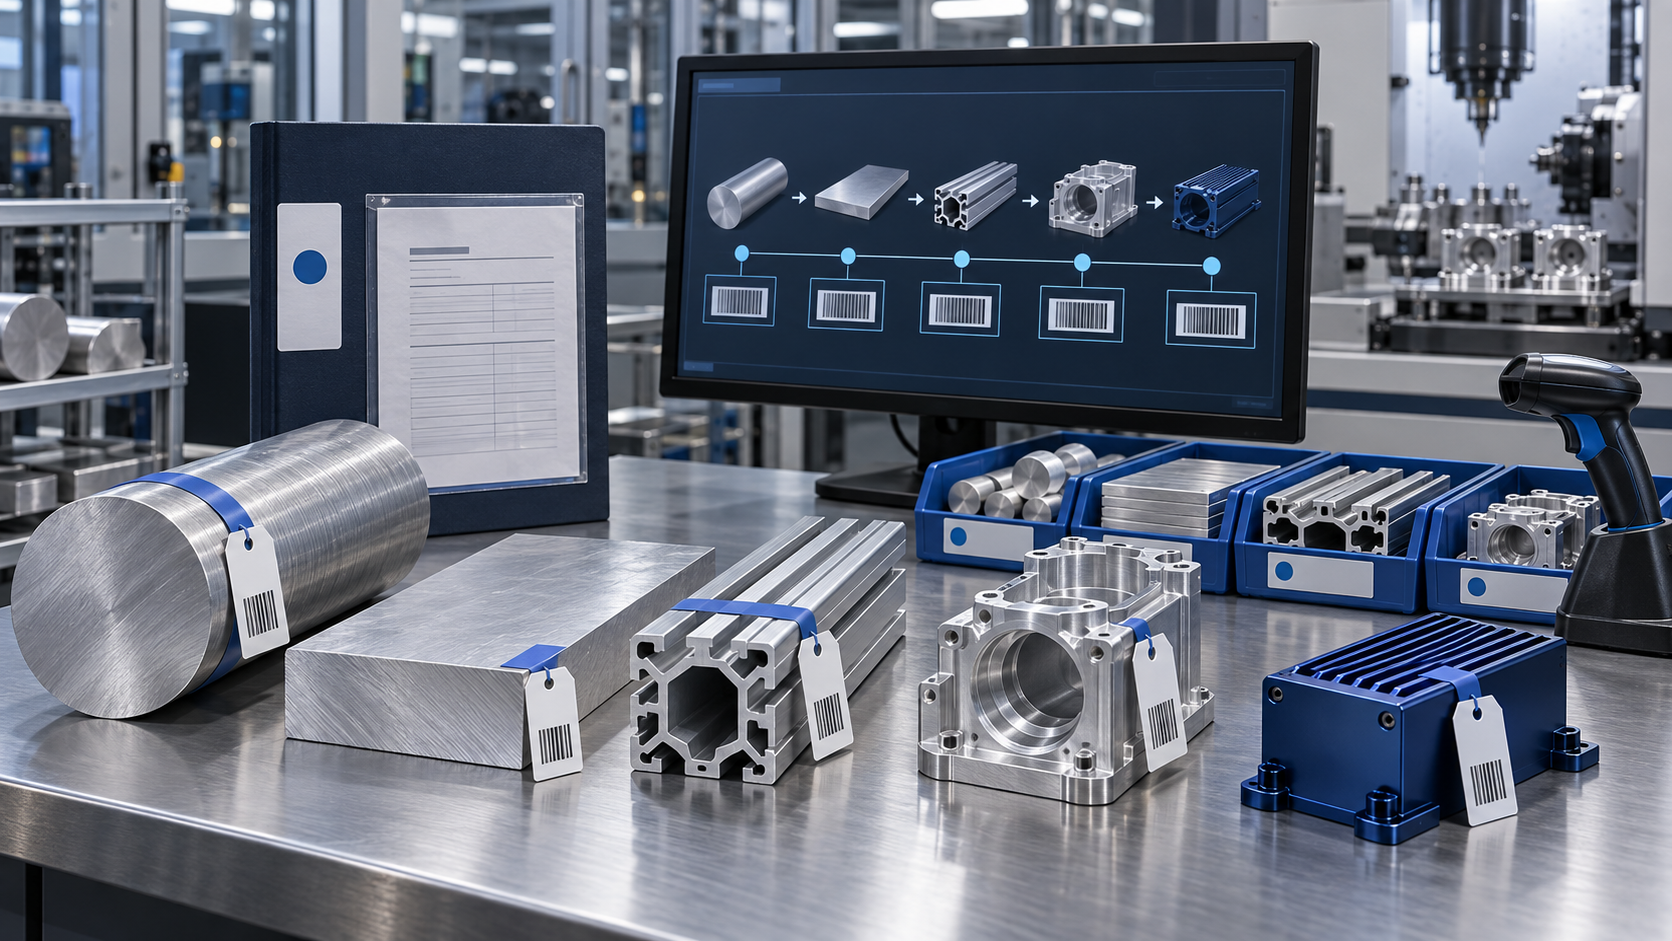
Legen Sie die Rückverfolgbarkeitseinheit fest, bevor Sie Material bestellen.
“Vollständige Rückverfolgbarkeit” hat ohne eine definierte Einheit und Abgrenzung keine sinnvolle Bedeutung. Legen Sie fest, ob Fertigteile bis zu einer Lieferantencharge, einer Walzcharge, einem Gussstück, einem Strangpressling, einem Coil, einer Blechcharge, einer Schmiedecharge oder einer anderen Quellenkennzeichnung zurückverfolgt werden müssen. Legen Sie außerdem fest, ob eine Fertigteilcharge mehr als eine Materialcharge enthalten darf.
Ist eine Vermischung zulässig, muss aus den Unterlagen hervorgehen, welche Fertigmengen aus welcher Quelle stammen. Ist eine Vermischung unzulässig, muss dies durch Kontrollen beim Einkauf, bei der Lagerung, beim Zuschnitt und bei den unfertigen Erzeugnissen verhindert werden. In der Zeichnung, der Bestellung und den Qualitätsklauseln sollten dieselben Begriffe verwendet werden.
Die Rückverfolgbarkeitskette in fünf praktischen Schritten aufbauen
- Definieren Sie die Einheit: Wählen Sie „Hitzebehandlung“, „Schmelze“, „Coil“, „Knüppel“, „Extrusionscharge“, „Produktionscharge“, „Liefercharge“ oder „individuelle Seriennummer“.
- Definieren Sie den Quelldatensatz: Führen Sie die genauen Zertifikatsfelder, die Version der Spezifikation und die erforderlichen tatsächlichen Testergebnisse auf.
- Jeden Übergang abbilden: die Kennzeichnung während des Empfangs, der Lagerung, des Zuschneidens, der Bearbeitung, der Vergabe an Subunternehmer, der Prüfung und der Verpackung beizubehalten.
- Ausnahmen bei der Steuerung: Unbekanntes Material, geteilte Sendungen, gemischte Sendungen, zurückgesandte Teile und Restbestände unter Quarantäne stellen, bis die Entsorgung dokumentiert ist.
- Nachweis des Abrufs: Testen Sie sowohl die Rückverfolgung ausgehender Teile als auch die Vorwärtsverfolgung ausgehend von einer verdächtigen Materialcharge.
Weisen Sie bei jeder Übergabe einen Verantwortlichen zu und dokumentieren Sie dies. Ein Rückverfolgbarkeitsplan versagt, wenn das Zertifikat zwar vorhanden ist, aber die Verbindung zum physischen Bestand, zum Arbeitsauftrag oder zur Fertigungsmenge verloren geht.
Geben Sie die Legierung, den Härtegrad und die Produktform gemeinsam an
Eine Aluminiumbezeichnung ist unvollständig, wenn die Produktform und der Materialzustand die Eigenschaften beeinflussen. Eine Dokumentation sollte die Legierung, die Härte, Platten, Bleche, Stangen, Strangpressprofile, Gussteile oder Schmiedeteile sowie die geltende Werkstoffspezifikation und gegebenenfalls deren Überarbeitung angeben. Die Angabe “6061” allein reicht nicht aus, um eine 6061-T651-Platte von einem 6061-T6-Strangpressprofil zu unterscheiden.
Die Aluminum Association verwaltet wichtige Bezeichnungssysteme für Legierungen und Härtegrade, während seine derzeitige Internationales Register für Schmiedelegierungen legt die eingetragenen Bezeichnungen und die Grenzwerte für die chemische Zusammensetzung fest. BAOSONGs Leitfaden zur Werkstoffauswahl erläutert, warum der Herstellungsweg und die Härte vor der Freigabe geklärt werden müssen.
Verwenden Sie die richtige Materialspezifikation
Die Produktspezifikation gibt dem Lieferanten Auskunft darüber, welche Nachweise und welche Abnahmekriterien gelten. ASTM B209/B209M gilt für Bleche und Platten aus Aluminium und Aluminiumlegierungen, während ASTM B221 umfasst stranggepresste Stangen, Stäbe, Draht, Profile und Rohre. In anderen Regionen und Branchen können EN-, ISO-, SAE-AMS-Normen oder kundenspezifische Vorgaben zur Anwendung kommen.
Übertragen Sie keine Anforderungen von einer Produktform auf eine andere, nur weil die Legierungsnummer übereinstimmt. Die Leitfaden: 6061 im Vergleich zu 6063 bietet zwar nützliche Anhaltspunkte für die Auswahl, doch bei der vertraglichen Annahme müssen die in der Bestellung und der Zeichnung angegebenen Spezifikationen zugrunde gelegt werden.
Legen Sie fest, was das Materialzertifikat enthalten muss
Teilen Sie dem Lieferanten mit, ob für das Projekt eine Konformitätsbescheinigung, ein Werksprüfzeugnis, ein Prüfzertifikat oder ein Kundenformular erforderlich ist. Da diese Bezeichnungen oft uneinheitlich verwendet werden, sollten Sie die erforderlichen Angaben definieren, anstatt sich auf die Bezeichnung des Dokuments zu verlassen.
| Feld „Datensatz“ | Zweck | Kaufentscheidung |
|---|---|---|
| Hersteller und Lieferant | Gibt die ausstellenden Organisationen an | Bitte geben Sie an, ob Zertifikate, die ausschließlich für Händler ausgestellt wurden, akzeptiert werden. |
| Legierung, Härtegrad und Produktform | Verknüpft das Material mit der freigegebenen Spezifikation | Genaue Bezeichnungen und zulässige Ersatzstoffe angeben |
| Erhitzungs-, Schmelz-, Guss-, Spulen- oder Chargenkennzeichnung | Erstellt den Quelllink für den physischen Bestand | Legen Sie die erforderliche Rückverfolgbarkeitseinheit fest |
| Spezifikation und Überarbeitung | Legt die Abnahmegrundlage fest | Konflikte zwischen Normen oder durch neuere Normen ersetzte Normen klären |
| Chemische und mechanische Ergebnisse | Liefert tatsächliche oder gemeldete Nachweise zur Konformität | Geben Sie an, welche Ergebnisse gemeldet werden müssen |
| Abmessungen und Menge | Verknüpft das Zertifikat mit dem eingegangenen Bestand | Definition der Wareneingangsabstimmung und der Toleranzen |
| Genehmigung und Datum | Unterstützt die Dokumentenverwaltung | Definition einer zulässigen Unterschrift oder digitalen Validierung |
Prüfen Sie den Wareneingang, bevor Sie ihn freigeben
Bei der Wareneingangsabnahme sind die Bestellung, der Lieferschein, das Zertifikat, die Kennzeichnungen am Material, die Menge und der Zustand zu vergleichen. Der Wareneingang ist unter Quarantäne zu stellen, wenn Legierung, Härtegrad, Schmelznummer, Abmessungen oder Spezifikationen nicht übereinstimmen. Eine spätere Korrektur der Unterlagen darf die ursprüngliche Abweichung nicht stillschweigend ersetzen.
Eine positive Materialidentifizierung kann für ausgewählte Risiken angemessen sein, bestätigt jedoch nicht automatisch den Härtegrad, die mechanischen Eigenschaften oder alle in der Spezifikation geforderten Elemente. Legen Sie die Methode, den Umfang, die Referenznormen und die Abnahmekriterien fest, anstatt ein Handanalysegerät als vollständige Materialzulassung zu betrachten.
Erhaltung der Identität durch Lagerung und Schneiden
Lagerstandorte, Regale und Behälter sollten ein versehentliches Vermischen von ähnlich aussehendem Aluminium verhindern. Etiketten müssen den Handhabungsvorgängen standhalten und lesbar bleiben. Wenn ein Stab, eine Platte oder ein Profil zugeschnitten wird, muss die Herkunftsangabe auf jeden Rest und jeden Arbeitsauftrag übertragen werden, bevor die ursprüngliche Werksmarkierung entfernt wird.
Der Beleg sollte die eingegangene Menge, die ausgegebene Menge, Restmengen, Ausschuss und die Fertigungsproduktion auf der vom Kunden geforderten Ebene abgleichen. Bei kundenspezifischen Profilen sind der Extruder, die Legierung und der Härtegrad, die Düsen- oder Profilbezeichnung, die Produktionscharge und die Schnittcharge anzugeben. Die Übersicht über die Dienstleistungen im Bereich Aluminiumstrangpressen bietet Hintergrundinformationen zu dieser Route.
Rückverfolgbarkeit in die CNC-Bearbeitung integrieren
Transportbelege, Arbeitspläne, Barcode-Scans oder elektronische Aufzeichnungen sollten die Materialcharge mit dem Auftrag, dem Maschinenablauf, den Vorrichtungen, der CNC-Programmversion und der geprüften Menge verknüpfen, sofern diese Felder erforderlich sind. Teile, die zur Nachbearbeitung, Reinigung oder für Folgevorgänge entnommen werden, müssen ihre Identität und ihren Verbleib beibehalten.
Eine individuelle Seriennummernkennzeichnung mag bei sicherheitskritischen oder hochwertigen Teilen gerechtfertigt sein, doch bei vielen Projekten reicht eine kontrollierte Rückverfolgbarkeit der Produktionschargen aus. Wählen Sie die kleinste Einheit, die erforderlich ist, um Risiken einzudämmen, ohne dabei ein Kennzeichnungssystem zu schaffen, das teuer, anfällig oder nach der Fertigstellung nicht mehr zu erhalten ist. Siehe BAOSONGs Überblick über die CNC-Bearbeitung für die entsprechenden Produktionswege.
Teillose, zusammengeführte Lose und Restmengen verwalten
Eine Aufteilung liegt vor, wenn eine Ausgangscharge mehrere Fertigungsaufträge versorgt. Eine Zusammenführung liegt vor, wenn mehrere Ausgangschargen eine Fertigcharge versorgen. Beide Zusammenhänge müssen bewusst gestaltet und dokumentiert werden. Eine unkontrollierte Zusammenführung kann den Umfang eines künftigen Rückrufs vergrößern oder die Rückverfolgung der Herkunft unmöglich machen.
Legen Sie fest, ob Reststücke wieder in den Lagerbestand aufgenommen werden können, wie sie neu etikettiert werden, wer die Umbuchung überprüft und wann kleine Stücke entsorgt werden müssen. Digitale Aufzeichnungen sind zwar hilfreich, doch die physische Kennzeichnung am Reststück bleibt unverzichtbar, falls es von seinem Lagerort getrennt werden sollte.
Pflege der Lieferkette durch ausgelagerte Prozesse
Eloxieren, Wärmebehandlung, Beschichtung, Schweißen, Prüfungen und andere externe Prozesse bergen Übergaberisiken. Die Bestellung an den Auftragnehmer sollte Angaben zum Kundenteil, zur Revision, zur Menge, zur Eingangscharge oder zur Seriennummer, zur Prozessspezifikation sowie zu den erforderlichen Zertifikatsfeldern enthalten.
Bei der Rückgabe sind die Mengen und Identitäten abzugleichen, einschließlich aussortierter, demontierter, nachbearbeiteter oder verschrotteter Teile. Das Prozesszertifikat sollte sich auf denselben Produktionsstamm beziehen. BAOSONGs Übersicht über die Oberflächenbearbeitung Und Seite aus eloxiertem Aluminium Zeige gängige Fertigungswege an, deren Dokumentation mit der Materialkette verknüpft bleiben muss.
Die Ergebnisse der Link-Prüfung der entsprechenden Materialgruppe zuordnen
Die Ergebnisse zu Maß, chemischen Eigenschaften, mechanischen Eigenschaften, Beschichtung und Funktion sollten die geprüfte Probe und deren Herkunftscharge bzw. fertige Produktionscharge identifizieren. Bei einem fehlerhaften Ergebnis muss das Rückverfolgungssystem sofortige Eindämmungsmaßnahmen ermöglichen: betroffene Lagerbestände, unfertige Erzeugnisse, ausgelieferte Mengen, zugehörige Arbeitsaufträge und verbleibende Rohstoffe.
Materialgenealogie und Rückverfolgbarkeit von Messwerten sind unterschiedliche Konzepte. Das NIST definiert messtechnische Rückführbarkeit als Eigenschaft eines Messergebnisses, das über eine dokumentierte Kalibrierungskette mit einer Referenz verknüpft ist. Das NIST erklärt außerdem, dass sich die messtechnische Rückführbarkeit unterscheidet von Rückverfolgbarkeit über die gesamte Lieferkette. Für eine Aufnahme in hoher Klangqualität sind möglicherweise beide erforderlich.
Verwenden Sie sowohl Statuskontrollen als auch Identitätskontrollen
Ein Etikett, das die Charge kennzeichnet, gibt keinen Aufschluss darüber, ob diese angenommen wurde, auf Prüfung wartet, zurückgestellt wurde oder abgelehnt wurde. Durch physische und elektronische Kontrollen sollte verhindert werden, dass nicht zugelassenes Material in die Produktion oder den Versand gelangt. Statusänderungen erfordern eine Genehmigung, ein Datum, einen Grund sowie eine lückenlose Historie.
Nicht konformes Material sollte separiert und mit der ursprünglichen Charge, den betroffenen Mengen, der Überprüfung, der Entsorgung, der Nachbearbeitung und der Nachprüfung verknüpft werden. Erstellen Sie niemals eine neue Chargenkennung, nur um ein fehlerhaftes Ergebnis zu verbergen oder die Kette zu einer Abweichung zu unterbrechen.
Markierung des Entwurfs um das Fertigteil herum
Legen Sie Inhalt, Position, Größe, Verfahren und Haltbarkeit für die Kennzeichnung von Bauteilen oder Verpackungen fest. Lasermarkierung, Gravur, Nadelprägeverfahren, Tinte, Etiketten und Data-Matrix-Codes wirken sich unterschiedlich auf kosmetische Oberflächen, ermüdungsempfindliche Bereiche, Beschichtungen und die Lesbarkeit aus. Einige Komponenten sollten unmarkiert bleiben und über kontrollierte Behälter nachverfolgt werden können.
Markierungen nach dem Eloxieren sind zwar optisch deutlich erkennbar, werden jedoch erst spät im Fertigungsprozess angebracht; Markierungen vor dem Eloxieren müssen die Bearbeitung überstehen. Legen Sie vorübergehende Kennzeichnungen und Überprüfungsmaßnahmen fest, damit die Identifizierung zwischen der Bearbeitung und der endgültigen Markierung nicht verloren geht.
Wählen Sie die Aufbewahrungsfristen und die Datenstruktur sorgfältig aus
Geben Sie an, wie lange Einkaufsbelege, Zertifikate, Wareneingangsbelege, Transportbelege, Prozesszertifikate, Prüfberichte, Abweichungsmeldungen und Versandbelege aufbewahrt werden müssen. Die Aufbewahrungsfrist kann von Kundenanforderungen, behördlichen Vorgaben, der Produktlebensdauer und Gewährleistungsbestimmungen abhängen; sie sollte nicht standardmäßig von der Handhabbarkeit des Softwaresystems bestimmt werden.
Elektronische Systeme sollten den Zugriff, Änderungen, Sicherungen und das Prüfprotokoll steuern. Eine praktische Rückverfolgungsabfrage sollte entweder von einer ausgelieferten Seriennummer oder Charge ausgehen und rückwärts bis zu den Materialien und Prozessen zurückverfolgen oder von einer verdächtigen Materialcharge ausgehen und vorwärts bis zu jeder betroffenen Lieferung nachverfolgen.
Überprüfen Sie die Rückverfolgbarkeit anhand von Vorwärts- und Rückwärtsübungen
Ein Verwaltungsvorgang kann zwar als abgeschlossen erscheinen, während die physischen Etiketten und die tatsächlichen Aufzeichnungen voneinander abweichen. Wählen Sie in regelmäßigen Abständen eine abgeschlossene Lieferung aus und rekonstruieren Sie deren Material-, Prozess- und Prüfkette. Wählen Sie anschließend eine eingegangene Materialcharge aus und ermitteln Sie alle Restbestände, Arbeitsaufträge, Fertigbestände und Lieferungen, für die diese Charge verbraucht wurde.
Überprüfen Sie die Vollständigkeit und die Reaktionszeit im Hinblick auf die Kundenanforderungen. Untersuchen Sie fehlende Verknüpfungen, doppelte Identifikatoren, Mengenabweichungen und manuelle Übersteuerungen. Dabei sollte das tatsächliche System überprüft werden, einschließlich ausgelagerter Verarbeiter und archivierter Datensätze.
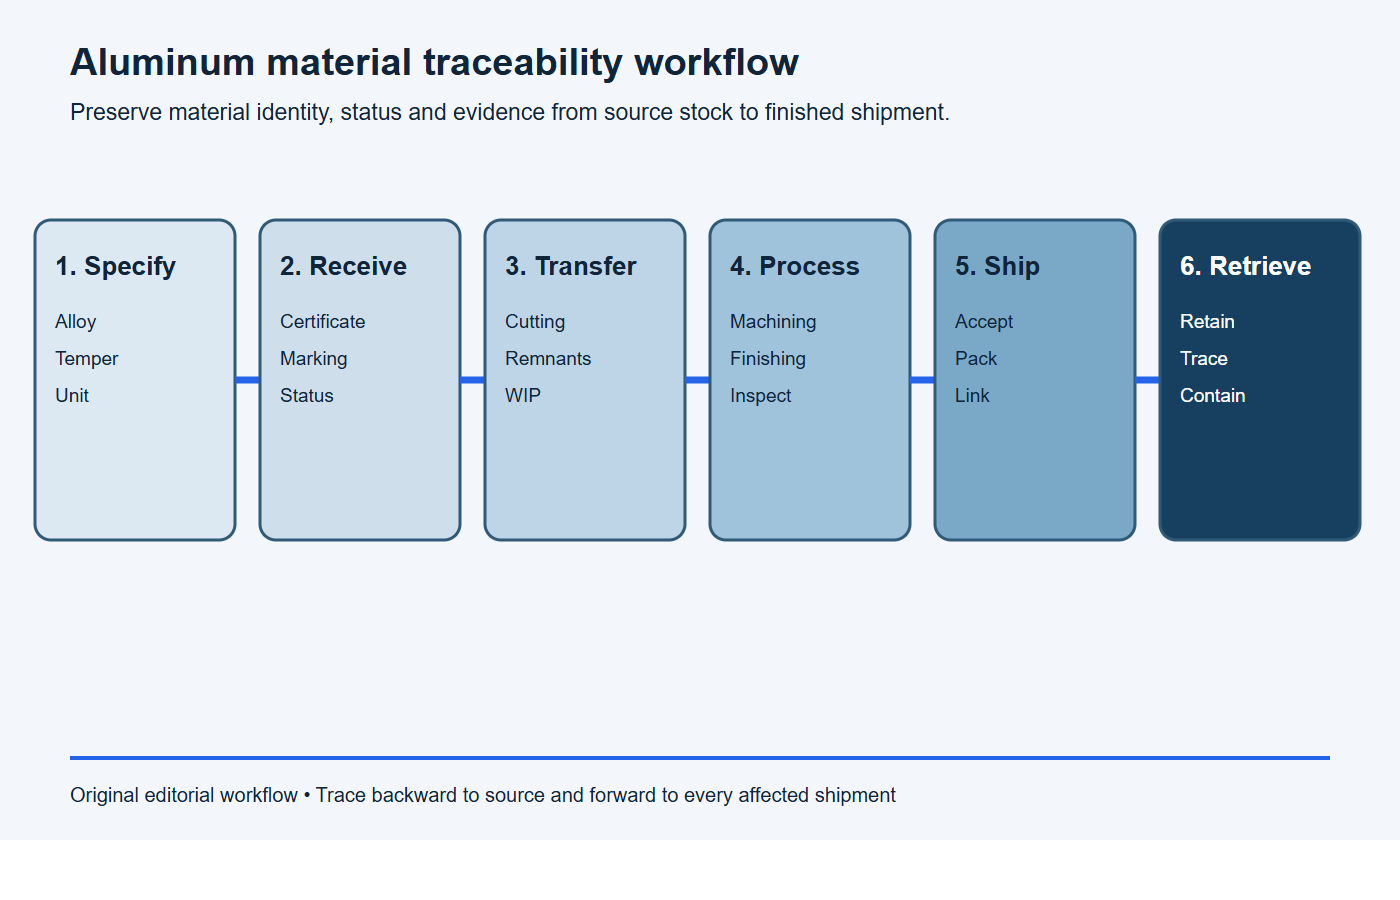
Verwenden Sie einen kontrollierten Workflow zur Rückverfolgbarkeit von Aluminium
- Geben Sie Folgendes an: Geben Sie die Legierung, den Härtezustand, die Produktform, die Norm und die Rückverfolgbarkeitseinheit an.
- Empfangen: Bestellung, Zertifikat, physische Kennzeichnung, Menge und Status abgleichen.
- Übertragung: die Identität über Lagerung, Zuschnitt, Reststücke und unfertige Erzeugnisse hinweg zu wahren.
- Ablauf: Bearbeitung, externe Bearbeitung, Prüfung und Aufzeichnungen über Abweichungen miteinander verknüpfen.
- Schiff: Verknüpfung von Bestellmenge, Verpackung, Versand und Kundendokumenten.
- Abrufen: Aufzeichnungen aufbewahren und die Rückverfolgbarkeit in beide Richtungen nachweisen.
Anforderung an die Rückverfolgbarkeit von druckfertigem Material
Anforderung an die Rückverfolgbarkeit: Das Fertigteil [Teilenummer/Revision] muss bis zur Aluminium-[Schmelz-/Barren-/Coil-/Strangpresscharge] und dem dazugehörigen Original-Werkstoffzeugnis rückverfolgbar sein. Die Aufzeichnungen müssen Legierung, Zustandsform, Produktform, maßgebliche Spezifikation und Revision, Herkunftskennzeichnung, empfangene Menge, Fertigungsauftrag, aufgeteilte oder zusammengefasste Mengen, ausgelagerte Prozesse, Prüfstatus und Versandcharge enthalten. Das Vermischen von Materialchargen ist [verboten/nur mit getrennten Mengenaufzeichnungen zulässig]. Die Kennzeichnung muss an [Ort/nach Methode] erfolgen und bis zur [Prozessstufe] lesbar bleiben. Nicht identifiziertes Material oder unfertige Erzeugnisse sind unter Quarantäne zu stellen. Aufzeichnungen sind für einen Zeitraum von [Dauer] aufzubewahren und innerhalb einer [Reaktionszeit] vorzulegen.
Ersetzen Sie jedes Feld in Klammern und geben Sie gegebenenfalls das erforderliche Zertifikatsformat, elektronische Datenfelder, Regeln für Seriennummern oder Beschränkungen hinsichtlich zugelassener Quellen an.
Checkliste für Einkäufer von rückverfolgbaren Aluminiumkomponenten
- Teilenummer, Zeichnungsrevision und geltende Kundenklauseln.
- Legierung, Härtegrad, Produktform, Spezifikation und zulässige Ersatzstoffe.
- Erforderliche Bezugsgröße: Erhitzen, Schmelzen, Gießen, Wickeln, Strangpressen oder Lieferantencharge.
- Zertifikatstyp, Pflichtfelder, Testergebnisse und zugelassene Quellen.
- Regeln für gemischte Partien, aufgeteilte Partien, Restbestände und Mengenabgleich.
- Verfahren zur Identifizierung und Kennzeichnung von Produktionschargen oder Einzelteilen.
- Identitätsübertragung bei externen Prozessen und Zertifikatsanforderungen.
- Links zu Prüf-, Abweichungs-, Nacharbeits- und Versandprotokollen.
- Datensatzformat, Aufbewahrungsfrist, Zugriff, Datensicherung und Prüfprotokoll.
- Anforderungen an die Rückverfolgbarkeit in beide Richtungen.
Stoppbedingungen: Die Charge darf nicht freigegeben oder versandt werden
- Die Materialkennung stimmt nicht mit der Bestellung oder dem Zertifikat überein.
- Die Legierung, die Härte, die Produktform, die überarbeitete Spezifikation oder die Schmelz-/Chargennummer fehlt bzw. ist nicht eindeutig.
- Eine Aufteilungs-, Zusammenführungs-, Rest- oder Nacharbeitsmenge lässt sich nicht mit der zugehörigen Ausgangscharge abgleichen.
- Teile, die aus einem ausgelagerten Prozess zurückgesandt wurden, haben ihre Chargenkennzeichnung oder ihre Verarbeitungsunterlagen verloren.
- Fertigteile oder Verpackungsetiketten können nicht mit dem Arbeitsauftrag und dem angelieferten Material verknüpft werden.
- Mit einer Rückverfolgungs- oder Vorverfolgungsanalyse lassen sich nicht alle betroffenen Größen umgehend ermitteln.
Häufig gestellte Fragen
Reicht ein Materialzertifikat aus, um die Rückverfolgbarkeit nachzuweisen?
Nein. Das Zertifikat bezieht sich auf eine Materialcharge, doch der Hersteller muss eine zuverlässige Verknüpfung zwischen diesem Dokument und dem physischen Lagerbestand, den unfertigen Erzeugnissen, den Fertigteilen und den Lieferungen gewährleisten.
Lässt sich die Härte von Aluminium anhand des PMI-Werts bestimmen?
Nicht allein. Eine Analyse der Zusammensetzung kann zwar bei der Identifizierung einer Legierung hilfreich sein, doch hängt der Härtezustand von der thermischen oder mechanischen Bearbeitung ab und erfordert in der Regel die entsprechenden Unterlagen und Prüfnachweise.
Muss jedes Aluminiumteil eine Seriennummer haben?
Nein. Die erforderliche Einheit hängt vom Risiko und den Kundenanforderungen ab. Für viele Teile können Kontrollen auf Chargenebene ausreichend sein, während für ausgewählte risikoreiche oder regulierte Anwendungen eine individuelle Serialisierung erforderlich sein kann.
Was passiert, wenn eine Loskennzeichnung während der Bearbeitung verloren geht?
Sperren Sie das betroffene Material oder die betroffenen Teile und befolgen Sie das dokumentierte Verfahren für Nichtkonformitäten. Stellen Sie die Identität nicht auf der Grundlage von Annahmen wieder her; stellen Sie sie ausschließlich anhand objektiver Aufzeichnungen wieder her, die von der zuständigen Behörde anerkannt sind.
Eine Überprüfung der Materialrückverfolgbarkeit anfordern
Senden Sie die Zeichnung, die Aluminium-Spezifikation, die erforderliche Rückverfolgbarkeitseinheit, die Zertifikatsfelder, die Kennzeichnungsmethode, die Anforderungen an ausgelagerte Prozesse, die Aufbewahrungsfrist und die erwarteten Produktionsmengen über BAOSONGs Kontaktseite. Die Qualitätsübersicht bietet zusätzlichen Kontext für die Abstimmung von Aufzeichnungen und Inspektionen auf die Projektanforderungen.
Empfohlene Downloads für Inspektion und Dokumentation
Verwenden Sie diese BAOSONG-Referenzen, um Toleranzen, Prüfnachweise, Dokumentation und Konstruktionsprüfung vor der Freigabe aufeinander abzustimmen.
- Leitfaden zur Inspektion und Dokumentation (PDF)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
- Checkliste zur Prüfung von Zeichnungen für Druckgussteile (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl von Probenahme- und Messverfahren oder Berichtsfeldern? Kontakt zum technischen Support von BAOSONG.
