
Kurze Antwort: Wie bringt man ein Aluminiumteil vom Prototyp in die Serienfertigung?
Legen Sie fest, wie das Produktionsteil aussehen muss: Modell, Zeichnung, Legierung, Härtegrad, Produktform, Oberflächenbeschaffenheit, Prüfvorgaben, Jahresvolumen und Verpackung aufeinander abstimmen. Änderungen am Prototyp abschließen, bevor die Daten für die Produktionsfreigabe erfasst werden.
Führen Sie den vorgesehenen Produktionsablauf durch: Verwenden Sie die zugelassenen Materialquellen, Extrusionsdüsen oder Ausgangsformen, Fertigungsvorrichtungen, CNC-Programme, Nachbearbeitungsverfahren, Prüfverfahren und Verpackungen. Ein guter Prototyp, der auf provisorischem Wege hergestellt wurde, ist kein Beweis dafür, dass die Serienfertigung bereit ist.
Das Volumen schrittweise freigeben: Führen Sie einen repräsentativen Pilotlauf durch, überprüfen Sie Teile- und Prozessaufzeichnungen, ermitteln Sie die Engpassrate, schließen Sie wichtige Maßnahmen ab und steigern Sie das Volumen über definierte Meilensteine. Stellen Sie nach der Markteinführung die Rückverfolgbarkeit der Chargen, die Änderungskontrolle und einen Reaktionsplan sicher.
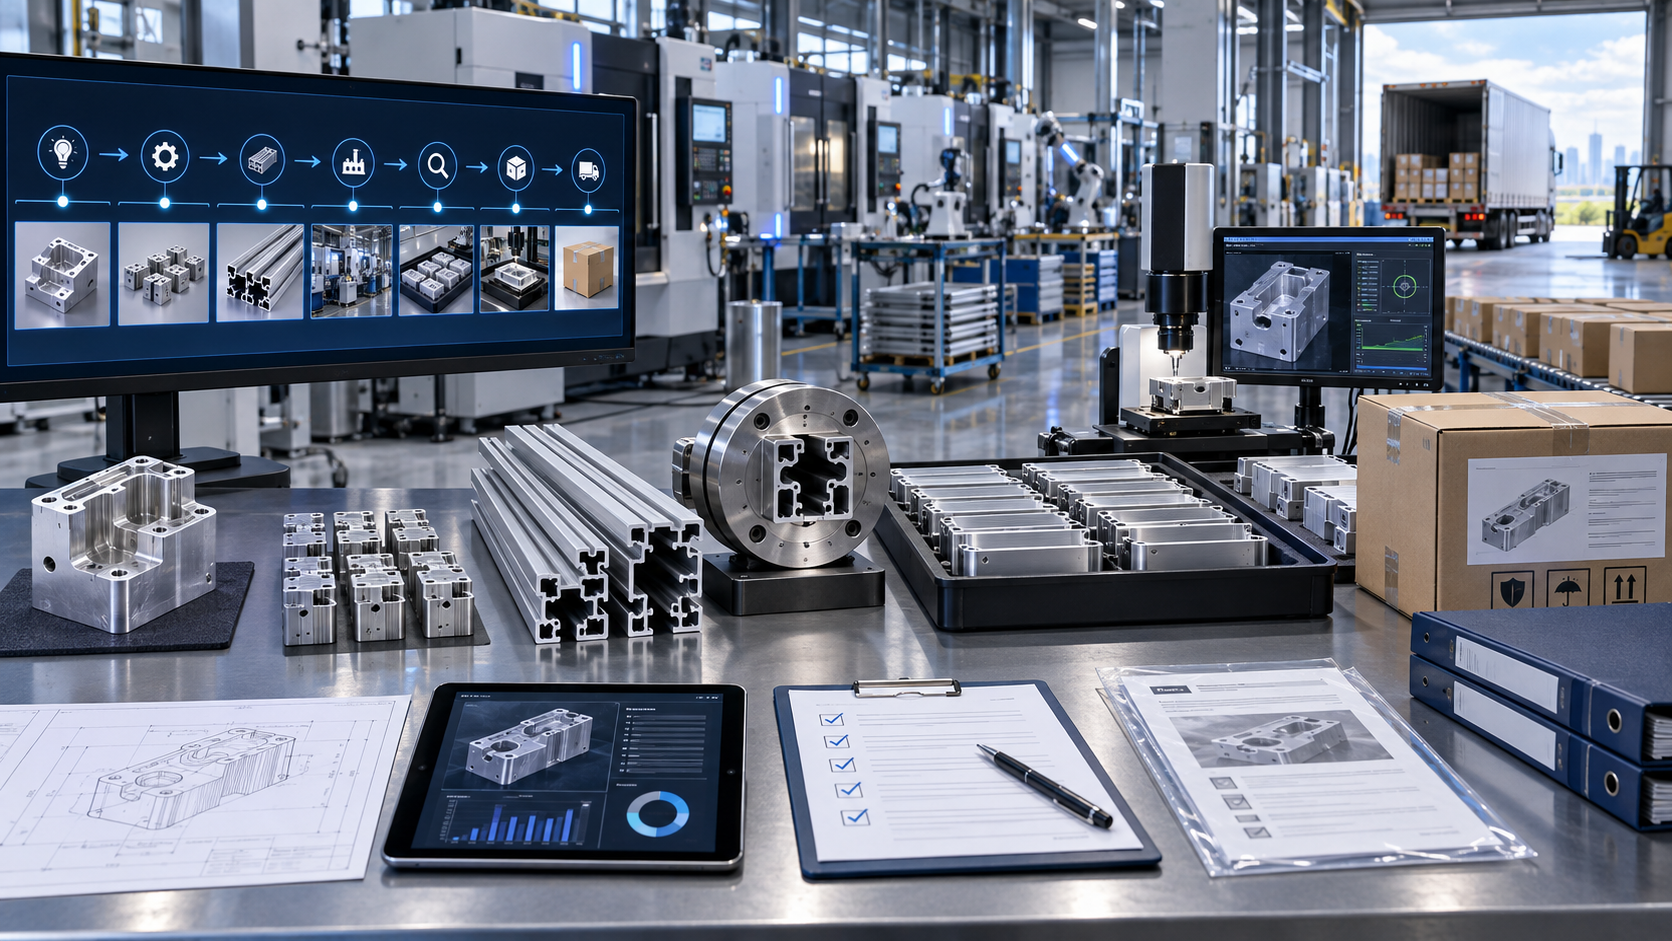
Neun-Stufen-Plan vom Prototyp bis zur Serienfertigung
| Schritt | Aktion | Nicht freigeben, bis |
|---|---|---|
| 1 | Auflistung der Ergebnisse aus der Prototypenentwicklung und der Produktionsanforderungen | Verantwortliche und Fälligkeitstermine werden zugewiesen |
| 2 | Wählen Sie das gewünschte Material und das Herstellungsverfahren aus | Risiken und Alternativen hinsichtlich der Trassenführung werden geprüft |
| 3 | Erfassen Sie alle Lieferanten, Standorte und Prozessübergänge | Die Zuständigkeiten und die Rückverfolgbarkeit sind klar geregelt |
| 4 | Die kontrollierte Produktdefinition einfrieren | Modell, Zeichnung und technische Daten stimmen überein |
| 5 | Vorbereitung der Fertigungswerkzeuge, Programme und Prüfverfahren | Änderungen und Erststückprüfungen werden kontrolliert |
| 6 | Eine repräsentative Pilotcharge produzieren | Es liegen Daten zu tatsächlicher Ausbeute, Zyklus und Fehlern vor |
| 7 | Stellen Sie die erforderlichen Unterlagen für die Genehmigung zusammen | Nachweise zu Produkten und Verfahren werden akzeptiert |
| 8 | Kapazitätsengpässe und logistische Engpässe nachweisen | Die Strecke kann das vereinbarte Nachfrageszenario erfüllen |
| 9 | Schrittweise hochfahren und die Leistung überwachen | Jedes Tor erfüllt die Qualitäts- und Lieferkriterien |
Schritt 1: Die Ergebnisse der Prototypenphase zusammenfassen und den Produktionsweg festlegen
Geben Sie an, ob bei der Fertigung die Bearbeitung von Knüppeln, kundenspezifisches Strangpressen in Kombination mit CNC-Bearbeitung, Blechbearbeitung, Guss oder ein hybrider Ansatz zum Einsatz kommen wird. Ein aus massiver Platte gefertigter Prototyp ermöglicht zwar eine schnelle Überprüfung der Geometrie, sagt jedoch nichts über das Verhalten der Strangpressmatrize, Profilabweichungen, die Fertigungsvorrichtungen oder das Aussehen der Beschichtung aus.
BAOSONGs Leitfaden: Prototyp versus Serienfertigung mit CNC erläutert die verschiedenen Ziele. Verwenden Sie die Vergleich zwischen Extrusion, CNC-Bearbeitung und Druckguss die gewünschte Route festzulegen, bevor die Konstruktion und die Werkzeugbauplanung endgültig festgelegt werden.
- Führen Sie alle Probleme mit Prototypen, vorübergehende Abweichungen und manuelle Korrekturen auf.
- Kennzeichnen Sie jeden Punkt als Konstruktionsänderung, Maßnahme im Produktionsprozess oder akzeptiertes Risiko.
- Einen Verantwortlichen benennen, erforderliche Nachweise und Abschlussdatum angeben.
- Vergleichen Sie mögliche Fräswege hinsichtlich Volumen, Geometrie, Toleranz, Oberflächenqualität, Werkzeugbedarf und Durchlaufzeit.
- Halten Sie die gewählte Route sowie die Umstände fest, die eine spätere Überprüfung erforderlich machen könnten.
Schritt 2: Erfassen Sie alle Lieferanten, Prozesse und Übergaben
Herstellung, Vertrieb, Extrusion, Wärmebehandlung, Sägeschnitt, CNC-Bearbeitung, Entgraten, Endbearbeitung, Prüfung, Kontrolle, Verpackung und Logistik von Kartonmaterial. Ermittlung der für die einzelnen Schritte zuständigen Organisation, Dokumentation und Korrekturmaßnahmen.
Für ausgelagerte Prozesse sind die zugelassene Bezugsquelle, die Weitergabe von Spezifikationen, die Chargenübertragung, die Mengenabstimmung und der Weg der Änderungsmitteilungen festzulegen. Ein Hauptlieferant kann die Kommunikation vereinfachen, doch die zugrunde liegende Prozesskette muss weiterhin transparent bleiben.
Erstellen Sie eine Routingtabelle mit folgenden Spalten: Prozessschritt, Unternehmen und Standort, Eingangsbedingung, Ausgangsbedingung, gesteuertes Dokument, Chargennummer, erstellter Datensatz, Genehmiger und Ersatzroute. Führen Sie eine Pilotcharge durch die Tabelle und vergewissern Sie sich, dass ihre Identität sowohl vorwärts als auch rückwärts nachverfolgt werden kann.
Schritt 3: Eine kontrollierte Produktdefinition einfrieren
Ordnen Sie das 3D-Modell, die Zeichnung, die Stückliste, die Legierung, den Härtegrad, die Produktform, die Oberflächenbeschaffenheit, den Prüfplan, die Verpackungsspezifikation und die genehmigten Abweichungen ein. Geben Sie die Rangfolge der Dokumente und die Freigabebefugnis an.
Das Produktionsrisiko steigt, wenn Einkaufs-, Fertigungs- und Prüfvorgänge auf der Grundlage unterschiedlicher Revisionsstände erfolgen. Jeder an dem Prozess Beteiligte sollte ausschließlich die jeweils gültigen, kontrollierten Daten erhalten, wobei veraltete Dateien aus dem Umlauf genommen werden müssen.
- Vergleichen Sie das 3D-Modell und die 2D-Zeichnung Merkmal für Merkmal.
- Bestätigen Sie die Legierung, den Härtegrad, die Produktform und die zulässigen Ersatzmaterialien.
- Identifizieren Sie kritische, kosmetische und sicherheitsrelevante Anforderungen.
- Fügen Sie die Spezifikationen für Oberflächenbehandlung, Abdeckung, Verpackung und Prüfung bei.
- Führen Sie alle genehmigten Abweichungen mit der jeweils betroffenen Menge oder dem Ablaufdatum auf.
- Erstellen Sie einen Freigabevermerk, aus dem hervorgeht, wer die Baseline wann genehmigt hat.
Schritt 4: Material freigeben, temperieren und beschaffen
Wählen Sie die Legierung und den Härtegrad entsprechend der endgültigen Verwendungszweck aus, nicht nur aufgrund der Verfügbarkeit von Prototypen. Bleche, Stangen und Strangpressprofile derselben Legierung können unterschiedliche Spezifikationen, Eigenschaften, Lieferzustände und ein unterschiedliches Restspannungsverhalten aufweisen.
Genehmigen Sie Materialquellen, Zertifikatsfelder, Chargenkennungen, Substitutionsregeln und Ausweichquellen. BAOSONGs Leitfaden zur Auswahl von Aluminiumlegierungen hilft dabei, die Materialauswahl mit der Bearbeitbarkeit und der Oberflächenbeschaffenheit in Verbindung zu bringen.
Erfassen Sie für die Pilotcharge die Materialspezifikation, den Lieferanten, die Schmelz- oder Chargennummer, das erhaltene Zertifikat sowie die Abmessungen und den Zustand der Ware bei Wareneingang. Verwenden Sie keine Platten, Stangen oder Strangpressprofile als Ersatz, nur weil die Legierungsbezeichnung übereinstimmt; überprüfen Sie die Produktform und die erforderlichen Eigenschaften.
Schritt 5A: Erstellen Sie einen benutzerdefinierten Extrusionspfad
Bei einem extrusionsbasierten Verfahren sind der Umkreis, das Wandgleichgewicht, Hohlräume, die Zungenabstützung, die Lage der Nahtschweißung, die Matrizenkorrektur, das Abschrecken, das Strecken, das Altern, die Geradheit und die Schnittstrategie zu überprüfen. Die Profilidentität und die Matrizenüberarbeitung sind festzulegen, bevor die nachgelagerten Vorrichtungen endgültig festgelegt werden.
Der „Aluminum Extruders Council“ Design-Ressourcen umfassen Legierungen, Formen, Toleranzen, Fertigung und Endbearbeitung. BAOSONGs Leitfaden zur kundenspezifischen Extrusionskonstruktion liefert zusätzliche Informationen zum Thema DFM.
- Geben Sie die Zeichnung des kontrollierten Profils und die Matrizen-Nummer frei.
- Erfassen Sie die Testergebnisse für Wandstärke, Kontur, Verdrehung, Geradheit und Schnittzustand.
- Korrekturen an den Werkzeugen vor der Freigabe der nachgelagerten Vorrichtung abschließen.
- Markieren Sie, welche Profilflächen im extrudierten Zustand belassen werden und welche bearbeitet werden sollen.
- Genehmigen Sie die vor der CNC-Bearbeitung durchgeführten Eingangs-Profilprüfungen.
Extrusionstoleranzen von den CNC-Anforderungen trennen
Ermitteln Sie, welche Oberflächen extrudiert und welche bearbeitet sind. Wenden Sie auf Profilebene Kontrollen hinsichtlich Wandstärke, Kontur, Verdrehung, Geradheit und Schnittlänge an und verwenden Sie anschließend CNC-Bezugspunkte und Toleranzen für kritische Schnittstellen.
AEC’s Leitfaden zu Extrusionstoleranzen weist darauf hin, dass komplexe Bauteile möglicherweise GD&T erfordern und dass strengere Anforderungen mit dem Extruder besprochen werden sollten. Man sollte einem gesamten Profil keine Toleranzen auf Bearbeitungsniveau auferlegen, wenn diese nur an einer lokalen Schnittstelle erforderlich sind.
Schritt 5B: Umwandlung der CNC-Prototypenfertigung in einen Produktionsprozess
Maschinenfamilie „Freeze“, Anzahl der Rüstungen, Datenübertragung, Werkstückspannung, Werkzeugliste, Versätze, Programmversion, Entgraten und Freigabe des Erststücks. Die Fertigungsvorrichtungen müssen das Profil kontrollieren, ohne dünne Wände zu verformen oder eingehende Abweichungen zu verdecken.
Erfassen Sie Zykluszeiten, Werkzeugstandzeiten, Versatzkorrekturen und Ausschuss während repräsentativer Durchläufe. BAOSONGs Überblick über die CNC-Bearbeitung bietet einen Kontext für Präzisionsmerkmale und Sekundärvorgänge.
- Geben Sie die Maschinenfamilie, die Vorrichtung und die Programmversion an.
- Definieren Sie die Einrichtungsbezugspunkte und deren Übertragung zwischen den Arbeitsschritten.
- Führen Sie ein Erststück aus und holen Sie die erforderliche Genehmigung ein.
- Erfassen Sie die Auslöser für den Werkzeugwechsel und die zulässigen Versatzanpassungen.
- Unterscheiden Sie normales Entgraten von nicht genehmigten Nachbearbeitungen.
- Erfassen Sie während der Pilotcharge Daten zu Zyklen, Stillständen, Ausschuss und Prüfungen.
Schritt 5C: Festlegen der Endbearbeitung in der endgültigen Prozessabfolge
Eloxieren, Konversionsbeschichtung, Pulverbeschichtung, Bürsten und Polieren können sich auf Abmessungen, Aussehen, Leitfähigkeit und Handhabungsanforderungen auswirken. Überprüfen Sie die Maskierung, die Positionierung in den Beschichtungsgestellen, die Vorbehandlung, die Beschichtungsspezifikation, die Farbreferenz sowie die Versiegelung und Verpackung anhand von Teilen, die repräsentativ für die Serienproduktion sind.
Eine Änderung der Veredelungsquelle nach der Musterfreigabe kann das Aussehen und die Passform verändern. Nutzen Sie BAOSONGs Übersicht über die Oberflächenbearbeitung um Details zu ermitteln, die in die Produktionsbasis gehören.
Die Musterteile sollen denselben Arbeitsablauf durchlaufen wie in der Serienfertigung vorgesehen: Vorbehandlung, Abkleben, Einlegen in Gestelle, Beschichtung oder Eloxieren, Versiegeln, Prüfung und Verpackung. Der fertige Zustand sollte freigegeben werden, anstatt sich auf unfertige Maßangaben zu verlassen.
Legen Sie für jede Phase Regeln für den Lagerbestand und die Vorlaufzeit fest
Ermitteln Sie die Durchlaufzeit und die wirtschaftliche Mindestbestellmenge für Knüppel, Strangpressvorgänge, Wärmebehandlung, CNC-Fertigung, Endbearbeitung und Transport. Legen Sie fest, wo Rohmaterial, unfertige Profile und fertige Teile zwischengelagert werden können, ohne dass Qualitätsprobleme verschleiert werden oder unnötig Liquidität gebunden wird.
Legen Sie Nachbestellpunkte auf der Grundlage des verifizierten Bedarfs, der Nachschubzeit, der Ausbeute und des Störungsrisikos fest. Trennen Sie den Sicherheitsbestand von nicht konformen, veralteten oder nicht genehmigten Beständen. Bei kundenspezifischen Strangpressprofilen kann das Vorhalten einer kontrollierten Menge an unfertigen Profilen die Reaktionszeit verkürzen und gleichzeitig die Flexibilität bewahren – allerdings nur, wenn die Lagerung Schäden, Korrosion und den Verlust der Chargenidentität verhindert.
Legen Sie fest, wem das Material und die Werkzeuge an den einzelnen Standorten gehören, wie aus Prognosen feste Aufträge werden und wie Terminänderungen kommuniziert werden. Ein stabiler Ablauf erfordert klare Zuteilungsregeln bei Engpässen – und nicht informelle Eilmaßnahmen, nachdem die Kundennachfrage bereits verpasst wurde.
Schritt 6: Eine repräsentative Pilotcharge produzieren
Der Pilot muss die vorgesehene Flugroute einhalten. Legen Sie vor Produktionsbeginn die Losgröße und die Produktionsrate fest. Verwenden Sie zugelassenes Material, Produktionswerkzeuge, freigegebene Programme, die üblichen Bediener sowie die geplanten Verfahren für Endbearbeitung, Prüfung, Verpackung und Logistik. Halten Sie jede Abweichung schriftlich fest.
- Führen Sie eine Überprüfung vor dem Produktionsstart durch und vergewissern Sie sich, dass Dokumente, Material, Werkzeuge, Messgeräte und Bediener bereit sind.
- Notieren Sie das Ergebnis des ersten Versuchs, bevor Sie mit der Charge fortfahren.
- Erfassen Sie Start- und Endzeiten sowie geplante und ungeplante Ausfallzeiten.
- Erfassen Sie bei jedem Prozess die akzeptierten Teile, den Ausschuss, die Nacharbeit und die Fehlerkategorie.
- Kennzeichnen Sie die Teile gegebenenfalls nach Materialcharge, Maschine, Vorrichtung und Nachbearbeitungscharge.
- Messen Sie die vereinbarten kritischen und risikoreichen Merkmale anhand der freigegebenen Methode.
- Verpacken Sie die freigegebenen Teile in der vorgesehenen Serienverpackung.
- Überprüfen Sie alle Abweichungen und offenen Maßnahmen vor der Genehmigungsstufe.
Ein handgefertigtes Muster oder eine Pilotproduktion, die durch verdeckte Sortier- und Nachbearbeitungsschritte unterstützt wird, kann keine normale Produktion widerspiegeln. Halten Sie vorübergehende Kontrollmaßnahmen offen fest und weisen Sie jeder Maßnahme einen Verantwortlichen sowie eine Beendigungsbedingung zu.
Schritt 7: Überprüfen Sie die Nachweise und geben Sie die einzelnen Tore frei
| Tor | Hauptfrage | Typische Anhaltspunkte | Freigabebedingung |
|---|---|---|---|
| Konzept | Kann die ausgewählte Route die beabsichtigte Geometrie ergeben? | DFM-Prüfung, Risikoliste und Routenvergleich | Fertigungskonzept genehmigt |
| Prototyp | Funktioniert das Design? | Beispielergebnisse, Lernen im Bereich Montage und Konstruktion | Konstruktionsänderungen wurden berücksichtigt |
| Werkzeuge | Können Fertigungswerkzeuge und Vorrichtungen als Grundlage dienen? | Versuche, Versuchsreihen und Prozessprotokolle | Werkzeugkorrekturen abgeschlossen |
| Pilot | Kann die geplante Route wiederholt abgefahren werden? | Repräsentative Chargen-, Ausbeute-, Abmessungs- und Zyklusdaten | Prozessrisiken unter Kontrolle |
| Genehmigung | Entsprechen die Produkt- und Prozessnachweise den Kundenanforderungen? | FAI oder PPAP, Zertifikate, Leistungsfähigkeit und Muster | Formelle Entscheidung protokolliert |
| Rampe | Kann die Produktion gesteigert werden, ohne die Kontrolle zu verlieren? | Entwicklungen bei Kapazität, Qualität, Lieferung und Maßnahmen | Kriterien für einen stabilen Zinssatz erfüllt |
Wenden Sie APQP und PPAP an, wenn der Kunde dies verlangt
Die AIAG APQP, 3. Auflage legt den Schwerpunkt auf Beschaffung, Veränderungsmanagement, Risikominimierung und gestuftes Programmmanagement. Diese Konzepte sind nicht nur in der Automobilbranche von Nutzen, sondern auch darüber hinaus, wenn sie auf das jeweilige Projekt zugeschnitten werden.
AIAG PPAP Der Schwerpunkt liegt darauf, nachzuweisen, dass Konstruktionsunterlagen und Spezifikationen während eines tatsächlichen Produktionslaufs bei Serienproduktionsraten konsequent eingehalten werden können. Geben Sie die gültige Ausgabe, den Einreichungsstand und kundenseitige Ergänzungen an; PPAP ist nicht automatisch für jedes Aluminiumbauteil erforderlich.
Überprüfen Sie das Messsystem vor der Eignungsprüfung
Passen Sie Koordinatenmessgeräte (CMM), Messvorrichtungen, optische Systeme, Profilometer und visuelle Referenznormen an die Zeichnung und den Zustand des Bauteils an. Stimmen Sie Bezugspunkte, Fixierung, Temperatur, Verfahren und Entscheidungsregeln zwischen Lieferant und Abnehmer ab.
NIST-Forschung zu Auswahl der Messgeräte verknüpft Konstruktionsinformationen mit Prüfvorgaben. Ein Ergebnis zur Leistungsfähigkeit ist nur dann glaubwürdig, wenn das Messsystem und die Prozessbedingungen dies untermauern.
Rückverfolgbarkeit von Material und Prozessen sicherstellen
Legen Sie fest, ob Teile auf einen Schmelzgang, einen Extrusionslauf, eine Produktionscharge oder eine individuelle Seriennummer zurückverfolgt werden können. Die Identitätssicherung muss auch während des Schneidens, der Bearbeitung, der Endbearbeitung, der Nachbearbeitung und des Versands gewährleistet sein. Die Aufzeichnungen sollten sowohl Rückverfolgbarkeit als auch die Einengung des Risikos in der Folge ermöglichen.
NISTs Meta-Rahmenwerk zur Rückverfolgbarkeit in der Lieferkette der Fertigungsindustrie beschreibt miteinander verknüpfte, zeitlich geordnete Herkunftsdaten und die selektive Offenlegung innerhalb von Lieferketten-Ökosystemen. Wenden Sie eine Rückverfolgbarkeitstiefe an, die dem Produkt- und Kundenrisiko angemessen ist.
Schritt 8: Nachweis der Kapazität am tatsächlichen Engpass
Modellieren Sie die Presszeiten, die Aushärtungszeit, das Sägen, die maschinelle Bearbeitung, das Entgraten, die Endbearbeitung, die Prüfung und die Verpackung für das prognostizierte Produktmix. Berücksichtigen Sie dabei nachgewiesene Zykluszeiten, Ausbeute, Betriebszeiten, Wartungsaufwand und Personalbedarf und nicht nur die Anzahl der installierten Maschinen.
Ermitteln Sie die Einschränkungen und die Auslöser für den Einsatz zusätzlicher Werkzeuge, Vorrichtungen, Schichten oder qualifizierter externer Kapazitäten. Ein Produktionsablauf ist instabil, wenn ein nicht verifizierter Prozess eine hundertprozentige Verfügbarkeit aufweisen muss, um den Bedarf zu decken.
- Berechnen Sie den Bedarf nach Teilefamilien und Produktionsmix.
- Erfassen Sie die tatsächliche Zykluszeit und die Umrüstzeit bei jedem wichtigen Schritt.
- Berücksichtigen Sie die tatsächlich gemessenen Erträge, Ausfallzeiten und Wartungsarbeiten und nicht die ideale Maschinengeschwindigkeit.
- Ermitteln Sie die Stufe mit der nachweislich geringsten Leistung.
- Überprüfen Sie die Kapazitäten in den Bereichen Personal, Werkzeuge, Prüfung, Endbearbeitung und Verpackung für diesen Arbeitsschritt.
- Erfassen Sie die Kapazitätslücke, den Eigentümer, die Maßnahme und den Auslöser für den Abschluss.
Schritt 9: Lautstärke durch kontrollierte Anstiege steigern
Steigern Sie das Volumen in definierten Schritten mit Ein- und Ausstiegskriterien. Verfolgen Sie die Erstausbeute, Ausschuss, Nacharbeit, Maßtrends, optische Mängel, von Lieferanten verursachte Fehler, den Durchsatz und die termingerechte Lieferung. Werten Sie die Daten nach Materialcharge, Form, Maschine und Endbearbeitungscharge aus, sofern dies sinnvoll ist.
Vorübergehende Einführungsmaßnahmen sollten mit Verantwortlichen und Ausstiegsregeln verbunden sein. Zusätzliche Kontrollen können frühzeitige Lieferungen sichern, doch langfristige Stabilität erfordert Korrekturmaßnahmen und leistungsfähige Prozesse.
Vergleichen Sie bei jeder Ramp-Up-Überprüfung die tatsächliche Nachfrage, die Produktionsmenge, die Erstausbeute, den Ausschuss, offene Maßnahmen, verspätete Aufträge und das Kundenfeedback mit den genehmigten Gate-Kriterien. Halten Sie die nächste Produktionssteigerung zurück, wenn ein schwerwiegender Fehler nicht unter Kontrolle ist, die Rückverfolgbarkeit nicht gewährleistet ist, erforderliche Nachweise fehlen oder der Engpass die geplante Produktionsrate nicht bewältigen kann.
Verpackung und Logistik vor der Markteinführung planen
Überprüfen Sie Trennlagen, Schutzfolien, Verpackung, Sauberkeit, Ausrichtung, Stapelung, Etiketten, Palettierung und Transportbedingungen bei Fertigteilen. Kosmetisch eloxierte Oberflächen und lange Profile erfordern oft einen anderen Schutz als kleine bearbeitete Teile.
Definition von Versandchargen, Dokumentenpaketen, Rückverfolgbarkeitsetiketten, Lagerungsgrenzen und Vorgehensweise bei Transportschäden. Die Verpackung muss den Zustand gewährleisten, der bei der Endkontrolle festgestellt wurde.
Zulassung von Ersatzlieferanten vor einem Notfall
Eine andere Rohmaterialquelle, ein anderer Extruder, eine andere Matrize, eine andere Werkstatt oder eine andere Eloxieranlage kann zu Abweichungen bei Geometrie, Werkstoffbeschaffenheit, Aussehen und Messergebnissen führen. Prüfen Sie den alternativen Fertigungsweg anhand derselben Produktdefinition und legen Sie den genehmigten Umfang fest.
Eine doppelte Beschaffungsquelle sorgt nur dann für mehr Ausfallsicherheit, wenn der Zugang zu Werkzeugen, Dateien, Kapazitäten, Mustern, Qualitätsunterlagen und die Geschäftsbedingungen bereitstehen. Ein ungeprüfter Lieferantenname in einem Notfallplan stellt noch keine Produktionsmöglichkeit dar.
Änderungsmitteilung und erneute Validierung definieren
Änderungen hinsichtlich Materialquelle, Legierung oder Härtungsablauf, Strangpresswerkzeug, Presse, Wärmebehandlung, Standort, Maschinenfamilie, Vorrichtung, Programm, Nachbearbeitungsquelle, Prüfverfahren oder Verpackung sind im Voraus anzukündigen, sofern sie Auswirkungen auf die genehmigte Basisversion haben.
Ordnen Sie Änderungen nach ihrem Risiko ein und legen Sie die erforderlichen Maßnahmen fest: Dokumentenprüfung, gezielte Tests, teilweise Erstmusterprüfung, Aktualisierung der Leistungsfähigkeit, vollständige Freigabe oder Kundenfreigabe. Aktualisieren Sie vor der Freigabe alle verknüpften Dokumente.
Überwachen Sie die Route nach der Produktionsfreigabe
Verwenden Sie eine Balanced Scorecard, die die Bereiche Qualität, Liefertreue, Reaktionsfähigkeit, Einhaltung von Änderungsvorgaben, Dokumentation, Wirksamkeit von Korrekturmaßnahmen und Kapazität abdeckt. Analysieren Sie Trends und wichtige Ereignisse, anstatt sich ausschließlich auf einen Jahresdurchschnitt zu verlassen.
Überprüfen Sie regelmäßig die Schnittstellen mit dem höchsten Risiko: vom Material zur Extrusion, von der Extrusion zur Bearbeitung, von der Bearbeitung zur Endbearbeitung und von der Endkontrolle zum Versand. Ein stabiler Ablauf bleibt so nachvollziehbar und korrigierbar.
Checkliste für die druckfertige Produktionsübergabe
Verwenden Sie diese Liste bei der Überprüfung der Übergabe. Ersetzen Sie die Felder in Klammern durch die Projektanforderungen und weisen Sie jedem offenen Punkt einen Verantwortlichen zu.
- Produktdefinition: [Änderungen an Modellen, Zeichnungen und Spezifikationen].
- Ergebnisse der Prototypenentwicklung: [abgeschlossene Punkte und genehmigte verbleibende Risiken].
- Herstellungsverfahren: [Standorte, Lieferanten und Prozessablauf].
- Material: [Felder „Legierung“, „Zustand“, „Form“, „Herkunft“ und „Zertifikat“].
- Werkzeuge: [Aufzeichnungen zu Werkzeugen, Vorrichtungen, Messgeräten und Eigentumsverhältnissen].
- CNC-Grundlage: [Maschinenfamilie, Programm- und Einstellungsänderungen].
- Fertigstellungsbasis: [Quelle, Spezifikation, Maskierung, Farbe und Rack-Standorte].
- Prüfung: [Merkmale, Methoden, Häufigkeit und Aufzeichnungen].
- Testlauf: [Losgröße, Rate, Ausbeute, Fehler und Abweichungen].
- Genehmigungsunterlagen: [FAI, PPAP oder kundenspezifische Nachweise].
- Kapazität: [Nachfrageszenario, Engpass und nachgewiesene Leistung].
- Verpackung und Logistik: [Verpackungsüberprüfung, Etikettierung, Transportweg und Lagerung].
- Rampentore: [Stufen der Produktionsmengen, Freigabekriterien und Freigabeverantwortliche].
- Änderungskontrolle: [Auslöser für Benachrichtigungen und Regeln zur erneuten Validierung].
- Kontinuität: [Puffer, Ausweichroute und Verantwortlicher für die Wiederherstellung].
So beheben Sie Probleme mit einer instabilen Versorgungsroute
| Problem | Zuerst prüfen | Sofortige Maßnahmen | Dauerhafte Korrektur |
|---|---|---|---|
| Prototypenteile bestehen den Test, doch die Serienproduktion gerät ins Stocken | Materialcharge, Vorrichtung, Standzeit, Versätze und Messverfahren | Die betroffene Charge isolieren und mit dem genehmigten Referenzwert vergleichen | Die spezielle Prototyp-Bedingung entfernen und die Produktionsquelle der Variation kontrollieren |
| Profilabweichungen führen zu CNC-Ausschuss | Extrusionskontur, Verdrehung, Geradheit, Schnittzustand und Belastung der Spannvorrichtung | Eingehende Profile sortieren und die Erfassung der Bezugsdaten überprüfen | Anpassung der Profilsteuerung, der Werkzeugkorrektur und der CNC-Aufspannmöglichkeiten |
| Farbunterschiede zwischen den Chargen | Legierungscharge, Vorbehandlung, Endbearbeitungscharge, Gestellposition und visuelle Prüfmethode | Gemischte Chargen zurückhalten und anhand der genehmigten Norm prüfen | Festlegung des Endbearbeitungsablaufs und der Abnahmebedingungen hinsichtlich des Aussehens |
| Die Unterlagen stimmen nicht mit den Teilen überein | Revisionsangelegenheiten, Chargenübertragungen und Aufzeichnungen zu ausgelagerten Prozessen | Freigabe stoppen und Rückverfolgbarkeit wiederherstellen | Dokumentverteilung und Chargenabgleich bei der Übergabe optimieren |
| Die Produktion verfehlt den Produktionsplan | Tatsächlicher Engpass, Ausfallzeit, Ausbeute, Personalausstattung und Warteschlange außerhalb des Prozesses | Zubestellungen sichern und den kurzfristigen Zeitplan anpassen | Die verifizierte Einschränkung entfernen oder die geplante Kapazität einschränken |
| Der Schaden tritt erst nach dem Versand auf | Verpackungsänderung, Beladungsschema, Transportweg und Empfangsnachweis | Bewahren Sie das Paket auf und verpacken Sie die betroffene Sendung sicher | Die gesamte Versandeinheit korrigieren und erneut validieren |
Stoppbedingungen vor der nächsten Rampenphase
- Eine entscheidende Produktanforderung wird nicht erfüllt oder ihre Messung ist umstritten.
- Die Rückverfolgbarkeit von Materialien, Prozessen oder Veredelungen ist unvollständig.
- Eine erhebliche Abweichung des Piloten bleibt weiterhin offen, ohne dass eine Eindämmungsmaßnahme genehmigt wurde.
- Ausschuss oder Nacharbeit verschleiern die tatsächliche Produktionsrate.
- Der Engpass kann die nächste Nachfragestufe nicht bewältigen.
- Die erforderliche Zustimmung des Kunden oder der Nachweis der Einreichung fehlt.
- Eine Änderung beim Lieferanten oder im Prozess wurde nicht wie vorgeschrieben geprüft.
- Die Verpackung gewährleistet nicht den vereinbarten Endzustand.
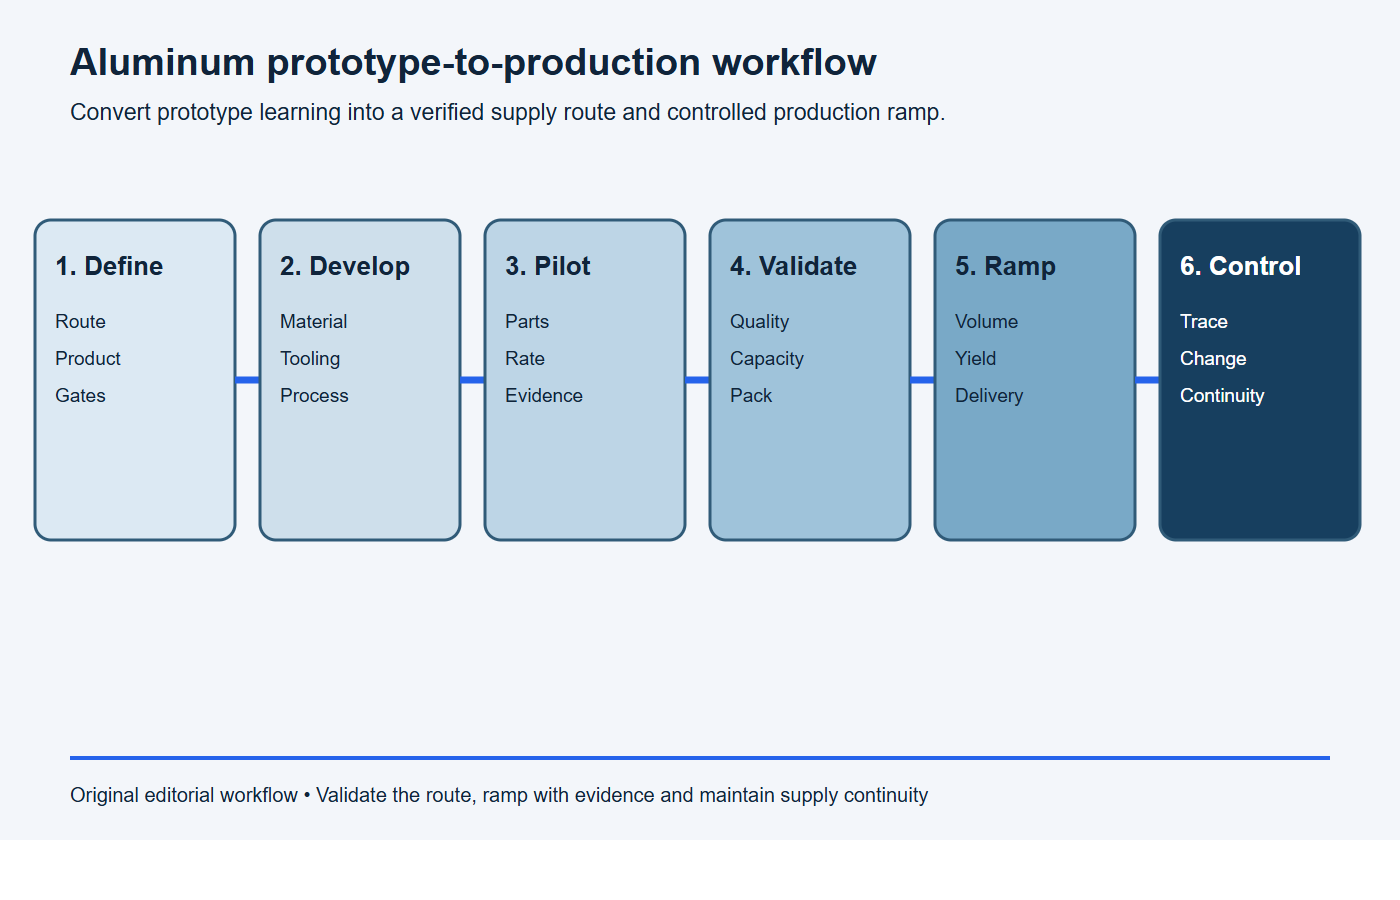
Verwenden Sie einen kontrollierten Industrialisierungs-Workflow
- Definition: Wählen Sie den Produktionsweg, die Anforderungen, das Volumen und die Genehmigungsstufen aus.
- Entwickeln: die Pläne für Material, Extrusion, Werkzeugbau, CNC-Bearbeitung, Endbearbeitung und Prüfung fertigstellen.
- Pilot: repräsentative Teile durch die vorgesehene Lieferkette leiten.
- Überprüfen: Produkt, Verfahren, Leistungsfähigkeit, Kapazität, Dokumente und Verpackung überprüfen.
- Rampe: Steigerung der Produktionsleistung durch messbare Qualitäts- und Lieferkriterien.
- Steuerung: die Leistung überwachen, Chargen nachverfolgen, Änderungen verwalten und die Kontinuität gewährleisten.
Checkliste für stabile Aluminium-Versorgungswege
- Vorgaben zu Zeichnungen, Modellen, Werkstoffen, Oberflächenbeschaffenheit und Prüfungen.
- Bezeichnete Produktionswege, Standorte, Unterlieferanten und Prozessverantwortliche.
- Zugelassene Legierung, Härtegrad, Produktform, Bezugsquellen und Rückverfolgbarkeit.
- Extrusionsdüse, Profiltoleranz, CNC-Spannvorrichtung und Programmgrundlagen.
- Hochwertige Verarbeitung, optische Standards und Verpackung.
- Repräsentativer Testlauf, Ausbeute, Leistungsfähigkeit und Belege.
- Ein Kapazitätsmodell für jeden Engpass und ein realistischer Notfallplan.
- Formelle Genehmigung, Ramp-up-Kriterien, Scorecard und Eskalationsweg.
- Anforderungen an die Validierung aus einer zweiten Quelle und an die Benachrichtigung über Änderungen.
- Rückverfolgbarkeit in beide Richtungen mit effektiver Chargenabgrenzung.
Häufig gestellte Fragen
Kann ein CNC-Prototyp einen auf Strangpressen basierenden Fertigungsweg validieren?
Es kann Aspekte des Designs und der Funktion genehmigen, validiert jedoch weder das Verhalten der Extrusionsmatrize noch Profilabweichungen, Produktionsvorrichtungen oder das endgültige Material und den Veredelungsprozess.
Wann sollten die Fertigungswerkzeuge festgelegt werden?
Nachdem kritische Konstruktions- und DFM-Risiken behoben wurden, jedoch bevor Leistungs- und Freigabedaten erhoben werden. Jede spätere Korrektur sollte unter Kontrolle bleiben und eine entsprechende erneute Validierung auslösen.
Woher weißt du, dass die Lieferroute bereit ist, das Volumen zu steigern?
Der repräsentative Durchlauf hat die vereinbarten Kriterien hinsichtlich Produkt, Ausbeute, Leistungsfähigkeit, Kapazität, Dokumentation, Verpackung und Lieferung erfüllt, wobei wesentliche offene Maßnahmen abgeschlossen oder formell unter Kontrolle gebracht wurden.
Verringert Dual Sourcing automatisch das Risiko?
Nein. Das Risiko wird nur dann verringert, wenn die alternative Bezugsquelle sowie deren Material, Werkzeuge, Verfahren, Messverfahren und Logistikwege qualifiziert und betriebsbereit sind.
Eine Überprüfung der Industrialisierung im Bereich Aluminium anfordern
Senden Sie die überarbeitete Konstruktion, den Status des Prototyps, den geplanten Fertigungsweg, die Legierung und den Härtegrad, die Stückzahlen, die Oberflächenbeschaffenheit, die kritischen Anforderungen, die Freigabeunterlagen und den Zeitplan für die Markteinführung über BAOSONG an Kontaktseite. BAOSONGs Qualitätsübersicht bietet zusätzlichen Kontext für die Planung von Produktionsnachweisen.
Empfohlene Downloads für Ausschreibungen und Lieferantenqualifizierung
Nutzen Sie diese BAOSONG-Vorlagen, um vollständige Angebotsanfragen zu erstellen, die Qualitätserwartungen der Lieferanten abzustimmen und die Prüfzyklen vor der Angebotsabgabe oder der Freigabe neuer Produkte (NPI) zu verkürzen.
- Checkliste für Angebotsanfragen zur Aluminiumfertigung (bearbeitbare Excel-Datei)
- Checkliste für die Einreichung von Zeichnungsprüfungen (bearbeitbare Excel-Datei)
- Informationsblatt zur Einführung neuer Produkte (bearbeitbare Excel-Datei)
- Vorlage für Qualitätsanforderungen an Lieferanten (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Erstellung einer Ausschreibung oder eines Lieferantenunterlagenpakets? Kontaktieren Sie BAOSONG Precision.
