
Kurze Antwort: Sollten Sie Extrusion, CNC-Bearbeitung oder Druckguss wählen?
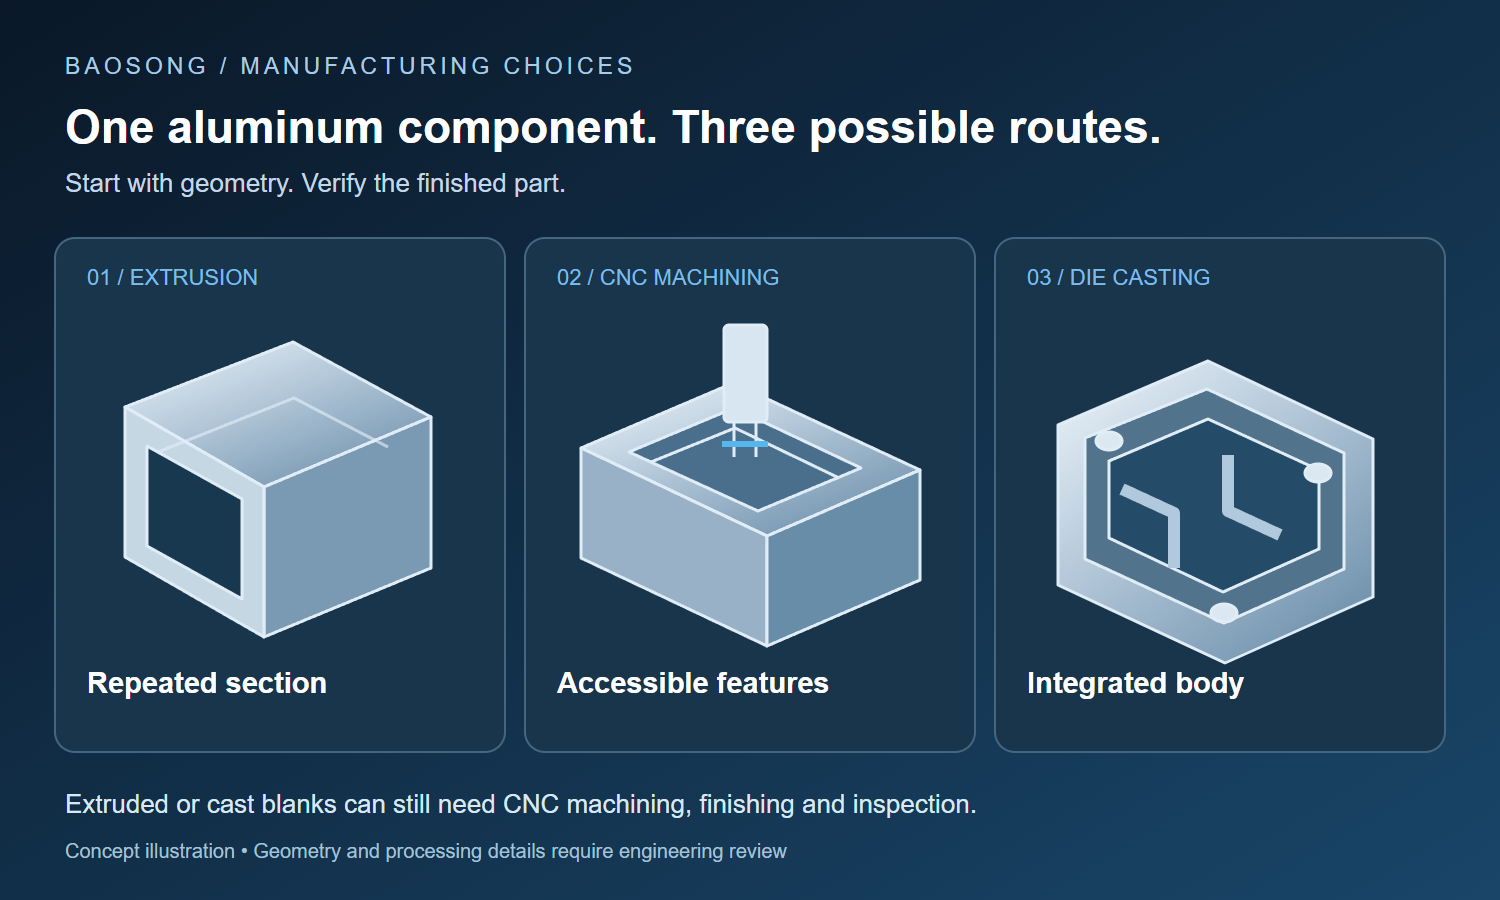
Entscheiden Sie sich für die Extrusion, wenn sich die Hauptform über die gesamte Länge wiederholt, für die CNC-Bearbeitung, wenn zugängliche Merkmale und gestalterische Flexibilität ausschlaggebend für das Projekt sind, und für den Druckguss, wenn ein stabiles dreidimensionales Design den Einsatz spezieller Fertigungswerkzeuge rechtfertigt. Vergleichen Sie den gesamten Bearbeitungsablauf – einschließlich Zerspanung, Endbearbeitung und Prüfung – mit den Anforderungen an das fertige Bauteil.
Diese Entscheidungen gehen oft Hand in Hand. Ein stranggepresstes Gehäuse benötigt möglicherweise präzise positionierte Anschlussöffnungen. Ein Druckgussgehäuse erfordert möglicherweise maschinell bearbeitete Gewinde und Passflächen. Die entscheidende Frage lautet, wie sich die Grundform kostengünstig herstellen lässt und gleichzeitig die Schnittstellen so gestaltet werden, dass die Baugruppe einwandfrei funktioniert.
Dieser Leitfaden konzentriert sich auf das Warmstrangpressen von Aluminiumprofilen, das CNC-Fräsen und -Drehen sowie den Hochdruck-Aluminiumdruckguss. Andere Gussverfahren, das Schmieden und die Blechbearbeitung sollten in Betracht gezogen werden, wenn diese Verfahren für die Konstruktion nicht geeignet sind.
Leitfaden zur Prozessauswahl in sieben Schritten
| Schritt | Aktion | Entscheidungsergebnis |
|---|---|---|
| 1 | Funktion, Belastungen, Umgebung, Erscheinungsbild und kritische Schnittstellen definieren | Nach Priorität geordnete Anforderungen |
| 2 | Ordnen Sie die Geometrie als wiederholten Querschnitt, als für das Werkzeug zugänglichen Volumenkörper oder als integrierten 3D-Körper ein | In die engere Wahl gekommene Verfahren |
| 3 | Ordnen Sie jedes Merkmal den Bereichen Umformung, Bearbeitung, Endbearbeitung oder Montage zu | Feature-Verantwortungs-Diagramm |
| 4 | Vergleichen Sie die Material- und Oberflächenoptionen für jede Route | Technisch realisierbare Routen |
| 5 | Angebot für Werkzeuge und variable Kosten für dasselbe freigegebene Fertigungsteil | Vergleich der äquivalenten Kosten |
| 6 | Überprüfung der Designstabilität, Prognose und Änderungsrisiken | Investitionsentscheidung |
| 7 | Repräsentative Teile fertigen und prüfen | Freigegebener Produktionsweg |
Aluminium-Strangpressen vs. CNC-Bearbeitung vs. Druckguss
Nutzen Sie die nachstehende Vergleichsübersicht, um eine Vorauswahl an Kandidaten zu treffen. Es handelt sich hierbei um einen Planungsleitfaden und nicht um eine allgemeingültige Toleranz- oder Bestellmengenspezifikation.
| Entscheidungsfaktor | Extrusion + Fertigung | CNC ab Lager | Druckguss + Endbearbeitung |
|---|---|---|---|
| Zu untersuchende Geometrie | Ein sich wiederholender Querschnitt: Schienen, U-Profile oder lange Gehäuse. | Taschen, Bohrungen und Flächen, die von Schneidwerkzeugen erreicht werden können. | Ein dreidimensionaler Körper mit integrierten Wänden, Rippen und Vorsprüngen. |
| Anfangsinvestition | Bei Bedarf Sonderwerkzeuge; Vorrichtungen zum Schneiden und zur Bearbeitung. | Programmierung, Einrichtung und Werkstückspannung; kein spezielles Formwerkzeug. | Gussform, ggf. Schieber und Entgrätwerkzeuge sowie Validierung. |
| Änderungen am Design | Bei Längenänderungen kann das Profil wiederverwendet werden; Querschnittsänderungen können sich auf die Matrize auswirken. | Bei Änderungen an den Bauteilen sind die Fräsbahnen, das Rohteil und die Spannvorrichtungen zu überprüfen. | Änderungen können eine Anpassung oder den Austausch der Form erfordern. |
| Wesentliche Merkmale | Legen Sie fest, welche Merkmale als extrudiert erhalten bleiben und welche bearbeitet werden. | Planen Sie Bezugspunkte und Einstellungen anhand funktionaler Zusammenhänge. | Unterscheiden Sie zwischen Anforderungen an Gussteile und Anforderungen an bearbeitete Teile. |
| Wichtigste wirtschaftliche Frage | Wird durch das Profil der Materialabtrag bzw. der Montageaufwand ausreichend reduziert? | Wie viel Bearbeitungszeit und Materialabtrag erfordert jedes Teil? | Können die zusätzlichen Kosten für Werkzeuge und Validierung durch eine realistische wiederkehrende Nachfrage wieder hereingeholt werden? |
Schritt 1: Bereiten Sie die Entscheidungsgrundlagen vor
Füllen Sie diese Liste aus, bevor Sie Lieferanten um eine Empfehlung für ein Verfahren bitten:
- Funktion des Bauteils, Belastungen und erwartete Lebensdauer;
- Betriebstemperatur, Feuchtigkeit, Chemikalien und Anforderungen an die Abdichtung;
- kritische Bezugsmaße, Passungen, Gewinde, Bohrungen und Passflächen;
- sichtbare Oberflächen, Textur, Beschichtung und Farbakzeptanz;
- Prototypenmenge, Jahresbedarf und erwarteter Gesamtbedarf;
- Termin für den Design-Freeze und voraussichtliche zukünftige Änderungen;
- Montagevorgänge und Möglichkeiten zur Kombination von Bauteilen;
- Anforderungen an die Prüfung, Rückverfolgbarkeit, Zulassung und Verpackung.
Sollten Unklarheiten hinsichtlich des Volumens oder der Ausgestaltung bestehen, fordern Sie mehr als eine Route an. Bitten Sie die Lieferanten, ihre Annahmen offenzulegen, anstatt sie in einem einzigen Preis zu verbergen.
Schritt 2: Lassen Sie sich durch die Geometrie bei der Auswahl leiten
Extrusion: Zuerst den sich wiederholenden Abschnitt erstellen
Beim Strangpressen wird festes Material durch eine Matrize gepresst, um ein langgestrecktes Profil zu formen, das anschließend auf die gewünschte Länge zugeschnitten werden kann. Im Gegensatz zum Druckguss folgt die Grundform einem sich wiederholenden Querschnitt. Die NADCA erläutert diesen Unterschied in ihrem Vergleich zwischen Extrusion und Druckguss.
Stellen Sie sich eine Sensorschiene vor, entlang derer ein Kabelkanal verläuft. Das Profil kann diesen Kanal durchgehend integrieren; Löcher oder lokale Öffnungen können später hinzugefügt werden. Prüfen Sie, ob sich für die Konstruktion ein bereits vorhandenes Profil verwenden lässt, bevor Sie ein maßgefertigtes Profil in Auftrag geben.
Für kundenspezifische Aluminiumprofile, reichen Sie den Querschnitt und das fertige Bauteil gemeinsam ein. Das Konstruktionsrichtlinien des Aluminium Extruders Council hebt Wandübergänge, Symmetrie und sichtbare Oberflächen hervor. Eine Form, die in einem CAD-Modell einfach aussieht, muss dennoch im Hinblick auf die Extrusion und nachfolgende Bearbeitungsschritte überprüft werden.
CNC-Bearbeitung: Prüfen Sie die Zugänglichkeit, nicht nur die Komplexität
Beim CNC-Fräsen und -Drehen wird Material mit gesteuerten Schneidwerkzeugen abgetragen. Ein Werkstück kann als Rohling oder als vorgeformter Zuschnitt vorliegen. Ein Fräser benötigt Zugang zum zu bearbeitenden Merkmal, während das Drehen besonders für Merkmale geeignet ist, die um eine Drehachse angeordnet sind.
Bei einem Aufspannblock mit Taschen und Passbohrungen sollten Sie sich erkundigen, wie das Teil gehalten wird und wie viele Aufspannvorgänge für die kritischen Passbeziehungen erforderlich sind. Ein komplexes Erscheinungsbild allein sagt noch nichts darüber aus, ob die Bearbeitung unkompliziert ist.
Leitfaden von Protolabs zur Konstruktion für die Zerspanung nennt den Werkzeugzugang, tiefe Konturen und Hinterschneidungen als praktische Einschränkungen. Die veröffentlichten Betriebsgrenzen beziehen sich auf diesen Anbieter; es handelt sich nicht um allgemeingültige CNC-Grenzwerte. Für Ihre CNC-Bearbeitungsprojekt, überprüfen Sie die tatsächliche Geometrie, anstatt sich auf eine allgemeine Angabe zur Genauigkeit zu verlassen.
Druckguss: Konstruktion im Hinblick auf Füllverhalten und Entformung
Beim Hochdruckguss wird flüssiges Metall in eine wiederverwendbare Stahlform eingespritzt. Dabei lassen sich Merkmale wie Versteifungsrippen und Befestigungsvorsprünge in einen dreidimensionalen Körper integrieren. Der Prozessübersicht der North American Die Casting Association beschreibt den Prozess und die dazugehörigen Entwurfsressourcen.
Ein Gussstück muss die Form sowohl ausfüllen als auch aus ihr herauskommen. Die Trennfuge, die Auswerfervorrichtung und etwaige Schieber sind bei der Konstruktionsprüfung zu berücksichtigen. Der Leitfadenentwurf der NADCA erklärt, warum die erforderliche Verjüngung je nach Oberfläche, Tiefe und Legierung variiert. Wenden Sie nicht für jede Wand denselben beliebigen Entformungswinkel an.
Legen Sie ein stabiles Modell und eine realistische Produktionsprognose vor, um eine Überblick über den Aluminiumdruckguss. Bitten Sie den Lieferanten, die für das vorgeschlagene Gussverfahren erforderlichen Änderungen zu ermitteln, bevor Sie die Werkzeuge freigeben.
Schritt 3: Ordnen Sie jedes kritische Merkmal einem Arbeitsgang zu
“Hohe Präzision” ist dann von Nutzen, wenn dadurch festgelegt wird, was zusammenpassen, ausgerichtet, abgedichtet oder bewegt werden muss. Eine große Prozesstoleranz sagt wenig über die Beziehung zwischen einer Passbohrung und einer Befestigungsfläche aus.
Markieren Sie die funktionalen Bezugspunkte und ermitteln Sie die Merkmale, die die Montage bestimmen. Legen Sie anschließend fest, durch welchen Fertigungsschritt die einzelnen Merkmale hergestellt werden. Trennen Sie allgemeine Maße von den kritischen Anforderungen; die Verschärfung jedes Maßes kann Kosten verursachen, ohne die Funktion zu verbessern.
- Extrusion: die ursprünglichen Abmessungen des Bauteils von den später bearbeiteten Bohrungen und Flächen unterscheiden.
- CNC: Prüfen Sie, wie sich Änderungen an der Werkstückspannung, der Zugänglichkeit und der Einrichtung auf die erforderlichen Beziehungen auswirken.
- Druckguss: die durch die Form gebildeten Maße von denen unterscheiden, die durch die Endbearbeitung festgelegt werden.
Geben Sie für jedes kritische Merkmal die Akzeptanzkriterien, das Messverfahren und die erforderlichen Aufzeichnungen an. Falls eine Beschichtung die Passgenauigkeit beeinflusst, geben Sie an, ob die Anforderung vor oder nach der Endbearbeitung gilt. Verwenden Sie ein Prüfplan für Bauteile die sich an die Zeichnung anlehnt und nicht an eine Auflistung beeindruckender Ausrüstungsbezeichnungen.
Schritt 4: Vergleichen Sie die vollständigen Fräsbahnen, einschließlich der Sekundärbearbeitung
„Near-net-shape“ bedeutet, dass sich der Rohling der endgültigen Geometrie annähert. Das bedeutet nicht, dass jedes Merkmal vollständig ausgebildet ist. Die NADCA Leitfaden zur Weiterverarbeitung umfasst das Besäumen, die maschinelle Bearbeitung und die Endbearbeitung als Arbeitsschritte, die auf den Druckguss folgen können.
Vergleichen Sie für eine Umzäunung drei konkrete Routen:
- Rohteil → CNC → Endbearbeitung: Den Körper und die Schnittstellen durch Zerspanung herstellen.
- Extrusion → Zuschnitt → CNC → Endbearbeitung: das sich wiederholende Profil beibehalten und lokale Details bearbeiten.
- Druckguss → Entgraten → bei Bedarf CNC-Bearbeitung → Endbearbeitung: den integrierten Körper bilden und ausgewählte Schnittstellen fertigstellen.
Bitten Sie um eine Merkmalskarte, aus der hervorgeht, welcher Arbeitsgang für die einzelnen kritischen Maße verantwortlich ist. So lässt sich feststellen, ob ein kostengünstiger Rohling teure Nachbearbeitungsschritte erforderlich macht. Außerdem lässt sich so vermeiden, dass Kosten für die Herstellung eines Merkmals anfallen, das unmittelbar wieder entfernt wird.
| Besonderheit | Erstellt von | Fertiggestellt von | Prüfung und Risiko |
|---|---|---|---|
| [äußerer Körper oder Abschnitt] | [Strangpressen, Gießen oder Halbzeug] | [im Formzustand oder nach der Bearbeitung] | [Methode und offenes Risiko] |
| [Datumsoberfläche] | [Vorgang] | [Vorgang] | [Vorgehensweise und Aufbau] |
| [kritische Bohrung oder Gewinde] | [Vorgang] | [Vorgang] | [Messgerät/Koordinatenmessmaschine und Reaktion] |
| [Dichtfläche] | [Vorgang] | [Vorgang/Fertigstellung] | [Ebenheit, Oberflächenbeschaffenheit oder Dichtheitsprüfung] |
| [sichtbare Oberfläche] | [Vorgang] | [Oberflächenbeschaffenheit] | [Optische Vorgaben und Handhabung] |
Bei sich wiederholenden Profilen, CNC-Bearbeitung nach dem Strangpressen ist ein eigenständiger Ansatz, der es wert ist, erwähnt zu werden. Der der AEC Whitepaper zur kundenspezifischen Extrusion weist darauf hin, dass die Kosten für Fertigungswerkzeuge und Prüfvorrichtungen erheblich ausfallen können. Die angegebenen historischen Preisbeispiele sollten nicht als aktuelle Projektangebote herangezogen werden.
Schritt 5: Menge und Designstabilität gemeinsam nutzen
Es gibt keine allgemeingültige Stückzahl, ab der der Druckguss automatisch kostengünstiger ist als die Zerspanung. Ein einfaches, gedrehtes Bauteil und ein Gehäuse mit tiefen Aussparungen weisen nicht die gleiche Wirtschaftlichkeit auf.
Beginnen Sie mit Mengen, die das Programm realistisch bewältigen kann: Muster, Anfangsnachfrage und Nachbestellungen. Trennen Sie die jährliche Nachfrage von der Gesamtnachfrage über die erwartete Lebensdauer des Designs. Fragen Sie sich dann, was passiert, wenn die Nachfrage geringer ausfällt oder sich das Design ändert.
Fordern Sie für jeden Fertigungsweg separate Zahlen zu Werkzeugkosten, Programmierung, Vorrichtungen, Validierung, Stückpreis und Lieferchargen an. Berücksichtigen Sie bei dem Vergleich auch die Bedingungen hinsichtlich Werkzeugbesitz, Wartung und Überarbeitung. Ein niedriger wiederkehrender Preis ist möglicherweise erst dann attraktiv, wenn sich die Fixkosten amortisiert haben.
Eine einfache Break-even-Berechnung
Für einen ersten Vergleich sei Gesamtkosten = Fixkosten + Stückzahl × variable Kosten pro angenommenem Teil. Verwenden Sie für jede Strecke denselben Lieferumfang und dieselbe Währung.
Die folgenden Zahlen sind bewusst hypothetisch. Es handelt sich um rechnerische Annahmen, nicht um BAOSONG-Preise oder Branchen-Benchmarks.
| Angenommene Eingabe | Route A: bearbeitetes Rohteil | Variante B: bearbeiteter Rohling + Endbearbeitung |
|---|---|---|
| Fixkosten | 2.000 US-Dollar | 20.000 US-Dollar |
| Variable Kosten pro angenommenem Teil | 40 US-Dollar | 25 US-Dollar |
| Insgesamt 1.200 Teile | 50.000 US-Dollar | 50.000 US-Dollar |
Der Crossover ist (20.000 − 2.000) ÷ (40 − 25) = 1.200 Teile. Unterhalb dieser Menge weist Route A den niedrigeren modellierten Gesamtwert auf; oberhalb dieser Menge ist es Route B. Dieses Ergebnis gilt ausschließlich für diese Annahmen.
Ersetzen Sie die Eingabewerte durch Schätzwerte und prüfen Sie anschließend die Auswirkungen einer geringeren Nachfrage, von Werkzeugänderungen und zusätzlichen Prüfkosten. Das einfache Modell geht von konstanten Stückkosten aus und berücksichtigt weder Finanzierungs- noch Zeitfaktoren. Es kann nicht den für Sie technisch geeigneten Prozess auswählen.
Schritt 6: Material, Aussehen und Dichtungsanforderungen prüfen
Eine Änderung des Verfahrens kann zu einer Änderung der Werkstoffspezifikation führen. Ein aus Schmiedeteilen gefertigter Prototyp ist kein Beweis dafür, dass ein Seriengussteil dieselben Eigenschaften aufweisen wird. NADCA-Leitfaden für Aluminiumlegierungen befasst sich mit der Auswahl von Gusslegierungen; diese sollten anhand der Konstruktionsanforderungen überprüft werden, anstatt die Angabe einer Schmiedelegierung unverändert zu übernehmen.
Für die Fertigung aus Schmiedeteilen oder durch Strangpressen bieten wir Aluminiumführung 6061 vs. 6063 erläutert, warum die Härtung und die Produktform eine Rolle spielen. Wählen Sie den Herstellungsweg und das Material gemeinsam aus.
Bei sichtbaren Teilen sind der jeweilige Untergrund, die Vorbehandlung und die Oberflächenveredelung als Gesamtkombination zu genehmigen. Es sind die für das Erscheinungsbild kritischen Oberflächen, zulässige Werkzeug- oder Prozessspuren sowie das Referenzmuster zu identifizieren. Es ist nicht davon auszugehen, dass dieselbe Beschichtungsbezeichnung bei verschiedenen Legierungen und Fertigungsverfahren das gleiche Erscheinungsbild garantiert.
Vergleichen Sie die vollständige Verfahren zur Oberflächenbearbeitung, einschließlich Vorbereitung, Abdeckung, Beschichtungszustand und Endkontrolle, anstatt die Oberflächenbehandlung als ein für jeden Fertigungsprozess identisches Zusatzverfahren zu betrachten.
Legen Sie für abgedichtete Bauteile das Prüfmedium, den Druck, die Akzeptanzgrenze und die Prüfstufe fest. Die maschinelle Bearbeitung ist kein Nachweis für Dichtheit und beseitigt Gussporosität nicht von selbst. Die NADCA beschreibt spezielle Druckgussvarianten, die darauf abzielen, Gasporosität zu reduzieren; ihre Eignung muss jedoch noch projektspezifisch überprüft werden. Validieren Sie das fertige Bauteil in dem geforderten Zustand.
Schritt 7: Überprüfen Sie die Route anhand repräsentativer Teile
Stellen Sie Muster her, indem Sie den vorgeschlagenen Ablauf hinsichtlich Material, Werkzeuge, Umformung, Bearbeitung, Endbearbeitung und Prüfung durchlaufen. Halten Sie jede Abweichung vom Produktionsziel fest. Prüfen Sie alle Teile, einschließlich Ausschuss und Nacharbeit, und beschränken Sie sich nicht nur auf ausgewählte einwandfreie Muster.
Anhand der folgenden drei hypothetischen Szenarien können Sie nachvollziehen, wie sich die Anforderungen auf die Ausgangsroute auswirken. Es handelt sich dabei um Entscheidungsbeispiele, nicht um BAOSONG-Kundenfälle.
Eine Sensorschiene, die in verschiedenen Längen erhältlich ist
Ausgangspunkt: Untersuchen Sie die Extrusion, da sich der Kabelkanal und der Befestigungsabschnitt wiederholen. Schneiden Sie verschiedene Längen zu und bearbeiten Sie die lokalen Befestigungsmerkmale. Überprüfen: ob ein Abschnitt für die gesamte Produktfamilie gilt und ob die Eigenschaften der Schnittkanten separate Einstellungen erfordern. Überprüfen: die montierte Schiene, einschließlich Geradheit und Ausrichtungspassung.
Ein Aufsteighilfebock, an dem noch Designänderungen vorgenommen werden
Ausgangspunkt: CNC-Bearbeitung anhand des verfügbaren Lagerbestands untersuchen, um die sich entwickelnde Schnittstellengeometrie zu bewerten. Überprüfen: Zugang für Werkzeuge, Vorrichtungen und die Menge an Material, die abgetragen werden muss. Überprüfen: Passform und funktionale Belastungen. Führen Sie ein Protokoll über die Überarbeitungen, damit beim Vergleich mit der Produktionsversion das endgültige Design zugrunde gelegt wird.
Ein Elektronikgehäuse mit stabiler Nachfrage
Ausgangspunkt: Vergleichen Sie einen Druckguss mit ausgewählter Bearbeitung mit einem Strangpressprofil mit Endkappen und einer vollständig bearbeiteten Alternative. Überprüfen: Wiederherstellung der Werkzeuge, Stückzahl der Baugruppen, Dichtungsschnittstellen und Abnahme der Oberflächenbeschaffenheit. Überprüfen: serienrepräsentative Proben; ein bearbeiteter Prototyp allein reicht nicht aus, um das gussspezifische Verhalten zu validieren.
Checkliste für die Freigabe des Produktionsablaufs
- Die Überarbeitungen des Modells, der Zeichnung und der Spezifikation stimmen überein.
- Das ausgewählte Material passt zur vorgeschlagenen Produktform und zum vorgeschlagenen Verfahren.
- Jedem kritischen Merkmal ist ein Fertigungs- und Prüfvorgang zugeordnet.
- Die Kosten für Werkzeuge, Vorrichtungen, Programmierung und Validierung sind enthalten.
- Die Angebote umfassen denselben Umfang hinsichtlich Oberflächenbehandlung, Prüfung, Verpackung und Lieferung.
- Repräsentative Proben werden unter Verwendung des vorgesehenen Herstellungsverfahrens gewonnen.
- Kritische Maße werden im geforderten Fertigungszustand geprüft.
- Die Anforderungen hinsichtlich Aussehen, Dichtheit, Montage und Funktion werden überprüft.
- Probeerträge, Ausschuss, Nacharbeit und Prozessanpassungen werden erfasst.
- Offene technische Risiken sind bestimmten Verantwortlichen zugeordnet und haben Fälligkeitstermine.
Stoppbedingungen: Werkzeuge oder Produktion nicht freigeben
- Der Lieferant wählte eine Route aus, ohne die Zeichnung und den jährlichen Bedarf zu prüfen.
- Es wird davon ausgegangen, dass das Druckgussmaterial den Eigenschaften des geschmiedeten Prototyps entspricht.
- Toleranzen für extrudierte, gegossene und bearbeitete Teile werden miteinander vermischt.
- Für ein kritisches Merkmal ist weder ein Bezugspunkt noch eine Prüfmethode definiert.
- Das Angebot umfasst keine erforderlichen Endbearbeitungen, Nachbearbeitungen oder Prüfungen.
- Das Design unterliegt zwar noch Änderungen, doch die speziellen Werkzeuge gelten als feststehend.
- Die Dichtungs- oder optische Leistung wird ohne fertiges Muster oder Prüfung angenommen.
- Es werden nur ausgewählte gute Proben gezeigt, und die tatsächliche Ernteertrag ist unbekannt.
Was sollte man für eine aussagekräftige Produktionsüberprüfung einreichen?
Geben Sie die Zeichnung und das 3D-Modell mit derselben Revisionsnummer sowie die Funktion des Bauteils, die kritischen Schnittstellen, die Materialanforderungen, die Oberflächenbeschaffenheit und die Prüfvorgaben an. Fügen Sie Mustermengen, realistische Nachfragemengen sowie das Datum hinzu, bis zu dem die Konstruktion voraussichtlich feststehen wird.
Bitten Sie jeden Lieferanten, einen Routenvorschlag, erforderliche Konstruktionsänderungen, den Werkzeugumfang, einen Plan für kritische Merkmale sowie ein Angebot für dasselbe Endprodukt einzureichen. Frühzeitig Technische Überprüfung Offene Anforderungen sollten geklärt werden, bevor die speziellen Werkzeuge freigegeben werden. Dadurch wird die Entscheidung überprüfbar.
Druckfertige Lieferantenanfrage
“Bitte sehen Sie sich den Anhang an [Teil/Überarbeitung] für [Prototypenmenge], [Jahresbedarf] Und [voraussichtliche Programmnachfrage]. Vergleichen Sie, soweit möglich, CNC aus dem Lagerbestand, Strangpressteile plus CNC-Bearbeitung und Druckgussteile plus Nachbearbeitung. Liefern Sie eine kommentierte DFM-Zeichnung, einen Fertigungsablaufplan, einen Materialvorschlag, eine Übersicht über die Verantwortlichkeiten für die einzelnen Merkmale, die Kosten für Werkzeuge und Vorrichtungen, den Preis für das Fertigteil, einen Validierungsplan, Prüfprotokolle und offene Risiken. Geben Sie für jede Option einen Kostenvoranschlag für denselben Zustand an: fertiggestellt, geprüft und verpackt.”
Wir bei BAOSONG freuen uns über Ihre Zeichnungen und Anforderungen für eine technische Prüfung. Teilen Sie uns mit, welche Funktion das Bauteil erfüllen soll, dann können wir gemeinsam erörtern, ob für Ihr Projekt die Extrusion, die Zerspanung oder der Guss in Frage kommt.
Häufig gestellte Fragen
Ist die CNC-Bearbeitung nur für Prototypen geeignet?
Nein. Es kann weiterhin als Fertigungsverfahren in Frage kommen, wenn Geometrie, Stückzahl und Anforderungen an das Fertigteil die Kosten rechtfertigen. Vergleichen Sie konkrete Angebote, anstatt diese Option auszuschließen, nur weil ein Projekt über die Prototypenphase hinausgegangen ist.
Wird durch den Druckguss die zerspanende Bearbeitung überflüssig?
Manchmal erfordert ein Gussteil nur wenig Nachbearbeitung, doch Gewinde und kritische Schnittstellen können zusätzliche Bearbeitungsschritte erfordern. Ermitteln Sie diese Merkmale, bevor Sie die Kosten eines Gussteils mit denen eines fertig bearbeiteten Teils vergleichen.
Kann ein Extrusionsprofil für mehrere Produktlängen verwendet werden?
Möglicherweise, sofern derselbe Querschnitt für alle Varianten geeignet ist. Die Schnittlänge kann sich ändern, ohne dass die Profilform gewechselt werden muss; lokale Öffnungen, die Endbearbeitung und die Prüfvorgaben müssen jedoch weiterhin überprüft werden.
Welcher Weg bietet die höchste Genauigkeit?
Definieren Sie zunächst das Merkmal und dessen Annahmekriterien. CNC kann eine kritische Schnittstelle entweder an einem stranggepressten oder an einem gegossenen Rohling herstellen. Der vollständige Prozess- und Prüfplan muss nachweisen, dass die Anforderungen an das Endprodukt erfüllt werden können.
Empfohlene Downloads zur Auswahl von Aluminiumverfahren
Nutzen Sie diese BAOSONG-Referenzen, um Extrusion, Druckguss und CNC-Bearbeitung zu vergleichen, und stimmen Sie anschließend Material, Geometrie, Toleranzen und Anforderungen an die Nachbearbeitung aufeinander ab.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zur Konstruktion von Aluminiumdruckgussteilen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl des richtigen Fertigungsverfahrens? Kontaktieren Sie BAOSONG Precision.
