
Kurze Antwort: Wie sollten Ingenieure ein kundenspezifisches Aluminiumprofil konstruieren?
Ein erfolgreicher Maßgeschneiderte Aluminium-Strangpressprofile Beginnen Sie mit den Funktionen, die sich kontinuierlich entlang des Bauteils erstrecken müssen: Lastpfade, Gehäusewände, Wärmeübertragungsrippen, Kabelkanäle, Befestigungselemente und Passflächen. Wandeln Sie diese Funktionen in einen ausgewogenen Querschnitt um und prüfen Sie anschließend, ob das Profil durch eine Matrize fließen kann, während des Abkühlens und Richtens stabil bleibt, die erforderliche Oberflächenbeschaffenheit aufweist und brauchbare Bezugspunkte für das Schneiden, Bohren oder Fräsen bietet.
Legen Sie nicht für das gesamte Profil eine einzige enge Toleranz fest. Trennen Sie die durch den Strangpressvorgang bestimmten Merkmale – wie Wandstärke, Querschnittsabmessungen von Metall und Freiräumen, Verdrehung, Geradheit und Ebenheit – von den Merkmalen, die später durch CNC-Bearbeitung erzeugt werden. Ermitteln Sie die Merkmale, die für die Montage und Prüfung maßgeblich sind, und legen Sie deren Messverfahren fest, bevor die Matrize freigegeben wird.
Das beste Ergebnis lässt sich durch eine gemeinsame Konstruktionsprüfung unter Einbeziehung des Produktingenieurs, des Extrusionslieferanten, des Bearbeitungsteams, des Endbearbeiters und des Qualitätsteams erzielen. Geringfügige Änderungen an der Wanddickenverteilung, der Zungentiefe, den Radien, den Bezugspunkten oder dem Bearbeitungsaufmaß können die Herstellung des Profils vereinfachen, ohne dessen Funktion zu beeinträchtigen. BAOSONGs Maßgeschneiderter Service für Aluminium-Strangpressprofile bietet einen Ausgangspunkt für die Erörterung dieses Herstellungsverfahrens.
Beachten Sie diese Anleitung, bevor Sie die Extrusionsdüse lösen
- Markiere die Funktionen: Belastungen, Schnittstellen, Wärmepfade, Befestigungselemente, Dichtungen, optische Bereiche und Sperrbereiche identifizieren.
- Weisen Sie jedem Merkmal Folgendes zu: Legen Sie fest, welche Geometrie bei der Extrusion kontinuierlich verlaufen soll und welche lokale Präzision für die CNC-Bearbeitung erforderlich ist.
- Die gesamte Route ansehen: Klären Sie mit den zuständigen Lieferanten die Legierung, die Härte, die Machbarkeit der Form, die Toleranzen, den Schnitt, die Bearbeitung, die Endbearbeitung und die Prüfung ab.
- Schließen Sie die Auslassklappe: ein kontrolliertes Modell und eine Zeichnung genehmigen, offene Risiken dokumentieren und die Fertigungsmittel erst freigeben, wenn die Abnahmeverfahren vereinbart sind.
Produktfunktionen in einen Extrusionsquerschnitt umwandeln
Beginnen Sie mit Schnittstellen und Lastpfaden, anstatt sofort ein detailliertes Profil zu zeichnen. Markieren Sie die Hüllkurve, die zusammenpassenden Bauteile, Sperrzonen, Wärmequellen, Kabelverläufe, Dichtungen, Befestigungselemente und Oberflächen, die für den Benutzer sichtbar sind. Entscheiden Sie anschließend, welche Merkmale davon profitieren, über die gesamte Extrusionslänge durchgehend zu verlaufen. Eine durchgehende Rippe, Nut, Schiene oder Gehäusewand ist in der Regel ein natürliches Extrusionsmerkmal. Eine isolierte Tasche, ein Querloch oder eine lokale Erhebung gehört im Allgemeinen zu einem sekundären Bearbeitungsschritt.
| Entwurfsentscheidung | Auswirkungen auf die Extrusion | Zu klärende Frage |
|---|---|---|
| Gesamtbudget | Beeinflusst die Press- und Werkzeugoptionen anhand der Profilgröße und des Gewichts pro Länge | Kann das Bauteil verkleinert, geteilt oder zusammengesetzt werden, ohne dass die Funktion beeinträchtigt wird? |
| Durchgehende Wände, Rippen und Kanäle | Kann Bauteile zusammenfassen und den späteren Bearbeitungsaufwand reduzieren | Ist die Komplexität bei Material und Werkzeugbau bei jedem kontinuierlichen Merkmal gerechtfertigt? |
| Hohl- oder Halbhohl-Geometrie | Änderungen am Werkzeugdesign, am Metallfluss und an den zulässigen Toleranzen | Ist der geschlossene Raum unverzichtbar, oder kann ein offenes Profil mit Abdeckung denselben Zweck erfüllen? |
| Wichtige Passmerkmale | Erfordert möglicherweise eine Bezugspunktstrategie, kontrollierte Extrusionsmaße oder eine CNC-Endbearbeitung | Welches Merkmal bestimmt eigentlich den Sitz, die Dichtheit oder die Ausrichtung? |
| Kosmetische Gesichter | Beeinflusst die Abnahme, Handhabung, Weiterverarbeitung und Verpackung von Stanzformen | Wo sind Grenzwerte für das Erscheinungsbild erforderlich, und wie werden diese überprüft? |
Der „Aluminum Extruders Council“ beschreibt die Profilabmessungen anhand des Durchmessers des Umkreises und weist darauf hin, dass Form, Profilgewicht und verfügbare Presskapazität die Wirtschaftlichkeit beeinflussen. Seine Wichtige Aspekte bei der Konzeption Außerdem sollten ausgewogene Wandstärken, Symmetrie, soweit dies praktikabel ist, sowie die Vermeidung tiefer, schmaler Stege berücksichtigt werden. Hierbei handelt es sich um Hinweise für die Konstruktionsprüfung und nicht um allgemeingültige Grenzwerte für „bestanden“ oder „nicht bestanden“; der ausgewählte Extruder muss die jeweilige Legierung, den Härtezustand, den Querschnitt und die Bestellmenge bewerten.
Wählen Sie die Legierung und den Härtezustand aus dem gesamten Prozessablauf aus
Bei der Wahl der Legierung müssen Extrudierbarkeit, Festigkeit, Korrosionsbelastung, Oberflächenbeschaffenheit, Fügeverfahren und Nachbearbeitung berücksichtigt werden. 6063 wird häufig für Profile in Betracht gezogen, bei denen Extrudierbarkeit und das Erscheinungsbild nach der Eloxierung eine Rolle spielen, während 6061 oft in Betracht gezogen wird, wenn höhere strukturelle Eigenschaften oder Anforderungen an die Bearbeitung im Vordergrund stehen. Keine der beiden Optionen ist automatisch die richtige. Die Komplexität des Querschnitts, die Härtestufe, die Anforderungen an die mechanischen Eigenschaften und die Spezifikation der Oberflächenbeschaffenheit können die Wahl beeinflussen.
Der Härtezustand ist Teil der Werkstoffdefinition. T5 und T6 stehen für unterschiedliche Wärmebehandlungsverläufe und Eigenschaftsprofile; bei T651 erfolgt zusätzlich eine Spannungsentlastung durch Strecken vor der Lösungsglühung und künstlichen Alterung. Halten Sie sich an die erforderliche maßgebliche Werkstoffspezifikation und prüfen Sie, welche Produktformen und Härtezustände verfügbar sind. Der Leitfaden von BAOSONG zu Aluminium-Zustände T5, T6 und T651 erläutert die Fachbegriffe, während die Aluminium Association die branchenweiten Bezeichnungssysteme für Legierungen und Härtegrade.
Die Übergänge der Wandstärke sollten fließend und zweckmäßig gestaltet sein
Eine gleichmäßige Wandstärke sorgt für einen gleichmäßigeren Metallfluss und eine gleichmäßigere Kühlung. Abrupte Übergänge führen zu Bereichen, die dem Fluss unterschiedlich widerstehen und zu Maßabweichungen, Oberflächeneffekten oder Verformungen beitragen können. Verwenden Sie, soweit es die Funktion zulässt, sanfte Übergänge, Radien und Verjüngungen. Entfernen Sie Material, das keinen strukturellen, thermischen, befestigungstechnischen oder oberflächenbezogenen Zweck erfüllt, aber verdünnen Sie eine Wand nicht aufgrund einer allgemeinen Online-Regel.
Es gibt keine einheitliche Mindestwandstärke, die für jedes kundenspezifische Strangpressprofil geeignet ist. Die Machbarkeit hängt von der Legierung, dem Härtezustand, der Profilgröße, der Wandlänge, der Komplexität der Form, der Matrizenabstützung, der Presskapazität und der Wirtschaftlichkeit des Auftrags ab. Markieren Sie die Wände, die funktionsbedingt sind, und lassen Sie den Strangpresslieferanten Änderungen an nicht kritischen Bereichen vorschlagen.
Hohlräume, Zungen und tiefe Rillen frühzeitig überprüfen
Ein massives Profil enthält keine vollständig umschlossene Hohlräume. Ein Hohlprofil hingegen schon, während die Einstufung als halbhohl von der Geometrie des teilweise umschlossenen Raums und der jeweils geltenden Branchendefinition abhängt. Diese Kategorien sind von Bedeutung, da sich die Werkzeugkonstruktion und die Toleranztabellen unterscheiden können. Stufen Sie ein Profil nicht allein aufgrund seines Aussehens ein; lassen Sie sich vom Extrudeur bestätigen, welche Kategorie für die Werkzeugherstellung und das Angebot verwendet wird.
Tiefe, schmale Kanäle und hohe, dünne Rippen führen zu schlanken Formelementen, die gemeinhin als „Zungen“ bezeichnet werden. Eine zunehmende Tiefe bei gleichzeitiger Verringerung der Öffnungsbreite erschwert die Stützung und den Metallfluss. Wenn ein Kanal eine Herausforderung darstellt, sollten Sie eine breitere Öffnung, eine geringere Tiefe, einen großzügigeren Wurzellradius, eine geänderte Ausrichtung oder eine zweiteilige Baugruppe in Betracht ziehen. Bei Kühlkörpern muss die Rippengeometrie zudem den Anforderungen der Luftströmungs- und Wärmeanalyse genügen, daher sollte die Extrusionsmachbarkeit parallel zur thermischen Leistung geprüft werden.
Verwenden Sie Rippen, Gewindeanschlüsse, Nuten und Vorsprünge, die eine klare Funktion haben
Durch Extrusion lassen sich durchgehende Elemente genau dort platzieren, wo sie die Montage unterstützen:
- Rippen und Stege können die Biegesteifigkeit oder die lokale Steifigkeit der Platte verbessern, doch ihre Anordnung und Dicke beeinflussen das Strömungsgleichgewicht.
- Schraubanschlüsse kann endseitig befestigte Baugruppen stützen, sofern deren Geometrie, der Eingriff der Befestigungselemente und die Randbedingungen validiert sind.
- T-Nuten und Nuten Zubehörteile lassen sich zwar lokalisieren oder Hardware erfassen, doch die Öffnung und der Innenraum müssen separat auf ihre Abmessungen überprüft werden.
- Leisten und Bezugspunkte kann nach dem Strangpressen Material zum Bohren, Gewindeschneiden oder Fräsen bereitstellen.
- Schnapp- und Scharnierkonzepte Es ist eine Validierung hinsichtlich Toleranzstapel, Ermüdung, Montagekraft und Lebensdauer erforderlich.
Vermeiden Sie es, jedes Detail in die Matrize zu integrieren. Merkmale, die nur einmal vorkommen, je nach Produktversion variieren oder präzise Beziehungen zu einem Schnittende erfordern, lassen sich oft besser als sekundäre Bearbeitungsschritte umsetzen.
Fügen Sie Radien und Symmetrie hinzu, sofern die Funktion dies zulässt
Scharfe Innenübergänge konzentrieren die Belastung und erschweren einen gleichmäßigen Metallfluss. Praktische Innen- und Außenradien verringern abrupte Querschnittsänderungen und können die Lebensdauer der Form verbessern. Der genaue Radius sollte unter Berücksichtigung der Profilgröße, der Wandstärke, der optischen Anforderungen und der Gegengeometrie geprüft werden.
Symmetrie kann dazu beitragen, die metallische und thermische Schrumpfung gleichmäßiger zu verteilen. Wenn das Produkt nicht symmetrisch gestaltet werden kann, sollte eine ausgewogene Materialverteilung angestrebt und die Seite bestimmt werden, die für die Montage maßgeblich ist. Der Extruder kann zwar bei einem asymmetrischen Querschnitt auf Düsenkorrektur und Prozesssteuerungen zurückgreifen, doch sollte in der technischen Zeichnung weiterhin zwischen funktionalen Anforderungen und der nominellen CAD-Perfektion unterschieden werden.
Extrusionstoleranzen nach Kategorie festlegen
Extrusionstoleranzen sind nicht mit den Toleranzen von bearbeiteten Bauteilen gleichzusetzen. Die Aluminium Association Leitfaden zu Extrusionstoleranzen unterscheidet verschiedene Aspekte wie Verdrehung, Geradheit, Ebenheit sowie die Abmessungen von Metall und Hohlraum bei massiven und hohlen Profilen. Seine historische Ausgewählte Toleranztabellen sind hilfreich, um die Struktur der Normen zu verstehen, aber in der Zeichnung und der Bestellung sollten die vereinbarte aktuelle Norm und Ausgabe angegeben werden.
| Toleranzklasse | Warum das wichtig ist | Entwurfsantwort |
|---|---|---|
| Metallabmessung | Steuert eine Dimension durch festes Material | Stellen Sie fest, ob es sich um eine funktionale, kosmetische oder lediglich nominelle Dicke handelt |
| Raumdimension | Regelt eine Öffnung, einen Kanal oder einen Innenabstand | Passgenauigkeit an der tatsächlichen Passfläche prüfen, einschließlich der Aufmaßschicht |
| Ebenheit | Beeinflusst den Kontakt, die Dichtheit und das Erscheinungsbild der Platte über die gesamte Fläche hinweg | Den Funktionsbereich und den Prüfumfang festlegen |
| Geradheit | Betrifft Schienen, lange Baugruppen und die Bearbeitungseinrichtung | Geben Sie die Auswertungslänge und die Annahmen zur nachgelagerten Geradlinigkeit an. |
| Twist | Ändert die Ausrichtung der Flächen entlang der Länge | Legen Sie die Länge und die Flächen fest, die zur Berechnung der Drehung herangezogen werden sollen |
| Schnittlänge und Rechtwinkligkeit | Betrifft gestapelte und endseitig montierte Bauteile | Geben Sie an, ob Sägeschnitte akzeptiert werden sollen, oder bearbeiten Sie das Ende bei Bedarf |
Engere Toleranzen sollten durch Passgenauigkeit, Dichtheit, Optik, Bewegung oder eine andere messbare Funktion begründet sein. Eine pauschal festgelegte enge Toleranz kann zusätzliche Arbeitsschritte wie Richten, Sortieren, Bearbeiten und Prüfen erfordern, ohne die Montage zu verbessern.
Erstellen Sie den Bezugs- und Prüfplan vor der Freigabe der Werkzeuge
Wählen Sie Bezugspunkte auf stabilen, zugänglichen Oberflächen, die die Lage des Profils im Produkt widerspiegeln. Eine schmale Rippe, eine flexible Lippe oder eine unkontrollierte kosmetische Kante eignet sich selten als guter primärer Bezugspunkt. Wenn ein Profil bearbeitet werden soll, fügen Sie stabile Positionierflächen oder -schienen hinzu und stellen Sie sicher, dass die Spannvorrichtung diese ohne übermäßige Verformung durch die Spannung erreichen kann.
Verwende eine Zeichensprache, die nur eine einzige Interpretation zulässt. ASME Y14.5 legt Regeln für die Angabe von Abmessungen, Bezugspunkten und geometrischen Toleranzen fest. Die gewählte Zeichnungsnorm muss in der Produktdefinition angegeben werden. Legen Sie fest, wie die Form von Langprofilen gemessen wird, in welchem Zustand sich das Bauteil befindet, wie die Aufspannung erfolgt, welche Prüftemperatur gegebenenfalls gilt, wie die Probenahme erfolgt und in welchem Format die Ergebnisse zu dokumentieren sind. Die NIST-Normen Leitfaden zur Dimensionsmesstechnik erläutert die Rolle der rückverfolgbaren Längenmessung und Kalibrierung; das eigentliche Prüfsystem des Projekts benötigt noch eine geeignete Messunsicherheit für die zu verifizierende Toleranz.
Planen Sie das Zuschneiden und die anschließende CNC-Bearbeitung gemeinsam
Durch das Strangpressen entsteht ein durchgehendes Profil; das fertige Bauteil muss möglicherweise noch abgeschnitten, an den Enden bearbeitet, gebohrt, mit Gewinden versehen, mit Taschen versehen oder an bestimmten Stellen mit Dichtflächen versehen werden. Lassen Sie ausreichend Material an den Stellen stehen, an denen durch die Bearbeitung ein präzises Merkmal geschaffen werden soll, und stellen Sie sicher, dass das Material über die gesamte erwartete Schwankungsbreite des Strangpressprofils hinweg verfügbar bleibt. Gehen Sie nicht davon aus, dass die nominelle CAD-Oberfläche relativ zu einem bearbeiteten Bezugspunkt immer an derselben Stelle liegt.
Bestimmen Sie Durchgangsbohrungen und Endmaße anhand funktionaler Bearbeitungsbezugspunkte, wenn deren zueinander bestehendes Verhältnis entscheidend ist. Prüfen Sie bei langen oder dünnen Werkstücken die Spannkraft, den Zugang, den Spanabtransport und die Übertragung der Einrichtungsdaten. Siehe BAOSONGs CNC-Frässervice für Aluminium Und Praktischer Leitfaden zu CNC-Toleranzen bei Aluminium bei der Entscheidung, welche Merkmale nach der Extrusion fertiggestellt werden sollen.
Berücksichtigung der Anforderungen hinsichtlich der Anodisierung und der optischen Eigenschaften
Die Oberflächenbeschaffenheit ist ein Konstruktionsparameter. Durch das Eloxieren verändert sich das Erscheinungsbild und es entsteht eine Oxidschicht; daher müssen Passungen, elektrische Kontakte, Erdungspunkte, Gewindeelemente sowie zu maskierende und abzudichtende Flächen überprüft werden. Farbe und Glanzgrad können je nach Legierung, Härtegrad, Oberflächenvorbereitung, Geometrie, Charge und Betrachtungsbedingungen variieren. Definieren Sie optische Zonen, zulässige Prozessspuren und Vergleichsbedingungen, anstatt eine undefinierte “perfekte” Oberfläche zu fordern.
Bei sichtbaren Produkten sind die Abnahme der Stanzkontur, der Schutz bei der Handhabung, die Regal- oder Kontaktflächen, der Farbstandard, das Glanzmessverfahren sowie die Erwartungen hinsichtlich der Chargenkonsistenz zu vereinbaren. BAOSONGs Übersicht über eloxiertes Aluminium Und Oberflächenbearbeitung Helfen Sie dabei, diese Fragen zu ordnen.
Konstruktionen und Baugruppen unter Berücksichtigung tatsächlicher Abweichungen entwerfen
Ein Profil funktioniert selten für sich allein. Modellieren Sie die Toleranzsumme unter Berücksichtigung der Gegenbauteile, der Oberflächenbeschaffenheit, des Befestigungsspielraums, der Dichtungskompression und der Wärmeausdehnung. Gleitpassungen benötigen über die gesamte Eingriffslänge hinweg Spielraum. Bei endseitig befestigten Schraubenöffnungen müssen der Eingriff und der Zugang validiert werden. Abdeckungen und Schnappverbindungen erfordern Prüfungen der Montagekraft und der Demontierbarkeit. Bei geschweißten Konstruktionen müssen Wärmeverformungen und Anforderungen nach dem Schweißen berücksichtigt werden.
Erstellen Sie Prototypen der Schnittstellen, die das größte funktionale Risiko bergen. Ein kurzes Muster kann die lokale Passform und das Erscheinungsbild bestätigen, während Muster in voller Länge erforderlich sein können, um Geradheit, Verdrehung, Handhabung und Montage über eine größere Strecke hinweg zu bewerten.
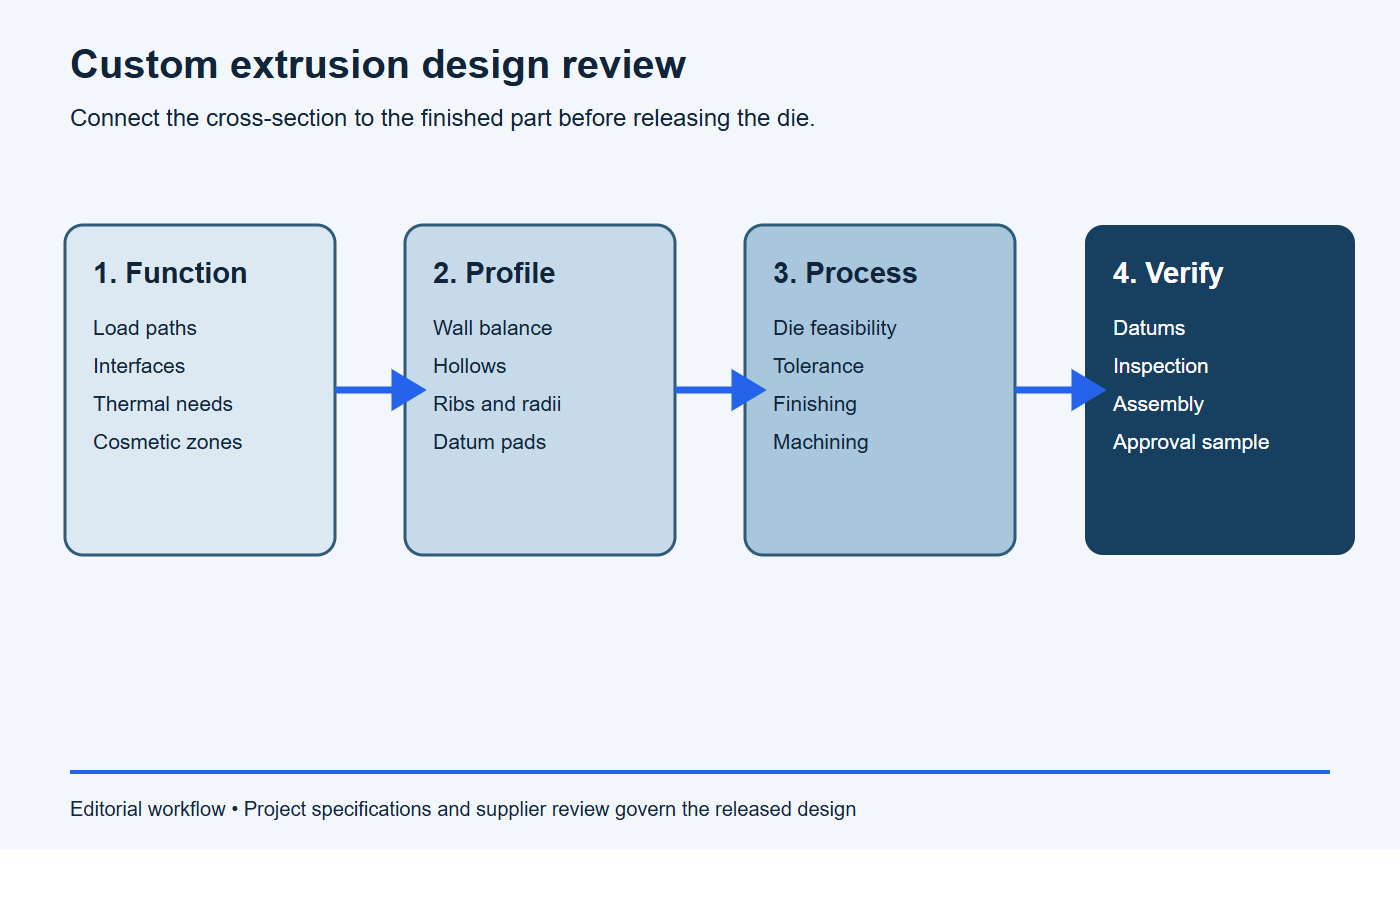
Führen Sie eine vierstufige Konstruktionsprüfung durch
- Funktionsübersicht: Belastungen, Schnittstellen, thermische Anforderungen, Umgebungsbedingungen, Wartungszugänge und optische Bereiche überprüfen.
- Profilüberprüfung: Überprüfen Sie die Umhüllung, die Legierung und die Härtestufe, die Wanddickenverteilung, Hohlräume, Auskragungen, Rippen, Radien, Verbindungsstellen und das Gewicht pro Längeneinheit.
- Prozessüberprüfung: Bestätigung des Formkonzepts, Presspassung, erwartete Toleranzklassen, Richten, Abstechen, Endbearbeitung, Zerspanung und Handhabung.
- Überprüfung: Bestätigung von Bezugspunkten, Messverfahren, Messgeräten, Probenahme, optischen Anforderungen und Freigabemustern.
Halten Sie offene Entscheidungen fest und weisen Sie Verantwortliche zu. Der Extrusionslieferant sollte die Annahmen zur Herstellbarkeit genehmigen; die Konstruktionsverantwortlichen sollten funktionale Änderungen genehmigen. Mit der Freigabe der Werkzeuge werden vage Anforderungen kostspielig – klären Sie daher zunächst die kritischen Fragen.
Stoppbedingungen: Die Extrusionsdüse noch nicht freigeben
- Das Modell und die Zeichnung stimmen hinsichtlich der Profilgeometrie, der Revision, der Legierung, der Härtestufe und der Oberflächenbeschaffenheit nicht überein.
- Für ein kritisches Passmaß sind weder ein Bezugspunkt noch eine Toleranzklasse noch eine praktische Prüfmethode festgelegt.
- Die Eignung für Hohlkörperklassifizierung, Zungenstütze, Wandausgleich oder Pressverfahren wurde vom ausgewählten Extruder nicht geprüft.
- Das Bearbeitungszugabe basiert auf dem Nennprofil, ohne Abweichungen bei der Extrusion und die Position der Spannvorrichtung zu berücksichtigen.
- Kosmetische Bereiche, Erwartungen an die Eloxierung, die Platzierung in den Gestellen oder der Schutz der Verpackung bleiben subjektiv.
Druckfertige Anfrage für kundenspezifische Profile
Fügen Sie diese Anfrage in die Angebotsanfrage ein und ersetzen Sie die Klammern:
Bitte prüfen Sie das kundenspezifische Profil [Teilenummer/Revision] für [Anwendung und Jahresmenge]. Die kritischen Funktionen sind [Belastungen, Passungen, Dichtungen, Wärmepfade und optische Bereiche]. Geben Sie Legierung/Härtungszustand [Anforderung], Werkzeuge, Mustermenge, Produktionsmenge, Schnittlänge, Nachbearbeitung, Oberflächenbeschaffenheit, Prüfung und Verpackung separat an. Bestätigen Sie die Profilklassifizierung, die Annahmen zu Presse und Matrize, den vorgeschlagenen Toleranzstandard, die Bezugspunktstrategie, das Bearbeitungsaufmaß und die Messmethode für jedes kritische Merkmal. Geben Sie alle gewünschten Änderungen vor der Freigabe der Matrize an und nennen Sie, welche Muster oder Erstmuster zur Verfügung gestellt werden.
Was sollte eine Angebotsanfrage für kundenspezifische Extrusionsteile enthalten?
Eine aussagekräftige Angebotsanfrage ermöglicht es dem Lieferanten, den gesamten Produktionsprozess zu bewerten, anstatt nur ein einzelnes Bauteil zu bewerten. Bitte geben Sie Folgendes an:
- 3D-Modell und kontrollierte 2D-Zeichnung mit Überarbeitung;
- Legierung, Härtegrad und entsprechende Werkstoffspezifikation;
- Profilänge, Fertigschnittlänge und Jahres- oder Chargenmenge;
- funktionskritische Merkmale und deren Abnahmekriterien;
- Bezugssystem, allgemeine Toleranznorm und spezifische geometrische Prüfkriterien;
- Oberflächenbeschaffenheit, optische Anforderungen, Farbstandards und Anforderungen an die Abdeckung;
- Anforderungen an die Nachbearbeitung, Entgraten, Reinigung und Montage;
- Prüfberichte, Rückverfolgbarkeit, Anforderungen an Verpackung und Kennzeichnung;
- Informationen zu Passteilen oder Schnittstellenzeichnungen, bei denen die Passgenauigkeit entscheidend ist.
Für eine projektspezifische Prüfung senden Sie bitte BAOSONGs Technischer Support die kontrollierten Dateien und das erwartete Volumen. Das Team kann Extrusion, Zerspanung und Endbearbeitung als einen einzigen Fertigungsweg besprechen, ohne nicht überprüfte Toleranzen oder Merkmale als garantierte Leistungsfähigkeit zu betrachten. Sie können außerdem Kontaktieren Sie BAOSONG hinsichtlich der Bewerbungs- und Zulassungsvoraussetzungen.
Häufig gestellte Fragen
Welche Informationen werden vor der Konstruktion einer Extrusionsdüse benötigt?
Legen Sie die kontrollierte Profilzeichnung und das Modell, die Legierung und den Härtezustand, die Toleranznorm, die kritischen Merkmale, die Bestellmenge, die Länge, die Oberflächenbeschaffenheit, die Folgebearbeitungen sowie die Prüfanforderungen vor. Passflächen und optisch relevante Bereiche sollten vor der Freigabe der Werkzeuge festgelegt werden.
Soll jedes einzelne Detail in das Profil extrudiert werden?
Nr. Kontinuierliche Strukturen, die normale Abweichungen bei der Extrusion tolerieren, eignen sich gut dafür. Lokale Löcher, Vertiefungen, Endverbindungen und hochpräzise Schnittstellen lassen sich möglicherweise besser durch CNC-Bearbeitung herstellen. Vergleichen Sie die Gesamtprozesskosten und die Leistungsfähigkeit und nicht nur die Anzahl der Merkmale.
Wie kann ein Ingenieur die Kosten für kundenspezifische Extrusionsteile senken?
Verwenden Sie kompakte Umrisse, ausgewogene Wandstärken, praktische Radien, möglichst wenige schwierige Vertiefungen oder tiefe Zungen, funktionsbasierte Toleranzen und durchgehende Elemente, die einzelne Bauteile ersetzen. Überprüfen Sie die Machbarkeit in Bezug auf Stanzpresse und Stanzwerkzeug, bevor Sie den Querschnitt festlegen.
Kann ein Prototypenwerkzeug die Produktionsergebnisse garantieren?
Ein Probelauf liefert Belege für die überprüfte Konfiguration, doch die Abnahme für die Serienfertigung hängt weiterhin von der freigegebenen Zeichnung, dem genehmigten Verfahren, den Chargenkontrollen und dem Prüfplan ab. Überprüfen Sie die Form und Oberfläche über die gesamte Länge sowie nachgelagerte Arbeitsschritte, sofern diese die Funktion beeinflussen.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
