
Kurze Antwort: Was ist der Unterschied zwischen der CNC-Bearbeitung von Prototypen und der Serienfertigung?
Die CNC-Bearbeitung von Prototypen ist darauf ausgerichtet, schnell zu lernen; die CNC-Bearbeitung in der Serienfertigung ist darauf ausgerichtet, ein freigegebenes Ergebnis zu wiederholen. Mit einem Prototyp lassen sich Geometrie, Montage, Materialverhalten oder Oberflächenbeschaffenheit mithilfe flexibler Spannvorrichtungen und eines schnell erstellten Programms überprüfen. Die Serienfertigung erfordert eine kontrollierte Überarbeitung, wiederverwendbare Vorrichtungen, eine verwaltete Werkzeugausstattung, stabile Prozesskontrollen und einen auf wiederkehrende Chargen abgestimmten Prüfplan.
Der Maschinentyp mag zwar derselbe sein, und beide Fertigungsstufen können hochwertige Aluminiumteile herstellen. Der Unterschied liegt jedoch im Fertigungssystem rund um die Maschine. Der Erfolg eines Prototyps beweist, dass ein bestimmtes Teil hergestellt und getestet wurde; er beweist jedoch nicht automatisch, dass das Verfahren für die Serienfertigung geeignet, wirtschaftlich oder kontrollierbar ist.
Es gibt keine allgemeingültige Mengenschwelle, ab der ein Auftrag als “Serienfertigung” gilt. Neben der Teileanzahl spielen auch die Ausgereiftheit des Designs, die Auftragsfrequenz, der Rüstaufwand, die Dokumentation, das Risiko und die erwartete Nachfrage über die gesamte Lebensdauer eine Rolle. Planen Sie den Übergang, wenn Wiederholbarkeit und Lieferkontinuität einen höheren Stellenwert erhalten als schnelle Designänderungen.
Nutzen Sie diesen Leitfaden als Überprüfung der Produktionsreife
- Geben Sie der Prototyp-Frage einen Namen: Halten Sie fest, ob es sich bei der Prüfung um die Eignung, die Belastung, die Dichtheit, das thermische Verhalten, das Aussehen oder den Fertigungsweg handelt.
- Die Lücken im Design schließen: Das Modell und die Zeichnung abgleichen und anschließend Material, Härtegrad, Oberflächenbeschaffenheit, Bezugspunkte und Abnahmekriterien genehmigen.
- Führen Sie einen produktionsnahen Pilotversuch durch: Verwenden Sie die vorgesehenen Vorrichtungen, Werkzeuge, Oberflächenbehandlungen, Prüfverfahren und Verpackungen, wann immer das Risiko dies rechtfertigt.
- Wiederholte Lieferung freigeben: Genehmigen Sie die Prozessnachweise, den Reaktionsplan und die Regeln zur Änderungskontrolle, bevor Sie den Herstellungsweg als Produktionsverfahren betrachten.
CNC-Bearbeitung: Prototypen vs. Serienfertigung auf einen Blick
| Entscheidungsbereich | Prototypenfertigung | Serienfertigung | Übergangsfrage |
|---|---|---|---|
| Hauptziel | Erfahren Sie mehr über Passform, Funktion, Geometrie, Material oder Oberflächenausführung. | Das freigegebene Produkt in kontrollierter Menge und Qualität erneut herstellen. | Welche Lernfragen sind geschlossen? |
| Produktdefinition | Kann sich im Rahmen der Konstruktionskontrolle von Iteration zu Iteration ändern. | Eingefrorene Überarbeitung mit formellem Änderungsmanagement. | Ist ein bestimmtes Modell-/Zeichenprogramm zugelassen? |
| Werkstückspannung | Flexible Schraubstöcke, weiche Backen oder modulare Spannvorrichtungen. | Eine Strategie mit wiederverwendbaren Vorrichtungen, die durch die Nachfrage gerechtfertigt ist. | Bleiben die Position und die Klemmkraft stabil? |
| Prozesssteuerung | Eine genaue Beobachtung und direkte Anpassung könnten sinnvoll sein. | Regeln zur Standzeit, Versätze, Prüfungen und Reaktionspläne sind dokumentiert. | Was ändert sich, wenn sich die Werkzeuge und die Temperatur verändern? |
| Prüfung | Der Schwerpunkt liegt auf dem Lernen und der Designvalidierung. | Risikoorientierte Erstmuster-, Zwischen- und Chargenabnahme. | Welche Nachweise müssen jeder Bestellung beigefügt werden? |
Die Prototypenfertigung sollte den Lerneffekt maximieren
Ein Prototyp ist dann von Nutzen, wenn er eine bestimmte Frage beantwortet. Ein Formmodell kann die Zugänglichkeit des Gehäuses und der Baugruppe bestätigen. Anhand eines funktionsfähigen Aluminiumprototyps lassen sich Steifigkeit, Wärmeübertragung, Dichtheit, Gewindesicherheit oder Oberflächenbehandlung bewerten. In der Zeichnung sollten die für den Test erforderlichen Merkmale von den vorläufigen Merkmalen unterschieden werden.
Verbringen Sie keine Zeit in der Prototypenphase damit, unwesentliche kosmetische Details zu perfektionieren, wenn es in erster Linie um die mechanische Passgenauigkeit geht. Umgekehrt sollten Sie die Serienlegierung, die Wärmebehandlung oder die Oberflächenbeschaffenheit der Schnittstelle nicht verändern, wenn diese Faktoren den Test bestimmen. Halten Sie Abweichungen fest, damit die Testergebnisse nicht einer Serienkonfiguration zugeschrieben werden, die nie hergestellt wurde.
Flexible Werkzeuge und direkte Kommunikation können bei einer kleinen Testcharge sinnvoll sein. Das Ziel ist eine nachvollziehbare Entscheidung, nicht ein künstlich niedriger Stückpreis.
Die Fertigungsbearbeitung erfordert ein reproduzierbares System
Eine wiederkehrende Fertigung erfordert mehr als nur die Wiederholung des Prototypenprogramms. Der Fertigungsablauf muss Materialbestand, Werkstückspannung, Werkzeugliste, Zerspanungsstrategie, Zwischenkontrollen, Endbearbeitung, Prüfung, Reinigung, Verpackung und das Vorgehen bei Abweichungen festlegen. Er sollte normale Schwankungen bei Materialchargen, Werkzeugverschleiß, Bedienpersonal und Umgebungsbedingungen ausgleichen können.
NIST-Leitlinien zu Prozessfähigkeit unterscheidet einen unter Kontrolle befindlichen Prozess anhand seiner Beziehung zu den Spezifikationsgrenzen. Ein einziger akzeptabler Prototyp liefert noch keine Fähigkeitsverteilung. Der Nachweis für die Produktion muss aus dem kontrollierten Prozess und einer angemessenen Datenmenge stammen.
Die Produktdefinition vor der Produktionsoptimierung festlegen
Spezielle Vorrichtungen, Automatisierung und validierte Prüfverfahren lassen sich nur schwer rechtfertigen, solange Bezugspunkte, Lochmuster oder Oberflächenbeschaffenheiten ständig ändern. Veröffentlichen Sie ein einheitliches 3D-Modell und eine 2D-Zeichnung, legen Sie die jeweilige Gültigkeit fest und richten Sie eine formelle Revisionskontrolle ein.
ASME beschreibt Y14.5-2018 (R2024) als gemeinsame Sprache für Maß- und Geometrieanforderungen. Verwenden Sie die für das Projekt vorgeschriebene Norm und Ausgabe. Funktionelle Bezugspunkte und Toleranzen sollten vom Prototypentest bis zur Produktionsprüfung einheitlich bleiben.
Material und Lagerbestand neu bewerten
Ein Prototyp kann aus handelsüblichen Blechen oder Stangen hergestellt werden. Bei größeren Produktionsmengen kann es sinnvoll sein, auf präzisionsgefertigte Rohlinge, Strangpressprofile, Schmiedeteile oder Gussteile zurückzugreifen; ein Wechsel des Herstellungsverfahrens kann jedoch die Materialeigenschaften, die Restspannungen, die Oberflächenbeschaffenheit und die Formtoleranzen verändern. Dies kann eine neue Qualifizierung erforderlich machen.
Geben Sie die Legierung, den Härtezustand, die Produktform und die Werkstoffnorm an. Verwenden Sie die Leitfaden zur Auswahl von Aluminiumlegierungen und vergleichen Strangpressen mit anschließender Bearbeitung aus dem Rohling bevor eine langfristige Lieferroute festgelegt wird.
Umstellung von flexiblen Spannvorrichtungen auf wiederholgenaue Werkstückspannung
Prototyp-Spannvorrichtungen legen Wert auf Schnelligkeit und Anpassungsfähigkeit. Serien-Spannvorrichtungen legen Wert auf wiederholbare Positionierung, kontrollierte Spannkraft, Spanabfuhr, schnelles Bestücken und langlebige Kontaktflächen. Eine spezielle Spannvorrichtung sollte sich auf die Bezugspunkte der Zeichnung oder eine gezielte Übertragung der Fertigungsbezugspunkte stützen.
Prüfen Sie, ob sich dünne Wände oder offene Rahmen unter der Produktionsspannung verziehen. Bringen Sie Stützen an, ohne dabei Grate zu verdecken oder die Messung zu behindern. Legen Sie fest, wie die Spannvorrichtung gewartet werden soll und was geschieht, wenn sich die Passflächen abnutzen.
Programme erst optimieren, wenn sich die Geometrie stabilisiert hat
Ein Prototypenprogramm kann konservative Fräsbahnen und zusätzliche Maßnahmen vorsehen, da das Risiko von Änderungen hoch ist. In der Serienplanung lassen sich Leerläufe reduzieren, Werkzeuge kombinieren, Schrupp- und Schlichtbearbeitung aufeinander abstimmen und mehrere Teile gleichzeitig bearbeiten, sobald die genehmigte Geometrie feststeht.
Entfernen Sie den Bearbeitungsspielraum nicht nur, um die Zykluszeit zu verkürzen. Das Eintauchen des Werkzeugs, der Spanabtransport, das thermische Verhalten und die Steifigkeit des Werkstücks müssen weiterhin unter Kontrolle bleiben. Verwenden Sie die CNC-Fräsen von Aluminium Seite zum Bearbeitungskontext und zur Verkürzung der Überprüfungszeit im Vergleich zur genehmigten Funktion.
Werkzeuge, Versätze und Prozessabweichungen verwalten
Ein erfahrener Maschinenbediener kann einen Prototyp genau beobachten und direkt anpassen. Für die Serienfertigung sind festgelegte Regeln hinsichtlich Werkzeugstandzeit, Schwesterwerkzeugen, Versatzänderungen, Messungen während des Fertigungsprozesses und Reaktionsgrenzen erforderlich. Das erste Teil, das mittlere Teil der Serie und das letzte Teil sollten Teil desselben kontrollierten Prozesses sein.
Kritische Merkmale erfordern unter Umständen eine stufenweise Kontrolle: Überprüfen Sie den Kontakt zwischen Rohling und Bezugsebene, führen Sie nach dem Schruppen eine Prüfung durch, wenn ein hohes Verformungsrisiko besteht, und bestätigen Sie anschließend die endgültige Geometrie nach der Freigabe und der Endbearbeitung. Die Kontrollen hängen vom Risiko der Merkmale und von der Losgröße ab.
Passen Sie den Prüfplan an, wenn sich das Ziel ändert
Die Prototypenprüfung soll die für den Test erforderlichen Eigenschaften bestätigen und Risiken hinsichtlich der Konstruktion oder des Prozesses aufdecken. Die Serienprüfung muss die Abnahme bei Serienbauteilen und Nachbestellungen gewährleisten. Legen Sie den Umfang der Erstmusterprüfung, die Häufigkeit kritischer Merkmale, die Stichprobenentnahme aus den Chargen, das Berichtsformat und die Rückverfolgbarkeit fest.
Die Arbeit des NIST zu Messunsicherheit erläutert, warum ein Ergebnis eine Schätzung mit einer damit verbundenen Unsicherheit ist. Passen Sie das Messgerät, die Halterung, die Umgebung und die Entscheidungsregel an die Toleranz an. Verknüpfen Sie diese Anforderungen mit der Qualitäts- und Prüfplan.
Das Aussehen von Prototypen lässt nicht automatisch Rückschlüsse auf das Aussehen der Serienprodukte zu.
Ein handverlesener Prototyp kann hervorragend aussehen, ohne dass die Konsistenz von Farbe und Textur von Charge zu Charge gewährleistet ist. Die Endbearbeitung in der Serienfertigung erfordert festgelegte Spezifikationen, optische Zonen, gegebenenfalls freigegebene Muster, Abdeckung, Regalierung, Handhabung sowie Kriterien für die Endabnahme.
Geben Sie an, welche Maße nach der Bearbeitung gelten und welche elektrischen, Dichtungs- oder Lagerschnittstellen geschützt sind. Koordinieren Sie Oberflächenveredelung Und eloxiertes Aluminium Anforderungen vor der Freigabe der Serienwerkzeuge.
Pilotversionen als kontrollierte Überbrückung nutzen
In einer Pilotcharge wird der für die Serienfertigung vorgesehene Produktionsablauf vor der regulären Lieferung getestet. Dabei können Probleme bei der Bestückung der Vorrichtung, Werkzeugverschleiß, Späneansammlungen, Engpässe bei der Qualitätskontrolle, Abweichungen in der Oberflächenqualität und Verpackungsschäden aufgedeckt werden, die bei einem einmaligen Prototyp nicht erkennbar sind.
Legen Sie die Fragestellungen und Akzeptanzkriterien für den Pilotversuch fest. Halten Sie Änderungen an Programm, Vorrichtung, Werkzeugen und Prüfung fest. Ein Pilotversuch ist ein nützlicher Nachweis für die Betriebsreife, sein Umfang muss jedoch auf den Prozess und die Risiken abgestimmt sein.
Entscheiden Sie, wann Sie in Produktionswerkzeuge investieren möchten
Die Stückzahl allein reicht nicht aus. Berücksichtigen Sie die zu erwartende Wiederholungsnachfrage, die Stabilität der Überarbeitungen, die Rüstzeit, die Komplexität der Vorrichtungen, die Maschinenkapazität, den Prüfaufwand und die Folgen eines Fehlers. Ein bescheidener wiederkehrender Auftrag kann den Einsatz spezieller weicher Spannbacken rechtfertigen; ein größeres, aber unbeständiges Programm erfordert möglicherweise dennoch flexible Werkzeuge.
Vergleichen Sie einmalige Entwicklungs- und Werkzeugkosten mit den Gesamtkosten über die gesamte Lebensdauer. Berücksichtigen Sie dabei Ersatzvorrichtungen, Ersatzwerkzeuge, Validierung und Lagerbestand. Das günstigste Angebot für einen Prototyp ist möglicherweise nicht der beste Produktionsplan.
Verwenden Sie keinen festen Mengengrenzwert
Öffentliche Lieferantenleitfäden veröffentlichen häufig Mengenstufen, doch diese Spannen spiegeln die jeweilige Ausrüstung, das Geschäftsmodell und die Definitionen der jeweiligen Anbieter wider. Die von RivCut Leitfaden: Prototyp versus Serienproduktion, … unterscheidet beispielsweise zwischen flexiblen Standard-Spannvorrichtungen und optimierten Fertigungsvorrichtungen. Matrix Manufacturing’s Leitfaden zur Kaufplanung unterstreicht den Wandel von feedbackorientierter Arbeit hin zu wiederkehrenden Aufträgen. Dies sind nützliche Vergleiche, doch keiner von beiden legt einen branchenweiten Schwellenwert fest.
Ein komplexes, sicherheitskritisches Bauteil, das in Chargen von jeweils zehn Stück bestellt wird, erfordert möglicherweise eine Prozesssteuerung und Rückverfolgbarkeit auf Serienniveau. Eine einfache Halterung, die in einer größeren, aber einmaligen Entwicklungscharge bestellt wird, kann dennoch von flexiblen Fertigungswerkzeugen profitieren. Treffen Sie Ihre Entscheidung anhand der Revisionsstabilität, der Wiederholbarkeitsprognose, des Prozessrisikos, der Dokumentation und der Kosten für die Neugestaltung des Fertigungsablaufs.
’Protolabs’“ Leitfaden zur CNC-Bearbeitung Dies gilt sowohl für Prototypen als auch für Serienbauteile. Betrachten Sie die von Lieferanten veröffentlichten Mengen, Durchlaufzeiten oder Kapazitätsgrenzen als dienstleistungsspezifisch; fordern Sie ein Angebot für das kontrollierte BAOSONG-Projektpaket an.
Planänderungskontrolle für Daueraufträge
Zur Produktionsreife gehört auch die Fähigkeit, Änderungen zu verwalten. Legen Sie fest, wer das Modell, die Zeichnung, die Materialquelle, die Oberflächenbehandlung, die Prüfmethode, die Vorrichtung oder das Programm ändern darf. Prüfen Sie, ob die Änderung einen neuen Erstmusterartikel, eine teilweise Neuzulassung oder eine Kundengenehmigung erfordert.
Stellen Sie sicher, dass die freigegebene Revision mit den Bestellungen, Materialdatensätzen und Prüfberichten verknüpft bleibt. Wenn durch eine Korrekturmaßnahme ein Prozessparameter oder ein Werkzeug geändert wird, halten Sie den Grund dafür fest und vergewissern Sie sich, dass die genehmigten Produktanforderungen weiterhin erfüllt sind. Dadurch wird die Reproduzierbarkeit über verschiedene Chargen hinweg gewährleistet, ohne dass nützliche Verbesserungen blockiert werden.
Legen Sie die Aufbewahrungsfrist und den Zugriff auf Produktionsunterlagen gemäß den Kunden- und behördlichen Anforderungen fest. Ein Wiederholungsauftrag sollte auf dieselbe genehmigte Produktdefinition zurückverfolgbar sein, auch wenn sich Personal, Materialchargen oder eingeplante Maschinen ändern.
Verwenden Sie ein „Prototype-to-Production“-Gate
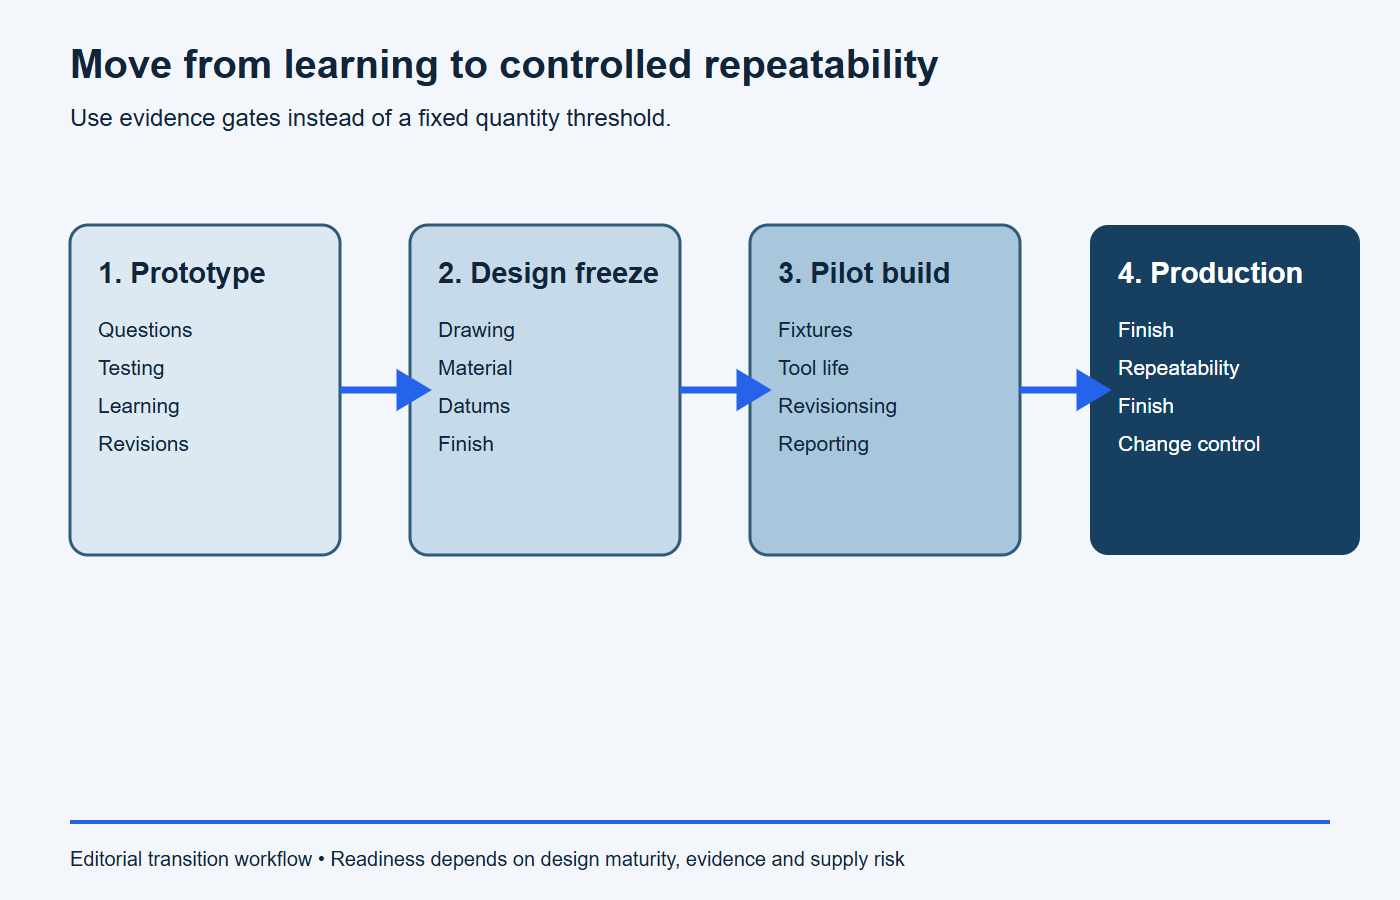
Das nachstehende Diagramm und die Checkliste zeigen, welche Nachweise erforderlich sind, bevor von der lernorientierten Bearbeitung auf die kontrollierte Wiederholungszuführung umgestellt wird.
| Tor | Frage | Beweise | Falls unvollständig |
|---|---|---|---|
| Funktion | Hat der Prototyp die Fragen hinsichtlich Passform, Belastung, Dichtheit, Wärmeverhalten und Lebensdauer beantwortet? | Prüfprotokoll und genehmigte Schlussfolgerungen. | Führen Sie eine gezielte Designvalidierung durch. |
| Definition | Sind Modell, Zeichnung, Material und Oberflächenausführung festgelegt? | Freigabekompetenz für Überarbeitungen und Änderungen. | Sorgen Sie für flexible Werkzeuge. |
| Prozess | Sind Vorrichtungen, Werkzeuge, Abläufe und Steuerungen dokumentiert? | Router und Einrichtung für die Serienfertigung. | Die gesamte Pilotenplanung. |
| Qualität | Sind die Vorschriften für Kontrollen, Probenahmen, Rückverfolgbarkeit und Reaktionsmaßnahmen genehmigt? | Kontroll- und Prüfplan. | Die Annahme muss vor dem Versand geklärt werden. |
| Lieferung | Sind Material, Verarbeitungskapazität, Verpackung und Nachfragenachfrage bekannt? | Genehmigte Lieferroute und Prognose. | Kapazitäts- und Kontinuitätsrisiken ermitteln. |
Stoppbedingungen: Der Auftrag ist noch nicht bereit für die Serienfertigung
- Der Prototyp hat die Prüfung bestanden, weicht jedoch hinsichtlich Legierung, Härtegrad, Ausgangsform, Oberflächenbeschaffenheit oder Geometrie vom marktreifen Produkt ab.
- Das 3D-Modell, die Zeichnung und die Bestellung weisen auf unterschiedliche Versionen oder widersprüchliche Anforderungen hin.
- Es werden spezielle Vorrichtungen oder Automatisierungslösungen vorgeschlagen, während sich die kritischen Schnittstellen noch im Wandel befinden.
- Der Pilot hat weder das vorgesehene Herstellungsverfahren noch die vorgesehene Prüfmethode noch den vorgesehenen externen Veredelungsweg angewendet.
- Die Abnahme, Probenahme, Rückverfolgbarkeit, Reaktion auf Nichtkonformitäten oder die Genehmigung eines Lieferantenwechsels sind nach wie vor nicht definiert.
Anfrage für die Umsetzung vom Prototyp bis zur Serienfertigung (druckfertig)
Fügen Sie diesen Text in die Angebotsanfrage oder die Lieferantenbewertung ein und ersetzen Sie die Klammern:
Das Teil [Nummer/Revision] wechselt von der [Prototypenphase] in die [Pilot-/Serienproduktion]. Die erwartete Nachfrage beträgt [Losgröße, Jahresmenge und Prognose]. Der Prototyp hat [Funktionen] bestätigt, während folgende Fragen noch offen sind: [Liste]. Bitte schlagen Sie einen serienreifen Fertigungsplan vor, der Lagerbestände, Vorrichtungen, Werkzeuge, Prozesskontrollen, Endbearbeitung, Prüfung, Rückverfolgbarkeit und Verpackung umfasst. Trennen Sie einmalige Entwicklungs- und Werkzeugkosten von den wiederkehrenden Stückkosten. Geben Sie an, welche Pilotnachweise vor der Freigabe erforderlich sind und welche späteren Änderungen eine Benachrichtigung, eine Erstmusterprüfung oder eine Kundengenehmigung erfordern.
Was sollte Ihre Angebotsanfrage enthalten?
- Projektphase: Prototyp, Pilotphase, Überbrückungsphase oder Serienfertigung.
- Modell und Zeichnungsrevision müssen übereinstimmen.
- Legierung, Härtegrad, Rohform und Materialnachweis.
- Die zu testenden Funktionen und die Kriterien wurden bereits genehmigt.
- Jahresbedarf, Losgröße und Prognosegültigkeit.
- Kritische Bezugspunkte, Toleranzen und Anforderungen an den Fertigungszustand.
- Prüfung, Berichte, Probenahme und Rückverfolgbarkeit.
- Oberflächenbehandlung, Abdeckung, kosmetische Bereiche und freigegebene Muster.
- Anforderungen an Verpackung, Sauberkeit und Änderungskontrolle.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support oder Senden Sie die Zeichnung, die Ausführungsstufe und die Mengenangaben. Ein aussagekräftiges Angebot sollte aufzeigen, welche Kosten dem Lernprozess dienen und welche Investitionen der Serienfertigung zugutekommen.
Häufig gestellte Fragen
Können Serienteile im Rahmen des Prototypenprogramms verwendet werden?
Möglicherweise, aber vor einer wiederholten Verwendung sollte es hinsichtlich der Befestigungen, der Standzeit der Werkzeuge, der Prozesskontrollen, der Zykluszeit und des Revisionsstatus überprüft werden.
Beweist ein erfolgreicher Prototyp die Prozessfähigkeit?
Nein. Es zeigt ein Ergebnis unter den gegebenen Bedingungen. Die Leistungsfähigkeit setzt einen kontrollierten Prozess, einen Spezifikationsvergleich und geeignete Daten voraus.
Wann sollte ein Pilotlauf stattfinden?
Nachdem wesentliche Konstruktionsfragen geklärt sind und bevor die Serienfertigung aufgenommen wird, insbesondere wenn sich Vorrichtungen, Oberflächenbehandlung, Prüfung oder Lieferweg geändert haben.
Sollten für den Prototyp und die Serienfertigung das gleiche Material verwendet werden?
Verwenden Sie serienreifes Material, wenn dessen Eigenschaften den Test beeinflussen. Jede Substitution oder Änderung der Produktform muss vor der Produktionsfreigabe dokumentiert und bewertet werden.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
