
Kurze Antwort: Wie wählt man einen Lieferanten für Aluminiumprofile und CNC-Bearbeitung aus?
Beginnen Sie mit Ihrem eigentlichen Teil: Senden Sie die Zeichnung, das Modell, die Legierung, die Härte, die Oberflächenbeschaffenheit, die kritischen Merkmale, die Stückzahl und die erforderlichen Unterlagen. Bitten Sie den Lieferanten, eine mit Anmerkungen versehene Machbarkeitsprüfung sowie einen Ablaufplan vorzulegen, aus dem hervorgeht, wer die Strangpressung, die Wärmebehandlung, die CNC-Bearbeitung, die Endbearbeitung und die Prüfung durchführt.
Überprüfen Sie die Route, anstatt sich auf eine Broschüre zu verlassen: Prüfen Sie Zertifikate und Unterlagen, führen Sie anschließend eine Vor-Ort-Prüfung durch und überprüfen Sie die Qualitätskontrolle, die Rückverfolgbarkeit der Materialien, die CNC-Vorrichtungen, die Prüfverfahren, externe Zulieferer sowie die verfügbaren Kapazitäten. Bitten Sie den Lieferanten, jede Kontrollmaßnahme anhand eines aktuellen Auftrags oder Ihres Testauftrags zu demonstrieren.
Nach einem repräsentativen Testverfahren einen begrenzten Anwendungsbereich genehmigen: Überprüfen Sie alle Teile, Ausbeuten, Fehler, Prozessanpassungen und Aufzeichnungen. Beheben Sie kritische Feststellungen vor der Freigabe und geben Sie an, für welchen Standort, welche Prozesse, welche Legierungen und welche Teilefamilie die Freigabe gilt.
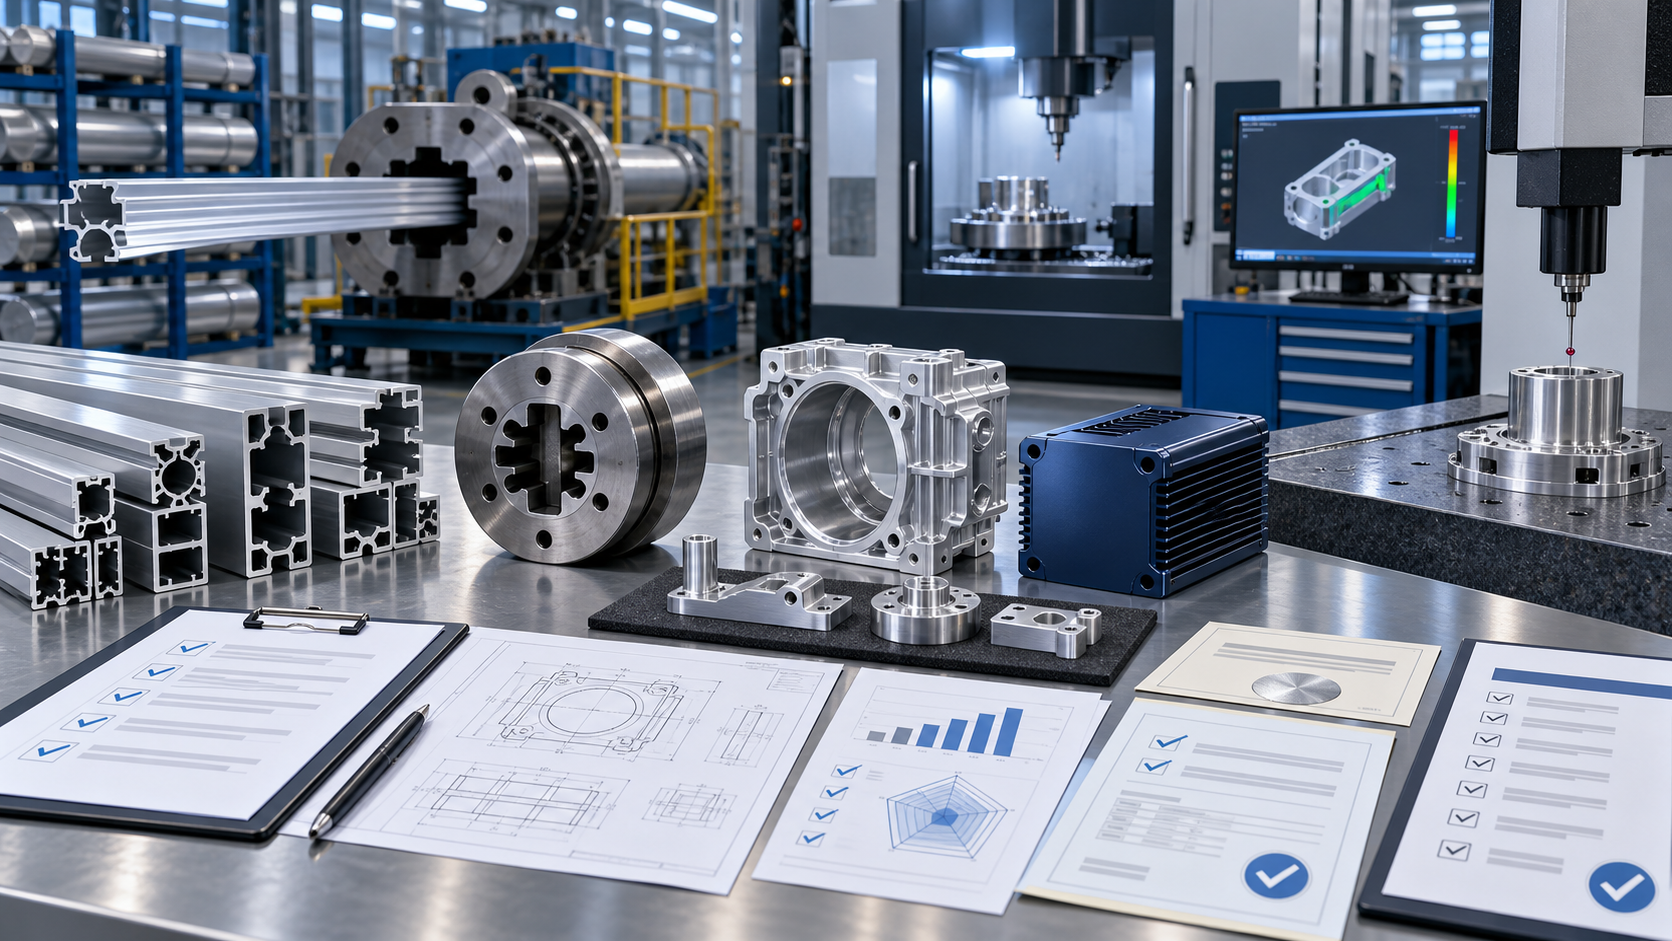
Achtstufiges Verfahren zur Lieferantenqualifizierung
| Schritt | Maßnahmen des Käufers | Erforderliche Ausgabe |
|---|---|---|
| 1 | Den genauen Genehmigungsumfang festlegen | Standort, Verfahren, Produktfamilie, Legierung und Mengengrenze |
| 2 | Einen gezielten Fragebogen zur Vorqualifizierung versenden | Dokumente, Routenkarte, Ausrüstung und Liste der Unterlieferanten |
| 3 | Eine technische Machbarkeitsprüfung durchführen | Mit Anmerkungen versehene Zeichnung, Risiken, Annahmen und offene Fragen |
| 4 | Den tatsächlichen Produktionsablauf prüfen | Nachweise, Ergebnisse, Eigentümer und Fälligkeitstermine |
| 5 | Kritische Messwerte miteinander in Beziehung setzen | Ergebnisse von Lieferanten und Käufern unter Anwendung vereinbarter Methoden |
| 6 | Geben Sie eine repräsentative Testbestellung auf | Teile, Prozessdaten, Ausbeute und erforderliche Unterlagen |
| 7 | Befunde abgleichen und Risiko bewerten | Überprüfte Korrekturen und dokumentierte Restrisiken |
| 8 | Den Umfang genehmigen, einschränken oder ablehnen | Status „Signiert“, Geltungsbereich, Bedingungen und Änderungsregeln |
Schritt 1: Legen Sie genau fest, was Sie genehmigen
Geben Sie an, wofür der Lieferant zugelassen wird: Rohstrangpressprofile, geschnittene und bearbeitete Profile, fertige Bauteile, komplette Baugruppen oder ein Lieferkettenmanagement. Nennen Sie den Fertigungsstandort, den Pressbereich, die CNC-Bearbeitung, externe Verarbeiter, die Ziellegierungen, die Bauteilgrößen und das Jahresvolumen.
Ein Lieferant, der für einfache 6063-Architekturprofile zugelassen ist, ist nicht automatisch für bearbeitete 6061-Gehäuse mit engen Maßtoleranzen qualifiziert. Die Zulassung sollte der jeweiligen Produktfamilie, dem Risiko und den geprüften Prozessen entsprechen.
Fassen Sie den vorgeschlagenen Umfang in einem Satz zusammen: “Genehmigung für [juristische Person und Standort] zur Lieferung von [Teilefamilie] in [Legierung/Härtegrad] durch [Strangpress-, CNC-, Endbearbeitungs- und Prüfverfahren] für [Programm oder Stückzahlbereich].” Wenn der Satz nicht vervollständigt werden kann, ist der Prüfungsumfang noch nicht festgelegt.
Schritt 2: Versenden eines gezielten Vorqualifizierungsfragebogens
Bitte fordern Sie Folgendes an, bevor Sie einen Prüfungstermin vereinbaren:
- offizieller Firmenname, Produktionsstandorte und Hauptansprechpartner;
- Qualitätszertifikate mit Geltungsbereich, Standort und Ablaufdatum;
- Prozessablaufdiagramm, das interne und ausgelagerte Tätigkeiten darstellt;
- Extrusionspresse, Wärmebehandlung, Säge, CNC- und Prüfgeräte, die für das Bauteil relevant sind;
- zugelassene Materialien und Quellen für Spezialverfahren;
- Beispiele für ähnliche Teile, bei denen vertrauliche Angaben entfernt wurden;
- typische Aufzeichnungen zur Rückverfolgbarkeit, zur Prüfung und zu Abweichungen;
- Annahmen zur Kapazität, Arbeitsabläufe und wesentliche Engpässe;
- Richtlinien zur Zuständigkeit, Wartung und zum Austausch von Werkzeugen;
- Änderungsbenachrichtigungs- und Geschäftskontinuitätsprozess.
Lehnen Sie unvollständige Antworten aus dem Marketingbereich ab. Fordern Sie die Unterlagen oder Aufzeichnungen an, die die jeweiligen Aussagen belegen. Nutzen Sie die erhaltenen Informationen, um zu entscheiden, was während des Audits nachgewiesen werden muss.
Die tatsächliche Fertigungskette abbilden
Fragen Sie nach, welche Arbeitsschritte im eigenen Haus durchgeführt und welche an Subunternehmer vergeben werden. Der Prozess kann folgende Schritte umfassen: Beschaffung der Rohlinge, Strangpressen, Abschrecken, Strecken, Auslagern, Richten, Sägen, CNC-Bearbeitung, Entgraten, Eloxieren, Markieren, Prüfen und Verpacken.
Für jeden externen Prozess sind die zugelassene Bezugsquelle, die Spezifikation, die Ein- und Ausgangskontrollen, die Chargenübergabe sowie die Regeln für Änderungsmeldungen zu ermitteln. Ein einzelner Vertriebsansprechpartner bedeutet nicht, dass es sich um ein einziges kontrolliertes Werk handelt. BAOSONGs Leitfaden zu Extrusion und CNC-Bearbeitung erläutert, warum Profil- und Folgebearbeitungen als ein Arbeitsgang betrachtet werden müssen.
Schritt 3: Durchführung einer technischen Machbarkeitsprüfung
Senden Sie ein strukturiertes Angebotsanfragepaket und verlangen Sie eine kommentierte Antwort. Der Lieferant sollte dabei die durch Strangpressen hergestellten Bauteile, die durch CNC-Bearbeitung gefertigten Bauteile, die vorgeschlagenen Bezugspunkte, Spannrisiken, die Aufmaße für die Endbearbeitung, die Prüfverfahren sowie alle Toleranzen angeben, die einer Erörterung bedürfen.
- Markieren Sie jede Anforderung, die der Lieferant nicht wörtlich bestätigen kann.
- Halten Sie alle Annahmen bezüglich Material, Bezugspunkt, Oberflächenbeschaffenheit, Maße und Menge fest.
- Weisen Sie jede offene Frage dem Käufer oder Lieferanten zu.
- Beheben Sie Zeichnungskonflikte vor der Werkzeugherstellung oder der Testproduktion.
- Die vereinbarte Route und Überarbeitung als Ausgangsbasis für die Studie freigeben.
Schritt 4: Überprüfung der Baustelle anhand von tatsächlichen Arbeitsaufzeichnungen
Überprüfen Sie den Zertifikatsinhalt, die Norm, den Geltungsbereich, den Standort und die Gültigkeit aller angegebenen Qualitätszertifizierungen. Vergleichen Sie den zertifizierten Geltungsbereich mit den zu beschaffenden Leistungen. Die Norm ISO 19011:2026 enthält aktuelle Leitlinien für die Steuerung und Durchführung von Managementsystem-Audits, doch der Einkäufer benötigt darüber hinaus produkt- und prozessspezifische Nachweise.
Überprüfen Sie die Bereiche Dokumentenkontrolle, Schulung, Kalibrierung, Nichtkonformitäten, Korrekturmaßnahmen, Lieferantenkontrolle, interne Audits und Managementbewertung. Testen Sie anschließend das System, indem Sie einen tatsächlichen Auftrag von der Auftragsprüfung bis zum Versand nachverfolgen.
Bitten Sie den Lieferanten bei jeder Antwort, Den Datensatz anzeigen, den Ort anzeigen und die Reaktion auf einen Fehler anzeigen. Notieren Sie die Dokumentennummer, die Revision, den Beispielauftrag, die befragte Person und die eingesehenen Nachweise. Vergeben Sie keine Punktzahl “Ja”, wenn lediglich eine Verfahrensanweisung vorliegt und keine Aufzeichnungen über die Umsetzung gefunden werden können.
Bewertung der technischen Fähigkeiten im Bereich Extrusion
Ein kompetentes Team sollte folgende Aspekte prüfen: Legierung und Härtegrad, Umkreis, Wanddickenverteilung, Zungenverhältnis, Hohl- bzw. Vollprofilbauweise, Risiko bei der Nahtschweißung, Matrizenstützung, Extrusionsverhältnis, Abschreckempfindlichkeit, Richtvorgang und Maßprüfung. Fordern Sie eine mit Anmerkungen versehene Machbarkeitsprüfung für Ihr Profil an.
Der „Aluminum Extruders Council“ Design-Ressourcen umfasst die Auswahl der Legierung, die Formwerkzeuge, die Toleranzen, die Fertigung und die Endbearbeitung. Seine Tipps zur Auslegung von Extrusionsanlagen Heben Sie ausgewogene Wandflächen, fließende Übergänge und Elemente hervor, die Geradlinigkeit und Funktionalität unterstreichen.
- Geben Sie dem Ingenieur Ihre Profilzeichnung und bitten Sie ihn, die Risiken darauf einzutragen.
- Fragen Sie nach, welche Maße sich bei der Werkzeugkorrektur voraussichtlich verändern werden.
- Prüfen Sie, wie der erste Durchlauf überprüft wird und wie Korrekturentscheidungen dokumentiert werden.
- Überprüfen Sie, ob die Aufzeichnungen zu Abschrecken, Strecken, Altern und Richten weiterhin mit der Charge verknüpft sind.
Überprüfung des Chip-Designs, der Eigentumsverhältnisse und der Wartung
Legen Sie fest, wer die Form entwirft, genehmigt, verwaltet, lagert und wartet. Überprüfen Sie die Aufzeichnungen zu Formtests, die Korrekturkontrolle, die Revisionshistorie, die geplante Austauschstrategie sowie die Maßnahmen, mit denen sich Proben aus verschiedenen Formkammern oder Ersatzformen weiterhin voneinander unterscheiden lassen.
Fragen Sie nach, wie der Lieferant die Werkzeuge des Kunden schützt, die unbefugte Nutzung kontrolliert und die Weitergabe oder Entsorgung am Ende der Lebensdauer handhabt. Die Bezahlung der Werkzeuge allein legt weder das Eigentumsrecht noch das Zugangsrecht fest; nehmen Sie diese Bedingungen in den Vertrag auf.
Wählen Sie während des Audits eine aktive Form aus und vergleichen Sie deren physische Kennzeichnung mit der Zeichnung, der Korrekturhistorie, dem Wartungsprotokoll und dem zuletzt freigegebenen Muster. Überprüfen Sie, wie eine Ersatzform freigegeben wird, bevor damit Kundenteile gefertigt werden.
Legierung, Härtegrad und Rohstoffkontrolle bestätigen
Überprüfen Sie die zugelassenen Rohling- oder Walzwerkquellen, Materialspezifikationen, Zertifikatsprüfungen, die Trennung der Chargen, die Aufzeichnungen zur Wärmebehandlung und die Rückverfolgbarkeit während des Schneidvorgangs. Die Aluminum Association führt die wichtigsten Bezeichnungssysteme für Legierungen und Härtegrade.
Bitten Sie den Lieferanten, Ihnen zu demonstrieren, wie sich ein Fertigteil bis zur Legierung, dem Härtegrad, der Produktform und der Eingangscharge zurückverfolgen lässt. BAOSONGs Leitfaden zur Auswahl von Aluminiumlegierungen bietet einen Kontext für die Abstimmung des Werkstoffs auf den nachfolgenden Bearbeitungsablauf.
Die Strategie zur Extrusionstoleranz testen
Unterscheiden Sie zwischen Toleranzen für gefräste Profile und den Anforderungen an CNC-bearbeitete Teile. Überprüfen Sie die Querschnittsabmessungen, die Wandstärke, die Kontur, die Verdrehung, die Geradheit, die Ebenheit, die Schnittlänge sowie die lokalen Anforderungen an die Stanzlinie oder die Oberfläche. Legen Sie fest, welche Merkmale durch das Stanzwerkzeug, das Richten, die Bearbeitung oder die Montage kontrolliert werden.
AEC’s Ressource zu Extrusionstoleranzen weist darauf hin, dass komplexe Bauteile möglicherweise GD&T erfordern und dass Anforderungen, die über die Standardtoleranzen hinausgehen, mit dem Extruder besprochen werden sollten. BAOSONGs Leitfaden zu Extrusionstoleranzen hilft dabei, diese Diskussionen in Entwurfsentscheidungen umzusetzen.
Bewertung der CNC-Prozessplanung
Fordern Sie einen Fräsweg an, der Maschinentyp, Einrichtungsparameter, Bezugspunktübertragung, Werkstückspannung, Werkzeugzugang, Entgraten und Prüfung berücksichtigt. Lange Profile müssen gegen Vibrationen und Verformungen abgestützt werden; dünne Abschnitte können sich beim Einspannen oder beim Abbau von Restspannungen verschieben.
Erkundigen Sie sich, wie Programme, Werkzeuge, Ausgleichselemente und Vorrichtungen einer Versionskontrolle unterliegen. Prüfen Sie die Erstfreigabe, die Überwachung der Werkzeugstandzeit und die Reaktionspläne im Falle von Abweichungen. Die Überblick über die CNC-Bearbeitung bietet einen Kontext für sekundäre Funktionen und präzise Schnittstellen.
- Verfolgen Sie den Weg des freigegebenen Programms von der Dokumentenkontrolle bis zur Maschine.
- Bitten Sie den Bediener, die aktuelle Vorrichtung und die Einrichtungsanleitung zu identifizieren.
- Überprüfen Sie, ob das erste Teil nach der Einrichtung oder dem Werkzeugwechsel den Anforderungen entspricht.
- Überprüfen Sie ein Ergebnis außerhalb der Toleranzgrenzen und die dazu protokollierte Reaktion.
- Stellen Sie sicher, dass bei Nachbesserungen eine genehmigte Anweisung verwendet wird und die Rückverfolgbarkeit gewährleistet bleibt.
Prüfvorrichtung und Referenzpunktkontrolle
Lassen Sie sich vom Lieferanten erläutern, wie Funktionsbezugspunkte aus einer Extrusion erstellt werden, deren extrudierte Oberflächen variieren. Prüfen Sie die Positionierungspunkte der Spannvorrichtung, die Spannreihenfolge, die Abstützung, die Verschleißkontrollen, die Fehlervermeidung und den Zusammenhang mit dem Prüfaufbau.
Eine Vorrichtung kann einen Prozess wiederholbar machen, obwohl dabei die falsche Bezugsposition gemessen wird. Vergleichen Sie die Bearbeitungsvorrichtung, den Bezugssystemrahmen der Zeichnung und die Ausrichtung des Koordinatenmessgeräts anhand eines tatsächlichen Werkstücks.
Messfähigkeit überprüfen
Passen Sie die Ausrüstung und Verfahren an die erforderlichen Merkmale an: Profilprojektor oder Scanner für Querschnitte, Verfahren zur Prüfung der Geradheit und Verdrehung für Lineale, Koordinatenmessmaschine (CMM) für bearbeitete GD&T-Maße, Bohr- oder Luftlehren für Passungen, Profilometer für die Oberflächenstruktur und kontrollierte visuelle Standards für das Erscheinungsbild.
NIST-Forschung zu Auswahl der Messgeräte betont, dass die Wahl der Ausrüstung von den Konstruktionsdaten und den Messanforderungen abhängt. Das NIST erklärt außerdem, dass Die messtechnische Rückführbarkeit gilt für Messergebnisse, gestützt durch eine dokumentierte Kalibrierungskette.
Wählen Sie drei bis fünf entscheidende Merkmale aus der Zeichnung aus. Bitten Sie den Prüfer für jedes dieser Merkmale, die Bezugspunkteinstellung, die Vorrichtung oder Fixierung, die Geräte-ID, die Methode, das Berichtsformat und den Reaktionsgrenzwert anzugeben. Vergewissern Sie sich, dass die Ausrüstung bei der erforderlichen Produktionsrate verfügbar ist.
Lieferanten- und Käuferkennzahlen miteinander in Beziehung setzen
Vergleichen Sie vor Produktionsbeginn die Ergebnisse an denselben Proben hinsichtlich kritischer Merkmale. Stimmen Sie Bezugspunkte, Fixierung, Temperatur, Filter, Messstrategie, Oberflächenbeschaffenheit, Software und Entscheidungsregeln aufeinander ab. Untersuchen Sie mögliche Verzerrungen, anstatt widersprüchliche Ergebnisse zu mitteln.
Für eng beabteitete Bauteile verwenden Sie BAOSONGs Leitfaden zu CNC-Toleranzen um festzustellen, wo die Fertigungs- und Messplanung gemeinsam erfolgen sollte.
Überprüfung der Oberflächenbeschaffenheit
Bei eloxierten oder beschichteten Teilen sind die Vorbehandlung, die Bad- oder Linienkontrolle, das Abdecken, die Aufhängepunkte, die Farbstandards, die Schichtdicke, die Versiegelung, die Prüfung und die Rückverfolgbarkeit der Chargen zu überprüfen. Wird der Prozess extern durchgeführt, sind die Zulassung des Lieferanten und die Rückprüfung zu überprüfen.
Für die Zulassung von Kosmetika sind festgelegte Bereiche, Beleuchtung, Betrachtungsabstand und Grenzproben erforderlich. BAOSONGs Übersicht über die Oberflächenbearbeitung Und Seite aus eloxiertem Aluminium Zeigen Sie typische Anforderungen auf, die in das Qualifizierungsbeispiel aufgenommen werden sollten.
Nehmen Sie eine fertige Charge und überprüfen Sie die Gestell- oder Chargennummer, die Verarbeitungsquelle, das Prüfergebnis und die Verpackung. Fragen Sie nach, was passiert, wenn Farbe, Schichtdicke, Gestellmarkierungen oder die Abdeckung nicht den Anforderungen entsprechen, und überprüfen Sie die Antwort anhand eines aktuellen Protokolls.
Rückverfolgbarkeit von Audits und Chargenisolierung
Wählen Sie ein versendetes Teil aus und verfolgen Sie den Weg zurück bis zum Material, zum Strangpressdurchlauf, zum Bearbeitungsauftrag, zur Fremdbearbeitung und zur Prüfung. Wählen Sie anschließend ein eingehendes Material oder eine Strangpresscharge aus und verfolgen Sie den Weg vorwärts bis zu allen unfertigen Erzeugnissen, zum Lagerbestand und zu den Lieferungen.
Überprüfen Sie Teillose, Mischlose, Restmengen, Nacharbeit und Ausschuss. Das System sollte eine Eindämmung ermöglichen, ohne dass ein Problem auf nicht betroffene Produktionsbereiche ausgeweitet wird oder betroffene Mengen verloren gehen.
Abweichungen und Korrekturmaßnahmen prüfen
Beispiele für aktuelle interne und kundenbezogene Probleme. Achten Sie auf eine klare Problemdefinition, die Eindämmung des Problems, eine verifizierte Grundursache, Korrekturmaßnahmen, Nachweise für deren Wirksamkeit sowie Aktualisierungen der Risiko- und Kontrollunterlagen. Wiederholte “Nachschulungen des Bedienpersonals” ohne systemische Maßnahmen stellen nur schwache Belege dar.
Legen Sie fest, wer Abweichungen genehmigen darf und wie abgelaufene Abweichungen gesperrt werden. Die Entscheidung des Lieferanten darf die Konstruktionshoheit des Kunden nicht ersetzen.
Kapazitäten anhand von Belegen bewerten
Fordern Sie Kapazitätsberechnungen für die Extrusion, Aushärtung, Bearbeitung, Endbearbeitung und Prüfung auf Basis des prognostizierten Produktmixes an. Überprüfen Sie die nachgewiesenen Taktzeiten, Annahmen zur Betriebsverfügbarkeit, Umrüstzeiten, Ausbeute, Ausschuss, Wartung, Personalbedarf, Engpassvorgänge und Spitzenauslastungspläne.
Betrachten Sie die Gesamtzahl der installierten Maschinen nicht als verfügbare Kapazität. Die Kapazität muss den korrekten Pressbereich, die CNC-Konfiguration, die Anzahl der Vorrichtungen, die Nachbearbeitungsquelle und den Messdurchsatz für Ihr Bauteil widerspiegeln.
Bewertung der Lieferkette und der Geschäftskontinuität
Überprüfen Sie die Beschaffung von Rohlingen und Legierungen, die Nutzung von Verarbeitern aus einer Hand, den Zeitplan für den Austausch von Chips, kritische Ersatzteile, Abhängigkeiten von Strom- oder Versorgungsleistungen, Datensicherung, Notfallwiederherstellung, Logistikwege und finanzielle Stabilität. Fragen Sie, bei welchen Risiken die Notfallpläne bereits auf die Probe gestellt wurden.
Eine doppelte Beschaffung ist nur dann sinnvoll, wenn die alternative Lieferquelle technisch geeignet ist. Ein zweiter Eloxierbetrieb oder eine zweite Strangpresse kann zu Abweichungen im Erscheinungsbild oder in der Geometrie führen und sollte daher vor einem Notfall validiert werden.
Schritt 5: Führen Sie einen repräsentativen Qualifikationsversuch durch
Bei der Testproduktion sollten die vorgesehenen Materialien, die Form, der Pressvorgang, die Temperierung, die CNC-Maschinen, Vorrichtungen, Werkzeuge, externe Zulieferer, Prüfverfahren und die Verpackung zum Einsatz kommen. Geben Sie vor Beginn der Produktion die Stückzahl, den Preis und die Nachweise an. Abkürzungen bei der Prototypenentwicklung können Produktionsrisiken verschleiern.
Überprüfen Sie die gesamte Produktion, nicht nur ausgewählte einwandfreie Muster. Stellen Sie einen Abgleich zwischen Ausbeute, Maßverteilung, optischem Erscheinungsbild, Prozessanpassungen, Abweichungen und Zykluszeit her. Der Testlauf sollte sowohl die Prozesskontrolle als auch die Konformität der Teile nachweisen.
- Genehmigen Sie die Entwurfszeichnung, den Verlauf, die Menge und die erforderlichen Unterlagen vor der Freigabe.
- Materialcharge, Matrize, Pressablauf, CNC-Maschine, Vorrichtung und Programmüberarbeitung dokumentieren.
- Das Erststück prüfen und freigeben.
- Die vereinbarte Menge ohne nicht protokollierte Sortier- oder Nachbearbeitungsschritte produzieren.
- Zählen Sie die akzeptierten Teile, den Ausschuss, die Nacharbeit und die einzelnen Fehlerkategorien.
- Überprüfen Sie die vereinbarten Merkmale und setzen Sie kritische Ergebnisse in Zusammenhang.
- Leiten Sie die Teile über den vorgesehenen Veredelungs- und Verpackungsweg weiter.
- Überprüfen Sie alle Datensätze und offenen Maßnahmen, bevor der Qualifikationsstatus zugewiesen wird.
Schritt 6: Bewertung von Belegen, Risiken und offenen Maßnahmen
| Fläche | Zu prüfende Beweismittel | Warnung vor hohem Risiko | Freigabebedingung |
|---|---|---|---|
| Technische Passform | Machbarkeitsprüfung, Werkzeug und Bearbeitungsablauf | Allgemeine Ja/Nein-Antwort ohne Angabe der Risiken | Offene technische Maßnahmen abgeschlossen |
| Qualitätssystem | Umfang, Prüfpfad und tatsächliche Arbeitsaufzeichnungen | Der Geltungsbereich des Zertifikats stimmt nicht mit dem Standort/Prozess überein | Anwendbare Kontrollen überprüft |
| Messtechnik | Methoden, Korrelation, Kalibrierung und Berichte | Geräte können keine Bezugspunkte/Merkmale darstellen | Demonstration kritischer Methoden |
| Kapazität | Betriebsdaten, Engpässe, Ausbeute und Wartung | Kapazität ausschließlich auf der Grundlage der installierten Maschinen | Unterstützung bei Prognosen und Notfallplanung |
| Lieferkette | Zugelassene Quellen, Rückverfolgbarkeit und Kontinuität | Unkontrollierte oder unbekannte Unterlieferanten | Wichtige externe Routen genehmigt |
| Beweismittel im Verfahren | Repräsentative Teile, Daten und Dokumente | Die Route des Prototyps weicht von der Serienversion ab | Ergebnisse und Maßnahmen angenommen |
Verwenden Sie gewichtete Bewertungen lediglich als Entscheidungshilfe. Eine gravierende Lücke in den Bereichen Produktsicherheit, Einhaltung gesetzlicher Vorschriften, Prozessfähigkeit oder Rückverfolgbarkeit sollte nicht durch einen hohen Durchschnittswert verschleiert werden.
Arbeitsblatt für Lieferantenaudits
| Prüfungsgegenstand | Entnommene Proben | Ergebnis | Aktion |
|---|---|---|---|
| Genehmigungsumfang und Standort | [Rechtsträger, Anschrift, Verfahrensumfang] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Materialrückverfolgbarkeit | [Los, Zertifikat, Vorwärts-/Rückwärtsverfolgung] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Extrusion und Düsensteuerung | [Stempel-ID, Probe, Korrektur, Prüfung] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| CNC-Prozesssteuerung | [Programm, Vorrichtung, Erststück, Werkzeugsteuerung] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Messung | [entscheidendes Merkmal, Verfahren, Kalibrierung, Ergebnis] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Endbearbeitung und externe Prozesse | [freigegebene Quelle, Charge, Rücknahmeprüfung] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Reaktion auf eine Nichtkonformität | [Eindämmung, Ursache, Maßnahme, Wirksamkeit] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
| Kapazität und Kontinuität | [Engpass, Rate, Ausbeute, Wiederherstellungsplan] | [bestanden/Ergebnis] | [Eigentümer/Datum] |
Stoppbedingungen: Lieferanten noch nicht freigeben
- Der Lieferant wird weder den tatsächlichen Produktionsstandort noch die Unterlieferanten nennen.
- Die Machbarkeitsprüfung enthält lediglich eine allgemeine Antwort im Sinne von “ist machbar”.
- Materialien oder Fertigteile lassen sich nicht über den gesamten Weg zurückverfolgen.
- Bei der CNC-Einrichtung und der Prüfmethode kommen unterschiedliche Bezugspunktsysteme zum Einsatz.
- Wichtige Messwerte lassen sich nicht mit dem Käufer in Verbindung bringen.
- Die Testteile wurden sortiert, nachbearbeitet oder auf einem nicht näher bezeichneten Weg hergestellt.
- Die Kapazität basiert ausschließlich auf der Anzahl der Maschinen oder der idealen Taktzeit.
- Für einen kritischen Befund liegen weder eine Eindämmungsmaßnahme noch ein Verantwortlicher noch eine bestätigte Korrekturmaßnahme vor.
- Der Lieferant lehnt angemessene Anforderungen hinsichtlich der Änderungsmitteilung ab.
Schritt 7: Genehmigungsstatus und -umfang festlegen
Mögliche Ergebnisse sind: genehmigt, bedingt genehmigt, nur für die Entwicklung, auf ausgewählte Prozesse beschränkt oder nicht genehmigt. Erfassen Sie den Standort, den Umfang, die Teilefamilie, die Nachweise, offene Maßnahmen, den Verantwortlichen, das Fälligkeitsdatum und das Ablaufdatum.
Es ist eine Benachrichtigung erforderlich, bevor Änderungen an der Materialquelle, der Legierungs-/Härtungsspezifikation, der Strangpressmatrize, der Presse, der Wärmebehandlung, dem Fertigungsstandort, der CNC-Maschinenfamilie, der Vorrichtung, dem externen Bearbeiter oder der Prüfmethode vorgenommen werden, sofern diese die genehmigte Basisversion beeinflussen.
Schritt 8: Überwachung des zugelassenen Lieferanten
Legen Sie eine Überprüfungshäufigkeit fest, die sich nach dem Produkt- und Lieferantenrisiko richtet. Überwachen Sie die eingehende Qualität, Qualitätsmängel, die Umsetzung von Korrekturmaßnahmen, die termingerechte Lieferung, nicht genehmigte Änderungen, die Richtigkeit von Dokumenten sowie Kapazitätsereignisse. Prüfen Sie wesentliche Ereignisse einzeln, anstatt sie in einem Jahresdurchschnitt zu verbergen.
Lösen Sie eine Neukvalifizierung aus, wenn sich der zugelassene Standort, ein Schlüsselprozess, die Materialquelle, die Extrusionsdüsenstrategie, die CNC-Maschinenfamilie, ein kritischer Unterlieferant oder die Prüfmethode ändert oder wenn wiederkehrende Leistungsdaten zeigen, dass die ursprünglichen Nachweise nicht mehr repräsentativ sind.
So beheben Sie Probleme mit unzureichenden Qualifikationsnachweisen
| Problem | Zuerst prüfen | Nächster Schritt |
|---|---|---|
| Das Zertifikat scheint gültig zu sein, der Geltungsbereich ist jedoch unklar | Standortadresse, zertifizierte Tätigkeiten und ausstellende Stelle | Umfang prüfen und die Genehmigung auf nachgewiesene Prozesse beschränken |
| Die Proben sind in Ordnung, doch die Beweislage ist schwach | Routen-, Sortier-, Nachbearbeitungs-, Maschinen- und Prüfprotokolle | Eine kontrollierte, repräsentative Studie wiederholen |
| Die Messwerte von Lieferant und Käufer stimmen nicht überein | Bezugspunkte, Fixierung, Temperatur, Verfahren und Entscheidungsregel | Die gleichen Teile gemeinsam vermessen und Abweichungen ausgleichen |
| Die Extrusion verläuft erfolgreich, aber der CNC-Ausschuss ist hoch | Profilabweichung, Position der Spannvorrichtung und Klemmung | Die Steuerelemente für das eingehende Profil an den Bearbeitungsbezugspunktplan anpassen |
| Die Antwort zur Kapazität ist zu allgemein. | Richtige Presse, Anzahl der Spannvorrichtungen, Taktzeit am Engpass, Ausbeute und Schichten | Fordern Sie eine teilespezifische Kapazitätsberechnung oder einen Tarif-Test an |
| Die Außenverkleidung ist nicht sichtbar | Zugelassener Verarbeiter, Chargenrückverfolgung und Rücklaufprüfung | Die Schnittstelle oder die kritische externe Quelle prüfen |
Verwenden Sie einen Workflow zur Lieferantenqualifizierung mit mehreren Phasen
- Geltungsbereich: Legen Sie den Standort, die Prozesse, die Produktfamilie, das Volumen und die Kundenanforderungen fest.
- Bildschirm: Zertifizierungen, Ausrüstung, Erfahrung, Eigentumsverhältnisse und die Grenzen der Lieferkette prüfen.
- Prüfung: Überprüfung der Extrusion, der Bearbeitung, der Endbearbeitung, der Qualität, der Rückverfolgbarkeit und der Kapazitätskontrolle.
- Testversion: Repräsentative Teile durch den vorgesehenen Produktionsablauf führen.
- Überprüfen: Überprüfen Sie Abmessungen, Funktion, Aussehen, Dokumentation und offene Maßnahmen.
- Veröffentlichung: einen festgelegten Umfang genehmigen und künftige Änderungen sowie die Leistung steuern.
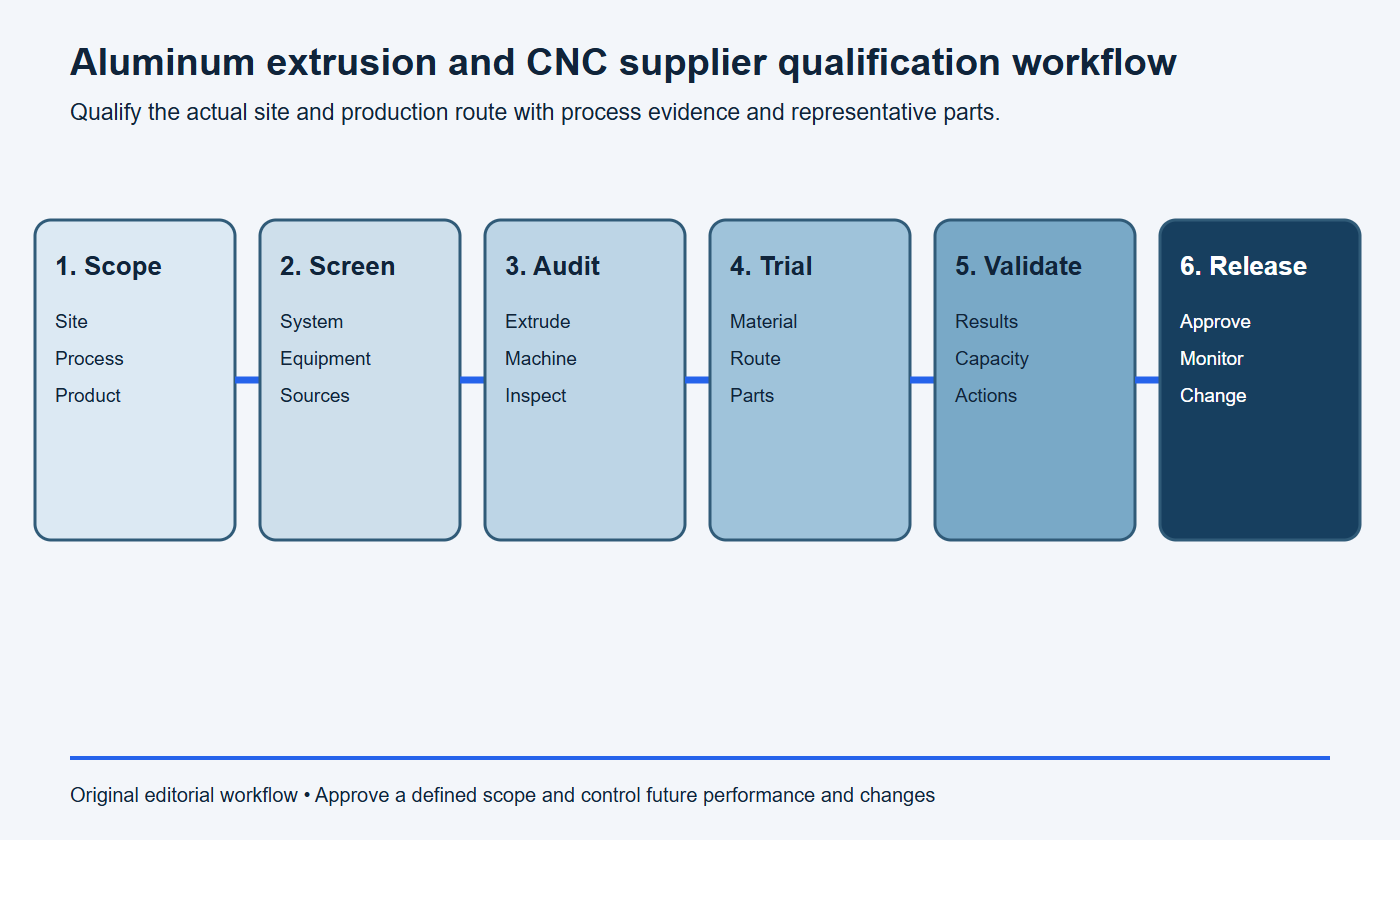
Checkliste zur Lieferantenqualifizierung
- Rechtsträger, Produktionsstandort, Zertifizierungsumfang und Zulassungsbereich.
- Interne und ausgelagerte Schritte in den Bereichen Extrusion, Bearbeitung, Endbearbeitung und Prüfung.
- Legierung, Härtegrad, Herkunft der Rohlinge, Wärmebehandlung und Rückverfolgbarkeit des Materials.
- Kontrolle von Konstruktion, Erprobung, Korrektur, Eigentumsverhältnissen, Wartung und Austausch.
- Extrusionstoleranzen, CNC-Bezugspunkte, Vorrichtungen, Werkzeugsteuerung und Entgraten.
- Messverfahren, Korrelation, Kalibrierung und Berichtsfunktionen.
- Genehmigung von Sonderverfahren, Aussehensstandards und Verpackungsschutz.
- Nachweise zu Kapazität, Ertrag, Instandhaltung, Personalausstattung, Kontinuität und Logistik.
- Repräsentative Versuchsergebnisse, Umgang mit Abweichungen und Korrekturmaßnahmen.
- Genehmigungsstatus, offene Maßnahmen, Überwachung und Regeln für Änderungsbenachrichtigungen.
Häufig gestellte Fragen
Reicht die Zertifizierung nach ISO 9001 aus, um einen Lieferanten als geeignet einzustufen?
Nein. Es kann zwar zur Systemüberprüfung herangezogen werden, bei der Qualifizierung sollten jedoch auch der jeweilige Standort, die Prozesse, die technischen Risiken, die Messmethoden, die Kapazität und repräsentative Produktergebnisse überprüft werden.
Sollten die Lieferanten für Extrusion und Bearbeitung separat auditiert werden?
Überprüfen Sie jeden zuständigen Standort und jede Schnittstelle. Auch wenn ein Unternehmen beides verwaltet, sollten Sie dennoch überprüfen, wie Profilabweichungen, Chargenkennungen, Datentransfers, Qualitätsaufzeichnungen und Änderungen zwischen den Betriebsabläufen weitergegeben werden.
Wie viele Proben werden für die Qualifizierung benötigt?
Es gibt keine allgemeingültige Menge. Definieren Sie einen für die Serienfertigung repräsentativen Durchlauf auf der Grundlage von Prozessschwankungen, spezifischen Werkzeugen oder Fertigungsabläufen, kritischen Merkmalen und den Anforderungen für die Kundenfreigabe.
Was ist das wichtigste Beweismittel in einem Gerichtsverfahren?
Nachweis, dass der vorgesehene Fertigungsweg wiederholt konforme Teile liefern kann, wobei Material, Prozesse, Messungen, Dokumentation und Reaktion auf Abweichungen kontrolliert werden.
Beantragen Sie eine Überprüfung von Extrusions- und CNC-Anbietern
Senden Sie die Zeichnung und das Modell, die Legierung und den Härtegrad, das Jahresvolumen, den Umfang der Strangpress- und CNC-Bearbeitung, die Oberflächenbeschaffenheit, die kritischen Merkmale, die Prüfunterlagen und die Qualifikationsanforderungen über BAOSONGs Kontaktseite. BAOSONGs Qualitätsübersicht bietet weiteren Kontext für die Planung der erforderlichen Nachweise.
Empfohlene Downloads für Ausschreibungen und Lieferantenqualifizierung
Nutzen Sie diese BAOSONG-Vorlagen, um vollständige Angebotsanfragen zu erstellen, die Qualitätserwartungen der Lieferanten abzustimmen und die Prüfzyklen vor der Angebotsabgabe oder der Freigabe neuer Produkte (NPI) zu verkürzen.
- Checkliste für Angebotsanfragen zur Aluminiumfertigung (bearbeitbare Excel-Datei)
- Checkliste für die Einreichung von Zeichnungsprüfungen (bearbeitbare Excel-Datei)
- Informationsblatt zur Einführung neuer Produkte (bearbeitbare Excel-Datei)
- Vorlage für Qualitätsanforderungen an Lieferanten (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Erstellung einer Ausschreibung oder eines Lieferantenunterlagenpakets? Kontaktieren Sie BAOSONG Precision.
