
Kurze Antwort: Welche Toleranzen für Aluminiumprofile müssen Konstrukteure festlegen?
Konstrukteure sollten nur diejenigen Toleranzen für Aluminiumprofile festlegen, die die Passgenauigkeit, Dichtheit, Ausrichtung, das Erscheinungsbild oder die nachgelagerte Bearbeitung gewährleisten. Querschnittsabmessungen, Wandstärke, Geradheit, Verdrehung, Ebenheit, Winkelgenauigkeit und Schnittlänge sind als separate Merkmale zu behandeln, da jedes davon unterschiedliche Abweichungen beschreibt und eine geeignete Prüfmethode erfordert.
Beginnen Sie mit dem Standardtoleranzrahmen, der für das bestellte Produkt, die Legierung und die Härte gilt, und ermitteln Sie dann die wenigen funktionskritischen Merkmale, die einer projektspezifischen Kontrolle bedürfen. In Nordamerika dienen ANSI H35.2 und “Aluminum Standards and Data” üblicherweise als Referenz; bei anderen Projekten können EN-Normen oder ein anderes vertraglich vereinbartes System zum Einsatz kommen. Geben Sie die Norm und die Ausgabe an, anstatt lediglich „Standardtoleranz“ ohne weitere Definition zu schreiben.
Wenden Sie keine Toleranzen im CNC-Stil auf ein gesamtes extrudiertes Profil an. Wenn eine lokale Bohrung, ein Lagersitz, eine Dichtfläche oder eine Endverbindung eine genauere Kontrolle erfordert, planen Sie ausreichend Bearbeitungsaufmaß ein und legen Sie dieses Merkmal später anhand von Funktionsbezugspunkten fest. Einigen Sie sich mit dem Lieferanten auf den Prüfplan, bevor Sie die Matrize freigeben.
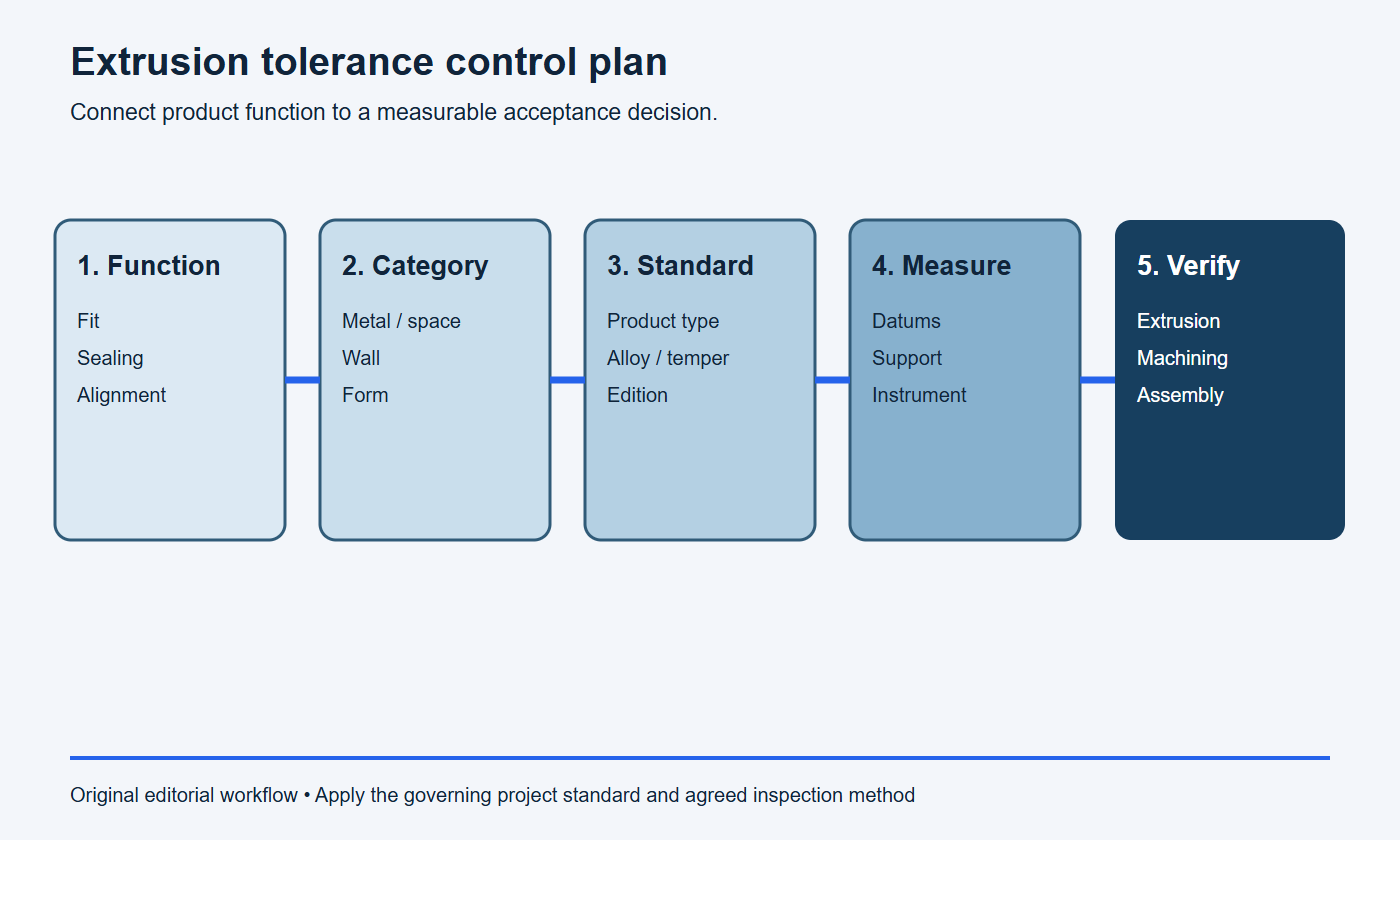
Verwenden Sie diesen Toleranz-Workflow vor der Freigabe der Zeichnung
- Bestimmen Sie die funktionale Schnittstelle: Geben Sie den Sitz, die Dichtheit, die Ausrichtung, die Belastung, das Aussehen oder das Bearbeitungsmaterial an, das durch die Anforderung geschützt wird.
- Ordnen Sie das Merkmal zu: separate Anforderungen an Metall- und Raummaße, Wandstärke, Geradheit, Verdrehung, Ebenheit, Winkel und Schnittkanten.
- Wählen Sie die Kontrollroute aus: Wenden Sie gegebenenfalls die geltende Norm für Extrusionsverfahren an und behalten Sie die CNC-Bearbeitung für Fälle vor, in denen eine höhere lokale Präzision erforderlich ist.
- Definition von „Verifizierung“: Vor der Freigabe der Werkzeuge sind Bezugspunkt, Aufspannung, Messbereich, Zustand des Werkstücks, Ausrüstung, Probenahme und Berichterstattung abzustimmen.
Warum sich die Toleranzen bei der Extrusion von denen bei bearbeiteten Bauteilen unterscheiden
Heißes Aluminium wird durch eine Matrize gepresst, kühlt anschließend ab, wird je nach Bedarf gestreckt oder gerichtet und auf Länge geschnitten. Metallfluss, Zustand der Matrize, Legierung, Härtegrad, Querschnittsgröße, Wanddickenverteilung, Abkühlung und Handhabung beeinflussen alle die resultierende Geometrie. Der Prozess erzeugt einen kontinuierlichen, nahezu endformnahen Querschnitt, legt jedoch nicht jede Oberfläche anhand eines starren Bezugssystems fest, wie dies bei einer CNC-Einrichtung der Fall ist.
Diese Unterscheidung wirkt sich auf die Zeichnungsstrategie aus. Verwenden Sie die Extrusion, um durchgehende Wände, Schienen, Rippen, Kanäle und Material im Bereich der endgültigen Form zu erstellen. Behalten Sie die sekundäre Bearbeitung für lokale Zusammenhänge vor, die eine besser kontrollierte Bezugskette erfordern. Der Vergleich von BAOSONG Strangpressen und Zerspanen aus Vollstangen erläutert, in welchen Fällen diese kombinierte Route sinnvoll ist.
| Erfordernis | Prüfung im extrudierten Zustand | Mögliche Endkontrolle |
|---|---|---|
| Kontinuierliche Kanalöffnung | Raumdimension über den Profilquerschnitt | Funktionslehre oder punktuelle Bearbeitung, falls eine präzise Schnittstelle dies erfordert |
| Lange Befestigungsfläche | Ebenheit über die gesamte Oberfläche sowie Geradheit und Verdrehung entlang der Länge | Bearbeitete Auflagen, verstellbare Baugruppe oder eine separate Präzisionsschiene |
| Wand- oder Rippendicke | Toleranz für Metall- oder Wandstärke gemäß der Produktnorm | Nur dort bearbeiten, wo der lokale Materialbestand oder die Schnittstellendicke eine Rolle spielen |
| Position der Querbohrung | Nicht durch den Extrusionsquerschnitt erzeugt | CNC-Maschine im Bezugssystem des Fertigteils |
Verwenden Sie die richtige Norm und Produktkategorie
Die Aluminium Association führt auf ANSI H35.2-2024 als amerikanische Norm für Maßtoleranzen bei Aluminiumwalzprodukten. Die anzuwendende Tabelle hängt von der Produktform ab und kann zudem zwischen Stangen, massiven Profilen, halbhohlen Profilen, Hohlprofilen oder Rohren unterscheiden. Ein Wert, der aus der falschen Produktkategorie oder Ausgabe übernommen wurde, kann zu einer falschen Anforderung führen.
Geben Sie die maßgeblichen Werkstoff- und Maßnormen, Ausgaben und Einheiten in der kontrollierten Zeichnung oder der Beschaffungsspezifikation an. Vergewissern Sie sich, dass die Legierung und der Härtezustand in der ausgewählten Tabelle enthalten sind. Falls in einer Kundenzeichnung eine andere nationale oder unternehmensinterne Norm verwendet wird, einigen Sie sich für jedes Merkmal auf eine maßgebliche Anforderung, anstatt die Werte zu mischen, die jeweils am strengsten erscheinen.
Die Aluminiumvereinigung Videoreihe zu Extrusionstoleranzen erläutert den Aufbau und die Bewertung gängiger Kategorien. Nutzen Sie diese Informationen als Orientierungshilfe und besorgen Sie sich anschließend den aktuellen Rechnungslegungsstandard, um diesen anzuwenden, anstatt eine veraltete Online-Tabelle ohne die dazugehörigen Erläuterungen zu übernehmen.
Der „Aluminum Extruders Council“ Leitfaden zur Auslegung von Extrusionsanlagen beschreibt Toleranz, Fertigung und Endbearbeitung als miteinander verbundene Konstruktionsaspekte und empfiehlt, komplexe Profile mit einem qualifizierten Extrusionshersteller zu besprechen. Diese Abwägung ist besonders wichtig, wenn das Profil eine anspruchsvolle Geometrie, hohe Präzisionsanforderungen und eine spezifische Prüfkonfiguration vereint.
Metallabmessungen und Raummaße verstehen
Ein Metallmaß bezeichnet ein Materialmaß, wie beispielsweise die Dicke eines massiven Querschnitts oder einen Abstand, der im Wesentlichen von Metall eingenommen wird. Ein Spaltmaß bezieht sich auf eine Öffnung, einen Kanal oder einen anderen Abstand, der im Wesentlichen von Freiraum eingenommen wird. Diese Unterscheidung ist wichtig, da die geltende Toleranz davon abhängen kann, wie das Maß das Profil durchquert, und davon, ob es sich um einen massiven oder einen hohlen Querschnitt handelt.
Bemaßen Sie die Schnittstelle, die die Funktion erfüllt. Wenn eine gleitende Komponente in einen Kanal eintritt, können die funktionale Öffnung und die innere Hüllkurve wichtiger sein als mehrere miteinander verkettete Wandpositionen. Wenn eine Schraubenbohrung nur ein Minimum an Material für den Eingriff benötigt, können die Wand- und Bohrungsgeometrie die Konstruktion bestimmen. Vermeiden Sie redundante Bemaßungen, die das nominelle CAD-Profil übermäßig einschränken oder zu widersprüchlichen Abnahmeentscheidungen führen.
Wanddicke und Exzentrizität als prozessabhängig behandeln
Die Wandstärke wird durch die Metallverteilung, die Formauflage und die Geometrie im Umfeld der Wand beeinflusst. Eine Wand, die einen Hohlraum vollständig umschließt, kann Exzentrizitäten oder Wandstärkenabweichungen im Bereich des Hohlraums aufweisen, sodass eine einzige Nennstärke den möglichen Zustand nicht vollständig beschreibt. Die entsprechenden Normhinweise und die Profilkennzeichnung müssen berücksichtigt werden.
Legen Sie nicht für jede Rippe, jeden Steg und jeden Hohlraum eine einheitliche Wanddickentoleranz fest. Kennzeichnen Sie die Wände, die für Festigkeit, Wärmeübertragung, Gewindeeingriff, Zerspanungszugabe oder das optische Erscheinungsbild entscheidend sind. Lassen Sie unkritische Wandstärken nach Möglichkeit dem vereinbarten Standard entsprechen und prüfen Sie ungewöhnlich dünne, lange oder unausgewogene Abschnitte vor der Werkzeugherstellung gemeinsam mit dem Extruder.
Unterscheidung zwischen Geradheit, Verdrehung und Ebenheit
Diese Merkmale werden häufig verwechselt, insbesondere bei langen Profilen:
- Geradheit begrenzt die Längsbiegung oder Krümmung entlang der Extrusion.
- Twist beschreibt die Drehung des Querschnitts um die Längsachse des Profils.
- Ebenheit steuert die Krümmung über die gesamte Breite einer einzelnen Oberfläche.
Ein Profil kann eine Anforderung erfüllen und bei einer anderen durchfallen. Eine breite Fläche kann lokal über ihre Breite hinweg eben sein, während sich die gesamte Schiene in Längsrichtung wölbt. Eine gerade Mittellinie garantiert nicht, dass die Montageflächen von einem Ende zum anderen die gleiche Drehausrichtung beibehalten. Die Aluminum Association legt für diese Kategorien unterschiedliche Tabellen und Messverfahren fest, einschließlich einer getrennten Ebenheitsbehandlung für massive und hohle Profile.
| Merkmal | Funktionale Frage | Definition der Inspektion erforderlich |
|---|---|---|
| Geradheit | Verhindert die Durchbiegung das Einführen, die Ausrichtung oder die Montage über die gesamte Einrastlänge? | Auswertungslänge, Profilausrichtung, Stützbedingungen und Referenzlinie |
| Twist | Wie groß darf die relative Drehung zwischen den Passflächen von einem Ende zum anderen sein? | Kontrollierte Fläche, Länge, Stützbedingungen und Winkel- oder äquivalentes lineares Verfahren |
| Ebenheit | Muss eine Fläche für die Montage, die Abdichtung oder aus optischen Gründen eine gleichmäßige Auflagefläche aufweisen? | Oberfläche, Querausspannung, Klassifizierung nach Voll- oder Hohlprofil und Messverfahren |
Länge, Rechtwinkligkeit der Enden und Winkelabweichung separat angeben
Die Schnittlänge bestimmt nicht automatisch die Rechtwinkligkeit der einzelnen Schnittflächen. Ein sägegeschnittenes Rohteil kann zwar einem Längenbereich entsprechen, ist aber dennoch möglicherweise als präziser Bezugspunkt für die Montage ungeeignet. Wenn das Ende als Positionierpunkt für ein anderes Bauteil dient, geben Sie an, ob die Endfläche sägegeschnitten, durch CNC-Bearbeitung planbearbeitet oder durch eine separate Anforderung an die Rechtwinkligkeit definiert ist.
Die Winkeligkeit im Querschnitt unterscheidet sich zudem von der Rechtwinkligkeit der Schnittkanten. Ein Sollwinkel von 90 Grad zwischen den Profilwänden, die Winkelposition eines schrägen Merkmals und die Ausrichtung einer Schnittfläche zur Längsrichtung stellen unterschiedliche Prüfaufgaben dar. Legen Sie die Maße für die Beziehung fest, die das Produkt beeinflusst.
Legen Sie die Anforderungen an Konturen, Eckenradien und Oberflächenprofile sorgfältig fest.
Gekrümmte Extrusionsflächen und komplexe Konturen lassen sich möglicherweise nicht ausreichend durch eine Abfolge einfacher linearer Maße kontrollieren. Die Produktnorm kann Kategorien für Konturen, Winkel, Ecken oder Verrundungsradien enthalten. Wenn für eine funktionale Fläche geometrische Toleranzen erforderlich sind, wenden Sie die Zeichnungsnorm korrekt an und vermeiden Sie doppelte Kontrollen.
ASME Y14.5-2018 (R2024) enthält Vorschriften für Maße, Bezugssysteme und geometrische Toleranzen. Sie ersetzt nicht die Norm für Strangpressprodukte. In einer Zeichnung kann GD&T verwendet werden, um die Funktion des Endprodukts darzustellen, während für die Abmessungen und die Form des Rohteils die vereinbarte Strangpressnorm herangezogen wird, vorausgesetzt, der Geltungsbereich und die Prüfbedingungen sind klar definiert.
Wählen Sie Bezugspunkte aus stabilen funktionalen Flächen aus
Ein Bezugspunkt sollte die Lage des Profils im Endprodukt oder bei der Weiterbearbeitung darstellen. Breite, gut zugängliche Auflageflächen oder Schienen lassen sich in der Regel leichter einspannen und prüfen als flexible Lippen, dünne Rippen oder schmale Zierkanten. Wenn eine Befestigungsfläche bearbeitet werden soll, legen Sie die Beziehung zwischen dem endgültigen Bezugspunkt und dem verfügbaren Profilmaterial fest.
Lange, flexible Profile können sich unter ihrem Eigengewicht oder unter Klemmung verformen. Der Prüfplan sollte die Ausrichtung, die Stützpunkte und die zulässige Fixierung festlegen. Ein Messergebnis, das bei gegen eine Oberfläche gedrücktem Bauteil ermittelt wurde, entspricht nicht automatisch dem Zustand im freien Zustand. Verwenden Sie den Zustand, der der maßgeblichen Zeichnung und der Montagefunktion entspricht.
Angabe der Messmethode und der Messunsicherheit
Eine Toleranz ist in der Praxis unvollständig, wenn Lieferant und Kunde sie unterschiedlich messen. Legen Sie für kritische Merkmale die Messspanne, die Bezugsebene, das Messgerät, die Vorrichtung, den Zustand des Werkstücks und den Stichprobenplan fest. Für ein gut zugängliches Querschnittsmaß kann ein Messschieber geeignet sein, während für ein anderes Merkmal eine Funktionslehre, eine Messplatte, ein optisches Verfahren oder eine Koordinatenmessung besser geeignet sein kann.
Messgeräte sollten kalibriert sein und eine Entscheidung über die Abnahme ermöglichen. Die NIST- Ressourcen für Messung und Kalibrierung die Maßprüfung und die Rückverfolgbarkeit abdecken. Bei der Projektprüfung ist weiterhin eine angemessene Unsicherheit im Verhältnis zur festgelegten Toleranz erforderlich, ebenso wie die Kontrolle der Temperatur und der Handhabung, sofern diese das Ergebnis wesentlich beeinflussen.
Möglichkeiten für Eloxieren, Beschichten und Weiterverarbeitung vorsehen
Die Oberflächenbehandlung kann sich auf die Maße und die Abnahmebedingungen von Passflächen auswirken. Geben Sie an, ob ein Maß vor oder nach dem Eloxieren oder Beschichten gilt, und kennzeichnen Sie Maskierungs-, Kontakt-, Gewinde-, optische und Dichtungsbereiche. Gehen Sie nicht davon aus, dass ein nomineller CAD-Abstand während des gesamten Oberflächenbehandlungsprozesses unverändert bleibt.
Auch für die optischen Anforderungen sind eigene Abnahmekriterien erforderlich. Stanzlinien, Handhabungsmarkierungen, Glanz- und Farbabweichungen lassen sich nicht vollständig durch Maßtoleranzen definieren. Legen Sie optische Zonen, Oberflächenvorbereitung, Referenzmuster und Betrachtungsbedingungen fest. Die Seiten von BAOSONG zu eloxiertes Aluminium Und Oberflächenveredelung die weiterführenden Fragen, die zu prüfen sind, darlegen.
Entscheiden Sie, wann eine sekundäre CNC-Bearbeitung sinnvoll ist
Die maschinelle Bearbeitung ist dann angebracht, wenn ein lokales Merkmal eine enge Beziehung zu einem funktionalen Bezugspunkt, einer präzisen Stirnfläche, einer kontrollierten Bohrung, einer Tasche, einem Gewinde oder einer Dichtfläche erfordert. Sie sollte nicht automatisch zur Korrektur eines schlecht definierten Toleranzschemas eingesetzt werden. Legen Sie zunächst die Anforderungen an die Baugruppe fest und wählen Sie dann den am wenigsten komplexen Fertigungsweg, mit dem diese Anforderungen erfüllt werden können.
Sehen Sie um die bearbeiteten Merkmale herum ausreichend Material vor, um erwartete Profilabweichungen auszugleichen, und vermeiden Sie die Positionierung anhand einer instabilen, direkt nach dem Strangpressen vorliegenden Oberfläche. BAOSONGs Leitfaden zu Toleranzen bei der CNC-Bearbeitung von Aluminium Und CNC-Frässervice für Aluminium Erläutern Sie die einzelnen Steuerelemente, die nach der Extrusion verwendet werden.
Häufige Toleranzfehler in Extrusionszeichnungen
- Die Angabe “Standardtoleranz” ohne Angabe einer Norm und einer Ausgabe: Der Lieferant kann nicht wissen, welche Tabelle oder Produktkategorie maßgeblich ist.
- Verwendung gleicher Plus-/Minus-Toleranzen für jede CAD-Bemaßung: Die Zeichnung könnte nicht-funktionale Geometrie übermäßig einschränken.
- Ebenheit mit Geradheit verwechseln: Die Form der Querfläche und der Längsbogen erfordern unterschiedliche Steuerungen.
- Die Wendung ignorieren: Die beiden Enden können auch dann rotatorisch versetzt sein, wenn die lokalen Maße den Vorgaben entsprechen.
- Sich über viele Wände und Räume hinweg erstreckend: Die kumulierte Variation kann dazu führen, dass das funktionale Schnittstellenverhalten unvorhersehbar wird.
- Verwendung eines sägegeschnittenen Endes als Präzisionsbezugspunkt, ohne diesen zu definieren: Länge und Rechtwinkligkeit der Enden sind separate Anforderungen.
- Messkonfiguration wird nicht definiert: Die Abstützung und die Klemmung können das sichtbare Ergebnis an einem flexiblen Profil beeinflussen.
- Unter Vernachlässigung des Zustands nach dem Abschluss: Die Passflächen, Oberflächen und elektrischen Eigenschaften können sich nach der Behandlung verändern.
Abbruchbedingungen: Die Toleranzanforderung ist noch nicht erfüllt
- In der Zeichnung ist zwar “Standardtoleranz” angegeben, jedoch fehlen die Angabe der Norm, der Ausgabe, der Einheiten sowie der zutreffenden Produktkategorie.
- Ein einziger Regler wird abwechselnd für Geradheit, Verdrehung und Oberflächenebenheit verwendet.
- Ein kritisches Merkmal verfügt über keine Maßbezugspunkte, keinen Prüfbereich, keine Auflagebedingungen und keine Definition des Endzustands.
- Das Bearbeitungsmaterial wurde noch nicht hinsichtlich der erwarteten Abweichungen bei der Extrusion und der Position der Spannvorrichtung überprüft.
- Lieferant und Kunde wenden für dasselbe Merkmal unterschiedliche Messverfahren oder Abnahmebedingungen an.
Anfrage zur Überprüfung der Extrusionstoleranzen (druckfertig)
Bitte überprüfen Sie die Extrusion [Teilenummer/Revision] anhand der vorgeschlagenen Norm [Dokument, Ausgabe und Einheiten]. Bestätigen Sie für jedes gekennzeichnete kritische Merkmal die Produktkategorie, die Toleranztabelle oder den projektspezifischen Grenzwert, den Bezugspunkt, den Zustand des Teils, die Stützmethode, den Messbereich, die Ausrüstung und die Berichtsmethode. Ermitteln Sie alle Anforderungen, die CNC-bearbeitet und nicht als extrudiert kontrolliert werden sollten. Bestätigen Sie die Zulage für Endbearbeitung und Bearbeitungsaufmaß und listen Sie anschließend alle Zeichnungsänderungen auf, die vor der Freigabe der Matrize erforderlich sind.
Checkliste für Extrusionstoleranzen für Konstrukteure
- Ermitteln Sie die wenigen Maße und Formen, die die Produktfunktion unmittelbar bestimmen.
- Bestätigen Sie die Profilkennzeichnung, die Legierung, den Härtezustand und die maßgebliche Toleranznorm.
- Geben Sie die Abmessungen der Metallteile, die Raumabmessungen und die Anforderungen an die Wandstärke separat an.
- Beurteilen Sie Geradheit, Verdrehung und Ebenheit unabhängig voneinander über relevante Längen.
- Legen Sie Schnittlänge, Endbedingung und Winkelverhältnisse separat fest.
- Wählen Sie zugängliche Funktionsbezugspunkte aus und vermeiden Sie flexible Bezüge.
- Geben Sie die Prüfmethode, die Ausrichtung, die Auflagebedingungen und die Probenahme für kritische Merkmale an.
- Legen Sie fest, ob die Abnahme vor oder nach der Fertigstellung und der Nachbearbeitung erfolgt.
- Setzen Sie die CNC-Bearbeitung nur dort ein, wo es die funktionalen Anforderungen rechtfertigen.
- Prüfen Sie die genehmigte Zeichnung gemeinsam mit dem Extrusionslieferanten, bevor die Werkzeuge freigegeben werden.
Häufig gestellte Fragen
Wie lautet die Standardtoleranz für Aluminiumprofile?
Es handelt sich um eine zulässige Abweichung, die durch eine identifizierte Produktnorm und eine Tabelle für die jeweilige Produktform, Legierung, Härtungsstufe, Abmessung und Eigenschaft definiert ist. Der Begriff “Norm” allein ist mehrdeutig; geben Sie in den Beschaffungsanforderungen das Dokument und die Ausgabe an.
Kann ein Aluminiumprofil engere Toleranzen als die Standardtoleranzen aufweisen?
Einige Merkmale lassen sich nach einer Lieferantenprüfung möglicherweise genauer kontrollieren, während komplexe Geometrien einen anderen Ansatz erfordern können. Vergewissern Sie sich über das Profil, die Stückzahl, die Prüfmethode und den Prozessablauf, anstatt davon auszugehen, dass ein Wert aus der Präzisionstabelle garantiert ist.
Worin unterscheiden sich Geradheit und Verdrehung?
Die Geradheit begrenzt die Längskrümmung. Die Verdrehung begrenzt die Drehung des Querschnitts in Längsrichtung. Da beide Faktoren eine lange Baugruppe beeinflussen können, sollten sie separat anhand einer vereinbarten Auflagekonstruktion und Messmethode bewertet werden.
Sollte ein Konstrukteur jedes Extrusionsmaß als kritisch kennzeichnen?
Nr. Markieren Sie die Merkmale, die Passung, Dichtheit, Belastung, Bewegung, Aussehen oder das Bearbeitungsmaterial bestimmen. Lassen Sie nicht kritische Geometrie nach Möglichkeit den vereinbarten Standard befolgen, um widersprüchliche Anforderungen und unnötige Prüfungen zu vermeiden.
Eine Überprüfung der Extrusionstoleranzen anfordern
BAOSONG unterstützt Profile, die Folgendes kombinieren: Dienstleistungen im Bereich Aluminiumstrangpressen, Bearbeitung und Endbearbeitung. Sehen Sie sich das Angebot von BAOSONG an Qualitätsansatz Und technische Unterstützung, senden Sie anschließend die maßgebliche Zeichnung, das Modell, die Legierung und den Härtezustand, die kritischen Merkmale, die Oberflächenbeschaffenheit, die Prüfunterlagen und die Bestellmenge über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
