
Kurze Antwort: Wann lassen sich durch Aluminiumstrangpressen in Kombination mit CNC-Bearbeitung Kosten einsparen?
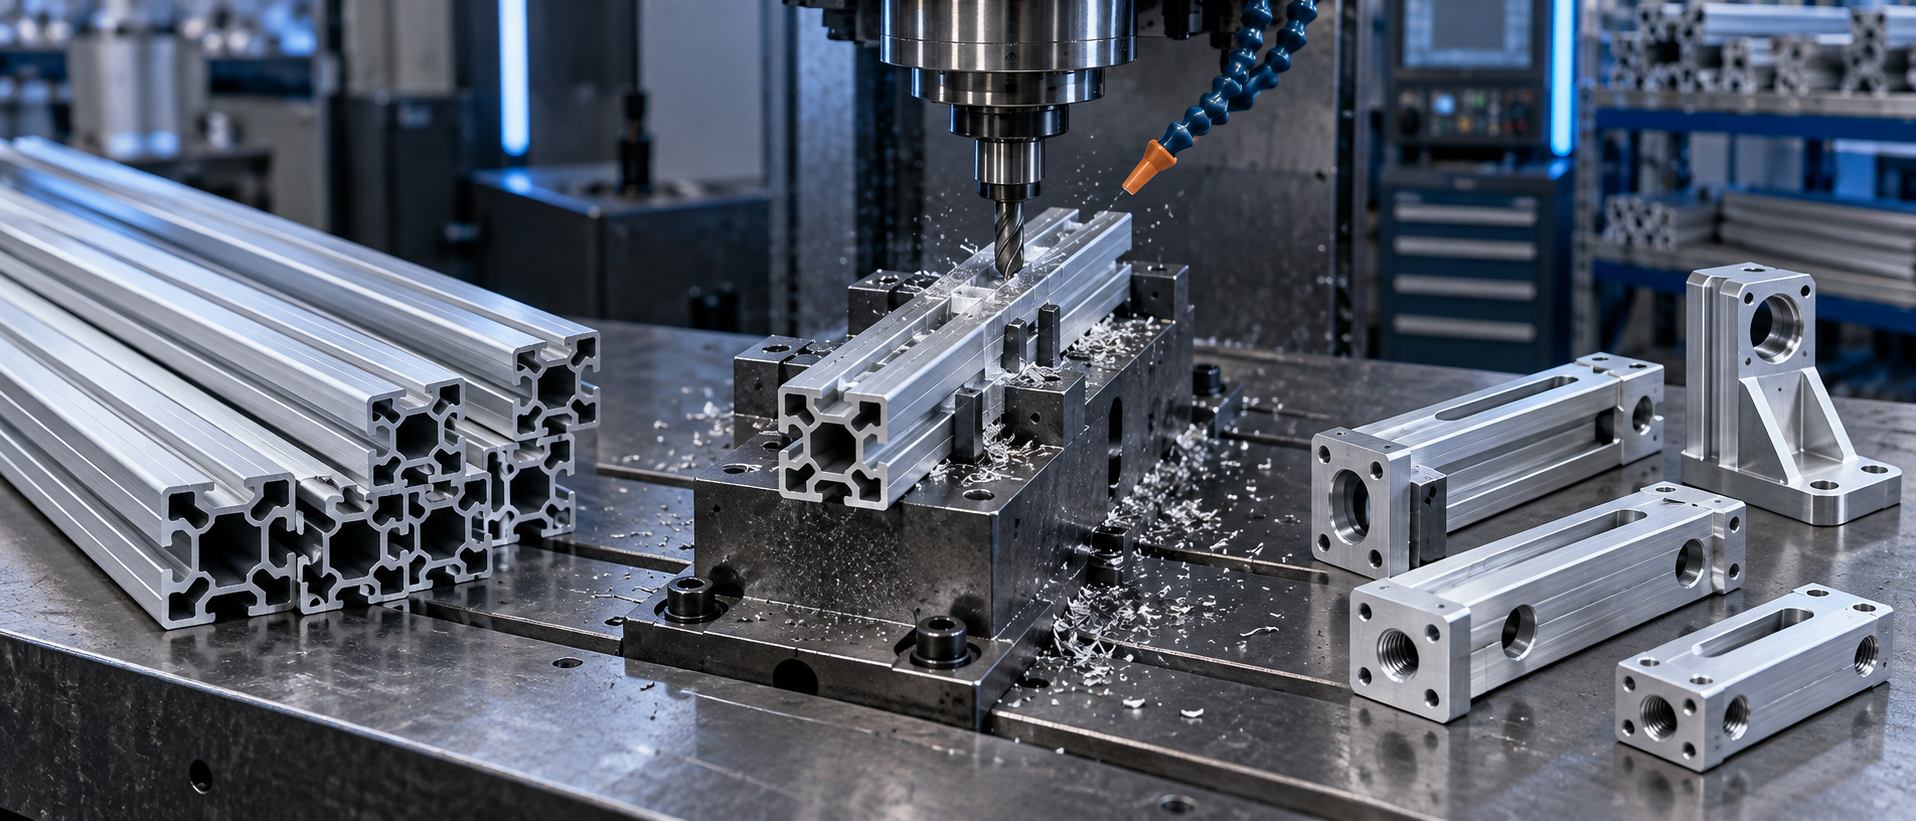
Durch die Kombination von Aluminiumstrangpressen und CNC-Bearbeitung lassen sich die Gesamtproduktionskosten senken, wenn der Großteil eines Bauteils einen konstanten Querschnitt aufweist und die CNC-Bearbeitung nur für lokale Merkmale wie abgeschnittene Enden, Bezugsebenen, Bohrungen, Gewinde, Nuten oder Dichtflächen erforderlich ist. Durch das Strangpressen wird das Material nahezu in die Endform gebracht; bei der spanenden Bearbeitung werden dann die Merkmale hergestellt, die eine genauere Kontrolle erfordern oder nicht kontinuierlich entlang des Profils ausgeführt werden können.
Die Vorgehensweise wird in der Regel erst dann attraktiver, wenn der Abschnitt stabil ist und die Nachfrage nach Wiederholungsaufträgen die Kosten für die Extrusionsmatrize, die Bearbeitungsvorrichtung sowie für Test- und Qualifizierungsmaßnahmen abdecken kann. Bei frühen Prototypen, häufig wechselnden Konstruktionen, vollständig dreidimensionalen Teilen oder Profilen, die an den meisten Flächen noch aufwendig bearbeitet werden müssen, lassen sich dadurch möglicherweise keine Kosten einsparen.
Vergleichen Sie das Gesamtpaket und nicht nur den Stückpreis: Werkzeugkosten, Mindeststückzahl, Materialausbeute, Bearbeitungszyklus, Rüstzeiten, Oberflächenbeschaffenheit, Prüfung, Lagerbestand und Revisionsrisiko. Die Gewinnschwelle ist projektspezifisch, daher sollte ein seriöser Lieferant diese anhand der freigegebenen Geometrie und des Lieferplans berechnen, anstatt eine pauschale Stückzahl anzugeben.
Führen Sie diesen vierstufigen Kostentest durch, bevor Sie eine Form bestellen
- Routen überlagern: Vergleichen Sie den Rohling und das vorgeschlagene Strangpressprofil mit demselben fertigen Modell.
- Führen Sie alle Operationen auf: Dazu gehören Werkzeugbau, Testläufe, Zuschnitt, Einrichtung, Bearbeitung, Endbearbeitung, Prüfung, Verpackung und Lagerhaltung.
- Modellanforderung: Berechnen Sie verbindliche, realistische und konservative Mengen, anstatt von einem einzigen optimistischen Gesamtvolumen über die gesamte Lebensdauer auszugehen.
- Überprüfen Sie die Annahmen: Genehmigen Sie Extrusionsmuster, Bearbeitungsbezugspunkte, Fertigungstoleranzen und Wiederholungskontrollen, bevor Sie Einsparungen geltend machen.
Wie der hybride Prozess die Kostenstruktur verändert
Bei der Bearbeitung von Blechen oder Stangen entstehen Kosten für das Material, das später zu Spänen wird, sowie für die Spindelzeit, die Werkzeuge und den Arbeitsaufwand, die zum Abtragen des Materials erforderlich sind. Durch ein maßgeschneidertes Strangpressverfahren wird ein Teil der Formgebung in einen kontinuierlichen Umformvorgang verlagert. Die Design-Ressourcen des Aluminium Extruders Council Beschreiben Sie die spanende Bearbeitung als eines der Fertigungsverfahren, mit denen ein Strangpressprofil zu einem fertigen Bauteil verarbeitet wird.
Der hybride Ansatz macht die CNC-Kosten nicht überflüssig. Er verändert vielmehr die Aufgaben der Maschine. Im Idealfall übernimmt die Profilbearbeitung die Herstellung von Wänden, Rippen, Kanälen, Vorsprüngen und anderen sich wiederholenden Längsstrukturen, während sich die CNC auf die funktionalen Schnittstellen konzentriert. Einsparungen lassen sich durch vier Mechanismen erzielen:
- weniger Metallverbrauch pro Fertigteil, wenn das Profil dem Nutzquerschnitt folgt;
- weniger Schruppbearbeitung und weniger Zerspanungsvorgänge mit großem Materialabtrag;
- kürzere Bearbeitungszyklen, wenn lokale Merkmale weiterhin zugänglich bleiben;
- wiederholbare Beladung, wenn das Profil über praktische Auflag- und Spannflächen verfügt.
Diese Gewinne müssen die zusätzlichen Kosten für Form, Entwicklung, Extrusionsaufbau, Vorrichtungen und Lieferkette übersteigen. Aus diesem Grund ist die Kombination aus Extrusion und CNC nur dann wirtschaftlich, wenn Geometrie, Stückzahl und Überprüfung gemeinsam bewertet werden.
Welche Teile kommen dafür in Frage?
Geeignete Kandidaten weisen einen zweckmäßigen Querschnitt auf, der sich über eine sinnvolle Länge wiederholt. Typische Beispiele hierfür sind Geräteschienen, Linearführungen, Elektronikgehäuse, Kühlkörper, Tragelemente, Aktuatorgehäuse und Befestigungsträger. Ein Profil kann Gewindebuchsen, Führungskanäle, Kabelführungen oder Lamellenstrukturen integrieren, bevor durch lokale Bearbeitung Schnittstellen hinzugefügt werden.
Das Profil sollte weiterhin praktikabel zu extrudieren sein. Die AEC weist in ihrem Bericht darauf hin, dass Querschnittsgröße, Gewicht pro Längeneinheit, ausgewogene Wandstärken, Hohlräume, Steg-Querschnittsverhältnisse und Symmetrie die Extrudierbarkeit und die Kosten beeinflussen. Wichtige Aspekte bei der Konzeption. Ein „Near-Net“-Querschnitt, dessen Extrusion unnötig schwierig ist, kann dazu führen, dass Kosten von den CNC-Bearbeitungsvorgängen auf die Formkorrektur, Pressenbeschränkungen oder eine geringere Ausbeute verlagert werden.
| Teilbedingung | Extrusion plus CNC-Bearbeitung | Grund | Was ist zu überprüfen? |
|---|---|---|---|
| Konstanter Querschnitt mit lokalen Aussparungen und Endausformungen | Starker Kandidat | Beim Extrusionsverfahren erfolgt die Materialverteilung größtenteils flächendeckend; beim CNC-Verfahren bleibt sie auf bestimmte Bereiche beschränkt | Profil-Toleranz, Schnittlängen-Bezugspunkt und Zugriff auf Merkmale |
| Lange Schiene mit sich wiederholendem Befestigungsmuster | Oft geeignet | „Near-net“-Schienen können den Materialüberschuss und den Schruppbearbeitungsaufwand reduzieren | Spannvorrichtungsunterstützung, kumulierte Steigung und Geradheit |
| Dünnwandiges Gehäuse mit gefrästen Anschlussöffnungen | Möglicherweise geeignet | Der Körper und die inneren Kanäle können durchgehend sein | Spannverformungen, optische Oberflächen und Reihenfolge der Oberflächenbearbeitung |
| Konstruktion mit geringem Volumen und einem instabilen Abschnitt | Anfangs meist schwach | Die Kosten für Werkzeuge und Überarbeitungen können die Einsparungen pro Einheit überwiegen | Entwurf eines Lernplans und Freigabekriterien |
| Komplexe 3D-Form, die sich entlang jeder Achse verändert | Meist schwach | Ein Rohling mit konstantem Querschnitt erfordert nicht genügend CNC-Bearbeitung | Rohling, Gussteil, Fertigung oder ein anderes Near-Net-Verfahren |
Verwenden Sie ein Break-even-Modell anstelle einer Regel mit festem Volumen
Es gibt keine bestimmte Stückzahl, bei der sich diese Fertigungsweise für jedes einzelne Teil rentiert. Bei einer korrekten Break-even-Berechnung werden die zusätzlichen einmaligen Investitionen mit der nachgewiesenen Einsparung pro akzeptablem Fertigungsteil verglichen.
Beispielhafte Entscheidungsgleichung: Break-even-Menge = zusätzliche Investition in Hybridrouten ÷ erwartete Einsparung pro akzeptablem Teil.
Der Zähler kann die Extrusionsdüse, Hilfswerkzeuge, CNC-Vorrichtungen, Messgeräte, Muster und die Qualifizierung umfassen. Der Nenner sollte vergleichbare gelieferte Teile gegenüberstellen und Material, Bearbeitung, Werkzeuge, Handhabung, Endbearbeitung, Prüfung, erwartete Ausbeute und Logistik berücksichtigen. Hierbei handelt es sich um eine Planungsgleichung, nicht um einen BAOSONG-Preis oder eine Einsparungsangabe.
Führen Sie mindestens drei Nachfrageszenarien durch: den festen Auftrag, die realistische Wiederholungsprognose und ein Negativszenario. Wenn das Projekt nur bei einem optimistischen Gesamtvolumen über die gesamte Lebensdauer funktioniert, kann die Beibehaltung der CNC-Bearbeitung von Knüppeln während der Validierung das Revisionsrisiko begrenzen. A kundenspezifisches Aluminium-Strangpressprofil Im Rahmen der Überprüfung sollten der Umfang des Abschnitts und der Werkzeuge festgelegt werden, bevor der Vergleich abgeschlossen wird.
Gestalten Sie die Extrusion so, dass sie das Material umschließt, das die CNC-Maschine nicht abtragen soll.
Ein sinnvolles „Near-Net“-Profil bewahrt die sich wiederholende Funktionsumrissform, ohne jedes fertige Merkmal zwangsläufig in die Form einpassen zu müssen. Extrudieren Sie durchgehende Rippen, Wände, Kanäle und annähernde Vorsprünge, wenn diese die Materialausnutzung verbessern. Bearbeiten Sie Querbohrungen, unterbrochene Schlitze, Senkungen, Gewinde, Dichtflächen und streng kontrollierte Bezugsebenen, bei denen eine lokale Zerspanung eine bessere Kontrolle ermöglicht.
Kopieren Sie ein aus einem Rohling gefertigtes Modell nicht direkt in einen Formabschnitt. Überprüfen Sie die Wandbalance, innere Hohlräume, tiefe, schmale Stege und die Größe des Umkreises. Frühzeitig technische Unterstützung sollte den Profilabschnitt mit dem nachgeschalteten Abschnitt verbinden CNC-Bearbeitung, sodass integrierte Funktionen den Arbeitsaufwand verringern, ohne dass dabei schwer zugängliche Werkzeuge oder instabile Spannvorrichtungen entstehen.
Lassen Sie nur dort realistische Bearbeitungszugaben stehen, wo eine kritische Oberfläche bearbeitet wird. Übermäßige Zugaben führen erneut zu einer hohen Schruppbelastung, die durch den Hybrid-Bearbeitungsweg eigentlich vermieden werden soll. Zu geringe Zugaben können zu einem unterbrochenen Nachschlichtschnitt führen, wenn normale Profilabweichungen die Fertigungsoberfläche erreichen. Die Zugabe muss unter Berücksichtigung der Profiltoleranz, der Bezugspunktstrategie, der Richtbedingungen und der Spannvorrichtung festgelegt werden.
Toleranzen bei der Extrusion von den Toleranzen bei der mechanischen Bearbeitung trennen
Ein Strangpressprofil ist kein vollständig bearbeiteter Rohling. Verdrehung, Geradheit, Ebenheit sowie Metall- oder Abmessungen sind eindeutige Profileigenschaften. Die Aluminium Association Videoreihe zu Extrusionstoleranzen erläutert diese Kategorien und verweist die Anwender auf die Toleranztabellen gemäß ANSI H35.2. Die geltende Ausgabe und die Produktbedingungen sollten in der Kaufspezifikation angegeben werden.
Bei der CNC-Bearbeitung lassen sich ausgewählte lokale Merkmale relativ zu definierten Bezugspunkten steuern, jedoch wird ein durchgebogenes oder verdrehtes Profil nicht automatisch über seine gesamte Länge korrigiert. Ein kurzes, bearbeitetes Segment kann die lokalen Anforderungen erfüllen, während eine unbearbeitete Schienenoberfläche dem Extrusionszustand entspricht. In den Zeichnungen sollte angegeben werden, welche Oberflächen im extrudierten Zustand verbleiben, welche bearbeitet werden und welche Beziehungen funktionskritisch sind.
Verwenden Sie GD&T, um gegebenenfalls funktionale Zusammenhänge darzustellen. ASME Y14.5-2018 (R2024) legt die Symbole, Regeln und Definitionen für die Angabe und Auslegung von GD&T fest. In der Projektzeichnung sollten die maßgebliche Norm, das Bezugssystem und das Abnahmeverfahren definiert sein; eine Positionsangabe für die Maschine ist keine Toleranz für das Fertigteil.
Das Datum und die Konstruktion der Vorrichtung entscheiden darüber, ob die Einsparung wiederholbar ist
Die Spannvorrichtung muss ein Profil so fixieren, dass es die normalen Abweichungen beim Strangpressvorgang ausgleichen kann, ohne es in eine unnatürliche Form zu zwingen. Eine übermäßige Festspannung bei langen oder dünnwandigen Profilen kann dazu führen, dass das Bauteil zwar im gespannten Zustand die korrekten Maße aufweist, sich nach dem Lösen jedoch verformt. Eine unzureichende Abstützung kann Vibrationen, Rattern oder lokale Durchbiegungen verursachen.
Bei einer guten Planung wird zwischen der primären Aufspannfläche, den Klemmflächen und den Sichtflächen unterschieden. Anschläge sollten die Ausrichtung der Schnittlänge steuern, während die Auflage nahe genug an den bearbeiteten Merkmalen anliegen sollte, um der Schnittkraft standzuhalten. Bei langen Werkstücken können mehrere Auflagen erforderlich sein, deren Kontakt muss jedoch dem vorgesehenen Bezugsschema entsprechen.
Auch die Bestückung der Spannvorrichtung und der Werkzeugzugang beeinflussen die Zykluszeit. Ein Abschnitt mit stabilen Auflagestellen ermöglicht möglicherweise eine schnellere und gleichmäßigere Handhabung als ein unregelmäßiges Profil. Da jedoch das Hinzufügen von Metall allein für die Werkstückspannung die Materialeinsparungen zunichte machen kann, sollten Spannvorrichtungs- und Werkzeugkonzepte gemeinsam geprüft werden.
Jede Nebenoperation zählen
Eine geringe Anzahl an CNC-Zyklen garantiert nicht unbedingt die niedrigsten Lieferkosten. Das Zuschneiden auf Maß, das Entgraten, das Waschen, das Aufbringen einer Schutzschicht oder das Eloxieren, das Abkleben, die Prüfung und die Verpackung können bei einem einfachen Bauteil einen Großteil des Arbeitsaufwands ausmachen. Jeder Arbeitsschritt kann zu Wartezeiten führen und ein neues Risiko für Kratzer, eine falsche Ausrichtung oder Maßabweichungen mit sich bringen.
Die Reihenfolge ist entscheidend. Eine Bearbeitung vor dem Eloxieren setzt die gefrästen Strukturen der Beschichtung aus und erfordert möglicherweise Maßzulagen oder das Abkleben. Eine Bearbeitung nach dem Eloxieren bewahrt kritische Metallabmessungen an ausgewählten Schnittstellen, hinterlässt jedoch glänzende Schnittflächen und kann die umgebende Oberfläche beschädigen. In der Zeichnung sollte angegeben sein, ob die Maße vor oder nach der Behandlung gelten. Besprechen Sie die Optionen mit dem Oberflächenbearbeitung Und Eloxieren Anforderungen zusammen.
Der Prüfumfang muss sich nach der Funktion richten. Ein praxisorientierter Kontrollplan kann in verschiedenen Phasen den Zustand des eingehenden Profils, den Zuschnitt, die erste Bearbeitungsaufstellung, die Fertigmaße und den Oberflächenzustand überprüfen. Die Messergebnisse erfordern zudem eine der Toleranz angemessene Methode und eine nachvollziehbare Messunsicherheit; Leitfaden des NIST zur Maßkalibrierung erläutert, warum Unsicherheit bei der Interpretation dimensionaler Ergebnisse eine Rolle spielt. Eine zusätzliche Prüfung nach jedem Arbeitsschritt ohne risikobasierten Grund erhöht die Kosten; eine Messung erst am Ende kann die Ursache von Schwankungen verschleiern.
Wenn die CNC-Bearbeitung von Rohlingen nach wie vor der bessere Weg ist
Die Bearbeitung aus Vollmaterial ist oft nach wie vor vorzuziehen, wenn man sich in der frühen Entwurfsphase befindet, bei geringem oder ungewissem Bedarf oder wenn sich der Querschnitt entlang des Bauteils erheblich ändert. So muss man sich nicht auf eine Profilform festlegen, bevor die Produktarchitektur stabil ist, und es sind größere geometrische Änderungen durch überarbeitete Programme und Vorrichtungen möglich.
CNC-Bearbeitung von Rohlingen kann auch dann von Vorteil sein, wenn bei dem vorgeschlagenen Strangpressverfahren fast ebenso viel Zerspanungsaufwand anfällt wie bei der Bearbeitung aus dem Vollen, wenn bereits eine geeignete Rohlingform vorliegt oder wenn besondere Anforderungen an Werkstoff und Härtegrad nicht mit einem wirtschaftlichen Strangpressprogramm vereinbar sind. Unser umfassenderer Vergleich von Strangpressen im Vergleich zur Bearbeitung aus Vollmaterial behandelt diese Entscheidungen auf Routenebene.
Ein stufenweiser Plan sieht vor, für funktionale Prototypen und die Validierung vor der Markteinführung Teile aus Rohlingen zu verwenden und erst dann die Strangpressteile freizugeben, nachdem kritische Änderungen am Querschnitt abgeschlossen sind. Dadurch wird die Entscheidung für den Werkzeughinbau hinausgezögert, ohne die Möglichkeit zu verlieren, später wiederkehrende Kosten zu senken.
Ein praktischer Arbeitsablauf zur Routenauswahl
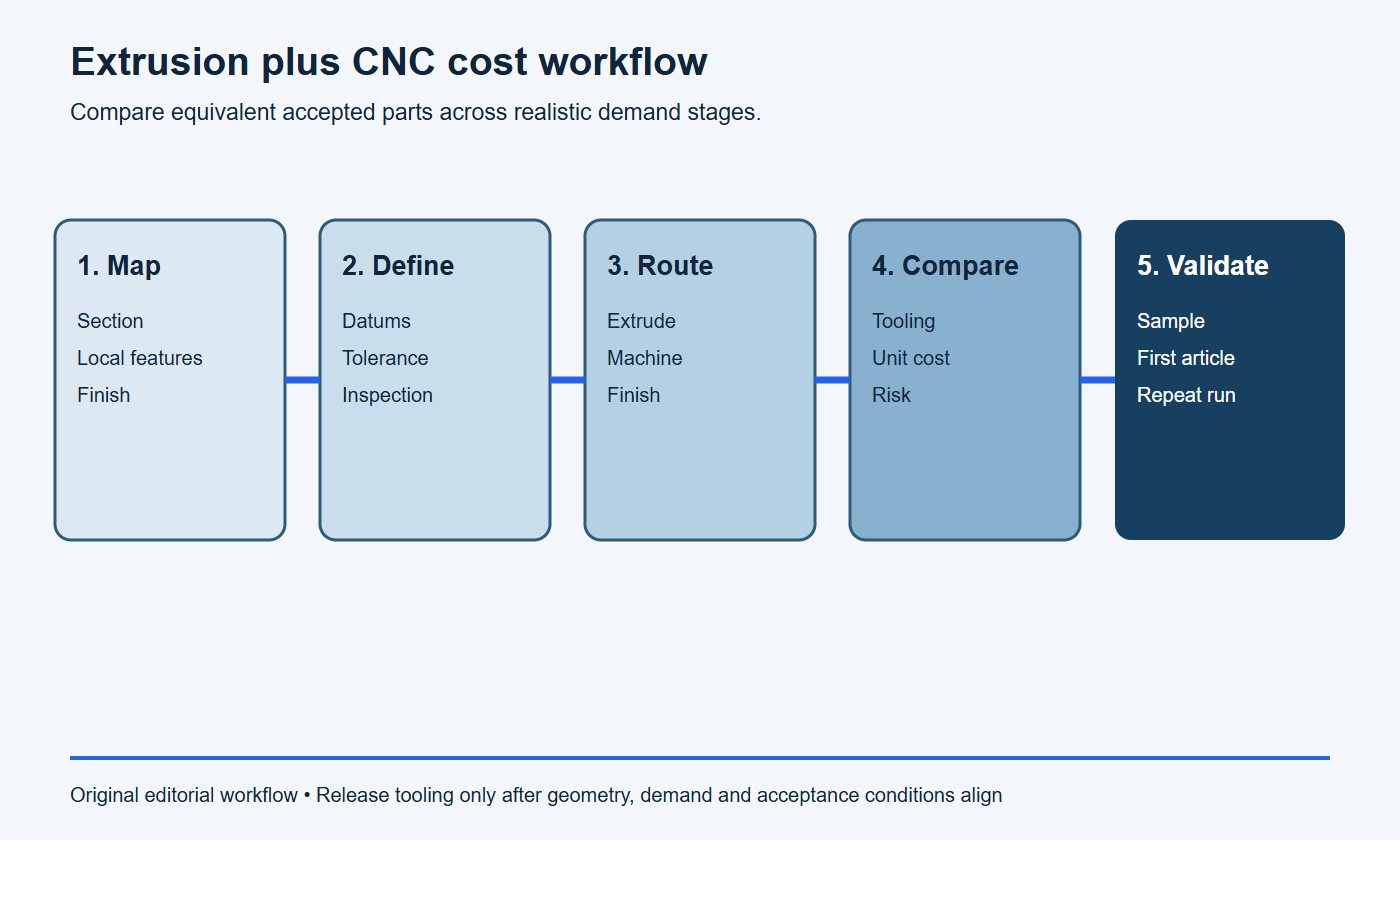
- Geometrie abbilden: Markieren Sie Material mit gleichbleibendem Querschnitt, lokale Präzisionsmerkmale und Oberflächen, die im extrudierten Zustand belassen werden können.
- Definieren Sie den Abnahmezustand: Geben Sie Bezugspunkte, Toleranzen, Oberflächenbeschaffenheit, Prüfprotokolle an und legen Sie fest, ob die Maße vor oder nach der Behandlung gelten.
- Entwickeln Sie beide Varianten: Erstellen Sie einen glaubwürdigen Bearbeitungsplan für Rohlinge sowie einen Plan für die Kombination aus Strangpressen und CNC-Bearbeitung, einschließlich Annahmen zu Werkzeugen und Überarbeitungen.
- Vergleich der äquivalenten Kosten: Dazu gehören einmalige Investitionen, die Ausbeute an einwandfreien Teilen, der Produktionszyklus, Folgearbeiten, Lagerbestände und Logistik.
- Schrittweise validieren: Genehmigen Sie den Abschnitt, die Probestück-Extrusion, die Befestigungsmethode sowie die Kontrollen des Erststücks und der Serienfertigung, bevor Sie sich auf die prognostizierten Einsparungen verlassen.
Abbruchkriterien: Es ist noch nicht nachgewiesen, dass der hybride Weg kostengünstiger ist
- Das vorgeschlagene Profil führt nicht dazu, dass wesentliche Materialabtragungs- oder Bearbeitungsschritte aus dem Bearbeitungsablauf des Rohteils entfallen.
- Bei der Break-even-Berechnung werden Werkzeugkosten, Mindestauflagen, Ausbeute, Vorrichtungen, Nachbearbeitung, Prüfung, Lagerbestände sowie das Risiko von Überarbeitungen nicht berücksichtigt.
- Die Profilbezugspunkte und das Bearbeitungsaufmaß berücksichtigen die zu erwartenden Abweichungen bei der Extrusion nicht.
- Die prognostizierten Einsparungen erscheinen nur bei einer unverbindlichen Gesamtmenge über die gesamte Lebensdauer und entfallen im ungünstigsten Fall.
- Ein Prototyp aus einem Rohling hat die Prüfung bestanden, jedoch wurde bei keinem serienreifen Strangpressmuster die Bearbeitung, Oberflächenbeschaffenheit und Montage überprüft.
Druckfertige Anfrage zum Vergleich von Hybridrouten
Bitte vergleichen Sie die CNC-Bearbeitung von Rohlingen mit der Aluminium-Strangpressung in Verbindung mit CNC-Bearbeitung für das Bauteil [Nummer/Revision] in den Stückzahlen [Prototyp, Charge und Jahresprognose]. Verwenden Sie dabei dieselbe Legierung, denselben Härtegrad, dieselbe Oberflächenbeschaffenheit, dieselben Toleranzen, dieselben Prüfverfahren und dieselbe Verpackung. Führen Sie für jeden Fertigungsweg eine Aufschlüsselung nach Materialeinsatz, Werkzeugen, Vorrichtungen, Taktzeit, Rüstzeiten, Folgebearbeitungen, erwarteter Ausbeute, Qualifizierung und Lagerbestand durch. Legen Sie das vorgeschlagene Strangpressprofil über das fertige Modell, identifizieren Sie jeden verbleibenden Bearbeitungsschritt und berechnen Sie die Gewinnschwelle bei fest zugesagter, realistischer und rückläufiger Nachfrage. Geben Sie an, welche Validierungsnachweise vor der Umstellung erforderlich sind.
Checkliste zum Kostenvergleich für eine Angebotsanfrage
Stellen Sie für beide in Frage kommenden Routen das gleiche Anforderungspaket bereit. Eine aussagekräftige Angebotsanfrage enthält:
- 2D-Zeichnung und 3D-Modell mit Versionsabgleich;
- Legierung, Härtegrad und zulässige Materialalternativen;
- Jahresbedarf, Ausgabemenge, Programmlaufzeit und Prototypenphasen;
- kritische Bezugspunkte, Toleranzen, Passungen, Gewinde und Dichtflächen;
- Oberflächen, die im extrudierten Zustand belassen werden dürfen;
- Oberflächenbehandlung, Abdeckung, Sichtbereiche und Maßhaltigkeit nach der Oberflächenbehandlung;
- Anforderungen an Prüfverfahren, Probenahme, Dokumentation und Rückverfolgbarkeit;
- Erwartungen hinsichtlich des Eigentums an Werkzeugen, ihrer Aufbewahrung, Wartung und ihres Austauschs;
- Verpackung, Schnittlänge, Lieferrhythmus und Bestandsbeschränkungen.
Bitten Sie den Lieferanten, den vorgeschlagenen Rohteilquerschnitt über das Fertigteil zu legen und jeden Bearbeitungsschritt zu kennzeichnen. So lassen sich versteckte Materialreste, unzugängliche Werkzeuge und unnötige Schlichtschnitte vor der Freigabe der Werkzeuge leichter hinterfragen.
Häufig gestellte Fragen
Wird bei der Kombination aus Strangpressen und CNC immer weniger Aluminium verbraucht?
Die Materialausnutzung lässt sich oft verbessern, wenn das Profil einem sich wiederholenden Querschnitt eng folgt, doch auch Ausschuss bei den Formversuchen, Schnittverluste, Bearbeitungszugaben und die Produktionsausbeute spielen weiterhin eine Rolle. Vergleichen Sie die eingekauften Vorprodukte mit den akzeptablen Lieferteilen, anstatt nur das fertige CAD-Volumen zu betrachten.
Kann die CNC-Bearbeitung alle Abweichungen bei der Extrusion ausgleichen?
Nein. Mit CNC lassen sich zwar anhand einer definierten Einstellung kontrollierte lokale Merkmale erzeugen, jedoch können Verwindungen, Durchbiegungen oder Querschnittsabweichungen entlang jeder unbearbeiteten Oberfläche nicht automatisch beseitigt werden. Die Bezugsebene und die Profilspezifikation müssen den funktionalen Anforderungen entsprechen.
Sollte das Bauteil vor der Bestellung einer Form vollständig als Prototyp gefertigt werden?
Das funktionale Design und die kritischen Merkmale der Querschnitte sollten vor der Freigabe der Form ausreichend stabil sein. Prototypen aus Rohblöcken dienen zur Überprüfung der Montage und der Schnittstellen, während ein Strangpressmuster weiterhin erforderlich ist, um das tatsächliche Profil, die Bearbeitungsvorrichtung und die Reihenfolge der Endbearbeitung zu validieren.
Wie sollten wir die Angebote der Lieferanten vergleichen?
Standardisieren Sie die Zuständigkeiten für Werkzeuge, Stückzahlen, Legierung und Härtegrad, bearbeitete Merkmale, Oberflächenbeschaffenheit, Prüfung, Verpackung und Lieferbedingungen. Ein niedrigerer Stückpreis ist nicht vergleichbar, wenn darin Vorrichtungen, Messmittel, die Qualifizierung oder die erforderlichen Abnahmeprotokolle nicht enthalten sind.
Eine zeichnungsbasierte Prozessprüfung anfordern
BAOSONG unterstützt kundenspezifische Projekte im Bereich der Aluminium-Strangpressung und der Weiterbearbeitung durch Zeichnungsprüfung, Prozessplanung und Produktionskoordination. Sobald die Geometrie, die Fertigungsschritte, die Oberflächenqualität und die Prüfvorgaben vorliegen, können wir einen „Near-Net“-Profilablauf mit der Bearbeitung von Rohlingen vergleichen. Siehe unsere Dienstleistungen im Bereich Aluminiumstrangpressen, CNC-Bearbeitung von Aluminium Und Qualitätsansatz, oder das Projektpaket versenden zur Überprüfung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
