
Kurze Antwort: Was sollten die Prüfvorgaben für kundenspezifische Aluminiumteile umfassen?
In den Prüfvorschriften sollte festgelegt werden, was in welcher Produktionsphase, an wie vielen Teilen, mit welcher Methode, anhand welcher Abnahmeregel und in welchem Berichtsformat überprüft werden muss. Sie sollten jede kritische Maßangabe, jedes Material, jede Oberflächenbeschaffenheit, jedes Erscheinungsbild und jede funktionale Anforderung mit objektiven Nachweisen und einer namentlich genannten Freigabebefugten verknüpfen.
Gehen Sie von der Funktion und dem Risiko des Bauteils aus und klassifizieren Sie anschließend die Merkmale, anstatt für alles dieselbe Prüfung zu verlangen. Legen Sie Bezugspunkte, Prüfbedingungen, Stichprobenumfang, Häufigkeit, Anforderungen an die Messgeräte, den Umgang mit Ergebnissen nahe den Toleranzgrenzen, das Verfahren bei Nichtkonformitäten sowie etwaige Erstmuster- oder Eignungsnachweise fest.
Halten Sie die Produktanforderungen in der kontrollierten Zeichnung oder Spezifikation fest und nehmen Sie die betrieblichen Einzelheiten in einen Prüfplan oder eine Qualitätsklausel auf. Wenn der Käufer lediglich “vollständige Prüfung erforderlich” vermerkt, kann der Lieferant nicht wissen, ob damit ein Erstmuster, eine 100%-Serienprüfung, eine vollständige Maßangabe oder Zertifikate für jede Lieferung gemeint ist.
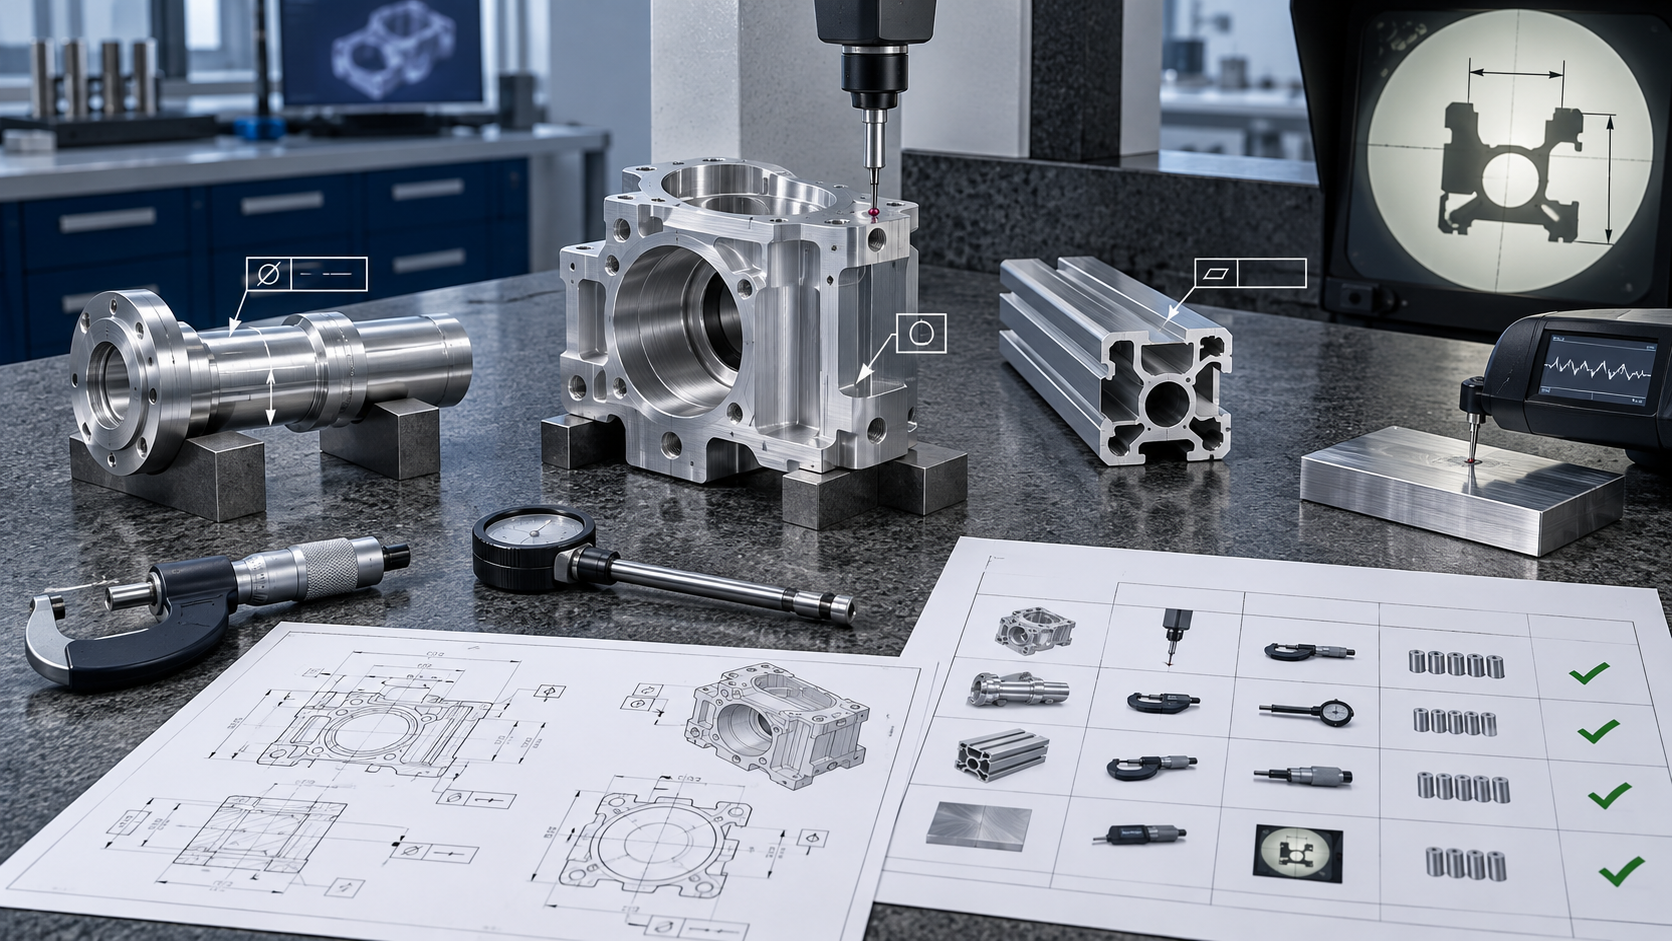
Die Produktanforderung von der Prüfvorschrift trennen
In der Produktdefinition ist festgelegt, welche Anforderungen das Bauteil erfüllen muss: Abmessungen, Geometrie, Werkstoff, Oberflächenbeschaffenheit, Aussehen und Funktion. Die Prüfanweisung erläutert, wie die Konformität bewertet wird. Eine unbedachte Kombination beider Dokumente kann dazu führen, dass eine Zeichnung von einer bestimmten Maschine abhängig wird oder eine gleichwertige, technisch zulässige Methode ausgeschlossen wird.
Verwenden Sie eine Hierarchie, in der die maßgebliche Zeichnung oder das maßgebliche Modell, die Spezifikationen, die Bestellklauseln, genehmigte Abweichungen und der Prüfplan aufgeführt sind. Legen Sie die Rangfolge fest, falls Dokumente miteinander in Konflikt stehen. Der Leitfaden von BAOSONG zu Praktische Toleranzen bei der CNC-Bearbeitung von Aluminium hilft dabei, Anforderungen zu ermitteln, die einer frühzeitigen Überprüfung hinsichtlich Fertigung und Messtechnik bedürfen.
Legen Sie den Prüfplan anhand von fünf Entscheidungen fest
- Definieren Sie die Charge: Geben Sie an, welche Menge dasselbe Material, denselben Fertigungsablauf, dieselbe Einrichtung und denselben Prüfstatus aufweist.
- Ordnen Sie die Merkmale nach ihrer Bedeutung: Unterscheiden Sie Sicherheits-, Passform-, Dichtungs-, optische, prozesskritische und Referenzmerkmale nach ihren Auswirkungen und den erforderlichen Kontrollmaßnahmen.
- Wählen Sie die Phase und die Methode aus: Geben Sie an, wann die einzelnen Merkmale zugänglich sind, sowie die Bezugsebene, die Ausrüstungsklasse und den Zustand des Teils.
- Frequenz und Akzeptanz festlegen: Angabe der Erstprobe, der periodischen Probenahme, der Stichprobenahme oder der 100%-Erfassung sowie der Grenzwerte, Rundungs- und Unsicherheitsregeln.
- Definieren Sie „Beweis“ und „Reaktion“: Berichterstattung über Ist-Werte, Rückverfolgbarkeit, Freigabebefugnis und was passiert, wenn ein Ergebnis nicht den Anforderungen entspricht.
Tragen Sie diese Entscheidungen in eine Merkmalsmatrix ein. Eine Zeile pro Anforderung macht Lücken bereits vor der Angebotserstellung sichtbar und verhindert, dass aus dem Grundsatz “alles prüfen” unkontrollierte Kosten entstehen.
Eine prüfbare Produktdefinition veröffentlichen
Jedes Messergebnis erfordert eine eindeutige Vorgabe. Definieren Sie Einheiten, Grenzwerte, Bezugssysteme, Modifikatoren für den Materialzustand, Parameter für die Oberflächenbeschaffenheit, Kantenbedingungen, Gewindenormen und geben Sie an, ob die Maße vor oder nach der Endbearbeitung gelten. Vermeiden Sie doppelte Bemaßungen, die zu zwei möglichen Abnahmegrenzen für ein Merkmal führen.
ASME Y14.5-2018 legt Symbole, Regeln und Vorgehensweisen für die Angabe und Auslegung von GD&T fest, wenn diese Norm herangezogen wird. In der Zeichnung sollten die maßgebliche Norm und deren Ausgabe angegeben werden; ein Lieferant sollte diese nicht aus der Form eines Merkmalskontrollrahmens ableiten.
Merkmale nach Funktion und Risiko klassifizieren
Gruppieren Sie die Anforderungen in praktische Kategorien: regulatorische oder sicherheitsrelevante Anforderungen, Anforderungen an Passform und Funktion, prozesskritische Anforderungen, optische Anforderungen, informative Anforderungen und reine Referenzangaben. Die Klassifizierung sollte als Grundlage für Prozesskontrollen und den Prüfungsaufwand dienen, ohne die eigentliche Toleranz zu ändern.
Bei einem bearbeiteten Gehäuse erfordern die Ebenheit der Dichtfläche, die Lage der Lagerbohrung und die Unversehrtheit des Gewindes möglicherweise unterschiedliche Verfahren und Prüfintervalle. Bei einem Strangpressprofil müssen Profilkontur, Verdrehung, Geradheit und Schnittlänge möglicherweise in verschiedenen Fertigungsstufen überprüft werden. Die Leitfaden zur kundenspezifischen Extrusionskonstruktion erläutert, wie sich die Profilgeometrie auf die Herstellbarkeit und die Verifizierung auswirkt.
Die Prüfung in der richtigen Produktionsphase festlegen
Einige Merkmale sind nur vor der Montage oder Beschichtung sichtbar. Andere ändern sich während der Wärmebehandlung, der mechanischen Bearbeitung, der Eloxierung oder des Schweißens. Geben Sie an, ob sich die Abnahme auf eingehendes Material, die erste Einrichtung, den Arbeitsfortschritt, den Zustand vor der Endbearbeitung, das fertige Teil oder das montierte Produkt bezieht.
| Bühne | Typische Anhaltspunkte | Anforderung, die definiert werden muss |
|---|---|---|
| Eingehendes Material | Zertifikat, Legierung/Härtegrad, Chargennummer und Abmessungen | Spezifikation, Rückverfolgbarkeitseinheit und Eingangsprüfung |
| Erste Einrichtung | Festlegung des Bezugssystems und Ergebnisse ausgewählter Merkmale | Genehmigungsinstanz vor der Fortsetzung der Produktion |
| In Bearbeitung | Prüfung auf Werkzeugverschleiß, Wandstärke, Bohrung, Gewinde oder Profil | Häufigkeit, Grenzwerte und Reaktionsplan |
| Bevor wir zum Ende kommen | Abdecken von Geometrien und Abmessungen, die durch die Beschichtung beeinflusst werden | Zulassung und Prüfbedingungen |
| Finale | Erforderliche Maße, Oberflächenausführung, Optik und Funktion vollständig angeben | Stichprobenentnahme, Bericht und Freigabeprotokoll |
| Periodisch | Layout, Leistungsfähigkeit, Korrosions- oder Funktionsprüfung | Intervall, Auslöser und gespeicherte Beweise |
Wählen Sie die Probenahme aus der Risiko- und Chargendefinition aus
Legen Sie die Charge fest, bevor Sie eine Probe auswählen. Eine Charge kann aus einem Arbeitsauftrag, einer Materialcharge, einem Maschinenlauf, einem Extrusionsdüsenlauf oder einer Lieferung bestehen, jedoch sollte die Grundgesamtheit unter weitgehend gleichbleibenden Bedingungen hergestellt worden sein. Geben Sie den Stichprobenumfang, das Auswahlverfahren, die Anzahl der akzeptierten und abgelehnten Einheiten sowie die Maßnahmen nach einer Ablehnung an.
ISO 2859-1:2026 enthält AQL-basierte Stichprobenverfahren für die Prüfung einzelner Chargen. Bei Anwendung sind die Ausgabe, die Prüfstufe, der AQL-Wert, der normale/verschärfte/reduzierte Zustand sowie die Entscheidungszuständigkeit anzugeben. Ein AQL-Wert ist keine Garantie dafür, dass eine akzeptierte Charge keinerlei Fehler enthält.
Prüfung 100% für definierte Merkmale reservieren
Eine 100-prozentige Prüfung kann angebracht sein, wenn die Folgen eines Durchrutschens schwerwiegend sind, keine stabile Stichprobengrundlage vorliegt oder der Kunde dies ausdrücklich verlangt. Geben Sie das Merkmal, die Methode, die Aufzeichnung sowie die Reaktion auf ein fehlerhaftes Teil an. Vermeiden Sie es, eine pauschale 100%-Anforderung zu formulieren, ohne dabei Zugänglichkeit, Messfehler, Handhabungsschäden und Kosten zu berücksichtigen.
Die Prüfung jedes einzelnen Teils ist kein Ersatz für die Prozesskontrolle. Auch bei wiederholten Messungen können systematische Fehler übersehen werden, und manuelle Prüfungen können eigene Abweichungen verursachen. Kombinieren Sie bei wichtigen Merkmalen eine zuverlässige Fertigung, geeignete Messverfahren und einen Reaktionsplan.
Ordne die Methode dem Merkmal zu
Wählen Sie die Ausrüstung nicht allein anhand der Toleranzbreite aus. Berücksichtigen Sie dabei die Merkmalsdefinition, die Bezugspunktsimulation, die Zugänglichkeit, die Oberflächenbeschaffenheit, die Flexibilität des Werkstücks, die Temperatur, die Kontaktkraft, die Auflösung, die Unsicherheit, die Zykluszeit und die Übereinstimmung mit den Verfahren des Kunden.
| Merkmal | Mögliche Vorgehensweise | Frage zur Planung |
|---|---|---|
| Außenmaße | Mikrometer, Messschieber oder Komparator | Werden die Formular- und Kontaktstellen kontrolliert? |
| Bohrungsdurchmesser | Bohrungsmessgerät, Luftmessgerät oder Koordinatenmessgerät | Stimmt die Methode mit dem angegebenen Merkmal überein? |
| Stelle/Profil | Koordinatenmessgerät, optisches System oder Funktionsmessgerät | Wie werden Bezugssysteme festgelegt und eingeschränkt? |
| Oberflächenstruktur | Profilometer | Welcher Parameter, welcher Schwellenwert, welche Richtung und welcher Ort gelten? |
| Thema | Grenzwertmessung oder Methode mit definierter Variablen | Welche Norm, welche Klasse und welche Beschichtungsbedingungen gelten? |
| Aussehen | Kontrollierter visueller Vergleich | Was bestimmen Beleuchtung, Entfernung, Zone und Referenz? |
Ein NIST-Beitrag zum Thema Auswahl von Messgeräten für Maßmessungen betont, dass die Wahl der Ausrüstung von den Konstruktionsdaten und den Messanforderungen abhängt. Nutzen Sie BAOSONGs Überblick über die CNC-Bearbeitung um festzulegen, auf welche Funktionen und Vorgänge im Rahmen der Inspektion zugegriffen werden muss.
Bezugspunkt und Festlegung der Lagebedingungen angeben
Ein CMM-Programm ist nur so aussagekräftig wie seine Ausrichtung. Geben Sie die Bezugspunktfolge und gegebenenfalls erforderliche Simulatoren an. Definieren Sie bei dünnwandigen Bauteilen, langen Profilen und Blechteilen die zulässigen Auflagen oder Fixierungen, damit Lieferant und Käufer nicht unterschiedliche Geometrien messen.
Halten Sie die Kontaktpunkte der Haltevorrichtung dort fest, wo sie die Ergebnisse beeinflussen. Wenn eine Anforderung hinsichtlich des freien Zustands gilt, geben Sie dies an. Wenn die Befestigung der Baugruppe die Funktion bestimmt, definieren Sie die Haltevorrichtung, die Klemmkraft oder das Drehmoment sowie die Zuständigkeit für die Überprüfung.
Temperatur und Oberflächenbeschaffenheit festlegen
Aluminium reagiert messbar auf Temperatur, und frisch bearbeitete Teile können wärmer sein als die Umgebung, in der die Prüfung stattfindet. Legen Sie für enge oder lange Maße die Anforderungen an die Stabilisierung fest, geben Sie gegebenenfalls die Referenztemperatur an und legen Sie fest, ob Umgebungsdaten aufgezeichnet werden müssen.
Sauberkeit, Grate, Kühlmittelfilm, Eloxalschicht und Oberflächenstruktur können die Kontaktmessungen beeinflussen. Geben Sie an, ob die Ergebnisse vor oder nach der Beschichtung gelten und welche Oberflächen gereinigt werden müssen, ohne das Bauteil zu verändern.
Einigung darüber, wie sich die Messunsicherheit auf die Abnahme auswirkt
Ein angezeigter Wert ist nicht mit unendlicher Sicherheit verbunden. Bei Anforderungen, die nahe an einer Spezifikationsgrenze liegen, ist eine vereinbarte Entscheidungsregel erforderlich, insbesondere wenn die Geräte von Lieferanten und Kunden leicht unterschiedliche Ergebnisse liefern. Das NIST definiert eine Entscheidungsregel als Regel für die Berücksichtigung von Messunsicherheiten bei der Konformitätserklärung.
ISO 14253-1:2017 legt Entscheidungsregeln zur Überprüfung der Konformität oder Nichtkonformität mit geometrischen Spezifikationen unter Berücksichtigung von Unsicherheiten fest. Die Erörterung des NIST zu Entscheidungsregeln in den ISO- und ASME-Normen erklärt, warum die ausgewählte Regel die Akzeptanz nahe einer Grenze verändern kann. Wenn im Vertrag eine bestimmte Regel verwendet wird, geben Sie diese an, bevor die Ergebnisse bekannt sind.
Festlegung der Anforderungen an die Kalibrierung und das Messsystem
Verlangen Sie gegebenenfalls einen ordnungsgemäßen Kalibrierungsstatus, eine Geräteidentifikation und Aufzeichnungen, betrachten Sie jedoch einen Kalibrieraufkleber nicht als Nachweis dafür, dass jedes Ergebnis für den jeweiligen Zweck geeignet ist. Das gesamte System umfasst Geräte, Software, Vorrichtungen, Verfahren, Bediener, Umgebung und die Wechselwirkung mit den Bauteilen.
Die Veröffentlichung des NIST zum Thema Unsicherheit und Dimensionskalibrierungen erläutert, dass eine Messung zu einer Schätzung führt und dass eine Unsicherheitsangabe die realistischen Grenzen angibt. Definieren Sie MSA-, Korrelations- oder Wiederholbarkeitsstudien für ausgewählte Merkmale entsprechend dem Projektrisiko.
Definition von Material- und Rückverfolgbarkeitsnachweisen
Geben Sie die Aluminiumlegierung, den Härtezustand, die Produktform und die Materialspezifikation an und legen Sie anschließend die erforderlichen Zertifikatsfelder sowie die Rückverfolgbarkeit der Fertigteile fest. Entscheiden Sie, ob chemische oder mechanische Prüfergebnisse, Angaben zur Schmelze/Charge und Nachweise über zugelassene Bezugsquellen bei jeder Lieferung erforderlich sind oder für ein Audit aufbewahrt werden sollen.
Der Führung aus Aluminiumlegierung hilft dabei, die Materialauswahl vor der Freigabe zu klären. Bei der Prüfung sollte die festgelegte Spezifikation überprüft werden, anstatt eine ähnliche Legierung allein aufgrund ihres Aussehens oder einer unvollständigen Kennzeichnung zu akzeptieren.
Formulieren Sie messbare Anforderungen an die Oberflächengüte
Für das Eloxieren, die Konversionsbeschichtung, die Pulverbeschichtung oder das Polieren sind, soweit zutreffend, Art, Klasse oder Dicke, Farbreferenz, Glanzgrad oder Struktur, Abdeckung, Bereiche mit Hängespuren sowie Prüfanforderungen festzulegen. Die optische Abnahme ist von der Beschichtungsleistung zu trennen.
BAOSONGs Übersicht über die Oberflächenbearbeitung Und Seite aus eloxiertem Aluminium Zeigen Sie die üblichen Verläufe an. Aus der Zeichnung muss weiterhin hervorgehen, welche Flächen maßgebend sind und ob die Maße vor oder nach der Endbearbeitung gelten.
Steuerung der Bedingungen für die kosmetische Prüfung
Begriffe wie “kratzerfrei” oder “gutes Erscheinungsbild” lassen sich nur schwer einheitlich anwenden. Definieren Sie die optischen Bereiche, den Betrachtungsabstand, den Betrachtungswinkel, die Beleuchtung, die Betrachtungsdauer, zulässige Fehlerarten und -größen, den Farbstandard sowie zugelassene Referenzmuster.
Es ist zu klären, ob Bearbeitungsspuren, Werkzeugübergänge, Regalspuren, Farbabweichungen und Handhabungsspuren in den einzelnen Zonen zulässig sind. Die Verpackung sollte den geprüften Zustand während des Transports gewährleisten; die Endabnahme beim Lieferanten schützt nicht vor Beschädigungen durch ungeeignete Trennlagen oder Stapelung.
Funktionsprüfungen und zerstörende Prüfungen planen
Für Dichtheits-, Druck-, Drehmoment-, Ausreiß-, elektrische, thermische und Montageprüfungen sind ein festgelegter Aufbau, ein Prüfmedium, ein Belastungs- oder Druckprofil, eine Dauer, Umgebungsbedingungen, Abnahmegrenzen und ein Stichprobenplan erforderlich. Es ist zu prüfen, ob das geprüfte Bauteil anschließend versandt werden kann.
Für zerstörende Prüfungen ist der Prüfkörper der Seriencharge zuzuordnen und es sind Regeln für den Austausch oder die Begleitproben festzulegen. Ein Werkstoffzeugnis, eine Maßprüfung und eine Funktionsprüfung geben Aufschluss über unterschiedliche Aspekte; sie sollten nicht stillschweigend gegeneinander ausgetauscht werden.
Geben Sie den Prüfbericht an
Legen Sie fest, ob der Lieferant ein Konformitätszertifikat, einen Erstmusterbericht, eine Explosionszeichnung, einen routinemäßigen Maßbericht, eine Fähigkeitsstudie, Rohdaten oder ein Kundenformular vorlegt. Zu den Pflichtfeldern können unter anderem die Teile- und Zeichnungsrevision, die Chargen- und Materialkennzeichnung, die Merkmalsnummer, Nennwerte und Grenzwerte, das Ist-Ergebnis, Einheiten, die Methode, die Geräte-ID, die Proben-ID, der Status, der Prüfer und das Datum gehören.
“Bestanden” mag für Attribute akzeptabel sein, kann jedoch unzureichend sein, wenn variable Daten erforderlich sind. Speichern Sie nicht bestandene Ergebnisse und verknüpfen Sie diese mit Aufzeichnungen zu Nichtkonformitäten, Abweichungen, Nacharbeiten und Nachprüfungen. Der Bericht sollte die Freigabeentscheidung nachvollziehbar machen.
Unterscheidung zwischen Erstmuster, Produktionsprüfung und Validierung
Bei der Erstmusterprüfung werden Vergleiche mit einer festgelegten Produkt- und Prozessbasis durchgeführt. Die Routineprüfung dient der Überwachung der Produktion. Eignungsstudien bewerten das Prozessverhalten, während Validierungstests die Funktion unter festgelegten Bedingungen überprüfen. Definieren Sie jedes Ergebnis separat.
Ein konformer Erstling ist kein Beweis dafür, dass jede Produktionscharge konform bleiben wird. Ebenso entbindet ein leistungsfähiger Prozess nicht von den vertraglich vorgeschriebenen Nachweisen hinsichtlich Material, Aussehen oder Funktion.
Festlegung von Abweichungen und Freigabekompetenz
Legen Sie fest, wer die Produktion stoppen, Produkte aussortieren, Nachbesserungen genehmigen, Abweichungen akzeptieren und eine Lieferung freigeben darf. Definieren Sie die erforderlichen Benachrichtigungsfristen, den Umfang der Eindämmungsmaßnahmen und die Nachprüfung nach der Korrektur. Ein Lieferant sollte niemals einen Grenzwert ändern oder eine Methode ersetzen, nur um einen Fehler in ein „bestanden“ umzuwandeln.
Sofern eine bedingte Auslieferung zulässig ist, dokumentieren Sie die betroffene Menge, die Abweichungsnummer, das Verfallsdatum und die Korrekturmaßnahme. Stellen Sie sicher, dass Etiketten, Zertifikate und Prüfberichte denselben Status widerspiegeln.
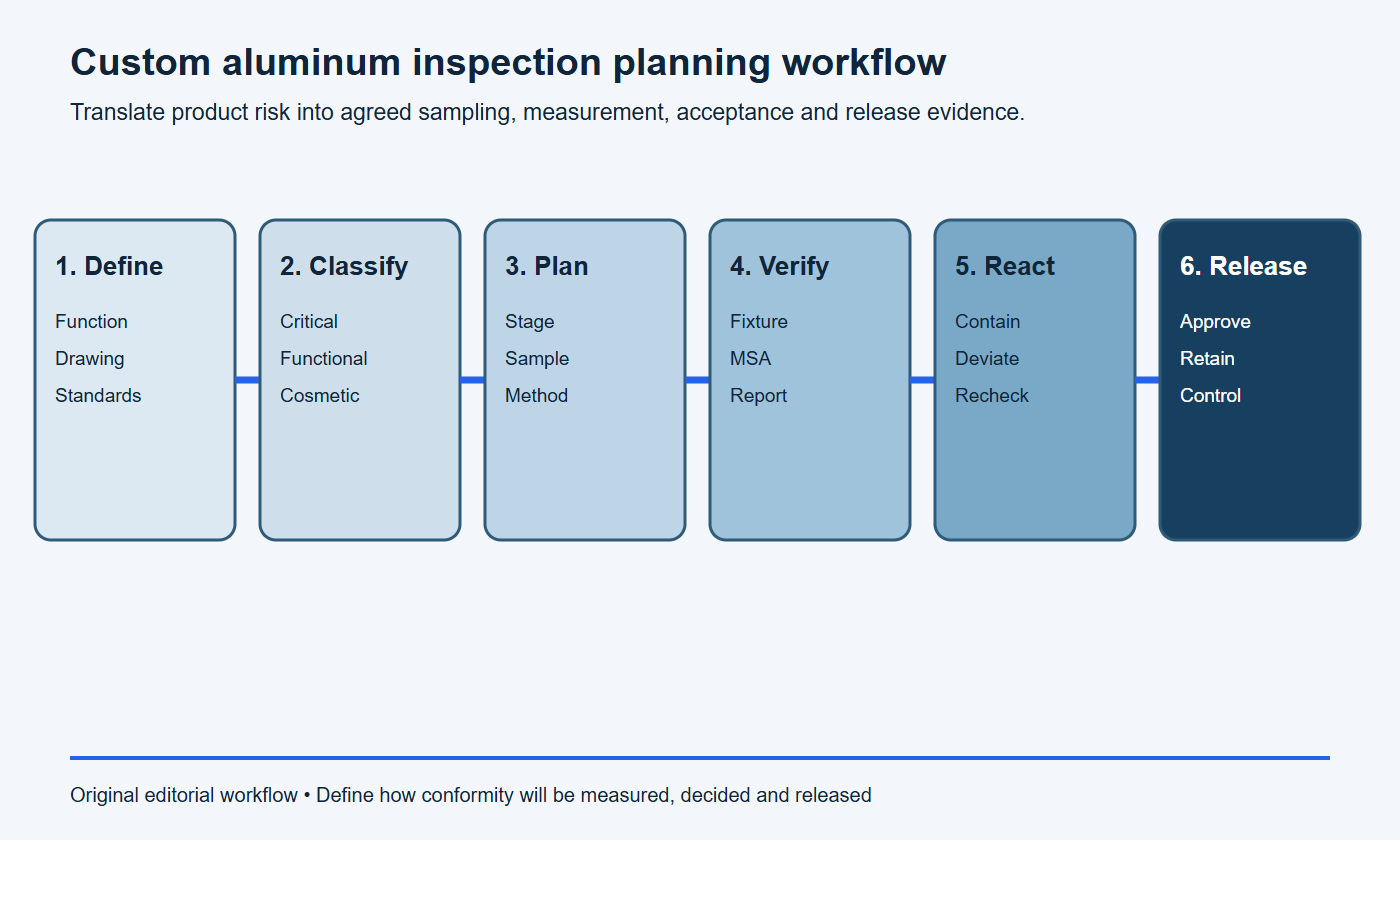
Verwenden Sie einen kontrollierten Arbeitsablauf für die Prüfplanung
- Definition: die Funktion, die Produktanforderungen, die Überarbeitungen und die maßgeblichen Normen veröffentlichen.
- Klassifizieren: kritische, funktionale, prozessrelevante und optische Merkmale identifizieren.
- Plan: Wählen Sie Stufe, Probe, Methode, Vorrichtung, Umgebung und Entscheidungsregel aus.
- Überprüfen: die Eignung der Ausrüstung und des Messsystems bestätigen sowie die Berichtsfelder angeben.
- Reagieren: Definieren Sie die Begriffe „Eindämmung von Fehlerergebnissen“, „Abweichung“, „Nacharbeit“ und „Nachprüfung“.
- Veröffentlichung: Geben Sie die Genehmigungsstelle an und bewahren Sie objektive Nachweise auf.
Block mit den Anforderungen an die druckfertige Prüfung
Prüfvorschrift: Prüfen Sie das Teil [Nummer/Revision] anhand der [Zeichnung/des Modells/der Spezifikation]. Definieren Sie die Charge als [Chargendefinition]. Erfassen Sie die Ist-Werte für [mit Ballons gekennzeichnete Merkmale] bei [Stichprobenanzahl/Häufigkeit]; prüfen Sie [kritische Merkmale] bei [100%/definierter Häufigkeit]. Verwenden Sie die Bezugspunkteinstellung [Bezug], den Bauteilzustand [Temperatur/Fixierung/vor oder nach der Endbearbeitung] und Methoden, die für die angegebenen Toleranzen geeignet sind. Verknüpfen Sie jeden Bericht bei Bedarf mit dem Teil, der Materialcharge, der Produktionscharge, dem Maschinen-/Werkzeugstrom und der ID der Prüfausrüstung. Wenden Sie die Abnahmeregel [Regel] an, bewahren Sie die Aufzeichnungen für [Zeitraum] auf und stoppen/separieren Sie die Charge, wenn [Auslösebedingung] vorliegt. Der Versand erfordert die Freigabe durch [Rolle].
Ersetzen Sie jedes Feld in Klammern. Fügen Sie die Zeichnung mit Erläuterungen und die Berichtsvorlage bei, wenn die Reihenfolge, die Kennungen oder die Einheiten von Bedeutung sind.
Checkliste mit Prüfkriterien für Käufer
- Kontrollierte Zeichnungen, Modelle, Spezifikationen, Überarbeitungen und Dokumentenrangfolge.
- Merkmalsklassifizierung und Symbole für Sondermerkmale.
- Prüfphase und Zustand vor oder nach der Endbearbeitung oder Montage.
- Losdefinition, Stichprobenplan, Häufigkeit und Ablehnungsreaktion.
- Einrichtung des Bezugssystems, Fixierung, Halterung und Messverfahren.
- Anforderungen an Temperatur, Sauberkeit und Oberflächenbeschaffenheit.
- Entscheidungsregel, Unsicherheit und Erwartungen an das Messsystem.
- Material, Verfahren, Rückverfolgbarkeit, Aussehen und Funktionsnachweis.
- Berichtsformat, Felder für Ist-Werte und Aufbewahrungsfrist.
- Befugnis zur Feststellung von Nichtkonformitäten, Abweichungen, Nachprüfungen und zur Freigabe von Lieferungen.
Abbruchbedingungen: Der Inspektionsplan ist noch nicht fertig
- Die Zeichnung, das Modell, die technischen Daten und die Bestellbedingungen weichen voneinander ab oder basieren auf unterschiedlichen Fassungen.
- Bei einem kritischen Merkmal fehlt eine Toleranz, ein Bezugspunkt, eine Prüfstufe oder eine geeignete Messmethode.
- Die Chargendefinition, die Stichprobenauswahl, die Abnahmemenge oder die Reaktion bei Nichtkonformität fehlt.
- Die angegebene Methode kann weder auf das Merkmal zugreifen noch die Begrenzung, die Temperatur, den Oberflächenzustand oder den Beschichtungszustand steuern.
- Der Bericht kann keine Verbindung zwischen den tatsächlichen Ergebnissen und den untersuchten Proben sowie der Produktionspopulation herstellen.
- Niemand ist befugt, einen Fehler, eine Abweichung oder ein Ergebnis, das nahe an der Abnahmegrenze liegt, zu verwerfen.
Häufig gestellte Fragen
Sollte jede Maßangabe in der Zeichnung bei jedem Teil überprüft werden?
In der Regel nicht. Für die Erstmusterprüfung oder regelmäßige Überprüfungen sind unter Umständen vollständige Layouts erforderlich, während Produktionskontrollen auf der Grundlage von Risiko- und Prozesskontrollen erfolgen. Geben Sie alle Merkmale an, die einer 100%-Prüfung unterzogen werden müssen.
Was ist der beste AQL-Wert für Aluminiumteile?
Es gibt keinen allgemeingültigen Wert. Der Käufer legt den Stichprobenstandard, den Prüfumfang und den AQL-Wert entsprechend dem Fehlerrisiko und den Kundenanforderungen fest. Kritische Merkmale erfordern unter Umständen eine andere Kontrollstrategie.
Kann der Lieferant eine gleichwertige Messmethode wählen?
Ja, sofern der Vertrag dies zulässt und die Methode die Konformität nachweisen kann. Legen Sie eine bestimmte Methode fest, wenn dies aufgrund von Korrelation, funktionaler Simulation oder behördlichen Anforderungen erforderlich ist.
Sollten die Maße vor oder nach dem Eloxieren überprüft werden?
Legen Sie die Bedingungen für jedes betroffene Merkmal fest. Bei einigen Bearbeitungsmaßen ist eine Prozesskontrolle vor der Endbearbeitung möglich, während Anforderungen hinsichtlich Endpassung, Abdeckung und Beschichtung möglicherweise eine Prüfung nach dem Eloxieren erfordern.
Eine Überprüfung der Inspektionsplanung beantragen
Senden Sie die Zeichnung und die Modellrevision, die Spezifikationen für Aluminium und Oberflächenbehandlung, die voraussichtlichen Mengen, kritische Merkmale, Berichtsanforderungen und die Qualitätsklauseln des Kunden über BAOSONG’s Kontaktseite. Die Qualitätsübersicht liefert zusätzlichen Kontext für den Abgleich der Prüfergebnisse mit dem gelieferten Bauteil.
Empfohlene Downloads für Inspektion und Dokumentation
Verwenden Sie diese BAOSONG-Referenzen, um Toleranzen, Prüfnachweise, Dokumentation und Konstruktionsprüfung vor der Freigabe aufeinander abzustimmen.
- Leitfaden zur Inspektion und Dokumentation (PDF)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
- Checkliste zur Prüfung von Zeichnungen für Druckgussteile (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl von Probenahme- und Messverfahren oder Berichtsfeldern? Kontakt zum technischen Support von BAOSONG.
