
Kurze Antwort: Soll man ein Aluminiumteil eloxieren oder pulverbeschichten?
Entscheiden Sie sich für eine Eloxierung, wenn das Projekt ein metallisches Aluminium-Aussehen, eine Oxidoberfläche, die sich nicht wie eine aufgebrachte Beschichtung ablöst, oder eine kontrollierte Beschichtung auf filigranen Strangpressprofilen und bearbeiteten Teilen erfordert. Entscheiden Sie sich für eine Pulverbeschichtung, wenn ein opakes Farbsystem, eine breite Palette an Farben und Strukturen oder eine durchgehende organische Beschichtung auf einer Fertigung oder einer architektonischen Baugruppe im Vordergrund steht.
Keine der beiden Oberflächenbehandlungen ist grundsätzlich für jedes Aluminiumteil besser geeignet. Die Leistungsfähigkeit hängt von der Legierung, der Vorbehandlung, der Art der Oberflächenbehandlung, den Beschichtungsspezifikationen, der Dicke, der Versiegelung oder Aushärtung, der Einsatzumgebung und der Verarbeitungsqualität ab. Enge Passungen, Gewinde, elektrische Kontakte, Erdungspunkte, optisch wichtige Bereiche und die Maße nach der Oberflächenbehandlung sind oft ausschlaggebender für die Wahl der Methode als die Farbe.
Geben Sie den vollständigen Oberflächenzustand an, anstatt nur “schwarz eloxiert” oder “pulverbeschichtet” zu vermerken. Eine Fertigungszeichnung oder eine Oberflächenbeschreibung sollte die maßgebliche Norm, Klasse oder das System, die Farb- und Glanzangaben, ein Muster zur Optik, die Abdeckung, kritische Maße, Prüfverfahren und Abnahmekriterien enthalten.
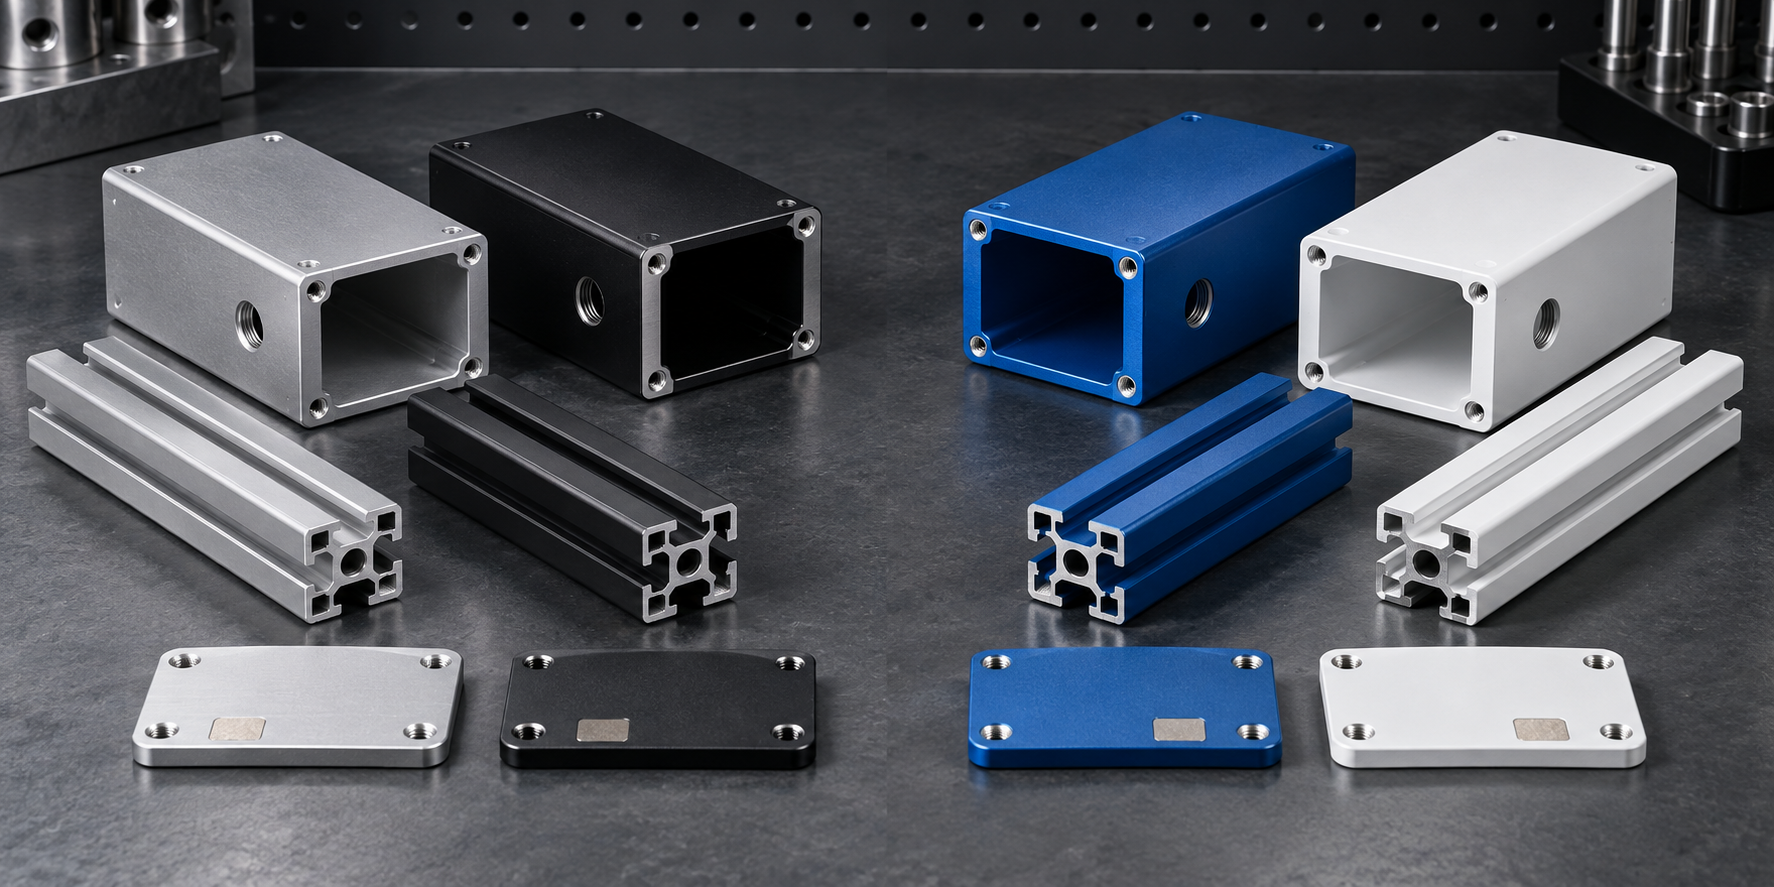
Nutzen Sie diese vier Fragen zur Entscheidung über den Abschluss
- Was muss die Oberfläche aushalten? Definieren Sie Korrosion, UV-Strahlung, Chemikalien, Verschleiß, Stoßbelastung, Reinigung und Lebensdauer.
- Was muss funktionsfähig bleiben? Mark prüft Passungen, Gewinde, Dichtungen, Erdungsflächen, Thermokontakte und Maße nach der Endbearbeitung.
- Wie muss es aussehen? Geben Sie das metallische oder opake Erscheinungsbild, die Farbe, den Glanz, die Textur, die Betrachtungsbedingungen und das genehmigte Muster an.
- Wie wird es aufgenommen werden? Geben Sie den Prozessstandard, die Dicke oder Klasse, die Abdeckung, die Prüfungen, die Prüfprotokolle und die Chargenkriterien an.
Worin besteht der grundlegende Unterschied?
Beim Eloxieren handelt es sich um eine elektrochemische Umwandlung der Aluminiumoberfläche in eine anodische Oxidschicht. Die Oberfläche entsteht aus dem Grundmaterial selbst und wird nicht als separate Materialschicht aufgebracht. Dekorative und schützende Eloxierungen können klar oder farbig sein und unter Umständen einen metallischen Charakter beibehalten. Das Harteloxieren ist eine eigenständige technische Kategorie und sollte nicht einfach deshalb ersetzt werden, weil ein Käufer eine dunklere Farbe wünscht.
Beim Pulverbeschichten werden trockene organische Beschichtungspartikel auf ein vorbereitetes, leitfähiges Bauteil aufgebracht und zu einem durchgehenden Film ausgehärtet. Das sichtbare Ergebnis ist in der Regel deckender und bietet eine große Auswahl an Farben, Glanzgraden und Strukturen. Die Leistungsfähigkeit hängt von der Chemie des Pulvers und dem gesamten Beschichtungssystem ab, einschließlich Reinigung und Vorbehandlung.
| Entscheidungsfaktor | Eloxieren | Pulverbeschichtung | Der Käufer sollte festlegen |
|---|---|---|---|
| Oberflächenstruktur | Aluminiumoberfläche in anodisches Oxid umgewandelt | Auf das vorbereitete Aluminium aufgetragene organische Beschichtung | Bezeichnung des Verfahrens, der Norm und des Beschichtungssystems |
| Optischer Charakter | Weist häufig die Eigenschaften eines metallischen Substrats auf | In der Regel undurchsichtig; große Vielfalt an Farben und Strukturen | Farbe, Glanz, Struktur und freigegebenes Muster |
| Raumwirkung | Die Oxidbildung verändert die Fertigmaße | Die aufgetragene Schicht sorgt für mehr Dicke und kann kleine Details überbrücken | Kritische Abmessungen, Maskierung und Endmesszustand |
| Schadensmodus | Lässt sich nicht als separate Polymerfolie ablösen; kann bei starker Beschädigung Kratzer oder Abplatzungen aufweisen | Kann Kratzer, Absplitterungen oder Haftungsverlust verursachen, wenn das System ungeeignet ist | Richtlinien zu erwarteten Abnutzungserscheinungen, Stoßschäden, Kantenbeschädigungen und Reparaturen |
| Elektrisches Verhalten | Anodisches Oxid ist elektrisch isolierend | Die meisten Pulverfilme sind elektrisch isolierend | Freiliegende Kontakte, Lötstellen und Abkleben |
| Sichtbarkeit des Substrats | Legierung, Härtungsgrad und Oberflächenvorbereitung können optisch erkennbar bleiben | Eine undurchsichtige Folie kann geringfügige Abweichungen im Untergrund weniger sichtbar machen | Optische Oberflächenqualität und Grenzwerte für Fehler |
Entscheiden Sie sich anhand der Anforderungen an die Leistung und nicht aufgrund allgemeiner Angaben zur Lebensdauer
“Haltbarkeit” kann Korrosionsbeständigkeit, Abriebfestigkeit, UV-Farbbeständigkeit, Schlagfestigkeit, Chemikalienbeständigkeit oder Widerstandsfähigkeit gegen Kantenbeschädigungen bedeuten. Eine Oberflächenbehandlung kann in einer Kategorie gute Leistungen erbringen und dennoch in einer anderen ungeeignet sein. Gehen Sie von den tatsächlichen Umgebungsbedingungen aus: Handhabung in Innenräumen, Witterungseinflüsse im Freien, Salzeinwirkung, Reinigungsmittel, Temperatur, Kontaktverschleiß und erwartete Lebensdauer.
Der Rat der Aluminium-Eloxierer Leitfaden zur Spezifizierung eloxierter Oberflächen vergleicht gängige Spezifikationssysteme und erläutert, warum Prozessart, Klasse, Schichtdicke und Anforderungen des Einkäufers angegeben werden müssen. Dekoratives Schwefelsäure-Eloxieren und technisches Harteloxieren dienen unterschiedlichen Zwecken, daher ist eine dunklere Farbe kein Grund, das eine durch das andere zu ersetzen.
Bei der Pulverbeschichtung ist die ASTM-Katalog der Normen für Farben und Beschichtungen zeigt, dass die Untergrundvorbereitung, die Beschichtungseigenschaften und die Leistungsprüfungen eigenständige Themen sind. Eine allgemeine Bezeichnung für eine Pulverfarbe stellt daher keine vollständige Spezifikation für den Außenbereich oder den Korrosionsschutz dar; wählen Sie das Beschichtungssystem und die Prüfverfahren entsprechend der tatsächlichen Einsatzumgebung aus.
Wie sich die jeweiligen Oberflächenausführungen auf Maße und Passform auswirken
Beide Oberflächenbehandlungen verändern die Funktionsfläche. Beim Eloxieren kommt es zur Bildung einer Oxidschicht und zur Umwandlung des Grundmaterials; die Netto-Maßänderung hängt vom Verfahren und der Legierung ab. Bei der Pulverbeschichtung wird eine separate Schicht aufgebracht, deren lokale Dicke je nach Geometrie, elektrostatischem Verhalten, Zugänglichkeit für den Sprühstrahl und Aushärtung variieren kann. Wenden Sie nicht für jedes Projekt einen pauschalen Zuschlag an.
Überprüfen Sie vor der Endbearbeitung Bohrungen, Gewinde, Lagersitze, Dichtflächen, Gleitflächen, Anschlagflächen und Anschlussöffnungen. Entscheiden Sie, ob die einzelnen Bereiche beschichtet, abgeklebt, verschlossen, nachgeschnitten, nach der Endbearbeitung bearbeitet oder mit einer festgelegten Schichtdicke akzeptiert werden sollen. Innenecken, Vertiefungen und scharfe Kanten weisen möglicherweise ein anderes Beschichtungsverhalten auf als breite, offene Flächen.
ASTM B244-09(2021) befasst sich mit der Wirbelstrommessung nichtleitender Beschichtungen auf nichtmagnetischen Grundmetallen und eignet sich insbesondere für die Bestimmung der Dicke anodischer Beschichtungen auf Aluminium. In der Norm wird zudem darauf hingewiesen, dass die Leitfähigkeit des Untergrunds mit der Kalibrierreferenz übereinstimmen muss. Aus diesem Grund müssen in der Zeichnung sowohl die Anforderungen an die Dicke als auch das Prüfverfahren angegeben werden, anstatt sich allein auf einen Messwert des Geräts ohne weiteren Kontext zu verlassen.
Falls ein Maß nach der Fertigstellung kritisch ist, geben Sie diesen Umstand ausdrücklich an. Stimmen Sie die Zeichnung mit der CNC-Bearbeitung und die Oberflächenbearbeitungspläne, damit der Lieferant weiß, welcher Arbeitsgang die endgültige Bezugsfläche erzeugt und welche Oberflächen beschichtet bleiben.
Das Erscheinungsbild beginnt mit der Legierung und der Oberflächenvorbereitung
Beim Eloxieren tritt das Grundmaterial häufig zutage. Die Legierungszusammensetzung, die Produktform, die Spuren der Strangpressmatrize, Bearbeitungsspuren, Schweißnähte und lokale Polierstellen können den endgültigen Farbton und die Oberflächenstruktur beeinflussen. Teile aus unterschiedlichen Chargen oder mit unterschiedlichen Fertigungsverfahren stimmen möglicherweise nicht überein, selbst wenn sie in einer Nennfarbe bearbeitet wurden.
Die Pulverbeschichtung ist zwar deckender, doch bedeutet dies nicht, dass die Vorbehandlung keine Rolle mehr spielt. Öle, Oxide, scharfe Grate, eine mangelhafte Vorbehandlung, Schweißrückstände und eingeschlossene Verunreinigungen können die Haftung und das Erscheinungsbild beeinträchtigen. ASTM D1730-09(2020) beschreibt Verfahren zur Vorbereitung von Oberflächen aus Aluminium und Aluminiumlegierungen für die Lackierung und betont, dass die Einsatzbedingungen und die Legierung die Wahl der geeigneten Vorbehandlung beeinflussen.
Legen Sie für sichtbare Produkte den Betrachtungsabstand, die Beleuchtung, den zulässigen Farbtonbereich, den Glanz- oder Strukturbereich, die Maserungsrichtung sowie die Oberflächen fest, bei denen das Erscheinungsbild entscheidend ist. Verwenden Sie serienrepräsentative Muster, die aus der tatsächlichen Legierung und nach dem tatsächlichen Fertigungsprozess hergestellt wurden. Ein digitaler Farbwert oder ein Katalogchip allein reicht möglicherweise nicht aus, um das Ergebnis auf einem bearbeiteten oder stranggepressten Bauteil vorherzusagen.
Korrosion, Verschleiß, Stoßbelastung und UV-Einwirkung getrennt betrachten
Korrosionsschutz
Beide Verfahren können Aluminium schützen, sofern das System korrekt ausgelegt und verarbeitet wird. Die Qualität der Eloxierung hängt von der Art der Beschichtung, der Schichtdicke, der Versiegelung und dem Zustand des Untergrunds ab. Die Leistungsfähigkeit der Pulverbeschichtung hängt stark von der Vorbehandlung, der Pulverchemie, der Filmintegrität, den Kanten und der Aushärtung ab. Schnittkanten, Bohrlöcher und Beschädigungen während der Montage können die Expositionsbedingungen verändern.
Abrieb und wiederholter Kontakt
Bei speziell konstruierten Verschleißflächen kann eine Harteloxierung in Betracht gezogen werden, doch müssen Art, Dicke, Versiegelung und die Bedingungen der Endbearbeitung an die jeweiligen Kontaktverhältnisse angepasst sein. Es sollte nicht davon ausgegangen werden, dass eine dekorative Eloxierung das gleiche Verhalten aufweist. Pulverbeschichtungen sind bis zu einem gewissen Grad stoßfest und bilden einen durchgehenden Film, doch durch Gleitkontakt kann die Beschichtung poliert, abgenutzt oder entfernt werden.
Auswirkungen und Reparatur
Das anodische Oxid ist fest mit der Aluminiumoberfläche verbunden und löst sich daher nicht wie ein aufgetragener Polymerfilm ab. Starke Stöße können das Oxid und das Substrat dennoch beschädigen. Bei der Pulverbeschichtung kann es an beschädigten Stellen zu Abplatzungen oder Haftungsverlusten kommen; eine punktuelle Ausbesserung ist zwar möglich, jedoch können Farbe, Glanz und Haltbarkeit von der ursprünglichen ausgehärteten Schicht abweichen. Legen Sie fest, ob eine kosmetische Reparatur akzeptabel ist.
Farbe und Witterungseinflüsse im Außenbereich
Die Farbbeständigkeit hängt von der Anodisierungsmethode bzw. der Pulverchemie und -qualifikation ab. Leiten Sie die Eignung für den Außenbereich nicht aus der Bezeichnung “schwarz”, “Polyester” oder einer anderen Kurzbeschreibung ab. Geben Sie die Expositionsklasse und die erforderlichen Prüfungen gemäß der ausgewählten Norm oder Kundenspezifikation an.
Elektrische Kontakte, Erdungsanschlüsse und Wärmeleitflächen müssen abgedeckt werden
Anodisches Oxid und die meisten Pulverbeschichtungen sind elektrische Isolatoren. Erdungsösen, Verbindungsflächen, leitfähige Fäden und Kontaktflächen von Steckverbindern erfordern daher unter Umständen eine gezielte Abdeckung oder einen späteren Materialabtragungsschritt. Ein vager Hinweis wie “nach Bedarf abdecken” verlagert eine funktionale Konstruktionsentscheidung auf die Fertigung.
Markieren Sie jeden Ausschlussbereich in der Zeichnung und legen Sie die zulässigen Grenzen fest. Berücksichtigen Sie, wie das Bauteil während der Endbearbeitung durch Gestelle, Haken oder Kontaktpunkte gehalten wird; an diesen Stellen können Spuren zurückbleiben, weshalb sie an einer Stelle liegen sollten, die keine optischen Anforderungen erfüllt. Überprüfen Sie die Durchgängigkeit der fertigen Baugruppe, sofern dies eine funktionale Anforderung ist.
Bei Wärmeübertragungsschnittstellen spielen Beschichtungsdicke, Ebenheit, Anpressdruck und Wärmeleitmaterialien eine gemeinsame Rolle. Wählen Sie keine Oberflächenbeschichtung aufgrund allgemeiner Angaben zur Wärmeleitfähigkeit aus. Halten Sie kritische Kontaktflächen unter Kontrolle und überprüfen Sie den Wärmepfad der Baugruppe.
Die Geometrie des Bauteils und das Fertigungsverfahren beeinflussen die Antwort
Extrudierte Profile
Lang Aluminiumprofile Es können Formnähte, Bearbeitungsspuren und Unterschiede zwischen den freiliegenden Oberflächen sichtbar sein. Durch Eloxieren können diese Unterschiede hervorgehoben werden, während eine Pulverbeschichtung ein eher undurchsichtiges Erscheinungsbild erzeugt. Entwässerung, Aufhängungsausrichtung, Hohlräume und Schnittkanten müssen weiterhin einer Endkontrolle unterzogen werden.
CNC-gefräste Teile
Bearbeitete Oberflächen können nach dem Eloxieren optisch ansprechend aussehen, wenn die Werkzeugwege und die Vorbereitung sorgfältig gesteuert werden; dennoch können unterschiedliche Zerspanungsbedingungen sichtbar bleiben. Der Pulverfilm kann die optische Schärfe feiner Details abschwächen und sich auf Gewinden oder Passflächen ablagern. Unser eloxiertes Aluminium und umfassender Oberflächenbearbeitung Diese Seiten bieten Anhaltspunkte für eine Zeichnungsprüfung.
Fertigteil- und Schweißbaugruppen
Schweißnähte und Wärmeeinflusszonen können sich nach dem Eloxieren optisch unterscheiden. Die Pulverbeschichtung sorgt oft für eine gleichmäßigere, deckende Farbgebung an einer gesamten Baugruppe, vorausgesetzt, Schweißrückstände, Verbindungsstellen, Entlüftungen und die Vorbehandlung werden entsprechend berücksichtigt. Geschlossene Hohlräume erfordern möglicherweise Abfluss- und Entlüftungsvorrichtungen für den eigentlichen Veredelungsprozess.
Aluminiumdruckguss
Die chemische Zusammensetzung und die Porosität von Gusslegierungen können das kosmetische Eloxieren erschweren. Beim Aushärten der Pulverbeschichtung können eingeschlossene Gase als Oberflächenfehler sichtbar werden, wenn der Guss und die Vorbehandlung nicht geeignet sind. Überprüfen Sie die ausgewählten Druckguss Legierung, Gussqualität und Oberflächenbeschaffenheit gemeinsam prüfen, anstatt davon auszugehen, dass eine der beiden Beschichtungen alle Mängel des Grundmaterials verdeckt.
Verwenden Sie einen Workflow zur Endauswahl
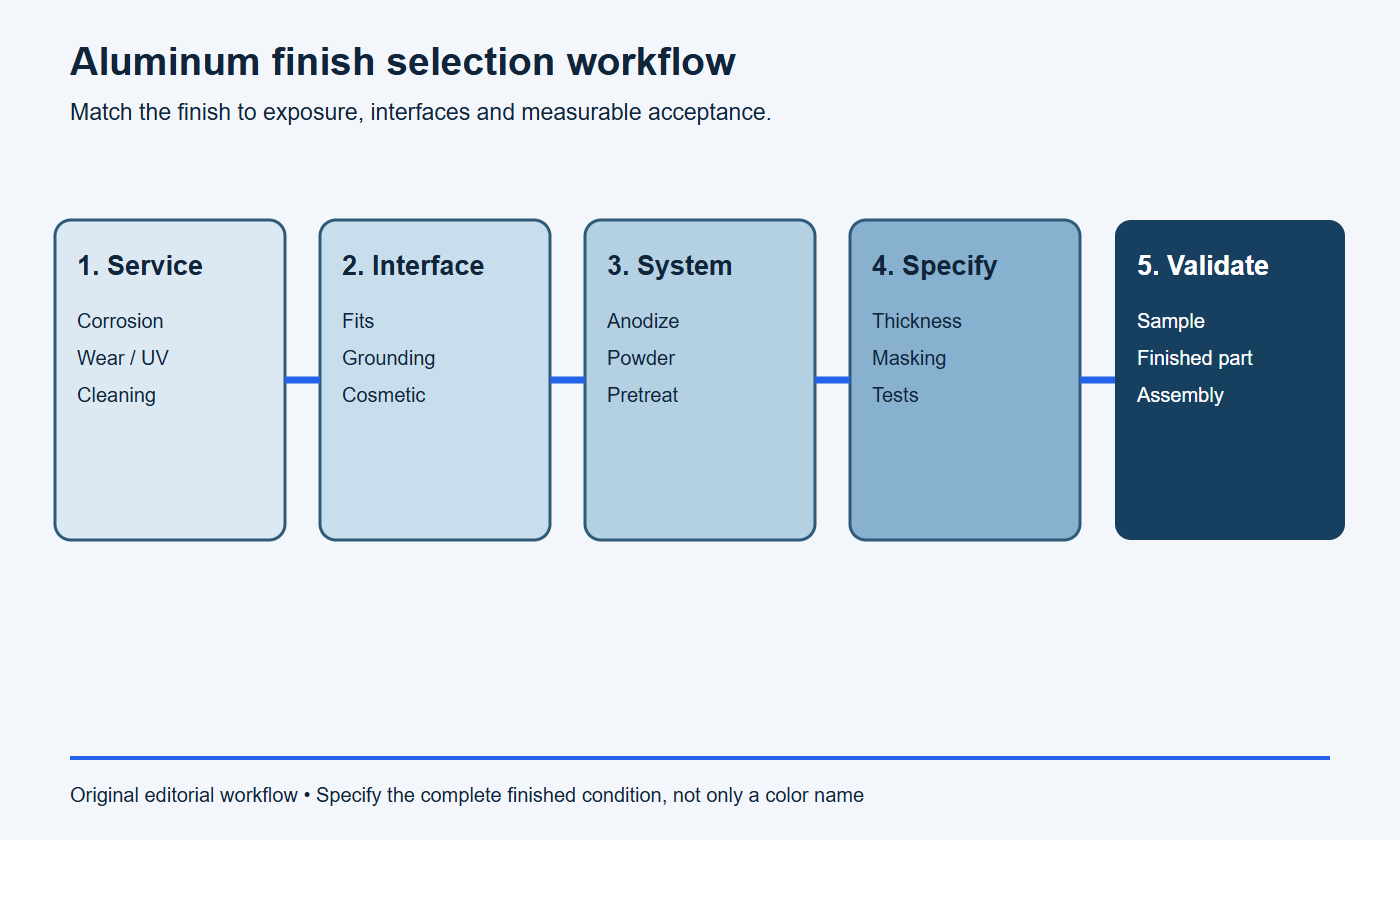
- Dienst definieren: Nennen Sie Korrosion, UV-Strahlung, Chemikalien, Verschleiß, Stöße, Temperatureinflüsse und Reinigungsmittel.
- Kartenschnittstellen: Identifizieren Sie Passungen, Gewinde, Dichtungen, Erdungskontakte, Thermokontakte und optische Bereiche.
- Auswahlsysteme: Wählen Sie eine geeignete Eloxalart oder ein Pulverbeschichtungssystem aus, die bzw. das mit der Legierung und der Geometrie kompatibel ist.
- Annahme angeben: Farbe, Glanzgrad, Dicke, Abdeckung, Grenzwerte für das Aussehen, Prüfungen und Abmessungen nach der Endbearbeitung angeben.
- Produktion validieren: Prüfen Sie repräsentative Muster und kontrollieren Sie das fertige Teil und die Baugruppe – nicht nur ein einzelnes Farbmuster.
Abbruchbedingungen: Das Finish ist noch nicht zur Freigabe bereit
- In der Zeichnung ist lediglich “schwarz eloxiert” oder “pulverbeschichtet” angegeben, ohne Angabe eines Verfahrensstandards, einer Klasse oder eines Beschichtungssystems.
- Die Oberflächenausführung wurde ausschließlich anhand der Farbe ausgewählt, ohne die Beanspruchung durch Korrosion, Verschleiß, UV-Strahlung, Chemikalien oder Stöße zu berücksichtigen.
- Gewinde, Passungen, Erdungspunkte, Dichtflächen oder thermische Kontakte verfügen über keinen Maskierungs- und Endmaßplan.
- Die Beurteilung von Farbe und Glanz erfolgt anhand eines digitalen Bildes und nicht anhand eines repräsentativen Musters sowie unter den angegebenen Betrachtungsbedingungen.
- Die ausgewählte Legierung, das Herstellungsverfahren und die Oberflächenvorbereitung wurden bei der Endbearbeitungsprüfung nicht berücksichtigt.
Anfrage zur Spezifikation einer druckfertigen Aluminiumoberfläche
Bitte vergleichen Sie die Eloxierung und die Pulverbeschichtung für das Bauteil [Nummer/Revision], die Legierung/den Härtegrad [Anforderung] und die Einsatzumgebung [Details]. Bewerten Sie die Beständigkeit gegenüber Korrosion, UV-Strahlung, Chemikalien, Verschleiß, Stößen, Reinigung sowie elektrische und thermische Schnittstellen. Geben Sie eine konkrete Verfahrensnorm und ein Beschichtungssystem an, einschließlich Farbe, Glanzgrad, Textur, Schichtdicke/Klasse, Vorbehandlung, Abdeckung, Aufhängungs-/Kontaktstellen, Abmessungen nach der Endbearbeitung, Prüfungen und Prüfprotokolle. Legen Sie repräsentative Fertigungsmuster auf dem tatsächlichen Substrat vor und legen Sie die Abnahmebedingungen vor der Produktionsfreigabe fest.
Was sollte in einer Angebotsanfrage und einer Zeichnung angegeben werden?
- Legierung, Härtegrad, Produktform und Teileversion;
- mit der Bezeichnung „Oberflächenbehandlung“, „Standard“, „Typ“, „Klasse“ oder „Beschichtungssystem“;
- die Betriebsumgebung und die entscheidenden Leistungstests;
- Farbe, Glanz, Struktur und genehmigte visuelle Vorlage;
- Soll-Schichtdicke und Messverfahren, sofern erforderlich;
- abgedeckte, verschlossene, unbeschichtete und mit Gestellkontakten versehene Stellen;
- Maße und Toleranzen, die nach der Endbearbeitung gelten;
- Oberflächen, bei denen das Aussehen entscheidend ist, und zulässige Fehler;
- Musterfreigabe, Prüfprotokolle, Anforderungen an Verpackung und Handhabung.
ASTM B580-25 gilt für poröse anodische Oxidbeschichtungen, bei denen Aussehen, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine Rolle spielen. Es wird zudem anerkannt, dass projektspezifische Anpassungen eine Vereinbarung zwischen Käufer und Hersteller erfordern können. Verwenden Sie die im Projekt angegebene Ausgabe und die dort genannten Anforderungen; kombinieren Sie keine nicht miteinander in Zusammenhang stehenden Normen, nur um eine Spezifikation strenger erscheinen zu lassen.
Häufig gestellte Fragen
Ist die Eloxierung dünner als die Pulverbeschichtung?
Pulverbeschichtungen werden häufig als dickere Beschichtungsschichten betrachtet, doch bei einer zuverlässigen Konstruktion darf kein allgemeiner Dickenvergleich herangezogen werden. Die Art der Eloxierung, das Pulversystem, die Geometrie und die Spezifikationen bestimmen das tatsächliche Ergebnis. Geben Sie die geforderten Fertigmaße und die Anforderungen an die Beschichtung an.
Welche Oberflächenausführung wirkt hochwertiger?
Beim Eloxieren bleibt häufig der metallische Charakter von Aluminium erhalten, während die Pulverbeschichtung eine deckende, gleichmäßige Farbe und eine größere Auswahl an Oberflächenstrukturen bietet. Der Begriff “Premium” ist subjektiv; genehmigen Sie ein repräsentatives Muster unter festgelegten Licht- und Betrachtungsbedingungen.
Können Gewinde eloxiert oder pulverbeschichtet werden?
Je nach Passgenauigkeit, Leitfähigkeit, Korrosionsanforderungen und Montageanforderungen können sie anschließend oberflächenbehandelt, abgedeckt oder wiederhergestellt werden. In der Zeichnung muss der erforderliche Zustand angegeben sein. Gehen Sie nicht davon aus, dass alle Innengewinde auf die gleiche Weise beschichtet werden sollen.
Lässt sich ein pulverbeschichtetes Teil leichter reparieren?
Eine punktuelle Ausbesserung ist möglicherweise praktischer als die vollständige Wiederherstellung einer eloxierten Oberfläche an einer beschädigten Stelle; allerdings entsprechen die Farbe, der Glanz und der Schutz der reparierten Stelle möglicherweise nicht denen der ursprünglichen ausgehärteten Beschichtung. Legen Sie fest, ob Ausbesserungen zulässig sind und wie diese geprüft werden.
Sollte die Endbearbeitung vor oder nach der CNC-Bearbeitung erfolgen?
Die meisten Projekte sind nach der erforderlichen Bearbeitung abgeschlossen, doch bei freiliegenden Kontakten oder kritischen Schnittstellen kann eine gezielte Nachbearbeitung erforderlich sein. Die Reihenfolge sollte sich nach der Zeichnung, dem Abdeckplan und dem endgültigen Funktionszustand richten.
Eine Endkontrolle für die gesamte Komponente anfordern
BAOSONG kann die Aluminiumlegierung, den Fertigungsweg, kritische Schnittstellen, die optischen Oberflächen und die Prüfvorgaben als eine einzige Bauteilspezifikation zusammenfassen. Unsere technische Unterstützung Und Qualitätsansatz Konzentrieren Sie sich darauf, die Zeichnung in ein präzise gefertigtes Fertigungsteil umzusetzen. Senden Sie die Zeichnung und die Anforderungen an die Oberflächenbeschaffenheit für eine projektspezifische Überprüfung.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
