
Kurze Antwort: Wie entwirft man ein Aluminium-Strangpressprofil unter Berücksichtigung der Herstellbarkeit?
Gestalten Sie das Profil unter Berücksichtigung eines ausgewogenen Metallflusses, einer stabilen Formauflage und der Toleranzen, die die fertige Baugruppe zulässt. Beginnen Sie mit einer kompakten Formfläche, halten Sie benachbarte Wände in einem angemessenen Gleichgewicht, verwenden Sie sanfte Dickeübergänge und praktikable Radien und vermeiden Sie tiefe, schmale Kanäle oder zerbrechliche Laschen. Fügen Sie nur durchgehende Rippen, Nuten, Öffnungen und Hohlräume hinzu, die einen echten Mehrwert für das Produkt schaffen.
Trennen Sie anschließend die durch Extrusion bestimmten Abmessungen von den Merkmalen, die sich besser durch Schneiden oder CNC-Bearbeitung herstellen lassen. Überprüfen Sie den Querschnitt mit dem vorgesehenen Extruder, bevor Sie die Werkzeugkonstruktion freigeben, da die realisierbare Wandstärke, die Hohlgeometrie, die Toleranz und die Wahl der Presse von der Gesamtkombination aus Legierung, Härtegrad, Profilgröße, Komplexität, Länge und Auftragsanforderungen abhängen.
Ein fertigungsfähiges Profil ist nicht einfach nur eines, das einmal aus einer Matrize herauskommen kann. Es muss durch Kühlung, Strecken, Richten, Abschneiden, Endbearbeitung, maschinelle Bearbeitung, Prüfung und Montage kontrollierbar bleiben. Die Zeichnung benötigt daher funktionale Bezugspunkte und Abnahmemethoden und nicht die pauschale Forderung, dass jede nominelle CAD-Maßangabe exakt eingehalten werden muss.
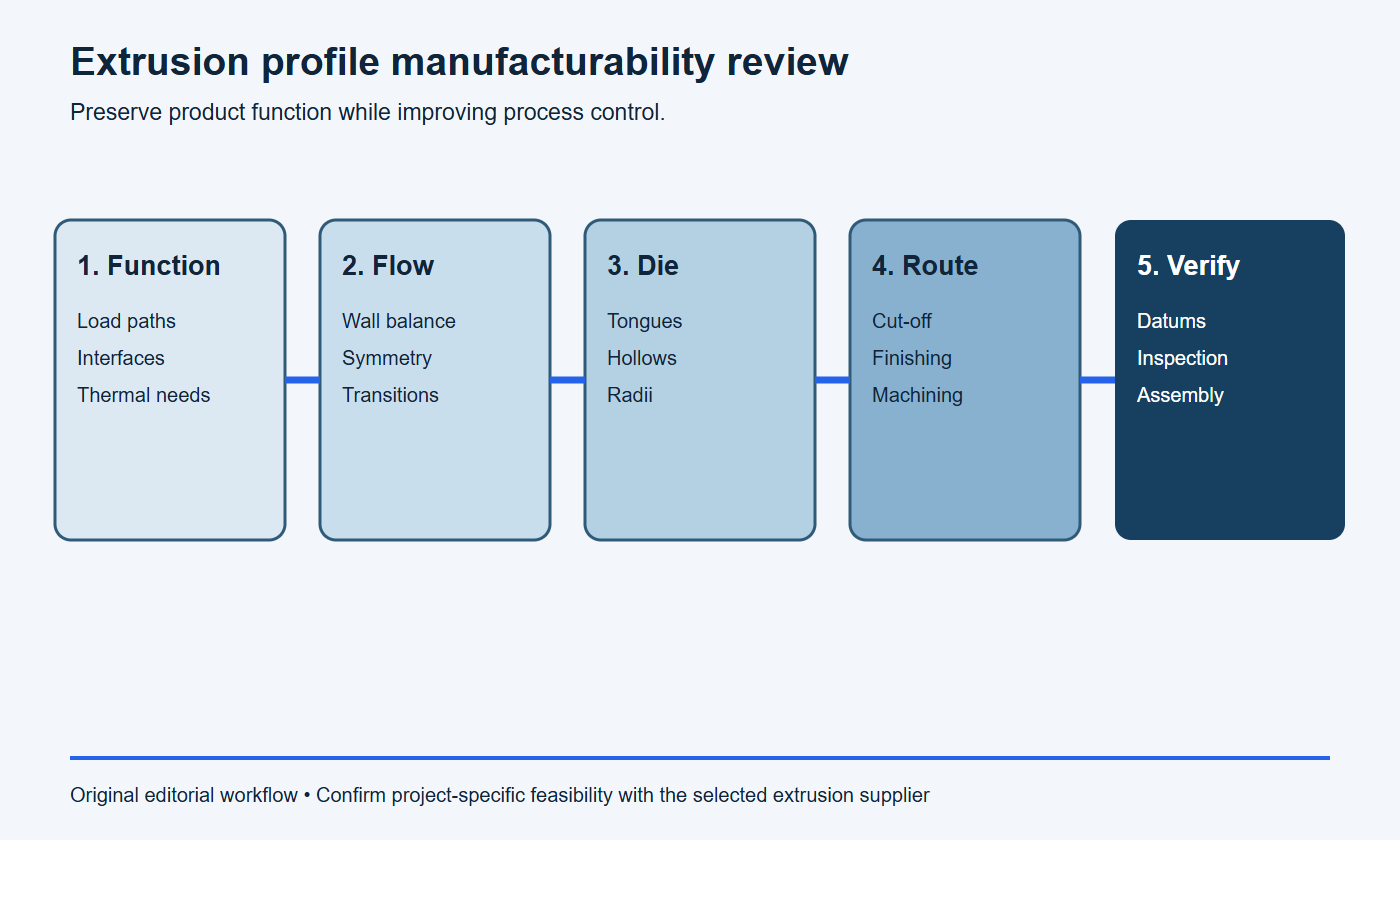
Führen Sie diese Überprüfung der Herstellbarkeit in fünf Durchgängen durch
- Funktion: Markieren Sie die Elemente, die Lasten tragen, Bauteile positionieren, Wärme übertragen, abdichten, befestigen oder das Erscheinungsbild beeinflussen.
- Querschnitt: Behalte die durchgehende Geometrie bei, die ihren Platz verdient, und entferne lokale Details, die später besser gestaltet werden können.
- Die Machbarkeit: Überprüfen Sie die Wandauswuchtung, die Zungen, die Hohlräume, die Radien, die Legierung und die Eignung für den Pressvorgang in Verbindung mit dem vorgesehenen Extruder.
- Flussabwärtsroute: Schnittkantenprüfung, Richten, Bearbeitung, Endbearbeitung, Prüfung, Montage und Verpackung.
- Veröffentlichung: eine Zeichnung und ein Modell mit vereinbarten Toleranzen, Bezugspunkten, Musterbelegen und Änderungskontrolle genehmigen.
Beginnen Sie mit dem kleinsten sinnvollen durchgehenden Querschnitt
Führen Sie die Funktionen auf, die sich über die gesamte Länge des Bauteils wiederholen: Aufnahme von Biegebeanspruchungen, Einhausung von Elektronik, Führung eines Schiebers, Wärmeübertragung, Positionierung einer Platte, Kabelführung oder Aufnahme eines Befestigungselements. Dies sind geeignete Kandidaten für den extrudierten Querschnitt. Merkmale, die an einer einzigen Station entstehen – Durchgangsbohrungen, lokale Vertiefungen, Stirnflächen, Fenster für Steckverbinder oder Dichtungsflächen – gehören in der Regel zu einem sekundären Arbeitsschritt.
Die Gesamtabmessungen sollten nicht größer sein, als es für das Produkt erforderlich ist. Der Aluminum Extruders Council verwendet die Durchmesser des Umkreises, der kleinste Kreis, der den Querschnitt umschließt, als einen Faktor bei der Auswahl der Presse und unter wirtschaftlichen Gesichtspunkten. Auch das Gewicht pro Längeneinheit wirkt sich auf den Pressbetrieb aus. Es gibt keine allgemein optimale Größe: Bitten Sie den ausgewählten Lieferanten, das tatsächliche Profil, die Legierung und die erforderliche Menge zu bewerten.
| Funktionsanforderung | Geeignet für die Extrusion | Ziehen Sie eine spätere Operation in Betracht, wenn |
|---|---|---|
| Strukturelle Steifigkeit | Durchgehende Stege, Rippen oder geschlossene Profile in Längsrichtung | Eine Bewehrung ist nur im Bereich einer punktuellen Belastung oder einer Fuge erforderlich. |
| Befestigung | Durchgehende Schraubenbohrung, Mutterkanal oder Passnut | Die Bohrungsposition muss genau auf ein Schnittende oder einen lokalen Bezugspunkt ausgerichtet sein |
| Temperaturregelung | Durchgehende Rippen und Wärmeverteilungswände | Eine lokale Kühlplatte, ein abgedichteter Kanal oder eine Schnittstelle muss separat überprüft werden |
| Anhang | Durchgehende Schale, Schiene, Abdecknut oder Kabelkanal | Anschlussöffnungen, Dichtflächen oder Zugangstaschen sind lokalisiert |
Die Wandstärken ausgleichen, ohne dass jede Wand genau gleich sein muss
Relativ gleichmäßige angrenzende Wände tragen dazu bei, dass sich das Metall gleichmäßiger durch die Matrize bewegt und gleichmäßiger abkühlt. Große Übergänge von dick zu dünn können zu ungleichmäßigen Widerständen und thermischen Eigenschaften führen, was sich in Oberflächenabweichungen, Verformungen oder Schwierigkeiten bei der Steuerung des Querschnitts äußern kann. Die AEC’s Tipps zur Auslegung von Extrusionsanlagen Wir empfehlen ausdrücklich, die Wandstärken einheitlich zu halten und, soweit möglich, auf Symmetrie zu achten.
Einheitlich bedeutet nicht identisch. Eine tragende Basis muss möglicherweise dicker sein als eine Deckschicht, und ein Kühlrippenprofil benötigt unter Umständen einen anderen Querschnitt, um die thermische Leistung zu gewährleisten. Gestalten Sie Übergänge fließend, verwenden Sie einen Radius oder eine Verjüngung, wo es die Funktion zulässt, und prüfen Sie, ob die zusätzliche Masse Last trägt, Wärme verteilt, ein Befestigungselement hält oder als Bearbeitungsspielraum dient. Entfernen Sie nicht tragendes Material erst, nachdem die Anforderungen hinsichtlich Statik, Wärmeverhalten und Montage geprüft wurden.
Vermeiden Sie es, eine pauschale Mindestwandstärke als Projektsicherheit anzugeben. Der praktikable Grenzwert hängt von der Legierung, dem Härtegrad, dem Umkreis, der Wandlänge, dem Seitenverhältnis, der Matrizenabstützung, den Oberflächenanforderungen und der Produktionsrate ab. Kennzeichnen Sie die funktionsrelevanten Wände in der Zeichnung und lassen Sie den Extrusionslieferanten Anpassungen für nicht kritische Bereiche vorschlagen.
Nutze Symmetrie, um die Ausgangsbedingungen zu verbessern
Ein symmetrischer Querschnitt bietet dem Formenbauer oft einen ausgewogeneren Ausgangspunkt für die Materialverteilung und die Kühlung. Wenn das Produkt nicht symmetrisch gestaltet werden kann, sollte die Masse so gleichmäßig wie möglich verteilt werden, soweit es die funktionalen Vorgaben zulassen. Ein schwerer Sockel mit einer Ansammlung dünner Strukturen auf einer Seite sollte frühzeitig überprüft werden, da sich die beiden Bereiche unterschiedlich verhalten werden.
Zu den sinnvollen Änderungen zählen beispielsweise das Verschieben einer Rippe, das Spiegeln einer Nut, das Öffnen einer überflüssigen Tasche oder die Aufteilung eines großen asymmetrischen Profils in kompatible Teile. Fügen Sie kein Material hinzu, nur um die Zeichnung symmetrisch erscheinen zu lassen. Das Ziel ist ein ausgewogenes Verhalten unter Beibehaltung der Lastpfade, Schnittstellen und des Zugangs für die Montage.
Tiefe Rillen und hohe Zungenverhältnisse reduzieren
Ein tiefer, schmaler Schlitz hinterlässt ein schlankes Stahlelement im Formwerkzeug. Je tiefer der Schlitz im Verhältnis zu seiner Öffnung wird, desto schwieriger lässt sich diese Zunge abstützen und desto stärker ist sie Druck und Durchbiegung ausgesetzt. Die AEC stuft hohe Zungenverhältnisse als Formbeschränkung ein und empfiehlt, tiefe, schmale Zungen nach Möglichkeit neu zu konstruieren.
Bewerten Sie diese Alternativen:
- die Kanalöffnung vergrößern und dabei den funktionalen Innenraum erhalten;
- die Tiefe verringern oder einen tiefen Kanal in flachere Funktionsbereiche unterteilen;
- einen größeren Wurzelsradius oder eine Verjüngung vorsehen, sofern dies das Gegenstück nicht beeinträchtigt;
- die Verbindungselemente so austauschen, dass der schmalste Abschnitt nicht mehr durchgehend ist;
- Extrudieren Sie ein offenes Profil und fügen Sie eine Abdeckung hinzu, wenn ein vollständig geschlossener Verlauf nicht erforderlich ist.
Übernehmen Sie keine Grenzwerte für das Zungenverhältnis, ohne zuvor die vom anbietenden Extruder verwendeten Definitionen und Bedingungen zu überprüfen. Die Fähigkeiten des Lieferanten, die Legierung, die Profilabmessungen und das Werkzeugkonzept bestimmen die praktische Lösung für den kontrollierten Zug.
Entscheiden Sie sich bewusst für eine massive, halbhohle oder hohle Bauweise
Ein massives Profil weist keinen vollständig umschlossenen Hohlraum auf. Ein hohles Profil enthält einen oder mehrere umschlossene Hohlräume. Ein Profil, das einen Hohlraum teilweise umschließt, kann gemäß der geltenden geometrischen Definition als halbhohl oder massiv klassifiziert werden; die Unterscheidung ist in einer CAD-Ansicht nicht immer offensichtlich. Das AEC empfiehlt Konstrukteuren, die Klassifizierung mithilfe des Extruders festzulegen.
Hohlprofile können eine nützliche Torsionssteifigkeit, ein Gehäusevolumen und integrierte Durchgänge bieten, verändern jedoch den Aufbau der Form und können aufgrund des Metallflussweges Überlegungen hinsichtlich Längsnähten erforderlich machen. Entscheiden Sie, ob der Hohlraum für die Steifigkeit, die Leitungsführung, die Abdichtung oder die Montage erforderlich ist. Ist dies nicht der Fall, können ein offenes Profil, zwei ineinandergreifende Strangpressprofile, eine Abdeckung oder eine nachträgliche Bearbeitung den Werkzeugbau und die Prüfung vereinfachen.
Radien hinzufügen und Übergänge an Verbindungsstellen glätten
Scharfe Innenübergänge führen zu abrupten Veränderungen im Metallfluss und zu lokalen Spannungen. Verwenden Sie an Rippenansätzen, Übergängen zu Vorsprüngen und Wandkreuzungen praktische Radien. Abgerundete Übergänge können zudem die Spannungskonzentration im Betrieb verringern. Bei den Anforderungen an Außenecken sollten das gewünschte Erscheinungsbild, die Passform und die Oberflächenbearbeitung berücksichtigt werden.
Legen Sie den Radius jeder Ecke nicht nach einer einzigen Faustregel fest. Der geeignete Wert hängt von der Dicke der angrenzenden Wand, der Werkzeugkonstruktion und der Produktfunktion ab. Wenn ein Gegenstück eine optisch scharfe Außenecke benötigt, prüfen Sie, ob ein kleiner zulässiger Radius oder eine nachträgliche Bearbeitung die tatsächlichen Anforderungen an die Schnittstelle erfüllen kann.
Rippen, Vorsprünge und Schraubenöffnungen entsprechend ihren Lastwegen auslegen
Eine Rippe sollte die Flächen verbinden, deren Relativbewegung sie abfangen soll. Eine Verstärkung sollte Material um ein Befestigungselement oder ein bearbeitetes Merkmal herum anordnen, ohne dabei einen isolierten Bereich mit hoher Materialdichte zu erzeugen. Eine Schraubenaufnahme muss über eine ausreichende Geometrie für das ausgewählte Befestigungselement, den Eingriff, den Kantenabstand und die Einbauart verfügen. Überprüfen Sie diese Funktionen anhand der Baugruppe und nicht allein anhand des Querschnittsbildes.
Durchgehende T-Nuten, Schwalbenschwanzverbindungen und Schnappverbindungen können die Anzahl der Bauteile reduzieren, führen jedoch zu schmalen Öffnungen und begrenzten Räumen. Modellieren Sie das Gegenstück unter Berücksichtigung seiner Materialgrenzen und berücksichtigen Sie dabei den Aufbau der Oberflächenbeschaffenheit. Bei Schnapp- oder flexiblen Verbindungen sollten Sie die Montagekraft, die Beanspruchung, die wiederholte Nutzung und Umwelteinflüsse anhand repräsentativer Muster überprüfen.
Toleranzen bei der Extrusion von den Toleranzen der Fertigteile unterscheiden
Eine Extrusionszeichnung kann Anforderungen an Metallabmessungen, Raummaße, Wanddicke, Ebenheit, Geradheit, Verdrehung und Länge enthalten. Diese beschreiben unterschiedliche Eigenschaften und Messverfahren. Die Aluminium Association hat Extrusionstoleranzreihen erläutert, dass sich die Verdrehung auf die Drehung entlang der Längsachse bezieht, die Geradheit die Längskrümmung begrenzt und die Ebenheit sich auf die gesamte Profiloberfläche bezieht. Außerdem wird zwischen Metall- und Raummaßen für Voll- und Hohlprofile unterschieden.
Eine strenge Anforderung sollte nur dann gestellt werden, wenn dadurch eine messbare Funktion gewährleistet wird. Eine breite Befestigungsfläche erfordert möglicherweise eine Kontrolle über eine definierte Spannweite, während ein lokaler Lagersitz möglicherweise besser bearbeitet werden sollte. Ein Gleitkanal hängt von der Gegenform und der Eingriffslänge ab. Für eine optische Oberfläche ist möglicherweise eher ein Erscheinungsbildstandard als eine engere Maßtoleranz erforderlich.
| Erfordernis | Frage zur Herstellbarkeit | Mögliche Kontrollroute |
|---|---|---|
| Kanalfreigabe | Passt das Gegenstück trotz der zu erwartenden Abweichungen bei Metall und Platzverhältnissen? | Funktionslehre, vereinbarte Profiltoleranz oder lokale Bearbeitung |
| Lange Montageschiene | Inwiefern wirken sich Geradheit und Verdrehung auf die Montage über die Eingriffslänge aus? | Festgelegte Stütz- und Messmethode; Begradigung, sofern vereinbart |
| Dichtfläche | Kann die extrudierte Oberfläche die erforderlichen Kontaktbedingungen gewährleisten? | Kontrollierte Extrusionsoberfläche, Bearbeitung, Endbearbeitung und Dichtheitsprüfung, soweit erforderlich |
| Position der Querbohrung | Muss das Merkmal von einem Schnittende oder einem Baugruppenbezugspunkt aus lokalisiert werden? | CNC-Bearbeitung anhand von Funktionsbezugspunkten |
Wählen Sie Bezugspunkte, die Schwankungen bei der Extrusion standhalten
Legen Sie das Profil bei der Prüfung und Bearbeitung anhand breiter, stabiler und gut zugänglicher Flächen fest. Vermeiden Sie es, eine flexible Lippe, eine schmale Rippe, eine gratbehaftete Schnittkante oder eine kosmetische Kante als primäre Referenz zu verwenden, es sei denn, das Produkt lässt sich tatsächlich dort ausrichten. Wenn das fertige Teil präzise sekundäre Merkmale erfordert, entwerfen Sie Bezugspunkte oder Führungen, die von Vorrichtungen und Messgeräten ohne übermäßige Spannkraft erreicht werden können.
Geben Sie die Zeichnungsnorm an und legen Sie den funktionalen Zusammenhang klar fest. ASME Y14.5-2018 (R2024) legt Regeln für die Bemaßung, Bezugspunkte und geometrische Toleranzen fest. Sie ersetzt nicht die Norm für Toleranzen bei Strangpressprodukten; verwenden Sie jedes Dokument nur für den vorgesehenen Anwendungsbereich und geben Sie die maßgeblichen Anforderungen in der Zeichnung an.
Planen Sie die Endbearbeitung und die Nachbearbeitung, bevor Sie das Profil einfrieren.
Eloxieren, Beschichten, Bürsten und Polieren wirken sich auf Maße, Aussehen, Kontaktflächen und Handhabung aus. Sehen Sie eine Toleranz für die Oberflächenbearbeitung vor, wenn die Passgenauigkeit von einer behandelten Oberfläche abhängt. Kennzeichnen Sie Bereiche für elektrische Kontakte, Erdung, Abdeckung, Gewinde und Dichtungen. Legen Sie optische Bereiche und Betrachtungsbedingungen fest, damit die Anforderungen an das Aussehen überprüft werden können.
Fügen Sie bei CNC-Bearbeitungen Aufmaß hinzu, wenn ein Fräser trotz erwarteter Abweichungen bei der Extrusion eine präzise Fläche, Bohrung oder Tasche ausbilden muss. Sorgen Sie für Zugang zur Werkstückspannung und für Spanabfuhr. Positionieren Sie bearbeitete Merkmale anhand des funktionalen Bezugssystems, anstatt sie über mehrere unkontrollierte Profilmaße zu verketten. Die Leitfäden von BAOSONG zu CNC-Fräsen von Aluminium, praktische CNC-Toleranzen Und eloxiertes Aluminium Unterstützen Sie diese nachgelagerte Überprüfung.
Den gesamten Produktionsablauf mit dem Lieferanten besprechen
Überprüfen Sie vor der Freigabe des Werkzeugs die Legierung und den Härtegrad, die Profilkennzeichnung, den Umkreis, das Gewicht pro Längeneinheit, Wandübergänge, Vorsprünge, Vertiefungen, Toleranzen, die erwartete Länge, das Schneidverfahren, das Richten, die Oberflächenbeschaffenheit, die Bearbeitung und die Verpackung. Erkundigen Sie sich, welche Maße der Extruder voraussichtlich direkt kontrollieren kann, welche eine Prozessentwicklung erfordern und welche bearbeitet werden sollten.
Die Legierung und die Härte beeinflussen die Extrudierbarkeit, die Eigenschaften, die Oberflächenveredelung und die weitere Verarbeitung. Halten Sie sich an die jeweilige Materialspezifikation und betrachten Sie die Sorten 6061, 6063 oder andere Sorten nicht als universell austauschbar. BAOSONGs Leitfaden zur Aluminiumhärte erläutert die Begriffe T5, T6 und T651, wobei die projektspezifische Verfügbarkeit und die Eigenschaften noch bestätigt werden müssen.
Legen Sie fest, wie Proben freigegeben werden sollen. Für die Prüfung sind festgelegte Aufspannbedingungen, eine bestimmte Prüfdauer, die Einrichtung des Bezugssystems sowie kalibrierte Geräte erforderlich, die den Anforderungen entsprechen. Die NIST-Richtlinien Ressourcen für Messung und Kalibrierung die Bandbreite der Maßmessungen und die Rückverfolgbarkeit veranschaulichen; der Projektqualitätsplan muss weiterhin die Messunsicherheit auf die tatsächliche Abnahmegrenze abstimmen.
Häufige Fehler bei der Herstellbarkeit
- Einfrieren detaillierter CAD-Daten vor der Extrusionsprüfung: Kleine Änderungen werden schwieriger, sobald die Passform der Teile und die Werkzeuge festgelegt sind.
- Verwendung einer universellen Mindestwandstärke: Die Machbarkeit hängt von der gesamten Kombination aus Legierung, Geometrie und Presse ab.
- Erstellen tiefer, schmaler Kanäle für lokale Merkmale: Lokale Details in die Bearbeitung oder Montage verlagern, wenn eine durchgehende Extrusion keinen Mehrwert bietet.
- Überall enge Toleranzen anwenden: Ordnen Sie jede Toleranz den Aspekten Passung, Dichtheit, Bewegung, Aussehen oder Prüfung zu.
- Ignorieren von Cut-off und Finishing: Das fertige Teil umfasst die Endbearbeitung, die Oberflächenbehandlung und die Auswirkungen der Handhabung.
- Auswahl schwacher Bezugspunkte: Flexible oder schwer zugängliche Oberflächen erschweren sowohl die Bearbeitung als auch die Prüfung.
- Nur einen kurzen Abschnitt genehmigen: Die Geradheit über die gesamte Länge, die Verdrehung und das Montageverhalten erfordern möglicherweise eine Validierung anhand repräsentativer Längen.
Stoppbedingungen: Das Profil ist noch nicht bereit für die Bearbeitung
- Eine Wand, eine Rippe, ein Kanal, eine Aussparung oder eine Schraubenöffnung hat keine angegebene Produktfunktion.
- Bei dem ausgewählten Extruder wurden die Profilklassifizierung, die Zungenabstützung, die Wandausgleichung und die Presspassung nicht überprüft.
- Für kritische Maße gibt es keine festgelegte Toleranzklasse, keinen Bezugspunkt und kein Messverfahren.
- Bei der CNC-Bearbeitungszugabe wird davon ausgegangen, dass die Nennfläche des Profils stets an derselben Stelle anliegt.
- Probleme hinsichtlich Oberflächenbeschaffenheit, Kontakt mit dem Gestell, optischen Bereichen oder der Geradheit und Verwindung über die gesamte Länge sind nach wie vor ungelöst.
Anfrage zur Überprüfung der druckfertigen Herstellbarkeit
Bitte prüfen Sie das Aluminium-Strangpressprofil [Teilenummer/Revision] hinsichtlich [Anwendung, Schnittlänge und Menge]. Markieren Sie jede Geometrie oder Toleranz, die ein Risiko hinsichtlich Matrize, Metallfluss, Kühlung, Richtvorgang, Abschnitt, Bearbeitung, Endbearbeitung oder Prüfung darstellt. Geben Sie für jede vorgeschlagene Änderung die betroffene Funktion und die weiterhin anzuwendende Prüfmethode an. Bestätigen Sie die Profilklassifizierung, die Legierung/den Härtegrad, den vorgeschlagenen Toleranzstandard, die Annahmen bezüglich der Werkzeuge, den Musterplan und die Merkmale, die CNC-bearbeitet werden sollen. Geben Sie die Werkzeuge erst frei, wenn alle Konflikte bezüglich Modell, Zeichnung und Abnahme behoben sind.
Checkliste zur Fertigungsfähigkeit (DFM) für Aluminium-Strangpressprofile
- Bestimme die Funktionen, die über die gesamte Länge stetig sein müssen.
- Die Hülle verkleinern und Geometrie ohne definierte Funktion entfernen.
- Passen Sie benachbarte Wände aneinander an und glätten Sie Übergänge von dick zu dünn.
- Nutzen Sie Symmetrie oder eine ausgewogene Gewichtsverteilung, soweit es das Produkt zulässt.
- Gehen Sie tiefe Kanäle, Zungenmerkmale, Vertiefungen und geschlossene Räume durch.
- Fügen Sie an den Verbindungsstellen von Wänden, Rippen und Vorsprüngen Rundungen hinzu.
- Unterscheiden Sie zwischen Anforderungen an das extrudierte Rohteil und an geschnittene sowie CNC-bearbeitete Merkmale.
- Legen Sie stabile Bezugspunkte und Prüfverfahren fest.
- Berücksichtigen Sie Oberflächenablagerungen, optische Bereiche und die Handhabung.
- Führen Sie vor der Freigabe der Werkzeuge eine Extruderprüfung durch und genehmigen Sie repräsentative Muster anhand der kontrollierten Zeichnung.
Häufig gestellte Fragen
Muss ein Aluminiumprofil eine gleichmäßige Wandstärke aufweisen?
Nein. Ähnliche angrenzende Wände ermöglichen oft eine ausgewogenere Bearbeitung, doch funktionale Belastungen, thermische Anforderungen und das Bearbeitungsmaterial können Abweichungen rechtfertigen. Verwenden Sie sanfte Übergänge und lassen Sie den Extruder den gesamten Querschnitt überprüfen.
Sind Hohlprofile immer schwieriger herzustellen?
Hohlräume erfordern eine andere Werkzeug- und Fließstrategie, doch der Schwierigkeitsgrad hängt von der Geometrie der Hohlräume, Brücken, der Wandverteilung, der Legierung, der Profilgröße und den Toleranzen ab. Behalten Sie einen Hohlraum nur bei, wenn er die erforderliche Steifigkeit, Umschließung, Verlegung oder Montagevorteile bietet.
Welche Abmessungen sollten nach dem Strangpressen CNC-bearbeitet werden?
Berücksichtigen Sie die Bearbeitung von lokalen Bohrungen, Taschen, Stirnflächen, Lagersitzen, Dichtflächen und engen Passungen zu einem fertigen Bezugspunkt. Die richtige Wahl hängt von der Funktionstoleranz, dem verfügbaren Rohmaterial, der Werkstückspannung und dem Zugang für die Prüfung ab.
Was sollten Ingenieure für eine DFM-Prüfung einreichen?
Bitte senden Sie uns die maßstabsgetreue 2D-Zeichnung und das 3D-Modell, Angaben zu Legierung und Härtegrad, den Anwendungszweck, kritische Merkmale, die Oberflächenbeschaffenheit, die Bauteilänge, die Bearbeitungsanforderungen, Angaben zu Muster- und Serienmengen, Prüfunterlagen sowie Informationen zur Passfläche.
Eine technische Überprüfung anfordern
BAOSONG unterstützt benutzerdefinierte Profile, die Folgendes kombinieren: Dienstleistungen im Bereich Aluminiumstrangpressen, Nachbearbeitung und Oberflächenveredelung. Sehen Sie sich die erforderlichen Informationen für technische Unterstützung, senden Sie dann die Zeichnung, das Modell, das Material, die kritischen Maße, die Oberflächenbeschaffenheit und die Produktionsmenge über die Kontaktseite für eine technische Prüfung und ein Angebot.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
