
Kurze Antwort: Wie lässt sich die Bearbeitungszeit bei der CNC-Bearbeitung verkürzen, ohne dabei an Funktionalität einzubüßen?
Eliminieren Sie Zeitaufwände, die nicht zum Schutz des Produkts beitragen: unnötiger Materialabtrag, vermeidbare Werkzeugwechsel, überflüssige Rüstvorgänge, erschwerter Zugang zu den Werkzeugen, nicht funktionale enge Toleranzen und doppelte Prüfungen. Behalten Sie die Merkmale bei, die der Positionierung, Abdichtung, Lasttragung, Wärmeübertragung, Bewegungsführung oder der Erfüllung kontrollierter optischer Anforderungen dienen.
Das schnellste Design ist nicht immer das Bauteil mit den wenigsten Merkmalen. Eine Bezugsebene kann die Rüst- und Prüfzeiten verkürzen. Durch eine lokale Eckenentlastung kann ein größerer Fräser eine tiefe Tasche erreichen. Das Belassen von Material in einem unkritischen Hohlraum kann den Schruppaufwand reduzieren und gleichzeitig die Steifigkeit erhöhen. Das Ergebnis sollte ein kürzerer, stabilerer Fertigungsweg sein und nicht ein geschwächtes Produkt.
Ermitteln Sie den Zeitaufwand für die Programmierung, die Vorbereitung der Spannvorrichtung, das Zerspanen, den Werkzeugwechsel, die Neupositionierung, das Entgraten, die Endbearbeitung und die Prüfung. Die genauen Möglichkeiten hängen von der Legierung, dem Härtegrad, der Rohteilform, der Geometrie, der Stückzahl und dem Abnahmeplan ab; in diesem Artikel werden keine allgemeingültigen BAOSONG-Zykluszeiten angegeben.
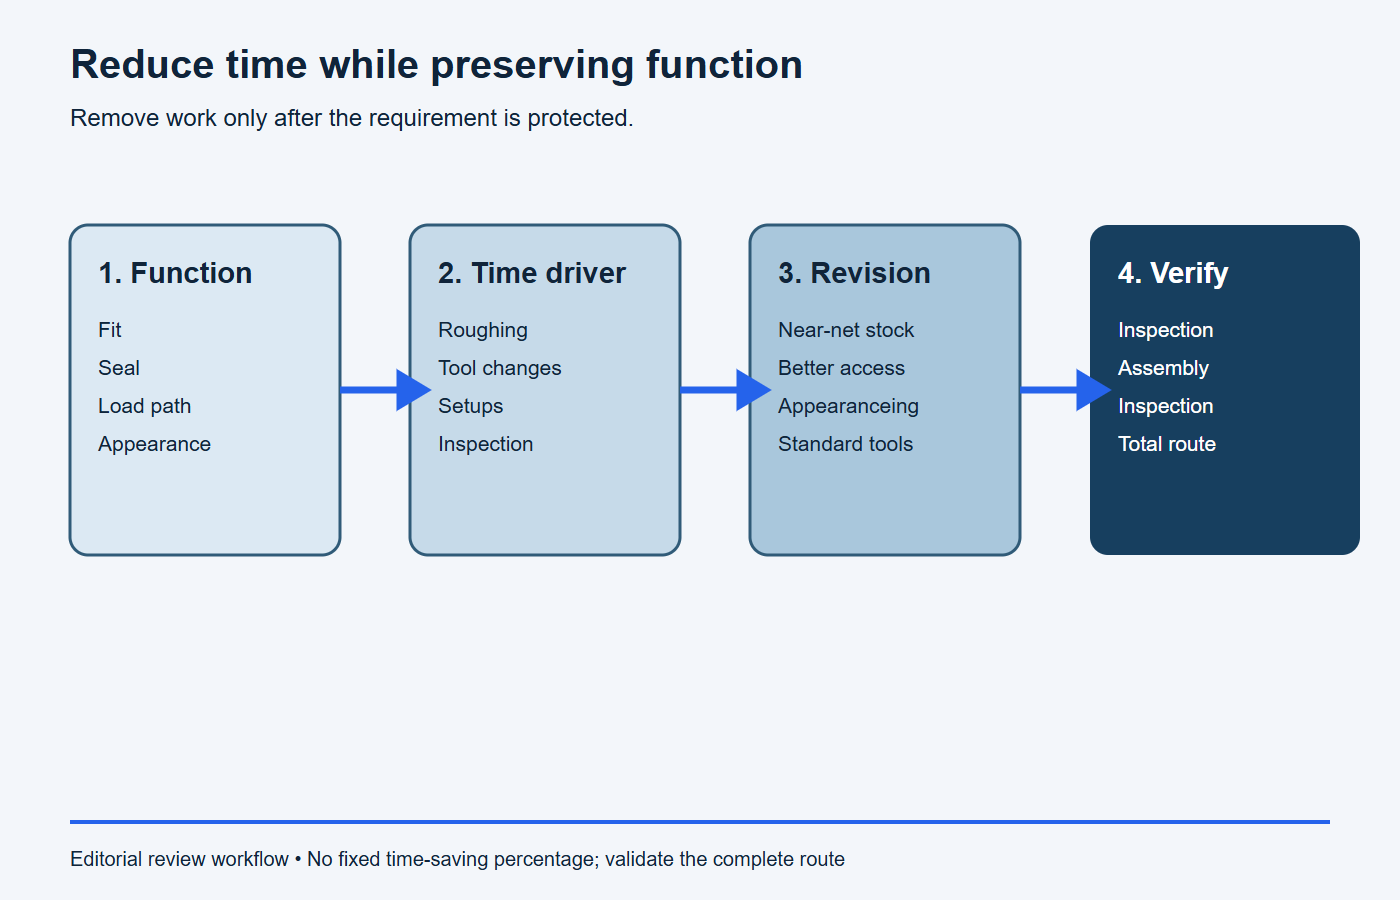
Führen Sie diese Überprüfung durch, bevor Sie eine Verkürzung der Zykluszeit beantragen.
- Markiere die Funktionen: Identifizieren Sie jede Dichtfläche, jedes Positionierungsmerkmal, jeden Lastpfad, jede thermische Schnittstelle, jedes Bewegungsmerkmal und jeden kontrollierten Erscheinungsbereich.
- Ordnen Sie die Vorgänge zu: Fragen Sie den Lieferanten, welcher Schritt – Materialabtrag, Werkzeug, Einrichtung, Endbearbeitung oder Prüfung – die meiste Zeit in Anspruch nimmt.
- Einen Treiber ändern: Änderungen an Geometrie, Rohform, Toleranz, Oberflächenbeschaffenheit oder Prüfung sind nur zulässig, sofern die gekennzeichnete Funktion weiterhin geschützt bleibt.
- Vor der Freigabe überprüfen: Vergleichen Sie die überarbeitete Anforderung, den vorgesehenen Prozessablauf und die Abnahmemethode; genehmigen Sie die Änderung im Rahmen der Zeichnungsrevisionskontrolle.
Zeit, die Funktionen hervorbringt, von Zeit unterscheiden, die dies nicht tut
| Zeittreiber | Warum es Zeit kostet | Mögliche Antwort | Beizubehaltende Funktion |
|---|---|---|---|
| Materialabtrag | Schruppen, Spanabfuhr und Spannungsabbau. | Verwenden Sie „Near-Net“-Rohlinge oder lassen Sie nicht kritische Materialien weg. | Masse, Steifigkeit, Wärmeleitweg und Spiel. |
| Kleine Schneidwerkzeuge | Geringere Steifigkeit, reduzierter Eingriff und zusätzliche Aufmaßbearbeitung. | Erhöhen Sie die Radien und die Mindestgröße der Merkmale. | Passspiel und lokale Geometrie. |
| Einstellungen | Handhabung, Ortung, Abtastung und Datenübertragung. | Funktionen gruppieren und stabile Bezugspunkte erstellen. | Zusammenhänge zwischen entscheidenden Merkmalen. |
| Abschlusspässe | Zusätzliche Fräsbahnen und Prüfung. | Wenden Sie Textur und Toleranz nur dort an, wo es erforderlich ist. | Passform, Dichtheit, Bewegung und Optik. |
| Prüfung | Befestigungen, Zugang zu den Sonden, Berichterstellung und Überprüfung. | Verwenden Sie risikobasierte Merkmale und Stichprobenverfahren. | Vertragliche Nachweise und Produktsicherheit. |
Wählen Sie eine Ausgangsform, bei der weniger Material abgetragen wird
Ein Rohteilverfahren bietet Flexibilität, jedoch kann ein Großteil des Zyklus damit verbracht werden, das zugekaufte Material in Späne umzuwandeln. Durch das Schneiden von Blechen, Stangen, Strangpressprofilen, Schmiedeteilen oder Gussteilen kann das Rohteil näher an die endgültige Geometrie herangeführt werden. Die richtige Wahl hängt von den Werkzeugen, der Mindestbestellmenge, der Konstruktionsstabilität, den Materialeigenschaften, dem Bearbeitungszuschlag und der Stückzahl ab.
Bei konstantem Querschnitt sollten Sie das Strangpressen in Kombination mit lokaler Bearbeitung mit dem vollständigen Abtragen des Rohteils vergleichen. Bei rotationssymmetrischen Geometrien können Stangenbearbeitung und Drehen direkter sein als das Fräsen. Verwenden Sie Leitfaden: Extrusion versus Knüppel Und CNC-Fräsen im Vergleich zum Drehen um die Route auszuwählen, bevor die Fräsbahnen optimiert werden.
Entfernen Sie Arbeitsgänge, die ihre Durchlaufzeit nicht rechtfertigen
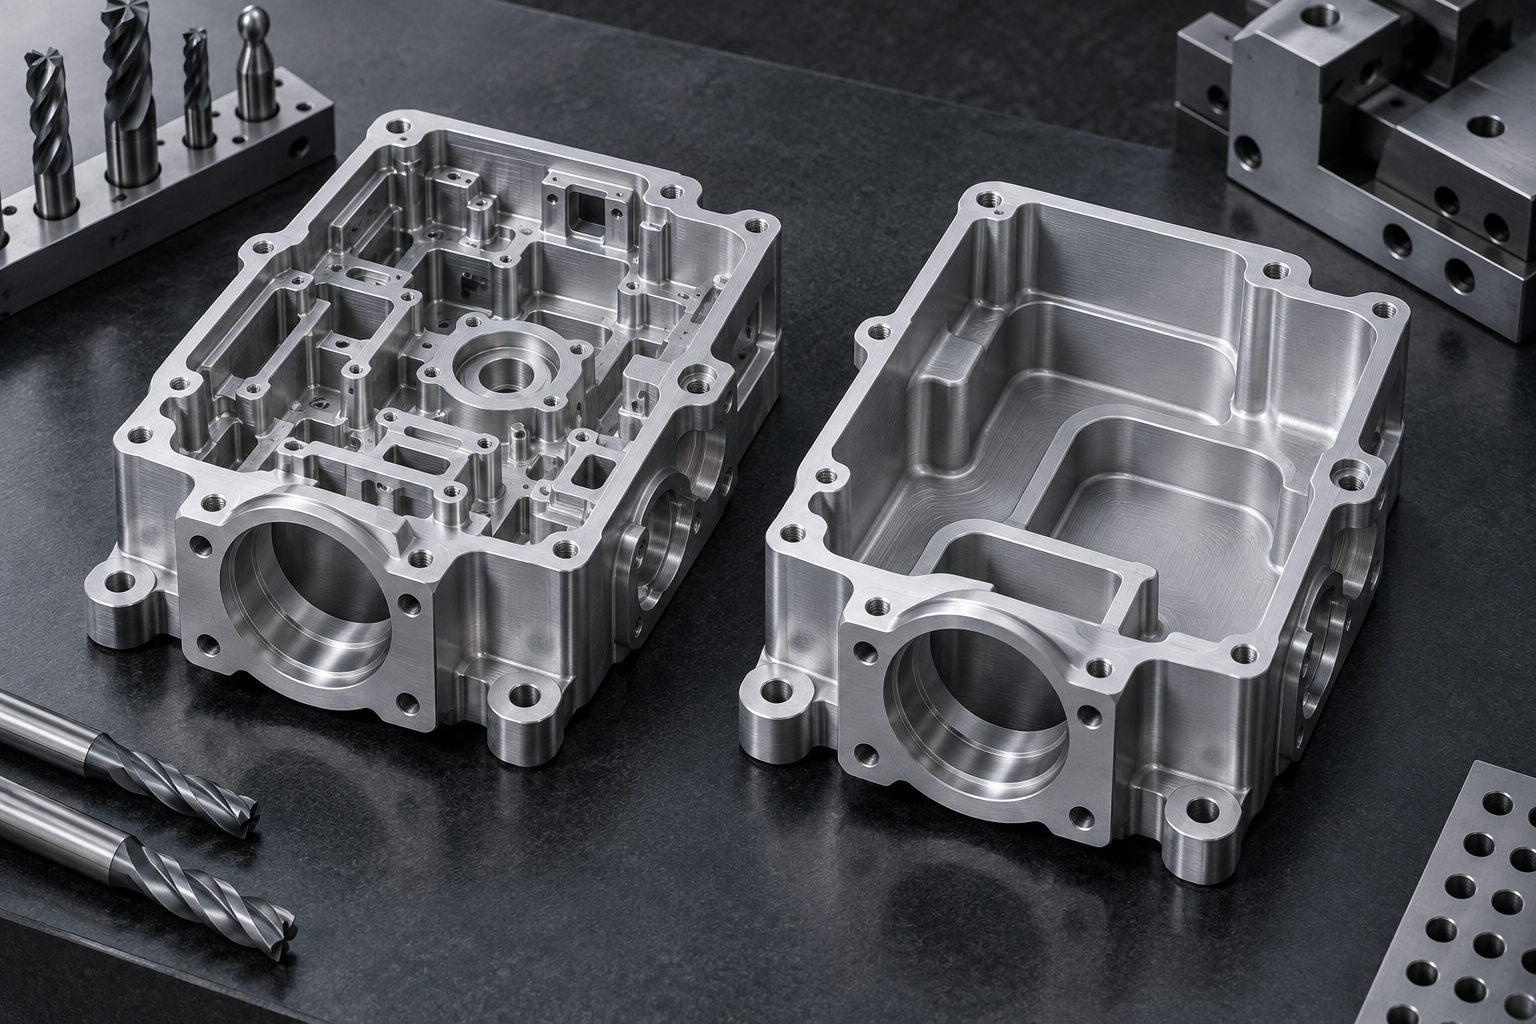
Bei Aussparungen zur Gewichtsreduzierung können umfangreiche Schruppbearbeitung, Eckenbearbeitung und Entgraten erforderlich sein. Wenn eine Aussparung keinen Montagefreiraum, kein zusätzliches Flüssigkeitsvolumen, keine thermischen Vorteile oder keine nennenswerte Gewichtsreduzierung bietet, kann das Belassen von Material die Bearbeitungszeit verkürzen und das Bauteil stabiler machen.
’Protolabs’“ Leitfaden zur Konstruktion von Fertigungsteilen empfiehlt zudem, Funktionen zu überdenken, die lediglich dazu dienen, unnötige Schnitte zu erzeugen. Die angeführten Beispiele und Anwendungsgrenzen sind anbieterabhängig; die übergreifende Frage lautet, ob jeder Entfernungsvorgang eine bestimmte Funktion gewährleistet.
Vergrößern Sie die Innenradien, damit ein größeres Werkzeug eingesetzt werden kann
Kleine vertikale Eckenradien erfordern kleine Schaftfräser. Bei tiefen Taschen benötigt derselbe Fräser möglicherweise eine große Reichweite, was die Steifigkeit verringert und die Materialmenge einschränkt, die er effizient abtragen kann. Ein größerer Radius ermöglicht den Einsatz eines größeren Werkzeugs, reduziert die Restbearbeitung und sorgt für einen reibungslosen Fräserangriff an den Ecken.
Wenn ein quadratisches Bauteil passen muss, fügen Sie lokale Dog-Bone-Aussparungen hinzu oder runden Sie das Gegenstück ab, anstatt die gesamte Ecke abzuschrägen. Protolabs’ DFM-Toolkit verbindet gemeinsam genutzte Schlitz- und Taschenwerkzeuge mit einer kürzeren Zykluszeit. Wenden Sie dieses Prinzip auf den tatsächlichen Fräsersatz an, anstatt die festen Maße eines Lieferanten zu übernehmen.
Tiefe Aussparungen freilegen und die Reichweite des Werkzeugs verkürzen
Tiefe, schmale Taschen ermöglichen Schruppbearbeitung, Spanabtrag und Schlichtbearbeitung mit großer Reichweite. Öffnen Sie eine Seite, verringern Sie die Tiefe, vergrößern Sie den Eckenradius, bearbeiten Sie das Werkstück aus einer anderen Richtung oder teilen Sie das Bauteil auf, sofern die Baugruppe dies zulässt. Vermeiden Sie es, eine kleine Bohrung am Boden eines Hohlraums anzubringen, wenn dieser von einer Außenfläche aus zugänglich ist.
Achten Sie bei der Konstruktionsprüfung darauf, dass der Abstand zum Halter sichtbar bleibt. Es kann vorkommen, dass eine Werkzeugspitze das Modell berührt, während der Halter oder die Spindel mit einer Wand kollidiert. Der veröffentlichte Leitfaden zu CNC-Fräsen von Aluminium bietet den passenden Kontext, um den Zugang zu Werkzeugen und die Strategie für Spannvorrichtungen zu erörtern.
Eine Fräsbahnstrategie kann Schwankungen in der Belastung nach Freigabe der Geometrie reduzieren. Secos Anleitung zum optimierten Schruppen Erörtert anspruchsvolle Ecken und hohe Wände als relevante Anwendungsfälle. Schnittdaten, Zustellung und Werkzeugauswahl müssen noch für die jeweilige Maschine, den Halter, die Legierung und die Aufspannung validiert werden; eine CAM-Strategie kann unzugängliche Geometrien nicht korrigieren.
Gruppenfunktionen zur Reduzierung der Rüstvorgänge
Jede Einrichtung bringt Handhabungsschritte, Spannvorgänge, Messvorgänge, Versätze und das Risiko von Fehlern bei der Bezugspunktübertragung mit sich. Gruppieren Sie zusammengehörige Bohrungen, Flächen und Taschen so, dass sie aus kompatiblen Richtungen erreicht werden können. Richten Sie kritische Merkmale an einem Bezugspunkt aus, den die Vorrichtung und das Prüfsystem reproduzieren können.
Bei der mehrachsigen Bearbeitung können zwar mehrere Flächen in einer Aufspannung bearbeitet werden, doch spielen auch die Programmier- und Maschinenkosten eine Rolle. Vergleichen Sie den Gesamtaufwand für eine einfache dreiachsige Fräsbahn, eine 3+2-Indexbearbeitung und die simultane Bewegung. Siehe 3-Achsen- versus 4-Achsen- versus 5-Achsen-CNC-Bearbeitung Und Mehrachsenbearbeitung von Aluminium.
Vermeidbare Werkzeugwechsel reduzieren
Zahlreiche nahezu identische Bohrungsgrößen, individuelle Radien, dekorative Fasen und spezielle Gewindeformen erweitern die Werkzeugpalette. Standardisieren Sie unkritische Merkmale, sofern die Baugruppe dies zulässt. Verwenden Sie Bohrer-, Fräser- und Gewindegrößen wieder, ohne eine kritische Passung in einen ungeeigneten Standard zu zwängen.
Erhabene Schriftzüge, filigrane Gravuren und großflächige, dreidimensional geformte Oberflächen können die Bearbeitungszeit mit kleinen Werkzeugen verlängern. Verwenden Sie Lasermarkierungen, Etiketten oder eine einfachere vertiefte Markierung, sofern die Anforderungen dies zulassen. Stellen Sie sicher, dass dauerhafte Kennzeichnungen und vorgeschriebene Markierungen, wo erforderlich, erhalten bleiben.
Dünne Wände für stabile Durchgänge entwerfen
Dünne Wände können sich unter Schneid- und Klemmkräften durchbiegen. Wiederholte leichte Durchgänge beheben das Problem der Durchbiegung nicht automatisch, wenn die Wand weiterhin ungestützt bleibt. Erhöhen Sie die Dicke, verkürzen Sie die freie Höhe, fügen Sie Versteifungsrippen hinzu oder behalten Sie vorübergehende Stützen bei, sofern dies funktional möglich ist.
Berücksichtigen Sie die Wandsteifigkeit in Verbindung mit der Materialabtragungsreihenfolge und der Prüfung im entlasteten Zustand. Eine spannungsentlastete Platte kann zwar eine Bewegungsquelle reduzieren, macht eine schwache Geometrie jedoch nicht steif. Überprüfung Bedeutungen der Härtungszustände T5, T6 und T651 bevor man davon ausgeht, dass allein die Temperierung die Verarbeitungszeit verkürzt.
Verwenden Sie Funktionstoleranzen anstelle pauschaler Genauigkeitsangaben
Eine Verschärfung der Maßanforderungen in jeder Dimension kann zusätzliche Endbearbeitungsdurchgänge, Versätze, Prozesskontrollen und detaillierte Prüfungen erforderlich machen. Bestimmen Sie die Bohrung, die für die Positionierung sorgt, die Fläche, die abdichtet, und das Muster, das die Montage ermöglicht. Legen Sie für diese Merkmale geeignete Maß- und Geometrieanforderungen fest und wenden Sie anschließend eine angemessene allgemeine Toleranz auf die verbleibende Geometrie an.
ASME beschreibt Y14.5-2018 (R2024) zur Festlegung von Symbolen, Regeln und Definitionen für die Bemaßung und Tolerierung. Verwenden Sie die für das Projekt vorgeschriebene Norm und Ausgabe. Der Leitfaden zu Praktische Toleranzen bei der CNC-Bearbeitung von Aluminium erläutert, wie Anforderungen auf Funktionsebene die Produktion und die Verifizierung miteinander verbinden.
Die Oberflächenbeschaffenheit und die kosmetische Gestaltung auf bestimmte Bereiche beschränken
Eine feine Struktur kann kleinere Schrittweiten, eine langsamere Endbearbeitung und separate Werkzeuge erfordern. Die kosmetische Kontrolle kann Schutzmaßnahmen bei der Handhabung, Überblendungen und Prüfungen umfassen. Definieren Sie sichtbare Bereiche, Dichtflächen, Gleitflächen und verdeckte Freiräume separat.
Vermeiden Sie allgemeine Anmerkungen wie “alle Oberflächen polieren” oder “keine Werkzeugspuren”. Legen Sie messbare Oberflächenstrukturen fest, wo dies aus funktionalen Gründen erforderlich ist, und vereinbarte optische Kriterien, wo es auf ein einheitliches Erscheinungsbild ankommt. So bleibt die Oberflächenbearbeitung auf den für den Kunden sichtbaren oder funktionalen Mehrwert ausgerichtet.
Planen Sie das Eloxieren und Abkleben vor der Freigabe zur Bearbeitung
Spät getroffene Entscheidungen zur Endbearbeitung können Nacharbeit erforderlich machen. Geben Sie an, ob kritische Maße vor oder nach dem Eloxieren gelten, welche Gewinde und elektrischen Kontakte abgedeckt werden und wo Spuren vom Halter akzeptabel sind. Stimmen Sie die Konstruktion ab mit Oberflächenveredelung Und Anforderungen an eloxiertes Aluminium.
Wählen Sie nach Möglichkeit einen einheitlichen Veredelungsprozess. Mehrere Arbeitsschritte, manuelles Polieren und Nachbearbeitung führen zu zusätzlichen Transportvorgängen und Wartezeiten, auch wenn die Spindelzeit unverändert bleibt.
Die Inspektionszeit an das Risiko anpassen
Die Prüfung kann bei einem einfachen Bauteil zum zeitaufwendigsten Arbeitsschritt werden. Legen Sie kritische Merkmale, den Umfang der Erstmusterprüfung, Zwischenkontrollen, Stichproben aus den Chargen und Abschlussberichte fest. Entfernen Sie doppelte Prüfungen erst, nachdem der Qualitätsplan bestätigt hat, dass die Produkt- und Vertragsrisiken weiterhin unter Kontrolle sind.
Die Veröffentlichung des NIST zum Thema Unsicherheit und Dimensionskalibrierungen erläutert, warum Messwerte Schätzwerte mit einer entsprechenden Unsicherheit sind. Eine schwer zu messende Anforderung kann durch spezielle Vorrichtungen, wiederholte Ausrichtungen und die Überprüfung der Ergebnisse Zeitaufwand verursachen. Verknüpfen Sie die Zeichnung mit der Qualitäts- und Prüfplan.
Reihenfolge für die Produktionsmenge optimieren
Bei der Prototypenfertigung kommen flexible Vorrichtungen und Lagerbestände zum Einsatz. Bei der Serienfertigung können weiche Spannbacken, modulare Aufspannvorrichtungen, Messroutinen, die Überwachung der Werkzeugstandzeit und „Near-Net“-Material sinnvoll sein. Eine Automatisierung ist nur dann sinnvoll, wenn das Design und die Überarbeitungen stabil genug sind, um die Vorlagen wiederverwenden zu können.
Geben Sie in der Angebotsanfrage die Prototypenmenge, den Jahresbedarf, die Losgröße und die zu erwartenden Änderungen an. Ein für ein einzelnes Entwicklungsbauteil optimierter Fertigungsweg kann bei Hunderten von Bauteilen langsam sein; ein dedizierter Produktionsweg kann unwirtschaftlich sein, bevor das Design endgültig festgelegt ist.
Unterscheiden Sie zwischen der Schneidezeit und der gesamten Produktionsdurchlaufzeit
Eine Verkürzung des Werkzeugwegs nützt nichts, wenn die Zeichnung noch auf Klärung wartet, das Material ohne das erforderliche Zertifikat eintrifft oder die Fertigteile auf einen nicht festgelegten Prüfbericht warten. Beziehen Sie neben der Spindelzeit auch die Programmierung, die Vorbereitung der Spannvorrichtung, die Erstmusterfreigabe, die externe Endbearbeitung, die Prüfung der Berichte und die Verpackung mit ein.
Beheben Sie Konflikte zwischen Modell und Zeichnung vor Beginn der CAM-Bearbeitung. Genehmigen Sie Materialersetzungen über einen einheitlichen, kontrollierten Prozess. Überprüfen Sie die Oberflächenbearbeitung und die Abdeckung, bevor die Teile in die Bearbeitung gelangen, und legen Sie fest, wer Abweichungen genehmigen darf. Diese Schritte verkürzen zwar nicht die Dauer eines Fräszyklus um Sekunden, verhindern jedoch Warteschlangen, Neustarts und wiederholte Rüstvorgänge, die die tatsächliche Lieferzeit verlängern.
Bei wiederkehrenden Aufträgen sollten Sie das freigegebene Programm, die Spannvorrichtungsdefinition, die Werkzeugliste, den Prüfplan und die genehmigten Oberflächenreferenzwerte unter Versionskontrolle halten. Eine Wiederverwendung ist nur dann sinnvoll, wenn das aktuellste Modell und die aktuelle Zeichnung des Kunden weiterhin mit dem validierten Prozess übereinstimmen.
Verwenden Sie eine funktionserhaltende Zeitüberprüfung
Der folgende Arbeitsablauf beginnt mit der Produktfunktion, ermittelt den zeitaufwändigen Vorgang, schlägt eine Änderung vor und überprüft die gleiche Anforderung vor der Freigabe.
| Funktion | Zeittreiber | Mögliche Überarbeitung | Überprüfung beibehalten |
|---|---|---|---|
| Ein quadratisches Modul suchen | Ein kleiner Schaftfräser bearbeitet vier scharfe Taschenecken. | Fügen Sie lokale Eckenentlastungen hinzu oder runden Sie die Ecken des Moduls ab. | Freiraum und Ausrichtung der Steckverbinder. |
| Die Masse des Gebäudes reduzieren | Ein großer, tiefer Hohlraum erfordert eine umfangreiche Schruppbearbeitung. | Halten Sie das Material außerhalb des Funktionsfreiraums oder verwenden Sie „Near-Net-Stock“-Material. | Masse, Steifigkeit und thermische Eigenschaften. |
| Zwei Lager ausrichten | Bohrungen, die anhand separater, frei wählbarer Bezugspunkte bearbeitet und geprüft wurden. | Verwenden Sie ein einheitliches Bezugssystem und eine kompatible Einrichtung. | Bohrungsdurchmesser, Achslage und Lage der Schulter. |
| Für ein hochwertiges Erscheinungsbild sorgen | Alle Flächen werden kosmetisch nachbearbeitet und von Hand bearbeitet. | Legen Sie sichtbare Zonen und geschützte Gestell-/Klemmenbereiche fest. | Zugelassene Anforderungen an das äußere Erscheinungsbild und die Korrosionsbeständigkeit. |
Stoppbedingungen: Die zeitsparende Änderung noch nicht genehmigen
- Der Vorschlag sieht die Entfernung oder Änderung eines Merkmals vor, doch niemand hat dessen Funktion hinsichtlich Montage, Abdichtung, Konstruktion oder Wärmeübertragung bestätigt.
- Die angegebene Einsparung bezieht sich ausschließlich auf die Spindelzeit, wobei ein zusätzlicher Rüstvorgang, eine ausgelagerte Endbearbeitung, eine Sonderlehre oder manuelle Nacharbeiten berücksichtigt werden.
- Bei dem überarbeiteten Materialformular werden Legierung, Härtegrad, Kornrichtung, Materialzertifizierung oder Mindestbestellmengen ohne Genehmigung geändert.
- Eine Toleranz oder ein Bezugspunkt wurde gelockert, ohne das Gegenstück und die vorgesehene Prüfmethode zu überprüfen.
- Der Lieferant gibt eine prozentuale Einsparung an, ohne die geänderten Abläufe, Annahmen, Mengen und Validierungsnachweise zu benennen.
Druckfertige DFM-Anforderung zur Zykluszeit
Fügen Sie den folgenden Text in die Angebotsanfrage oder den Antrag auf technische Prüfung ein und ersetzen Sie anschließend die Klammern:
Bitte prüfen Sie das Teil [Nummer/Revision] im Hinblick auf eine Verkürzung der Zykluszeit bei [Prototyp/Chargenproduktion/Jahresmenge]. Folgende Funktionen müssen erhalten bleiben: [Passungen, Dichtungen, Belastungen, Wärmepfade, Bewegungs- und optische Bereiche]. Ermitteln Sie die drei größten Einflussfaktoren auf die Durchlaufzeit und geben Sie den jeweiligen Vorgang, die Rüstung, das Werkzeug, die Endbearbeitung oder den Prüfschritt an. Zeigen Sie für jede vorgeschlagene Änderung die erforderliche Zeichnungs- oder Modellrevision, die erwartete Auswirkung auf die Gesamtdurchlaufzeit, die beibehaltene Funktion und die Verifizierungsmethode auf. Geben Sie die aktuellen und die überarbeiteten Durchläufe separat an. Änderungen an Material, Härtegrad, Oberflächenbeschaffenheit oder Prüfumfang dürfen nur mit schriftlicher Genehmigung vorgenommen werden.
Was ist für eine DFM-Prüfung der Zykluszeit einzureichen?
- Abgleich der Überarbeitungen an 3D-Modellen und 2D-Zeichnungen.
- Funktionen von kritischen Passungen, Dichtungen, Lastpfaden und thermischen Schnittstellen.
- Legierung, Härtegrad, Rohform und zugelassene Ersatzwerkstoffe.
- Prototypen, Kleinserien und Serienmengen.
- Kritische Bezugspunkte, Toleranzen, Oberflächenbeschaffenheit und Anforderungen an den Endzustand.
- Kosmetische Bereiche, Maskierungs- und Kennzeichnungsvorschriften.
- Prüfumfang, Probenahme und Rückverfolgbarkeit.
- Funktionen, die möglicherweise überarbeitet werden, und Anforderungen, die unverändert bleiben müssen.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support oder Senden Sie die Zeichnung und die Fertigungsanforderungen für eine Überprüfung der Herstellbarkeit. Ein sinnvoller Vorschlag sollte den zu entfallenden oder zu vereinfachenden Arbeitsschritt benennen und aufzeigen, wie die Produktanforderung weiterhin gewährleistet bleibt.
Häufig gestellte Fragen
Führt eine Verkürzung der Bearbeitungszeit immer zu einer Senkung der Teilekosten?
Oft, aber nicht zwangsläufig. Auch Material, Werkzeuge, Vorrichtungen, Nachbearbeitung, Prüfung, Ausschussrisiko und Kapitalbindung spielen eine Rolle. Vergleichen Sie den gesamten Prozess.
Sollten die Toleranzen zunächst gelockert werden?
Nein. Beginnen Sie mit der Funktion. Lockern oder verlagern Sie nur Anforderungen, die nicht der Passform, der Dichtheit, der Belastung, der Bewegung oder einem anderen genehmigten Bedarf dienen.
Kann die fünfachsige Bearbeitung die Zykluszeit immer verkürzen?
Nein. Es kann zwar den Rüstaufwand reduzieren und den Zugang zu geeigneten Teilen verbessern, aber die Programmierung, die Werkzeugbewegungen, die Maschinenverfügbarkeit und die Prüfung müssen ebenfalls berücksichtigt werden.
Wann sollte eine Zeitoptimierung erfolgen?
Während der DFM vor der Freigabe und erneut, sobald sich die Stückzahl stabilisiert hat. Nach Änderungen an Material, Oberflächenbehandlung, Toleranzen oder Konstruktion erneut überprüfen.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
