
Kurze Antwort: Welche CNC-Achsenkonfiguration sollten Sie wählen?
Entscheiden Sie sich für die 3-Achsen-CNC-Bearbeitung, wenn die wichtigen Merkmale aus einer geringen Anzahl fester Richtungen zugänglich sind und das Werkstück mit einfachen, stabilen Spannvorrichtungen fixiert werden kann. Entscheiden Sie sich für die 4-Achsen-Bearbeitung, wenn eine Drehachse mehrere Seiten freilegen oder Merkmale rund um einen Zylinder bearbeiten kann. Entscheiden Sie sich für die 5-Achsen-Bearbeitung, wenn das Werkstück zwei unabhängige Winkelausrichtungen, den Zugang unter zusammengesetzten Winkeln oder eine sich kontinuierlich ändernde Werkzeugrichtung erfordert.
Fünf-Achsen-Bearbeitung ist nicht automatisch die beste oder präziseste Option. Der richtige Weg ist die minimale Maschinenleistung, mit der sich die erforderliche Geometrie und die kritischen Merkmalsbeziehungen mit einer zuverlässigen Einrichtung, praktischen Werkzeugen, geeigneter Prüfung und wettbewerbsfähigen Kosten für akzeptierte Teile realisieren lassen.
Bei jedem Vergleich zwischen 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitung sollte zwischen indexierter Positionierung und simultaner Bearbeitung unterschieden werden. Eine 5-Achsen-Maschine, die eine 3+2-Bearbeitung durchführt, arretiert ihre Drehachsen vor einem 3-Achsen-Schnitt. Bei der simultanen 5-Achsen-Bearbeitung werden die Linear- und Drehachsen während des Schneidvorgangs gemeinsam bewegt.
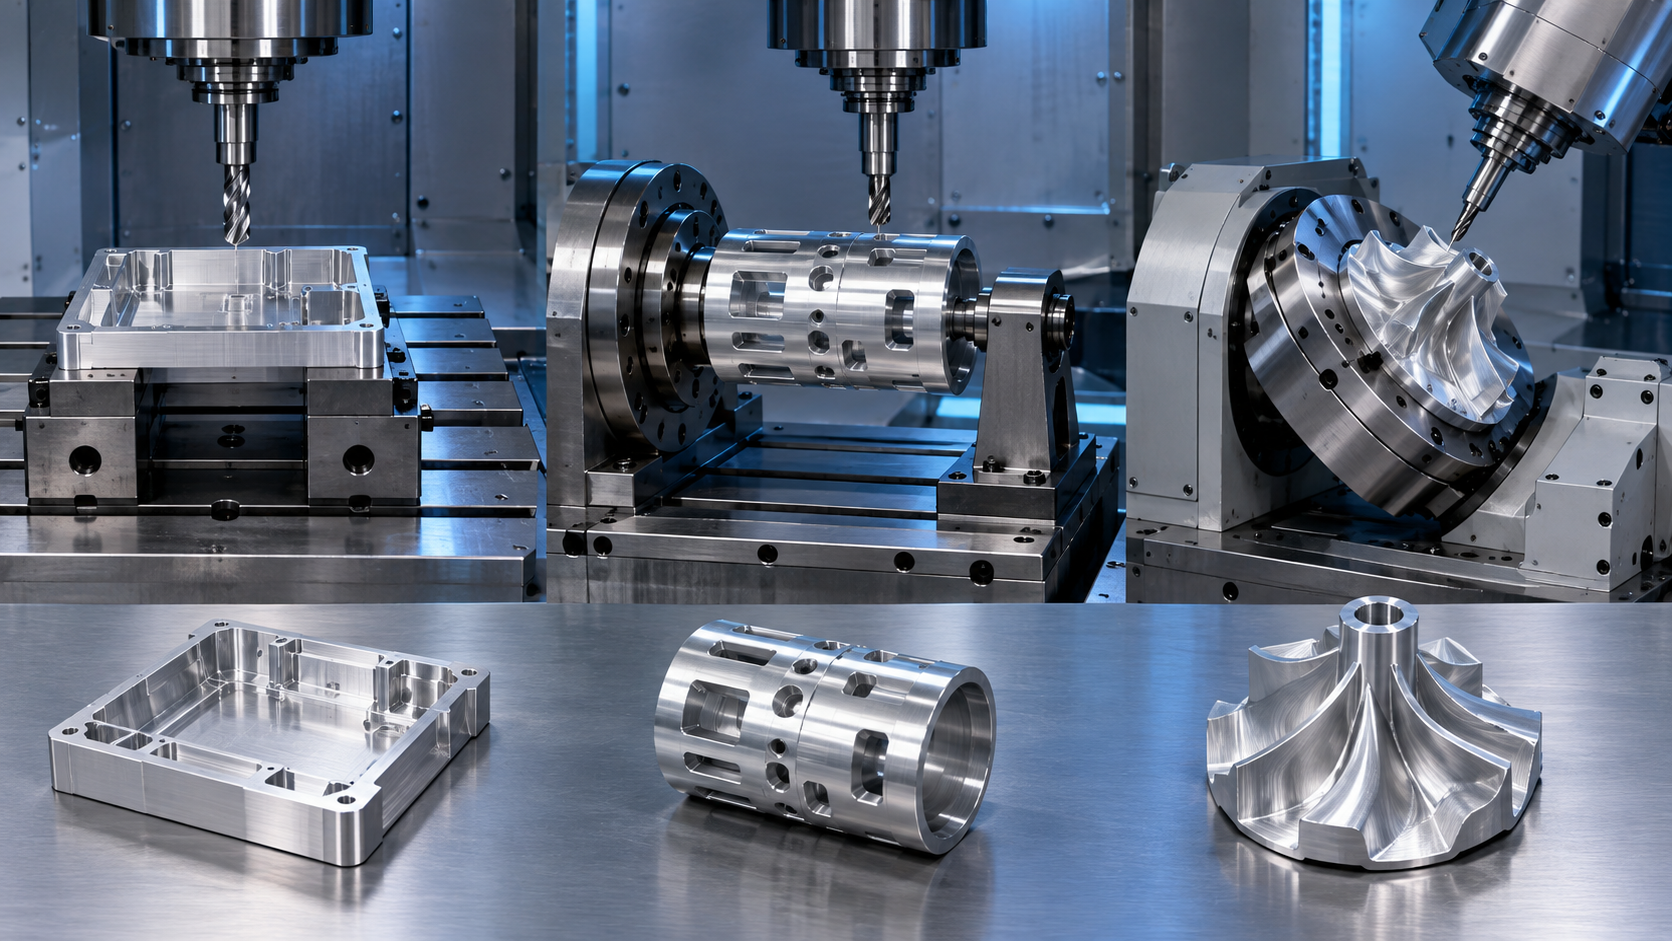
Sieben-Schritte-Prozess zur Auswahl von CNC-Achsen
| Schritt | Entscheidung | Erforderliche Ausgabe |
|---|---|---|
| 1 | Richtungen von Merkmalen und funktionale Bezugspunkte klassifizieren | Zugangs- und Beziehungskarte |
| 2 | Testen Sie zunächst eine Route mit einer 3-Achsen-Konfiguration | Mindestachsen-Basislinie |
| 3 | Prüfen Sie, ob eine Drehachse das Problem löst | 4-Achsen-Index-/Stützplan |
| 4 | 3+2-Positionierung von der simultanen 5-Achsen-Bearbeitung trennen | Strategie für benannte Werkzeugwege |
| 5 | Bewertung der Aufbaureduktion und des kinematischen Fehlers | Datum, Kalibrierungs- und Prüfplan |
| 6 | Werkzeug, Halter, Spannvorrichtung und Maschinenarbeitsbereich simulieren | Gerätespezifische Zugriffsnachweise |
| 7 | Kosten für akzeptierte Teile vergleichen und überprüfen | Vollständiger Angebots- und Produktionsfreigabeplan |
Schritt 1: Definieren Sie, was die Achsenzahl für dieses Teil bedeutet
Die meisten Beschreibungen von CNC-Fräsmaschinen beginnen mit drei linearen Achsen: X, Y und Z. Eine vierte Achse ermöglicht eine kontrollierte Drehung um eine Achse. Eine fünfte Achse ermöglicht eine weitere unabhängige Drehbewegung. Die physikalische Bewegung kann vom Arbeitstisch, vom Spindelkopf oder aus einer Kombination beider stammen, sodass zwei als “fünfachsig” bezeichnete Maschinen unterschiedliche Bewegungsbereiche, Drehpunkte, Steifigkeit und Zugänglichkeit aufweisen können.
Autodesks Überblick über die CNC-Bearbeitung unterscheidet zwischen Drei-Achsen-, Vier-Achsen- und Fünf-Achsen-Strategien und weist darauf hin, dass beim Vier-Achsen-Fräsen eine Drehachse hinzukommt. Seine Dokumentation zur Maschinenkinematik zeigt, warum ein und derselbe programmierte Arbeitsschritt bei Kopf-Kopf-, Tisch-Tisch- oder gemischten Konfigurationen unterschiedliche physische Bewegungen erfordern kann.
Die Achsanzahl beschreibt den verfügbaren Bewegungsumfang, nicht die Anzahl der Achsen, die sich zu jedem Zeitpunkt bewegen müssen. Eine vierachsige Maschine kann indexieren, arretieren und einen dreiachsigen Schnitt ausführen. Eine fünfachsige Maschine kann für den Großteil des Werkstücks eine 3+2-Positionierung verwenden und die simultane Bewegung für eine kleine Oberfläche reservieren. Fragen Sie nach, wie der vorgeschlagene Werkzeugweg die Maschine nutzt, und nicht nur danach, welche Bezeichnung im Angebot steht.
Vergleich zwischen 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitung
Diese Matrix dient als Auswahlhilfe. Die tatsächliche Eignung hängt vom Bauteil, der Maschinenkonfiguration, der Werkstückspannung, dem Werkstoff und der Zeichnung ab.
| Entscheidungsfaktor | 3-Achsen-Bearbeitung | 4-Achsen-Bearbeitung | 5-Achsen-Bearbeitung |
|---|---|---|---|
| Kontrollierte Bewegung | Drei lineare Achsen | Drei lineare Achsen plus eine Drehachse | Drei lineare Achsen sowie zwei Drehachsen |
| Natürliche Geometrie | Platten, Gehäuse, Aussparungen und Merkmale aus festen Richtungen | Elemente rund um einen Zylinder, indexierte Seiten und umhüllende Geometrie | Zusammengesetzte Winkel, schwer zugängliche Stellen und durchgehend ausgerichtete Oberflächen |
| Typische Strategie | Eine Ausrichtung pro Aufbau | Indexierte Positionen oder gleichzeitiges Rotationsschneiden | 3+2-Positionierung oder simultanes 5-Achsen-Fräsen |
| Hauptvorteil | Stabil, leicht zugänglich und kostengünstig bei geeigneter Geometrie | Durch den drehbaren Zugang kann die manuelle Neupositionierung reduziert werden | Umfassende Werkzeugausrichtung und mögliche Konsolidierung der Einrichtung |
| Primäres Risiko | Zu viele Übertragungen für mehrseitige Merkmale | Mittellinie, Abstützung, Seilweg und Drehkalibrierung | Kollision, kinematischer Fehler, Singularität, Hüllkurve und Programmierkomplexität |
| Wichtige Beweise | Aufbau- und Bezugspunktplan | Nutzungs- und Supportplan für Rotationsachsen | 3+2 im Vergleich zur gleichzeitigen Werkzeugweg- und Maschinensimulation |
Schritt 2: Prüfen, ob eine 3-Achsen-Bearbeitung ausreicht
Die dreiachsige Bearbeitung ist für viele Präzisionsbauteile aus Aluminium nach wie vor eine effektive Methode. Eine Platte mit Aussparungen und einem Lochmuster, ein von oben offenes Gehäuse, ein Spannblock oder eine Halterung mit Merkmalen, die aus zwei oder drei orthogonalen Richtungen zugänglich sind, erfordern möglicherweise keine Rotationsbearbeitung.
Der Prozess kann mit einfachen Spannvorrichtungen, kurzen, steifen Werkzeugen und einem vertrauten Prüfverfahren durchgeführt werden. Falls eine zweite Ausrichtung erforderlich ist, kann eine gut konzipierte Positioniervorrichtung die benötigten Geometriebeziehungen herstellen, ohne dass die Programmierung und der Drehbereich einer Maschine mit zusätzlichen Achsen erforderlich sind.
Wählen Sie „3-Achsen“, wenn:
- Die markanten Merkmale sind entlang festgelegter Werkzeugrichtungen zugänglich;
- Das Bauteil kann für jede Sekundärseite wiederholgenau positioniert werden;
- Die Reichweite des Werkzeugs ist praktisch, ohne dass es zu erheblichen Beeinträchtigungen durch den Halter kommt;
- Die erforderlichen Beziehungen werden durch geplante Transfers nicht beeinträchtigt;
- Fertigungsvorrichtungen oder Paletten sorgen für einen effizienten Ablauf der gesamten Produktionskette.
Lehnen Sie die 3-Achsen-Bearbeitung nicht allein deshalb ab, weil ein Werkstück mehr als eine bearbeitete Seite hat. Die entscheidende Frage ist, ob zusätzliche Ausrichtungen zu inakzeptablen Rüstzeiten, Bezugspunktübertragungen oder Abweichungen führen. Überprüfen Sie den Weg des fertigen Werkstücks durch BAOSONGs CNC-Fräsen von Aluminium den Kontext berücksichtigen, anstatt die Auswahl allein anhand der Anzahl der Achsen zu treffen.
Schritt 3: Prüfen Sie, ob eine vierte Achse den Zugang verbessert
Eine vierte Achse dreht das Werkstück in der Regel um eine gesteuerte Achse. Sie kann ein Bauteil in mehrere Winkelpositionen indexieren oder es während der Bearbeitung drehen. Dies ist besonders nützlich bei zylindrischen Körpern mit radialen Bohrungen, Abflachungen, Aussparungen, Nuten oder sich wiederholenden Merkmalen entlang ihres Umfangs.
Vierachsige Spannvorrichtungen können zudem mehrere Bauteile um einen Tombstone oder eine Drehvorrichtung herum aufnehmen und so der Spindel neue Bearbeitungsflächen zugänglich machen. Der Vorteil liegt dabei eher in der Reduzierung des Handlings und der verbesserten Zugänglichkeit als in komplexen Konturbearbeitungen.
Prüfen Sie, ob das Werkstück während der Drehung ausreichend abgestützt ist. Lange Bauteile erfordern unter Umständen einen Reitstock oder eine andere Abstützungslösung. Spannvorrichtungen und Halterungen dürfen das Werkzeug in keinem Indexierungswinkel behindern. Die Drehachse, der Werkstückversatz und der Maschinenverfahrweg müssen mit dem Werkstück und der Halterung kompatibel bleiben.
Werkzeugmaschinenhersteller unterscheiden zwischen einachsigen Drehtischen und zwei- bis fünfachsigen Tischen. Die maschinenspezifische Eignung muss noch überprüft werden; das Vorhandensein einer Drehvorrichtung beweist nicht, dass jede vierachsige Werkzeugbahn, jeder Werkstückdurchmesser oder jede Toleranzbeziehung realisierbar ist.
Schritt 4: Wählen Sie zwischen 3+2- oder simultaner 5-Achsen-Bearbeitung
Dies ist der wichtigste Unterschied bei einer fünfachsigen Angebotsanfrage.
Bei der 3+2-Bearbeitung richten die beiden Drehachsen das Werkstück oder das Werkzeug aus und halten diese Ausrichtung bei, während die drei Linearachsen die Zerspanung vornehmen. Dadurch lassen sich schräge Bohrungen, Seitentaschen und mehrere Flächen unter Verwendung bekannter dreiachsiger Werkzeugwege bearbeiten. Außerdem können kürzere Werkzeuge eingesetzt werden, indem die Spindel auf das Werkstück ausgerichtet wird.
Bei der simultanen 5-Achsen-Bearbeitung bewegen sich die Linear- und Drehachsen während des Zerspanungsvorgangs gemeinsam. Die Werkzeugrichtung ändert sich entlang der Bahn. Dies ist nützlich für Laufräder, Schaufeln, modellierte Oberflächen, Zerspanung, zusammengesetzte Konturen und Elemente, deren Zugänglichkeit sich kontinuierlich ändert.
Autodesks Leitfaden zur fünfachsigen Bearbeitung beschreibt beide Betriebsarten. HEIDENHAINs Artikel zur Genauigkeit von Drehachsen Ebenso wird „3+2“ als die Positionierung und Fixierung von Drehachsen vor dem Schneiden definiert, während bei der simultanen 5-Achsen-Bearbeitung drei Linearachsen und zwei Drehachsen gemeinsam interpoliert werden.
Ein auf einer 5-Achs-Maschine gefertigtes Bauteil ist nicht zwangsläufig ein Bauteil, das mit simultaner 5-Achs-Bearbeitung hergestellt wurde. Die gewählte Strategie sollte im Prozessplan angegeben werden, da sich Programmierung, Nachbearbeitung, Simulation, Werkzeugausrichtung und Validierung unterscheiden.
Schritt 5: Bewertung der Einrichtungsreduktion und des kinematischen Fehlers
Zusätzliche Achsen können die Beziehung zwischen den Merkmalen verbessern, wenn sie ein manuelles Nachspannen überflüssig machen oder die Erstellung mehrerer Merkmale aus einer einzigen kontrollierten Aufspannung ermöglichen. Sie können jedoch auch Fehlerquellen mit sich bringen: Positionierung der Drehachse, Kalibrierung des Drehpunkts, thermisches Verhalten, Position der Werkstückspannung, Transformationseinstellungen sowie das Zusammenspiel von Linear- und Winkelfehlern an der Werkzeugspitze.
HEIDENHAIN weist darauf hin, dass Positionierfehler der Drehachsen bei der fünfachsigen Bearbeitung einen direkten Einfluss auf das Werkstück haben. Siemens’ SINUMERIK-Handbuch zum Simultanfräsen erklärt, dass die Werkzeugausrichtung von der Maschinenkinematik abhängt und zusammen mit der Position der Werkzeugspitze programmiert werden muss.
Die Maßangaben müssen sich auf die Zeichnung beziehen:
- Größe: eine Breite, Dicke oder einen Durchmesser;
- Formular: Ebenheit, Geradheit oder Profil;
- Ausrichtung: Rechtwinkligkeit, Parallelität oder Winkelkontrolle;
- Ort: Lage von Löchern, Bohrungen oder Flächen relativ zu Bezugspunkten;
- Rotationsabhängiges Verhalten: Rundlaufabweichung oder an eine Achse gebundene Merkmale.
Verwenden Sie das für das Projekt festgelegte GPS- oder GD&T-System. ASME Y14.5-2018 (R2024) enthält die derzeit in Nordamerika gültige Sprache für die Festlegung und Auslegung von GD&T. Eine höhere Anzahl von Achsen kann ein mehrdeutiges Bezugsschema nicht korrigieren.
Die Reduzierung der Konfiguration ist wichtig, wenn Beziehungen Flächen überschneiden
Jedes Mal, wenn ein Bauteil entfernt und wieder positioniert wird, muss der Prozess die beabsichtigte Beziehung über die Passflächen und die Vorrichtung übertragen. Diese Übertragung kann stabil und messbar sein, muss jedoch konstruktiv vorgesehen werden.
Angenommen, ein Gehäuse verfügt über eine Befestigungsbasis, eine abgewinkelte Anschlussfläche und eine Bohrung, die zu beiden in Beziehung stehen muss. Bei einem 3-Achsen-Fräsvorgang kann jede Ausrichtung in einer separaten Spannvorrichtung bearbeitet werden. Bei einem 3+2-Fräsvorgang kann das Werkstück ausgerichtet und diese Merkmale bearbeitet werden, ohne es aus der Spannvorrichtung zu lösen. Letzteres kann den Zusammenhang vereinfachen, vorausgesetzt, die Drehkalibrierung, die Werkstückspannung und der Werkzeugzugang sind geeignet.
Die Anzahl der Rüstvorgänge allein ist kein Qualitätsmaßstab. Eine überlastete Vorrichtung mit unzureichender Abstützung kann weniger zuverlässig sein als zwei kontrollierte Arbeitsgänge. Vergleichen Sie:
- wie bei jedem Arbeitsgang die Bezugspunkte festgelegt werden;
- welche kritischen Merkmale in derselben Klemmung verbleiben;
- ob Schnittkräfte oder die Drehausrichtung das Werkstück verformen;
- wie die Gegenseite und der Restbestand erreicht werden;
- Wie die Prüfung den festgelegten Bezugssystemrahmen nachbildet.
Schritt 6: Simulation des Werkzeugzugangs, der Reichweite und der Oberflächengeometrie
Durch Neigen des Werkzeugs oder des Werkstücks lässt sich die Werkzeugausladung verkürzen und eine Kollision des Halters in tiefen oder abgewinkelten Bereichen vermeiden. Eine kürzere Baugruppe ist in der Regel steifer, doch hängt die tatsächliche Verbesserung vom Werkzeugdurchmesser, dem Halter, dem Material, dem Eingriff und der Maschinenkonfiguration ab.
Durch die gleichzeitige Bewegung in fünf Achsen lässt sich eine sich ändernde Annäherung an eine gekrümmte Oberfläche aufrechterhalten, dies erfordert jedoch auch ein kontrolliertes Verhalten der Werkzeugachse. Plötzliche Drehbewegungen, eine unzureichende Oberflächenparametrisierung oder eine Inkompatibilität des Postprozessors können sich auf Spuren und Bewegungen auswirken. Die CAM-Überprüfung sollte das Werkzeug, den Halter, die Spannvorrichtung, das Rohteil, die Maschinenbegrenzungen und sichere Rückzüge umfassen.
Bei prismatischen Werkstücken kann eine einfachere Fräsbahn mit fester Achse die stabilsten Schnittbedingungen bieten. Setzen Sie simultane Bewegungen nur dort ein, wo es die Geometrie oder der Zugang erfordern, anstatt sie auf jede Oberfläche anzuwenden, nur weil die Maschine dazu in der Lage ist.
Der Arbeitsbereich und der Freiraum der Vorrichtung können eine Option ausschließen
Durch das Drehen eines Werkstücks ändert sich der Raum, den es einnimmt. Ein Bauteil, das bei einem Winkel von null Grad in eine Maschine passt, kann beim Kippen gegen die Spindel, das Gehäuse, den Drehzapfen, den Tisch, die Spannvorrichtung oder den Werkzeughalter stoßen. Der nutzbare Bearbeitungsbereich ist daher kleiner und komplexer, als es die Nennverfahrwege der Achsen vermuten lassen.
Simulieren Sie vor der Freigabe die gesamte Konfiguration und überprüfen Sie Folgendes:
- Teilabtastung bei jeder Drehstellung;
- Spannvorrichtung, Klemme und Reitstockabstand;
- Reichweite von Werkzeug und Halter für Schrupp- und Schlichtbearbeitung;
- Rotationsgrenzen, Abwickelverhalten und mögliche singuläre Bereiche;
- Späneabtransport und Zugang zum Kühlmittel;
- Belastung, Gleichgewicht und Unterstützung bei jeder Ausrichtung.
Die Genauigkeit der Maschinenmodelle und die Validierung durch den Postprozessor sind Bestandteil des Systems. Ein kollisionsfreier CAM-Werkzeugweg ohne das korrekte Maschinen-, Halter- und Spannvorrichtungsmodell ist kein vollständiger Nachweis.
Schritt 7: Vergleich der Gesamtkosten für akzeptierte Teile
Die Maschinenzeit bei der dreiachsigen Bearbeitung mag pro Stunde zwar kostengünstiger sein, doch können mehrere Spannvorrichtungen, Übergaben und Prüfschritte die Kosten pro fertigem Bauteil in die Höhe treiben. Die Maschinenzeit bei der fünfachsigen Bearbeitung mag zwar teurer sein, doch können eine Konsolidierung der Rüstvorgänge, kürzere Werkzeuge oder ein verbesserter Zugang den Gesamtaufwand reduzieren. Die vierachsige Bearbeitung kann bei zylindrischen oder indexierten Merkmalen einen effizienten Mittelweg darstellen.
Verwenden Sie keinen pauschalen Preismultiplikator, der sich nach der Anzahl der Achsen richtet. Bitten Sie die Lieferanten, folgende Angaben getrennt aufzuführen:
- Aufwand für Programmierung, Postprozessor und Simulation;
- Spannvorrichtungen, weiche Spannbacken und rotierende Werkstückspannvorrichtungen;
- Anzahl der Arbeitsschritte und manuellen Übergaben;
- Zeit für Schrupp-, Schlicht- und Entgratbearbeitung;
- Erstmusterprüfung und wiederkehrende Prüfung;
- voraussichtliche Chargenmenge, Beladungsplan und Automatisierung;
- Risiko im Zusammenhang mit Konstruktionsänderungen.
Vergleichen Sie Angebote für dieselbe zugelassene Komponente, dasselbe Material, dieselbe Oberflächenbehandlung, dieselben Unterlagen und denselben Lieferumfang. Die allgemeinen Geschäftsbedingungen von BAOSONG CNC-Bearbeitung Und Mehrachsige Aluminiumbearbeitung Diese Seiten liefern relevante Informationen zum Fertigungskontext, ohne zu behaupten, dass eine bestimmte Anzahl von Achsen immer vorzuziehen sei.
Checkliste für die Produktionsfreigabe
- Bestimmen Sie die Funktionsbezugspunkte. Ermitteln Sie, wodurch die Baugruppe in ihrer Montage fixiert wird.
- Ordnen Sie die entscheidenden Merkmale zu. Markieren Sie Elemente mit fester Ausrichtung, radialen Elementen, indexierten Winkeln, zusammengesetzten Winkeln und durchgehenden Konturen.
- Zugriff auf Testtools. Berücksichtigen Sie den Werkzeughalter, die Spannvorrichtung und das Werkstück, nicht nur die nominelle Mittellinie des Fräsers.
- Mögliche Konfigurationen aufzeichnen. Zeigen Sie, welche Merkmale bei jeder Klemmung erzeugt werden und wie der Bezugspunkt übertragen wird.
- Wählen Sie die kleinste geeignete Bewegung aus. Beginnen Sie mit 3 Achsen und fügen Sie erst dann eine oder zwei Drehachsen hinzu, wenn diese ein dokumentiertes Zugangs- oder Verknüpfungsproblem lösen.
- Überprüfen Sie die maschinenspezifischen Grenzwerte. Überprüfen Sie den Arbeitsbereich, die Achsenkonfiguration, die Kalibrierung, die Drehbelastung, die Werkzeuge und den Postprozessor.
- Planprüfung. Die Prüfung muss mit den Maßangaben in der Zeichnung und den Bedingungen des Fertigungsbezugspunkts übereinstimmen.
- Vergleichen Sie die Kosten für akzeptierte Teile. Einschließlich Armaturen, Anschlüsse, Inspektion, Endbearbeitung und Menge.
Informationen zur Toleranzplanung finden Sie bei BAOSONG unter Leitfaden zu Toleranzen bei der CNC-Bearbeitung von Aluminium. Bei der Materialauswahl verwenden Sie die Leitfaden zur Auswahl von Aluminiumlegierungen. Beides ersetzt nicht die Prüfung der jeweiligen Zeichnung und des Maschinenverfahrwegs.
Vier hypothetische Beispiele
Diese Beispiele dienen der Veranschaulichung der Methode und sind keine BAOSONG-Kundenfälle.
Flaches Elektronikgehäuse mit Taschen auf der Oberseite
Startpunkt der Route: 3-Achsen-Bearbeitung, bei Bedarf gefolgt von einer kontrollierten Bearbeitung der zweiten Seite. Grund: Die funktionale Geometrie ist prismatisch und aus festgelegten Richtungen zugänglich. Überprüfen: Ebenheit der Grundfläche, Taschentiefe, Bohrungsposition und Zustand im freien Zustand nach dem Lösen der Klemmung.
Zylindrische Hülse mit umlaufenden Fenstern
Startpunkt der Route: 4-Achsen-Bearbeitung mit Indexierung oder simultaner Drehbearbeitung. Grund: Eine Drehachse stellt sich wiederholende radiale Merkmale dar, wobei deren Winkelverhältnisse erhalten bleiben. Überprüfen: Einstellung der Mittellinie, Abstützung, Fensterposition und Entgraten der Schnittstellen.
Halterung mit abgewinkelten Bohrungen an mehreren Seiten
Startpunkt der Route: Vergleichen Sie die 3+2-Fünf-Achsen-Positionierung mit speziellen 3-Achsen-Spannvorrichtungen. Grund: Zwei Drehachsen können jede Bohrung auf die Spindel ausrichten, ohne dass gleichzeitig eine Konturbearbeitung erfolgt. Überprüfen: Bohrungsposition und -ausrichtung zu den Funktionsbezugspunkten, Drehspiel und Zugang für die Prüfung.
Laufrad mit durchgehend gekrümmten Schaufeln
Startpunkt der Route: gleichzeitige fünfachsige Bearbeitung. Grund: Die Werkzeugausrichtung muss entlang der gekrümmten Klinge und zwischen begrenzten Flächen angepasst werden. Überprüfen: Werkzeugachsen-Strategie, Kollisionssimulation, Restmaterial, Oberflächenprofil und das Messverfahren für komplexe Geometrien.
Stoppbedingungen: Die Achsenstrategie ist nicht bereit
- In dem Angebot ist lediglich von “fünf Achsen” die Rede, ohne dass dabei zwischen 3+2-Achsen-Betrieb und simultaner Bewegung unterschieden wird.
- Die vorgeschlagene Route nutzt zwar mehr Achsen, löst jedoch kein dokumentiertes Problem hinsichtlich Zugang, Einrichtung oder Beziehungen.
- Die Konfiguration des Maschinenkopfes bzw. des Tisches, die Drehbegrenzungen, die Kalibrierung des Drehpunkts oder der nutzbare Arbeitsbereich sind unbekannt.
- Bei der Simulation werden das eigentliche Werkstück, die Vorrichtung, die Spannvorrichtungen, der Halter, der Reitstock sowie der vollständige Drehbereich nicht berücksichtigt.
- Wichtige Merkmale gelten für alle Konfigurationen, doch die Bezugspunktübertragung und die Prüfbedingungen sind nicht definiert.
- Es wird eine Fertigung in einem Arbeitsgang angegeben, obwohl eine Spannfläche oder eine unzugängliche Rückseite weiterhin einen weiteren Arbeitsgang erfordert.
- Die stündlichen Maschinenkosten werden ohne Berücksichtigung von Programmierung, Vorrichtungen, Prüfung, Endbearbeitung und Ausbeute an einwandfreien Teilen verglichen.
Druckfertige Checkliste für die Angebotsanfrage zu mehrachsigen CNC-Maschinen
- 2D-Zeichnung und 3D-Modell in übereinstimmender Revisionsnummer;
- Funktionsbezugspunkte, Baugruppenschnittstellen und kritische Merkmale;
- Legierung, Härtegrad, Rohform und zugelassene Ersatzwerkstoffe;
- Funktionen, die in einer Konfiguration verbleiben müssen oder in einer kontrollierten Beziehung zueinander stehen müssen;
- Anforderungen an Oberflächenstruktur, Kanten, Oberflächenbeschaffenheit, Abdeckung und optisches Erscheinungsbild;
- Prototypen, Markteinführung und Serienmengen mit Variantenmix;
- Anforderungen an Inspektion, Rückverfolgbarkeit und Berichterstattung;
- Eine Anfrage bezüglich der vorgeschlagenen Achsenstrategie, der Einrichtungskarte und der Annahmen.
BAOSONGs technische Unterstützung, Qualitätsübersicht Und Ressourcen zur Oberflächenbearbeitung nützliche Anregungen für die Überprüfung skizzieren. Zeichnungs- und Stückzahlphasen übermitteln um einen geeigneten Bearbeitungsablauf und den Umfang der Validierung zu besprechen.
Häufig gestellte Fragen
Ist die 3+2-Bearbeitung dasselbe wie die fünfachsige Bearbeitung?
Es kommt eine Maschine mit fünf gesteuerten Achsen zum Einsatz, es handelt sich jedoch um eine positionsgesteuerte Bearbeitung: Die Drehachsen richten sich aus und werden arretiert, bevor die drei Linearachsen den Schnitt ausführen. Bei der simultanen Fünf-Achsen-Bearbeitung wird die Werkzeugausrichtung während des Schnitts geändert.
Fertigt eine fünfachsige Maschine jedes Teil in einer einzigen Aufspannung?
Nein. Spannflächen, unzugängliche Rückseiten, Zerspanung und Prüfung können weiterhin einen weiteren Arbeitsgang erfordern. Das Ziel ist ein stabiler Prozess, der die kritischen Zusammenhänge kontrolliert, und nicht der Zwang, alles in einer Aufspannung zu erledigen.
Ist die vierachsige Bearbeitung nur für runde Teile geeignet?
Nein. Eine Drehachse kann prismatische Teile, Spannvorrichtungen oder auch mehrere Werkstücke indexieren. Sie eignet sich besonders gut für Umfangsmerkmale, doch ihr Vorteil liegt in der kontrollierten Drehung und dem guten Zugang.
Welche Achskonfiguration bietet die engste Toleranz?
Die Anzahl der Achsen allein garantiert noch keine Toleranz. Der Zustand der Maschine, die Kinematik, die Kalibrierung, die Werkzeuge, die Werkstückspannung, die Temperatur, die Geometrie der Merkmale und die Messung spielen alle eine Rolle. Legen Sie das Funktionsmerkmal fest und überprüfen Sie den gesamten Prozess.
Wann muss ich für die gleichzeitige fünfachsige Bearbeitung bezahlen?
Verwenden Sie diese Methode, wenn eine kontinuierliche Änderung der Werkzeugausrichtung ein tatsächliches Geometrie- oder Zugangsproblem löst, wie beispielsweise bei komplexen Schaufeln, zusammengesetzten Konturen oder eingeschränkten Oberflächen. Bei abgewinkelten, aber in ihrer Ausrichtung festen Elementen ist möglicherweise nur eine 3+2-Positionierung erforderlich.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
