
Kurze Antwort: Sollten Sie sich für CNC-Fräsen oder CNC-Drehen entscheiden?
Entscheiden Sie sich für das CNC-Drehen, wenn das Bauteil überwiegend rotationssymmetrisch ist und seine kritischen Durchmesser, Schultern, Verjüngungen, Nuten, Bohrungen oder Gewinde auf einer gemeinsamen Mittellinie liegen. Entscheiden Sie sich für das CNC-Fräsen, wenn das Bauteil überwiegend prismatisch ist und ebene Flächen, Taschen, Schlitze, Konturen oder Lochmuster in einer oder mehreren Ebenen benötigt.
Bei einem runden Körper mit Abflachungen, Querbohrungen, Keilnuten oder außermittigen Anschlüssen kann die praktikabelste Lösung das Drehen mit anschließendem Fräsen, ein Drehzentrum mit angetriebenen Werkzeugen oder ein Fräs-Dreh-Verfahren sein. Wählen Sie den Bearbeitungsweg, bei dem die entscheidenden Beziehungen zwischen den Merkmalen mit möglichst wenigen stabilen Aufspannungen erzielt werden, anstatt sich allein vom Gesamterscheinungsbild des Werkstücks leiten zu lassen.
Die Entscheidung zwischen CNC-Fräsen und CNC-Drehen hängt daher von der Geometrie, dem Bezugspunkt und der Produktionsplanung ab. Prüfen Sie die Rohteilform, die Werkstückspannung, den Werkzeugzugang, die Beziehungen zwischen den Merkmalen, die Stückzahl, die Automatisierung, die Prüfung und die Endbearbeitung, bevor Sie Angebote für Fertigteile vergleichen.
Entscheidungsprozess zum Vergleich von Fräsen und Drehen in sieben Schritten
| Schritt | Entscheidung | Erforderliche Ausgabe |
|---|---|---|
| 1 | Rotations-, ebene, außeraxiale und Freiform-Merkmale klassifizieren | Feature-Karte und Kandidat für den Primärprozess |
| 2 | Identifizieren Sie kritische Achsen, Bezugspunkte und Beziehungen | Merkmale, die bei einer einzigen Klemmung erhalten bleiben sollten |
| 3 | Vergleich zwischen Einzelmaschinen, angetriebenen Werkzeugen und Fräs-Dreh-Kombinationen | Vorgeschlagene Sequenz und Transferstrategie |
| 4 | Nachweis einer verformungs- und beschädigungsfreien Werkstückspannung | Plan für Griff, Stütze und Entlastungsphase |
| 5 | Zugang für Werkzeug-, Späne-, Entgratungs- und Prüfvorgänge | Prüfung der Fertigungsfähigkeit |
| 6 | Modellnummer, Automatisierungsgrad, Material und Oberflächenausführung | Vergleichbare Angebote für Standardteile |
| 7 | Route überprüfen und Änderungen kontrollieren | Plan für die Erstmuster- und Serienkontrolle |
Schritt 1: Geometrie danach klassifizieren, was sich dreht
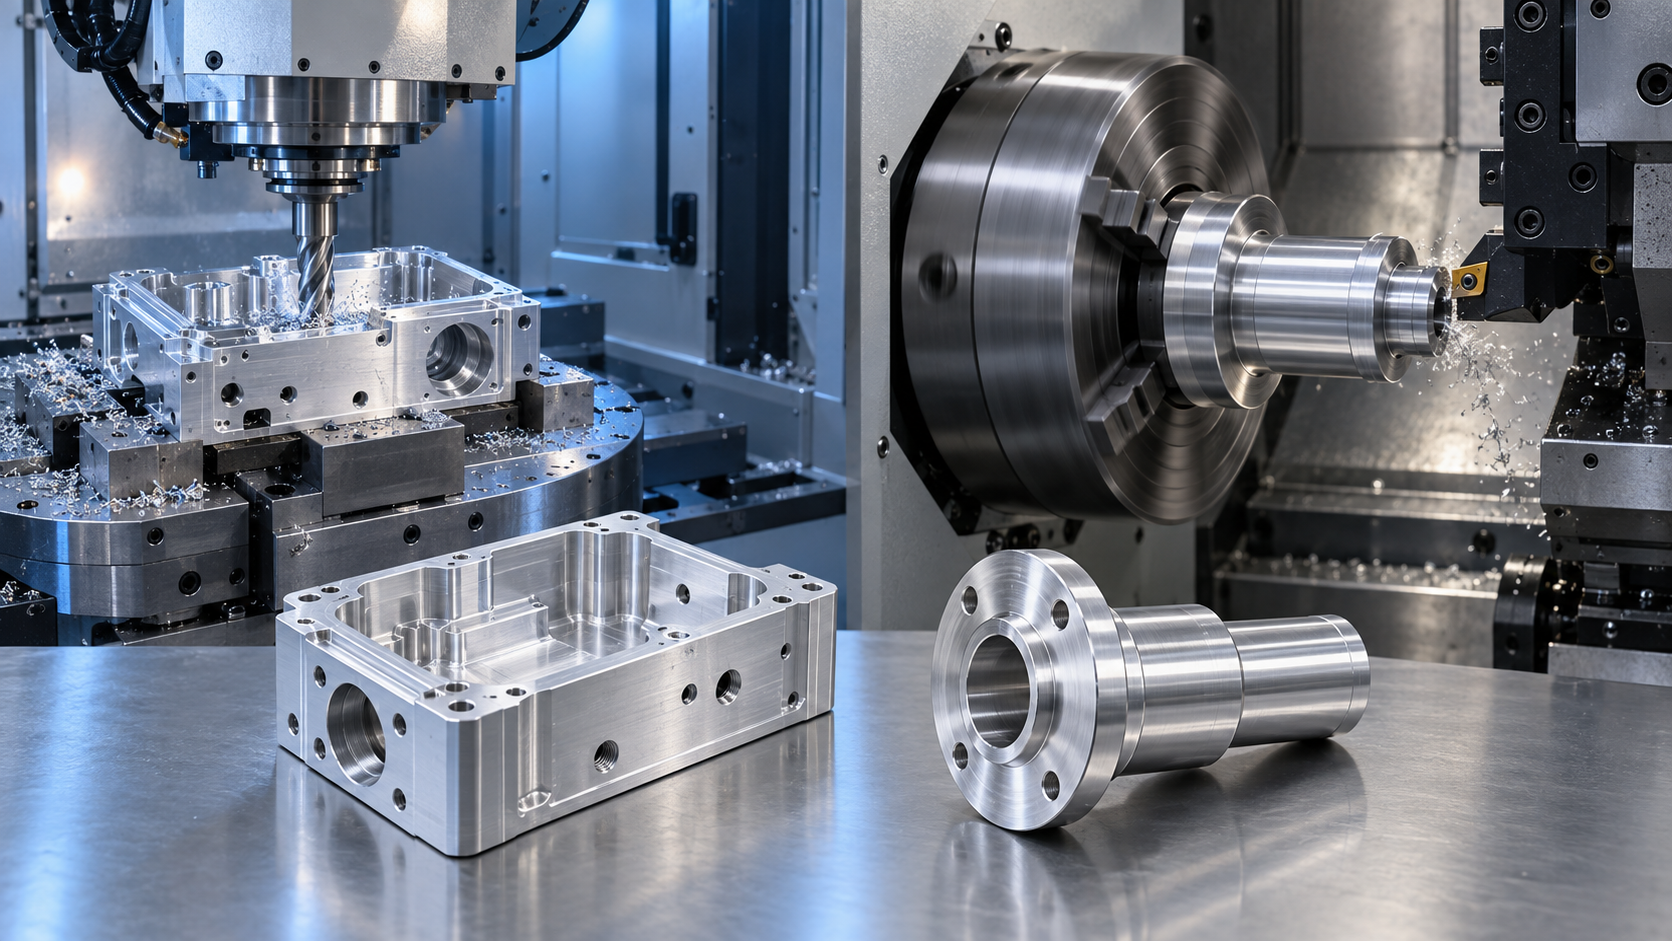
Beim CNC-Fräsen dreht eine Spindel das Schneidwerkzeug, während das Werkstück auf einem Tisch oder in einer Halterung fixiert ist. Die Maschine positioniert das Werkzeug und das Werkstück entlang gesteuerter Achsen, um Flächen, Taschen, Bohrungen und Konturen zu erzeugen. Autodesk’s Überblick über die CNC-Fräsbearbeitung beschreibt diese Anordnung mit rotierendem Werkzeug und deren Einsatz bei nichtzylindrischen Geometrien.
Beim CNC-Drehen dreht die Spindel das Werkstück, während ein Schneidwerkzeug dem programmierten Profil folgt. Dadurch entstehen natürlich Oberflächen, die um die Spindelachse angeordnet sind. Autodesks Dokumentation des Drehprozesses nennt Wellen, Ringe, Räder, Bohrungen und Gewinde als typische rotierende Merkmale.
Dieser kinematische Unterschied wirkt sich nicht nur auf die Form aus. Er beeinflusst auch, wie das Werkstück gehalten wird, wie die Schnittkräfte auf das Werkstück einwirken, welche Verbindungen ohne erneutes Spannen hergestellt werden können, wie die Späne aus dem Schnitt herausgeführt werden und welche Automatisierungsoptionen sinnvoll sind. BAOSONGs CNC-Fräsen von Aluminium Und CNC-Drehen von Aluminium Diese Seiten stellen den entsprechenden Dienstkontext bereit.
Vergleich zwischen CNC-Fräsen und CNC-Drehen
Die Tabelle dient als Leitfaden für die Prozessprüfung und stellt keine allgemeingültige Toleranz- oder Kostenspezifikation dar.
| Entscheidungsfaktor | CNC-Fräsen | CNC-Drehen | Frage des Käufers |
|---|---|---|---|
| Dominante Geometrie | Prismatisch, planar oder Freiform | Um eine Mittellinie gedreht | Welche Geometrie-Steuerungsfunktion? |
| Typische Merkmale | Flächen, Taschen, Nuten, Erhebungen, Konturen und Lochmuster | Außendurchmesser, Innendurchmesser, Schulter, Verjüngungen, Nuten und konzentrische Gewinde | Welche Elemente haben eine gemeinsame Ebene oder Achse? |
| Werkstückspannung | Schraubstöcke, Vorrichtungen, Paletten, Vakuumhalterungen oder maßgefertigte Halterungen | Spannfutter, Spannzange, weiche Spannbacken, Zentriervorrichtungen oder Führungsbuchsen | Kann das Teil so gehalten werden, dass keine Funktionsfläche verformt wird? |
| Lagerbestand | Platte, Block, Strangpressprofil, Gussteil oder sonstiger Rohling | Stange, Rohr, Rohling, Schmiedeteil oder Rotationsrohling | Entspricht der verfügbare Lagerbestand der Geometrie und den Spezifikationen? |
| Wichtige Beziehungen | Über Fräsbezugspunkte und Rüstungen verknüpfte Elemente | Durchmesser und Flächen, die um die Spindelachse herum erzeugt wurden | Welche Beziehungen sollten in einer Verknüpfung zusammengefasst bleiben? |
| Kombinierte Funktionen | Drehachsen können das Werkstück schrittweise oder stufenlos ausrichten | Antriebswerkzeuge und Y-Achsen-Fähigkeit ermöglichen das Hinzufügen von gefrästen Merkmalen | Fertigt eine Maschine das Teil zuverlässig? |
| Serienfahrzeug | Paletten, mehrteilige Vorrichtungen und reduzierte Rüstzeiten | Stangenvorschub, Werkstückübergabe und Zyklusbündelung | Wie hoch sind die Kosten pro akzeptiertem Teil bei der geforderten Zusammensetzung? |
Überprüfen Sie die vorherrschende Geometrie des Teils
Ein Wellenstück mit mehreren Durchmessern, einer Schulter und einer zentralen Bohrung eignet sich grundsätzlich für die Drehbearbeitung. Das Fräsen des gesamten Außenzylinders aus einem Rohblock würde in der Regel Maschinenzeit kosten, um eine Form anzunähern, die eine Drehmaschine direkt durch Rotation erzeugt.
Ein rechteckiger Verteilerblock mit Anschlüssen an mehreren Seiten, inneren Vertiefungen und einer Dichtungsauflage eignet sich grundsätzlich für die Bearbeitung durch Fräsen. Zwar kann eine Bohrung auch auf einer Drehmaschine hergestellt werden, doch die Einspannung dieses prismatischen Körpers zum Drehen kann zu Schwierigkeiten hinsichtlich der Auswuchtung, der Werkstückspannung und der Zugänglichkeit führen.
Manche Teile sind optisch irreführend. Bei einem runden Flansch mit exzentrischem Lochbild ist es dennoch wahrscheinlich, dass die Bearbeitung mit Drehen beginnt, da die Bohrung, die Dichtfläche und der Außendurchmesser auf einer gemeinsamen Achse liegen. Bei einem quadratischen Gehäuse mit einer wichtigen Lagerbohrung kann die Bearbeitung ebenfalls mit Fräsen beginnen, gefolgt von einer Ausbohrung in derselben Aufspannung, die die Lage der Bohrung in Bezug auf die Befestigungsbezugspunkte festlegt.
Kennzeichnen Sie jedes Merkmal am Modell als rotationssymmetrisch, eben, außeraxial oder freiformig. Ermitteln Sie anschließend, welche Gruppe die engsten funktionalen Beziehungen aufweist. Diese Gruppe weist in der Regel auf den Hauptprozess hin.
Schritt 2: Wählen Sie den Prozess rund um kritische Beziehungen aus
“Hohe Präzision” ist keine Prozessentscheidung an sich. Eine Durchmessertoleranz, eine Rundlauftoleranz, eine Positionstoleranz, eine Ebenheitstoleranz und eine Oberflächenbeschaffenheit beschreiben unterschiedliche Funktionen. Der Prozessplan muss aufzeigen, wie die relevanten Bezugspunkte festgelegt und aufrechterhalten werden.
Beim Drehen lassen sich mehrere Durchmesser, eine Bohrung und eine Stirnfläche um eine Spindelachse herum bearbeiten, ohne das Werkstück aus der Spannvorrichtung zu lösen. Dies kann von Vorteil sein, wenn das koaxiale Verhalten oder die Beziehungen zwischen Stirnfläche und Achse für die Montage entscheidend sind. Das Ergebnis hängt jedoch weiterhin von der Einspannlage, der Werkzeugdurchbiegung, dem thermischen Verhalten, der Steifigkeit des Werkstücks und der Prüfmethode ab.
Durch Fräsen lässt sich eine primäre Befestigungsfläche schaffen, es können entsprechende Aussparungen bearbeitet und Lochmuster ausgehend von diesem Bezugspunkt positioniert werden. Vier- und fünfachsige Strategien können bei mehrseitigen Werkstücken das erneute Einspannen reduzieren, doch zusätzliche Achsen führen nicht automatisch zu einer Verbesserung aller Maße. Die Spannvorrichtung, die Kalibrierung, der Werkzeugzugang und die Bearbeitungsreihenfolge spielen weiterhin eine wichtige Rolle.
ASME Y14.5-2018 (R2024) enthält die Regeln für die Angabe und Auslegung von GD&T. Bei Projekten, bei denen ISO GPS zum Einsatz kommt, kann stattdessen auf Normen wie ISO 1101:2017 verwiesen werden. Geben Sie das anzuwendende System in der Zeichnung an und vermeiden Sie es, Konventionen ohne ausdrückliche Angabe zu vermischen.
Schritt 3: Entscheiden Sie, wann Sie Drehen und Fräsen kombinieren möchten
Viele Fertigungskomponenten bestehen aus einem rotierenden Kern und sekundären, nicht rotierenden Bauteilen. Beispiele hierfür sind eine Welle mit Keilnut, ein Gewindeanschluss mit Schlüsselflächen, ein Flanschverbinder mit Schraubenmuster und ein gedrehtes Gehäuse mit radialen Anschlüssen.
Es sollten drei Routenvarianten verglichen werden:
- Zuerst drehen, dann fräsen – auf getrennten Maschinen: flexibel und weit verbreitet, doch der Umstieg erfordert eine Orientierungsstrategie und kann zu Wartezeiten führen.
- Drehzentrum mit angetriebenen Werkzeugen: Das Werkstück verbleibt in einer Maschine, während rotierende Werkzeuge innerhalb der Achsen- und Steifigkeitsgrenzen der Maschine Bohrungen, Abflachungen oder Nuten anbringen.
- Fräs-Dreh-Bearbeitung oder Multitasking-Bearbeitung: kombiniert umfassendere Dreh- und Fräsfunktionen und ermöglicht so möglicherweise eine Reduzierung der Rüstvorgänge bei komplexen Bauteilen.
Autodesks Dokumentation zur Maschinenkinematik unterscheidet Drehmaschinen mit angetriebenen Werkzeugen von fräsbasierten Fräs-Dreh-Kombinationen. Die Maschinenbezeichnungen allein reichen nicht aus: Erkundigen Sie sich nach der vorgeschlagenen Achskonfiguration, dem Spindelwechsel, dem zugänglichen Bearbeitungsraum und dem Prüfplan.
Eine Konsolidierung ist nur dann sinnvoll, wenn die gewählte Plattform die erforderlichen Merkmale effektiv umsetzt. Ein einfacher gedrehter Stift mit einer Durchgangsbohrung lässt sich mit einer separaten Bohrvorrichtung möglicherweise kostengünstig fertigen. Ein komplexes Bauteil, dessen kritische Merkmale sich über beide Arbeitsschritte erstrecken, kann hingegen von einer einzigen kontrollierten Aufspannung profitieren. BAOSONGs Mehrachsige Aluminiumbearbeitung Diese Seite liefert zusätzliche Hintergrundinformationen zu mehrseitigen Funktionen.
Schritt 4: Die Spannstrategie nachweisen
Das Drehgut muss während der Drehung sicher festgehalten werden. Spannbacken oder Spannzangen benötigen eine ausreichende Spannlänge und eine Oberfläche, die die Schnittkräfte übertragen kann, ohne dass dabei unzulässige Abdrücke oder Verformungen entstehen. Lange, schlanke Teile benötigen unter Umständen zusätzliche Abstützung, und rohrförmige Bauteile können sich unter zu hoher Spannkraft verformen.
Gefräste Teile erfordern eine stabile Aufspann- und Klemmvorrichtung, die den Zugang für die Schneidwerkzeuge freilässt. Für einen starren Block kann ein Schraubstock geeignet sein, während dünnwandige Gehäuse, Gussteile und Strangpressprofile möglicherweise speziell geformte Auflagen oder spezielle Spannvorrichtungen erfordern. Wenn ein dünnwandiges Teil flach eingespannt und erst im eingespannten Zustand vermessen wird, können Bewegungen im freien Zustand übersehen werden.
Entscheiden Sie für beide Vorgehensweisen, welche Rohteiloberfläche zuverlässig genug ist, um den ersten Bearbeitungsschritt zu positionieren. Legen Sie fest, wie das gegenüberliegende Ende bzw. die Rückseite aufgegriffen wird. Weiche Spannbacken, Spannvorrichtungen und Abtastverfahren können die Wiederholgenauigkeit unterstützen, müssen jedoch an die tatsächliche Bezugsstruktur angepasst werden.
Schritt 5: Werkzeug, Span und Zugang zur Prüfung überprüfen
Fräser müssen Zugang zu Vertiefungen, Ecken und seitlichen Strukturen haben. Tiefe, schmale Hohlräume können lange Werkzeuge erfordern, was die Steifigkeit verringert und sich auf Vibrationen, Oberflächengüte und Maßhaltigkeit auswirken kann. Innere rechtwinklige Ecken lassen sich mit einem herkömmlichen Rundfräser nicht direkt bearbeiten; die Konstruktion erfordert möglicherweise einen Radius, eine Freifläche oder ein anderes Verfahren.
Drehwerkzeuge benötigen Freiraum für Schultern, Nuten und Innenbohrungen. Tiefe, kleine Bohrungen oder lange Innenkonturen können verlängerte Bohrwerkzeuge erfordern, während unterbrochene Schnitte und dünne Wände die Schnittbedingungen verändern. Ein rotationssymmetrisches CAD-Modell kann dennoch schwer zu drehen sein, wenn es keine praktische Möglichkeit gibt, es zu greifen oder abzustützen.
Prüfen Sie den Werkzeugzugang beim Ein- und Ausfahren, den Spanabtransport, das Entgraten und den Zugang zur Inspektion. Ein unzugängliches Merkmal kann die Zykluszeit erheblich verlängern, selbst wenn der Großteil des Teils dem bevorzugten Prozess entspricht.
Schritt 6: Modellmenge und Automatisierung
Für keinen der beiden Prozesse gibt es einen allgemeingültigen Mengenschwellenwert. Bei geringen Stückzahlen können Lagerbestände, Programmierung und einfache Werkstückspannung im Vordergrund stehen. Bei wiederkehrenden Stückzahlen können Stangenlader, Gegenspindeln, Werkstückaufnehmer, Palettensysteme, Mehrteilvorrichtungen und Zwischenkontrollen die bevorzugte Vorgehensweise beeinflussen.
Bei gedrehten Teilen aus Stangenmaterial vergleichen Sie den Stangendurchmesser mit dem Fertigdurchmesser und ermitteln Sie etwaige Folge- oder Nachbearbeitungsschritte. Bei gefrästen Teilen vergleichen Sie den Rohteilumriss, die Stückzahl pro Aufspannung, den Materialabtrag und die Bestückung der Spannvorrichtung. Geben Sie in beiden Fällen ein Angebot für das komplette, abgenommene Bauteil ab, anstatt einen nominalen Stundensatz anzugeben.
Trennen Sie einmalige Programmier- und Vorrichtungskosten von wiederkehrenden Kosten für Material, Zuschnitt, Werkzeuge, Prüfung, Endbearbeitung und Verpackung. Berücksichtigen Sie realistische Losgrößen und die erwartete Variantenpalette. Ein flexibler Prozess kann wertvoller sein als die im Modell berechnete kürzeste Zykluszeit, wenn Prognosen oder Anpassungen weiterhin ungewiss sind.
Material, Oberflächenbeschaffenheit und Gratkontrolle berücksichtigen
Die Aluminiumlegierung und die Härte beeinflussen die Spanbildung, die Festigkeit, die Restbewegung, das Oberflächenverhalten und die Verfügbarkeit des Materials. Wählen Sie diese anhand der Anforderungen an das Bauteil aus und nicht aufgrund einer pauschalen Aussage, dass eine bestimmte Sorte am einfachsten zu bearbeiten sei. BAOSONGs Leitfaden zur Auswahl von Aluminiumlegierungen erläutert die übergeordnete materielle Entscheidung.
Beim Drehen entsteht ein umlaufendes Werkzeugmuster auf rotationssymmetrischen Flächen; beim Fräsen werden Werkzeugwege erzeugt, die vom Fräser und der Strategie abhängen. Wenn das Erscheinungsbild eine Rolle spielt, sollten Sie die Sichtflächen, die Ausrichtung, akzeptable Werkzeugübergänge und Referenzmuster festlegen. Verknüpfen Sie die Bearbeitung mit den erforderlichen Oberflächenbearbeitungsablauf.
Grate können Anschlüsse, Gewinde, sich kreuzende Bohrungen, Dichtflächen und die Sauberkeit der Baugruppe beeinträchtigen. Markieren Sie kritische Kanten und unzugängliche Schnittstellen. Legen Sie fest, ob die Kantenbeschaffenheit visuell, maßlich oder funktional zu beurteilen ist, und prüfen Sie sie in dem Zustand, in dem die Baugruppe angeliefert wird.
Schritt 7: Den ausgewählten Prozess validieren
Die Prüfung sollte der Strategie für Merkmale und Bezugspunkte folgen. Für einen einfachen Durchmesser mag ein Mikrometer ausreichend sein, während Rundlauf, Position, Profil oder Beziehungen zwischen mehreren Ebenen unter Umständen andere Geräte, Einstellungen und Auswertungen erfordern. Das NIST weist in seinem Bericht darauf hin, dass Messergebnisse Schätzwerte sind und dass die Messunsicherheit Grenzen für deren Interpretation setzt. Anleitung zur Dimensionskalibrierung.
Ein sinnvoller Kontrollplan enthält folgende Angaben:
- der Arbeitsgang, durch den jedes kritische Merkmal entsteht;
- die bei der Bearbeitung und Prüfung verwendete Bezugslage;
- Messgeräte, Kalibrierungsstatus und gegebenenfalls Umgebungsbedingungen;
- Erstmuster-, Zwischen- und Endprüfung;
- Anforderungen an flexible Teile im freien oder im eingespannten Zustand;
- vom Kunden geforderte Aufzeichnungen, Probenahmen und Rückverfolgbarkeit.
Siehe BAOSONG Leitfaden zu Toleranzen bei der CNC-Bearbeitung von Aluminium Und Qualitätsübersicht als Grundlage für die Prüfung von Zeichnungen. Die veröffentlichten Leitlinien ersetzen nicht die projektspezifische Prüfung der Leistungsfähigkeit und der Messungen.
Vier hypothetische Auswahlbeispiele
Diese Beispiele veranschaulichen die Entscheidungsmethode und stellen keine BAOSONG-Kundenfälle dar.
Stufenschaft mit Lagersitz und Mittenbohrung
Hauptstrecke: Drehen, da die maßgeblichen Durchmesser – Schulter und Bohrung – auf einer Achse liegen. Nebenfrage: ob das Fräsen einer Keilnut mit einem angetriebenen Werkzeug oder in einem separaten Arbeitsgang erfolgen muss. Überprüfen: Größe, Flächenbeziehung, Rundlaufabweichung und Anforderungen an die Lagersitzfläche in der festgelegten Bezugsebene.
Rechteckiger Ventilverteiler mit Anschlüssen an drei Seiten
Hauptstrecke: Fräsen, da hier vor allem Hohlkehlen, Taschen und außeraxiale Öffnungen im Vordergrund stehen. Nebenfrage: ob die mehrachsige Positionierung den Transportaufwand reduziert und gleichzeitig den Zugang gewährleistet. Überprüfen: Anbaufläche, Anschlussposition, Zustand des Durchgangs, Gewinde und Sauberkeit.
Flanschverschraubung mit Schraubenkreis und Schlüsselflächen
Hauptstrecke: Drehen der Bohrung, der Dichtfläche, des Gewindes und des Außendurchmessers. Alternativroute: Live-Tool oder separates Fräsen für das Schraubenmuster und die Abflachungen. Überprüfen: Welche Funktionen müssen sich auf die Drehachse beziehen und ob die ausgewählte Maschine diese ohne erneutes Einspannen ausführt.
Schlankes Elektronikgehäuse mit einer präzisen kreisförmigen Öffnung
Hauptstrecke: Fräsen für das Gehäuse, die Dichtflächen und die mehrseitigen Öffnungen. Nebenfrage: Die kreisförmige Schnittstelle in derselben stabilen Aufspannung wie ihr Befestigungsbezugspunkt ausbohren. Überprüfen: Ebenheit im freien Zustand, Lage der Merkmale, Wandbewegung und Oberflächenbeschaffenheit.
Checkliste für die Freigabe des Produktionsablaufs
| Tor | Überprüfen | Beweismittel vorlegen |
|---|---|---|
| Merkmalskarte | Rotations-, ebene, außeraxiale und Freiform-Elemente werden einem Arbeitsgang zugeordnet. | Überprüfte Prozessabfolge |
| Daten | Wichtige Durchmesser, Flächen und Muster bleiben durch eine kontrollierte Einrichtung oder Übertragung miteinander verbunden. | Bezugspunkt und Spannplan |
| Maschine | Achskonfiguration, angetriebene Werkzeuge, Gegenspindel, Arbeitsbereich und Zugänglichkeit entsprechen dem vorgeschlagenen Bearbeitungsablauf. | Antwort des Lieferanten zur Maschine und zur DFM |
| Prüfung | Das Messverfahren, die Bezugszustandsbedingungen und die Anforderungen an den freien Zustand müssen jeweils der jeweiligen Toleranz entsprechen. | Prüfplan für Erstmuster |
| Produktion | Darin enthalten sind Lagerhaltung, Automatisierung, Entgraten, Endbearbeitung, Handhabung und die Kosten für akzeptierte Teile. | Vergleichsangebot und Kontrollplan |
| Änderungskontrolle | Maschinen-, Werkstückspannungs-, Abfolge- oder Materialwechsel lösen eine dokumentierte Überprüfung aus. | Genehmigte Regelung zur Verlängerung der Gültigkeit |
Stoppbedingungen: Der CNC-Fräsweg ist noch nicht bereit
- Das Verfahren wurde nur deshalb ausgewählt, weil das Teil rund oder rechteckig aussieht.
- Wichtige Merkmalsbeziehungen und Datenübertragungen werden nicht identifiziert.
- Ein „Live-Tool“- oder „Mill-Turn“-Label wird akzeptiert, ohne dass Achsen, Zugang, Arbeitsraum und Spindelwechsel bestätigt werden müssen.
- Für dünnes, langes oder biegsames Material gibt es keine stabile Spann- oder Stützstrategie.
- Tiefe Strukturen, Innenecken, Spanabfuhr oder Grate an sich kreuzenden Bohrungen lassen sich nicht planen.
- In den Angeboten werden Stundensätze verglichen, wobei Lagerrendite, Nachbearbeitung, Prüfung, Endbearbeitung und die Menge der akzeptierten Teile nicht berücksichtigt werden.
- Bei der Prüfung wird ein Teil in eingespannter Lage gemessen, obwohl die Zeichnung eine Abnahme im freien Zustand vorschreibt.
Druckfertige Checkliste für CNC-Auftragsanfragen
- 2D-Zeichnung und 3D-Modell mit den entsprechenden Überarbeitungen;
- Teilefunktion, Passkomponenten und Beziehungen zwischen kritischen Merkmalen;
- Legierung, Härtegrad, Lieferform und zugelassene Ersatzwerkstoffe;
- Bezugssystem, Passungen, Gewinde, Oberflächenstruktur und Anforderungen an die Kanten;
- Funktionen, die in einer Konfiguration verbleiben oder sich eine Achse teilen müssen;
- Prototypen, Markteinführung und Serienmengen mit Variantenmix;
- Anforderungen an die Endbearbeitung, Abdeckung, Sauberkeit, Prüfung und Berichterstattung;
- Anfrage bezüglich der vorgeschlagenen Prozessabfolge, des Spannkonzepts und der Annahmen.
Nutzen Sie BAOSONGs technische Unterstützung und allgemein CNC-Bearbeitung Seiten, um die Diskussion einzugrenzen. Senden Sie uns Ihre Zeichnungen und Stücklisten zu zur Überprüfung der Verlegung anhand des fertigen Bauteils.
Häufig gestellte Fragen
Ist das CNC-Drehen präziser als das CNC-Fräsen?
Keine der beiden Methoden ist grundsätzlich genauer. Beim Drehen werden Rotationsmerkmale um eine Spindelachse gesteuert, während beim Fräsen ebene, positionierte und mehrseitige Merkmale durch die Bezugspunkt- und Spannvorrichtungsstrategie gesteuert werden. Definieren Sie das eigentliche Merkmal, die Toleranz und die Prüfbedingung.
Kann eine CNC-Drehmaschine Flachstellen und Querbohrungen herstellen?
Ein Drehzentrum mit geeigneten angetriebenen Werkzeugen und Achsen kann diese Teile fertigen. Überprüfen Sie die Maschinenkonfiguration, den Zugang zu den Merkmalen, die Werkzeugsteifigkeit und ob die Fertigung auf einer einzigen Maschine die kritischen Beziehungen oder die Gesamtkosten verbessert.
Kann eine CNC-Fräse eine runde Welle herstellen?
Sie kann zylindrische Geometrien mithilfe von Drehstrategien erzeugen oder kreisförmige Merkmale interpolieren, doch für eine überwiegend rotationssymmetrische Welle ist eine Drehmaschine in der Regel der direktere Ausgangspunkt. Die Ausnahmen hängen von der Baugröße, der Verfügbarkeit, den Sekundärmerkmalen und der Werkstückspannung ab.
Sollte ein Drehteil auf einer Fräsmaschine nachbearbeitet werden?
Nur wenn nicht rotationsbezogene Merkmale dies erfordern und eine Bearbeitung auf einer Kombinationsmaschine nicht vorteilhaft ist. Planen Sie die Positionierung der Fräsmaschine anhand der gedrehten Geometrie so, dass die Anforderungen an Lage und Ausrichtung beim Transfer erhalten bleiben.
Welche Informationen haben den größten Einfluss auf die Wahl des Verfahrens?
Die 3D-Geometrie bildet den Ausgangspunkt für die Prüfung, doch erst die Zeichnung vervollständigt sie. Entscheidende Bezugspunkte, Beziehungen zwischen Merkmalen, Materialanforderungen, Stückzahlen, Oberflächenbeschaffenheit sowie Prüf- und Revisionsstatus bestimmen oft, ob Fräsen, Drehen oder ein kombiniertes Verfahren sinnvoll ist.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
