
Kurze Antwort: Was sollten Sie bei der CNC-Bearbeitung von Aluminiumprofilen beachten?
Betrachten Sie das Strangpressen und die Nachbearbeitung als zwei miteinander verbundene Fertigungsschritte. Das Profil liefert einen nahezu fertigen Querschnitt und durchgehende Merkmale; durch die CNC-Bearbeitung werden die kontrollierten Bohrungen, Schlitze, Flächen, Taschen und Bezugsschnittstellen hinzugefügt, die die Baugruppe tatsächlich benötigt. Eine robuste Konstruktion legt fest, welche Anforderungen zum stranggepressten Profil gehören, welche zu den bearbeiteten Merkmalen und wie die beiden Koordinatensysteme zueinander stehen.
Zu den Hauptrisiken zählen die Verwendung einer extrudierten Oberfläche als wäre sie eine präzisionsbearbeitete Bezugsfläche, die übermäßige Festlegung von Verdrehung oder Geradheit entlang eines langen, flexiblen Profils, das Festklemmen dünner Abschnitte bis zur Verformung sowie das Ignorieren der Auswirkungen von Schneiden, Entgraten oder Endbearbeitung auf den Endzustand. Diese Risiken nehmen zu, wenn ein langes Bauteil in mehreren Aufspannvorgängen indexiert werden muss.
Ein gutes Design bewahrt die Vorteile der Strangpressung und konzentriert die CNC-Bearbeitung auf die funktionalen Schnittstellen. Es werden keine engen Bearbeitungstoleranzen auf das gesamte Profil angewendet, es sei denn, die Baugruppe erfordert diese tatsächlich. Der praktische Prozess- und Prüfplan muss hinsichtlich Legierung, Härtezustand, Querschnitt, Länge, Menge und Fertigungszustand überprüft werden.
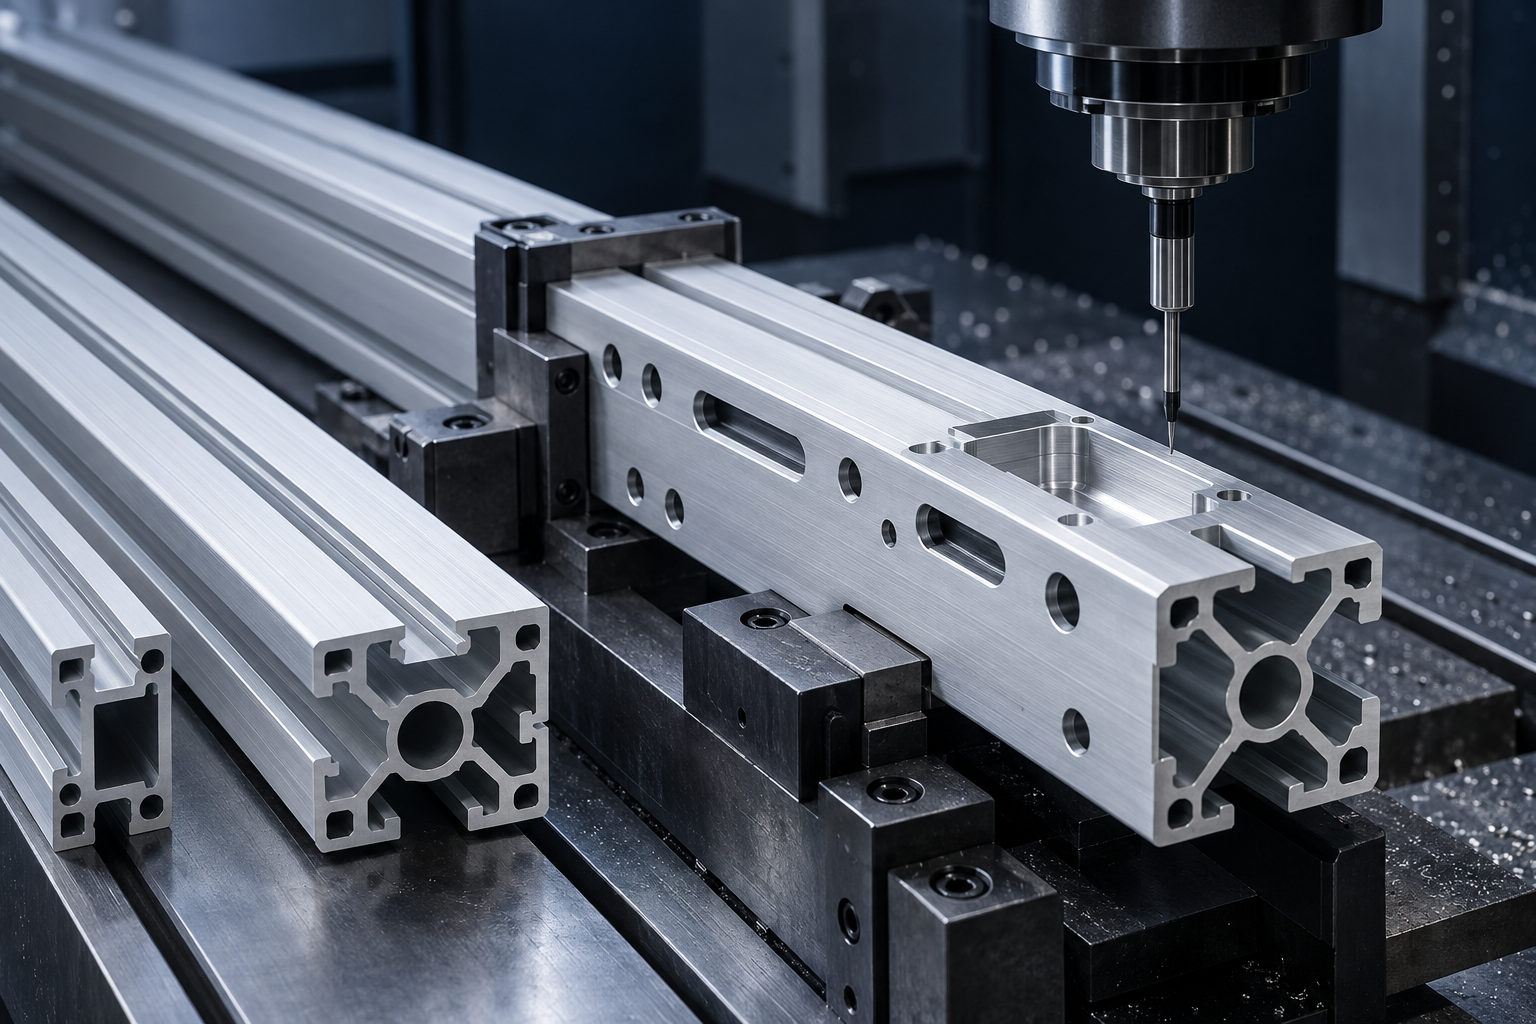
Siebenstufiger Konstruktionsprozess für die Extrusionsbearbeitung
| Schritt | Entscheidung | Erforderliche Ausgabe |
|---|---|---|
| 1 | Extrusionen eine durchgehende Geometrie und lokale Merkmale der CNC zuweisen | Zuordnung von Merkmalen zu Prozessen |
| 2 | Die vollständige Profilspezifikation veröffentlichen | Anforderungen an Legierung, Härtegrad, Querschnitt, Länge und Herkunft |
| 3 | Profil- und Bearbeitungstoleranzen getrennt angeben | Zweistufiger Abnahmeplan |
| 4 | Funktionale Bezugspunkte und Werkstückspannvorrichtungen erstellen | Datumssimulation und Befestigungs-/Stützplan |
| 5 | Löcher, Enden, lange Aufstellungen, Wände und Chips überprüfen | Bearbeitungsreihenfolge und Zugriffskontrollen |
| 6 | Koordination der Endbearbeitung und der Merkmalskontrolle | Endzustandsdiagramm und Steuerkette |
| 7 | Änderungen prüfen, validieren und kontrollieren | Plan für Erstmuster und Serienfertigung |
Schritt 1: Geometrie der Extrusion oder CNC-Bearbeitung zuweisen
| Gestaltungsbedarf | Am besten für die Extrusion geeignet | Am besten für die CNC-Bearbeitung geeignet | Frage zur Schnittstelle |
|---|---|---|---|
| Durchgehender Abschnitt | Wände, Rippen, Kanäle, T-Nuten, Hohlräume und sich wiederholende Querschnittsmassen. | Lokale Änderungen, die nicht über die gesamte Länge hinweg durchgeführt werden können. | Welche Querschnittsabmessungen bestimmen den Materialüberstand, den Abstand und den Klemmkontakt? |
| Montageort | Breite Führungsflächen, bei denen Abweichungen vom Standardprofil zulässig sind. | Bezugspunkte, Präzisionsbohrungen, Lochmuster, Stirnflächen und lokale Schultern. | In welchem Zusammenhang stehen die bearbeiteten Bezugspunkte mit dem Strangpressprofil? |
| Schnittlänge | Lange Stangen oder fast fertige Rohlinge. | Kontrollierte Enden, Stufen, Verbindungsflächen und kalibrierte Längenmaße. | Gilt die Endlänge vor oder nach der Endbearbeitung und dem Feinschliff? |
| Aussehen | Einheitlich freiliegende Längsflächen und bewusst gestaltete Schattenlinien. | Wo erforderlich, wurden kosmetische Anpassungen an Oberflächen, Kantenbrüche und geschützte Schnittstellen vorgenommen. | Welche Oberflächen sind sichtbar, abgedeckt, bearbeitet oder werden später eloxiert? |
Wenn noch der größte Teil des Materials entfernt werden muss, bietet das Strangpressverfahren möglicherweise keinen ausreichenden „Near-Net“-Wert. Vergleichen Sie Werkzeugkosten, Mindestbestellmenge, Richtvorgang, Bearbeitungsvorrichtungen, Materialausbeute und Flexibilität bei Konstruktionsänderungen mit dem alternativen Verfahren. Der Leitfaden Wann Aluminium-Strangpressen besser ist als die Bearbeitung von massiven Rohlingen deckt diese vorgelagerte Prozessentscheidung ab.
Schritt 2: Veröffentlichung der vollständigen Extrusionsspezifikation
“Aluminiumprofil” ist keine vollständige Kaufbeschreibung. Geben Sie die Legierung, den Härtegrad, die Querschnittsausführung, die Produktnorm, die Längenbedingungen, den gewünschten Oberflächenzustand und zugelassene Ersatzprodukte an. Geben Sie an, ob der CNC-Lieferant Material in Werkseinlänge, vorgeschnittene Rohlinge oder fertige Profile von einem benannten Strangpresshersteller erhält.
Die Aluminum Association verwaltet die Bezeichnungssysteme für Legierungen und Härtegrade und veröffentlicht über ihre Buchhandlung für Normen. Es ist offiziell Videoreihe zu Extrusionstoleranzen erläutert Begriffe wie Verdrehung, Geradheit, Ebenheit sowie Metall- und Raummaße, die gemäß ANSI H35.2 und den „Aluminum Standards and Data“ verwendet werden. Verwenden Sie die im Vertrag vorgeschriebene Ausgabe und die dort enthaltenen Tabellen, anstatt Werte aus einem nicht passenden Profil zu übernehmen.
Die Härtungsstufe beeinflusst die mechanischen Eigenschaften und den Herstellungsprozess des Produkts. Sie allein garantiert jedoch weder die Geradheit noch die Restspannung, die Eloxalfarbe oder die Toleranz des Fertigteils. Zur Unterscheidung zwischen gängigen Härtungsstufen siehe Aluminium-Härtungszustände erklärt: T5, T6, T651 und was sie bedeuten.
Schritt 3: Trennung der Toleranzen für Konturen und bearbeitete Merkmale
Eine Extrusionszeichnung legt den hergestellten Querschnitt und die Länge des Werkstücks fest. Eine Zeichnung des bearbeiteten Teils legt das fertige Bauteil fest. Probleme entstehen, wenn ein Käufer erwartet, dass sich jeder Punkt auf einer extrudierten Oberfläche wie eine bearbeitete Ebene verhält, oder dass ein lokal bearbeitetes Merkmal die gesamte Länge eines verdrehten Profils korrigiert.
Erstellen Sie eine explizite Hierarchie:
- Anforderungen an das Profil: Querschnittsabmessungen, Wand- oder Rippenverhältnisse, Verdrehung, Geradheit, Ebenheit und Oberflächenklasse.
- Anforderungen an Leerzeichen: Zuschnittzugabe, Endzustand, Handhabungsschutz und Rückverfolgbarkeit.
- Anforderungen an die Bearbeitung: Bezugspunkte, Flächen, Bohrungen, Nuten, Taschen, Gewinde, Kantenbrüche und lokale Geometriesteuerungen.
- Anforderungen an den Endzustand: Eloxieren oder Beschichten, Abdecken, Optik, Endmaße und Prüfphase.
Wenden Sie keine Toleranz aus dem Titelblock auf das extrudierte Profil und die bearbeiteten Merkmale an, ohne deren Geltungsbereich zu definieren. Eine Toleranz, die für ein gebohrtes Befestigungsloch geeignet ist, kann für einen langen, extrudierten Kanal ungeeignet sein. Der begleitende Leitfaden zu Praktische Toleranzen bei der CNC-Bearbeitung von Aluminium erläutert, warum die Abnahme nach Merkmalen und Funktionen erfolgen sollte.
Schritt 4: Bezugspunkte und Werkstückspannung entsprechend der Baugruppenfunktion festlegen
Ein sinnvolles Bezugssystem positioniert das Teil so, wie es für die Baugruppe erforderlich ist, und lässt sich gleichzeitig während der Bearbeitung und Prüfung problemlos festlegen. Lange Profile weisen häufig breite, leicht variierende Oberflächen auf. Die Auswahl der gesamten unbearbeiteten Oberfläche als primäres Bezugssystem kann zu instabilen oder mehrdeutigen Kontakten führen, insbesondere wenn das Profil gekrümmt oder verdreht ist.
Erwägen Sie die Bearbeitung lokaler Bezugsebenen, Stirnflächen, Bohrungen oder Nuten, wenn das Produkt eine wiederholbare Positionierung erfordert. Die Vorrichtung kann während der Fertigung auf robuste Merkmale Bezug nehmen, während bei der Prüfung das Bezugssystem der Zeichnung nachgebildet wird. Wenn eine extrudierte Oberfläche als Bezugspunkt dienen muss, weil sie mit der Baugruppe in Kontakt steht, legen Sie fest, wie diese simuliert wird und ob Hochpunkte, ein begrenzter Bereich oder eine andere funktionale Bedingung das Bauteil bestimmen.
ASME beschreibt Y14.5-2018 (R2024) wie die Festlegung von Symbolen, Regeln und Definitionen für die Bemaßung und Tolerierung. Verwenden Sie das für das Projekt festgelegte Zeichnungssystem und die festgelegte Darstellung. Die Norm liefert eine gemeinsame Sprache; der Konstrukteur muss jedoch weiterhin Bezugspunkte entsprechend der Produktfunktion auswählen.
Planen Sie die Werkstückspannung so, dass das Profil weder gequetscht noch verbogen wird
Extrudierte Profile können dünne Wände, offene Kanäle, Hohlkammern und lange, nicht abgestützte Spannweiten aufweisen. Ein Schraubstock oder eine Klemme kann das Profil beim Schneiden verformen. Wenn sich das Profil nach dem Lösen wieder zurückfedert, entsprechen Löcher oder Flächen, die im eingespannten Zustand korrekt waren, möglicherweise nicht mehr den Anforderungen im freien Zustand.
Je nach Profil können Spannvorrichtungen geformte weiche Spannbacken, Aufnahmemulden, interne Spanndorne, verteilte Stützen, Vakuum, modulare Anschläge oder Opferstifte verwenden. Die Konstruktion sollte wiederholbare Positionierungsbereiche und Spannzonen mit ausreichender lokaler Steifigkeit gewährleisten. Vermeiden Sie es, kritische optische Oberflächen direkt unter harten Spannvorrichtungen zu platzieren, es sei denn, es wurden Kriterien zum Schutz und zur Sichtbarkeit vereinbart.
Die Stützstrategie ist Teil der Prozessplanung und kein allgemeines Versprechen. Ein kurzer, starrer Extrusionsrohling kann wie ein herkömmliches prismatisches Teil gehalten werden. Eine lange Schiene erfordert möglicherweise mehrere Stützen und eine Abfolge, die die kumulierte Durchbiegung begrenzt. Ein dünnes Hohlprofil benötigt möglicherweise eine innere Stütze in der Nähe von Bohrungen oder Nuten. Die zulässige Einspannung muss mit der Definition des freien oder eingespannten Zustands in der Zeichnung übereinstimmen.
Schritt 5: Bearbeitete Merkmale um den Querschnitt herum entwerfen
Wählen Sie Bohrungen aus, an die das Werkzeug herankommen kann, ohne mit benachbarten Wänden, Flanschen oder Klemmen zu kollidieren. Durchgangsbohrungen können den Spanabtransport vereinfachen, während Sacklöcher eine definierte Bodengeometrie und ausreichend Zugang für den ausgewählten Fräser oder Bohrer erfordern. Wenn eine Bohrung eine abgewinkelte oder gekrümmte Wand durchquert, kann die Eintrittsbedingung zu einem Abweichen des Bohrers führen oder einen ungleichmäßigen Austrittsgrat hinterlassen.
Extrudierte Gewindesäulen und Innenkanäle können den Bearbeitungsaufwand verringern, doch müssen ihre Position und Größe im extrudierten Zustand mit dem endgültigen Gewinde bzw. der Bohrung kompatibel sein. Lassen Sie ausreichend Material für die Nachbearbeitung stehen und berücksichtigen Sie, wie Querschnittsschwankungen den verfügbaren Materialüberschuss beeinflussen. Gehen Sie nicht davon aus, dass die nominelle CAD-Mittellinie die tatsächliche Mitte jedes hergestellten Profils ist.
Die Wahl des Gewindetyps hängt von der Wandstärke, der Einstecklänge, der Montagekraft, den Betriebszyklen und der Reparaturstrategie ab. Eine Gewindebohrung, ein Gewindeformverfahren, ein Gewindeeinsatz, eine Kreuzmutter oder ein separates Befestigungselement können jeweils geeignet sein. Achten Sie darauf, dass keine Späne in geschlossene Kanäle gelangen, und legen Sie fest, ob das Bauteil vor der Montage gereinigt werden muss.
Bearbeitung von Schnittkanten und Stirnflächen
Durch das Sägen lässt sich zwar schnell ein Rohling herstellen, doch werden dadurch weder die endgültigen Maße noch die Länge, die Rechtwinkligkeit, der Gratzustand oder das Erscheinungsbild automatisch festgelegt. Die historischen Auswahltabellen der Aluminum Association enthalten eine Kategorie für Rechtwinkligkeit der Schnittkanten, was verdeutlicht, dass der Schnittzustand ein definierter Faktor bei der Extrusion ist und nicht einfach als perfekte Ebene vorausgesetzt werden kann.
Wenn eine Stirnfläche zur Positionierung der Baugruppe dient, bearbeiten Sie diese als kontrolliertes Merkmal und ordnen Sie sie den gewählten Bezugspunkten zu. Bei langen Teilen kann es erforderlich sein, beide Enden in separaten Aufspannungen zu bearbeiten oder sie über eine Maschine zu indexieren. Geben Sie an, ob die Gesamtlänge, die Parallelität, der Abstand zwischen Bohrung und Stirnfläche oder ein funktionaler Anschlag die entscheidende Anforderung ist. Vermeiden Sie redundante Maße, die zu widersprüchlichen Abnahmekriterien führen.
Regelungsfehler bei langen Profilen, die mehrere Einrichtungsvorgänge erfordern
Der Verfahrweg einer Maschine kann kürzer sein als die Extrusion. Durch Neupositionierung oder indexierte Bearbeitung lässt sich die bearbeitbare Länge zwar verlängern, doch jede Neupositionierung wirft Fragen hinsichtlich der Bezugspunktübertragung und der Messung auf. Eine Abfolge von Koordinatenbewegungen ist nicht dasselbe wie eine direkte Beziehung zwischen zwei funktionalen Merkmalen.
Verwenden Sie robuste Positionierungsmerkmale und legen Sie fest, welches Ende oder welche Baugruppenschnittstelle primär ist. Platzieren Sie verwandte Bohrungen oder Schlitze nach Möglichkeit innerhalb einer Anordnung. Entscheiden Sie bei sich wiederholenden Mustern, ob der Abstand, die kumulative Position ausgehend von einem Bezugspunkt oder der lokale Abstand zwischen den Modulen den Schutz des Produkts gewährleistet. Die Zeichnung sollte diese Funktion zum Ausdruck bringen, anstatt aus Gewohnheit jedes Merkmal anhand seines nächsten Nachbarn zu bemaßen.
Mehrachsige Anlagen können zwar den Zugang von mehreren Seiten verbessern und das erneute Spannen bei kürzeren Werkstücken reduzieren, beseitigen jedoch weder Profilverformungen noch die Indexierung bei langen Werkstücken. Zusammenfassung Mehrachsige CNC-Bearbeitung von Aluminium und die Handhabung langer Werkstücke als separate Kompetenzfrage beizubehalten.
Berücksichtigung dünner Wände, Grate und Spanabfuhr
Dünne Flansche können sich beim Fräsen durchbiegen. Das Bohren in der Nähe einer nicht abgestützten Kante kann zu Gratbildung oder einer Verformung der Wand führen. In langen Innenkanälen können sich Späne, Schneidflüssigkeit und Ablagerungen ansammeln. Diese Effekte beeinflussen die Werkzeugführung, die Reihenfolge der Bearbeitungsschritte, die Abstützung, den Zugang zum Entgraten und die Reinigung.
Legen Sie die beabsichtigte Kantenausführung fest, anstatt einen undefinierten Zustand “ohne Grate” zu fordern. Identifizieren Sie Dichtungskanten, elektrische Kontaktflächen, Gleitführungen und optische Oberflächen, die besonderen Schutz erfordern. Vereinbaren Sie für unzugängliche interne Kanäle, wie die Sauberkeit überprüft werden soll. Überprüfen Sie diese Zugangs- und Steifigkeitsbeschränkungen im Rahmen der CNC-Fräsplan für Aluminium.
Schritt 6: Koordination von Bearbeitung, Endbearbeitung und Merkmalskontrolle
Entscheiden Sie, ob die Extrusion vor der Bearbeitung fertiggestellt, vor der Endbearbeitung bearbeitet oder in einer gemischten Reihenfolge verarbeitet wird. Bei der Bearbeitung eines voreloxierten Profils werden an Schnittkanten und Bohrungen blanke Aluminiumflächen freigelegt. Eine Eloxierung nach der Bearbeitung deckt die zugänglichen bearbeiteten Oberflächen ab, verändert jedoch die Anforderungen hinsichtlich Abdeckung, Lagerung und Maßtoleranzen.
Farbe und Glanz können je nach Legierung, Härtegrad, Extrusionsverlauf, Oberflächenvorbereitung, Geometrie und Produktionscharge variieren. Versprechen Sie kein exaktes Erscheinungsbild anhand einer allgemeinen Farbbezeichnung. Legen Sie optische Zonen, gegebenenfalls freigegebene Muster, zulässige Lagerorte und Regeln für freiliegende Schnittkanten fest.
Geben Sie bei Funktionsflächen an, welche Maße nach der Endbearbeitung gelten und welche Bereiche abgedeckt werden. Richten Sie die Zeichnung an der Spezifikation zur Oberflächenbearbeitung und die Anforderungen für eloxierte Aluminiumteile.
Verwenden Sie einen Kontrollplan „Merkmal-zu-Prozess“
Das nachstehende Diagramm und die Tabelle setzen die Produktdefinition in vier miteinander verknüpfte Steuerungsebenen um. Hierbei handelt es sich um ein Planungsmodell und nicht um eine BAOSONG-Leistungsbeschreibung.
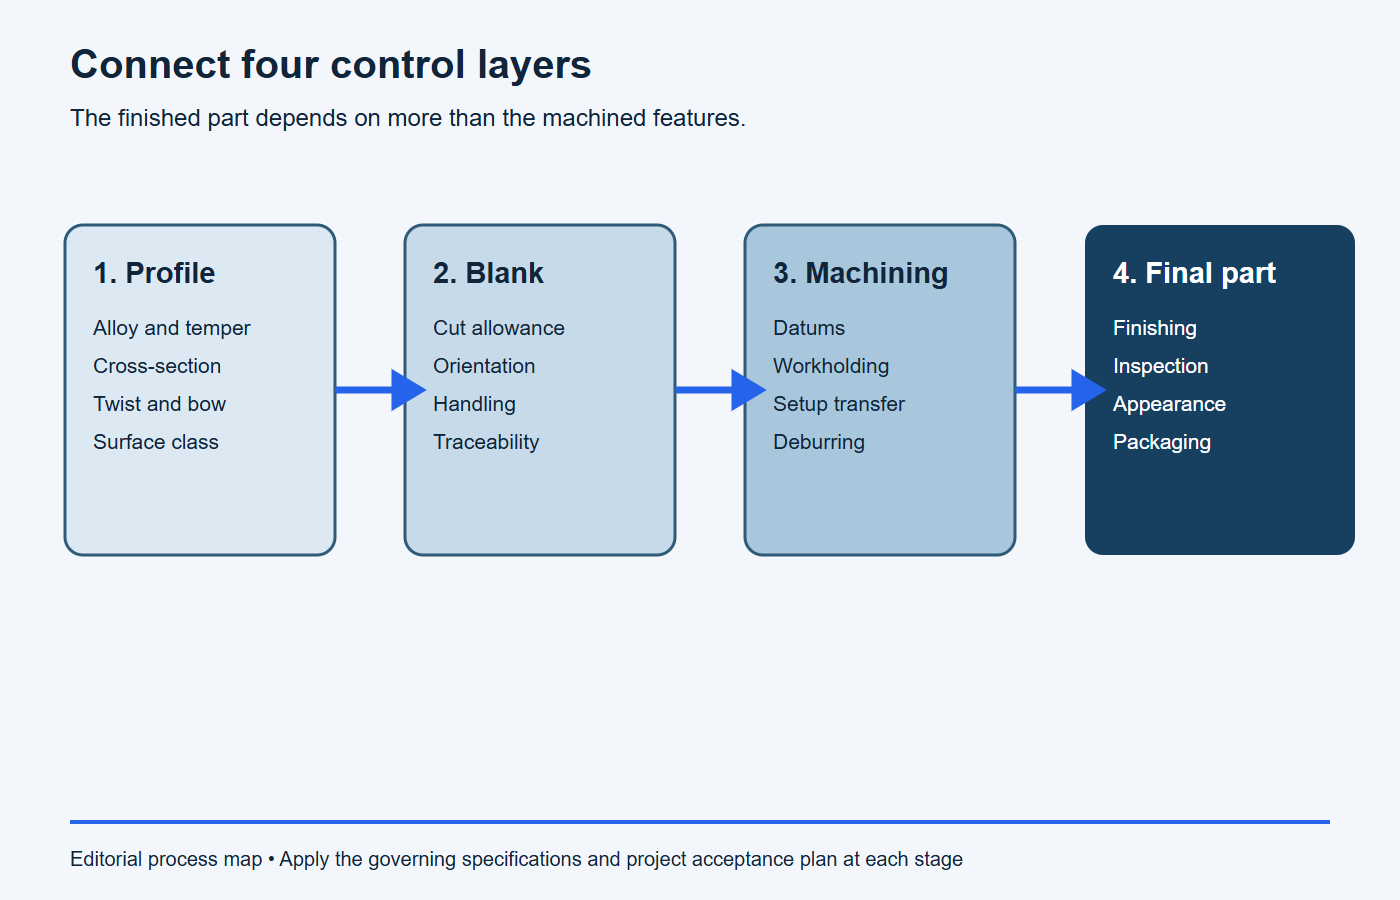
| Steuerschicht | Erforderliche Eingabe | Zentrale Frage zur Produktion | Prüfprotokoll |
|---|---|---|---|
| Extrudiertes Profil | Legierung, Härtegrad, Querschnittsänderung, Toleranznorm und Oberflächenklasse. | Liefert der Wareneingang ausreichend Material und eine akzeptable Länge? | Werkstoffprotokoll, Profilprüfung und vereinbarte Stichprobenprüfung bei Wareneingang. |
| Rohling zuschneiden | Zuschnittzugabe, Handhabung, Ausrichtung und Rückverfolgbarkeit. | Kann das Rohteil so positioniert und abgestützt werden, dass es seine Identität oder Oberflächenbeschaffenheit nicht verliert? | Prüfung der Länge und des Zustands der Rohlinge sowie Identifizierung der Charge. |
| Bearbeitete Schnittstellen | Funktionsbezugspunkte, Bohrungen, Nuten, Flächen, Gewinde und geometrische Kontrollmerkmale. | Können verwandte Merkmale in einer Aufspannung oder mit kontrollierter Bezugspunktübertragung hergestellt werden? | Erstmuster, Zwischenprüfungen und abschließender Maßbericht gemäß Spezifikation. |
| Fertiges Bauteil | Ausführungsstandard, Maskierungsbereiche, ästhetische Kriterien und Bedingungen für die Endabnahme. | Werden durch Nachbearbeitung, Entgraten und Reinigung die Funktionsschnittstellen erhalten? | Für den Auftrag erforderliche abschließende Maß-, Sicht- und Sauberkeitsprotokolle. |
Schritt 7: Überprüfung unter Verwendung derselben Bezugslogik
Vergleichen Sie die Profilmaße und die Bearbeitungsmerkmale mit den jeweils geltenden Spezifikationen. Eine Messung mit einem Messschieber an einer einzelnen Stelle reicht nicht aus, um eine Verdrehung über die gesamte Länge festzustellen. Ein CMM-Prüfbericht über bearbeitete Bohrungen allein bestätigt noch nicht, dass eine flexible Schiene in der Baugruppe korrekt sitzt.
Lange Bauteile erfordern eine abgestimmte Auflagekonstruktion und Temperaturstrategie. Anpresskraft, Schwerkraft und Einspannung können flexible Profile beeinflussen. Die Veröffentlichung des NIST zum Thema Unsicherheit und Dimensionskalibrierungen erläutert, dass Maßergebnisse Schätzwerte mit einer entsprechenden Unsicherheit sind. Passen Sie Messgerät, Halterung, Probenahme und Entscheidungsregel an das Merkmal und die Toleranz an.
Bei der Serienfertigung hochwertiger Produkte verknüpfen Sie die Zeichnungsmerkmale mit dem Qualitäts- und Prüfplan. Definieren Sie den Geltungsbereich für Erstmuster, die Stichprobenprüfung kritischer Merkmale, die Rückverfolgbarkeit von Werkstoffen sowie die Art und Weise, wie Änderungen an der Extrusionsquelle oder der Düsenrevision kontrolliert werden.
Checkliste für die Produktionsfreigabe
- Die Profilzeichnung und die Fertigungszeichnung verwenden übereinstimmende Revisionsnummern und eine definierte Koordinatenbeziehung.
- Legierung, Härtegrad, Extrusionsnorm, Herkunftsangabe und Anlieferungszustand sind angegeben.
- Jede Anforderung wird den Bereichen Strangpressen, Sägen, CNC-Bearbeitung, Entgraten, Endbearbeitung oder Endkontrolle zugeordnet.
- Die Spannvorrichtung stützt das Werkstück ab, ohne funktionale oder optische Oberflächen zu zerdrücken, zu verbiegen oder zu beschädigen.
- Geplant sind die Indexierung langer Werkstücke, die Endbearbeitung, der Zugang zu Bohrungen, die Entgrätung und die Sauberkeit der Innenflächen.
- Das erste Prüfstück wird unter den angegebenen Auflagebedingungen, bei der angegebenen Temperatur und im fertigen Zustand gemessen.
- Änderungen an Werkzeugen, Profilvorlagen, Spannvorrichtungen und der Endbearbeitung erfordern eine dokumentierte Überprüfung.
Stoppbedingungen: Der Bearbeitungsplan für die Extrusion ist noch nicht fertig
- Der CNC-Anbieter verfügt lediglich über das fertige Modell, jedoch weder über eine Profilzeichnung noch über Informationen zur Herkunft.
- Eine extrudierte Oberfläche wird als Präzisionsbezugspunkt verwendet, ohne dass definiert wird, wie der Kontakt hergestellt wird.
- Sowohl für das Profil als auch für die bearbeiteten Merkmale gilt eine enge Toleranz für den Titelblock.
- Das Bearbeitungszugabe deckt keine Profilabweichungen und Nachbearbeitungen ab.
- Die Halterung hält eine flexible Schiene fest, doch die Akzeptanz im freien Zustand ist nicht definiert.
- Bei langen Werkstücken kommen Kreuzanordnungen ohne Bezugspunktübertragung und ohne Plan zur kumulativen Positionierung zum Einsatz.
- Die Fragen bezüglich Eloxierung, Abkleben, freiliegenden Schnittkanten und den Maßen nach der Endbearbeitung sind noch ungeklärt.
Checkliste für die Angebotsanfrage zur Bearbeitung von kopierfertigen Aluminiumprofilen
- 3D-Modell des Fertigteils und 2D-Zeichnung mit entsprechender Revisionsnummer.
- Zeichnung des Extrusionsquerschnitts und Überarbeitung der Düse/des Profils.
- Legierung, Härtegrad, maßgebende Extrusionsnorm und Produktzustand.
- Verantwortung für die Beschaffung: vom Kunden bereitgestelltes Profil, vom Kunden benannter Extruder oder Beschaffung durch den Lieferanten.
- Kritische Bearbeitungsbezugspunkte, Schnittstellen und Abnahmebedingungen.
- Anforderungen an Schnittlänge, Stirnfläche, Entgraten und Sauberkeit.
- Oberflächenbehandlung, Abdeckung, kosmetische Bereiche und Anforderungen an zugelassene Muster.
- Teillänge, Prototypenmenge, Produktionsmenge und Prognose für Nachlaufaufträge.
- Prüfbericht, Anforderungen an die Probenahme und Rückverfolgbarkeit.
- Verpackung und Schutz für lange, fertig bearbeitete Profile.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support zur Vorbereitung der Zeichnungsprüfung oder Senden Sie das Profil und die Anforderungen an das Fertigungsteil zur Erörterung der Herstellbarkeit. Bei der Überprüfung sollten die wenigen Schnittstellen ermittelt werden, die eine Präzisionsbearbeitung rechtfertigen, und der verbleibende Querschnitt sollte innerhalb einer geeigneten Extrusionsspezifikation gehalten werden.
Häufig gestellte Fragen
Kann eine extrudierte Oberfläche als Bearbeitungsbezugspunkt dienen?
Dies kann verwendet werden, wenn dies der Montagefunktion entspricht und eine gewisse Toleranz akzeptabel ist; allerdings müssen in der Zeichnung und in der Vorrichtung festgelegt sein, wie die Berührung der Oberfläche erfolgt. Für stabilere Präzisionsbeziehungen können lokal bearbeitete Auflageflächen, Flächen oder Bohrungen eindeutigere Bezugspunkte bieten.
Sollten Bohrungen vom Ende eines Profils aus bemessen werden?
Nur wenn das Ende ein kontrolliertes Maß ist. Ein gesägtes Ende und ein bearbeitetes Ende haben unterschiedliche Funktionen. Geben Sie an, ob die Endlänge und die Bohrungsposition nach der Endbearbeitung und dem Endschliff gelten.
Sind T-Nut-Profile automatisch für die Präzisionsmontage geeignet?
Nein. Standard-Modulprofile eignen sich zwar hervorragend für Rahmen, doch müssen die Abmessungen der Nuten, die Geradheit, die Schnittkanten und die Montageabstände dennoch auf die jeweilige Anwendung abgestimmt sein. Präzisions-Befestigungsflächen oder Passbohrungen erfordern unter Umständen eine Nachbearbeitung.
Sollten Aluminiumprofile vor oder nach der CNC-Bearbeitung eloxiert werden?
Beide Vorgehensweisen können geeignet sein. Bei vor der Bearbeitung eloxiertem Material bleibt die Längsoberfläche erhalten, die bearbeiteten Bereiche bleiben jedoch unbehandelt. Das Eloxieren nach der Bearbeitung deckt die zugänglichen Oberflächenbereiche ab, erfordert jedoch zusätzliche Überlegungen hinsichtlich Abdeckung, Aufstellung, Farbe und Endmaß. Wählen Sie entsprechend den funktionalen und optischen Anforderungen.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
