
Kurze Antwort: Was bedeutet “Aluminium in Marinequalität” für ein fertiges Bauteil?
“Aluminium in Marinequalität” ist eine praktische Bezeichnung, jedoch keine vollständige Materialspezifikation. Eine Fertigungszeichnung sollte die Legierung, den Härtegrad, die Produktform und die maßgebliche Norm angeben und anschließend die Fertigung, das Schweißen, den Kontakt zwischen unterschiedlichen Metallen, die Entwässerung, die Beschichtung und die Prüfung im Hinblick auf die tatsächliche Salzwasserbelastung regeln.
Legierungen der 5xxx-Serie sind gängige Ausgangsmaterialien für geschweißte Schiffbauplatten und -bleche, während ausgewählte Legierungen der 6xxx-Serie häufig für stranggepresste Schienen, Rahmen und bearbeitete Beschläge verwendet werden. Die beste Wahl hängt von Festigkeit, Querschnittsdicke, Schweißbarkeit, Formbarkeit, Bearbeitbarkeit, Temperatur, Korrosionsmechanismus sowie etwaigen Klassifizierungen oder Kundenanforderungen ab.
Die Korrosionsbeständigkeit hängt von der gesamten Baugruppe ab. Selbst eine geeignete Legierung kann in stehenden Spalten, schlecht entwässerten Fugen, bei beschädigten Beschichtungen, verunreinigten Schweißnähten oder bei direktem Kontakt mit edleren Metallen Schaden nehmen. Klären Sie diese Details vor der Produktion und prüfen Sie das gefertigte Bauteil, anstatt sich allein auf die chemische Zusammensetzung der Legierung zu verlassen.
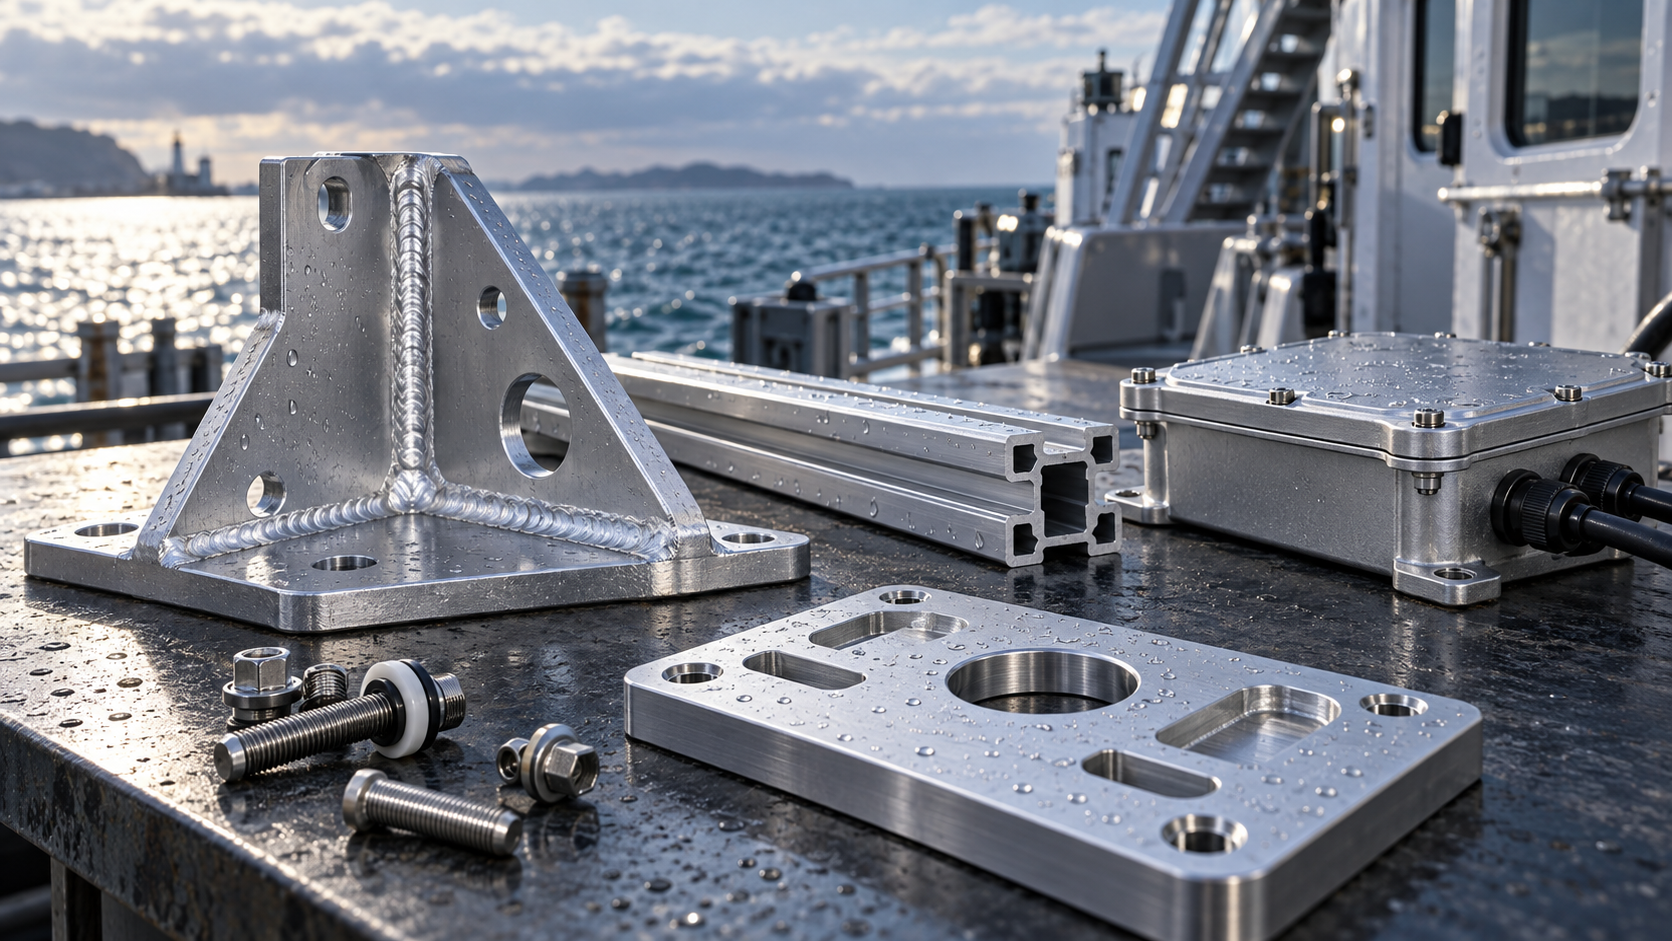
Ersetzen Sie den Marketingbegriff durch eine Kaufspezifikation
Befolgen Sie diese Schritte, bevor Sie eine Legierung auswählen:
- Ordnen Sie die Exposition ein. Unterscheiden Sie zwischen Umgebungsluft, Spritzwasser, Gezeitenwasser, Eintauchwasser, Bilgenwasser, Kondenswasser in geschlossenen Räumen und Reinigungschemikalien.
- Definieren Sie strukturelle und regulatorische Rahmenbedingungen. Höchstlasten, Ermüdung, Temperatur, Klassenvorschriften, Normen und erforderliche Zertifizierungen erfassen.
- Wählen Sie Legierung, Härtegrad und Produktform gemeinsam aus. Passen Sie Bleche, Platten, Strangpressprofile oder bearbeitete Werkstücke hinsichtlich Umformbarkeit, Schweißbarkeit, Bearbeitbarkeit und End Eigenschaften an.
- Entwerfen Sie das gesamte Korrosionsschutzsystem. Entwässerung, Spalten, galvanische Paare, Befestigungselemente, Beschichtungen, Dichtstoffe und Reparaturzugänge kontrollieren.
- Überprüfen Sie die gefertigte Baugruppe. Prüfen Sie Werkstoff, Schweißnähte, Geometrie und Oberflächenbeschaffenheit, testen Sie anschließend repräsentative Betriebsbedingungen und die Wartungsfreundlichkeit.
Der Begriff “marine grade” gibt keine Auskunft über die chemische Zusammensetzung, die Härtung, die Dicke, die Fertigungstoleranz, die Anforderungen an Korrosionsprüfungen oder eine Zertifizierung. Geben Sie an, ob das Bauteil aus einer Platte, einem Blech, einem Strangpressprofil, einer Stange, einem Schmiedeteil oder einem Gussteil hergestellt wird. Geben Sie anschließend die erforderliche Werkstoffnorm und deren Ausgabe, die Anforderungen an die mechanischen Eigenschaften sowie die Dokumentation an.
Der Überblick über die Normen der Aluminium Association Es identifiziert 5083 als Legierung für den Einsatz in der Schifffahrt und erläutert die übergeordneten Legierungsfamilien 5xxx und 6xxx. Das Registrierungssystem macht zudem deutlich, dass Legierungs- und Zustandsbezeichnungen eine genau definierte Bedeutung haben. Verwenden Sie Werkszertifikate, um das bestellte Produkt zu überprüfen, betrachten Sie ein Zertifikat jedoch nicht als Nachweis für die Leistungsfähigkeit einer geschweißten Baugruppe.
Für klassifizierte Schiffe und Offshore-Anlagen sind unter Umständen Werkstoffe, Schweißverfahren, Hersteller und Besichtigungen erforderlich, die von einer benannten Klassifikationsgesellschaft anerkannt sind. Die Bibliothek mit ABS-Regeln und -Leitfäden zeigt, wie die Klassifizierung Design, Konstruktion, Materialien und Vermessung miteinander verbindet. Klären Sie vor der Angebotserstellung die geltenden Vorschriften, den Schiffstyp und die Klassifikationsbezeichnung mit dem Reeder und der zuständigen Behörde ab.
Vergleichen Sie die in Frage kommenden Legierungsfamilien anhand ihrer jeweiligen Einsatzzwecke
| Kandidat | Nützlicher Ausgangspunkt | Hauptrezension |
|---|---|---|
| 5052 | Geformte Blechabdeckungen, Gehäuse und Teile mittlerer Festigkeit | Temperierung, Formungsradius, Verbindung und tatsächliche Belichtung |
| 5083 | Geschweißte Blechkonstruktionen, die eine hohe Korrosionsbeständigkeit in Meeresumgebungen aufweisen müssen | Zustand, Dicke, Schweißnahtausführung und Betriebstemperatur |
| 5086 | Geschweißte Konstruktionen aus Schiffsblechen und -platten | Produktverfügbarkeit, technische Daten und Schweißeigenschaften |
| 5754 | Geformte und geschweißte Blechteile in korrosiven Umgebungen | Vorgeschriebene Festigkeit, Härte und regionale Liefernorm |
| 6061/6082 | Bearbeitete Teile, Strangpressprofile, Rahmen und Beschläge | Wärmeeinflusszone der Schweißnaht, Querschnittsform und galvanische Details |
BAOSONGs Leitfaden zur Auswahl von Aluminiumlegierungen für die CNC-Bearbeitung erläutert, wie sich die Rohmaterialform und die Bearbeitungsanforderungen auf ein fertiges Bauteil auswirken. Bei Anwendungen im Schiffsbau sollten Sie eine Vorauswahl erst dann treffen, wenn die Witterungseinflüsse, die Lastverläufe, die Schweißbedingungen und die Produktform bekannt sind. Ersetzen Sie niemals eine bestimmte Härte durch eine andere, nur weil deren Zugfestigkeit ähnlich erscheint.
In der von der Aluminum Association veröffentlichten Vergleichstabelle wird darauf hingewiesen, dass die Zustände -H116 und -H321 für Schiffsanwendungen verwendet werden, bei denen eine Beständigkeit gegen interkristalline Korrosion und Exfoliationskorrosion nachgewiesen werden muss, und dass ein -H32-Produkt diese trotz ähnlicher Zugfestigkeitseigenschaften nicht einfach ersetzen sollte. Geben Sie bei der Bestellung den gewünschten Härtegrad und die Grundlage für die Korrosionsprüfung an.
Ermitteln Sie den Korrosionsmechanismus, nicht nur “Salznebel”
Marinekomponenten können atmosphärischem Salz, Spritzwasser, Gezeitenbefeuchtung, Eintauchen, stehendem Bilgenwasser, verschmutztem Hafenwasser oder Kondensation ausgesetzt sein. Jede dieser Einwirkungen führt zu unterschiedlichen Bedingungen hinsichtlich Sauerstoffgehalt, Chloridgehalt, Temperatur und Trocknung. Legen Sie die Expositionszone, die Lebensdauer, den Zugang für Inspektionen und die Reinigungsverfahren fest.
Lochfraß tritt lokal auf, nachdem die schützende Oxidschicht zerstört wurde. Spaltkorrosion entsteht dort, wo sich unter Überlappungen, Dichtungen, Ablagerungen oder Befestigungsköpfen stehende Lösung bildet. Galvanische Korrosion beschleunigt die Auflösung von Aluminium, wenn dieses in einem Elektrolyten elektrisch mit einem edleren Werkstoff verbunden ist. Das Verhalten bei interkristalliner Korrosion und Exfoliationskorrosion kann von der Legierung, dem Härtegrad und der thermischen Vorgeschichte abhängen.
Eine Salznebelkammer ermöglicht zwar den Vergleich bestimmter Beschichtungs- oder Prozessvariablen, kann jedoch nicht alle maritimen Einflüsse nachbilden oder die Lebensdauer direkt bestimmen. Die Abnahme sollte auf der Grundlage der maßgeblichen Norm, einer repräsentativen Beanspruchung und bekannter Versagensarten erfolgen. Die Oberflächenvorbereitung und die Geometrie der Proben sind zusammen mit den Ergebnissen zu dokumentieren.
Wasserfallen und unzugängliche Spalten bei der Konstruktion vermeiden
Richten Sie Kanäle, Vertiefungen und Flansche so aus, dass das Wasser abfließen kann. Sehen Sie in jeder Einbaulage an den tatsächlichen Tiefpunkten Abflusswege vor, gegebenenfalls auch unter Berücksichtigung der Trimmung des Schiffes. Vermeiden Sie geschlossene Hohlräume, in denen sich Salzwasser ansammelt und die nicht gespült werden können. Sorgen Sie für einen ungehinderten Zugang zu den Fugen für Inspektions- und Beschichtungsarbeiten.
Dichtstoffe können Elektrolyte fernhalten, doch eine lückenhafte Abdichtung kann zu einem engeren Spalt führen. Legen Sie die Fugenvorbereitung, die Wulstgeometrie, die geeignete Grundierung, die Aushärtung und die Prüfung fest. Sorgen Sie für eine Belüftung, wenn in einem abgedichteten Raum sonst feuchte Luft durch unkontrollierte Spalten eindringen würde.
Die freiliegenden Kanten sind so weit abzurunden, dass eine gleichmäßige Beschichtung gewährleistet ist, ohne die funktionale Passform zu beeinträchtigen. Der Zugang zur Schweißnaht ist so zu gestalten, dass der Monteur die Fuge reinigen, abschirmen und überprüfen kann. Eine korrosionsgerechte Form reduziert den Wartungsaufwand oft effektiver als das Aufbringen einer Beschichtung auf ein Detail mit schlechter Entwässerung.
Galvanische Kopplungen und Befestigungselemente kontrollieren
Edelstahl, Kupferlegierungen, Kohlenstoffverbundwerkstoffe und beschichteter Stahl können edler sein als Aluminium. In Meerwasser ist eine kleine, freiliegende Aluminiumfläche, die mit einer großen, edleren Fläche verbunden ist, besonders ungünstig. Unterbrechen Sie den elektrischen oder elektrolytischen Pfad mit kompatiblen Unterlegscheiben, Hülsen, Dichtungen, Dichtungsmassen oder Beschichtungen, soweit es die Konstruktion zulässt.
Die Isolierung muss dem Montage-Drehmoment, Bewegungen, UV-Strahlung, Temperaturschwankungen und Wartungsarbeiten standhalten. Eine Kunststoffscheibe allein reicht möglicherweise nicht aus, um Gewinde oder den Schaft eines Befestigungselements zu isolieren. Legen Sie die beschichtete Kontaktfläche, die Kantenabdichtung und die Vorgehensweise beim Austausch fest. Stellen Sie sicher, dass die erforderlichen Schutzleiter- oder Potentialausgleichspfade wie vorgesehen erhalten bleiben; Korrosionsisolierung und elektrischer Potentialausgleich müssen gemeinsam ausgelegt werden.
Wählen Sie Befestigungselemente unter Berücksichtigung der Belastbarkeit, Ermüdungsfestigkeit, Reibfestigkeit, Demontierbarkeit und Korrosionsbeständigkeit aus. Achten Sie auf das Anzugsdrehmoment und die Vorspannung der Verbindung. Vermeiden Sie es, sich auf Gewinde in dünnem Aluminium zu verlassen, da diese bei wiederholtem Einsatz ausreißen können; verwenden Sie geeignete Einsätze oder Durchgangsschrauben, wenn die Belastung und die Zugänglichkeit dies rechtfertigen.
Bei der Auslegung von Schweißnähten sind Festigkeit, Verformung und Korrosion zu berücksichtigen
Durch das Schweißen verändern sich die lokale Mikrostruktur und die mechanischen Eigenschaften. Bei wärmebehandelbaren Werkstoffen der 6xxx-Reihe nimmt die Festigkeit in der Wärmeeinflusszone ab, während für Produkte der 5xxx-Reihe eigene Anforderungen hinsichtlich der Härtung und des Einsatzes gelten. Verwenden Sie die für Schweißnähte geltenden Grenzwerte der maßgeblichen Norm anstelle der Katalogwerte für das Grundmetall.
Entwickeln und validieren Sie das Schweißverfahren für Legierung, Schweißzusatzwerkstoff, Materialstärke, Verbindungsart und Schweißposition. Kontrollieren Sie die Oxidentfernung, die Reinigung, die Passung, das Schutzgas, die Wärmezufuhr und die Bedingungen zwischen den Schweißgängen. Verhindern Sie, dass sich Stahlschleifstaub, Verunreinigungen durch Drahtbürsten und Werkstattabfälle in Aluminiumoberflächen festsetzen.
Planen Sie die Schweißreihenfolge und die Vorrichtungen so, dass die Schwindung berücksichtigt wird. Bearbeiten Sie Präzisionsbezugspunkte nicht vor umfangreichen Schweißarbeiten, es sei denn, der Prozess berücksichtigt spätere Verformungen. Bearbeiten Sie kritische Flächen nach der Fertigung, sofern dies praktikabel ist, und achten Sie dabei auf die Einhaltung der erforderlichen Wanddicke und des Korrosionsschutzes. DNV’s Überblick über die Praxis des Unterwasserschweißens veranschaulicht die Rolle der Verfahrensqualifizierung, der zerstörungsfreien Prüfung (NDT), des Personals und der Qualitätssicherung im anspruchsvollen Schiffbau.
Wählen Sie Extrusion und CNC-Bearbeitung entsprechend der Geometrie
Das Extrusionsverfahren eignet sich für lange Schienen, Stoßleisten, Rahmen, wärmeableitende Gehäuse und sich wiederholende Kanäle. Es ermöglicht die Integration von Schraubenöffnungen, Dichtungsauflagen und Kabelkanälen; tiefe Hohlräume, unebene Wandstärken und enge Toleranzen erfordern jedoch eine frühzeitige Prüfung. Wenden Sie sich an BAOSONG, um Leitfaden für kundenspezifische Extrusionen Und Leitfaden zu Extrusionstoleranzen.
CNC-Bearbeitung Legt Lagerbohrungen, Dichtflächen, Anschlussöffnungen und Montagebezugspunkte fest. Vermeiden Sie es, Schutzbeschichtungen oder erforderliche korrosionsbeständige Oberflächen ohne konstruktive Freigabe abzutragen. Entfernen Sie Grate, die Dichtungen beschädigen oder zu verstärktem Beschichtungsverlust führen, und geben Sie die Oberflächenrauheit nur dort an, wo sie die Funktion beeinträchtigt.
Für wiederholte Profile mit lokaler Genauigkeit, Extrusion und CNC-Bearbeitung kann den Materialabtrag verringern. In der Zeichnung sollten die extrudierten Merkmale von den bearbeiteten Merkmalen unterschieden und die Bedingungen für die Endkontrolle angegeben werden.
Beschichtungen und Eloxierung mit realistischen Erwartungen einsetzen
Die natürliche Oxidschicht von Aluminium sorgt für Korrosionsbeständigkeit, doch bei starker Beanspruchung, in Spalten und bei galvanischen Kopplungen kann ein Beschichtungssystem erforderlich sein. Die Oberflächenvorbereitung ist entscheidend für die Haftfestigkeit und die Haltbarkeit. Geben Sie gegebenenfalls die Reinigung, die Konversionsbehandlung oder das Eloxieren, die Grundierung, die Deckschicht, die Schichtdicke, die Kantenbehandlung, eventuelle Fehler und das Reparaturverfahren an.
Das Eloxieren kann bei vielen Bauteilen Vorteile hinsichtlich Verschleißfestigkeit und Korrosionsbeständigkeit bieten, doch geschweißte Konstruktionen, elektrische Kontakte und lange Baugruppen erfordern eine besondere Prüfung. Gewinde, Lagerpassungen, Erdungsflächen und Dichtflächen sind gegebenenfalls abzudecken. BAOSONGs Seite zum Thema Eloxieren Und Übersicht über die Oberflächenbearbeitung die frühzeitige Auswahl fördern.
Geben Sie nicht nur das Aussehen an. Legen Sie die Meeresumgebungsbedingungen, die Untergrundvorbereitung, das Beschichtungssystem und die Validierungsmethode fest. Schützen Sie die fertigen Bauteile während der Lagerung und des Transports; unter der Verpackung eingeschlossene Feuchtigkeit kann eine ansonsten einwandfreie Oberflächenbeschaffenheit beeinträchtigen.
Die Prüfung muss dem Risiko- und Fertigungsweg folgen
| Beweise | Überprüfen | Typischer Datensatz |
|---|---|---|
| Material | Legierung, Härtegrad, Produkt, Hitzebehandlung und festgelegter Korrosionszustand | Mühlenzertifikat und Rückverfolgbarkeitskarte |
| Schweißen | Verfahren, Schweißer, Montage, Sichtprüfung und erforderliche zerstörungsfreie Prüfung | WPS/PQR, Protokolle und Prüfbericht |
| Abmessungen | Bezugspunkte, passgenaue Bearbeitungen, Ebenheit und Endmontage | Erstmuster und kalibrierte Ergebnisse |
| Beenden | Vorbereitung, Schichtdicke, Ergiebigkeit, Feiertage und Abkleben | Prozesszertifikat und Prüfergebnisse |
| Montage | Isolierung, Dichtungsmasse, Entwässerung, Drehmoment und Verklebung | Reisender, Fotos und Abschlusstest |
Verwendung ASME Y14.5-2018 (R2024) wo dieses GD&T-System zum Einsatz kommt. Messunsicherheit und Messaufbau beibehalten; die Erläuterungen des NIST zu Unsicherheit bei der Dimensionskalibrierung unterstützt fundierte Akzeptanzentscheidungen.
Die fertige Baugruppe unter repräsentativen Betriebsbedingungen prüfen
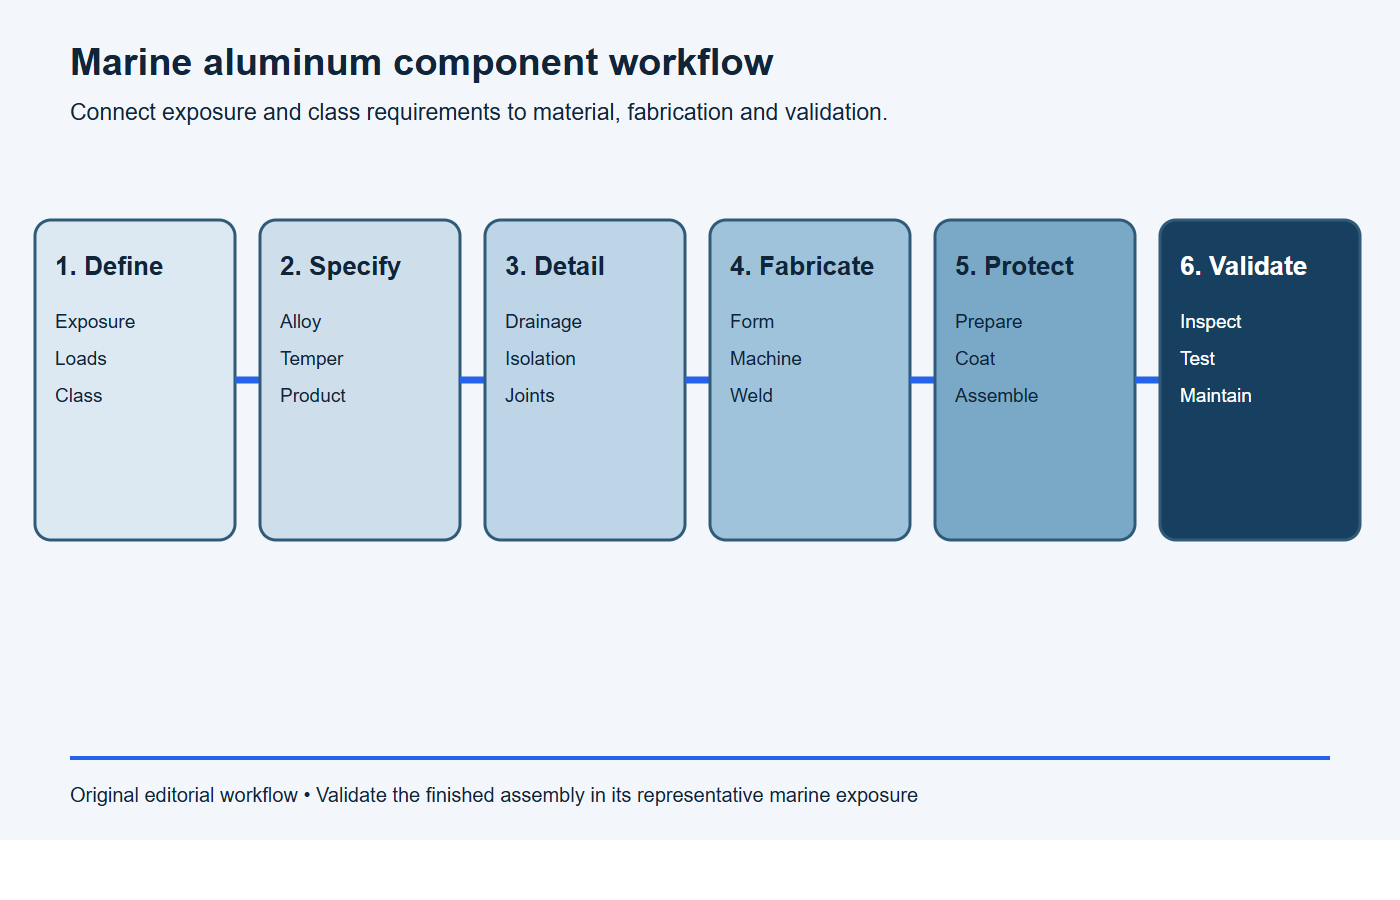
Überprüfen Sie an der fertig montierten Baugruppe die Entwässerung, die Isolierung, die Durchgängigkeit der Beschichtung und die Anbringung der Befestigungselemente. Führen Sie gemäß den Anforderungen der Produktspezifikation Prüfungen hinsichtlich struktureller Belastungen, Vibrationen, Dichtheit bzw. Eindringen von Fremdstoffen, Temperaturwechselbeanspruchung und Korrosionsbelastung durch. Überprüfen Sie Schweißnähte, Verbindungen und Schnittstellen nach Umwelt- oder Ermüdungsprüfungen erneut.
Stellen Sie einen Zusammenhang zwischen beschleunigten Prüfungen und der Betriebsinspektion her, anstatt die Prüfstunden direkt in Jahre umzurechnen. Legen Sie leicht zugängliche Inspektionspunkte sowie einen Wartungsplan für Beschädigungen der Beschichtung, gegebenenfalls verwendete Anoden, Dichtungsmittel und Befestigungselemente fest. Lassen Sie die vor Ort gewonnenen Erkenntnisse in die Überarbeitung der Zeichnungen und die Prozesskontrollen einfließen.
Die Verpackung ist Teil des Korrosionsschutzes. Versenden Sie saubere, trockene Bauteile mit Trennlagen, die die Oberfläche nicht zerkratzen und keine Feuchtigkeit am Aluminium festhalten. Verhindern Sie, dass Edelstahlteile und Bearbeitungsrückstände über beschichtete Oberflächen wandern. Legen Sie die Lagerfeuchtigkeit, die maximale Verpackungsdauer und die Überprüfung nach dem Seetransport fest. Bei Baugruppen, die mit Schutzfolie oder Trockenmittel geliefert werden, sind Anweisungen zum Entfernen und Ersetzen festzulegen, damit der vorübergehende Schutz nicht zu einer Spalte wird oder spätere Klebe- und Dichtungsvorgänge beeinträchtigt.
Checkliste für die Angebotsanfrage zu Aluminiumkomponenten für den Schiffsbau
Fügen Sie diesen Leistungsumfang in die Angebotsanfrage ein und fügen Sie die maßgebliche Zeichnung, die Belichtungsdefinition, die Lastfälle sowie die geltenden Klassen- oder Kundenanforderungen als Anhang bei.
Umfang der Angebotsanfrage: Bitte unterbreiten Sie ein Angebot für [Teilenummer und Revision] für [Prototypenmenge] und [Jahresvolumen]. Die Einsatzbedingungen umfassen [Atmosphäre, Spritzwasser, Gezeiten, Eintauchen oder Kondensation] bei [Temperatur, Belastungen und Ermüdungsbeanspruchung]. Erforderliche Legierung, Härte, Produktform, Werkstoffnorm, Schweißverfahren und Oberflächenbehandlung sind [Anforderungen]. Geben Sie den vorgeschlagenen Fertigungsweg, die Fugen, Korrosionsschutzmaßnahmen, das Werkzeug, den Stückpreis, die Lieferzeit und die Kapazität an. Führen Sie alle Annahmen und Abweichungen auf.
Erforderliche Nachweise: Legen Sie Materialzertifikate, Rückverfolgbarkeit von Wärmebehandlungen und Chargen, Schweißverfahren und Personalunterlagen (sofern erforderlich), Maß- und ZfP-Ergebnisse, Aufzeichnungen zu Oberflächenbearbeitung und Reparaturen, Nachweise zur galvanischen Trennung, Erstmusterdokumentation, Verpackungskontrollen sowie Auslöser für Änderungsmeldungen vor. Ermitteln Sie Klassenzulassungen und Validierungen der Endbaugruppe, die außerhalb des Zuständigkeitsbereichs des Lieferanten liegen.
- Einsatzbereich: Luft, Spritzwasser, Gezeiten, Untertauchen oder geschlossene Kondensation.
- Geltende Klassenvorschriften, Normen, Ausgaben und Besichtigungsvorschriften.
- Legierung, Härtegrad, Produktform, Dicke und Materialzertifikat.
- Strukturelle Belastungen, Ermüdung, Schwingungen und Betriebstemperatur.
- Schweißvorschriften, Qualifizierung von Verfahren, Anforderungen an Schweißzusätze und an die zerstörungsfreie Prüfung.
- Unterschiedliche Metalle, elektrische Verbindungen und Details zur Isolierung.
- Entwässerung, Dichtungsmittel, Dichtung, Befestigungselement und Wartungszugang.
- Oberflächenvorbereitung, Beschichtung oder Eloxierung, Abkleben und Reparatur.
- Kritische Bezugspunkte, Prüfaufbau und Rückverfolgbarkeit.
- Prototypen- und Serienmengen, Verpackung und Validierungsplan.
Stoppbedingungen: Das Aluminiumbauteil für den Schiffsbau ist noch nicht zur Freigabe bereit
Halten Sie die Werkzeugfertigung oder die Produktionsfreigabe an, wenn eine der folgenden Bedingungen weiterhin besteht.
- “marine grade” wird ohne Angabe von Legierung, Härtegrad, Produktform und geltender Norm angegeben;
- die Einwirkzone, der Elektrolyt, die Betriebstemperatur oder die Reinigungschemie nicht definiert sind;
- Angaben zu Belastungen, Ermüdung, Schweißnahtzustand oder Klassenanforderungen fehlen;
- im Entwurf verbleiben Wasseransammlungen, Spalten oder unzugängliche Fugen;
- Bei Kontakten aus Edelstahl, Kupfer, Kohlenstoffstahl oder beschichtetem Stahl fehlen Angaben zur galvanischen Trennung;
- Schweißzusatz, Verfahrensqualifizierung, Verformung und Anforderungen an die zerstörungsfreie Prüfung sind noch nicht geklärt;
- Bei der Beschichtung oder Eloxierung fehlen Angaben zur Oberflächenvorbereitung, zur Schichtdicke sowie zu den Anweisungen für das Abkleben und die Ausbesserung;
- Die Materialchemie allein wird als Nachweis für das Korrosionsverhalten der fertigen Baugruppe herangezogen.
Häufig gestellte Fragen
Ist 6061 ein Aluminium in Marinequalität?
6061 wird für viele Rahmen, Strangpressprofile und bearbeitete Bauteile im Schiffsbau verwendet, doch die Bezeichnung “marine-grade” ist kein Beweis für die Eignung. Prüfen Sie die Härtestufe, die Produktform, den Schweißzustand, die Witterungseinflüsse, galvanische Kontakte und die geltenden Vorschriften.
Ist 5083 immer besser als 5052?
Die Sorte Nr. 5083 wird häufig für hochfeste geschweißte Schiffbaukonstruktionen aus Blech verwendet; die Sorte 5052 eignet sich für geformte Blechbauteile. Die Wahl der geeigneten Sorte hängt von der Geometrie, der Härte, der Fügeart, der Festigkeit und der Zertifizierung ab.
Können Befestigungselemente aus Edelstahl in Aluminium verwendet werden?
Sie kommen häufig zum Einsatz, doch das galvanische Paar erfordert eine sorgfältige Auslegung. Dabei sind die freiliegende Fläche, der Elektrolyt, die Isolierung, das Dichtungsmittel, die Beschichtung, die Entwässerung, die Vorspannung und die Wartung zu berücksichtigen.
Macht das Eloxieren Aluminium seewasserbeständig?
Nein. Durch Eloxieren lassen sich zwar die Oberflächeneigenschaften verbessern, doch spielen Beschädigungen, Spalten, Schnittkanten und galvanische Kontakte weiterhin eine Rolle. Die gesamte Oberflächenbehandlung und Baugruppe muss für die tatsächlichen Einsatzbedingungen qualifiziert werden.
Eine Überprüfung der Aluminiumfertigung im Schiffsbau anfordern
BAOSONG unterstützt Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Senden Sie die genehmigte Zeichnung, die Belichtungsdaten, die Klassenanforderungen, die Materialspezifikation, die Belastungsdaten, die Anforderungen an Schweißnähte und Oberflächen, den Prüfplan sowie die Mengenangaben über die Kontaktseite zur Prüfung der Herstellbarkeit und zur Angebotsprüfung.
Empfohlene Downloads zur Auswahl von Aluminiumlegierungen
Nutzen Sie diese BAOSONG-Referenzen, um vor der Angebotserstellung Legierungsfamilien, Härtezustände, Zerspanbarkeit, Festigkeit, Korrosionsbeständigkeit und konstruktive Auswirkungen zu vergleichen.
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl einer Legierung oder eines Härtegrades für Ihre Anwendung? Kontaktieren Sie BAOSONG Precision.
