
Kurze Antwort: Sollten Sie sich für klares oder schwarz eloxiertes Aluminium entscheiden?
Entscheiden Sie sich für eine klare Eloxierung, wenn der natürliche metallische Charakter des Aluminiums sichtbar bleiben soll und das Produkt keine dunkle Farbe benötigt. Wählen Sie eine schwarze Eloxierung, wenn ein kontrolliertes dunkles Erscheinungsbild, eine geringere visuelle Reflexion oder die Farbanpassung an das Produkt Teil der Anforderungen ist. Beide Verfahren können schützende anodische Oxidschichten bilden, sofern die gleichen geeigneten Verfahren, Schichtdicken und Versiegelungsanforderungen festgelegt werden.
Die Farbe allein sagt nichts über die Härte, die Korrosionsbeständigkeit oder die Schichtdicke aus. Bei klaren und schwarzen Oberflächen kann derselbe Grundanodisierungsvorgang zum Einsatz kommen, wobei bei der schwarzen Ausführung zusätzlich ein Färbeschritt erfolgt oder ein anderes zugelassenes Färbeverfahren angewendet wird. Ein schwarzes Bauteil ist nicht automatisch harteloxiert, und ein klares Bauteil weist nicht automatisch eine dünnere Schicht oder eine geringere Leistungsfähigkeit auf.
Die endgültige Auswahl sollte folgende Kriterien umfassen: Legierung und Härtegrad, ursprüngliche Oberflächenstruktur, Vorbehandlung, Art der Eloxierung, Färbeverfahren, Versiegelung, Fertigmaße, Maskierung, Grenzwerte für das Erscheinungsbild sowie Prüfungen zur Verifizierung. Bei aufeinander abgestimmten Baugruppen sollten serienrepräsentative Muster freigegeben werden, anstatt sich allein auf die Bezeichnungen “klar” und “schwarz” zu verlassen.”
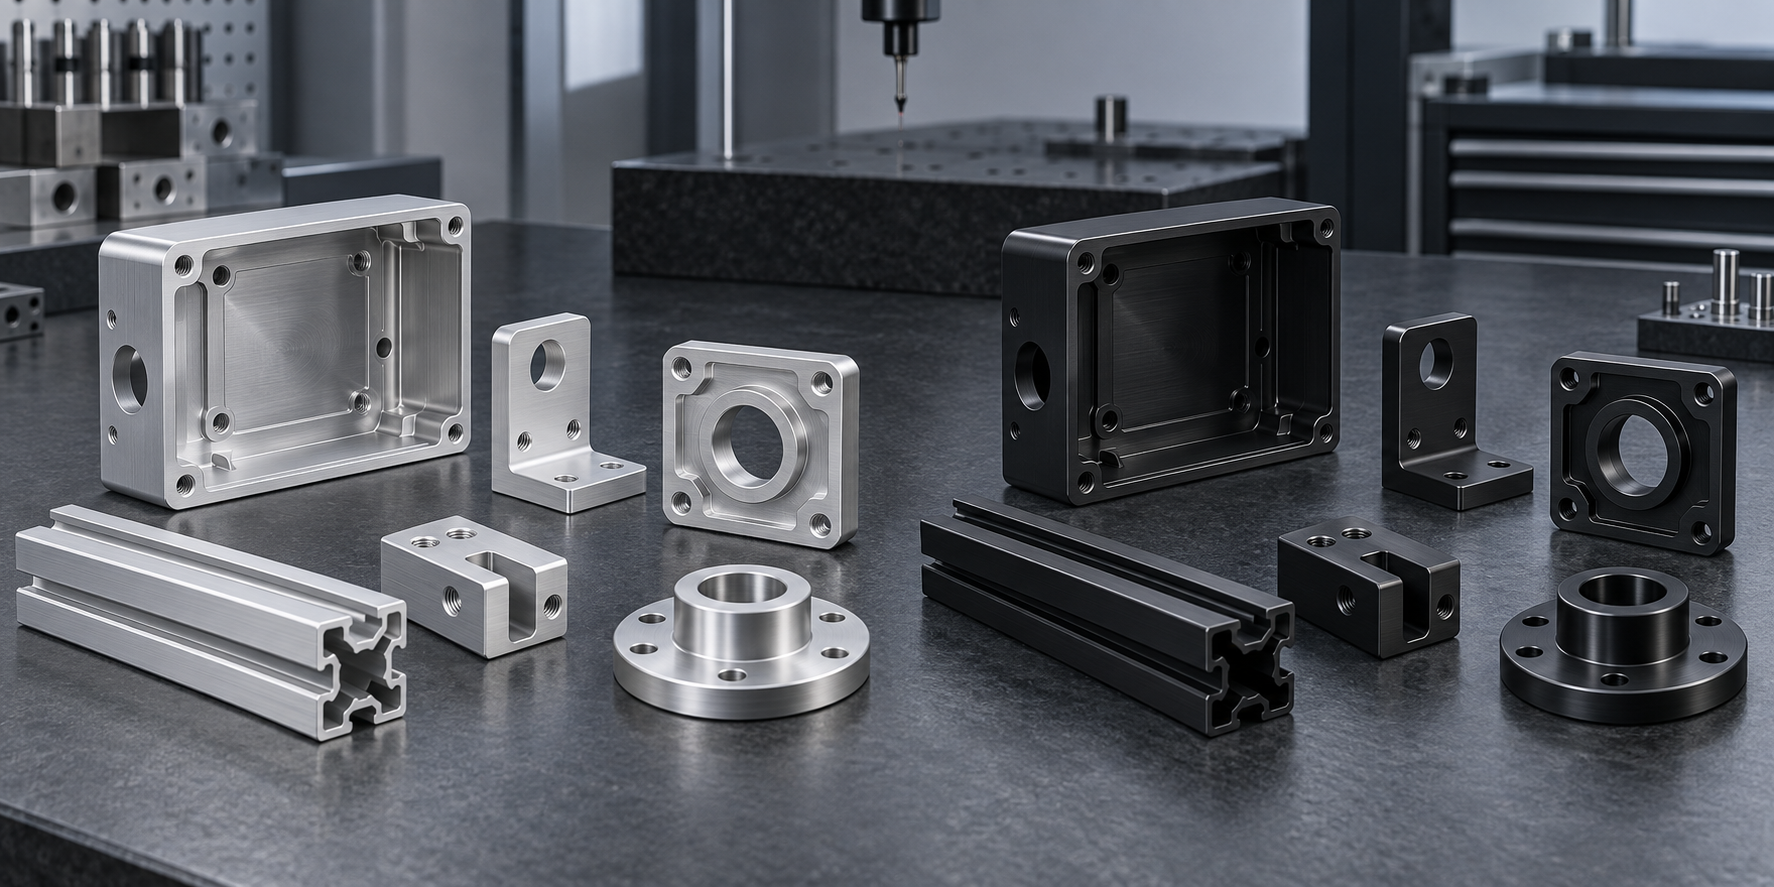
Nutzen Sie diese vierstufige Entscheidungshilfe zur Unterscheidung zwischen „klar“ und „schwarz“
- Farbe und Leistung voneinander trennen: Legen Sie Korrosion, Verschleiß, Dichtheit und Dicke fest, bevor Sie sich für „klar“ oder „schwarz“ entscheiden.
- Das Substrat kontrollieren: Legierung, Härtegrad, Produktform, Bearbeitungsrichtung und Oberflächenvorbereitung für Kosmetikteile festlegen.
- Funktionale Flächen abbilden: Passungen, Gewinde, Erdungsflächen, Wärmekontakte, Dichtungen, Abdeckungen und Positionen in den Gestellen identifizieren.
- Ein echtes Muster genehmigen: Vergleichen Sie serientypische Teile unter vereinbarten Lichtverhältnissen, Betrachtungsabständen und Chargenkriterien.
Worin besteht der tatsächliche Unterschied im Ablauf?
Beim Eloxieren wird die Aluminiumoberfläche durch einen kontrollierten elektrochemischen Prozess in eine anodische Oxidschicht umgewandelt. Die poröse Schicht kann anschließend weitgehend farblos belassen, durch ein zusätzliches Verfahren eingefärbt und – sofern in der Spezifikation vorgeschrieben – versiegelt werden.
Unter “klarer Eloxierung” versteht man in der Regel eine farblose, transparente oder durchscheinende Eloxalschicht. Sie bringt den silbergrauen Charakter der Legierung sowie die durch Strangpressen, Zerspanung, Bürsten, Strahlen, Polieren oder chemische Vorbehandlung entstandene Oberflächenstruktur zur Geltung. „Klar“ bedeutet daher nicht, dass die Schicht optisch unsichtbar ist oder mit blankem Aluminium identisch aussieht.
Unter „schwarzer Eloxierung“ versteht man eher das sichtbare Ergebnis als einen bestimmten Prozess. Die schwarze Farbe kann durch absorbierte Farbstoffe, elektrolytische Abscheidung, Integral-Color-Verfahren oder ein zertifiziertes firmeneigenes System erzielt werden. Die Merkblatt des Aluminium Anodizers Council Es wird zwischen ungefärbten, imprägnierten, integralen und elektrolytisch aufgebrachten Färbeverfahren unterschieden. In der Zeichnung sollte das erforderliche Verfahren angegeben werden, wenn die Farbechtheit oder die Eignung davon abhängt.
| Entscheidungsfaktor | Klar eloxiertes Aluminium | Schwarz eloxiertes Aluminium | Was ist anzugeben? |
|---|---|---|---|
| Visuelles Ergebnis | Das natürliche silbergraue Metallic-Aussehen bleibt sichtbar | Dunkles Erscheinungsbild; der metallische Charakter kann sichtbar bleiben | Farbziel, Glanz, Textur und freigegebenes Muster |
| Färbeschritt | Normalerweise ohne Farbstoffzusatz | Erfordert eine definierte Färbemethode oder ein geeignetes System | Farbstoffverfahren, elektrolytisches Verfahren, integriertes Verfahren oder projektgenehmigtes Verfahren |
| Sichtbarkeit des Substrats | Zeigt deutlich Legierung, Kornstruktur, Bearbeitung und Vorbehandlung | Dunkle Farben können den visuellen Kontrast zwar etwas verringern, verdecken jedoch nicht alle Unterschiede. | Legierung, Chargenkontrolle, Oberflächenbeschaffenheit und Vorbereitung |
| Schutzwirkung | Abhängig von der Art der Eloxierung, der Dicke, der Versiegelung und dem Trägermaterial | Abhängig von der Art der Eloxierung, der Dicke, der Versiegelung und dem Trägermaterial | Leistungsklasse und Prüfverfahren, unabhängig von der Farbe |
| Abmessungen | Die Oxidbildung verändert die Fertigmaße | Die Oxidbildung verändert die Fertigmaße | Maße nach der Endbearbeitung, Abdeckung und Messverfahren |
| Farbkonsistenz | Der Farbton variiert je nach Legierung und Oberflächenvorbereitung | Farbton und Farbtiefe hängen auch von der Farbaufnahme und der Verarbeitung ab | Zulässiger Bereich, Vergleichsmethode und Chargenstrategie |
Bietet eine schwarze Eloxierung einen besseren Schutz?
Nicht nur, weil es schwarz ist. Die Korrosions- und Abriebbeständigkeit hängen von der Spezifikation der anodischen Beschichtung, der Beschichtungsdicke, den Versiegelungsbedingungen, der Legierung, der Vorbehandlung und der Beanspruchung ab. Zwei schwarze Teile können unterschiedliche Anodisierungsarten oder Färbesysteme aufweisen und sich in ihrer Leistung unterscheiden. Ein klares und ein schwarzes Teil, die nach gleichwertigen Schutzanforderungen hergestellt wurden, können eine ähnliche zugrunde liegende Leistung aufweisen, auch wenn sich ihr Aussehen unterscheidet.
Der Rat der Aluminium-Eloxierer Spezifikationsleitfaden vergleicht gängige Eloxalverfahren und erläutert, warum die Art des Verfahrens, die Klasse, die Schichtdicke und die Anforderungen des Käufers angegeben werden müssen. ASTM B580-25 gilt für poröse anodische Oxidbeschichtungen, bei denen Aussehen, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine wichtige Rolle spielen.
Die Harteloxierung ist eine eigenständige technische Entscheidung, die in erster Linie für Anwendungen mit hohen Anforderungen an Verschleiß- oder Abriebfestigkeit vorgesehen ist. Je nach Legierung und Verfahren kann sie naturfarben, grau, dunkel oder farbig sein. Geben Sie nicht “schwarze Harteloxierung” an, wenn die eigentliche Anforderung lediglich eine dekorative schwarze Oberfläche ist, und gehen Sie nicht davon aus, dass ein schwarzes Erscheinungsbild beweist, dass eine Harteloxierung angewendet wurde.
Die Legierung und die Oberflächenvorbereitung bestimmen das endgültige Erscheinungsbild
Anodisiertes Oxid ist so transparent oder durchscheinend, dass das Substrat das optische Ergebnis beeinflusst. Die AAC weist darauf hin, dass Legierung und Härtegrad sowohl die Festigkeit als auch das Erscheinungsbild der Anodisierung beeinflussen und dass verschiedene Legierungsserien bei ansonsten ähnlicher Verarbeitung unterschiedlich reagieren können. Extrudierte, gewalzte, bearbeitete, geschweißte und gegossene Oberflächen können daher unterschiedlich ausfallen.
Durch die klare Eloxierung lassen sich diese Unterschiede im Untergrund leichter erkennen, da kein dunkler Färbeschritt erfolgt. Schwarz kann zwar den visuellen Kontrast einiger Markierungen verringern, ist jedoch keine deckende Lackierung. Werkzeugbahnen, Extrusionslinien, Schweißzonen, Polierübergänge und ungleichmäßige Strahlspuren können weiterhin sichtbar bleiben.
Legen Sie die mechanische und chemische Oberflächenbehandlung fest: in bearbeiteter Ausführung, gebürstet, sandgestrahlt, poliert, satiniert oder in einem anderen zugelassenen Zustand. Unsere Aluminiumführung 6061 vs. 6063 erläutert, warum die Wahl der Legierung und der Produktform bei der Entscheidung über die Endbearbeitung eine Rolle spielen. Ein Muster, das aus einer anderen Legierung, in einer anderen Rohform oder mit einer anderen Vorbearbeitung hergestellt wurde, kann das Endprodukt nicht zuverlässig validieren.
Für eine einheitliche Farbwiedergabe ist ein kontrollierter Vergleich erforderlich
Klar eloxierte Teile können von hellem Silber bis hin zu Grau oder einem anderen, von der Legierung bedingten Farbton variieren. Bei schwarz eloxierten Teilen können Tiefe, Unterton und Glanz aufgrund der Oxidstruktur, der Farbaufnahme, der Badbedingungen, der Versiegelung, der Legierung und der Oberflächenvorbereitung variieren. Die Bezeichnungen “tiefschwarz” oder “natur” reichen für eine farblich exakt abgestimmte Produktfamilie nicht aus.
Legen Sie die optisch kritischen Oberflächen fest und bestimmen Sie, welche Teile beim Zusammenbau zueinander passen müssen. Einigen Sie sich auf ein Referenzmuster, die Betrachtungsrichtung, die Beleuchtung, den Abstand und den zulässigen Toleranzbereich. Wenn Bauteile aus unterschiedlichen Materialchargen, Fertigungsprozessen oder von verschiedenen Lieferanten stammen, sollten Sie das erhöhte Risiko von Passungsproblemen vor Produktionsbeginn berücksichtigen.
Bei einem wiederkehrenden Programm ist ein zugelassener physikalischer Standard ordnungsgemäß aufzubewahren und ein Verfahren für dessen Austausch bei Alterung festzulegen. Instrumentelle Farb- oder Glanzmessungen dürfen nur dann verwendet werden, wenn das Verfahren, die Geometrie, die Kalibrierung und der Akzeptanzbereich definiert sind. Ein einzelner digitaler Farbcode allein reicht nicht aus, um das Erscheinungsbild einer metallisch eloxierten Oberfläche zu beschreiben.
Wie sich das Eloxieren auf Maße, Gewinde und Passungen auswirkt
Bei der Oxidbildung wird ein Teil des ursprünglichen Aluminiums verbraucht, und die Oxidschicht wächst von der ursprünglichen Oberfläche nach außen. Das Verhältnis hängt vom Anodisierungsverfahren, der Legierung und den Bedingungen ab; eine allgemeingültige “halb rein, halb raus”-Regel sollte nicht als garantierte Toleranz herangezogen werden. Kritische Maße sollten in ihrem geforderten Endzustand angegeben werden.
Überprüfen Sie vor der Endbearbeitung die Lagersitze, Gleitpassungen, Dichtflächen, Gewinde, Passstiftbohrungen und elektrischen Kontakte. Legen Sie fest, welche Bereiche eloxiert, abgeklebt, verschlossen, mechanisch wiederhergestellt oder nachbearbeitet werden sollen. Die Entscheidung sollte sich nach der Funktion richten und nicht nach einer allgemeinen Regel, wonach alle Gewinde oder Bohrungen gleich behandelt werden.
ASTM B244-09(2021) behandelt die Wirbelstrommessung von nichtleitenden Beschichtungen auf nichtmagnetischen Grundmetallen und weist darauf hin, wie wichtig es ist, die Leitfähigkeit des Untergrunds an die Kalibrierreferenz anzupassen. Im Prüfplan sollte angegeben werden, wo und wie die Schichtdicke gemessen wird.
Stimmen Sie die Ausführung auf die CNC-Bearbeitung Bezugsstrategie. Eine fertig bearbeitete Passfläche erfordert möglicherweise eine andere Steuerungsmethode als eine unkritische, rein optische Wandfläche.
Versiegelung und Farbgebung müssen separat angegeben werden
Viele poröse, dekorative und schützende anodische Beschichtungen werden versiegelt, um die Absorption zu verringern und ihre Schutzwirkung zu verbessern. Die Schwarzfärbung erfolgt in der Regel vor dem Versiegeln, sodass die Farbe in der Porenstruktur erhalten bleibt. Das gewählte Versiegelungsverfahren kann sich auf die Leistungsfähigkeit und das Erscheinungsbild auswirken.
Die Dichtungsqualität sollte überprüft werden, wenn dies für den Betrieb von Bedeutung ist. ASTM B680-24 beschreibt einen Säureauflösungstest zur Prüfung der Dichtigkeit poröser anodischer Beschichtungen, die für Witterungseinflüsse, korrosive Medien oder Fleckenbeständigkeit vorgesehen sind, und listet gleichzeitig Bedingungen auf, unter denen dieses Verfahren nicht anwendbar ist. Im Rahmen des Projekts sollten Prüfverfahren ausgewählt werden, die auf das jeweilige Eloxalsystem zugeschnitten sind.
Übertragen Sie eine für eine bestimmte Beschichtungskategorie erstellte Dichtheitsprüfung nicht auf die Harteloxierung oder ein anderes System, ohne zuvor die Eignung zu prüfen. Eine konforme Oberflächenbeschreibung verbindet Beschichtungstyp, Farbverfahren, Dichtheitsprüfung und Überprüfung miteinander.
Welche Farbe eignet sich besser für den Schutz vor UV-Strahlung, Hitze und zur optischen Steuerung?
UV-Beständigkeit und Farbechtheit
Durch klares Eloxieren wird eine Färbung vermieden, die verblassen könnte, doch sein metallisches Erscheinungsbild kann sich dennoch durch Verschmutzung, Witterungseinflüsse oder den Zustand des Untergrunds verändern. Bei schwarzer Eloxierung hängt die Farbstabilität im Außenbereich stark von der Färbemethode, der anodischen Beschichtung und der Lichteinwirkung ab. Einige Farbstoffe sind für intensive Sonneneinstrahlung ungeeignet; wenn die Farbechtheit entscheidend ist, sollten geeignete elektrolytische oder andere Verfahren gewählt werden.
Wärmeleistung
Schwarze Oberflächen können andere Strahlungseigenschaften aufweisen als klares oder blank aussehendes Aluminium, doch die Farbe allein lässt keine Rückschlüsse auf die Temperatur eines in Betrieb befindlichen Bauteils zu. Die Wärmeleitung durch das Bauteil, Konvektion, die Emissionsfähigkeit der Oberfläche, der Luftstrom, der Kontaktwiderstand und die Geometrie der Wärmequelle spielen allesamt eine Rolle. Überprüfen Sie das gesamte thermische System, anstatt davon auszugehen, dass eine schwarze Eloxierung die Kühlanforderungen erfüllt.
Optische Reflexion
Eine schwarze Eloxierung kann sichtbare Reflexionen in optischen Gehäusen, Instrumenten und Displays reduzieren, doch Glanz und internes Streulicht hängen von der Vorbehandlung und der gesamten Oberflächenbehandlung ab. Geben Sie die Anforderungen an die Optik oder den Glanz an, sofern diese funktional relevant sind.
Elektrische Kontakte und Erdungsanschlüsse müssen gezielt abgedeckt werden
Anodisches Oxid ist elektrisch isolierend, unabhängig davon, ob die Oberfläche klar oder schwarz erscheint. Erdungsflächen, Verbindungsstellen, Steckersitze und Kontaktgewinde erfordern unter Umständen eine gezielte Abdeckung oder eine spätere Entfernung des Oxids. Markieren Sie die genaue Begrenzung sowie den zulässigen Sprühnebelbereich oder die Prozesskante in der Zeichnung.
Auch die Positionen von Halterungen und Kontaktstellen beeinträchtigen das sichtbare Finish. Bringen Sie diese an vereinbarten, optisch unbedeutenden Stellen an und überlegen Sie, wie das Bauteil so gehalten werden kann, dass wichtige Merkmale nicht beschädigt werden. Überprüfen Sie bei einer Baugruppe nach der Oberflächenbehandlung die elektrische Durchgängigkeit, anstatt einfach davon auszugehen, dass die Maske funktioniert hat.
Die Geometrie des Bauteils und das Fertigungsverfahren beeinflussen die Wahl
Extrudierte Profile
Eine klare Eloxierung wird häufig verwendet, wenn ein kundenspezifisches Aluminium-Strangpressprofil sollte ein natürliches metallisches Erscheinungsbild behalten. Schwarz kann das Produktbranding unterstreichen oder Reflexionen reduzieren, doch bei langen Profilen ist eine Kontrolle von Farbe und Erscheinungsbild über die gesamte Länge hinweg sowie zwischen den geschnittenen Bauteilen erforderlich.
CNC-gefräste Bauteile
Die Bearbeitungsmuster bleiben bei beiden Oberflächenausführungen sichtbar. Einheitliche Werkzeuge, eine einheitliche Schnittrichtung, Entgraten und die richtige Oberflächenvorbereitung tragen zu einem einheitlichen Erscheinungsbild bei. Stimmen Sie die Abdeckung mit der Nachbearbeitung Plan für kritische Bohrungen und Flächen.
Schweißkonstruktionen und Gussteile
Schweißgut, Wärmeeinflusszonen und Materialmischungen können unterschiedlich reagieren und sichtbar bleiben, insbesondere bei der klaren Eloxierung. Auch Gusslegierungen mit hohem Siliziumgehalt können zu schwierigen optischen Ergebnissen führen. Wenn eine einheitliche, klare oder schwarze Oberfläche entscheidend ist, sollten Sie vor der Freigabe der Oberflächenbehandlung serienrepräsentative Proben oder Teile prüfen.
Ein praktischer Workflow für die Auswahl und Genehmigung
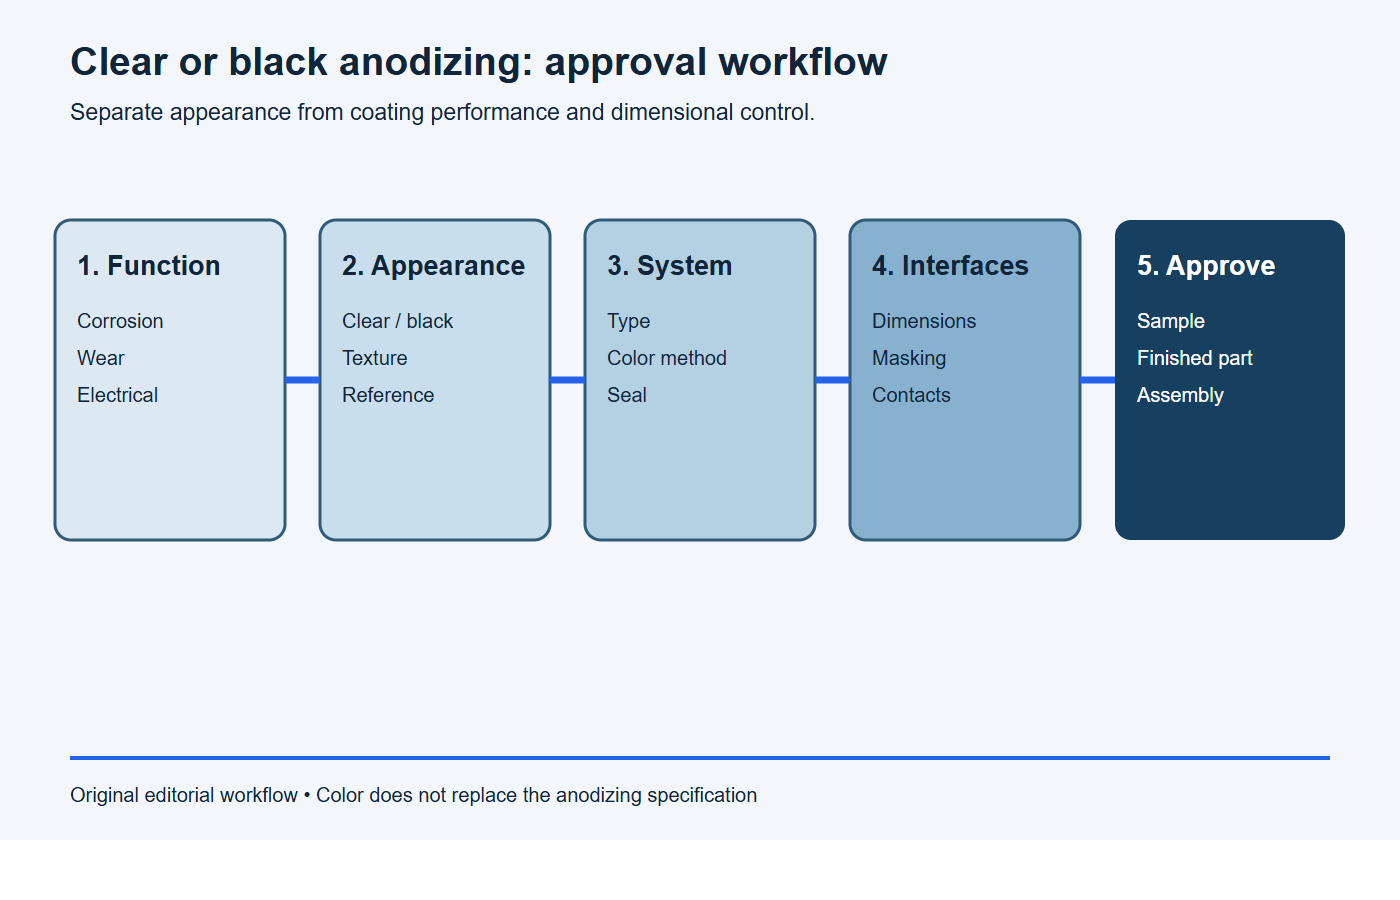
- Funktion definieren: Korrosion, Verschleiß sowie elektrische, thermische und optische Anforderungen dokumentieren.
- Aussehen auswählen: Entscheiden Sie sich für „Natural Metallic“ oder „Schwarz“, mit Vorbereitungs- und Referenzprobe.
- Geben Sie das System an: Bezeichnung der Eloxalart, Schichtdicke, Färbemethode, Versiegelung und geltende Norm.
- Kartenschnittstellen: Markieren Sie die Maße nach der Bearbeitung, Gewinde, Passungen, Schablonen, Kontakte und die Positionen der Zahnstangen.
- Produktion validieren: Prüfen Sie repräsentative Fertigteile auf Beschichtung, Farbe, Funktion und Montage.
Stoppbedingungen: Farbe noch nicht genehmigen
- “Klar” oder “schwarz” ist die einzige Vorgabe; Art der Eloxierung, Schichtdicke, Färbemethode oder Versiegelung sind nicht festgelegt.
- Das Zulassungsmuster weicht hinsichtlich der Legierung, der Rohform, der Oberflächenvorbereitung oder des Bearbeitungsmusters von der Serienfertigung ab.
- Bei einer zusammengestellten Baugruppe gibt es keine festgelegten Vorgaben hinsichtlich Farbskala, Chargenstrategie, Beleuchtung oder Betrachtungsbedingungen.
- Gewinde, Passungen, Kontaktflächen, Dichtungen, Masken und Maße nach der Endbearbeitung wurden nicht überprüft.
- Bei der Konstruktion wird davon ausgegangen, dass die Farbe Schwarz automatisch für eine Hardcoat-Wirkung sorgt oder Mängel des Untergrunds verdeckt.
Anfrage für druckfertige klare oder schwarze Eloxierung
Bitte geben Sie ein Angebot für eine klare und/oder schwarze Eloxierung für das Teil [Nummer/Revision], die Legierung/Härte/Produktform [Anforderung] und die Oberflächenvorbereitung [bearbeitet, gebürstet, gestrahlt oder anderweitig] ab. Geben Sie die Art der Eloxierung, die Dicke, das Färbeverfahren, die Versiegelung, die Maskierung, die Positionen im Eloxiergestell sowie die anzuwendenden Prüfungen an. Definieren Sie die Maße nach der Endbearbeitung, elektrische/thermische Kontakte und optisch kritische Bereiche. Legen Sie repräsentative Muster aus der Produktionslinie vor und schlagen Sie messbare Kriterien für Farbe, Glanz und optische Abnahme vor, um die Abnahme innerhalb einer Charge sowie von Charge zu Charge zu ermöglichen.
Was sollte die Zeichnung und die Angebotsanfrage enthalten?
- Legierung, Härtegrad, Produktform und Zeichnungsrevision;
- Norm, Typ, Klasse oder Projektspezifikation für die Eloxierung;
- transparentes oder schwarzes Erscheinungsbild und das zulässige Färbeverfahren;
- mechanische und chemische Oberflächenvorbereitung;
- Schichtdicke und Messstellen, sofern erforderlich;
- Versiegelungsanforderung und entsprechende Überprüfung;
- Farbe, Glanz, Textur und zugelassenes Referenzmuster;
- abgedeckte Bereiche, elektrische Kontakte, Gewinde und Zahnstangenpositionen;
- Maße und Toleranzen, die nach dem Eloxieren gelten;
- Prüfberichte, Musterfreigabe und Verpackungsvorschriften.
Nutzen Sie BAOSONGs eloxiertes Aluminium Und Oberflächenbearbeitung Seiten als Ausgangspunkt für die Prozessprüfung. Die endgültige Machbarkeit und Akzeptanz hängen von der Projektzeichnung und der gewählten Ausführungsspezifikation ab.
Häufig gestellte Fragen
Ist klares Eloxieren farblos?
Normalerweise ist es farblos, sieht jedoch möglicherweise nicht völlig farblos aus. Die Legierung, die Oxidschichtdicke, die Vorbehandlung und die ursprüngliche Oberfläche können den endgültigen Farbton von hellem Silber in Richtung Grau oder einer anderen dezenten Farbe verschieben.
Ist eine schwarze Eloxierung immer gefärbt?
Nein. Aufgenommene Farbstoffe sind zwar üblich, aber schwarze oder dunkle Farben können auch durch elektrolytische, integrale oder firmeneigene Färbeverfahren entstehen. Geben Sie das Verfahren an, wenn die Beständigkeit im Außenbereich oder die Zulassung davon abhängt.
Ist Schwarz eloxieren dasselbe wie Schwarzoxidierung?
Nein. Die schwarze Eloxierung ist eine anodische Behandlung von Aluminium. Der Begriff “Schwarzoxid” bezieht sich in der Regel auf eine andere Konversionsbehandlung, die bei Eisenwerkstoffen zum Einsatz kommt, und sollte in einer Aluminium-Zeichnung nicht als Ersatz dafür verwendet werden.
Verbergen schwarze Eloxierungen Bearbeitungsspuren?
Das Eloxieren kann zwar den visuellen Kontrast etwas verringern, ist jedoch keine undurchsichtige Füllbeschichtung. Werkzeugspuren, Kratzer, Abweichungen beim Strahlen und Oberflächenfehler können weiterhin sichtbar bleiben. Überwachen Sie die Vorbereitung und genehmigen Sie ein repräsentatives Muster.
Können für helle und schwarze Teile dieselben Maße verwendet werden?
Möglicherweise, sofern die zugrunde liegenden Eloxalsysteme und Maßanforderungen gleichwertig sind. Gehen Sie nicht allein aufgrund der Farbbezeichnungen davon aus. Vergleichen Sie die Art der Beschichtung, die Dicke, die Maskierung und die geforderten Fertigmaße.
Beantragen Sie eine Überprüfung der Eloxierung für das gesamte Bauteil
BAOSONG kann die Legierung, das Herstellungsverfahren, die sichtbaren Oberflächen, die funktionalen Schnittstellen und die Prüfanforderungen überprüfen, bevor eine klare oder schwarz eloxierte Oberfläche freigegeben wird. Unsere technische Unterstützung Und Qualitätsansatz den Fokus auf ein kontrolliertes Fertigteil legen. Senden Sie die Zeichnung und die Spezifikation der Oberflächenbehandlung für eine projektspezifische Überprüfung.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
