
Kurze Antwort: Was muss ein Einkäufer vorbereiten, bevor er ein PPAP für Aluminiumkomponenten anfordert?
Ein Einkäufer sollte eine kontrollierte Produktdefinition und eine schriftliche PPAP-Anforderung herausgeben, bevor der Lieferant mit der Einreichung beginnt. Dabei sind mindestens die Kundenteilenummer, die Zeichnung und die Modellrevision, die Aluminiumlegierung und die Härte, die Oberflächenbeschaffenheit, besondere Merkmale, die geltenden Spezifikationen, die Einreichungsebene, die Mustermenge, die Bedingungen für die Serienfertigung, der Fälligkeitstermin und die Genehmigungsinstanz anzugeben.
Der Einkäufer sollte zudem kundenspezifische Formulare, Anforderungen an die Leistungsfähigkeit und das Messsystem, Labor- oder Zertifizierungsanforderungen, die Verpackungsvalidierung, zugelassene Unterlieferanten sowie die Portal- bzw. Dateistruktur für die Einreichung festlegen. Anforderungen, die erst bei der abschließenden Prüfung berücksichtigt werden, führen häufig zu Wiederholungsmessungen, Dokumentenüberarbeitungen und Verzögerungen bei der Produktionsfreigabe.
PPAP dient als Nachweis dafür, dass das Produkt und der geplante Produktionsprozess die freigegebenen Anforderungen dauerhaft erfüllen können. Es geht dabei über einen Maßbericht zum Erststück hinaus. Der Lieferant erstellt einen Großteil der Unterlagen, doch der Käufer muss klare Vorgaben machen, Abweichungen klären und entscheiden, ob die Einreichung genehmigt, abgelehnt oder vorläufig genehmigt wird.
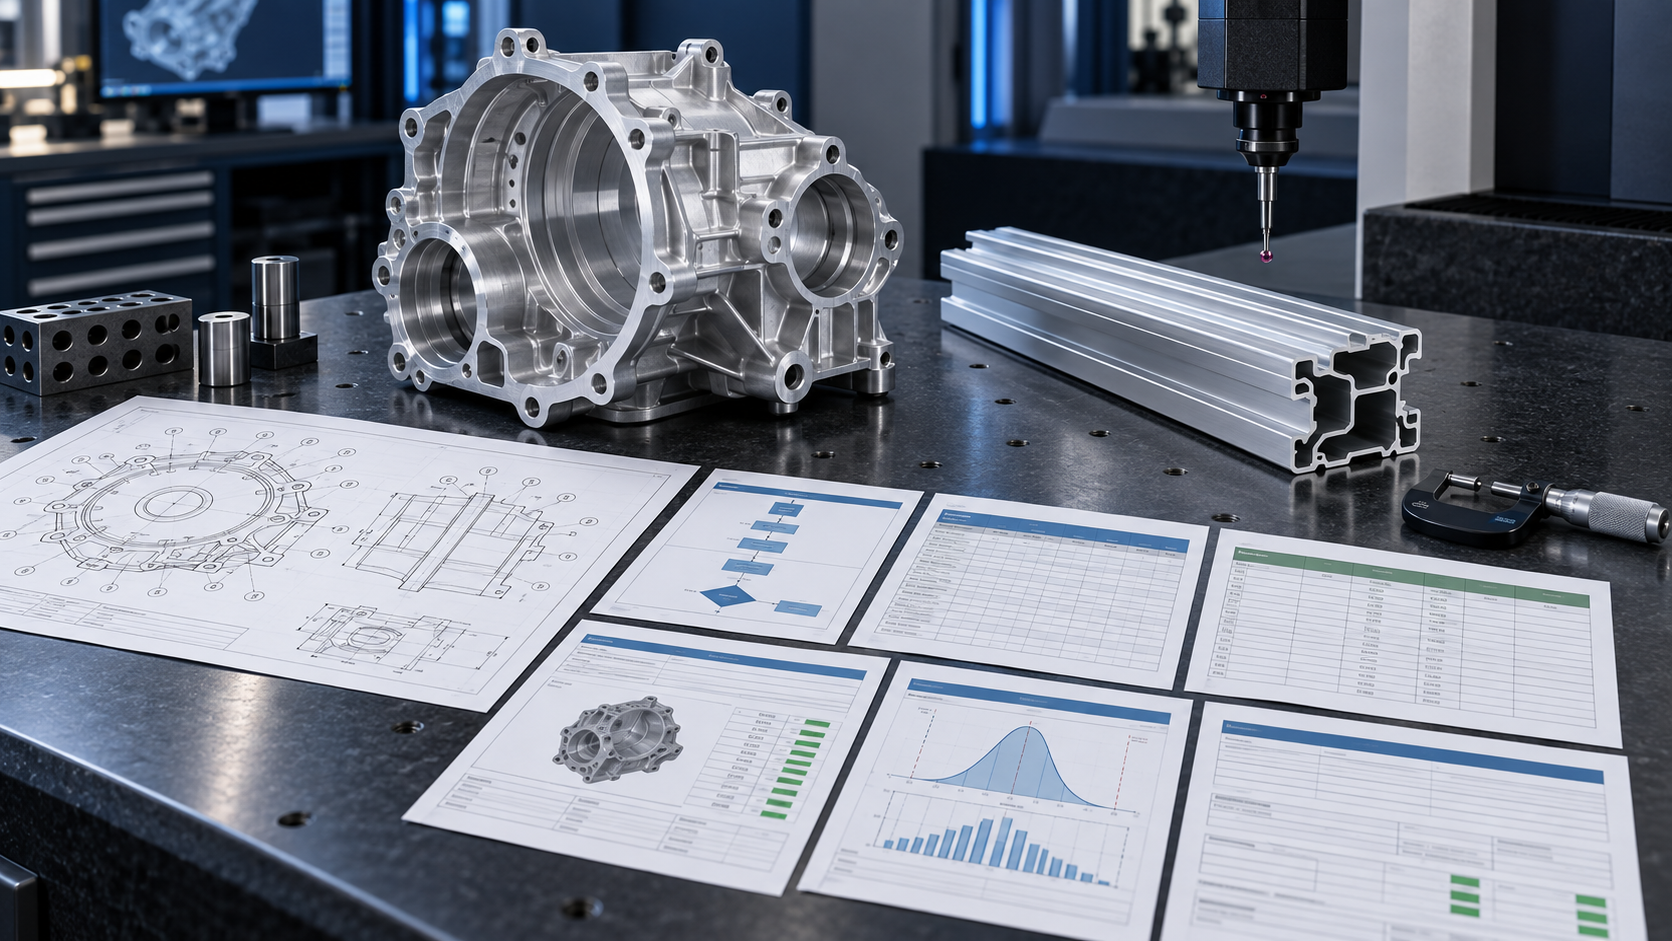
Beginnen Sie mit der maßgeblichen PPAP-Anforderung
AIAG beschreibt PPAP als Verfahren der Automobilindustrie zum Nachweis, dass die technischen Konstruktionsunterlagen und die Spezifikationsanforderungen während eines tatsächlichen Produktionslaufs bei Serienproduktionsraten konsequent erfüllt werden. Ein Käufer sollte die jeweilige Ausgabe des PPAP-Handbuchs angeben, anstatt lediglich “PPAP erforderlich” zu vermerken.”
Fügen Sie anschließend die kundenspezifischen Anforderungen bei. OEMs und Tier-Kunden können Formulare, Terminologie, Mustermengen, Eignungskriterien, Einreichungsportale und Auslöser für erneute Einreichungen ändern. Die IATF-Bibliothek für kundenspezifische Anforderungen ist ein nützlicher Ausgangspunkt, doch die Bestellung und das aktuelle Kundenportal bleiben weiterhin maßgeblich für das Projekt.
Befolgen Sie diese fünf Schritte zur PPAP-Einrichtung, bevor Sie ein Angebot anfordern
- Bestätigen Sie die Regel: Geben Sie die PPAP-Ausgabe, die kundenspezifischen Anforderungen und den Grund für die Einreichung an.
- Eingabe einfrieren: Geben Sie eine Teilenummer, eine Zeichnungs-/Modellrevision, die Legierung, den Härtegrad, die Produktform und die Oberflächenbeschaffenheit an.
- Definieren Sie die Beweise: Geben Sie die Einreichungsebene, die Stichprobenanzahl, den Dimensionsplan, die MSA, die Fähigkeitswerte sowie die Labor- und Verpackungsnachweise an.
- Definieren Sie den Produktionsdurchlauf: den Standort, die Materialquelle, die Werkzeuge, die Form oder die Kavität, die Ausrüstung, die Produktionsrate und die zugelassenen Unterlieferanten angeben.
- Definition von „Disposition“: Name der Person, die eine vorläufige Einreichung genehmigen, ablehnen oder annehmen bzw. eine Abweichung genehmigen kann.
Treffen Sie diese fünf Entscheidungen, bevor der Lieferant ein Angebot für die PPAP-Arbeiten unterbreitet. Sie bestimmen die tatsächlichen Kosten für Prüfung, Test, Dokumentation und Muster.
Vereinbaren Sie vor der Angebotserstellung den Umfang der Einreichung
Die PPAP-Stufe legt fest, was der Lieferant an den Kunden liefert; sie entbindet den Lieferanten jedoch nicht von seiner Verpflichtung, die entsprechenden Nachweise zu erstellen und aufzubewahren. Die Einkäufer sollten die Stufe sowie etwaige zusätzliche Elemente festlegen und angeben, ob die Überprüfung aus der Ferne oder am Produktionsstandort erfolgt.
| Stufe | Typisches Einreichungskonzept | Kaufentscheidung vor der Markteinführung |
|---|---|---|
| 1 | Nur Vorladungsbescheid, gegebenenfalls mit Erscheinungsbericht | Stellen Sie sicher, dass die aufbewahrten Beweismittel weiterhin zur Einsichtnahme zur Verfügung stehen |
| 2 | Garantieschein, Produktmuster und ausgewählte Begleitunterlagen | Führen Sie die genau einzureichenden Unterlagen auf |
| 3 | Garantieschein, Produktmuster und die vollständigen Begleitunterlagen | Dateistruktur, Muster und Genehmigungsweg festlegen |
| 4 | Garantie sowie vom Kunden speziell festgelegte Anforderungen | Eine projektspezifische Checkliste erstellen |
| 5 | Prüfung des Auftrags, der Muster und des gesamten Beweismaterials beim Lieferanten vor Ort | Zugang vor Ort planen und Verfügbarkeit dokumentieren |
Stufe 3 ist in vielen Lieferketten üblich, stellt jedoch keine allgemeingültige Standardeinstellung dar. Wählen Sie die Stufe entsprechend den Kundenvorgaben, dem Produktrisiko, dem Umfang der Änderungen und der bisherigen Zusammenarbeit mit dem Lieferanten aus.
Veröffentlichung eines eindeutigen Konstruktionsprotokolls
Legen Sie die genehmigte Zeichnung, das 3D-Modell (sofern zutreffend), die Stückliste, die Spezifikationen, technische Änderungen und genehmigte Abweichungen vor. Jede Datei sollte die entsprechende Teilenummer und Revisionsnummer enthalten. Geben Sie an, welche Quelle maßgebend ist, falls ein Modell und eine Zeichnung voneinander abweichen.
Eine Maßzeichnung sollte Maße, geometrische Toleranzen, Materialangaben, Gewinde, Oberflächenbeschaffenheit, Oberflächenbehandlung, Kennzeichnungen und funktionale Anforderungen berücksichtigen. Der Leitfaden von BAOSONG zu Praktische Toleranzen bei der CNC-Bearbeitung von Aluminium hilft dabei, Merkmale zu identifizieren, die eine frühzeitige Prozess- und Prüfplanung erfordern, während ASME Y14.5 bietet den maßgeblichen Rahmen, wenn dieser GD&T-Standard herangezogen wird.
Definieren Sie den Zustand des Aluminiums vollständig.
Geben Sie die Legierung, den Härtezustand, die Produktform und die maßgebliche Werkstoffnorm an. Die Angabe “6061-Aluminium” ist unzureichend, wenn die Konstruktion von den Eigenschaften von Platten, Stangen oder Strangpressprofilen sowie einem definierten T6- oder T651-Zustand abhängt. Legen Sie die erforderlichen Aufzeichnungen zu chemischer Zusammensetzung, mechanischen Eigenschaften und Rückverfolgbarkeit fest, einschließlich der Zuordnung zu Schmelzen oder Chargen.
Verwenden Sie die Leitfaden zur Auswahl von Aluminiumlegierungen vor der Freigabe des Entwurfs und der Vergleich zwischen 6061 und 6063 wenn die Produktform und das Extrusionsverhalten die Entscheidung beeinflussen. Das PPAP-Verfahren sollte die getroffene Entscheidung bestätigen und nicht dazu dienen, dass das Team diese informell ändert.
Oberflächen und Sonderverfahren angeben
Geben Sie gegebenenfalls die Art der Anodisierung, die Dicke oder Klasse, den Farbstandard, die Versiegelung, die Abdeckung, die Stellen mit Gestellspuren, die optischen Bereiche sowie etwaige Korrosions- oder Haftfestigkeitsprüfungen an. Geben Sie für Konversionsbeschichtungen, Wärmebehandlungen, Schweißarbeiten, Lackierungen oder Verklebungen die maßgebliche Spezifikation sowie die erforderliche Genehmigung oder das erforderliche Zertifikat an.
Der Käufer sollte entscheiden, ob Zertifikate allein ausreichen oder ob Prüfberichte, Nachweise über zugelassene Bezugsquellen und Probenstücke erforderlich sind. BAOSONGs Übersicht über die Oberflächenbearbeitung Und Service-Seite zu eloxiertem Aluminium kann den Rahmen für die technische Diskussion bilden, aber die Kundenzeichnung muss die Abnahmekriterien enthalten.
Den produktionsrepräsentativen Durchlauf definieren
Vereinbaren Sie die Stückzahl, die Laufzeit, den Preis, den Fertigungsstandort, die Ausrüstung, die Werkzeuge, die Kavitäten oder Profilwerkzeuge, die Vorrichtungen, die CNC-Programme, das Bedienpersonal und die Bezugsquelle für das Eingangsmaterial für die PPAP-Fertigung. Lassen Sie nicht zu, dass Prototypenverfahren an die Stelle des vorgesehenen Produktionsverfahrens treten, es sei denn, der Kunde genehmigt diese Abweichung.
Bei einem bearbeiteten Profil umfasst die Basislinie sowohl das Profil als auch die Folgebearbeitungen. Sehen Sie sich die Extrusion plus CNC-Bearbeitung bei der Entscheidung, wie die Rückverfolgbarkeit von Formidentität, Schnittlänge, Bearbeitungsvorrichtungen und Maßen der Fertigteile gewährleistet bleibt.
Stellen Sie sicher, dass der Prozessablauf, die PFMEA und der Kontrollplan aufeinander abgestimmt sind
Der Prozessablauf sollte die tatsächliche Abfolge von der Wareneingangsabwicklung über die Fertigung, die ausgelagerte Bearbeitung, die Prüfung, die Reinigung, die Verpackung bis hin zum Versand widerspiegeln. Die PFMEA bewertet Prozessrisiken; der Kontrollplan setzt die ausgewählten Präventions- und Erkennungsmaßnahmen in operative Kontrollen und Reaktionspläne um.
Verwenden Sie in allen drei Dokumenten einheitliche Vorgangsnummern und Merkmalskennungen. Wenn in der PFMEA ein Risiko durch die Beladung der Vorrichtung, Anodisierungsablagerungen oder eine Profilverwindung identifiziert wird, sollte der Kontrollplan die entsprechende Kontrollmaßnahme enthalten. Die AIAG-Richtlinien Handbücher zu den Core Tools Dazu gehören PPAP, FMEA, MSA, SPC, APQP sowie die eigenständigen Verweise auf Kontrollpläne.
Weisen Sie besonderen Merkmalen eine vollständige Kontrollkette zu
Ermitteln Sie kundenspezifische und behördliche Symbole, Definitionen und Zulassungsvorschriften. Ordnen Sie jedes Sondermerkmal aus der Zeichnung dem Prozessablauf, der PFMEA, dem Kontrollplan, der Arbeitsanweisung, der Messmethode und der Fähigkeitsanalyse zu. Der Lieferant sollte nicht raten müssen, welche Maße sich auf Sicherheit, Passgenauigkeit, Dichtheit, thermische Leistung oder Montage auswirken.
Bei CNC-gefrästen Aluminiumgehäusen können dies beispielsweise Lagerpassungen, Dichtflächen, koaxiale Bohrungen oder auf Bezugspunkte bezogene Lochmuster sein. Die konkrete Einstufung muss sich aus der Risikoanalyse des Kunden ergeben; ein Lieferant sollte die Sicherheitsrelevanz nicht eigenmächtig festlegen.
Legen Sie vor der Datenerhebung die Erwartungen an das Messsystem fest
Geben Sie an, welche Merkmale einer Messsystemanalyse bedürfen, welche Untersuchungsmethode anzuwenden ist, welche Bediener, Versuche und Teile erforderlich sind sowie die Abnahmekriterien des Kunden. Ein kalibriertes Messgerät allein reicht nicht aus, um die Eignung des gesamten Messsystems nachzuweisen.
Der Beamte AIAG-MSA-Handbuch erläutert, wie sich die Qualität von Messdaten auf Entscheidungen in der Fertigung auswirkt. Das NIST weist zudem darauf hin, dass ein Maßergebnis eine Schätzung mit den damit verbundenen Messunsicherheit. Passen Sie die Methode, die Prüfvorrichtung, die Auflösung und die Umgebung an die Toleranz und die Abnahmeregel an.
Dimensionale Anordnung und Probenkennzeichnung definieren
Verlangen Sie tatsächliche Messergebnisse für jedes relevante, in der Aufstellung aufgeführte Merkmal, anstatt einer Liste von “Bestanden”-Angaben. Geben Sie die Stichprobenanzahl und die Identifikation für jeden einzelnen Fertigungsstrang an, z. B. für jede Kavität, jedes Werkzeug, jede Matrize, jede Fertigungslinie oder jeden genehmigten Maschinenlauf. Die Ergebnisse sollten Einheiten, Nennwerte, Grenzwerte, die Methode oder die Messgeräte-ID sowie die Rückverfolgbarkeit vom Bauteil zum Ergebnis enthalten.
Komplexe Bohrungen, dünne Wände und Bezugssysteme können den Einsatz von KMG-Vorrichtungen, Luftmessgeräten, Profilmessgeräten oder Funktionsmessgeräten erfordern. BAOSONGs Überblick über die CNC-Bearbeitung liefert zwar den Produktionskontext, doch sollten Fragen des Prüfzugangs und der Korrelation bereits während der Entwurfsphase und der Überprüfung des Kontrollplans geklärt werden.
Vereinbarung über Leistungsnachweise und Abnahmeregeln
Ermitteln Sie, für welche speziellen Merkmale erste Prozessuntersuchungen, die zu berichtenden statistischen Kennzahlen, die Untergruppenstrategie, die Mindestdatenmenge, die Stabilitätsprüfung und die Akzeptanzschwelle erforderlich sind. Vermeiden Sie es, einen Cpk-Wert von einem anderen Kunden oder Programm zu übernehmen. Die Kundenanforderungen, die Merkmalsverteilung und das Prozessverhalten bestimmen, welche Nachweise gültig sind.
Ein Leistungsindex ist nur dann aussagekräftig, wenn das Messsystem geeignet ist und der Prozess für die Berechnung ausreichend stabil ist. Wenn die Ergebnisse die Anforderungen nicht erfüllen, sollten Sie Maßnahmen zur Eindämmung, Korrekturmaßnahmen sowie den Weg zum Status „vorläufig“ oder „abgelehnt“ festlegen, anstatt die Studie so lange zu bearbeiten, bis sie akzeptabel erscheint.
Material, Leistungsnachweise und Laborergebnisse vorbereiten
Führen Sie alle Prüfungen auf, die gemäß Zeichnung, Spezifikation und Kontrollplan erforderlich sind: Materialzusammensetzung, mechanische Eigenschaften, Schichtdicke, Korrosionsbeständigkeit, Dichtheitsprüfung, thermische Leistung oder sonstige Funktionsprüfungen. Geben Sie für jedes Ergebnis das geprüfte Bauteil oder die geprüfte Charge, die Prüfmethode, die Anforderung, den Istwert und den Status an.
Geben Sie an, ob ein externes Labor über eine bestimmte Akkreditierung verfügen muss und ob deren Geltungsbereich die betreffende Prüfung abdecken muss. Einkäufer sollten außerdem die Sprache der Zertifikate, elektronische Signaturen sowie die Zulassung von Rohstoffen oder speziellen Verarbeitungsprozessen festlegen, bevor der Lieferant Aufträge erteilt.
Lassen Sie das Erscheinungsbild und die Verpackung nicht bis zum Schluss offen.
Für kosmetische Aluminiumteile sind kontrollierte Betrachtungsbedingungen, zugelassene Farb- oder Oberflächenstrukturreferenzen, Grenzwerteproben sowie festgelegte Bereiche für Regalspuren, Handhabung und Abdeckung erforderlich. Legen Sie fest, ob ein Bericht zur optischen Freigabe erforderlich ist und wer diesen unterzeichnet.
Die Verpackung kann eine ansonsten konforme Oberfläche verändern. Definieren Sie die Anforderungen an Sauberkeit, Schutzfolie, Trennlagen, Verpackung in Beutel, Korrosionsschutz, Ausrichtung, Kennzeichnung und Transportvalidierung. Diese Kontrollmaßnahmen sollten im Prozessablauf- und Kontrollplan aufgeführt werden, wenn Beschädigungen oder Verunreinigungen die Abnahme durch den Kunden beeinträchtigen würden.
Planen Sie den Weg der Einreichung und Genehmigung von Teilfreigaben
Das PSW fasst das Bauteil, die Organisation, den Grund für die Einreichung, den Status der Materialmeldung, die Ergebnisse und die Erklärung zusammen. Geben Sie vor Ablauf der Frist den unterzeichnenden Lieferanten, den Prüfer auf Kundenseite und die technische Entscheidungsinstanz für offene Abweichungen an. Geben Sie an, ob der Kunde eine elektronische Genehmigung akzeptiert und wie die vorläufige Genehmigung abläuft.
Unterzeichnen Sie keinen Freigabeschein, solange fehlerhafte Ergebnisse in Anhängen verborgen sind. Jede Ausnahme sollte sichtbar sein, mit einer genehmigten Abweichung oder einem Korrekturmaßnahmenplan verknüpft sein und sich durchgehend in der gesamten Einreichung widerspiegeln.
Wissen, wann das PPAP erneut eingereicht werden muss
Der Käufer sollte schriftliche Regeln für Änderungsmitteilungen festlegen, die Konstruktionsänderungen, Material- oder Bezugsquellenänderungen, den Austausch von Werkzeugen, neue oder überholte Werkzeuge, Verlagerungen von Produktionsstandorten, längere Produktionsunterbrechungen, Prozessänderungen und die Korrektur früherer Abweichungen abdecken. Kundenspezifische Regeln können weitere Auslöser vorsehen.
Legen Sie fest, ob es sich bei der Antwort um ein vollständiges PPAP, eine ausgewählte erneute Einreichung oder lediglich um eine Benachrichtigung handelt. Das genehmigte Paket sollte weiterhin mit der aktuellen Zeichnung, dem Prozessablauf, dem Kontrollplan, den Werkzeugen und den genehmigten Abweichungen verknüpft bleiben, damit die Änderungsprüfung auf einer verlässlichen Grundlage erfolgt.
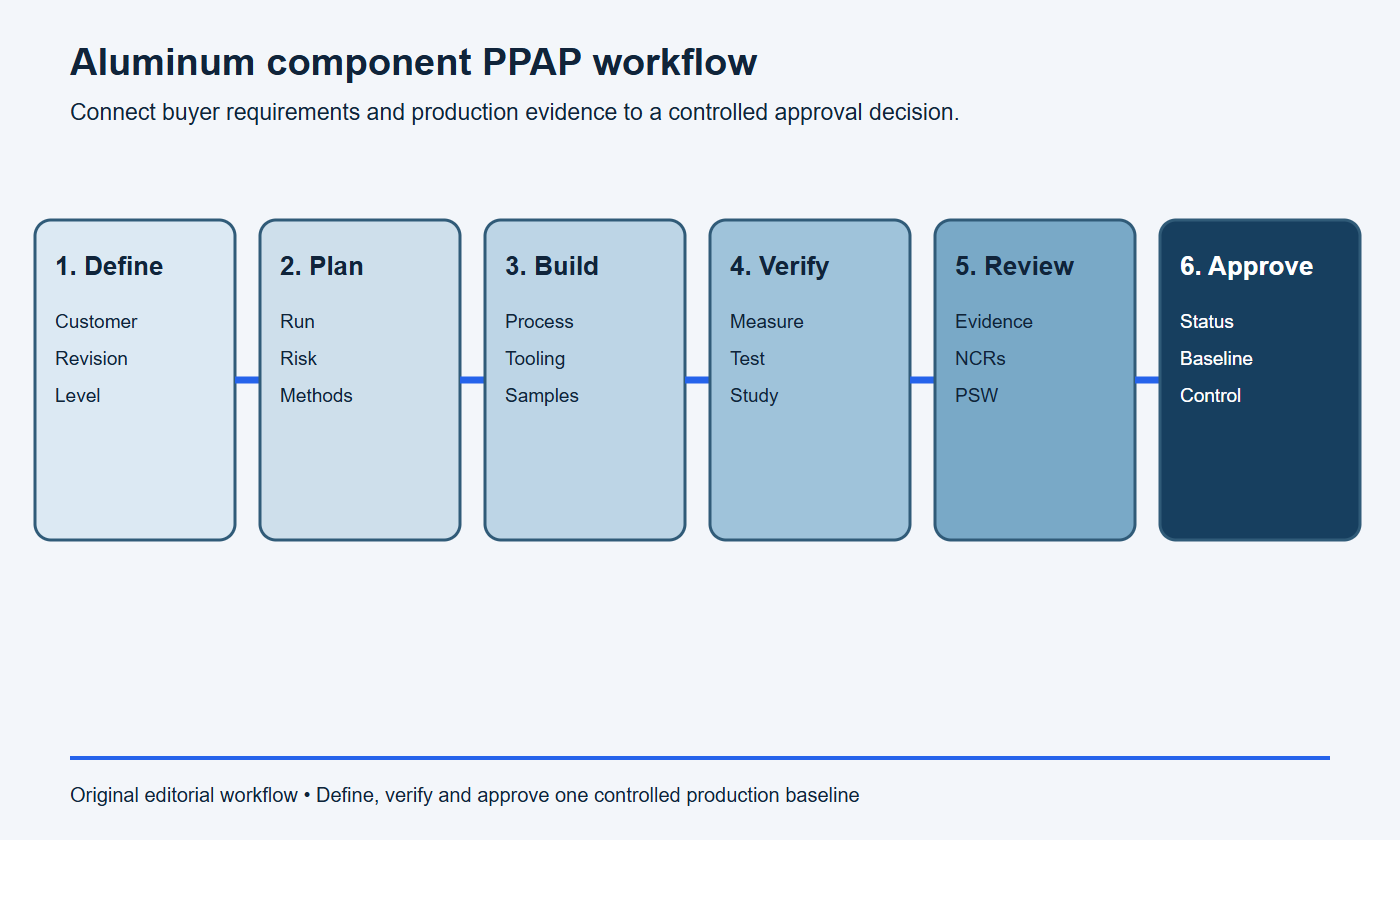
Verwenden Sie einen stufenweisen PPAP-Workflow zwischen Käufer und Lieferant
- Definition: Geben Sie die Kundenanforderung, die Teileversion, die Stufe, das Fälligkeitsdatum und die Genehmigungsinstanz an.
- Plan: die Produktionsserie, die besonderen Merkmale, die Messuntersuchungen und den Prüfumfang vereinbaren.
- Build: Muster unter den vereinbarten Bedingungen im Rahmen des vorgesehenen Produktionsprozesses herzustellen.
- Überprüfen: vollständige Nachweise zu Maßen, Werkstoffen, Leistungsmerkmalen, MSA und Fertigungsfähigkeit.
- Rezension: die Zeichnung, den Ablaufplan, die PFMEA, den Kontrollplan, die Ergebnisse, die Abweichungen und den PSW miteinander abgleichen.
- Genehmigen: die Kundenentscheidung dokumentieren und die kontrollierte Produktionsbasis beibehalten.
Druckfertige PPAP-Anfrage für eine Angebotsanfrage oder eine Bestellung
PPAP-Anforderung: Reichen Sie das PPAP gemäß [AIAG-PPAP-Ausgabe/kundenspezifische Anforderung], Stufe [1–5], für das Teil [Nummer], Revision [Revision], ein, aufgrund von [neues Teil/Änderungsgrund]. Verwenden Sie serienrepräsentatives Material, Werkzeuge, Ausrüstung, Standort und Produktionsrate. Reichen Sie [Mustermenge] gekennzeichnete Muster sowie das PSW, die mit Anmerkungen versehene Zeichnung und die tatsächlichen Maßergebnisse, Material- und Sonderprozesszertifikate, den Prozessablauf, die PFMEA, den Kontrollplan, die MSA, Fähigkeitsstudien für [Merkmale], Ergebnisse von Leistungsprüfungen, Verpackungsnachweise und genehmigte Abweichungen ein. Senden Sie das Paket bis zum [Datum] über [Portal/Dateiweg]. Für den Produktionsversand ist eine schriftliche Genehmigung von [Funktion] erforderlich.
Ersetzen Sie alle in Klammern gesetzten Felder. Fügen Sie die Zeichnung, die Spezifikationen und die Kundenformulare bei, anstatt sich auf eine allgemeine Angabe wie “vollständiges PPAP erforderlich” zu verlassen.”
Checkliste zur PPAP-Bereitschaft für Einkäufer
- Kunden-Teilenummer, Konstruktionsunterlagen, Revisionsstand und maßgebliche Spezifikationen.
- Gültige Ausgabe des PPAP-Handbuchs und kundenspezifische Anforderungen.
- Grund für die Einreichung, Stufe, Probenmenge, Format, Portal und Abgabetermin.
- Anforderungen an Aluminiumlegierungen, Festigkeitszustände, Produktformen und Rückverfolgbarkeit.
- Anforderungen an Oberflächenbeschaffenheit, Aussehen, Sonderverfahren und zugelassene Bezugsquellen.
- Besondere Merkmale und ihre kundenspezifischen Symbole.
- Serienmengen, Taktzeiten, Standort, Anlagen, Werkzeuge und Basisplan.
- Maßlayout, MSA, Fähigkeitswert und Regeln für die Laborabnahme.
- Anforderungen an Verpackung, Kennzeichnung, Materialangaben und Validierung.
- Als Abweichungsbeauftragter, PPAP-Prüfer und endgültiger Genehmiger benannt.
Stoppbedingungen: Dieses PPAP darf noch nicht eingereicht oder genehmigt werden
- Die Änderungen an Zeichnung, Modell, Spezifikation oder Bestellung stimmen nicht überein.
- Die Muster wurden ohne schriftliche Genehmigung unter Verwendung von Prototypenmaterial, Werkzeugen, Ausrüstung, am Standort oder durch Zulieferer hergestellt.
- Für ein bestimmtes Merkmal fehlt eine Messmethode, eine Reaktion im Kontrollplan oder ein erforderliches Fähigkeitsergebnis.
- Die Ergebnisse werden nur als “bestanden” ausgewiesen, wenn tatsächliche Werte erforderlich sind oder die Proben nicht ihren Berichten zugeordnet werden können.
- Für fehlerhafte Ergebnisse, vorübergehende Kontrollmaßnahmen oder Abweichungen fehlen schriftliche Kundenentscheidungen sowie ein Ablauf- oder Korrekturmaßnahmenplan.
- Im PSW wird eine andere Fertigungsgrundlage beschrieben als in den Unterlagen des Pakets.
Häufig gestellte Fragen
Ist PPAP nur für Aluminiumteile in der Automobilindustrie vorgeschrieben?
PPAP hat seinen Ursprung in der Automobilzulieferkette, kann jedoch auch in anderen Branchen vertraglich übernommen werden. Wird PPAP verlangt, sollten Sie die genauen Handbücher, Formulare und kundenspezifischen Vorschriften ermitteln, anstatt davon auszugehen, dass die Konventionen der Automobilbranche unverändert gelten.
Ist PPAP dasselbe wie die Erstmusterprüfung?
Nein. Bei der Erstmusterprüfung geht es in erster Linie darum, die Konstruktionsmerkmale eines repräsentativen Exemplars und die dazugehörigen Unterlagen zu überprüfen. Im Rahmen des PPAP-Verfahrens werden zudem Prozessrisiken, Kontrollmaßnahmen, Messsysteme, die Prozessfähigkeit sowie Nachweise aus der Serienfertigung mit der formellen Kundenzulassung verknüpft.
Wer legt den Umfang der PPAP-Einreichung fest?
Der Kunde entscheidet dies unter Berücksichtigung seiner eigenen Anforderungen und in Absprache mit dem Lieferanten. Käufer sollten den Umfang bereits vor der Angebotserstellung mitteilen, da sich dadurch der Aufwand für Dokumentation, Muster und Prüfung ändert.
Kann ein Käufer ein PPAP mit einer offenen Abweichung genehmigen?
Ausschließlich im Rahmen des vom Kunden festgelegten Genehmigungs- und Dispositionsprozesses. Eine vorläufige Genehmigung sollte die zulässige Menge oder Zeitspanne, die Eindämmungsmaßnahmen, Korrekturmaßnahmen und die Bedingungen für das Auslaufen der Genehmigung enthalten.
Beantragen Sie eine PPAP-Machbarkeitsprüfung für ein Aluminiumteil
Senden Sie die Zeichnung und die Modellrevision, die Aluminium-Spezifikation, die Oberflächenbeschaffenheit, das Jahresvolumen, die PPAP-Ausgabe und -Stufe, die kundenspezifische Checkliste, die besonderen Merkmale und den Zielzeitplan über BAOSONGs Kontaktseite. Eine strukturierte Prüfung vor der Angebotserstellung trägt dazu bei, die Fertigung, die Prüfung und die Dokumentation auf die Genehmigungsentscheidung abzustimmen.
Empfohlene Downloads für Inspektion und Dokumentation
Verwenden Sie diese BAOSONG-Referenzen, um Toleranzen, Prüfnachweise, Dokumentation und Konstruktionsprüfung vor der Freigabe aufeinander abzustimmen.
- Leitfaden zur Inspektion und Dokumentation (PDF)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
- Checkliste zur Prüfung von Zeichnungen für Druckgussteile (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl von Probenahme- und Messverfahren oder Berichtsfeldern? Kontakt zum technischen Support von BAOSONG.
