
Kurze Antwort: Was sollten Ingenieure für eine Oberfläche aus gebürstetem Aluminium festlegen?
Eine gebürstete Aluminiumoberfläche ist eine gerichtete mechanische Struktur, die durch das kontrollierte Überführen eines Schleifmittels über das Metall entsteht. Für die Fertigung sollten in der Zeichnung die Sichtflächen, die Maserungsrichtung, zulässige Start- und Endbereiche, geschützte Bauteile, die nachgelagerte Beschichtung sowie ein genehmigtes Muster des äußeren Erscheinungsbildes angegeben werden.
Beurteilen Sie gebürstetes Aluminium nicht allein anhand der Körnung oder des Oberflächenrauheitswerts. Die Art und der Zustand des Schleifmittels, der Druck, die Vorschubgeschwindigkeit, die Anzahl der Durchgänge, der Untergrund, die Beleuchtung und die Betrachtungsrichtung beeinflussen das Erscheinungsbild. Ra- oder Rz-Werte können zwar zur Prozesssteuerung beitragen, beschreiben jedoch weder den Linienabstand noch die Reflektivität, die Welligkeit, vereinzelte Kratzer oder die optische Gleichmäßigkeit vollständig.
Entwerfen Sie die Oberflächenbeschaffenheit unter Berücksichtigung von Umformung, Schweißen, CNC-Bearbeitung und Eloxierung. Merkmale, die nicht in einer kontrollierten Richtung erreicht werden können, gemischte Materialchargen, Reparaturstellen und mangelhafte Verpackung können dazu führen, dass ansonsten konforme Teile uneinheitlich aussehen. Eine frühzeitige Einigung auf ein tatsächliches Fertigemuster ist der praktischste Weg, um Konstruktion, Fertigung und Prüfung aufeinander abzustimmen.
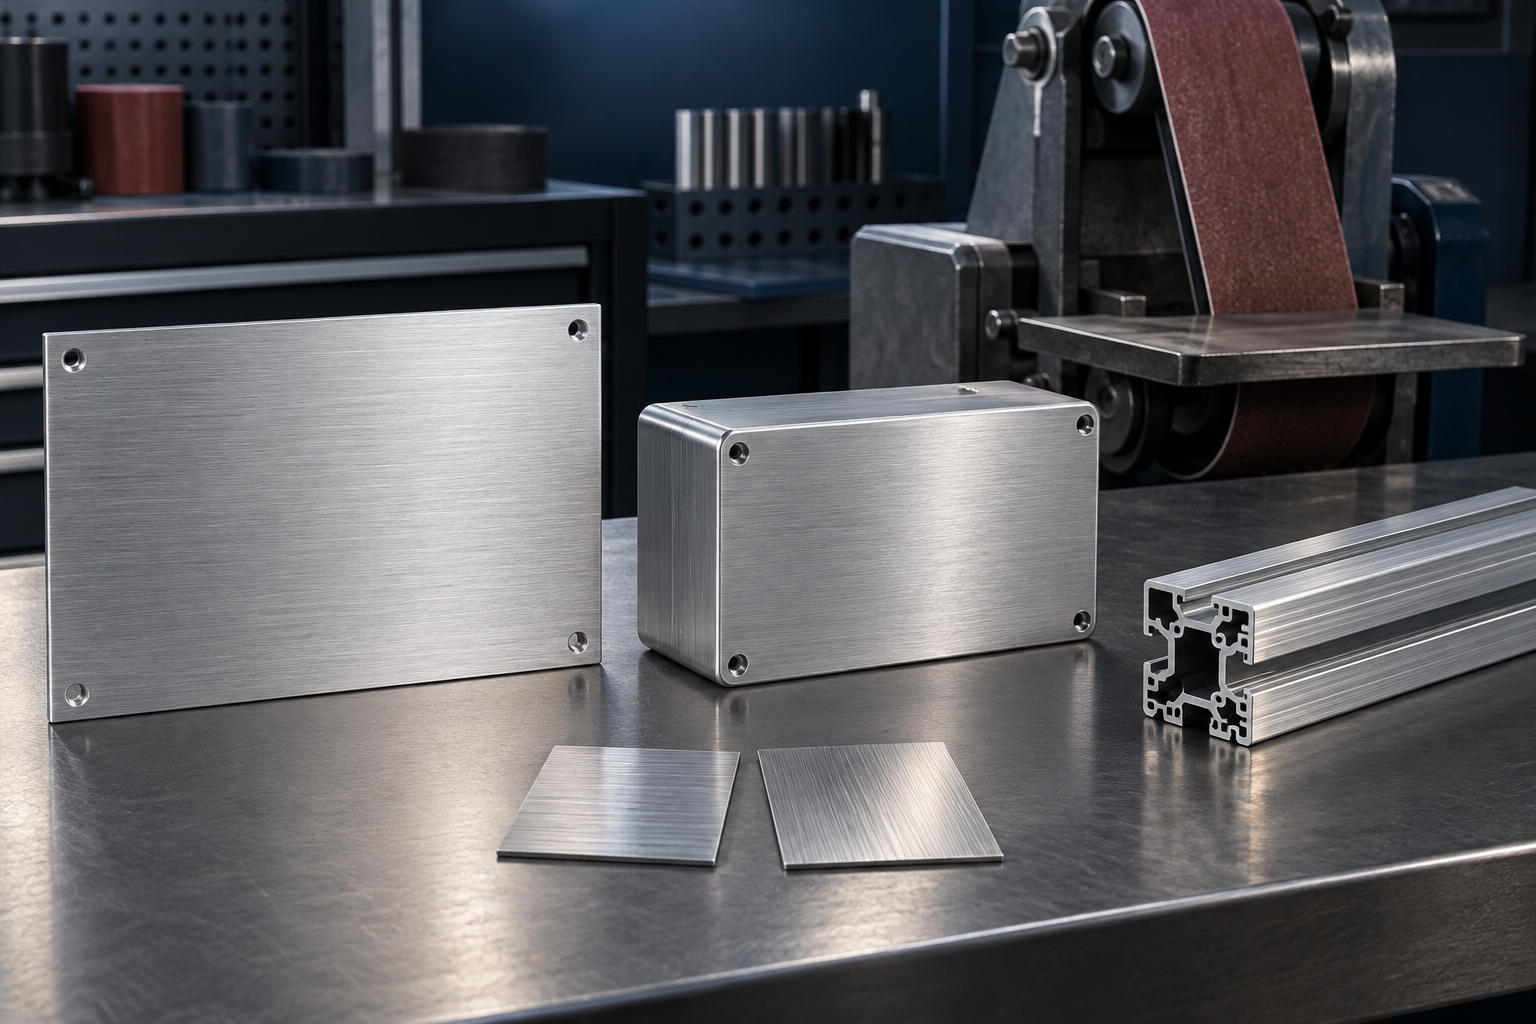
Befolgen Sie diesen vierstufigen Prozess zur Freigabe der gebürsteten Oberfläche
- Die sichtbaren Oberflächen abbilden: Kosmetische Zonen klassifizieren und die Kornrichtung, Grenzen sowie geschützte Grenzflächen markieren.
- Die gesamte Route zusammenstellen: Geben Sie „Material“, „Bearbeitung“, „Fertigung“, „Bürsten“, „Reinigung“, „Eloxieren“ oder „Beschichten“ in der vorgesehenen Reihenfolge an.
- Grenzwerte für Proben genehmigen: Verwenden Sie seriengerechtes Material und seriengerechte Geometrie unter den angegebenen Lichtverhältnissen, Abständen und Ausrichtungen.
- Verriegelungssteuerung und -schutz: Prozessvariablen, Prüfkriterien, Zwischenlagen, Folie, Reinheits- und Handhabungsvorschriften dokumentieren.
Was ist eine gebürstete Aluminiumoberfläche?
Beim Bürsten wird mit einem Schleifband, einer Schleifscheibe, einem Schleifpad oder einem vergleichbaren Werkzeug eine geringe Menge an Oberflächenmaterial abgetragen oder verlagert. Das sich bewegende Schleifmittel erzeugt feine, weitgehend parallele Linien, die als Oberflächenmaserung bezeichnet werden. Das Ergebnis ist weniger spiegelglatt als beim Polieren und richtet sich stärker aus als eine zufällige Satin- oder Perlstrahlstruktur.
Der Verband der Aluminium-Eloxierer beschreibt die mechanische Oberflächenbearbeitung als einen Schritt, der vor der chemischen Oberflächenbehandlung oder dem Eloxieren erfolgt, und unterscheidet zwischen gerichteten und ungerichteten Strukturen. Seine System zur Endbearbeitungskennzeichnung ordnet gebürstete Oberflächen der Gruppe „M35 – Richtungsstruktur“ zu. Die Bezeichnung bezeichnet eine Oberflächenfamilie; sie ersetzt nicht das Muster zwischen Lieferant und Kunde, das das genaue Erscheinungsbild definiert.
Durch das Bürsten lässt sich der optische Kontrast geringfügiger Bearbeitungsspuren verringern und eine hochwertige, reproduzierbare Formensprache etablieren. Es handelt sich dabei nicht um eine Beschichtung und bietet für sich genommen keinen Korrosionsschutz. Unbehandeltes, gebürstetes Aluminium kann oxidieren, Flecken bilden oder Fingerabdrücke annehmen, sodass das gesamte Oberflächenbehandlungssystem die Reinigung, das Eloxieren, eine klare organische Beschichtung oder eine andere validierte Schutzmethode umfassen kann.
Setzen Sie die visuelle Absicht in eine Produktionsspezifikation um
| Entscheidung | In der Zeichnung festlegen oder nach Norm ausführen | Warum das wichtig ist |
|---|---|---|
| Dekorative Oberflächen | Primäre, sekundäre und nicht-kosmetische Gesichter klassifizieren | Verhindert, dass für ausgeblendete und für Kunden sichtbare Bereiche dieselbe visuelle Begrenzung angewendet wird |
| Faserrichtung | Verwende auf jeder sichtbaren Fläche einen Pfeil oder eine bezugsbezogene Richtung | Gedrehte Teile reflektieren das Licht anders, auch wenn ihre Textur ansonsten ähnlich ist. |
| Grenze abschließen | Zeige an, wo das Pinseln beginnt, endet und möglicherweise in andere Bereiche übergeht | Übergänge in der Nähe von Kanten, Erhebungen und Vertiefungen können optisch auffallen |
| Quelle | Repräsentative Proben für die Mindest- und Höchstgrenzen genehmigen | Ein in einem Text verwendetes Adjektiv wie “feiner Satin” lässt Raum für Interpretationen |
| Nachbehandlung | Unbeschichtet, eloxiert, mit Konversionsbeschichtung oder Klarlack beschichtet | Der nachfolgende Prozess verändert die Farbe, den Glanz und das Korrosionsverhalten. |
| Prüfbedingungen | Beleuchtung, Entfernung, Winkel, Ausrichtung und Betrachtungsdauer einstellen | Richtungsabhängiges Metall kann in einer Ausrichtung durchgelassen werden und in einer anderen anders aussehen |
| Handhabung und Verpackung | Grenzwerte für Filmdicke, Zwischenlagen, Sauberkeit und Kontakt festlegen | Reibung, Kleberrückstände und Fingerabdrücke können eine akzeptierte Oberflächenbeschaffenheit beschädigen |
Die Kornausrichtung über das gesamte Produkt hinweg steuern
Die Maserungsrichtung ist in der Regel die erste Designentscheidung, da sie bestimmt, wie die Oberfläche das Licht reflektiert. Bei einer Tür, einer Blende oder einer Gehäuseplatte kann die Bürstrichtung der längsten Abmessung folgen. Bei einem zusammengebauten Produkt sollten benachbarte Platten in der Regel eine einheitliche Ausrichtung aufweisen. Wenn eine Platte um 90 Grad gedreht ist, kann sie neben den anderen heller oder dunkler wirken.
Fügen Sie in die Zeichnung einen deutlichen Maserkornpfeil ein und beziehen Sie diesen auf einen Teilbezugspunkt, nicht auf ein Zeichnungsblatt, das möglicherweise gedreht wird. Bei verschachtelten Bauteilen sollten Sie die Ausrichtungsvorgabe in den Schneideplan aufnehmen. Bei symmetrischen Bauteilen fügen Sie eine Ausrichtungsmarkierung oder eine Verpackungsanweisung hinzu, damit die Montage das beabsichtigte Erscheinungsbild nicht umkehrt.
Dreidimensionale Teile erfordern ein zusätzliches Maß an Urteilsvermögen. Eine Maserung kann auf einer breiten, ebenen Fläche eine stabile Richtung vorgeben, aber sie kann sich über einen Radius hinwegwölben oder innerhalb einer Vertiefung unzugänglich werden. Entscheiden Sie, ob die Maserung um eine Ecke herum fortgesetzt, an einer Bruchlinie enden oder auf eine Fläche beschränkt werden soll. Eine scharfe visuelle Grenze lässt sich oft leichter kontrollieren als ein unscharfer, von Hand verlaufender Übergang.
Wählen Sie die Bürstroute um die Teilegeometrie herum aus
Breite Schleifbänder eignen sich für flache Platten und lange Flächen, da Bewegung, Druck und Vorschub über einen großen Bereich hinweg gesteuert werden können. Schleifscheiben oder Vliesmedien können geformte Oberflächen erreichen, jedoch sind der Anpressdruck und die Verweildauer an bestimmten Stellen hier sensibler. Das Bürsten von Hand eignet sich für Prototypen, lokale Übergänge und Arbeiten in kleinen Stückzahlen, erhöht jedoch die Abhängigkeit vom Bediener und sollte nicht als Ersatz für eine automatisierte Fertigungslinie angesehen werden.
Geben Sie das Ergebnis und das validierte Prozessfenster an, anstatt eine Körnungszahl aus einem anderen Projekt zu übernehmen. “Körnung 240” beispielsweise bestimmt das Erscheinungsbild nicht eindeutig über verschiedene Schleifmittelmarken, Mineralarten, Trägersysteme, Maschinengeschwindigkeiten oder Verschleißzustände hinweg. Ein abgenutzter Schleifband kann anders schneiden als ein neuer, und ein Prozess kann sich allmählich verändern, bevor visuelle Fehler erkennbar werden.
Für eine Angebotsanfrage senden Sie bitte ein repräsentatives CAD-Modell und geben Sie die voraussichtliche Produktionsmenge an. BAOSONG kann dann gemeinsam mit Ihnen den Bürstvorgang prüfen CNC-Bearbeitung, Metallbearbeitung Und Oberflächenveredelung anstatt das Erscheinungsbild als isolierten abschließenden Schritt zu betrachten.
Substrat, Legierung und Produktform bleiben sichtbar
Das Bürsten verändert die Oberflächenstruktur, führt jedoch nicht dazu, dass alle Aluminiumsubstrate identisch aussehen. Walzblech, Strangpressprofile und bearbeitete Rohlinge weisen von vornherein unterschiedliche Kornstrukturen und Oberflächenverläufe auf. Legierung, Härtegrad, Walzglanz, Materialcharge und vorherige Hitzeeinwirkung können beeinflussen, wie eine gebürstete Oberfläche auf Reinigung und Eloxierung reagiert.
Nach dem normalen Bürsten können Walzspuren, Extrusionsstreifen, Abdrücke der Matrize, Dellen, Vertiefungen und tiefe Bearbeitungsspuren zurückbleiben. Um diese zu beseitigen, ist unter Umständen ein weiterer Materialabtrag erforderlich, was die Ebenheit, die Kantenschärfe oder die Abmessungen verändern kann. Markieren Sie kritische, optisch wichtige Flächen am eingehenden Material und schützen Sie diese vor dem Schneiden, Umformen und Transportieren. Gehen Sie nicht davon aus, dass die Endbearbeitungsstation Schäden ohne technische Überprüfung beseitigen kann.
Gemischte Produktformen lassen sich besonders schwer in einer einzigen sichtbaren Baugruppe aufeinander abstimmen. Ein gefräster 6061-Körper, eine Abdeckung aus 5052-Blech und eine extrudierte Zierleiste aus 6063 können zwar jeweils die Materialanforderungen erfüllen, sich nach dem Bürsten und Eloxieren jedoch unterschiedlich verhalten. Die Aluminiumführung 6061 vs. 6063 erläutert, warum Legierung und Herstellungsverfahren gemeinsam ausgewählt werden sollten.
Kanten, Löcher und Aussparungen für den Zugang zur Endbearbeitung entwerfen
Kanten bündeln den Schleifdruck und können schneller abgerundet werden als breite Flächen. Eine schmale Fläche neben einer Bohrung kann einen weniger stabilen Kontakt aufweisen, während eine erhabene Erhebung den Bereich dahinter verdecken kann. Tiefe Vertiefungen, Innenecken und eng beieinanderliegende Rippen sind in der gewählten Kornrichtung möglicherweise nicht erreichbar. Hierbei handelt es sich um geometrische Einschränkungen, nicht um Prüfprobleme.
Bitte überprüfen Sie diese Angaben, bevor Sie die Zeichnung freigeben:
- ausreichend ebene Auflagefläche für das ausgewählte Band, Rad oder die ausgewählte Scheibe bieten;
- wichtige Textstellen, Dichtungsflächen und Präzisionsbezugspunkte aus unkontrollierten Überblendungszonen heraushalten;
- Legen Sie fest, ob Kanten geschliffen, nur entgratet oder abgeklebt werden sollen;
- Bohrungen und Senkungen so anbringen, dass die Pinselstriche keine unzulässigen Lichtkränze erzeugen;
- Gewindebohrungen, Lagerpassungen, elektrische Kontakte und Erdungsbereiche nach Bedarf schützen;
- Verwenden Sie Trennlinien oder trennen Sie die Bauteile voneinander, wenn zwei nicht kompatible Faserrichtungen aufeinandertreffen würden.
Wenn die Oberflächenbehandlung mit der Funktion in Konflikt steht, kann eine abnehmbare Zierblende oder eine vorgebürstete Blechausführung stabiler sein, als zu versuchen, ein vollständig bearbeitetes Gehäuse zu bürsten. Unsere technische Unterstützung Durch eine Überprüfung lassen sich diese Konflikte erkennen, bevor Werkzeuge oder Produktionsvorrichtungen festlegt werden.
Beurteilen Sie das Erscheinungsbild nicht allein anhand der Rauheit.
Die Oberflächenstruktur setzt sich aus mehreren Komponenten zusammen. Die Rauheit beschreibt relativ feine Unebenheiten, die Welligkeit beschreibt größere Abstände, und die Lage beschreibt die vorherrschende Richtung. ASME B46.1 befasst sich mit der Terminologie und den Messverfahren für Rauheit, Welligkeit und Laufrichtung. Diese Messungen helfen Ingenieuren bei der Prozesssteuerung, doch ein einzelner Parameter kann das gesamte Erscheinungsbild von gerichtetem Aluminium nicht vollständig erfassen.
Zwei Oberflächen können ähnliche Ra-Werte aufweisen, sich jedoch hinsichtlich des Linienabstands, vereinzelter Kratzer, des Glanzes oder des Reflexionsvermögens unterscheiden. Die Messrichtung spielt eine Rolle, da ein Taster, der die Maserung quer durchquert, ein anderes Profil erfasst als einer, der entlang der Maserung verläuft. Bei Verwendung einer numerischen Texturanforderung müssen Grenzfrequenz, Filter, Auswertungslänge, Messspitze und Messstelle festgelegt werden.
Verwenden Sie die Rauheitsmessung dort, wo sie die Funktions- oder Prozessstabilität unterstützt, und nutzen Sie für die Beurteilung des äußeren Erscheinungsbildes zugelassene Referenzmuster. Das Muster sollte aus der Produktionslegierung bestehen und die Produktform, Geometrie sowie die gesamte Oberflächenbehandlung widerspiegeln. Bewahren Sie ein geschütztes Meistermuster und Arbeitsreferenzmuster auf; halten Sie deren Zulassungsdatum und Austauschverfahren fest, damit ein allmählicher Verschleiß der Muster die Akzeptanzkriterien nicht verändert.
Planen Sie die CNC-Bearbeitung und das Bürsten in der richtigen Reihenfolge
Durch die Bearbeitung vor dem Bürsten lassen sich leichte Bearbeitungsspuren auf zugänglichen Flächen harmonisch in die Oberfläche einfügen; allerdings kann das Schleifmittel Kanten abrunden und eine sehr präzise Funktionsfläche beeinträchtigen, wenn diese nicht geschützt wird. Die Bearbeitung nach dem Bürsten bewahrt wichtige Merkmale, doch Spannvorrichtungen, Späne und Kühlmittel können die optische Oberfläche zerkratzen oder verfärben. Es gibt keine allgemeingültige Reihenfolge.
Für CNC-Bearbeitung von Aluminium, trennen Sie funktionale und optische Anforderungen. Ermitteln Sie Bezugspunkte und Passungen, die nicht gebürstet werden dürfen, legen Sie gegebenenfalls Abdeckungen fest und planen Sie weiche Spannbacken oder Schutzfolien für spätere Arbeitsschritte ein. Verwenden Sie keine optische Oberfläche als ungeschützte Passfläche.
Werkzeugbahnen können Teil des endgültigen Erscheinungsbildes werden, wenn sie tiefer sind, als sie durch den Bürstvorgang entfernt werden können. Wenn eine Fläche einheitlich linear aussehen soll, sollte ein Testlauf durchgeführt werden, um sicherzustellen, dass Bearbeitungsspuren ohne übermäßigen Materialabtrag ausgeglichen werden können. Die Nachbearbeitung nur eines lokalen Bereichs führt oft zu einer Stelle mit abweichender Liniendichte oder Reflexion.
Das Bürsten vor dem Eloxieren verändert das endgültige Erscheinungsbild
Beim Eloxieren bildet sich eine an die Form angepasste Oxidschicht auf der vorbehandelten Aluminiumoberfläche. Der „Aluminum Anodizers Council“ Technisches Merkblatt erklärt, dass das Oxid transparent oder durchscheinend ist und dass das Substrat sowie die mechanische Vorbereitung das sichtbare Ergebnis beeinflussen. Gebürstete Linien bleiben daher Teil des eloxierten Erscheinungsbildes.
Das chemische Ätzen vor dem Eloxieren kann den Kontrast abschwächen und den Glanz verändern, während das Glanztauchverfahren die Oberflächenbeschaffenheit in eine andere Richtung lenken kann. Durch klares und farbiges Eloxieren lassen sich Unterschiede zwischen Legierungen, Chargen, Schweißzonen und Produktformen erkennen. Die Freigabe von blankem, gebürstetem Metall ist kein Beweis dafür, dass das eloxierte Serienteil entsprechend aussehen wird.
Geben Sie den vollständigen Arbeitsablauf an, z. B. Bürsten, Reinigen, Vorbehandeln, Eloxieren, Färben und Versiegeln. Genehmigen Sie die Muster nach dem letzten Arbeitsschritt. Siehe BAOSONGs Dienstleistungen rund um eloxiertes Aluminium für den nachgelagerten Veredelungskontext und verwenden Sie die Bezeichnungssystem der Aluminium Association um die Zielkategorien einheitlich zu kommunizieren.
Das Umformen und Schweißen kann die gleichmäßige Bürstenstruktur beeinträchtigen
Vorgebürstete Bleche können das Erscheinungsbild breiter Platten vereinfachen, doch durch das Biegen verändert sich die Reflexion der Maserung auf den einzelnen Oberflächen, und an den Kontaktstellen mit den Werkzeugen können Spuren auf dem Material zurückbleiben. Die Schutzfolie muss dem Schneiden und Umformen standhalten, ohne dass sich Fremdkörper darin festsetzen oder Kleberückstände zurückbleiben. Auch die Bürstrichtung im Verhältnis zur Biegung beeinflusst das optische Ergebnis.
Schweißnahtperlen, Wärmeeinflusszonen und überlappende Reparaturstellen können nach dem Bürsten und Eloxieren sichtbar bleiben. Das Schweißgut kann sich chemisch vom Grundwerkstoff unterscheiden. Wenn ein nahtloses Erscheinungsbild erforderlich ist, fertigen Sie ein geschweißtes und fertigbearbeitetes Muster unter Verwendung der tatsächlichen Legierung, des Schweißzusatzes, der Oberflächenvorbereitung und der Wärmezufuhr an. Ein flaches Blechmuster ist nicht repräsentativ.
Wählen Sie die Abfolge für die gesamte Baugruppe: Schneiden, Umformen, Schweißen, Angleichen, Bürsten, Reinigen und Beschichten. Für jeden Arbeitsschritt nach dem Bürsten ist ein Schutzkonzept erforderlich. Wenn Bauteile separat bearbeitet und mit verdeckten Befestigungselementen montiert werden können, lässt sich dadurch möglicherweise die Wiederholgenauigkeit verbessern; die sichtbare Maserungsrichtung und Farbe müssen jedoch weiterhin auf Baugruppenebene freigegeben werden.
Kontrolle der Chargenkonsistenz innerhalb des Prozessfensters
Ein stabiler Prozess erfasst mehr als nur das nominelle Schleifmittel. Er berücksichtigt den Hersteller und das Produkt des Schleifmittels, den Zustand des Bandes oder der Scheibe, die Kontaktscheibe, den Druck, die Drehzahl, den Vorschub, die Anzahl der Durchgänge, die Überlappung, die Ausrichtung des Werkstücks, die Reinigung sowie das Bediener- oder Maschinenprogramm. Relevante Variablen sollten nach der Freigabe der Probe festgeschrieben werden.
Für neues und abgenutztes Schleifmittel sind unter Umständen festgelegte Wechselgrenzen erforderlich. Die zu Beginn und am Ende eines Durchlaufs gefertigten Teile sollten unter denselben Bedingungen verglichen werden. Wenn mehrere Arbeitsstationen zum Einsatz kommen, stellen Sie sicher, dass diese gleichwertige Ergebnisse liefern, bevor Sie die Produktion zusammenführen. Halten Sie Material- und Oberflächenchargen rückverfolgbar, damit ein visuelles Muster mit seiner wahrscheinlichen Ursache in Verbindung gebracht werden kann.
Die Prozessfähigkeit sollte anhand realer Kosmetikflächen bewertet werden, nicht nur anhand kleiner, flacher Proben. Lange Platten decken Welligkeit und Streifenbildung auf, die bei einer Probe möglicherweise verborgen bleiben. Komplexe Gehäuse machen Richtungsänderungen und Kantenübergänge sichtbar. Die Erstmusterprüfung sollte die Einbaulage berücksichtigen, wenn die Passgenauigkeit benachbarter Teile von Bedeutung ist.
Definieren Sie die Prüfung so, dass Entscheidungen zum Erscheinungsbild wiederholbar sind
Eine Sichtprüfung ist am aussagekräftigsten, wenn die Bedingungen schriftlich festgelegt und in der Praxis umsetzbar sind. Legen Sie einen neutralen Hintergrund, eine diffuse oder anderweitig vereinbarte Beleuchtung, den Betrachtungsabstand, den Betrachtungswinkel, die Ausrichtung des Bauteils und eine angemessene Betrachtungsdauer fest. Reinigen Sie das Bauteil vor dem Vergleich mit der zugelassenen Methode; Fingerabdrücke und Rückstände können Abweichungen in der Oberflächenbeschaffenheit vortäuschen.
Prüfen Sie auf die vereinbarten Fehlerklassen: falsche Maserungsrichtung, Kratzer quer zur Maserung, Ratterungen, Streifenbildung, Flecken, Kantenwölbung, unvollständige Abdeckung, eingeschlossene Schleifpartikel, Verfärbungen und Transportschäden. Unterscheiden Sie eine durchgehende Prozessstruktur von vereinzelten Fehlern. Wenn Farbe und Glanz nach dem Eloxieren eine Rolle spielen, bewerten Sie diese als zusätzliche Merkmale, anstatt alles als “Bürstspuren” zu bezeichnen.”
BAOSONGs Qualitätsansatz kann die auf Zeichnungen basierende Prüfung und Rückverfolgbarkeit unterstützen. Die Beschaffungsspezifikation erfordert weiterhin projektspezifische Abnahmenachweise. Ein allgemeines Online-Foto kann nicht als Farb- oder Strukturstandard dienen, da die Aufnahmebedingungen, die Komprimierung und die Anzeige das, was der Betrachter sieht, verändern.
Häufige Probleme mit dem Erscheinungsbild und mögliche Abhilfemaßnahmen
| Beobachteter Zustand | Zuerst nachforschen | Nützliche Steuerung |
|---|---|---|
| Die Paneele sehen im zusammengebauten Zustand anders aus | Kornorientierung, Materialcharge und Betrachtungsrichtung | Datum-basierte Pfeile, verschachtelte Ausrichtung und Beispiel auf Baugruppenebene |
| Dunkle oder helle Streifen im Gesicht | Überlappung beim Einlauf, Riemenverschleiß, Druck und Welligkeit des Substrats | Validierte Maschineneinstellungen und Kriterien für den Schleifmittelwechsel |
| Querverläufe | Handhabung, Vorbearbeitung, Späne oder lokale Nachbearbeitung | Einwegströmung, Reinigung und geschützter Transfer |
| Abgerundete Kanten oder Verlust der Schärfe | Übermäßige Verweildauer und Kantenbelastung | Spielplanunterstützung, Passkontrolle und festgelegte Abschlussgrenzen |
| Lichthöfe um Löcher oder Erhebungen | Werkzeugzugang und Änderungen des Anpressdrucks | Wiederholung der Geometrie, stabile Halterung und zugelassene lokale Begrenzung |
| Gebürstete Teile weisen nach dem Eloxieren Unterschiede auf | Legierung, Charge, Vorbehandlung, Oxid, Farbe und Versiegelung | Die endgültige Veredelungsroute an seriengerechten Mustern genehmigen |
| Einwandfreie Teile kommen zerkratzt an | Folie, Zwischenlagen, Kontakt zwischen den Teilen und Auspacken | Validierte Verpackungs- und Handhabungsanweisungen |
Ein praktischer Arbeitsablauf für die Steuerung der gebürsteten Oberfläche
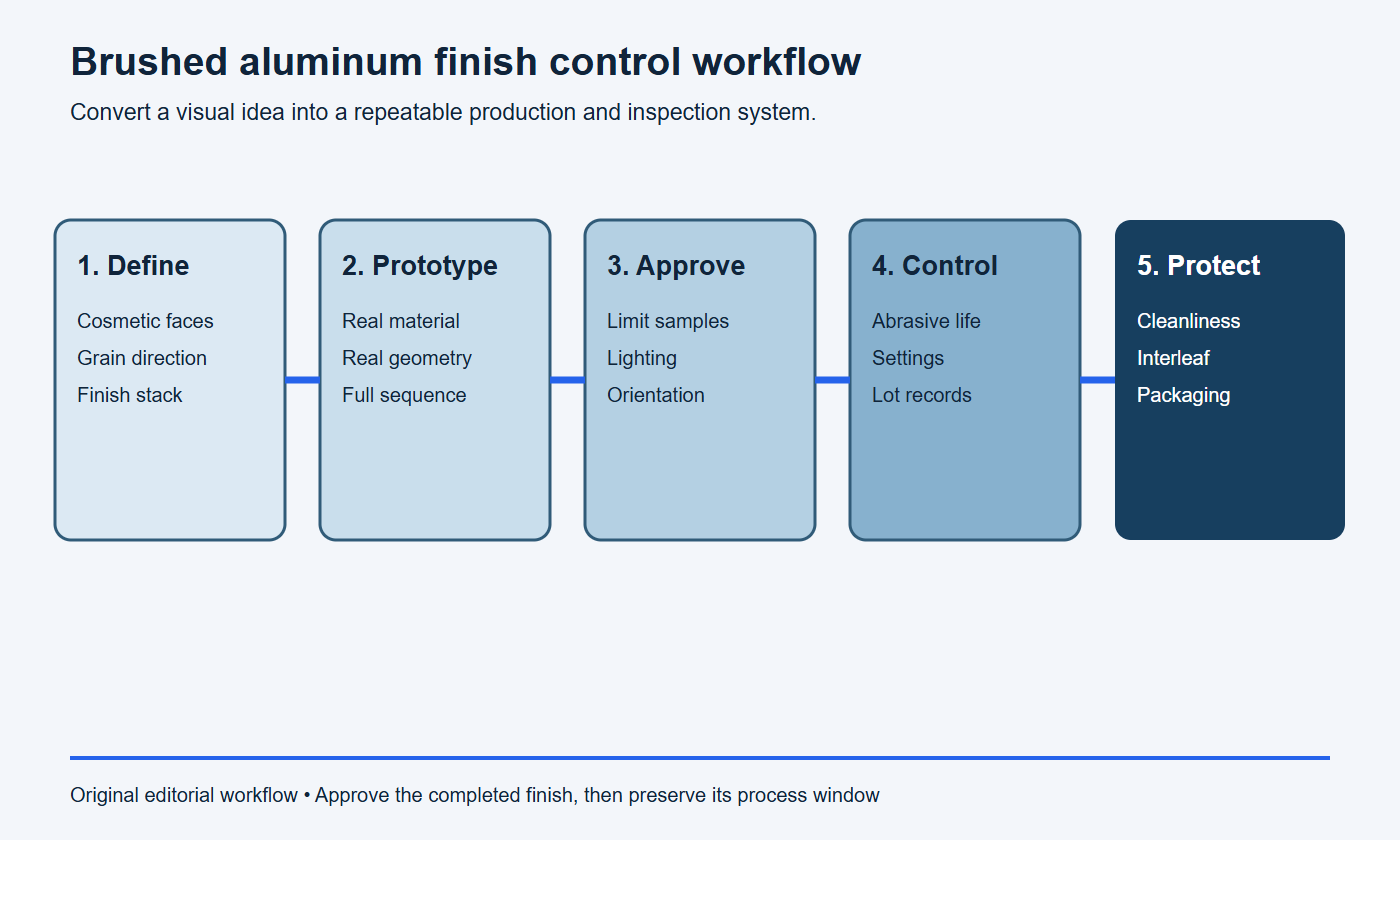
- Definition: Gesichter klassifizieren, die Maserungsrichtung markieren und die nachfolgende Endbearbeitung festlegen.
- Prototyp: Fertigen Sie repräsentative Teile unter Verwendung des vorgesehenen Materials, der vorgesehenen Geometrie und der vorgesehenen Prozessabfolge.
- Genehmigen: die Probenahme und die Prüfbedingungen hinsichtlich der physikalischen Grenzwerte vereinbaren.
- Steuerung: Materialchargen, den Verschleißzustand, die Maschineneinstellungen und die Fertigungschargen erfassen.
- Schützen: Reinigen, Verpacken, Ausrichtung der Etiketten sowie Schutz vor Abrieb während des Transports und der Montage.
Stoppbedingungen: Die gebürstete Oberfläche noch nicht freigeben
- Als Angabe reicht eine Körnungsnummer, ein Ra-Wert oder eine Beschreibung wie “fein satiniert” aus.”
- An einer oder mehreren sichtbaren Flächen fehlen die Faserrichtung und die kosmetischen Grenzen.
- Das Muster unterscheidet sich hinsichtlich der Legierung, der Produktform, der Bearbeitung, der Geometrie oder der nachgelagerten Oberflächenbehandlung von den Serienprodukten.
- Vertiefungen, Ecken, Schweißnähte oder reparierte Stellen lassen sich nicht in der vorgeschriebenen Richtung mit wiederholbarem Zugang bürsten.
- Prüfbeleuchtung, Stichproben, Verpackungsschutz oder das Entfernen von Schutzfolie sind nicht definiert.
Anfrage bezüglich einer druckfertigen Oberfläche aus gebürstetem Aluminium
Bitte entwickeln Sie eine gebürstete Oberfläche für das Teil [Nummer/Revision], Legierung/Härtungszustand/Produktform [Anforderung]. Verwenden Sie die in der Zeichnung angegebenen Oberflächenklassen und Kornpfeile. Geben Sie das Schleifsystem, die Verarbeitungsrichtung, die Oberflächenbegrenzungen, geschützte Merkmale sowie den vollständigen Ablauf der Eloxierung oder Beschichtung an. Erstellen Sie repräsentative Muster für das Mindest-, Ziel- und Maximalaussehen und schlagen Sie Bedingungen für die Sichtprüfung sowie unterstützende Texturmessungen vor. Geben Sie die für den Schutz der genehmigten Oberfläche erforderlichen Verpackungs-, Zwischenlagen-, Folien- und Handhabungsmaßnahmen an.
Was sollte eine Angebotsanfrage für gebürstetes Aluminium enthalten?
- Überarbeitung des 3D-Modells und der zugehörigen 2D-Zeichnung;
- Legierung, Härtegrad und Produktform;
- primäre und sekundäre kosmetische Oberflächen;
- Bezugspunktspezifische Kornpfeile für jede relevante Fläche;
- Bereiche, in denen Bürsten, Kantenrollen, Kontakt mit dem Gestell oder Abdecken zulässig sind;
- funktionale Abmessungen und Oberflächen, die geschützt werden müssen;
- komplette Oberflächenbehandlung, einschließlich Eloxieren oder Beschichten, falls erforderlich;
- zugelassene Probe, Grenzwerte für Proben oder Plan zur Zielentwicklung;
- Bedingungen für die Sichtprüfung sowie etwaige ergänzende Texturmessungen;
- Prototypen- und Serienmengen, Montageabläufe und Verpackungsanforderungen.
Senden Sie diese Eingaben über die BAOSONG-Projektbewertungsformular. Ziel ist es, vor Produktionsbeginn sicherzustellen, dass die Zeichnung, der Prozesszugang, die Probenahme und das Abnahmeverfahren dasselbe Endprodukt beschreiben.
Häufig gestellte Fragen
Ist gebürstetes Aluminium dasselbe wie satiniertes Aluminium?
Nicht unbedingt. “Gebürstet” beschreibt in der Regel eine sichtbar gerichtete mechanische Struktur. “Satiniert” wird uneinheitlich verwendet und kann sowohl eine feinere, gerichtete Oberfläche als auch ein gleichmäßigeres, ungerichtetes Erscheinungsbild bezeichnen. Definieren Sie das gewünschte Ergebnis anhand eines verfahrensspezifischen Musters.
Mit welcher Körnung lässt sich die beste gebürstete Aluminiumoberfläche erzielen?
Es gibt keine allgemein gültige optimale Körnung. Das Ergebnis hängt vom Schleifsystem, der Maschine, dem Verschleiß, dem Druck, der Geschwindigkeit, der Anzahl der Durchgänge, dem Untergrund und der anschließenden Behandlung ab. Wählen Sie das gewünschte Erscheinungsbild anhand repräsentativer Muster aus und kontrollieren Sie anschließend die validierten Variablen.
Kann Ra eine gebürstete Optik festlegen?
Ra ermöglicht zwar die Kontrolle der Oberflächenstruktur, definiert jedoch weder die Kornrichtung noch den Glanzgrad, die Liniendichte, vereinzelte Kratzer oder Welligkeit. Verwenden Sie Messparameter in Verbindung mit den Anforderungen an die Verlegung und Mustern zur visuellen Begrenzung.
Verdeckt das Eloxieren Kratzer in gebürstetem Aluminium?
Nein. Die Anodenschicht passt sich der Oberfläche an und kann Kratzer sowie Unebenheiten in der Vorbehandlung sichtbar machen. Beheben Sie störende Beschädigungen vor dem Eloxieren oder sortieren Sie die betroffenen Teile aus und prüfen Sie das Erscheinungsbild erst nach Abschluss des gesamten Veredelungsprozesses.
Sollte Aluminium vor oder nach der Bearbeitung gebürstet werden?
Die Reihenfolge hängt davon ab, welche Flächen kosmetischer Natur sind, welche Maße kritisch sind und wie die nachfolgenden Bearbeitungsschritte geschützt werden. Prüfen Sie vor der Festlegung der Reihenfolge die Zugänglichkeit für die Bearbeitung, Kanteffekte, die Aufspannung und den Materialabtrag.
Wie sollte gebürstetes Aluminium verpackt werden?
Verwenden Sie saubere, nicht scheuernde Trenn- und Schutzmaterialien, die für die Endbearbeitung validiert sind. Verhindern Sie Bewegungen zwischen den Bauteilen, eingeklemmte Späne, Feuchtigkeit, Klebstoffrückstände und eine gemischte Ausrichtung. Legen Sie fest, wann die Schutzfolie entfernt wird.
Überprüfung der Oberfläche aus gebürstetem Aluminium anfordern
BAOSONG kann Legierung, Geometrie, Bearbeitungs- oder Fertigungsablauf, richtungsabhängige Oberflächenbearbeitung, Eloxierung und Prüfung als ein einziges Produktionssystem überprüfen. Stellen Sie die Zeichnung, die Karte der Sichtflächen, das Muster und die erwartete Stückzahl bereit über Kontakt für eine projektspezifische Prüfung der Herstellbarkeit und der Oberflächenbeschaffenheit.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
