
Kurze Antwort: Was ist der praktische Unterschied zwischen unbearbeitetem und poliertem Aluminium?
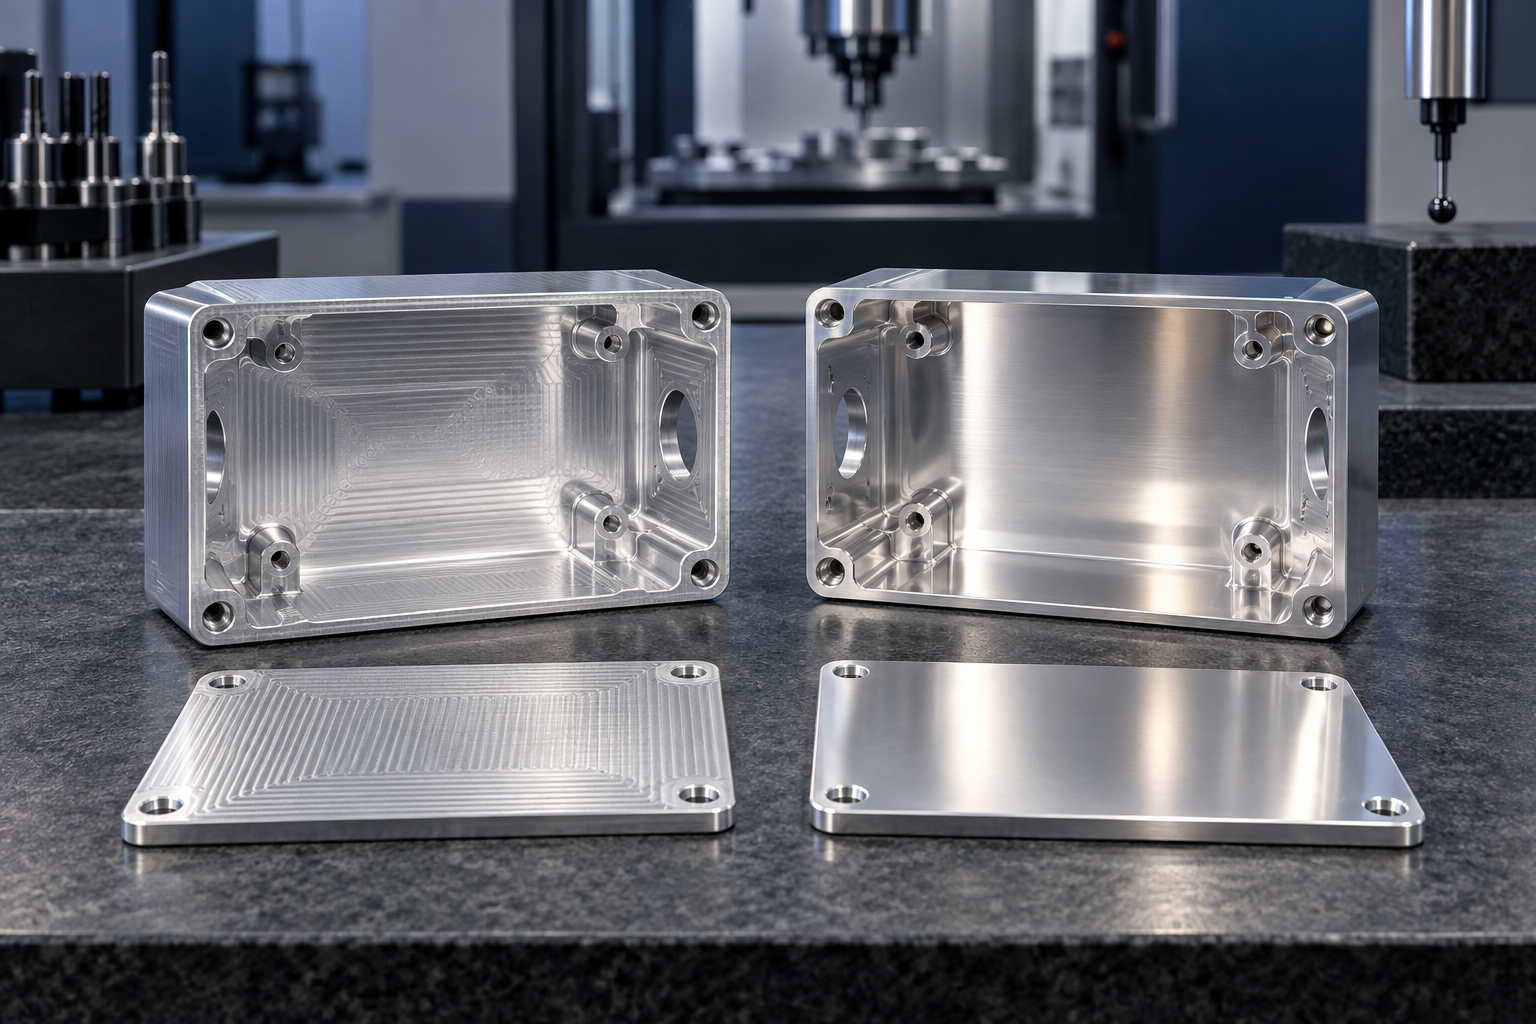
Eine „As-Machined“-Oberfläche aus Aluminium ist die Oberfläche, die nach dem letzten Zerspanungsvorgang verbleibt, gefolgt von einer normalen Reinigung und einer vorgeschriebenen Entgrätung. Die kontrollierten Werkzeugbahnen bleiben sichtbar. Bei einer polierten Oberfläche erfolgt nach der Bearbeitung eine zusätzliche Verfeinerung durch Schleifen, um diese Strukturen zu reduzieren oder zu beseitigen und ein glatteres, helleres oder reflektierenderes Erscheinungsbild zu erzielen.
Die Bearbeitung im Rohzustand ist in der Regel die risikokärmere Wahl bei komplexer Geometrie, schwer zugänglichen Merkmalen, Prototypen und verdeckten Funktionsteilen. Das Polieren eignet sich für kundenseitige Oberflächen, Reflektoren oder Teile, die ein bewusst verfeinertes Erscheinungsbild erfordern, bringt jedoch einen höheren Arbeitsaufwand, Zugangsbeschränkungen sowie die Möglichkeit von Kantenabrundungen, lokalen Welligkeiten, Maßabweichungen und Chargenschwankungen mit sich.
Keiner der beiden Begriffe stellt eine vollständige Spezifikation dar. Legen Sie die Anforderungen an Oberflächen, Rauheit oder Optik, den Werkzeugweg oder die Polierrichtung, zulässige Fehler, geschützte Maße, nachgelagerte Beschichtung und Prüfverfahren fest. Bei polierten Werkstücken sollten Sie serientypische Muster freigeben, da die Begriffe “satiniert”, “glänzend” und “spiegelglatt” keine einheitliche Bedeutung haben.
Nutzen Sie diese vierstufige Auswahl der Oberflächenbehandlung
- Ordnen Sie die Oberflächen zu: Kennzeichnen Sie funktionale, primär kosmetische, sekundär kosmetische, verdeckte und geschützte Bereiche.
- Nach Verwendungszweck auswählen: Behalten Sie die bearbeiteten Werkzeugwege bei, sofern sie akzeptabel sind, und verfeinern Sie sie nur dort, wo das Erscheinungsbild oder die optische Funktion den zusätzlichen Aufwand rechtfertigt.
- Prozesszugriff prüfen: Überprüfen Sie die Schleifwirkung, die Kantenverrundung, die Abmessungen der Werkstücke, die Übergänge und die nachgelagerte Beschichtung.
- Den endgültigen Status genehmigen: repräsentative Teile anhand von Messungen, physikalischen Grenzwerten und Verpackungsschutz prüfen.
Die bearbeitete Oberfläche bewahrt das endgültige Schnittmuster
Beim Fräsen und Drehen entsteht durch die Geometrie des Schneidwerkzeugs, den Vorschub, den Schritt, die Werkzeugüberdeckung, die Maschinenbewegung und das Materialverhalten ein wiederholbares Oberflächenmuster. Dieses Muster kann linear, kreisförmig, spiralförmig oder konturiert sein. Ein sauberes Muster ist nicht automatisch ein Fehler; es ist das erwartete Ergebnis der gewählten Bearbeitungsstrategie, sofern in der Zeichnung nichts anderes angegeben ist.
„Wie bearbeitet“ bedeutet auch nicht „rau“, „verschmutzt“ oder „unfertig“. Das Bauteil sollte der Zeichnung entsprechen, frei von schädlichen Graten und Verunreinigungen sein und eine Verarbeitungsqualität aufweisen, die der vorgeschriebenen Oberflächenbeschaffenheit entspricht. Werkzeugvibrationen, Kerben, Spanrückstände, Spannschäden und zufällige Kratzer unterscheiden sich von einem beabsichtigten Werkzeugweg.
Für CNC-Bearbeitung von Aluminium, können Konstrukteure für ausgewählte Flächen einen Texturparameter, eine kontrollierte Werkzeugbahnrichtung oder Muster für optische Grenzwerte anfordern. Vermeiden Sie es, für jede Aussparung und jede verdeckte Wand die gleiche Anforderung an die Oberflächenqualität festzulegen, wenn nur wenige Bereiche die Funktion oder das Erscheinungsbild beeinflussen.
“Polished” umfasst mehrere verschiedene Ergebnisse
Beim Polieren werden mit Schleifmitteln immer kleinere Unebenheiten der Oberfläche beseitigt. Anschließend kann ein Glanzpolieren erfolgen, um den Glanz zu erhöhen und sichtbare Schleifspuren zu reduzieren. Dabei können Schleifbänder, Scheiben, Räder, Polierpasten, automatisierte Anlagen oder fachmännische Handarbeit zum Einsatz kommen. Durch unterschiedliche Kombinationen lassen sich mattglatte, seidenmatte, glänzende oder hochglänzende Ergebnisse erzielen.
Der Spezifikationsleitfaden des Aluminium Anodizers Council führt Polieren und Glänzen als mechanische Oberflächenbearbeitungsverfahren auf und erläutert, dass damit Oberflächen erzielt werden können, die von einer gerichteten oder ungerichteten Struktur bis hin zu einer spiegelglatten Oberfläche reichen. Es Zusammenfassung der Oberflächenbezeichnungen unterscheidet zwischen den Oberflächenfamilien „poliert“, „mit gerichteter Textur“ und „ohne gerichtete Textur“.
Ein Begriff wie “poliert” muss daher durch weitere Angaben konkretisiert werden. Geben Sie an, welche Flächen poliert sind, die vorgesehene Ausrichtung, die angestrebte Rauheit, sofern dies für die Funktion erforderlich ist, gegebenenfalls die Glanz- oder Reflexionsmethode, zulässige Restlinien, den Zustand der Kanten sowie eine Beschreibung des optischen Erscheinungsbilds. Ist das genaue Verfahren entscheidend, verweisen Sie auf eine qualifizierte Verfahrensspezifikation.
Bearbeitete und polierte Oberflächen auf einen Blick
| Entscheidungsfaktor | bearbeitet | Poliert | Der Kunde sollte festlegen |
|---|---|---|---|
| Aussehen | Sichtbares, kontrolliertes Schnittbild | Reduzierte Schleifspuren mit seidenmatter bis glänzender Reflexion | Referenzprobe, Ausrichtung und Fehlergrenzen |
| Geometrie | Endform direkt per CNC gefertigt | Zusätzliche Materialabtragung und mögliche Kantenanpassung | Geschützte Bezugspunkte, Radien, Kanten und Bemaßungen |
| Zugang | Einschränkungen ergeben sich hauptsächlich durch den Zugang für Fräser und Maschinen | Eingeschränkt durch Riemen, Rad, Bremsbelag und Zugang für den Bediener | Einschließlich Flächen, Taschen und Übergänge |
| Konsistenz | Abhängig von Werkzeug, Programm, Werkstückspannung und Werkstoff | Ebenfalls beeinflusst durch abrasiven Verschleiß, Druck, Verweildauer und den Bediener | Prozessfenster und Probenplan |
| Prüfung | Texturmessung und Überprüfung der Verarbeitungsqualität | Bewertung der Textur sowie der Optik, des Glanzes oder des Reflexionsgrades | Vorgehensweise, Ausrichtung, Standorte und Grenzen |
| Nachbearbeitung | Werkzeugbahnen können nach dem Eloxieren sichtbar bleiben | Der Polierzustand beeinflusst die endgültige Helligkeit und Gleichmäßigkeit | Die gesamte Endstrecke genehmigen |
| Handhabung | Sauberes Aluminium hinterlässt immer noch Spuren und oxidiert | Auf glänzenden Oberflächen sind Fingerabdrücke und feine Kratzer deutlich zu erkennen | Reinigung, Folie, Zwischenlagen und Verpackung |
Die Oberflächenrauheit beschreibt das Erscheinungsbild nicht vollständig
Zur Oberflächenstruktur gehören Rauheit, Welligkeit und Verlegung. ASME B46.1 definiert diese Bestandteile und Parameter zur Quantifizierung der Oberflächenstruktur. ISO 21920-1:2021 enthält Vorschriften zur Angabe der Profiloberflächenstruktur in ISO-basierten technischen Produktdokumentationen.
Ein niedrigerer Ra-Wert geht oft mit einer Verfeinerung der Oberflächenbeschaffenheit einher, doch dieser Wert sagt nichts über Helligkeit, Linienabstand, Welligkeit, vereinzelte Kratzer, Vertiefungen oder Richtung aus. Zwei Oberflächen können ähnliche Ra-Werte aufweisen und unter derselben Beleuchtung dennoch unterschiedlich aussehen. Eine stark reflektierende Oberfläche kann geringfügige Verzerrungen deutlicher sichtbar machen, selbst wenn ihre Feinaufrauhung gering ist.
Wenn die Rauheit von Bedeutung ist, geben Sie den Parameter, die Einheiten, den Maximalwert oder den Bereich, die Messrichtung, die Filterbedingungen und die Messstellen an. Verwenden Sie für die Oberflächenbeschaffenheit Muster. Eine Tasterabtastung auf einer zugänglichen ebenen Probe kann nicht nachweisen, dass jede Ecke und jede Vertiefung eines komplexen Gehäuses gleichmäßig poliert wurde.
Werkzeugwege können ein beabsichtigtes Konstruktionsmerkmal sein
Viele hochwertige Industrieprodukte nutzen kontrollierte kreisförmige oder lineare Bearbeitungsmuster als Teil ihrer optischen Identität. Auf diese Weise lassen sich scharfe Geometrien bewahren und eine wiederholbare, maschinell definierte Ausrichtung erzielen, ohne dass manuelles Polieren erforderlich ist. Dies funktioniert am besten, wenn der Konstrukteur das Muster akzeptiert und festlegt, wie benachbarte Flächen oder Teile zueinander ausgerichtet werden sollen.
Große, ebene Flächen zeigen Werkzeugwechsel, Änderungen der Schrittweite und Spiegelungen deutlicher als kleine Strukturen. Für einen Schlichtdurchgang sind unter Umständen ein eigenes Werkzeug, eine stabile Werkstückspannung sowie ein kontrollierter Ein- und Auslauf erforderlich. Bei Teilen, die in mehreren Aufspannungen bearbeitet werden, können je nach Ausrichtung unterschiedliche Muster auftreten, selbst wenn alle Flächen denselben Rauheitswert aufweisen.
Identifizieren Sie in der Zeichnung die dem Kunden zugewandten Oberflächen und unterscheiden Sie zulässige reguläre Werkzeugwege von Ratterungen, Kerben oder zufälligen Beschädigungen. Die CNC-Bearbeitung Der Plan sollte die Steuerungen für Schneidwerkzeug, Programm und Einrichtung bei Nachbestellungen beibehalten.
Das Polieren verändert Kanten und die lokale Geometrie
Der Kontakt mit dem Schleifmittel ist nicht vollkommen gleichmäßig. Auf Außenkanten wirkt konzentrierter Druck ein, wodurch sie sich abrunden oder ihre Konturen verlieren können. Erhabene Beschriftungen und schmale Stege können sich abtragen. Durch lokales Verweilen kann sich eine ebene Oberfläche einwölben, und dünne Wände können sich unter Druck oder Hitze verziehen. Ein poliertes Teil kann glatter wirken, während es sich gleichzeitig von seiner vorgesehenen Geometrie entfernt.
Markieren Sie Dichtflächen, Lagersitze, Bezugspunkte, deutliche optische Übergänge und Präzisionspassungen, die nicht poliert werden dürfen. Legen Sie fest, ob Fasen und Radien enthalten sind. Wenn eine optische Fläche auf eine funktionale Kante trifft, einigen Sie sich vor der Freigabe des Entwurfs darauf, wie die Oberflächenbearbeitung endet oder ineinander übergeht.
Die Abmessungen sollten im geforderten Endzustand bewertet werden. Gehen Sie nicht davon aus, dass beim Polieren überall eine vernachlässigbare Menge abgetragen wird, und fügen Sie keine pauschale Aufmaßzugabe hinzu. Führen Sie einen repräsentativen Versuch durch, um das Bearbeitungsaufmaß und die Prozessfähigkeit für das tatsächliche Material, die Geometrie und die angestrebte Oberflächengüte zu ermitteln.
Tiefe Vertiefungen und innere Strukturen lassen sich möglicherweise nicht gleichmäßig polieren
Ein breites Band oder Rad kann auf einer offenen Fläche ein gleichmäßiges Finish erzielen, erreicht jedoch möglicherweise keine tiefen Vertiefungen, schmalen Kanäle oder Innenecken. Kleine Werkzeuge können zwar mehr Bereiche erreichen, erhöhen jedoch die lokalen Abweichungen und den Zeitaufwand. Bei dünnen Rippen und scharfen Kanten kann die Bearbeitung von Hand zudem unsicher oder ungleichmäßig ausfallen.
Entscheiden Sie, ob Innenflächen im bearbeiteten Zustand belassen werden, eine andere Oberflächenbeschaffenheit erhalten sollen oder eine Konstruktionsänderung erfordern. Eine klare Übergangsgrenze an einer Kante oder Stufe lässt sich oft besser reproduzieren als ein undefinierter Übergang innerhalb einer Aussparung. Vermeiden Sie spiegelglatte Oberflächen bei Merkmalen, die normalerweise nicht sichtbar sind und keinen Beitrag zur Funktion leisten.
Verwendung technische Unterstützung vor der Fertigstellung des Teils die Zugänglichkeit für den Schleifvorgang zu überprüfen. Eine abnehmbare Abdeckung, eine separate Verkleidung, ein größerer Radius oder eine besser zugängliche Ausrichtung der Oberfläche können dazu beitragen, das gewünschte Erscheinungsbild mit geringerem Risiko zu erzielen.
Durch Polieren lassen sich nicht alle Fehler zuverlässig beseitigen
Tiefe Schnittspuren, Dellen, Vertiefungen, Porosität und Materialeinschlüsse erfordern unter Umständen einen erheblichen Abtrag und können auch nach dem Polieren noch sichtbar bleiben. Das Beseitigen eines einzelnen lokalen Defekts kann eine Vertiefung oder einen Bereich mit abweichender Reflexion hinterlassen. Wird dieser Vorgang auf der gesamten Oberfläche wiederholt, kann dies zu Veränderungen der Abmessungen und Kanten führen.
Überprüfen Sie das Material und die Bearbeitung vor dem Polieren. Legen Sie fest, inwieweit der Poliervorgang die Defekte voraussichtlich beseitigen kann, und leiten Sie tiefere Defekte zur technischen Beurteilung weiter. Verlassen Sie sich nicht darauf, dass eine glänzende Endoberfläche Risse, Korrosion oder Unregelmäßigkeiten im Untergrund verdeckt.
Der Bezeichnungssystem der Aluminium Association für Aluminiumoberflächen unterteilt mechanische Oberflächenbehandlungen, chemische Oberflächenbehandlungen und Beschichtungen in separate, aber kombinierbare Kategorien. Nutzen Sie dieses Schema, um den gesamten Vorbereitungsablauf zu beschreiben, und wenden Sie anschließend die aktuellen Projektspezifikationen und genehmigten Muster für Produktionsentscheidungen an.
Die Legierung und die Rohform beeinflussen das Polierergebnis
Aluminiumlegierungen und Produktformen unterscheiden sich hinsichtlich ihrer chemischen Zusammensetzung, Mikrostruktur, Einschlüsse, Kornlaufrichtung und vorherigen Oberflächenbeschaffenheit. Walzbleche, Strangpressprofile, Knüppel und Gussteile lassen sich unter Umständen unterschiedlich polieren. Eine bearbeitete Baugruppe aus verschiedenen Produktformen kann selbst nach ähnlicher Schleifbearbeitung unterschiedliche Farbtöne oder Reflektionsgrade aufweisen.
Änderungen der Materialcharge können die optische Übereinstimmung beeinträchtigen. Halten Sie sichtbare, aufeinander abgestimmte Teile nach Möglichkeit innerhalb einer kontrollierten Material- und Oberflächencharge. Geben Sie die Legierung, den Härtegrad und die Produktform auf der Zeichnung an und nehmen Sie keine Substitutionen vor, die ausschließlich auf der Festigkeit basieren, wenn das Erscheinungsbild und die Eloxierung eine Rolle spielen.
Der Aluminiumführung 6061 vs. 6063 erläutert, inwiefern die Wahl der Legierung mit der Bearbeitung und der Strangpressung zusammenhängt. Erstellen Sie Muster zur Beurteilung des Aussehens aus dem vorgesehenen Rohmaterial, anstatt einen nicht entsprechenden Standardprobekörper zu genehmigen.
Poliertes Aluminium benötigt eine Schutzstrategie
Unbeschichtetes Aluminium bildet von Natur aus eine Oxidschicht auf der Oberfläche, und auf hochglanzpolierten Flächen sind Fingerabdrücke, Flecken, Reinigungsstreifen und feine Kratzer deutlich zu erkennen. Das endgültige Erscheinungsbild hängt ebenso sehr von der Reinigung, der Lagerung und der Verpackung ab wie vom letzten Polierschritt.
Zu den möglichen Schutzmaßnahmen zählen das Eloxieren, eine kompatible transparente organische Beschichtung oder anwendungsspezifische Handhabungsmaßnahmen. Jede dieser Maßnahmen verändert das Erscheinungsbild und die Leistungsmerkmale. Eine transparente Beschichtung kann den Glanzgrad oder die optische Tiefe verändern. Das Eloxieren passt sich dem Untergrund an und kann den Farbton verändern. Keine dieser Maßnahmen sollte allein deshalb gewählt werden, weil sie als “transparent” bezeichnet wird.”
Legen Sie zugelassene Reinigungsmittel, die Verwendung von Handschuhen, Schutzfolie, Zwischenlagen, die Trennung der Teile voneinander sowie das Auspacken fest. Stellen Sie sicher, dass der Klebstoff der Folie und die Verpackungsmaterialien während der vorgesehenen Lagerung und des Transports keine Spuren auf der fertigen Oberfläche hinterlassen oder mit dieser reagieren.
Durch das Eloxieren bleiben die Spuren beider ursprünglichen Oberflächenbehandlungen erhalten
Der „Aluminum Anodizers Council“ erklärt, dass ungefärbtes Anodixoxid transparent oder durchscheinend ist und die ursprüngliche Oberflächenstruktur beibehält. Bearbeitungsspuren, Polierspuren und Materialfehler können sichtbar bleiben. Chemisches Ätzen oder Aufhellen vor dem Eloxieren kann den Kontrast verändern, führt jedoch nicht bei jeder Ausgangsoberfläche zum gleichen Ergebnis.
Genehmigen Sie die eloxierten Muster nach Abschluss des gesamten Prozessablaufs, bestehend aus mechanischer Vorbereitung, Reinigung, chemischer Vorbehandlung, Eloxieren, Färben und Versiegeln. Die AAC-Spezifikationsblatt stellt fest, dass die Legierung und die mechanische Oberflächenbearbeitung das Erscheinungsbild der eloxierten Oberfläche beeinflussen.
Für eloxiertes Aluminium, die Kontaktstellen mit dem Gestell, die maskierten Bereiche und die farblich angepassten Oberflächen zu identifizieren. Ein polierter, unbehandelter Probekörper ist kein Beweis dafür, dass das endgültige eloxierte Gehäuse denselben Glanz beibehält oder farblich mit einer anderen Legierungscharge übereinstimmt.
Für funktionale Oberflächen ist unter Umständen eine andere Oberflächenbehandlung erforderlich
Das Aussehen ist nur ein Aspekt. Dichtflächen, Gleitflächen, Lagersitze, Klebeverbindungen, thermische Kontakte und optische Elemente können unterschiedlich auf Oberflächenbeschaffenheit und Rückstände von Poliermitteln reagieren. Ein sehr glänzendes Aussehen ist kein Beweis dafür, dass die Oberfläche für ihre Funktion geeignet ist.
Legen Sie den Funktionsparameter und die Reinigungsanforderung unabhängig voneinander fest. Vermeiden Sie das Polieren in der Nähe kritischer Bezugspunkte oder Passungen, es sei denn, diese sind im validierten Prozess berücksichtigt. Wenn Reibung, Dichtwirkung, Haftung oder optische Leistung entscheidend sind, qualifizieren Sie das tatsächliche Oberflächensystem unter Berücksichtigung des Gegenmaterials und der Betriebsbedingungen.
Durch das Polieren können scharfe Grate zudem ungleichmäßig entfernt werden, ohne dass dadurch gewährleistet ist, dass sich kreuzende Bohrungen sicher oder sauber sind. Erstellen Sie einen separaten Entgratungsplan und prüfen Sie verdeckte Kreuzungspunkte als funktionale Merkmale.
Die Prüfung muss der Art der Oberflächenbehandlung entsprechen
Die Prüfung der bearbeiteten Oberfläche kann die Messung der Oberflächenstruktur, die visuelle Überprüfung des vorgesehenen Werkzeugmusters und die Fehlerprüfung umfassen. Bei der Prüfung polierter Oberflächen können zudem Glanz, Reflexionsgrad, Trübung, Ausrichtung und Welligkeit berücksichtigt werden. Die Messgeräte, die Geometrie, die Einheiten und die Messstellen müssen auf die jeweilige Oberfläche abgestimmt sein.
Legen Sie für die visuelle Begutachtung die Beleuchtung, den Abstand, den Winkel, die Ausrichtung, einen neutralen Hintergrund und die Betrachtungsdauer fest. Stark reflektierende Oberflächen können den Prüfraum statt des Teils selbst widerspiegeln; verwenden Sie daher eine kontrollierte Umgebung und vergleichen Sie das Muster und das Teil in derselben Ausrichtung.
Halten Sie genehmigte Ziel- und Grenzwerte unter Versionskontrolle. Verknüpfen Sie diese mit dem Projekt. Qualitätsaufzeichnungen und schützen Referenzproben vor Kratzern, Oxidation und Veränderungen durch Reinigungsvorgänge. Fotos können die Lage von Mängeln dokumentieren, sollten jedoch nicht als alleiniger Helligkeits- oder Farbstandard dienen.
Was beeinflusst die Kosten und das Produktionsrisiko?
| Fahrer | Warum das wichtig ist | Entwurfsantwort |
|---|---|---|
| Kosmetikbereich | Größere Flächen erfordern eine präzisere Bearbeitung, eine längere Schleifzeit und eine gründlichere Prüfung. | Die hochwertige Oberflächenbehandlung sollte auf die Flächen beschränkt werden, die der Kunde sieht oder nutzt |
| Zugriff auf Geometrie | Für Aussparungen, Rippen und Schnittstellen sind kleinere Werkzeuge oder manuelle Arbeit erforderlich | Schaffen Sie klare Abschlussgrenzen und gut zugängliche Radien |
| Helligkeitsstufe | Eine feinere Veredelung erfordert mehr Arbeitsschritte und eine sauberere Handhabung | Wählen Sie das schlichteste Design, das dem Produkt gerecht wird |
| Behebung von Mängeln | Tiefe Rillen erfordern Materialabtrag und bergen die Gefahr von Verformungen. | Schäden bereits im Vorfeld verhindern und Grenzen für Nachbesserungen festlegen |
| Kantendefinition | Der Schleifdruck kann Kanten und Konturen abrunden | Kritische Kanten schützen und Endzustand festlegen |
| Stapelabgleich | Material, abrasiver Verschleiß und Bedienungstechnik beeinflussen die Reflexion | Kontrollchargen, Einstellungen und Proben |
| Nachgelagerte Beschichtung | Durch Eloxieren oder eine Klarlackbeschichtung verändern sich der endgültige Farbton und der Glanzgrad | Genehmigen Sie die gesamte Strecke, nicht nur einen Zwischenabschnitt. |
So legen Sie die gewünschte Oberflächenbeschaffenheit fest
Verwenden Sie Zeichnungshinweise und eine Fertigstellungskarte, die das Ergebnis verdeutlichen, ohne unnötige Vorgehensweisen vorzuschreiben. Die unten in Klammern aufgeführten Felder sind Projektentscheidungen.
| Beenden | Beispiel für den Aufbau einer Notiz | Ergänzende Definition |
|---|---|---|
| Funktionsfähig im bearbeiteten Zustand | OBERFLÄCHE [A]: [TEXTURPARAMETER/GRENZWERT/EINHEITEN] GEMÄSS [STANDARD]; MESSUNG [POSITIONEN/RICHTUNG] | Funktion, Ausgangszustand und Endzustand |
| Optik im Bearbeitungszustand | OBERFLÄCHE [B]: GESTEUERT [WERKZEUGBAHN-RICHTUNG]; DARSTELLUNG PRO GRENZWERT-STICHPROBE [ID/REV] | Zulässige Übergänge und unzulässige Fehler |
| Poliert | OBERFLÄCHENBEARBEITUNG [C] NACH [ANFORDERUNGEN AN AUSSEHEN/STRUKTUR/REFLEKTIONSGRAD]; AUSRICHTUNG [BEZUGSPUNKT]; MUSTER [ID/REV] | Prozessspezifikation, geschützte Kanten und Prüfung |
| Poliert und eloxiert | MECHANISCHE OBERFLÄCHENBEARBEITUNG [C], ANSCHLIESSEND ELOXIEREN GEMÄSS [SPEZIFIKATION/TYP/KLASSE/FARBE/BESCHICHTUNGSANFORDERUNGEN] | Vorbehandlung, Maskierung, Kontakte und Endprobe |
| Geschützte Funktion | OBERFLÄCHEN NICHT POLIEREN [D]; DIE ENDGÜLTIGEN ABMESSUNGEN UND DIE OBERFLÄCHENSTRUKTUR ERGEBEN SICH NACH ABSCHLUSS ALLER NACHBEARBEITUNGSSCHRITTE | Maskengrenze und zulässige Überblendzone |
Häufige Erwartungslücken
- sichtbare, unbearbeitete Werkzeugwege als Fehler zu behandeln, wenn keine Regel zur optischen Qualität festgelegt wurde;
- die Angabe “Hochglanzpolierung” ohne Angabe einer Probe, eines Reflexionsgrades oder eines Verfahrens zur Fehlererkennung;
- Die Annahme, dass ein bestimmter Rauheitswert das gewünschte Erscheinungsbild gewährleistet;
- die einen einheitlichen Schliff sowohl in unzugänglichen Vertiefungen als auch auf breiten Flächen erfordern;
- in der Erwartung, dass durch Polieren tiefe Dellen oder Materialfehler ohne geometrische Veränderung beseitigt werden;
- unter Weglassung von Kanten-, Bezugs-, Dichtungs- und Passgenauigkeitsschutz;
- die Freigabe von blankem, poliertem Metall, obwohl es in der Produktion eloxiert wird;
- Teile unter unterschiedlichen Lichtverhältnissen oder aus verschiedenen Blickwinkeln vergleichen;
- Schutz der Oberfläche während der Produktion, jedoch nicht während des Transports oder der Montage.
Ein praktischer Arbeitsablauf zur Auswahl der Oberflächenbehandlung
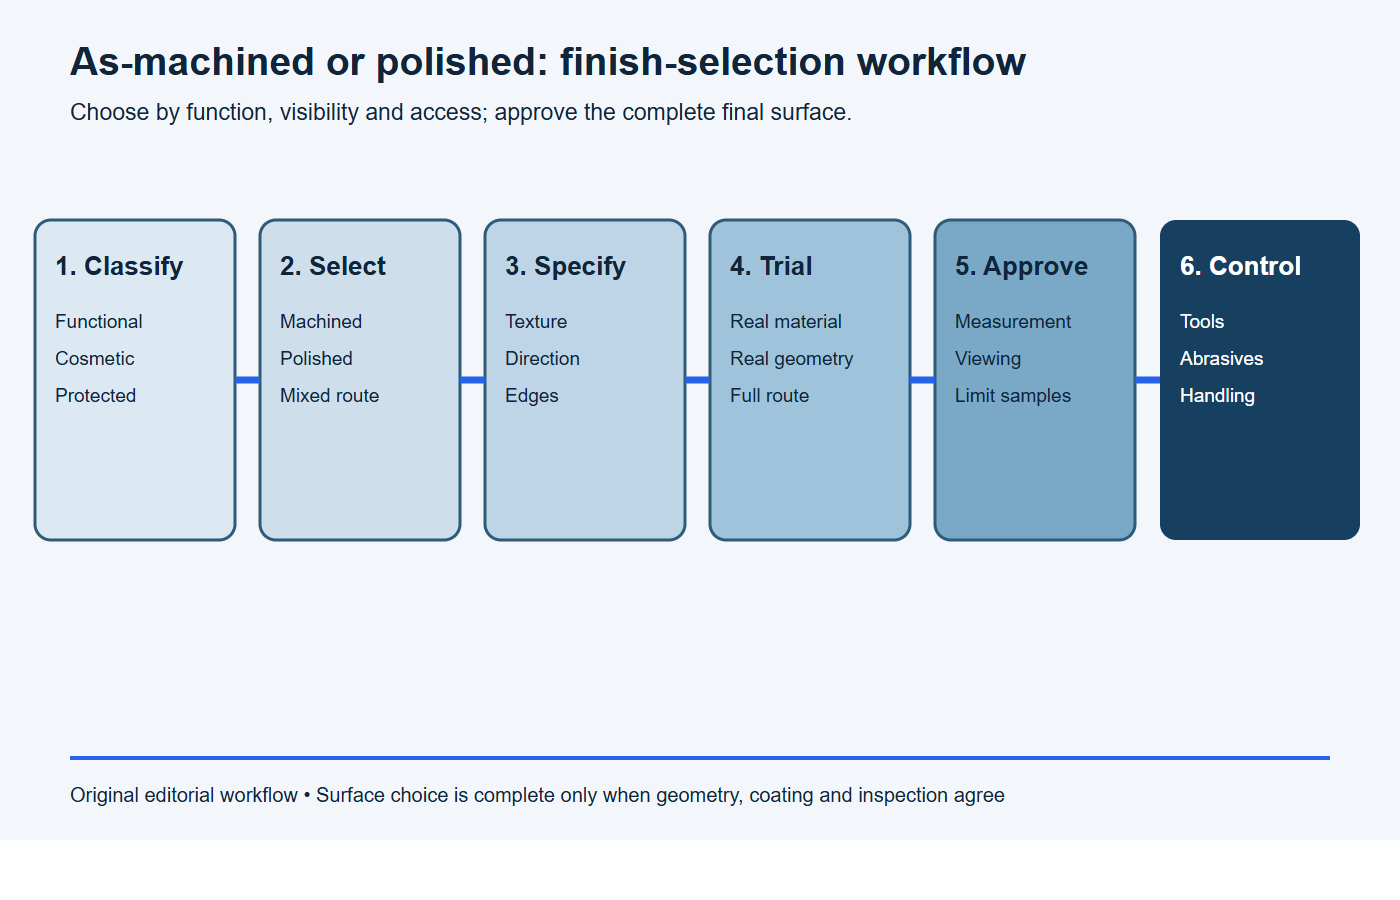
- Klassifizieren: Funktionsflächen, optische Flächen, verdeckte und geschützte Flächen identifizieren.
- Auswählen: Wählen Sie je nach Oberfläche „roh“, „poliert“ oder eine gemischte Oberflächenausführung.
- Geben Sie Folgendes an: Definieren Sie Textur, Richtung, Kanten, Fehler und die nachgelagerte Beschichtung.
- Testversion: Material und Geometrie über den gesamten Prozessverlauf hinweg bearbeiten.
- Genehmigen: Vereinbarung von Messungen, Betrachtungsbedingungen und Proben zur Feststellung der physikalischen Grenzwerte.
- Steuerung: Aufzeichnungen über Werkzeuge, Schleifmittel, Chargen, Handhabung und Verpackung aufbewahren.
Abbruchbedingungen: Die erwartete Abschlussbedingung ist noch nicht erfüllt
- In der Anforderung werden die Begriffe “poliert”, “satiniert” oder “hochglänzend” ohne Oberflächenkarte, Angabe der Ausrichtung und physisches Muster verwendet.
- Bearbeitete Werkzeugwege, Rattern, Kerben und zufällige Kratzer werden nicht als unterschiedliche Zustände definiert.
- Zugangsbearbeitung, Kantenverrundung, Maßmaterial und geschützte Bezugspunkte wurden nicht überprüft.
- Der Zulassungsmusterteil weist eine andere Legierung, Geometrie oder nachgelagerte Eloxierung auf als das Serienbauteil.
- Reinigung, Fingerabdruckkontrolle, Zwischenblätter, Folienschutz und Transportschutz sind im Veredelungsplan nicht vorgesehen.
Anfrage nach fertigexemplarbereiter, bearbeiteter oder polierter Oberfläche
Bitte prüfen Sie das Teil [Nummer/Revision] auf eine bearbeitete, polierte oder gemischte Oberfläche. Verwenden Sie die Oberflächenkarte, um die jeweilige Oberflächenbeschaffenheit, den Werkzeugweg bzw. die Polierrichtung, geschützte Bezugspunkte, Kantenbegrenzungen, zulässige Restlinien und Endmaße zu identifizieren. Geben Sie den Bearbeitungs- und Schleifweg, die nachgelagerte Eloxierung/Beschichtung sowie die Prüfmethode an. Erstellen Sie serientypische Ziel- und Grenzwerteproben und geben Sie anschließend die erforderlichen Reinigungs-, Handhabungs- und Verpackungsmaßnahmen an, um das genehmigte Erscheinungsbild zu erhalten.
Was ist einer Angebotsanfrage beizufügen?
- kontrollierte Überarbeitung von 3D-Modellen und 2D-Zeichnungen;
- Anforderungen hinsichtlich Legierung, Härtegrad, Rohform und sortenreiner Chargen;
- Oberflächenkarte zur Kennzeichnung von bearbeiteten, polierten und geschützten Flächen;
- funktionale Texturparameter und Messbedingungen;
- Werkzeugbahn oder Polierrichtung;
- Kantenabrundungen, Übergänge und Restlinien waren zulässig;
- zugelassene Ziel- und Grenzwerte für Proben;
- Spezifikation für die nachgelagerte Anodisierung oder Beschichtung;
- Maße, die nach der Fertigstellung gelten;
- Reinigung, Handhabung, Verpackung und Montage;
- Prototypen und Serienmengen.
Senden Sie diese Eingaben über die BAOSONG-Projektbewertungsformular. Eine klare Definition der Oberflächenbeschaffenheit ermöglicht es, dass bei der Angebotserstellung, der Fertigung und der Prüfung stets dasselbe Lieferergebnis bewertet wird.
Häufig gestellte Fragen
Ist eine unbearbeitete Aluminiumoberfläche für ein kundenseitig sichtbares Bauteil akzeptabel?
Ja, sofern das Werkzeugmuster beabsichtigt und genehmigt ist. Legen Sie Richtung, Übergänge, Fehler und Muster fest, anstatt davon auszugehen, dass jedes sichtbare Teil poliert werden muss.
Bedeutet „poliert“ immer „hochglanzpoliert“?
Nein. Polierte Oberflächen reichen von feinem Satin bis hin zu hochglänzenden Oberflächen. Geben Sie das gewünschte Erscheinungsbild und die Prüfmethode an und genehmigen Sie repräsentative Muster.
Ist poliertes Aluminium immer glatter als unbearbeitetes Aluminium?
Oft weist die Oberfläche an zugänglichen Stellen eine geringere Feinaugjenheit auf, doch lokale Welligkeiten, Kanten und unzugängliche Bereiche können davon abweichen. Messen Sie die relevanten Parameter und Stellen.
Werden durch das Eloxieren die Spuren der CNC-Bearbeitung verdeckt?
Nein. Das Eloxaloxid schmiegt sich an die Oberfläche an, sodass Werkzeugwege und Unterschiede in der Vorbereitung möglicherweise sichtbar bleiben. Genehmigen Sie den endgültigen Eloxalverlauf.
Können polierte Teile dieselben Toleranzen einhalten?
Sie können die erforderlichen Endtoleranzen einhalten, wenn Materialvorräte, Zugänglichkeit und Prozessfähigkeit entsprechend geplant werden. Schützen Sie kritische Bezugspunkte und prüfen Sie die Maße nach der festgelegten Endbearbeitung.
Welche Ausführung ist günstiger?
Bei der Bearbeitung „As-machined“ entfällt in der Regel eine separate Schleifbearbeitung. Die tatsächlichen Kosten hängen vom Anwendungsbereich, den Bearbeitungsanforderungen, dem Poliergrad, der Geometrie, der Prüfung, der Beschichtung und der Stückzahl ab.
Überprüfung der Aluminiumoberfläche anfordern
BAOSONG kann Bearbeitungsstrategie, Polierzugänglichkeit, optische Bereiche, Endmaße, Eloxierung und Prüfung als ein einziges Produktionssystem überprüfen. Stellen Sie die Zeichnung, die Anforderungen an die Oberflächenbeschaffenheit und Referenzmuster zur Verfügung über Kontakt für projektspezifisches Feedback.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
