
Kurze Antwort: Wie sollten die optischen Anforderungen an bearbeitete Aluminiumteile definiert werden?
Legen Sie die optischen Anforderungen fest, indem Sie die relevanten Oberflächen kennzeichnen, deren Sichtbarkeit einstufen, die entsprechende Oberflächenbeschaffenheit benennen und angeben, wie das Erscheinungsbild geprüft wird. In der Spezifikation sollte zwischen der durch die Bearbeitung entstandenen Struktur und Kratzern, Dellen, Verunreinigungen, Farbabweichungen sowie Beschichtungsfehlern unterschieden werden, anstatt sich auf einen vagen Vermerk wie “optische Qualität erforderlich” zu beschränken.”
Verwenden Sie für die Beurteilung des Aussehens zugelassene physikalische Grenzproben und halten Sie die Betrachtungsbedingungen fest: Beleuchtung, Abstand, Blickwinkel, Ausrichtung des Bauteils, Hintergrund und Prüfzeit. Wenn die Farbe gemessen wird, legen Sie außerdem die Referenz, die Messgeometrie, die Lichtquelle, die Beobachterposition, die Apertur, die Messstellen und die Farbdifferenzgleichung fest. Ein einzelner Ra- oder Farbwert kann nicht jeden Aspekt des Aussehens erfassen.
Prüfen Sie die Oberflächenbeschaffenheit im Zusammenhang mit dem Herstellungsverfahren. Werkzeugwege, Einrichtungsvorgänge, Entgraten, Strahlen, Bürsten, Eloxieren, Handhabung und Verpackung – all diese Faktoren beeinflussen die Oberflächenbeschaffenheit des Endprodukts. Die zuverlässigste Spezifikation ist eine, die von Produktion und Qualitätskontrolle auf repräsentative Teile angewendet werden kann, ohne dass geraten werden muss, was der Konstrukteur als sichtbar oder inakzeptabel erachtet.
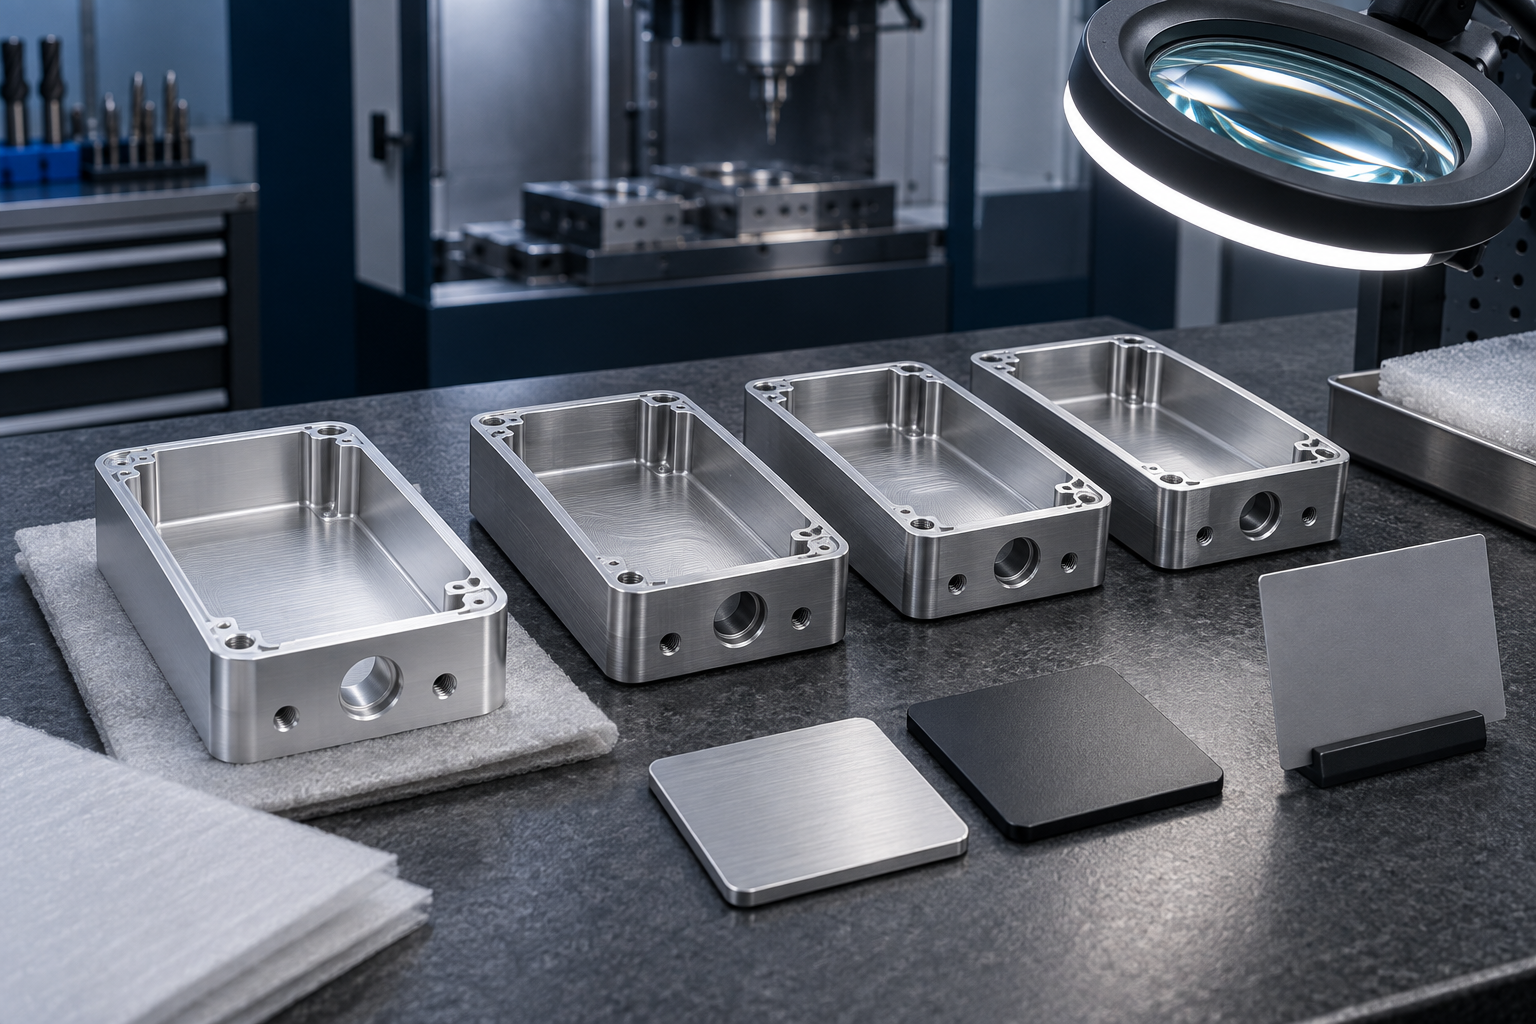
Befolgen Sie diesen fünfstufigen Freigabeprozess für Kosmetika
- Sichtbarkeit auf der Karte: Markieren Sie primäre, sekundäre, verdeckte, Kontakt- und ausgeschlossene Flächen, einschließlich Kanten und Einbaulage.
- Namensfehler: Werkzeugspuren, Kratzer, Dellen, Schrammen, Flecken, Farbabweichungen und Beschichtungsfehler unterscheiden.
- Überprüfbare Grenzwerte festlegen: Legen Sie Größe, Anzahl, Abstand, Zonen, Beleuchtung, Entfernung, Winkel, Hintergrund und Betrachtungsdauer fest.
- Die gesamte Strecke genehmigen: Herstellung von Mustern aus Serienmaterial, Bearbeitung, Entgraten, Vorbearbeitung und Endbearbeitung.
- Das Ergebnis sichern: Handhabung, Reinigung, Schalen, Zwischenlagen, Folie, Transport und Rückverfolgbarkeit der Proben.
Die optische Qualität ist unabhängig von der Maßhaltigkeit
Ein Bauteil kann alle Maß- und Geometrietoleranzen erfüllen und dennoch optisch inakzeptabel aussehen. Umgekehrt kann eine geringfügige optische Unregelmäßigkeit an einer verdeckten Fläche keinerlei Auswirkungen auf die Passgenauigkeit oder die Funktionsfähigkeit haben. Die optische Akzeptanz erfordert daher eigene Zeichnungsbereiche, eine eigene Fehlerterminologie und eigene Prüfverfahren.
Die Oberflächenrauheit bestimmt die Profilmerkmale über eine Messlänge hinweg. Sie schließt Kratzer, Dellen, Spannspuren, Werkzeugübergänge, Flecken oder Farbunterschiede nicht automatisch aus. Eine breite Fläche kann zwar einen akzeptablen Ra-Wert aufweisen, unter schrägem Lichteinfall jedoch ein ungleichmäßiges Fräsbild zeigen. Optische Anforderungen ergänzen die funktionale Oberflächenstruktur, ersetzen sie jedoch nicht.
Halten Sie funktionale und ästhetische Kriterien miteinander verknüpft, wenn ein und dasselbe Gesicht beiden Zwecken dient. Für eine sichtbare Dichtfläche können beispielsweise Grenzwerte hinsichtlich Textur, Ebenheit, Sauberkeit und Optik gelten. Geben Sie an, welche Anforderung Vorrang hat, wenn ein Polier- oder Beschichtungsvorgang die Optik verbessern, dabei aber die Funktion verändern könnte.
Es gibt keine allgemeingültige Kosmetikkategorie A, B oder C.
Viele Unternehmen kennzeichnen Oberflächen mit den Buchstaben A, B und C, doch diese Buchstaben haben keine einheitliche Bedeutung hinsichtlich des Schweregrads. Während ein Unternehmen möglicherweise „A“ für die am stärksten sichtbare Fläche verwendet, nutzt ein anderes eine andere Hierarchie oder mehr Kategorien. In der Zeichnung muss auf den Unternehmens- oder Projektstandard für die Oberflächenbeschaffenheit verwiesen werden, in dem die einzelnen Klassen definiert sind.
Eine praktische Einteilung lässt sich danach vornehmen, wie der Kunde mit dem Produkt in Kontakt kommt:
| Projektdefinierte Klasse | Typische Sichtweite | Typischer Kontrollfokus | Erforderliche Nachweise |
|---|---|---|---|
| Kosmetik für Kinder | Im normalen Gebrauch oder neben einem passenden Bauteil ständig sichtbar | Gleichmäßige Textur, Farbe, Glanz, Ausrichtung und strenge Grenzwerte für einzelne Fehler | Für die Produktion repräsentative Stichproben und kontrollierte Begutachtung |
| Sekundäre Kosmetik | Beobachtet während der Installation, Wartung oder gelegentlichen Nutzung | Einheitliches Erscheinungsbild mit einer großzügigeren Toleranz für Mängel | Schriftlich festgelegte Fehlerkriterien und Referenzprobe |
| Versteckt | Nach der Montage nicht sichtbar | Funktionale Ausführung, Sauberkeit und Verarbeitungsqualität | Zeichnungen und normale Prüfprotokolle |
| Ausgeschlossen oder Kontakt | Rackpunkt, Klemmzone, Maskenübergang oder Opfergrenzfläche | Zulässige Zeugenart, maximale Schutzzone und funktionaler Schutz | Beispiel für eine Standortprüfung und genehmigte Begrenzungen |
Markieren Sie diese Bereiche direkt in der 2D-Zeichnung oder der kontrollierten Oberflächenkarte. Geben Sie Kanten und Radien an; Lieferanten sollten nicht selbst ableiten müssen, ob diese zu einer Hauptfläche gehören. Bei Baugruppen geben Sie an, welche Teile nebeneinander verglichen werden und in welcher Ausrichtung sie eingebaut sind.
Eine kosmetische Oberflächenkarte erstellen
Verwenden Sie Führungslinien, Schraffuren oder beschriftete Ansichten, um jede kosmetische Fläche zu identifizieren. Verlassen Sie sich nicht ausschließlich auf die CAD-Anzeigefarbe, es sei denn, diese Farbe ist im Rahmen des modellbasierten Definitionsverfahrens als kontrollierte Anmerkung festgelegt. Wenn nur ein Teil einer Fläche von Bedeutung ist, bemaßen Sie die Begrenzung oder ordnen Sie sie stabilen Bezugspunkten zu.
Auf der Karte sollten folgende Angaben zu erkennen sein:
- primäre, sekundäre und verdeckte Flächen;
- zulässige Positionen für Gestelle, Klemmen und Abdeckungen;
- Faser- oder Bearbeitungsrichtung;
- Bereiche, die innerhalb einer Baugruppe miteinander verglichen werden;
- Bereiche, in denen Spuren eines Werkzeugeinstichs, einer Überblendung oder eines Übergangs zu erkennen sein können;
- Teile, die vor Strahlen, Bürsten, Eloxieren oder Lackieren geschützt sind;
- Kanten, Fasen und Radien, die in jeder Klasse enthalten sind.
Die Karte mit … abstimmen CNC-Bearbeitung von Aluminium und den Endbearbeitungsprozess. Eine kosmetische Oberfläche, die gegen Ende des Bearbeitungsablaufs zum festen Einspannen verwendet wird, wird wahrscheinlich Bearbeitungsspuren aufweisen, sofern die Vorrichtung und der Schutzplan nicht entsprechend darauf ausgelegt sind.
Verwenden Sie einheitliche Fehlerbezeichnungen, bevor Sie Grenzwerte festlegen
Teams sind sich oft uneinig, weil dieselbe Markierung mal als Kratzer, Werkzeugspur oder Abrieb bezeichnet wird. Die Norm ISO 8785:1998 legt Begriffe, Definitionen und Parameter für Oberflächenmängel fest und ist auch nach ihrer Überarbeitung im Jahr 2025 weiterhin gültig. Ein Projektstandard zur Optik kann diese Terminologie übernehmen und zusätzlich Fotos sowie produktspezifische Definitionen hinzufügen.
| Zustand | Worin der Unterschied besteht | Mögliche Herkunft | Frage zur Spezifikation |
|---|---|---|---|
| Werkzeugbahn | Regelmäßiges Muster, das durch eine beabsichtigte Schnittbewegung entsteht | Vorschub, Überstich, Fräsergeometrie und Einrichtung | Ist dieses Muster zulässig, und muss die Ausrichtung einheitlich sein? |
| Geplauder | Beobachtung eines unbeabsichtigten periodischen Musters oder einer unbeabsichtigten Schwingung | Maschinen-, Werkzeug-, Werkstückspann- oder Schnittstabilität | Sind sichtbare Risse an den Hauptflächen verboten? |
| Kratzer oder Schramme | Eine lineare oder abgeriebene Markierung, die die beabsichtigte Textur durchquert | Handhabung, Späne, Reinigung, Transport oder Nachbearbeitung | Welche Werte sind hinsichtlich Länge, Breite, Kontrast, Anzahl und Position zulässig? |
| Beule oder Kerbe | Lokale Materialverdrängung mit Schäden in der Tiefe oder an den Kanten | Aufprall oder Kontakt zwischen Bauteilen | Sind Vorsprünge, scharfe Kanten oder Vertiefungen zulässig? |
| Einschluss- oder Einschlussmarke | Kleine Vertiefung oder Untergrundunregelmäßigkeit | Werkstoff, Korrosion, Bearbeitung oder chemische Behandlung | Welche Größen-, Dichte- und Clusterregel gilt? |
| Fleck oder Rückstand | Farb- oder Glanzveränderung ohne beabsichtigte Texturveränderung | Kühlmittel, Reiniger, Spülmittel, Fingerabdruck oder Verpackung | Muss sich die Markierung mit der zugelassenen Reinigungsmethode entfernen lassen? |
| Farb- oder Glanzabweichung | Der Bereich unterscheidet sich von seinem Referenzbereich oder seinem benachbarten Teil | Material, Vorbereitung, Beschichtung, Ausrichtung oder Beleuchtung | Ist Akzeptanz visueller, instrumenteller Natur oder beides? |
Legen Sie Fehlergrenzwerte fest, die überprüft werden können
“Keine Fehler” ist selten eine vollständige Fertigungsanweisung. Legen Sie fest, welche Fehlerarten unzulässig sind und welche innerhalb festgelegter Grenzen hinsichtlich Größe, Kontrast, Anzahl, Abstand oder Bereich auftreten dürfen. Verwenden Sie unterschiedliche Regeln für primäre, sekundäre und ausgeschlossene Oberflächen.
Übernehmen Sie keine numerischen Grenzwerte aus einer Tabelle eines anderen Anbieters. Die Akzeptanz hängt von der Produktgröße, dem normalen Betrachtungsabstand, der Oberflächenstruktur, der Farbe, der Beleuchtung, der Nähe zur Montage sowie den Markterwartungen ab. Erarbeiten Sie die Grenzwerte anhand repräsentativer Muster und halten Sie die vereinbarten Werte anschließend in einer revisionskontrollierten Norm fest.
Clusterregeln einbeziehen. Mehrere einzeln akzeptable Markierungen, die dicht beieinander liegen, können einen unerwünschten Fleck bilden. Geben Sie außerdem an, ob ein Fehler, der eine Kante, einen Logo-Bereich, eine Displayöffnung oder die Grenze zu einem angrenzenden Teil überquert, anders behandelt wird. Falls eine Nachbearbeitung zulässig ist, legen Sie die zulässige Methode fest und schreiben Sie vor, dass das Endergebnis dem ursprünglichen Erscheinungsbild entsprechen muss.
Prüfabstand, Beleuchtung und Ausrichtung festlegen
Die Lichtreflexion von Aluminium ändert sich, wenn sich das Bauteil oder die Lichtquelle bewegt. Ein Kratzer kann bei diffusem Licht verschwinden und bei seitlich einfallendem Licht deutlich hervortreten. Zwei eloxierte Bauteile können unterschiedlich aussehen, wenn eines davon relativ zu seiner Extrusions- oder Bearbeitungsrichtung gedreht wird. Eine Prüfmethode muss daher wiederholbar sein und dem normalen Produktgebrauch entsprechen.
Bundesland:
- Lichtquelle oder Kabinenbedingungen und ob Streiflicht Teil der Begutachtung ist;
- Betrachtungsabstand, Betrachtungswinkel und Ausrichtung der Teile;
- neutraler Hintergrund und saubere Umgebung;
- maximale Inspektionszeit pro definiertem Bereich;
- ob die Vergrößerung für eine gesonderte Funktionsprüfung verboten, optional oder vorgeschrieben ist;
- Qualifikation der Beobachter in Fällen, in denen die Farberkennung entscheidend ist.
ASTM D1729-22 beschreibt Geräte und Verfahren zur visuellen Beurteilung von Farbunterschieden an diffus beleuchteten, undurchsichtigen Materialien. Im Anwendungsbereich wird darauf hingewiesen, dass metallische und perlmuttartige Materialien möglicherweise eine anders gerichtete Beleuchtung erfordern, da diese Effekte über die grundlegende diffuse Methode hinausgehen. Das Projekt muss die Anwendbarkeit auf seine Aluminiumoberfläche bestätigen.
Werkzeugspuren von zufälligen Beschädigungen unterscheiden
Regelmäßige Frässpuren sind Teil einer bearbeiteten Oberfläche, es sei denn, die Zeichnung schreibt deren Entfernung oder ein kontrolliertes optisches Muster vor. Zufällige Kratzer in Querrichtung, Spannvillen, Spänespuren und von Hand geglättete Stellen entstehen durch andere Ursachen. Werden beide Phänomene unter dem Begriff “keine Werkzeugspuren” zusammengefasst, erschwert dies die Untersuchung und die Korrektur des Prozesses.
Für CNC-Bearbeitung, legen Sie fest, ob sichtbare Überlappungen, kreisförmige Planfräsmuster, Übergangslinien zwischen den Aufspannungen sowie Ein- und Auslaufkanten akzeptabel sind. Markieren Sie alle Flächen, die eine durchgehende Richtung erfordern. Falls später eine Perlstrahl- oder Bürstbehandlung vorgesehen ist, stellen Sie sicher, dass dadurch die Oberfläche geglättet werden kann, ohne dass Kanten abgerundet oder kritische Geometrien verändert werden.
Ra kann zwar die Bearbeitungssteuerung unterstützen, kann jedoch visuelle Begrenzungen nicht ersetzen. Zwei Oberflächen mit ähnlicher durchschnittlicher Rauheit können unterschiedliche Abstände, Welligkeit, Ausrichtung und Reflektanz aufweisen. ASME B46.1 definiert Rauheit, Welligkeit, Lage und zugehörige Texturparameter, doch für vereinzelte optische Mängel sind weiterhin separate Abnahmekriterien erforderlich. Gehen Sie nicht davon aus, dass ein niedrigerer Ra-Wert automatisch zu einem hochwertigen Erscheinungsbild führt.
Entgraten und Kantenoptik planen
Eine scharfe Kante kann unsicher oder für die Beschichtung ungeeignet sein, doch unkontrolliertes Entgraten von Hand kann zu glänzenden Facetten mit uneinheitlicher Breite führen. Legen Sie die Geometrie der Kantenabrundung an den entscheidenden Stellen fest und geben Sie an, ob die Fase oder der Radius Teil der Sichtfläche ist. Definieren Sie zulässige Schnittstellen an Senkungen, Schlitzen und Öffnungen.
Kleine Grate können nach dem Eloxieren stärker sichtbar werden, während ein zu aggressives Anfasen einen Lichtkranz hinterlassen kann. Durchgangsbohrungen und interne Schnittstellen erfordern eine separate, zweckmäßige Entgratung, auch wenn sie verborgen sind. Vermeiden Sie die allgemeine Anweisung “Alle Kanten brechen”, wenn ausgewählte Dichtungs-, Positionierungs- oder Bezugskanten eine unterschiedliche Behandlung erfordern.
Die Kanten sind unter denselben Oberflächenbedingungen wie die Stirnfläche zu prüfen. Ein Bauteil sollte die optische Prüfung vor dem Eloxieren nicht bestehen, wenn die endgültige Beschichtung den Kontrast verändert und Unebenheiten an den Kanten sichtbar macht.
Geben Sie an, ob vor dem Beschichten gestrahlt, gebürstet oder poliert werden soll
Durch die mechanische Vorbehandlung entsteht die Struktur, die auch nach vielen nachfolgenden Oberflächenbehandlungen noch sichtbar bleibt. In der Zeichnung sollten die Prozessfamilie, die zu bearbeitenden Oberflächen, die Richtungsvorgabe, geschützte Bereiche und das genehmigte Muster angegeben werden. Art des Strahlmittels, Zustand, Druck, Winkel, Abstand oder Abriebverschleiß können nach der Genehmigung zu kontrollierten Produktionsvariablen werden.
Das Bürsten erzeugt eine gerichtete Maserung und erfordert einen auf den Bezugspunkt bezogenen Maserungspfeil. Das Strahlen verläuft zufälliger, kann jedoch ungleichmäßige Verweilzeiten, Schattenbildung, Verunreinigungen durch Strahlmittel oder Randeffekte aufweisen. Das Polieren kann Wellen und lokale Übergänge sichtbar machen. Kein Verfahren beseitigt automatisch alle Bearbeitungsspuren.
Koordinieren Sie diese Maßnahmen mit Oberflächenveredelung Und technische Unterstützung. Tiefe Aussparungen, Erhebungen und Hinterschneidungen können einen gleichmäßigen Zugang verhindern; eine Änderung der Geometrie oder der Oberflächenbegrenzung kann eine bessere Wiederholbarkeit gewährleisten als die Forderung nach einheitlichem Erscheinungsbild an allen Stellen.
Beim Eloxieren wird das Substrat freigelegt und vorbereitet
Beim Eloxieren bildet sich eine transparente oder durchscheinende, formschlüssige Oxidschicht anstelle eines undurchsichtigen Füllstoffs. Legierung, Härtegrad, Materialcharge, Produktform, Schnittmuster, Strahlen, Ätzen, Beschichtungsbildung, Färbung und Versiegelung können das endgültige Erscheinungsbild beeinflussen. Ein auf blankem Aluminium verborgener Defekt kann nach dem Eloxieren leichter sichtbar werden.
Der Merkblatt des Aluminium Anodizers Council erläutert, wie sich Legierung und Herstellung auf das Aussehen auswirken. Dessen Häufig gestellte Fragen zu eloxiertem Aluminium empfiehlt projektspezifische Farbmuster und weist darauf hin, dass bei Anforderungen an eine hohe Farbübereinstimmung die genaue Materialcharge von Bedeutung ist. Genehmigen Sie die endgültigen Muster unter Verwendung des vorgesehenen Materials und des vollständigen Fertigungsprozesses. Die Leitfaden: 6061 vs. 6063 liefert zusätzliche Informationen zu Legierungen und Produktformen.
Für eloxiertes Aluminium, kennzeichnen Sie Kontaktstellen am Gestell und abgedeckte Bereiche, geben Sie an, welche Oberflächen übereinstimmen müssen, und legen Sie fest, ob die Farbprüfung visuell, instrumentell oder beides erfolgt. Die Angabe „schwarz“ oder „transparent“ allein regelt weder den Glanzgrad noch Streifen auf dem Untergrund oder lokale Farbmuster.
Farbmessung unter Verwendung einer visuellen Korrelation
Daten zur instrumentellen Farbmessung können die Reproduzierbarkeit verbessern, sobald die Methode vollständig ist. ASTM D2244-25 behandelt die Berechnung von Farbunterschieden anhand gemessener Farbkoordinaten. Die Norm legt Wert darauf, dass sich Käufer und Verkäufer über die zulässige Toleranz und die Berechnungsmethode einigen, und weist darauf hin, dass Textur, Glanz und die Nähe der Muster die handelsrechtliche Abnahme beeinflussen können.
Definieren Sie das Referenzmuster, die Instrumentengeometrie, die Lichtquelle, den Betrachter, die Apertur, die Ausrichtung, den Hintergrund, die Messstellen, die Mittelwertbildung und die Farbdifferenzgleichung. Vergleichen Sie keine Werte, die mit unterschiedlichen Konfigurationen ermittelt wurden, als wären diese austauschbar. Bei metallischen und gerichteten Oberflächen sind unter Umständen Messungen aus mehreren Winkeln oder sorgfältig ausgerichtete Verfahren erforderlich.
Verwenden Sie die Messgerätegrenzen so, dass sie die genehmigte visuelle Absicht unterstützen und ihr nicht widersprechen. Ein einzelner Gesamtwert für den Farbunterschied kann verschleiern, ob die Verschiebung im Helligkeits-, Farbton- oder Farbsättigungsbereich liegt. Behalten Sie die Komponentendaten bei, wenn zur Fehlerbehebung die Richtung der Veränderung erforderlich ist.
Prüfen Sie Textur, Glanz und Farbe als unterschiedliche Merkmale
Eine Oberfläche kann dunkler erscheinen, weil sich ihre tatsächliche Farbe verändert hat, ihr Glanz nachgelassen hat, ihre Struktur rauer geworden ist oder sich ihre Ausrichtung verändert hat. Diese Zustände haben unterschiedliche Ursachen. Im Prüfplan sollten nicht alle als “Farbabweichung” bezeichnet werden.”
Bei der Oberflächenprüfung werden das Bearbeitungs- oder Vorbereitungsmuster, die Gleichmäßigkeit, die Welligkeit und vereinzelte Fehler berücksichtigt. Die Glanzprüfung erfordert ein vereinbartes Verfahren und eine für die Oberfläche geeignete Geometrie. Bei der Farbprüfung wird die Oberfläche mit einer zugelassenen Referenz verglichen. Das Bauteil muss möglicherweise alle drei Prüfungen bestehen, doch jedes Ergebnis sollte erkennbar bleiben.
Vergleichen Sie bei benachbarten Teilen die Baugruppe in ihrer normalen Ausrichtung, bevor Sie sich auf Messungen an einzelnen Probekörpern verlassen. Ein kleiner, flacher Probekörper gibt möglicherweise kein repräsentatives Bild einer gekrümmten Gehäuseform, eines langen Strangpressprofils oder einer Fläche wieder, die mehrere Bearbeitungsschritte umfasst.
Stellen Sie sicher, dass die Grenzproben repräsentativ und rückverfolgbar sind
Ein goldfarbenes Muster stellt das Sollbild dar; Muster mit oberen und unteren Grenzwerten definieren die zulässigen Grenzen. Verwenden Sie nach Möglichkeit die Produktionslegierung, den Härtegrad, die Produktform, die Geometrie und die Endoberfläche. Fügen Sie Beispiele für wichtige zulässige und unzulässige Zustände bei, nicht nur ein einziges ideales Teil.
Weisen Sie jedem Muster eine Kennung, eine Zeichnungsversion, ein Genehmigungsdatum und einen Lagerverantwortlichen zu. Bewahren Sie ein geschütztes Referenzmuster sowie Arbeitsmuster für die Prüfung auf. Aluminiumoberflächen können Kratzer, Verfärbungen, Flecken oder Alterungserscheinungen aufweisen. Legen Sie daher fest, wie die Muster regelmäßig verglichen und ausgetauscht werden, und verknüpfen Sie ihren Status mit dem Projekt. Qualitätsaufzeichnungen.
Fotos können dabei helfen, die Lage von Mängeln zu bestimmen und die entsprechende Fachterminologie zu ermitteln, sollten jedoch nicht als alleiniger Maßstab für Farbe oder Textur dienen. Belichtung, Weißabgleich, Komprimierung und Bildschirmeinstellungen können das Erscheinungsbild verändern. Halten Sie bei allen begleitenden Fotos die Beleuchtungsbedingungen und die Ausrichtung fest.
Steuerung der Abwicklung von der Maschine bis zum Versand
Auch wenn alle Prozesskontrollen bestanden wurden, kann die optische Qualität beeinträchtigt sein. Späne unter einem Bauteil, Metallkörbe, raue Reinigungstücher, ungeschützte Messgeräte und Bewegungen zwischen den Bauteilen verursachen Kratzer und Dellen. Fingerabdrücke, Kühlmittelrückstände und ungeeignete Reinigungsmittel können nach der chemischen Oberflächenbehandlung zu Flecken führen.
Schaffen Sie einen Materialfluss in eine Richtung mit sauberen Trays, weichen Kontaktpunkten und getrennten Halbfertigprodukten. Stellen Sie fest, wann Handschuhe, Schutzfolie oder Zwischenlagen erforderlich sind, und vergewissern Sie sich, dass der Klebstoff der Folie nicht auf die Endbeschichtung übergeht oder mit dieser reagiert. Prüfvorrichtungen sollten versteckte oder geschützte Bereiche berühren.
Die Verpackung ist Teil des Kontrollplans. Verhindern Sie relative Bewegungen, Oberflächenreibung, eingeschlossene Fremdkörper, Feuchtigkeit und das Vermischen von Chargen. Fügen Sie Anweisungen zum Auspacken bei, wenn der Kunde die Ausrichtung beibehalten oder die Schutzfolie in einer bestimmten Montagephase entfernen muss.
Häufige Mängel bei der Lackierung und erste Überprüfungen
| Festgestelltes Problem | Zuerst nachforschen | Nützliche Beweise | Vermeiden Sie es, Vermutungen anzustellen |
|---|---|---|---|
| Wiederholte Zeilen in jedem Abschnitt | Werkzeugbahn, Schrittweite, Fräserzustand und Übergang bei der Einrichtung | Werkzeughistorie und Ausrichtung der Schneidfläche | Jede sichtbare Linie verursacht Schaden |
| Zufällige helle Kratzer | Chips, Tabletts, Reinigung, Messgeräte und Verpackung | Fotos der einzelnen Prozessschritte und Kontaktprüfung | Durch das Eloxieren entstand ein tiefer Kratzer |
| Flicken nach lokaler Reparatur | Mischrichtung, Abrieb und Verweilzeit | Nachbearbeitungsprotokoll und Stichprobe begrenzen | Durch weiteres Polieren wird die Übereinstimmung automatisch hergestellt |
| Die Farbe variiert je nach Teil oder Fläche | Legierungscharge, Produktform, Aufbereitung, Position im Gestell und Ausrichtung | Übersichtskarte zu Materialien und Oberflächen | Allein der Farbstoff hat die Verschiebung verursacht |
| Lichthöfe an Kanten oder Löchern | Entgraten, Zugang zum Strahlverfahren, Abdecken und Stromverteilung | Geometriespezifisches Beispiel | Ein einheitlicher Coupon steht für dieses Merkmal |
| Einzelne Teile bestehen die Prüfung, scheitern jedoch im Zusammenbau | Faserrichtung, Nachbarschaft und Betrachtungsbedingungen | Vergleich auf Assembler-Ebene | Individuelle Maßanfertigungen garantieren eine optisch perfekte Passform |
| Die Teile werden gekennzeichnet geliefert | Zwischenlagen, Bewegung, Ablagerungen und Entpacken | Verpackungstest und Fotos der eingehenden Ware | Die Endkontrolle bestätigt den Lieferzustand |
Ein praktischer Arbeitsablauf zur Kosmetikprüfung
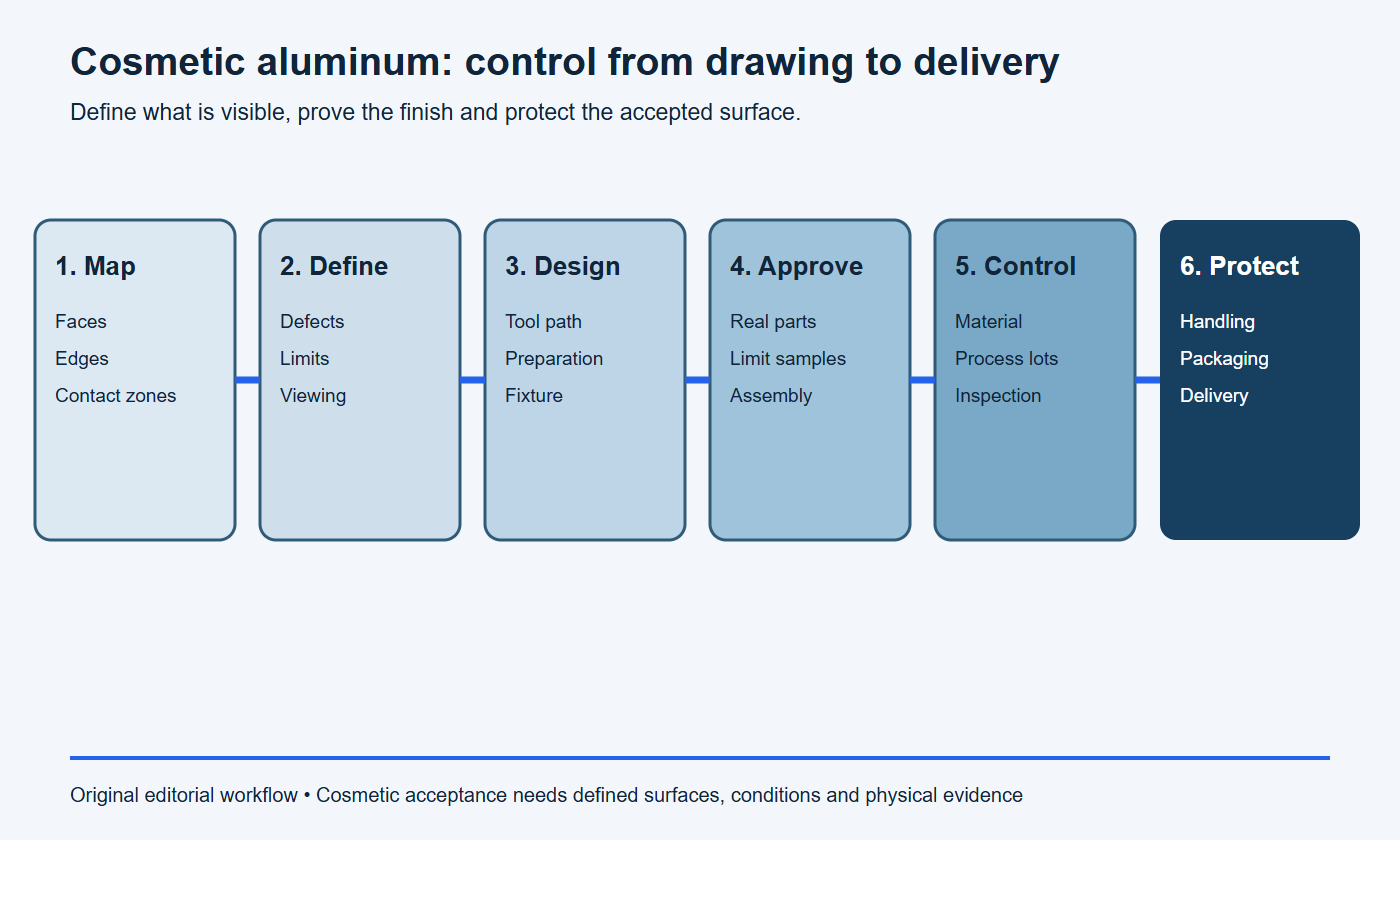
- Karte: Gesichter, Kanten, passende Flächen und zulässige Kontaktzonen klassifizieren.
- Definition: Fehler benennen und projektspezifische Grenzwerte sowie Betrachtungsbedingungen festlegen.
- Entwurf: Ausrichtung, Bearbeitung, Entgraten, Vorbereitung, Beschichtung und Zugang zur Spannvorrichtung.
- Genehmigen: repräsentative Teile und Proben zur Bestimmung der physikalischen Grenzwerte validieren.
- Steuerung: Material, Werkzeuge, Fertigungschargen, Muster und Prüfergebnisse nachverfolgen.
- Schützen: Reinigung, Handhabung, Verpackung, Transport und Montage organisieren.
Abbruchbedingungen: Die kosmetische Anforderung ist noch nicht fertig
- In der Zeichnung ist lediglich “Klasse A”, “Premium” oder “mangelfrei” angegeben, ohne dass auf eine Projektdefinition verwiesen wird.
- In der Oberflächenkarte fehlen Kanten, Radien, angrenzende passende Teile oder die normale Einbaulage.
- Werkzeugbahnen, zufällige Beschädigungen und Beschichtungsfehler werden unter einer subjektiven Ausschussregel zusammengefasst.
- Das freigegebene Muster weicht hinsichtlich Material, Bearbeitung, Vorbehandlung oder Eloxierung von der Serienfertigung ab.
- Die Betrachtungsbedingungen, Grenzwerte für Proben, zulässige Kontaktzonen oder Verpackungsschutz sind nach wie vor nicht definiert.
Anfrage zur Überprüfung der Druckreife in Kosmetikqualität
Bitte prüfen Sie die optischen Anforderungen für das Bauteil [Nummer/Revision]. Verwenden Sie die beigefügte Oberflächenkarte, um primäre, sekundäre, verdeckte und zulässige Kontaktbereiche zu klassifizieren. Definieren Sie jeden Fehler nach Art, maximaler Größe, Anzahl, Abstand und Clusterregel unter Berücksichtigung von [Beleuchtung, Entfernung, Winkel, Ausrichtung, Hintergrund und Betrachtungszeit]. Erstellen Sie Soll- und Grenzwertexemplare unter Verwendung des Serienmaterials sowie der entsprechenden Bearbeitung, Entgratung, Vorbereitung und Oberflächenveredelung. Geben Sie die Methoden zur Bestimmung von Farbe, Glanz und Textur, die zulässigen Aufstellorte für Gestelle/Klemmen, die Nachbearbeitungsregeln sowie die zum Schutz der akzeptierten Teile erforderliche Verpackung an.
Checkliste zu den kosmetischen Anforderungen für eine Angebotsanfrage
- Überarbeitung von 3D-Modellen, 2D-Zeichnungen und Oberflächenausführungen;
- Legierung, Härtegrad, Produktform und etwaige Anforderungen an die Chargenübereinstimmung;
- Oberflächenkarte mit Darstellung der Primär-, Sekundär-, versteckten und Kontaktzonen;
- Anforderungen an das Bearbeitungsmuster und die Faserrichtung;
- definierte Fehlerbezeichnungen, Größe, Anzahl, Abstand und Clustergrenzen;
- Anforderungen an die Entgrätung und das Erscheinungsbild der Kanten;
- mechanische Vorbehandlung und Spezifikation der Endbeschichtung;
- Prüfverfahren für Farbe, Glanz und Textur;
- Beleuchtung, Entfernung, Winkel, Ausrichtung, Hintergrund und Zeit;
- zugelassene Ziel- und Grenzwerte für Proben;
- Abdeck-, Gestell-, Klemm- und Nachbearbeitungsbereiche;
- Anforderungen hinsichtlich Reinigung, Handhabung, Verpackung und der Abstimmung mit angrenzenden Bauteilen.
Senden Sie das vollständige Paket über die BAOSONG-Projektbewertungsformular. Eine frühzeitige Einigung darüber, was gezeigt und wie es bewertet wird, verringert subjektive Entscheidungen nach der Produktion.
Häufig gestellte Fragen
Garantiert ein niedriger Ra-Wert eine optisch ansprechende CNC-Oberfläche?
Nein. Ra sagt nichts über die Gleichmäßigkeit des Werkzeugwegs, Kratzer, Dellen, Welligkeit, Reflektivität, Farbe oder Glanz aus. Verwenden Sie eine Anforderung an die funktionale Oberflächenstruktur in Verbindung mit optischen Kriterien und Mustern.
Was ist eine kosmetische Oberfläche der Klasse A?
Es gibt keine allgemeingültige Definition. Die Klasse A bezeichnet oft eine gut sichtbare Oberfläche, doch in der Zeichnung muss auf die Projektnorm verwiesen werden, in der die Prüfbedingungen und zulässigen Mängel festgelegt sind.
Können durch das Perlstrahlen alle Bearbeitungsspuren beseitigt werden?
Nein. Durch das Strahlen lässt sich zwar die Oberflächenstruktur angleichen, tiefere Werkzeugübergänge, Dellen und lokale Ausbesserungen können jedoch weiterhin sichtbar bleiben. Außerdem kann es zu Veränderungen an Kanten und Abmessungen kommen. Überprüfen Sie den gesamten Verlauf anhand repräsentativer Geometrie.
Warum sehen identische Aluminiumteile nach dem Eloxieren unterschiedlich aus?
Chargennummer, Produktform, Bearbeitung, Vorbereitung, Position im Gestell, Oxidschicht, Färbung, Versiegelung und Betrachtungsrichtung können alle eine Rolle spielen. Bewahren Sie die Chargen- und Prozessprotokolle auf, bevor Sie eine Variable ändern.
Reicht ein Foto für die Zulassung eines Kosmetikprodukts aus?
Nein. Verwenden Sie Fotos, um Mängel und deren Lage zu veranschaulichen. Überprüfen Sie Farbe und Beschaffenheit anhand von physischen Mustern, schriftlich festgehaltenen Betrachtungsbedingungen und gegebenenfalls mit instrumentellen Methoden.
Wann sollte eine kosmetische Inspektion stattfinden?
An den entsprechenden Prozesskontrollpunkten und nach der Endbearbeitung prüfen. Die Lieferanforderungen sollten auch nach der Verpackungsvalidierung überprüft werden, da eine akzeptierte Oberfläche durch die Handhabung beschädigt werden kann.
Prüfung eines Aluminium-Zierteils anfordern
BAOSONG kann CNC-Geometrie, Oberflächenaufteilung, Werkzeugwegplanung, mechanische Vorbereitung, Eloxierung, Prüfung und Verpackung als ein einheitliches System zur Sicherstellung der optischen Qualität überprüfen. Stellen Sie die Zeichnung, die Oberflächenbeschaffenheitsspezifikation und Referenzmuster bereit über Kontakt für projektspezifisches Feedback.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
