
Kurze Antwort: Welche Oberflächenbeschaffenheit sollte für ein Aluminiumgehäuse im Bereich der Unterhaltungselektronik vorgeschrieben werden?
Für ein Aluminiumgehäuse im Bereich der Unterhaltungselektronik sollte das gesamte System der sichtbaren Oberflächen festgelegt werden: Aluminiumlegierung und Produktform, Bearbeitungs- oder Umformverfahren, mechanische Oberflächenstruktur, chemische Vorbehandlung, Endbeschichtung, Farb- und Glanzvorgaben, optische Bereiche, zulässige Fehler, Prüfbedingungen und zugelassene Referenzmuster. Eine Oberflächenbezeichnung wie “schwarz eloxiert” oder “Premium-Matt” kann das Erscheinungsbild für sich allein nicht definieren.
Trennen Sie das Erscheinungsbild von der Funktion. Das Gehäuse muss möglicherweise auf den dem Benutzer zugewandten Oberflächen eine einheitliche Farbe und Textur aufweisen und gleichzeitig Gewinde, Erdungspunkte, Displayöffnungen, Klebeflächen, Wärmeleitflächen und Presspassungen schützen. Geben Sie an, ob die Maße vor oder nach der Oberflächenbehandlung gelten, und kennzeichnen Sie jede Stelle, an der durch Abkleben, Bestückung oder elektrische Kontakte sichtbare Spuren zurückbleiben können.
Prüfen Sie die Oberflächenbeschaffenheit an serienrepräsentativen Teilen und kontrollieren Sie anschließend die Variablen, die zu dieser geführt haben. Legierungscharge, Extrusionsrichtung, Bearbeitungsmuster, Strahlen oder Bürsten, Ätzen, Eloxierparameter, Färbung, Versiegelung, Teileausrichtung und Prüfbeleuchtung – all diese Faktoren können das Erscheinungsbild des Teils aus Kundensicht beeinflussen. Der veröffentlichte Standard sollte den Fertigungs- und Qualitätsteams vorgeben, wie sie einheitliche Entscheidungen treffen können, ohne sich auf ihr Gedächtnis verlassen zu müssen.
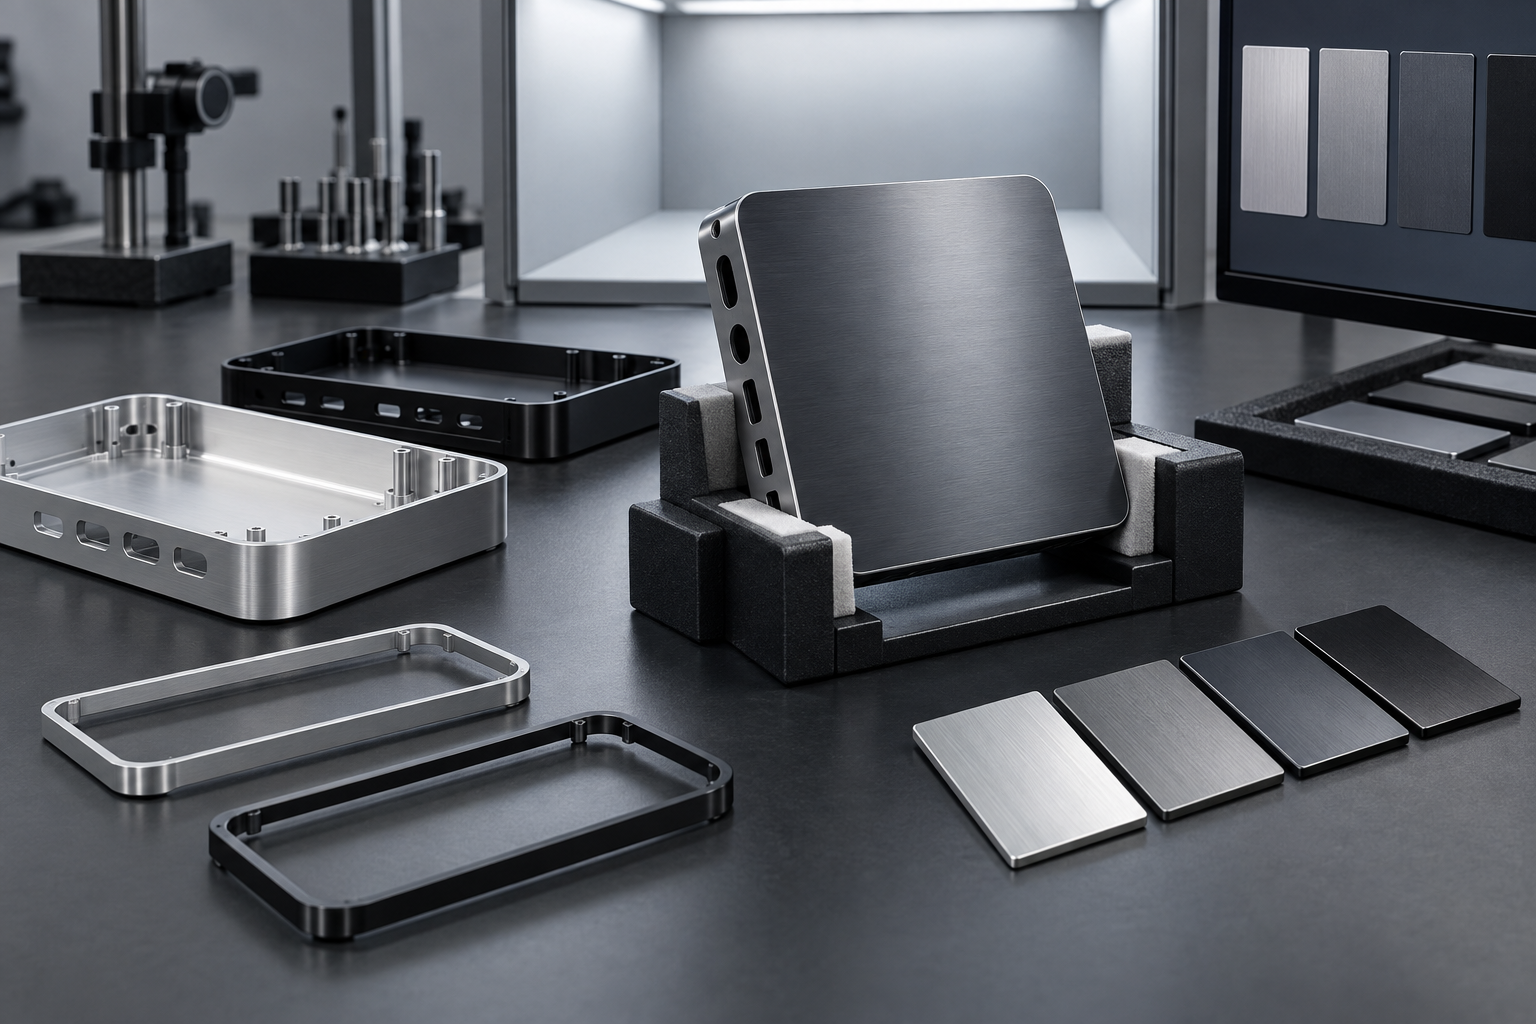
Verwenden Sie diese fünfstufige Entformungsanleitung für Gehäuse
- Das Produkterlebnis definieren: Sichtbare Flächen, Berührungspunkte, benachbarte passende Teile, Umgebung und Lebensdauer erfassen.
- Schützen Sie die Schnittstellen: Markieren Sie Erdungs-, Wärme-, Klebe-, Dichtungs-, Gewinde-, Anzeige- und Presspassungsflächen.
- Erstelle den Abschlussstapel: Legierungszusammensetzung, Bearbeitung oder Umformung, mechanische Struktur, Vorbehandlung, Beschichtung, Farbe und Glanz.
- Produktionsnahe Baugruppen freigeben: Vergleichen Sie die kompletten Gehäuse unter den angegebenen Lichtverhältnissen, Winkeln, Abständen und Einbaulagen.
- Freigabekontrollen: Proben aufbewahren, Messeinstellungen, Rückverfolgbarkeit von Chargen, Verpackung und Genehmigung von Änderungen.
Das Produktdesign in technische Anforderungen umsetzen
Gehäuse von Unterhaltungselektronik werden angefasst, aus nächster Nähe betrachtet und mit benachbarten Teilen verglichen. Eine technisch einwandfreie Beschichtung kann dennoch aussortiert werden, wenn sich die Maserungsrichtung innerhalb einer Baugruppe ändert, ein dunkler Rahmen wärmer wirkt als die Rückseite oder neben einem Anschluss eine Transportspur zu sehen ist. Gehen Sie von der Produkterfahrung aus und setzen Sie diese dann in Fertigungs- und Prüfkontrollen um.
Legen Sie die Einsatzumgebung, die voraussichtliche Handhabung, die Reinigungsmittel, die Abriebstellen, gegebenenfalls die UV-Belastung, die Montageart und die Lebensdauer fest. Ermitteln Sie die Oberflächen, die für die HF-Erdung, die Wärmeübertragung, die Klebeverbindung, die elektrische Isolierung, die Beschriftung und die Abdichtung verwendet werden. Diese Funktionen bestimmen, wo eine Beschichtung erforderlich ist, wo sie unzulässig ist und welche Prüfungen in die Projektspezifikation aufgenommen werden müssen.
Der Elektronikgehäuse aus Aluminium Bei der Prüfung sollten das Gehäuse, die Blenden, die Tasten, die Abdeckungen und die angrenzenden Zierleisten als ein einheitliches optisches Gesamtbild betrachtet werden. Wenn jedes Teil für sich betrachtet wird, können Probleme hinsichtlich Farbe, Spaltmaß, Passgenauigkeit und Oberflächenstruktur auf Montageebene übersehen werden.
Erstellen Sie eine Matrix mit den Anforderungen an die Endbearbeitung, bevor Sie einen Prozess auswählen.
| Erfordernis | Was ist zu definieren? | Warum das wichtig ist | Überprüfung |
|---|---|---|---|
| Optischer Charakter | Farbfamilie, Helligkeit, Glanz, Textur und Laufrichtung | Sorgt für das gewünschte Erscheinungsbild des Produkts | Zugelassene Proben sowie eine kontrollierte Sichtprüfung |
| Kosmetische Bereiche | Primäre, sekundäre, verdeckte und zulässige Kontaktbereiche | Setzt die Anstrengungen dort ein, wo der Nutzer sie sehen kann | Erstellung von Karten und zonenbezogenen Fehlerregeln |
| Funktionale Schnittstellen | Erdungs-, Wärme-, Klebe-, Dichtungs-, Gewinde- und Passflächen | Die Oberflächenbehandlung kann den Kontakt, die Abmessungen oder die Haftung verändern | Maskierung von Karten- und Schnittstellentests |
| Haltbarkeit | Verschleiß, chemische Einflüsse, Korrosion und Beanspruchungen durch Handhabung | Das Erscheinungsbild muss dem vorgesehenen Verwendungszweck standhalten | Projektspezifisches Prüfverfahren und Abnahmegrenze |
| Teileabgleich | Referenzteil, Betrachtungsrichtung und Gruppierungsregeln | Kleine Unterschiede werden im direkten Vergleich sichtbar | Vergleich auf Assembler-Ebene und Instrumentierungsdaten, soweit zutreffend |
| Produktionssteuerung | Legierung, Vorbehandlung, Prozessfenster, Chargen- und Änderungsfreigabe | Stellt sicher, dass spätere Versionen mit der genehmigten Version vergleichbar bleiben | Wegschein, Chargenprotokoll, Erstmusterprüfung und Änderungsprüfung |
Fangen Sie nicht mit einem Beschichtungskatalog an und versuchen Sie dann, das Produkt daran anzupassen. Vergleichen Sie die in Frage kommenden Oberflächenbehandlungen anhand der Matrix. Eloxierung, Pulverbeschichtung, Nasslackierung, Konversionsbeschichtung und eine unbehandelte mechanische Struktur bieten unterschiedliche Kombinationen aus Optik, Haltbarkeit, Leitfähigkeit und Geometrie.
Primäre, sekundäre und verdeckte kosmetische Oberflächen erfassen
Markieren Sie die optischen Bereiche direkt auf den Freigabezeichnungen oder einer modellbasierten Oberflächenkarte. Primäre Oberflächen sind normalerweise während des Gebrauchs sichtbar; sekundäre Oberflächen treten bei der Einrichtung oder Wartung zutage; verdeckte Oberflächen bleiben nach der Montage verborgen. Bei diesen Bezeichnungen handelt es sich um projektbezogene Definitionen, nicht um allgemeine A-, B- oder C-Klassen.
Beziehen Sie Kanten, Fasen, Radien, Anzeigeöffnungen, Anschlusswände und den Übergang zwischen Außen- und Innenflächen mit ein. Legen Sie fest, ob ein Defekt, der eine Silhouettenkante kreuzt, strenger behandelt werden soll. Zeigen Sie ausgeschlossene Bereiche für Klemmen, Gestelle, elektrische Kontakte, Maskierungsübergänge oder Opferlaschen für Werkzeuge an.
Eine Zone sollte nicht nur eine Farbe, sondern auch eine Prüfregel enthalten. Geben Sie für jede Fehlerart an, ob sie gemäß den projektdefinierten Regeln für Größe, Kontrast, Anzahl, Abstand und Häufung verboten oder zulässig ist. Die Angaben “keine Fehler” und “optische Qualität” lassen zu viel Interpretationsspielraum für die Serienfertigung.
Kontrolle des Substrats und des Herstellungsverfahrens
Das eloxierte Erscheinungsbild wird durch das darunterliegende Aluminium bestimmt. Legierung und Härtegrad, Herkunft des Rohmaterials (Barren oder Blech), die Struktur des Strangpressprofils, die Kornrichtung, Schweißnähte, die Wärmebehandlung und lokale Bearbeitungsstellen können Farbton und Textur beeinflussen. Selbst gemeinsam bearbeitete Teile können unterschiedlich aussehen, wenn sich ihre Grundmaterialien oder die vorangegangenen Bearbeitungsschritte unterscheiden.
Der Leitfaden des „Aluminum Anodizers Council“ zur Festlegung eloxierter Oberflächen erläutert, dass Legierung und Härtegrad sowohl die Leistung als auch das Erscheinungsbild beeinflussen und dass sich die anodische Oxidschicht der darunterliegenden Oberflächenstruktur anpasst, anstatt diese zu verdecken. Halten Sie sichtbare, zueinander passende Teile nach Möglichkeit auf einem vereinbarten Material- und Verarbeitungsweg und verlangen Sie eine Überprüfung, bevor eine Änderung des Lieferanten oder der Legierung vorgenommen wird.
Für ein CNC-gefrästes Aluminiumgehäuse, legen Sie die zulässige Richtung des Werkzeugwegs, die Übergangsstellen, die Übergänge sowie das Erscheinungsbild der Entgratung fest. Bei einem stranggepressten oder geformten Gehäuse sind die Längsstruktur, Formnähte, Dehnungsstreifen und lokale Verformungen zu berücksichtigen. Durch die mechanische Vorbehandlung lassen sich zwar einige Abweichungen reduzieren, es ist jedoch nicht davon auszugehen, dass dadurch alle Substratmerkmale beseitigt werden können.
Zuerst die Textur festlegen, dann die Farbe
Die Oberflächenstruktur beeinflusst die Wahrnehmung von Farbe und Glanz. Durch feines Sandstrahlen kann ein diffuses, mattes Erscheinungsbild entstehen; durch Bürsten entsteht eine gerichtete Struktur; durch Polieren werden Reflexionen betont und eventuelle Wellenbildung sichtbar. Dieselbe Farbstoff- oder Beschichtungsfarbe kann auf unterschiedlichen Oberflächenstrukturen unterschiedlich wirken.
Beschreiben Sie die Prozessabfolge, die bearbeiteten Flächen und die Ausrichtung relativ zu einem festen Bezugspunkt. Bei einem gebürsteten Gehäuse sind ein Kornpfeil und eine Richtlinie zur Ausrichtung benachbarter Bauteile erforderlich. Bei einem gestrahlten Gehäuse sind Kontrollmaßnahmen hinsichtlich des Zustands des Strahlmittels, der Verunreinigung, der Schattenbereiche und der Kantenfreilegung erforderlich. Stimmen Sie diese Entscheidungen ab mit Oberfläche aus gebürstetem Aluminium und die tatsächliche Geometrie.
ASME B46.1-2019 (R2026) definiert die Oberflächenstruktur sowie deren Rauheit, Welligkeit und Faserverlauf. Ein Rauheitswert kann zur Funktions- oder Prozesskontrolle herangezogen werden, gibt jedoch keinen vollständigen Aufschluss über die sichtbare Körnung, das Reflexionsvermögen, einzelne Kratzer oder die allgemeine optische Gleichmäßigkeit. Verwenden Sie Strukturmessungen und Aussehensstandards jeweils für ihre spezifischen Zwecke.
Erstellen Sie eine vollständige Anodisierungsbeschriftung
Wird eine Eloxierung gewählt, sollten in der Zeichnung die maßgebliche Spezifikation und die Oberflächenausführung, die Legierung und der Härtungsgrad, die Vorbehandlung, das Färbeverfahren und die Zielfarbe, die Anforderungen an die Beschichtung, gegebenenfalls die Versiegelung, die relevanten Oberflächen, die Messstellen, die Abdeckung, die Kontaktpunkte, die Anforderungen an das Erscheinungsbild sowie die erforderlichen Prüfungen angegeben werden. Das freigegebene Muster muss auf den definierten Prozess rückführbar sein.
ASTM B580-25 Bezieht sich auf poröse anodische Oxidbeschichtungen auf Aluminium, bei denen Aussehen, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine Rolle spielen. Die darin enthaltenen Kategorien ersetzen nicht alle anderen Anodisierungsspezifikationen; daher sollte die für das jeweilige Projekt geltende Norm überprüft werden, anstatt ein einziges Dokument als allgemeingültig heranzuziehen.
Besprechen Sie das gewünschte Ergebnis mit dem eloxiertes Aluminium Lieferkette, bevor die Zeichnung endgültig festgelegt wird. Eine beschreibende Farbbezeichnung ist kein messbares Ziel, und ein einziges Musterstück ist möglicherweise nicht repräsentativ für ein großes, bearbeitetes Gehäuse mit Kanten, Aussparungen und unterschiedlichen Oberflächenausrichtungen.
Farbe anhand von Referenz, Methode und Betrachtungsbedingungen definieren
Bei der Farbabnahme können visuelle Grenzproben mit instrumentellen Messungen kombiniert werden. Im Vertrag sollten die Referenzvorlage, der zulässige Produktionsbereich, die Geometrie der Messgeräte, die Lichtart, die Beobachterbedingungen, die Apertur, die Messorte, die Anzahl der Messwerte, die Berechnungsmethode sowie die Art und Weise, wie sich die Daten auf die visuelle Abnahme beziehen, festgelegt werden.
ASTM D2244-25 behandelt Berechnungen für geringe Farbunterschiede anhand instrumentell gemessener Koordinaten. Es setzt eine Einigung zwischen Käufer und Verkäufer über die zulässige Toleranz und das Berechnungsverfahren voraus und weist darauf hin, dass Nähe, Glanz und Textur die handelsübliche Akzeptanz beeinflussen können. Veröffentlichen Sie keinen allgemeinen ΔE-Grenzwert und gehen Sie nicht davon aus, dass dieser für jede eloxierte Farbe, Textur, Form und Produktposition gilt.
ASTM D1729-22 beschreibt die kontrollierte visuelle Beurteilung von Farbunterschieden bei diffus beleuchteten, undurchsichtigen Werkstoffen. Im Anwendungsbereich wird zudem darauf hingewiesen, dass für metallische oder perlmuttartige Effekte möglicherweise eine gerichtete Beleuchtung erforderlich ist. Eloxiertes Aluminium reflektiert das Licht in bestimmte Richtungen, daher sollten im Projekt der Betrachtungswinkel und die Ausrichtung des Bauteils festgelegt werden, die dem normalen Gebrauch entsprechen.
Die Anforderungen an den Glanzgrad müssen im Rahmen der Methode bleiben
Der Glanz trägt zur wahrgenommenen Qualität bei, doch Geometrie und Oberflächenstruktur können zuverlässige Messergebnisse beeinträchtigen. Geben Sie die Glanzmessmethode, den Messwinkel, die Messöffnung des Geräts, den Messort und die Referenzbedingungen an. Bei einer gewölbten Lünette, einer schmalen Rippe oder einer stark strukturierten Oberfläche ist möglicherweise nicht dieselbe Methode anwendbar wie bei einer flachen, beschichteten Platte.
ASTM D523-14(2018) Bezieht sich auf die Messung des Spiegelglanzes bei nichtmetallischen Proben mit definierten Geometrien. Der Anwendungsbereich und die Probenbedingungen müssen überprüft werden, bevor diese Methode auf gebürstete, raue, schmale oder gekrümmte eloxierte Bereiche angewendet wird. Wenn die Messung des instrumentellen Glanzes ungeeignet ist, verwenden Sie eine kontrollierte visuelle Referenz und dokumentieren Sie die Einschränkung.
Farbe und Glanzgrad sollten gemeinsam bewertet werden. Ein Bauteil kann zwar die Toleranz für die Farbabstimmung einhalten, dennoch anders wirken, wenn sich sein Glanzgrad, seine Textur oder seine Ausrichtung ändert. Bei der Freigabe der Baugruppe sollte das für den Benutzer sichtbare Gesamtbild berücksichtigt werden.
Verwenden Sie eine einheitliche Terminologie für Mängel und projektspezifische Grenzwerte
Definieren Sie Kratzer, Schrammen, Vertiefungen, Dellen, Kerben, Flecken, Wasserflecken, Werkzeugspuren, Ratterflecken, Strahlschatten, Pinselunterbrechungen, Beschichtungsverbrennungen und Farbstreifen, bevor Sie Abnahmegrenzen festlegen. Teams können einen Zustand, den sie unterschiedlich benennen, nicht einheitlich prüfen.
Die Norm ISO 8785:1998 legt Begriffe, Definitionen und Parameter für Oberflächenfehler fest und ist auch nach ihrer Überarbeitung im Jahr 2025 weiterhin gültig. Sie kann zwar zur Vereinheitlichung der Terminologie beitragen, doch benötigt das Produktteam weiterhin Fotos, Zonen sowie numerische oder visuelle Grenzwerte, die auf das jeweilige Gehäuse zugeschnitten sind.
| Zustand | Mögliche Quelle | Warum eine allgemeine Regel nicht funktioniert | Nützliche Steuerung |
|---|---|---|---|
| Kratzer oder Schramme | Chips, Handhabung, Reinigung oder Verpackung | Die Sichtbarkeit ändert sich je nach Richtung und Kontrast | Zone, Größe, Anzahl, Abstand und genehmigte Grenzprobe |
| Farbband oder Farbverschiebung | Material, Ätzen, Ladeposition, Färben oder Versiegeln | Bei einer einzigen Messung kann ein lokales Muster übersehen werden | Maßskizze sowie visuelle Überprüfung des Ganzen und der Einzelteile |
| Werkzeug- oder Pinselübergang | Einstellung ändern, Mischung anpassen oder Zugriffsbeschränkung festlegen | An einem Ort mag es beabsichtigt sein, an einem anderen hingegen inakzeptabel | Zulässige Übergangskarte und Richtungsangabe |
| Loch, Delle oder Kerbe | Substrat, Aufprall oder Handhabung im Regal | Die funktionellen und kosmetischen Folgen unterscheiden sich je nach Lokalisation | Fehlerdefinition, Kantenregel und Zonenbegrenzung |
| Fleck oder Rückstand | Reinigungsmittel, Spülmittel, Fingerabdrücke oder Verpackung | Manche Flecken lassen sich entfernen, andere deuten auf Prozessschäden hin | Zugelassene Reinigungsmethode und Zustand bei der Endabnahme |
Markierungen, Schablonen und Kontaktpunkte frühzeitig planen
Beim Eloxieren ist ein elektrischer Kontakt erforderlich, und an der Kontaktstelle kann eine „Rack-Spur“ zurückbleiben. Beim Abkleben können Kanten, Farbübergänge oder Kleberückstände entstehen. Platzieren Sie diese unvermeidbaren Prozessmerkmale in verdeckten oder dafür vorgesehenen Bereichen, bevor Werkzeuge und Vorrichtungen festlegt werden.
Zeichnen Sie die maximal zulässige Kontaktfläche ein und legen Sie fest, ob die Markierung freiliegend, vertieft oder später durch die Baugruppe verdeckt sein darf. Vergewissern Sie sich, dass die Stelle den Prozessstrom führen kann, ohne eine empfindliche Kante zu beschädigen. Passen Sie die Masken an Gewinden, Erdungsflächen, Presspassungen, Klebeflächen und Wärmeleitinterfaces an.
Platzieren Sie keine Darstellungsanforderung und keine obligatorische Kontaktstelle auf derselben kleinen Fläche, ohne eine Priorität festzulegen. Ein praktischer Überprüfung von Design und Ausführung diese Konflikte noch vor dem ersten Kosmetik-Build beheben können.
Maß- und Funktionsschnittstellen schützen
Durch Oberflächenbehandlungen können sich Abmessungen und das Oberflächenverhalten ändern. Geben Sie an, ob die Abmessungen vor oder nach der Oberflächenbehandlung überprüft werden, und nennen Sie Merkmale, deren Passgenauigkeit, elektrischer Widerstand, thermischer Kontakt, Dichtungs- oder Haftleistung vom jeweiligen Endzustand abhängt. Vermeiden Sie eine pauschale Regel wie “alle Gewinde abdecken”, wenn die Baugruppe eine bestimmte bearbeitete oder unbearbeitete Schnittstelle erfordert.
Messen Sie kritische Merkmale in dem Zustand, in dem der Kunde sie erhält. Wenn eine Bohrung abgedeckt ist, legen Sie die Begrenzung der Abdeckung und den zulässigen Übergang fest. Wenn eine Dichtfläche bearbeitet ist, überprüfen Sie gemeinsam die Anforderungen an Beschichtung, Oberflächenstruktur und Ebenheit. Wenn ein Erdungsmerkmal leitfähig bleiben muss, überprüfen Sie den elektrischen Pfad im zusammengebauten Zustand, anstatt sich auf eine Sichtprüfung zu verlassen.
Stellen Sie einen klaren Zusammenhang zwischen Oberflächenveredelung von Aluminium, Maßprüfungen und Montageprüfungen. Eine kosmetische Nachbearbeitung, bei der eine Beschichtung entfernt oder eine optisch auffällige scharfe Kante abgerundet wird, kann auch die Funktion verändern.
Prüfung mittels einer kontrollierten Sichtprüfung
Bei einer wiederholbaren optischen Prüfung sind die Lichtquelle, die Beleuchtungsstärke oder der Zustand der Prüfkabine, der Hintergrund, der Betrachtungsabstand, der Betrachtungswinkel, die Ausrichtung des Bauteils, die Prüfdauer, der Sauberkeitszustand sowie die Verwendung von Vergrößerung oder schrägem Licht anzugeben. Wählen Sie Bedingungen, die für den normalen Gebrauch relevante Mängel sichtbar machen, ohne dabei einen künstlichen Standard zu schaffen, den kein Benutzer jemals erleben wird.
Zugelassene Grenzwerteproben sollten den Mittelpunkt des Zielbereichs und die zulässigen Grenzen darstellen, nicht nur eine einzige ideale “Vorzeigeprobe”. Schützen Sie die Proben vor Ausbleichen, Verunreinigungen und Beschädigungen durch unsachgemäße Handhabung; kennzeichnen Sie die Revisionsnummer, den Fertigungsweg und das Genehmigungsdatum. Ersetzen Sie sie im Rahmen eines kontrollierten Prozesses, sobald sie die Anforderungen nicht mehr erfüllen.
Setzen Sie geschulte Prüfer ein und verknüpfen Sie die Ergebnisse mit kontrollierten Qualitäts- und Prüfunterlagen. Halten Sie strittige Bedingungen unter den tatsächlichen Licht- und Ausrichtungsverhältnissen fest. Fotos helfen zwar dabei, den Standort zu veranschaulichen, geben jedoch Farben und Glanzgrade in der Regel nicht genau genug wieder, um physische Muster oder ordnungsgemäß kontrollierte Messungen zu ersetzen.
Vergleichen Sie komplette Baugruppen, nicht einzelne Teile
Angrenzende Gehäuse, Blenden, Tasten und Zierleisten lassen kleine Unterschiede stärker hervortreten. Legen Sie fest, welche Komponenten zueinander passen müssen, wie nah sie bei normalem Gebrauch beieinander liegen und ob sie aus aufeinander abgestimmten Material- und Veredelungschargen stammen sollten. Achten Sie darauf, dass die Ausrichtung beibehalten wird, wenn sich gerichtete Strukturen an einer Naht treffen.
Integrieren Sie eine Prüfung des Erscheinungsbilds auf Baugruppenebene in die Erstmuster- und Änderungsvalidierung. Überprüfen Sie Farbe, Glanzgrad, Maserungsrichtung, Spaltmaße, bündige Passung, Kantenheraushebungen, Übergänge zwischen Anschlüssen sowie den Kontrast von Logos oder Markierungen. Ein Bauteil, das für sich genommen die Prüfung besteht, kann dennoch bei der Produktpräsentation durchfallen.
Gehen Sie bei gemischten Verfahren nicht davon aus, dass eloxierte Profile, bearbeitete Platten und beschichtete Bleche ein und dasselbe optische Ziel haben können. Nutzen Sie physische Entwicklungsmuster, um eine realisierbare Familienähnlichkeit herzustellen, oder gestalten Sie bewusst einen Kontrast.
Die Haltbarkeit unter realen Einsatzbedingungen überprüfen
Die kosmetische Freigabe im Werk ist lediglich die Ausgangsvoraussetzung. Ermitteln Sie die Einwirkungen und Belastungen, denen das Gehäuse ausgesetzt sein wird: Hände, Ärmel, Taschen, Abrieb durch den Schreibtisch, Reinigungsflüssigkeiten, Sonnencreme, Schweiß, Innenbeleuchtung, Außenlicht, Temperaturwechsel oder Wartungswerkzeuge. Wählen Sie Prüfverfahren aus, die dem vorgesehenen Produkt und der Oberflächenbeschaffenheit entsprechen.
Geben Sie die Konditionierung, die Belastung, die Anzahl der Zyklen, das Kontaktmaterial, die Bewertungsmethode und die Abnahmeregel an. Ein Prüfname ohne diese Angaben definiert keinen Schweregrad. Überprüfen Sie nach der Beanspruchung das Aussehen und alle damit verbundenen Funktionen wie Haftung, Korrosionsschutz, elektrischen Kontakt oder die Lesbarkeit der Beschriftung.
Die allgemeinen Beschichtungsleistungen eines Lieferanten sollten nicht als Garantie für das Endprodukt gewertet werden. Geometrie, Vorbehandlung, Farbstoff, Versiegelung, Schichtdicke, Montagebelastungen und Einsatzbedingungen können das Ergebnis beeinflussen. Validieren Sie repräsentative Gehäuse, die nach dem freigegebenen Verfahren hergestellt wurden.
Verhindern Sie, dass die Handhabung und Verpackung zur letzten Fehlerquelle werden
Die kosmetische Kontrolle muss auch nach der Endkontrolle fortgesetzt werden. Verwenden Sie saubere Handschuhe, kratzfeste Halterungen, getrennte Schalen und geeignete Schutzmaterialien. Verhindern Sie den Kontakt zwischen den Teilen sowie deren Bewegung. Legen Sie Kontaktbereiche fest, damit Schaumstoff, Folie, Papier oder Klebstoff keine sichtbaren Abdrücke hinterlassen oder Rückstände hinterlassen.
Prüfen Sie die Verpackung und den Transport nicht nur vor, sondern auch nach dem Versand. Achten Sie auf Kratzer, Abriebspuren, Dellen, Feuchtigkeitsflecken, Farbabrieb, Rückstände und Beschädigungen an den Kanten. Die Verpackung gilt als bestanden, wenn das Gehäuse weiterhin den festgelegten Anforderungen an Aussehen und Funktionalität entspricht.
Ein praktischer Arbeitsablauf für die Oberflächenveredelung
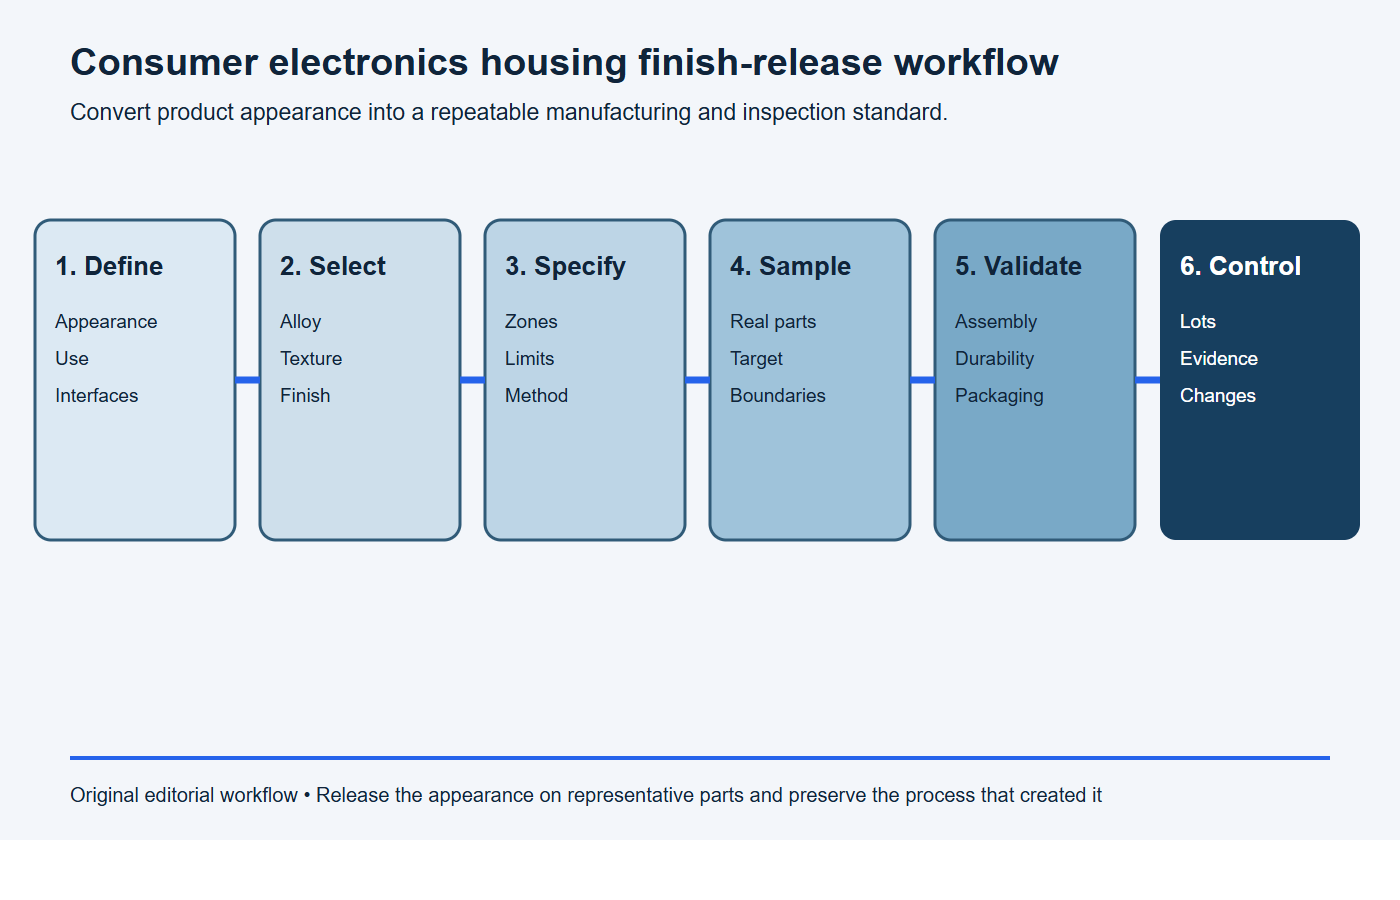
- Definieren Sie das Produkterlebnis. Erfassen Sie sichtbare Bereiche, Berührungspunkte, angrenzende Teile, die Umgebung und funktionale Schnittstellen.
- Wählen Sie das Material und die Route aus. Legierung, Produktform, Bearbeitung, Oberflächenstruktur, Vorbehandlung und Endbeschichtung aufeinander abstimmen.
- Erstellen Sie die Spezifikation. Fügen Sie Farbe, Glanz, Fehler, Masken, Kontaktpunkte, Bemaßungen, Prüfungen und Prüfbedingungen hinzu.
- Stellen Sie repräsentative Stichproben zusammen. Verwenden Sie eine seriennahe Geometrie und vergleichen Sie die in Frage kommenden Oberflächen unter den vorgesehenen Betrachtungsbedingungen.
- Das gesamte Produkt validieren. Prüfen Sie das Erscheinungsbild der Baugruppe, die Haltbarkeit, die Schnittstellen und den Zustand der Verpackung für den Transport.
- Loslassen und Kontrolle. Referenzen, Rückverfolgbarkeit von Chargen, Arbeitsanweisungen, Erstmusterprüfnachweise und Änderungsgenehmigungen aufbewahren.
Abbruchbedingungen: Die Fertigstellung des Gehäuses ist noch nicht abgeschlossen
- Die Anforderung beschränkt sich auf “Premium-Matt”, “schwarz eloxiert” oder eine digitale Darstellung ohne festgelegte Oberflächenbehandlung.
- Für aufeinander abgestimmte Gehäuse, Blenden, Tasten und Abdeckungen werden unterschiedliche Legierungschargen oder Oberflächenbehandlungen verwendet, ohne dass ein Freigabeplan auf Baugruppenebene vorliegt.
- Erdungs-, Wärme-, Klebe-, Dichtungs-, Gewinde- oder Display-Schnittstellen stehen im Widerspruch zu Beschichtungen und Maskierungen.
- Für Farbe, Glanz und Mängel gibt es keine physikalischen Grenzwerte, keine Proben, keine Betrachtungsbedingungen und keine geeigneten messtechnischen Verfahren.
- Das seriennahe Muster hat die Validierung hinsichtlich Handhabung, Reinigung, Haltbarkeit, Montage und Verpackung nicht bestanden.
Anfrage bezüglich druckfertiger Oberflächen für Unterhaltungselektronik
Bitte legen Sie die Oberflächenbeschaffenheit für das Gehäuse [Teil/Revision] und die zugehörige Baugruppe [Teile] fest. Verwenden Sie die Legierung/Produktform [Anforderung] und das vorgesehene Bearbeitungs- oder Umformverfahren. Definieren Sie die mechanische Textur, die Kornrichtung, die Vorbehandlung, die Beschichtung/Eloxierung, die Farbe, den Glanzgrad, die optischen Bereiche, zulässige Fehler, Maskierungen, Gestellkontakte und die Maße nach der Endbearbeitung. Stellen Sie repräsentative montierte Muster her und schlagen Sie eine visuelle und instrumentelle Abnahme unter den Bedingungen [Beleuchtung, Abstand, Winkel und Ausrichtung] vor. Beziehen Sie die Validierung hinsichtlich Haltbarkeit, Schnittstellen, Reinigung, Handhabung und Verpackung sowie Kontrollen bei Chargen- und Prozesswechseln mit ein.
Checkliste für die Festlegung der Oberflächenbeschaffenheit
- Gehäusezeichnung, 3D-Modell und Einbaulage;
- Karte der primären, sekundären, verdeckten und ausgeschlossenen Flächen;
- Legierung, Härtegrad, Produktform und genehmigte Regel für den Lieferantenwechsel;
- Bearbeitung, Entgraten, Strahlen, Bürsten oder Polieren;
- Oberflächenbeschaffenheit, Farbgebung, Versiegelung und Leistungsanforderungen;
- Faserrichtung und Gruppen zur Anpassung benachbarter Teile;
- Rack, Klemme, Abdeckung, Erdung, Wärmeableitung und Klebestellen;
- Maße und Schnittstellen im Endzustand geprüft;
- Fehlervokabular, Zonengrenzen und Clusterregeln;
- Beleuchtung, Entfernung, Winkel, Ausrichtung und Inspektionsdauer;
- freigegebene Ziel- und Grenzproben mit Versionskontrolle;
- Messgerätgeometrie, Einstellungen, Messkarte und Berechnungsmethode;
- Validierung hinsichtlich Haltbarkeit, Montage und Verpackung;
- Rückverfolgbarkeit von Chargen, Erstmusterprüfung und Freigabe von Prozessänderungen.
Häufig gestellte Fragen
Ist die Eloxierung die beste Oberflächenbehandlung für jedes Aluminiumgehäuse von Unterhaltungselektronik?
Nein. Durch Eloxieren lässt sich zwar ein langlebiges metallisches Erscheinungsbild erzielen, doch die richtige Wahl hängt von der Farbpalette, der Oberflächenstruktur, der Verschleißfestigkeit, der Korrosionsbeständigkeit, den elektrischen Schnittstellen, der Geometrie und den Anforderungen an die Kompatibilität ab. Vergleichen Sie diese Option anhand einer schriftlichen Anforderungsmatrix mit Beschichtungen und unbehandelten mechanischen Oberflächen.
Kann in einer Zeichnung lediglich “schwarz eloxiert, kosmetisch” angegeben werden?
Diese Angabe ist für ein kontrolliertes Erscheinungsbild unvollständig. Fügen Sie die maßgeblichen Oberflächenbeschaffenheitsspezifikationen, die Legierung und Vorbehandlung, die Zielreferenz, den zulässigen Bereich, die relevanten Oberflächen, die Positionen von Masken und Halterungen, die Prüfbedingungen sowie die erforderlichen Leistungsprüfungen hinzu.
Garantiert ein niedriger Ra-Wert ein hochwertig anmutendes Gehäuse?
Nein. Ra beschreibt einen Aspekt der gemessenen Oberflächenstruktur. Das sichtbare Erscheinungsbild hängt außerdem von der Welligkeit, der Lagenausrichtung, dem Bearbeitungsmuster, der mechanischen Vorbehandlung, der Beschichtung, der Farbe, dem Glanz, vereinzelten Fehlern, der Ausrichtung des Bauteils und der Beleuchtung ab.
Sollte bei der Farbprüfung eine Sichtprüfung oder ein Farbmessgerät zum Einsatz kommen?
Viele Projekte profitieren von beidem. Messdaten verbessern die Wiederholbarkeit, sofern Geometrie und Oberfläche eine zuverlässige Messung zulassen; eine kontrollierte visuelle Begutachtung erfasst das richtungsabhängige Erscheinungsbild und den Montagezusammenhang. Legen Sie fest, wie die beiden Methoden Unstimmigkeiten auflösen.
Wie sollten passende Teile geprüft werden?
Ermitteln Sie die passende Gruppe, die Einbaulage und die Hauptreferenz. Stimmen Sie Material- und Oberflächenchargen nach Möglichkeit aufeinander ab, nehmen Sie Messungen an den festgelegten Stellen vor und geben Sie die Teile als Baugruppe unter kontrollierten Lichtverhältnissen frei.
Wann sollte die Spezifikation für die Oberflächenausführung festgelegt werden?
Nach der Produktion sollte eine Fixierung erfolgen – repräsentative Muster dienen zur Darstellung von Aussehen, Schnittstellen, Haltbarkeit, Montage und Verpackung. Ein idealer, flacher Prüfkörper allein reicht für ein Gehäuse mit Ecken, Anschlüssen, Aussparungen und unterschiedlichen Ausrichtungen nicht aus.
Prüfung der Oberflächenbeschaffenheit von Gehäusen für Unterhaltungselektronik anfordern
BAOSONG kann die Gehäusezeichnung, die optische Darstellung, den Bearbeitungsplan, die Oberflächenbeschaffenheit, die Zuordnungsgruppen, die Prüfverfahren und die Verpackungsvorgaben als eine einheitliche, kontrollierte Anforderung prüfen. Senden Sie die 2D-Zeichnung, das 3D-Modell, die Zielmuster und die Anwendungsbedingungen über Kontakt für projektspezifisches Feedback.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
