
Kurze Antwort: Welche Konstruktionsfehler bei der CNC-Bearbeitung führen zu Produktionsverzögerungen?
Die häufigsten Verzögerungen entstehen, wenn die Produktdefinition die Fertigung verlässt, ohne dass eine Entscheidung getroffen wurde. Typische Beispiele hierfür sind unzugängliche Merkmale, unmögliche scharfe Innenecken, schwache oder instabile Geometrie, widersprüchliche CAD- und Zeichnungsrevisionen, unvollständige Material- oder Oberflächenbeschreibungen, mehrdeutige Bezugspunkte sowie pauschal festgelegte enge Toleranzen und Prüfanforderungen, die nie auf die Zugänglichkeit der Merkmale hin überprüft wurden.
Diese Probleme machen das Bauteil zwar nicht unbedingt vollständig unbearbeitbar, werfen jedoch Fragen auf, die die Angebotserstellung, Programmierung, Vorrichtungsbau, Endbearbeitung oder Abnahme so lange verzögern, bis sich Käufer und Lieferant auf eine Korrektur geeinigt haben. Eine schnelle Maschine kann die Zeit, die durch das Warten auf ein überarbeitetes Modell, eine präzisierte Bezugsposition oder die Genehmigung zur Änderung eines kritischen Merkmals verloren geht, nicht wieder aufholen.
Die beste Vorbeugungsmaßnahme ist eine kontrollierte DFM-Freigabe: eine einzige Überarbeitung, klare funktionale Anforderungen, ein realisierbarer Fertigungsweg und ein vereinbarter Verifizierungsplan. Der Lieferant muss dennoch die tatsächliche Legierung, den Härtegrad, die Geometrie, die Menge und den Fertigungszustand prüfen; dieser Leitfaden legt keine allgemeingültigen Grenzen für die Leistungsfähigkeit von BAOSONG fest.
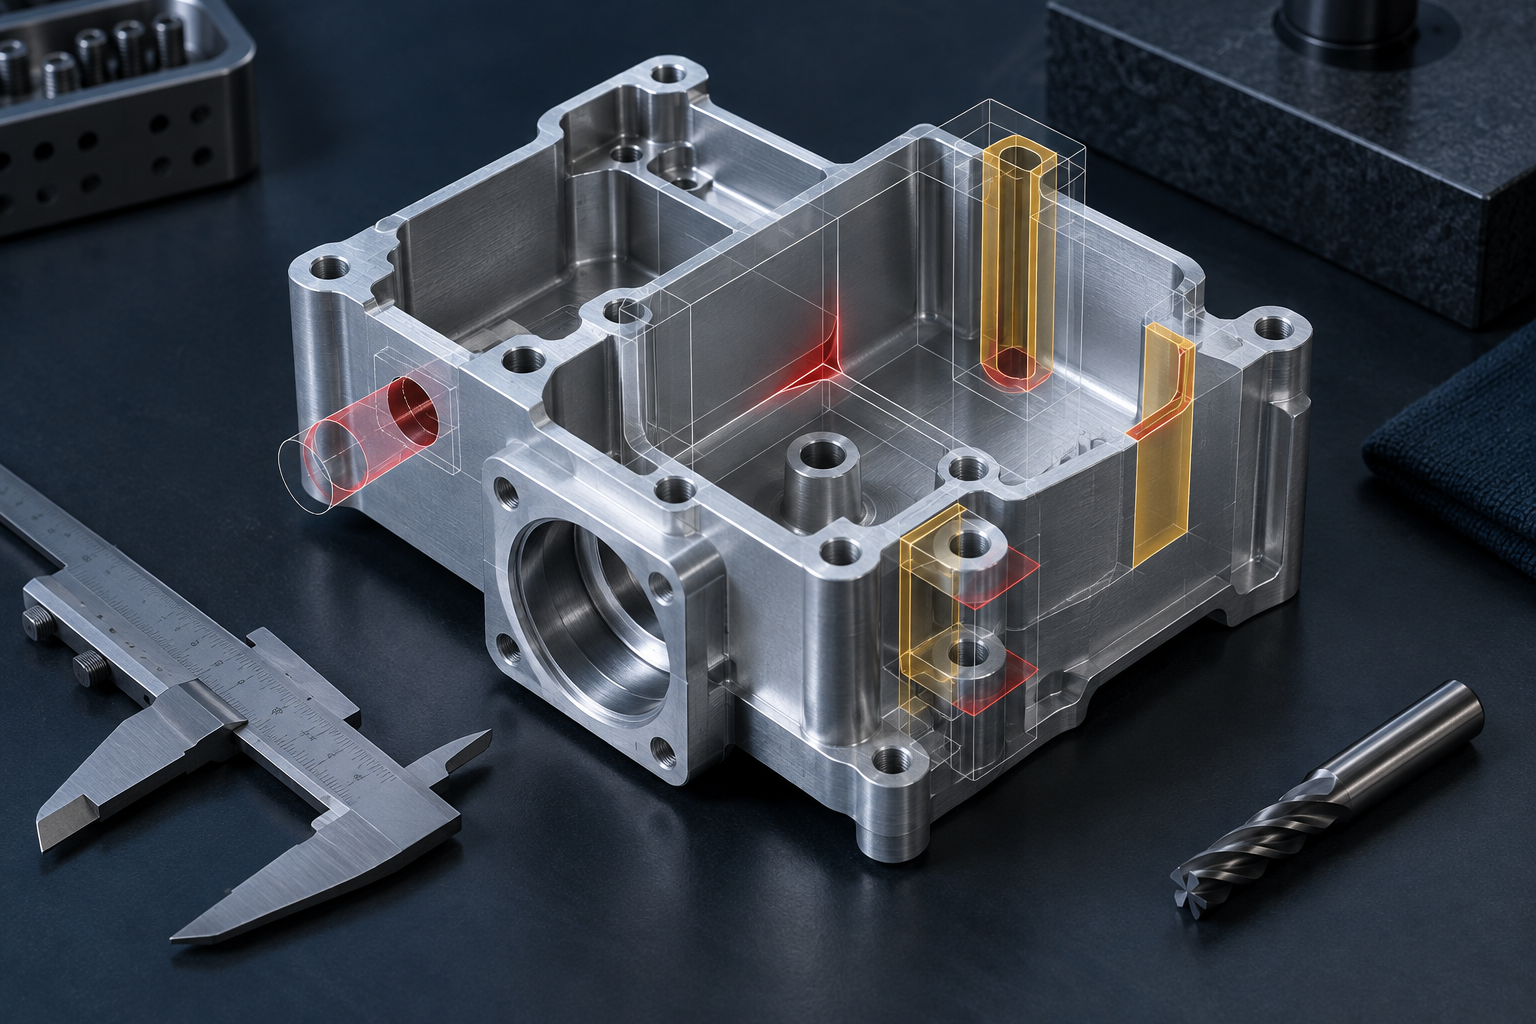
So nutzen Sie diesen Leitfaden vor der Freigabe des Entwurfs
- Finden Sie die riskante Funktion oder die fehlende Eingabe. Anhand der Karte und der 12 unten aufgeführten Fehler können Sie erkennen, an welchen Stellen die Arbeiten möglicherweise unterbrochen werden.
- Geben Sie die Steuerungsfunktion an. Halten Sie die Passform, die Dichtheit, die Belastung, das Aussehen oder das Prüfergebnis fest, das geschützt werden muss.
- Gehen Sie eine konkrete Korrektur durch. Klären Sie mit dem Lieferanten die Verfügbarkeit der Werkzeuge, das Material, die Bezugspunkte, die Endbearbeitung und die Überprüfung ab.
- Aktualisieren Sie die kontrollierte Definition. Überprüfen Sie gemeinsam das Modell, die Zeichnung und den Abnahmeplan, bevor die Programmierung oder die Produktion fortgesetzt wird.
Fehler-, Verzögerungs- und Korrekturmaßnahmenübersicht
| Konstruktionsfehler | Wo die Arbeit aufhört | Mögliche Klarstellung | Präventive Leistung |
|---|---|---|---|
| Modell und Zeichnung stimmen nicht überein | Angebot, CAM-Programmierung oder Endkontrolle. | Welche Datei- und Maßangaben sind maßgeblich? | Eine veröffentlichte Revision und eine dokumentierte Berechtigungsregel. |
| Die Funktion ist nicht verfügbar | Prozessplanung und Vorrichtungsbau. | Können sich Richtung, Geometrie oder Ablauf ändern? | Überprüfung des Werkzeugzugangs mit Schnittansichten. |
| Das Datumsschema ist unklar | Einrichtung, CMM-Programmierung und Abnahme. | Wie ist das Bauteil in der Baugruppe positioniert? | Funktionaler Bezugssystemrahmen. |
| Die Endbearbeitung ist nicht ausreichend spezifiziert | Einkauf, Maskierung und Endkontrolle. | Welcher Typ, welche Klasse, welche Farbe, welche Zonen und welche endgültigen Abmessungen? | Vollständige Angaben zu Oberflächenausführung und optischen Merkmalen. |
| Der Inspektionsantrag ist nicht definiert | Qualitätsplanung und Versandfreigabe. | Welche Merkmale, welche Methode und welche Stichprobe? | Vereinbarter Inspektions- und Berichtsplan. |
Fehler 1: Veröffentlichung widersprüchlicher CAD- und Zeichnungsdaten
Ein 3D-Modell kann einen bestimmten Lochdurchmesser anzeigen, während die 2D-Zeichnung einen anderen angibt. Eine Anmerkung kann einen Radius vorschreiben, den das Volumenmodell nicht enthält. Ein Lieferant kann nicht mit Sicherheit entscheiden, welche Datei die Konstruktionsabsicht widerspiegelt. Selbst wenn das Bearbeitungsprogramm auf der Grundlage des Modells erstellt wird, stützen sich die Prüfung und die Abnahme des Kaufs möglicherweise weiterhin auf die Zeichnung.
Veröffentlichen Sie das Modell und die Zeichnung gemeinsam unter derselben Revisionsnummer. Geben Sie an, ob es sich um ein Basismodell handelt, welche Bemaßungen dieses überschreiben und welche Anmerkungen Elemente steuern, die nicht vollständig dargestellt sind. Entfernen Sie veraltete Dateien aus dem Angebotsanfrage-Paket, anstatt sich auf Dateinamen wie “final-v2-new” zu verlassen. Wenn sich eine Anforderung ändert, aktualisieren Sie die kontrollierte Definition, anstatt eine dauerhafte Abweichung in einem E-Mail-Thread zu genehmigen.
Das breitere Angebot von Protolabs Leitfaden zur Gestaltung im Hinblick auf die Bearbeitbarkeit Außerdem wird Wert darauf gelegt, die prozessabhängige Geometrie zu vereinfachen und sich mit dem Fertigungslieferanten abzustimmen. Der Leistungsumfang bleibt dabei lieferantenspezifisch.
Fehler 2: Funktionen entwerfen, die das Tool nicht erreichen kann
Seitliche Bohrungen hinter einer Wand, geschlossene Hinterschneidungen, Innenkanäle und tiefe Strukturen in der Nähe hoher Hindernisse können den Fräser, den Halter, die Spindel oder den Messtaster blockieren. Ein CAD-Modell bestätigt zwar die Geometrie, beweist jedoch nicht, dass sich ein physisches Werkzeug kollisionsfrei annähern kann.
Überprüfen Sie jedes Merkmal nach Bearbeitungsrichtung. Öffnen Sie eine Wand, versetzen Sie das Merkmal, fügen Sie einen Baugruppenzugang hinzu, teilen Sie die Komponente auf oder genehmigen Sie einen anderen Prozess, sofern die Funktion dies zulässt. Mehrachsige Maschinen können den Zugang verbessern, beseitigen jedoch nicht die Einschränkungen hinsichtlich Halterabstand, Fräserradius oder Prüfung. Siehe Mehrachsige Aluminiumbearbeitung für die noch offenen Fragen zum Ablauf.
Fehler 3: Die Festlegung perfekt scharfer Innenecken
Ein rotierender Schaftfräser hinterlässt in der Regel einen Radius in einer vertikalen Innenecke. Ein kleinerer Radius erfordert möglicherweise einen kleineren Fräser und führt in einer tiefen Tasche zu einer geringeren Steifigkeit. Dies kann zu einem höheren Werkzeug- und Durchlaufaufwand sowie zu verstärktem Werkzeugverschleiß und einem höheren Programmieraufwand führen und gleichzeitig das Risiko von Vibrationen oder einer Beschädigung der Ecken erhöhen.
Wählen Sie den größtmöglichen Nutzradius. Wenn ein quadratisches Gegenstück passen muss, fügen Sie eine lokale ’Dog-Bone“- oder „T-Bone“-Entlastung hinzu oder runden Sie das Gegenstück ab. Protolabs’ Leitfaden zu Konstruktionsfehlern bei bearbeiteten Bauteilen und Xometrys Leitfaden zur CNC-CAD-Konstruktion Beschreiben Sie diese gängige Einschränkung bei der Schneidwerkzeuggeometrie. Die jeweiligen Einsatzgrenzen stellen keine allgemeingültigen Normen dar.
Fehler 4: Tiefe Taschen mit dünnen Wänden kombinieren
Bei der tiefen Zerspanung werden Materialspannungen abgebaut, was eine größere Reichweite des Werkzeugs erfordert. Die verbleibenden dünnen Wände biegen sich unter den Schneid- und Spannkräften durch. Treten beide Faktoren gleichzeitig auf, können sich Fräser und Werkstück gleichzeitig verschieben. Ein Erstling mag zwar akzeptabel erscheinen, doch im Laufe einer längeren Produktionsserie zeigen sich Abweichungen, Ruckeln oder Bewegungen im entspannten Zustand.
Taschenhöhe verringern, Zugang freigeben, Radien vergrößern, Stützstrukturen erhalten, Verstärkungsrippen hinzufügen oder die Konstruktion nach Möglichkeit aufteilen. Legierung, Härtegrad und Rohform unter Berücksichtigung der Geometrie auswählen. Diese Bedingungen während der CNC-Fräsen von Aluminium Planung und Nutzung der Leitfaden zur Aluminiumhärte um zu verstehen, warum eine Bezeichnung als „spannungsfrei“ eine unzureichende Geometrie nicht ausgleichen kann.
Fehler 5: Die Werkstückspannung und den Freigabezustand außer Acht lassen
Ein Konstrukteur kann jede Außenfläche für die funktionale Geometrie nutzen, sodass kein stabiler Klemmbereich verbleibt. Dünne Abdeckungen und offene Rahmen können in einer Vorrichtung flachgezogen, bearbeitet und nach dem Lösen wieder in ihre ursprüngliche Form zurückfedern. Auch ästhetische Anforderungen können dazu führen, dass sich die Klemmen nicht an den am einfachsten zu bearbeitenden Flächen abstellen lassen.
Sorgen Sie für stabile Positionierungsmerkmale und praktische Klemmbereiche. Legen Sie fest, ob ein flexibles Bauteil im freien Zustand oder fixiert akzeptiert wird und in welchem Zusammenhang dieser Zustand mit der Montage steht. Eine Opferlasche, ein temporärer Vorsprung, eine Aufnahme mit weichen Backen oder eine verteilte Abstützung können nützlich sein, jedoch müssen das Entfernen und die Endkontrolle in den Prozess einbezogen werden.
Fehler 6: Verwendung eines mehrdeutigen Bezugssystems
Koordinatenmaße, die von beliebigen Modellursprüngen ausgehen, geben nicht unbedingt Auskunft darüber, wie ein Bauteil passt. Wenn bei der Bearbeitung ein Bezugssystem, bei der Prüfung ein anderes und bei der Montage ein drittes verwendet wird, können die Beziehungen zwischen den Merkmalen in jedem lokalen System zwar korrekt sein, bei der Integration jedoch fehlschlagen.
Wählen Sie Bezugspunkte anhand von Funktionskontakten und Freiheitsgraden aus. Stellen Sie sicher, dass die Merkmale stabil, zugänglich und bei Vorrichtungen sowie bei der Prüfung wiederholbar sind. ASME beschreibt Y14.5-2018 (R2024) zur Festlegung von Symbolen, Regeln und Definitionen für die Bemaßung und Tolerierung. Verwenden Sie die für das Projekt vorgeschriebene Norm und Ausgabe, anstatt verschiedene Konventionen zu vermischen.
Fehler 7: Anwendung enger Toleranzen auf jedes Maß
Eine pauschale enge Toleranz kann Spielmaße, optische Maße und Serienmaße zu streng kontrollierten Merkmalen machen. Dies führt zu einem erhöhten Aufwand bei der Programmierung, der Endbearbeitung und der Prüfung und verursacht Abweichungen, die möglicherweise keinen Einfluss auf das Produkt haben. Umgekehrt kann das Belassen einer kritischen Dichtungs- oder Passbeziehung unter einer weit gefassten Toleranz im Titelblock zu einem Versagen der Baugruppe führen.
Weisen Sie den Passungen, Dichtungen, Lagern, der Ausrichtung und den Lastwegen individuelle Toleranzen zu. Verwenden Sie für den Rest eine geeignete allgemeine Toleranz mit klar definierter Geltungsbereich. Der Leitfaden Toleranzen bei der CNC-Bearbeitung von Aluminium: Was ist praktikabel? erläutert den Unterschied zwischen Maschinenleistung, Maßtoleranz und nachgewiesener Konformität.
Fehler 8: Auslassung der Legierung, des Härtegrads oder der Produktform
“Aluminium” allein reicht nicht aus. Die Legierung beeinflusst Festigkeit, Korrosionsverhalten und Zerspanbarkeit; die Härte und die Produktform wirken sich auf die spezifizierten Eigenschaften und die Materialhistorie aus. Bleche, Stangen, Strangpressprofile und Gussteile können unterschiedliche Toleranzen, Vorrichtungen und Prüfverfahren erfordern.
Geben Sie die anerkannte Legierung und den anerkannten Härtezustand, die maßgebliche Werkstoffspezifikation, die Produktform, gegebenenfalls die Dicke oder den Querschnitt sowie zulässige Ersatzwerkstoffe an. Verwenden Sie die Leitfaden zur Auswahl von Aluminiumlegierungen vor der Veröffentlichung der Angebotsanfrage.
Fehler 9: Gewinde als bloße Zierlöcher zu betrachten
Für ein Gewindeelement sind das Gewindesystem, die Nenngröße, die Klasse oder Passform, die Gewindetiefe, die Einstiegsbedingungen sowie etwaige Anforderungen an den Gewindeeinsatz anzugeben. Bei Blindgewinden muss ausreichend Platz für die Bohrspitze, den Gewindeschneider und die Spankontrolle vorhanden sein. Gewinde in der Nähe von dünnen Kanten oder sich kreuzenden Bohrungen können das Bauteil schwächen oder das Entgraten erschweren.
Verwenden Sie Standardgewindegrößen, sofern es die Baugruppe zulässt. Unterscheiden Sie zwischen der vollen Gewindetiefe und der Bohrtiefe und geben Sie an, ob ein Spiral-, Keil- oder Massiveinsatz erforderlich ist. Weisen Sie auf Probleme hinsichtlich Drehmoment, Wiederverwendbarkeit oder galvanischer Wechselwirkungen hin, sofern diese die Lösung beeinflussen.
Fehler 10: Vage Anmerkungen zu Entgraten und Kanten hinzufügen
“Keine Grate” oder “alle Kanten brechen” mag klar klingen, kann jedoch im Widerspruch zu Dichtungskanten, scharfen Schnittpunkten oder winzigen Innenkanälen stehen. Manche Kanten sind leicht zugänglich; andere erfordern Handarbeit, Spezialwerkzeuge oder eine andere Reihenfolge.
Identifizieren Sie Bearbeitungskanten, Dichtungsflächen, elektrische Kontakte und optische Begrenzungen. Legen Sie messbare Fasen oder Radien nur dort fest, wo sie aus funktionalen Gründen erforderlich sind, und geben Sie die Reinheitsanforderungen für geschlossene Kanäle an. Vermeiden Sie es, standardmäßig an jeder Schnittstelle dieselbe Bearbeitung vorzuschreiben.
Fehler 11: Die Endbearbeitung zu spät festlegen
Eloxieren, Beschichten, Strahlen und Polieren wirken sich auf das Abdecken, die Lagerung, das Erscheinungsbild, die Handhabung und die endgültige Maßabnahme aus. Eine späte Änderung der Oberflächenbehandlung kann Toleranzen, Vorrichtungen, Vorlaufzeiten und Kosten zunichte machen.
Geben Sie die Oberflächenbeschaffenheit, die Art oder Klasse, die Farb-/Optikreferenz, die optischen Bereiche, die geschützten Gewinde sowie die elektrischen oder Präzisionsschnittstellen an. Stellen Sie klar, welche Maße nach der Bearbeitung gelten. Stimmen Sie die Zeichnung mit der Plan zur Oberflächenbearbeitung sowie Anforderungen an Teile aus eloxiertem Aluminium.
Fehler 12: Inspektionsberichte ohne Plan anfordern
“Vollständiger Prüfbericht” kann sich auf den Erstmuster, alle Maßangaben in den Zeichnungen, ausschließlich kritische Merkmale, jedes einzelne Teil oder eine Losprobe beziehen. Ist der Umfang nicht geklärt, kann der Lieferant weder die Ausrüstung noch die Vorrichtungen, den Zeitaufwand oder die Freigabe des Versands planen.
Definieren Sie Merkmale, Berichtsformat, Stichprobenverfahren, Rückverfolgbarkeit, Abnahmestufe und etwaige kundenspezifische Formulare. Die Arbeit des NIST zu Unsicherheit und Dimensionskalibrierungen erläutert, warum ein gemessener Wert eine Schätzung mit einer damit verbundenen Unsicherheit ist. Passen Sie die Methode und die Entscheidungsregel anhand der Qualitäts- und Prüfplan.
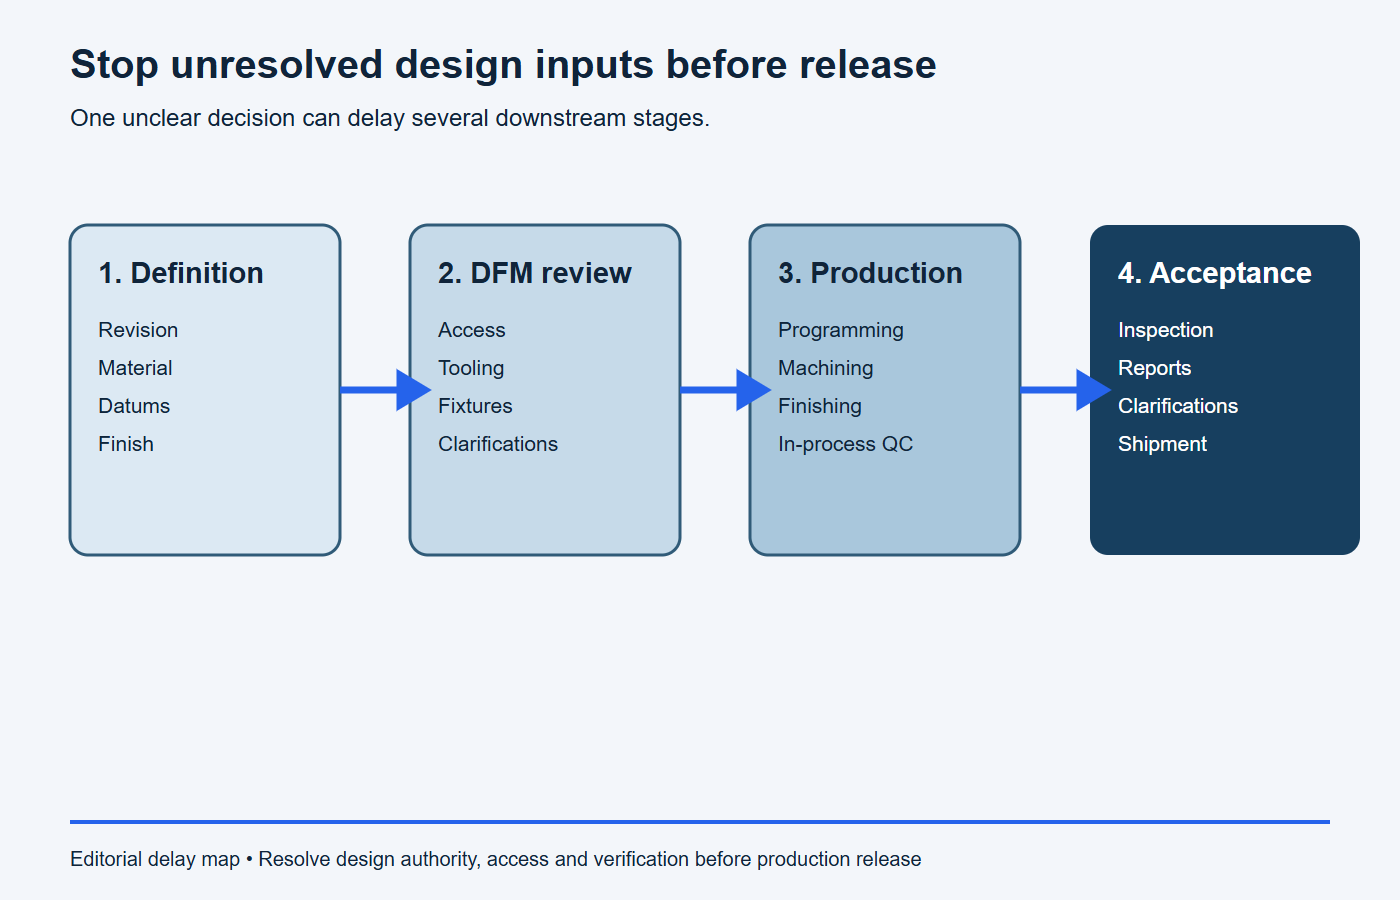
Wie sich Konstruktionsfehler zu Terminverzögerungen summieren
Das Diagramm veranschaulicht, warum sich eine kleine Unklarheit über die Angebotserstellung, die Programmierung, die Werkzeugfertigung, die Produktion und die Qualitätsprüfung hinweg ausbreiten kann. Wird sie vor der Freigabe erkannt, lassen sich Doppelarbeiten in mehreren Abteilungen vermeiden.
Verwenden Sie eine Checkliste für die Designvorbereitung vor der Veröffentlichung
| Bewertungsbereich | Frage zur Veröffentlichung | Beweise | Eigentümer |
|---|---|---|---|
| Produktdefinition | Stimmen Modell, Zeichnung, Notizen und Überarbeitung überein? | Verpackung mit kontrollierter Freisetzung und Änderungsprotokoll. | Kompetenz im Design. |
| Zugang zur Fertigung | Können Werkzeuge, Halter, Vorrichtungen und Messtaster die erforderlichen Merkmale erreichen? | DFM-Markup und vereinbarter Prozessablauf. | Entwurf und Lieferant. |
| Funktionsprüfungen | Schützen Bezugspunkte und Toleranzen die Baugruppe, ohne irrelevante Geometrie zu beeinflussen? | Toleranzprüfung und Kontext der Gegenstücke. | Design/Qualität. |
| Material und Verarbeitung | Sind Legierung, Härtegrad, Ausgangsform, Oberflächenbeschaffenheit und Endzustand vollständig angegeben? | Technische Daten und zugelassene Ersatzprodukte. | Konstruktion/Einkauf. |
| Überprüfung | Sind Prüfverfahren, Probenahme, Berichte und Rückverfolgbarkeit vereinbart? | Qualitätsplan und Abnahmekriterien. | Qualität/Lieferant. |
Stoppbedingungen: Das Design noch nicht freigeben
- Es liegt ein Konflikt bei den Modell-, Zeichnungs-, Notiz- oder Revisionskennungen vor.
- Ein Werkzeug, eine Halterung, eine Klemme, ein Entgratungswerkzeug oder eine Prüfspitze kann ein erforderliches Merkmal nicht erreichen.
- Bezugspunkte geben nicht wieder, wie sich das Teil in seiner Baugruppe positioniert.
- Pauschaltoleranzen regeln die nichtfunktionale Geometrie ohne Messplan.
- Angaben zu Legierung, Härtegrad, Produktform, Oberflächenbeschaffenheit oder Endabnahmezustand fehlen.
- Gewinde, unzugängliche Grate, Dichtkanten oder Sauberkeitsanforderungen sind nicht eindeutig definiert.
- Die Erläuterungen der Lieferanten liegen ausschließlich in E-Mail-Form vor und wurden nicht in die kontrollierten Dateien aufgenommen.
Checkliste für die druckfertige Produktion (DFM)
- Abgleich der Überarbeitungen an 3D-Modellen und 2D-Zeichnungen.
- Legierung, Härtegrad, Produktform und Materialspezifikation.
- Funktionsbezugspunkte, kritische Passungen, Dichtungen und der Kontext der Gegenstücke.
- Bereiche, die für den Werkzeugzugang kritisch sind, und zulässige Geometrieänderungen.
- Oberflächenausführung, Abdeckung, kosmetische Bereiche und Zustand bei der Endabnahme.
- Prototypen, Serienfertigung und Nachbestellungen.
- Prüfberichte, Anforderungen an die Probenahme und die Rückverfolgbarkeit.
- Vorgeschriebener Genehmigungsweg für Lieferantenanfragen und Abweichungen.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support um das Paket zu organisieren, oder Senden Sie die genehmigte Zeichnung und die Anwendungsanforderungen zur Überprüfung der Herstellbarkeit. Klären Sie alle Fragen noch vor Beginn der Programmierung, damit die Fertigung auf der Grundlage einer einzigen genehmigten Definition arbeiten kann.
Häufig gestellte Fragen
Kann ein Zerspanungsmechaniker einen mangelhaften CNC-Entwurf einfach korrigieren?
Ein Lieferant kann Änderungen vorschlagen, sollte jedoch ohne Konstruktionsfreigabe keine Änderungen an Passform, Sicherheit, Material oder Abnahmeanforderungen vornehmen. Genehmigte Änderungen sind im kontrollierten Modell und in der Zeichnung zu dokumentieren.
Macht die fünfachsige Bearbeitung DFM überflüssig?
Nein. Durch den fünfachsigen Zugang lassen sich zwar die Rüstzeiten bei geeigneter Geometrie reduzieren, doch müssen die Reichweite des Fräsers, mögliche Kollisionen mit dem Halter, die Werkstückspannung, die Steifigkeit dünnwandiger Bauteile sowie die Endbearbeitung und Prüfung weiterhin geprüft werden.
Wann sollte DFM stattfinden?
Bevor die Fertigungszeichnung endgültig festgelegt wird und erneut, wenn sich Menge, Material, Oberflächenbehandlung oder Fertigungsverfahren ändern. Eine frühzeitige Überprüfung sichert mehr Gestaltungsmöglichkeiten und vermeidet eine Neuprogrammierung.
Wie kann man am schnellsten auf eine Rückfrage eines Lieferanten antworten?
Ermitteln Sie die zuständige Stelle, genehmigen Sie eine bestimmte überarbeitete Anforderung, aktualisieren Sie die betroffenen Dateien und geben Sie eine nachvollziehbare Entscheidung ab. Vermeiden Sie parallele E-Mail-Antworten, die zu widersprüchlichen Auslegungen führen können.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
