
Kurze Antwort: Was sollte eine Angabe zur Oberflächenbeschaffenheit von Aluminium enthalten?
In einer Spezifikation zur Oberflächenbehandlung von Aluminium sind die betreffenden Oberflächen, die erforderliche Oberflächenstruktur oder -vorbereitung, die abschließende Behandlung oder Beschichtung sowie das Abnahmeverfahren anzugeben. Geben Sie die maßgebliche Norm und deren Fassung, die Maßeinheiten, kritische Parameter, die Korn- oder Lagenrichtung, die Referenz für Farbe oder Aussehen, gegebenenfalls die Beschichtungsdicke sowie etwaige Abdeck- oder Kontaktstellen an.
Trennen Sie die funktionale Beschaffenheit vom optischen Erscheinungsbild. Ein Rauheitswert wie beispielsweise Ra kann zwar eine Dichtfläche oder Lagerfläche beschreiben, sagt jedoch nichts über die Farbe der Eloxierung, den Glanzgrad, die Bürstungsrichtung, vereinzelte Werkzeugspuren oder die optische Gleichmäßigkeit aus. Für optische Anforderungen sind klassifizierte Oberflächen, freigegebene physische Muster und kontrollierte Betrachtungsbedingungen erforderlich.
Geben Sie außerdem an, ob die Maße vor oder nach der Endbearbeitung gelten und welche Merkmale leitfähig, unbeschichtet oder frei von Ablagerungen bleiben müssen. Die beste Zeichnung vermittelt die Leistungsanforderungen und die Prüfnachweise und ermöglicht es dem Hersteller gleichzeitig, ein geeignetes Verfahren zu wählen, sofern keine bestimmte Fertigungsmethode zwingend vorgeschrieben ist.
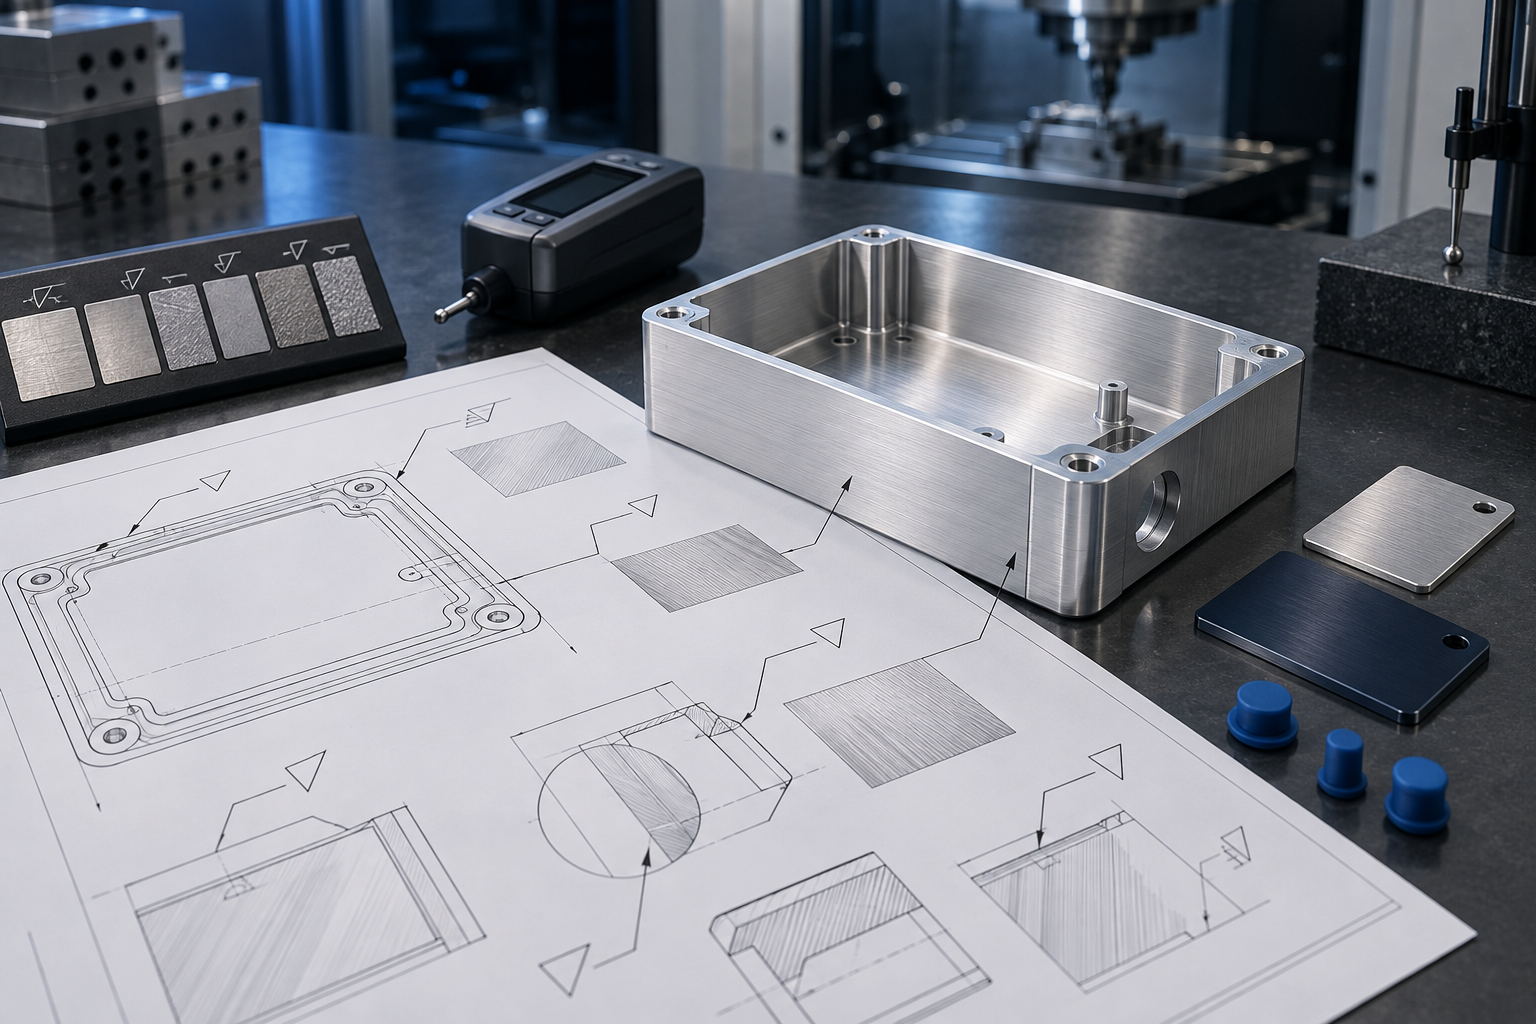
Nutzen Sie diese fünfstufige Zeichnungsbewertung
- Jede Fläche klassifizieren: Unterscheidung zwischen funktionalen, primär kosmetischen, sekundär kosmetischen, verborgenen und kaschierten Bereichen.
- Wählen Sie das Steuerelement aus: Texturierung, mechanische Vorbehandlung, chemische Vorbehandlung und Endbeschichtung nur dort durchführen, wo dies erforderlich ist.
- Schreiben Sie den Endzustand auf: Normen, Ausführungen, Maßeinheiten, Papierart, Farbe, Glanzgrad, Dicke und Abmessungen nach der Endbearbeitung.
- Definition von „Akzeptanz“: Geben Sie die Messbedingungen, die physikalischen Proben, die Betrachtungsbedingungen und die Prüfprotokolle an.
- Fertigungsfähigkeit prüfen: Vor der Freigabe sind Zugang, Reihenfolge, Legierungsreaktion, Maskierung, Abfüllung und Verpackung zu überprüfen.
“Der Begriff ”Oberflächenbeschaffenheit“ kann vier verschiedene Anforderungen bezeichnen
Viele Streitigkeiten im Zusammenhang mit Zeichnungen entstehen, weil der Begriff “Oberflächenbeschaffenheit” für verschiedene Eigenschaften verwendet wird. Der Konstrukteur meint damit möglicherweise die Bearbeitungsstruktur, das optische Erscheinungsbild, eine chemische Vorbehandlung oder eine Schutzbeschichtung. Der Lieferant interpretiert dieselbe Anmerkung möglicherweise nur auf eine dieser Weisen.
- Oberflächenstruktur: Rauheit, Welligkeit, Lage und damit zusammenhängende Profilmerkmale.
- Mechanisches Erscheinungsbild: Oberflächenbehandlung: im Rohzustand, gebürstet, poliert, getrommelt oder sandgestrahlt.
- Chemische Aufbereitung: Reinigung, Ätzen, Aufhellen oder Umwandlungsbehandlung.
- Endbeschichtung: Eloxieren, Pulverbeschichtung, Nasslackierung oder ein anderes spezifiziertes Oberflächenbehandlungsverfahren.
Formulieren Sie Anforderungen für jede relevante Schicht. “Schwarze Oberfläche” gibt keinen Aufschluss darüber, ob das Bauteil eloxiert oder lackiert ist. “Satiniert” gibt keine Auskunft über die Richtung, den Glanzgrad oder zulässige Abweichungen. “Ra 1,6” enthält keine Angaben zu Einheiten, zum Maximalwert im Vergleich zum Bereich, zur betreffenden Oberfläche oder zur Messmethode.
Verwenden Sie eine Zeichnungshierarchie, die die Rückverfolgbarkeit der Anforderungen gewährleistet
Eine klare Produktdefinition umfasst in der Regel drei Ebenen. Die Zeichnung verweist auf die relevanten Flächen und enthält kurze Kontrollhinweise. Eine als Referenz angeführte Oberflächenbeschreibung enthält Angaben zu Verfahren und Prüfungen. Zugelassene Muster oder Farbstandards liefern Anhaltspunkte zum Erscheinungsbild, die sich in Textform nicht vollständig wiedergeben lassen.
Halten Sie jede Anforderung an einer zentralen Stelle fest. Wenn im Titelblock eine allgemeine Rauheit angegeben ist, ein Oberflächensymbol eine andere angibt und eine Anmerkung zur Oberflächenbeschaffenheit eine dritte impliziert, muss der Lieferant nachfragen, welche davon maßgeblich ist. Legen Sie die Rangfolge in der Zeichnung oder in der betrieblichen Zeichnungsnorm fest und verwenden Sie revisionskontrollierte Verweise, die mit der Angebotsanfrage bereitgestellt werden.
Für die modellbasierte Definition gilt dasselbe Prinzip. Die Fertigungsinformationen zum Produkt müssen mit der richtigen Modelloberfläche verknüpft bleiben und in einer für Menschen lesbaren Form vorliegen. Gehen Sie nicht davon aus, dass eine im CAD zugewiesene Farbe eine kontrollierte Oberflächenbeschaffenheit darstellt.
Zunächst die funktionalen und kosmetischen Oberflächen klassifizieren
Teilen Sie das Bauteil zunächst nach Funktion und Sichtbarkeit ein. Eine Dichtfläche, eine Gleitbohrung, eine elektrische Masseverbindung und eine dem Kunden zugewandte Blende erfordern unterschiedliche Prüfkriterien. Wenn Sie für jede Oberfläche die strengsten Anforderungen an die Oberflächenstruktur oder das Erscheinungsbild anwenden, erhöht dies den Bearbeitungs- und Prüfaufwand, ohne das Produkt zu verbessern.
| Surface-Klasse | Typischer Verwendungszweck | Informationen zur Zeichnung | Nachweis der Annahme |
|---|---|---|---|
| Funktionale Textur | Dichtungs-, Lager-, Gleit-, Klebe- oder optische Schnittstelle | Texturparameter, Grenzwerte, Einheiten, Anordnung und Messbedingungen | Kalibrierte Messung an festgelegten Stellen |
| Kosmetik für Kinder | Dem Kunden zugewandte oder angrenzende sichtbare Fläche | Oberflächenausführung, optische Klasse, Maserungsrichtung und Farbreferenz | Unter kontrollierter Betrachtung freigegebene Grenzproben |
| Sekundäre Kosmetik | Bei der Installation oder Wartung sichtbar | Zulässige Fehlerklasse und Durchgangsprüfung | Definierte Sichtprüfung |
| Nicht kosmetisch | Verdeckte Fläche ohne besondere Darstellungspflicht | Allgemeine Anforderungen an die Fertigung und Beschichtung | Übliche Qualitätsstandards |
| Maske oder Kontakt | Gewinde, Passform, Schleiffläche, Zahnstangenkontakt oder Klebefläche | Grenzwert, zulässige Übergangsmenge und Rückstandsanforderung | Reichweiten- und Standortprüfung |
Verwenden Sie beschriftete oder nummerierte Oberflächenbereiche mit Führungslinien, Schnittansichten oder einer Fertigstellungskarte. Legen Sie fest, ob Kanten zu einer angrenzenden kosmetischen Fläche gehören. Legen Sie bei Baugruppen fest, welche Flächen zueinander passen müssen und in welcher Ausrichtung sie betrachtet werden.
Wählen Sie einen Standard für Oberflächenstrukturen aus und geben Sie dessen Ausgabe an
Für Zeichnungen nach ASME-Norm, ASME Y14.36 legt Verfahren zur Kennzeichnung von Anforderungen an die Oberflächenstruktur mittels Symbolen fest. Die Norm befasst sich ausdrücklich mit der Kennzeichnungsmethode und schreibt nicht vor, wie die Struktur hergestellt oder gemessen werden muss. ASME B46.1 definiert die Oberflächenstruktur, ihre Bestandteile sowie die für die Spezifikation und Messung verwendeten Parameter.
Für die ISO-basierte technische Produktdokumentation legt die Norm ISO 21920-1:2021 Regeln für die Darstellung der Oberflächenbeschaffenheit von Profilen mittels grafischer Symbole fest und ersetzt die zurückgezogene Norm ISO 1302:2002. Da in bestehenden Zeichnungen möglicherweise noch vertraglich auf eine ältere Ausgabe Bezug genommen wird, sollten Sie diese nicht stillschweigend neu interpretieren; klären Sie die geltenden Anforderungen im Rahmen der Zeichnungskontrolle.
Verwenden Sie in derselben Zeichnung keine Symbol-Syntax oder Standardregeln aus verschiedenen Systemen, es sei denn, es gibt eine ausdrückliche Unternehmenskonvention. Geben Sie die Einheiten und die Standardausgabe an und stellen Sie sicher, dass die Fertigungs- und Prüfteams Zugriff auf die referenzierten Dokumente haben.
Geben Sie den Parameter, den Grenzwert und die Messbedingungen an
Ra wird zwar häufig verwendet, ist jedoch nur ein Parameter, der den arithmetischen Mittelwert angibt. Rz und andere Parameter beschreiben unterschiedliche Aspekte eines Profils. Es ist nicht möglich, einen dieser Parameter anhand eines universellen Verhältnisses zuverlässig in einen anderen umzurechnen. Wählen Sie den Parameter aus, weil er sich auf eine bestimmte Funktion oder einen festgelegten Bedarf an der Prozesssteuerung bezieht, und nicht, weil er der Standardwert des Unternehmens ist.
Eine Anforderung an eine brauchbare Textur umfasst:
- Parametername und ob es sich bei dem Wert um ein Maximum, ein Minimum oder einen begrenzten Bereich handelt;
- Maßeinheiten, die in der Regel in der gesamten Zeichnung einheitlich angegeben werden;
- betroffene Oberflächen und Probenahmestellen;
- die in der maßgeblichen Norm vorgeschriebenen Bedingungen hinsichtlich Filter, Grenzfrequenz oder Verschachtelungsindex;
- Dauer der Auswertung und Anzahl der Messungen, wenn eine projektspezifische Steuerung erforderlich ist;
- Messrichtung relativ zur Lage;
- besondere Behandlung von kurzen Flächen, Krümmungen, Kanten oder unterbrochenen Profilen.
Der Zugang zum Werkstück ist entscheidend. Mit einem Taster kann nicht in jeder schmalen Nut, bei jedem kleinen Radius oder in jeder tiefen Vertiefung eine repräsentative Messkurve erfasst werden. Ist ein kritischer Bereich nicht zugänglich, sollten vor Produktionsbeginn ein repräsentativer Probekörper, ein Verfahren zur Anfertigung von Repliken oder ein alternativer Messansatz vereinbart werden. Ein Probekörper ist nur dann aussagekräftig, wenn sein Material und seine Verarbeitungsbedingungen dem Werkstück entsprechen.
Geben Sie die Ausrichtung an, wenn Funktion oder Erscheinungsbild davon abhängen
Die Laufrichtung ist die vorherrschende Ausrichtung des Oberflächenmusters. An einer Dichtungsfläche kann die Ausrichtung Auswirkungen auf Leckage oder Verschleiß haben. Bei gebürstetem Aluminium bestimmt sie die Lichtreflexion und ob benachbarte Platten harmonisch zusammenpassen. Ein Rauheitswert ohne Angabe der Laufrichtung kann dazu führen, dass Oberflächen zwar ähnliche Messwerte aufweisen, sich jedoch unterschiedlich verhalten oder unterschiedlich aussehen.
Verwenden Sie die in der gewählten Zeichnungsnorm festgelegten grafischen Konventionen und fügen Sie bei oberflächlich gebürsteten Flächen einen auf das Bezugssystem bezogenen Maserungspfeil hinzu, wenn dies die Absicht der Baugruppe verdeutlicht. Beziehen Sie die Richtung auf das Bauteil und nicht auf eine Blattorientierung, die möglicherweise gedreht wird. Fügen Sie bei symmetrischen Bauteilen ein Ausrichtungsmerkmal oder eine Verpackungskontrolle hinzu, damit die sichtbare Richtung während der Baugruppenerstellung erhalten bleibt.
Für eine Oberfläche aus gebürstetem Aluminium sollten Sie die entsprechenden Anweisungen und Musteranforderungen direkt in die Ausschreibungsunterlagen aufnehmen. Verlassen Sie sich nicht auf einen unveröffentlichten Verweis, um eine maßgebliche Produktionsanforderung zu begründen.
Anforderungen an die „wie bearbeiteten“ Teile in Bezug auf die Funktion festhalten
In einer „As-Machined“-Anweisung sollten die zulässige Oberflächenstruktur und die zulässige Verarbeitungsqualität der betreffenden Oberflächen definiert werden. Eine kosmetische Gleichmäßigkeit sollte dabei nicht implizit vorausgesetzt werden. Frässpuren, Drehspuren sowie Ein- und Austrittsspuren des Werkzeugs können akzeptabel sein, auch wenn sie unter schrägem Lichteinfall sichtbare Richtungsunterschiede hervorrufen.
Für CNC-Bearbeitung von Aluminium, kennzeichnen Sie Dichtflächen, Lagersitze und Gleitflächen jeweils einzeln. Halten Sie allgemeine Anforderungen an die Oberflächenstruktur im Rahmen der Fertigungsmethode realistisch. Wenn alle sichtbaren Werkzeugbahnen in eine Richtung verlaufen müssen oder kreisförmige Spuren unzulässig sind, geben Sie dies als Angabe zum Erscheinungsbild an und legen Sie fest, wie dies beurteilt werden soll. Je allgemeiner CNC-Bearbeitung Der Plan sollte dieselben Revisions- und Oberflächenkennungen tragen.
Erwarten Sie nicht, dass eine zweite Beschichtung tiefe Werkzeugspuren, Dellen oder Nachbearbeitungsspuren verdeckt. Die Eloxierung ist konturgenau, und die Pulverbeschichtung weist nur eine begrenzte Ausgleichswirkung auf. Der ursprüngliche Oberflächenzustand bleibt Teil des Endergebnisses.
Mechanische Aufbereitung als kontrollierte Schicht festlegen
Bürsten, Polieren, Trommeln und Strahlen sind Vorbehandlungsverfahren und keine vollständigen Schutzsysteme. In einer Zeichnung sollte festgelegt werden, wo die Vorbehandlung anzuwenden ist, welche Anforderungen an die Ausrichtung gelten, welche Details geschützt werden müssen, wo Übergangsbereiche liegen und wie das genehmigte Erscheinungsbild aussieht. Wenn das Verfahren selbst vorgeschrieben ist, ist es zu benennen und auf die kontrollierte Prozessspezifikation zu verweisen.
Der Bezeichnungssystem der Aluminium Association für Aluminiumoberflächen fasst mechanische Oberflächenbearbeitungen, chemische Oberflächenbearbeitungen und Beschichtungen zusammen, sodass ein vollständiger Ablauf dargestellt werden kann. Die Zusammenfassung des „Aluminum Anodizers Council“ weist außerdem darauf hin, dass Kunde und Veredler den genauen Prozess für die Bewertungskriterien hinsichtlich des Aussehens durch Stichproben oder Gespräche festlegen sollten.
Das Schleifmittel allein ist kein Maßstab für das Erscheinungsbild. Schleifmittelart, Hersteller, Verschleiß, Druck, Geschwindigkeit, Durchgänge und Untergrund beeinflussen das Ergebnis. Genehmigen Sie den fertigen Produktionsablauf anhand repräsentativer Teile und kontrollieren Sie anschließend das Prozessfenster.
Eine Anmerkung zur Eloxierung vervollständigen
In einer Anodisierungsanweisung sind die maßgebliche Norm und deren Ausgabe, die Anodisierungskategorie oder der Anodisierungstyp, die Farbklasse, gegebenenfalls die geforderten Beschichtungseigenschaften wie beispielsweise die Schichtdicke, die Anforderungen an die Versiegelung, die wesentlichen Oberflächen, die Stellen mit elektrischen Kontakten sowie die Prüfung nach der Behandlung anzugeben. Etwaige Einschränkungen hinsichtlich elektrischer Leitfähigkeit, Ermüdung, Verschleiß, Haftung oder Abmessungen sind anzugeben.
ASTM B580-25 Gilt für poröse anodische Oxidbeschichtungen, bei denen Optik, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine wichtige Rolle spielen. Der Geltungsbereich und die Beschichtungskategorien dieser Spezifikation ersetzen nicht alle anderen Anodisierungsspezifikationen; wählen Sie daher das maßgebliche Dokument und die Anforderungen aus, die der jeweiligen Anwendung entsprechen.
Der Rat der Aluminium-Eloxierer Technisches Merkblatt erläutert, dass Legierung, Härtegrad, mechanische Oberflächenbearbeitung und chemische Vorbehandlung das Erscheinungsbild der Eloxierung beeinflussen. Eine Farbbezeichnung allein reicht daher nicht aus. Verknüpfen Sie die Anforderung mit dem Werkstoff, der Vorbehandlung, dem freigegebenen Muster und den Prüfbedingungen. BAOSONGs eloxiertes Aluminium Diese Seite liefert den Kontext für die Entwurfsprüfung.
Definieren Sie Konversionsbeschichtung, Lack oder Pulver als System
Geben Sie bei der Konversionsbeschichtung die maßgebliche Spezifikation, Klasse oder den Typ sowie die geforderte Leistungsfähigkeit an und legen Sie fest, ob die Oberfläche elektrisch leitfähig bleiben oder für eine spätere Verklebung oder Lackierung geeignet sein muss. Kennzeichnen Sie ausgeschlossene Bereiche und legen Sie Reinigungs- oder Handhabungsbeschränkungen fest. Vermeiden Sie den Austausch einer chemischen Zusammensetzung gegen eine andere, wenn die Qualifizierungsgrundlage für das Projekt von wesentlicher Bedeutung ist.
Bei Pulverbeschichtungen oder Nasslackierungen sollten Sie nicht nur die Farbe, sondern das gesamte Beschichtungssystem angeben. Geben Sie dazu die Untergrundvorbereitung, gegebenenfalls die Grundierung, die Harz- oder Produktqualifikation, die Farbreferenz, den Glanzbereich, den Schichtdickenbereich, die Anforderungen an die Aushärtung oder die Leistungsmerkmale, die relevanten Oberflächen, die Abdeckung sowie zulässige Gestellspuren an. Ein Farbcode allein sagt nichts über die Struktur, den Glanz oder die Toleranzen zwischen den Chargen aus.
Stimmen Sie diese Notizen ab mit Oberflächenveredelung Und Metallbearbeitung. Schweißnähte, scharfe Kanten, Spalten und unterschiedliche Untergründe können eine unterschiedliche Vorbehandlung oder Kontrollen hinsichtlich des Durchscheins erfordern.
Geben Sie an, ob die Maße vor oder nach der Endbearbeitung gelten
Beschichtungen und Veredelungsverfahren wirken sich auf unterschiedliche Weise auf die Abmessungen aus. Eine aufgebrachte organische Beschichtung fügt Material hinzu; beim Eloxieren wird Aluminium an der Oberfläche umgewandelt, was ebenfalls zu einem Wachstum nach außen führt. Durch Abbeizen und Nachbearbeitung kann weiteres Substrat entfernt werden. Der Effekt hängt von der Spezifikation, dem Verfahren und der Geometrie ab; verwenden Sie daher keine pauschale Toleranz.
In der Zeichnung sollten die endgültigen Maßverhältnisse sowie die Oberflächen angegeben werden, für die bestimmte Anforderungen an die Beschichtungsdicke gelten. Bei Passungen, Gewinden, Lagerbohrungen, Dichtungsnuten und Erdungsflächen ist zu entscheiden, ob eine Abdeckung, ein Ausgleich der Fertigungsmaße oder eine Nachbearbeitung nach der Endbearbeitung erfolgen soll. Geben Sie die gewählte Vorgehensweise an, anstatt es dem Lieferanten zu überlassen, diese selbst zu erraten.
Achten Sie darauf, dass Oberflächenstruktur, Abmessungen und geometrische Toleranzen aufeinander abgestimmt sind. Ein Endbearbeitungsschritt, bei dem eine Kante abgerundet oder die Ebenheit verändert wird, kann ein funktionales Merkmal beeinträchtigen, selbst wenn die durchschnittliche Rauheit den Anforderungen entspricht. BAOSONGs technische Unterstützung Im Rahmen der Überprüfung können diese Wechselwirkungen vor der Veröffentlichung bewertet werden.
Maskierungen, Rack-Markierungen und Kontaktpunkte explizit anzeigen
Die Endbearbeitung erfordert eine manuelle Bearbeitung und bei vielen Verfahren einen elektrischen Kontakt oder eine physikalische Abstützung. An diesen Stellen können Beschichtungslücken, Bearbeitungsspuren oder Übergangsgrenzen auftreten. Bringen Sie diese nach Möglichkeit auf unkritischen Oberflächen an und legen Sie den zulässigen Bereich in der Zeichnung fest.
Markieren Sie Gewinde, Präzisionsbohrungen, elektrische Erdungsstellen, Klebeflächen, Wärmeleitflächen und Dichtflächen, die eine Abdeckung oder besondere Kontrolle erfordern. Legen Sie fest, ob Sprühnebel, Ausfransungen an den Kanten, verstopfte Löcher, Abdeckungsrückstände oder Beschichtungsbrücken akzeptabel sind. Wenn eine Maskengrenze sichtbar ist, fügen Sie eine Lage-Toleranz oder ein genehmigtes Aussehensmuster hinzu.
Schreiben Sie nicht “Alle Löcher maskieren”, es sei denn, jedes Loch hat tatsächlich dieselbe Funktion. Unnötiges Maskieren verursacht zusätzlichen manuellen Aufwand und führt zu zusätzlichen Schnittkanten. Beschriften Sie nur die Elemente, deren Funktion dies erfordert.
Verwenden Sie physische Proben zur Erfüllung kosmetischer Anforderungen
Farbe, Glanz, Metallic-Charakter, Texturdichte und vereinzelte Mängel lassen sich nicht immer auf einen einzigen Messwert reduzieren. Legen Sie primäre und sekundäre ästhetische Bereiche, den Betrachtungsabstand, die Beleuchtung, die Ausrichtung, den Hintergrund und die Betrachtungsdauer fest. Verwenden Sie signierte und datierte physikalische Referenzmuster, die die akzeptablen oberen und unteren Grenzwerte darstellen.
Ein digitales Bild eignet sich zwar zur Kommunikation, jedoch nicht als maßgebliche Referenz für Farbe oder Textur. Belichtung, Weißabgleich, Komprimierung und die Darstellung auf dem Bildschirm verändern das Erscheinungsbild. Kleine, flache Muster können zudem eine lange Extrusion, ein gekrümmtes Gehäuse, eine geschweißte Baugruppe oder eine maschinell bearbeitete Aussparung möglicherweise nicht angemessen wiedergeben.
Referenzmuster nach kontrollierter Kennung und Revision. Bewahren Sie ein geschütztes Stammmuster und Arbeitsprüfmuster auf und legen Sie Austauschintervalle oder Vergleichsmethoden fest. Genehmigen Sie benachbarte Bauteile in ihrer Einbaulage unter den vorgesehenen Lichtverhältnissen und verknüpfen Sie das Abnahmeprotokoll mit dem Projekt. Qualitätskontrollen.
Beispiele für Strukturen von Zeichnungsanmerkungen
Die folgenden Strukturen zeigen, welche Felder in eine Beschriftung gehören. Die in Klammern gesetzten Angaben sind projektbezogene Entscheidungen und keine allgemeingültigen Werte.
| Erfordernis | Beispielstruktur | Ergänzende Definition |
|---|---|---|
| Funktionale Textur | FLÄCHE [ID]: [PARAMETER] [MAX./BEREICH] [EINHEITEN] PRO [STANDARD + EDITION]; MESSUNG [RICHTUNG/STANDORTE/BEDINGUNGEN] | Funktion, Lage, Probenahme und Zugang zu den Messgeräten |
| Allgemeine bearbeitete Struktur | SOFERN NICHT ANDERS ANGEGEBEN, BEARBEITETE OBERFLÄCHEN [PARAMETER/GRENZWERT/EINHEITEN] GEMÄSS [NORM] | Explizite Ausnahmen an kritischen Flächen |
| Gebürstete Kosmetikoberfläche | OBERFLÄCHEN [A]: [MECHANISCHE OBERFLÄCHENBEARBEITUNG]; KORNLAUF PARALLEL ZUR BEZUGSEBEN [X]; AUSSEHEN GEMÄSS GRENZWERTPROBE [ID/REV] | Grenzbedingungen und Betrachtungsbedingungen |
| Eloxieren | ELOXIEREN NACH [SPEZIFIKATION/AUSFÜHRUNG], [TYP/KLASSE], [FARBE], [BESCHICHTUNGSANFORDERUNG]; ABDICHTEN [FALLS ZUTREFFEND]; OBERFLÄCHEN ABKLEBEN [B] | Legierung, Vorbehandlung, Kontaktzone und Prüfung |
| Pulverbeschichtung | VORBEHANDLUNG UND PULVERBESCHICHTUNG GEMÄSS [SPEZIFIKATION]; [PRODUKT/HARZ], FARBE [REF], GLANZ [BEREICH], SCHICHTDICKE [BEREICH]; MASKIERUNG [C] | Leistungstests, Rackfläche und Erscheinungsbildklasse |
| Kosmetische Prüfung | FLÄCHEN [A] PRO GRENZWERT PROBE [IDs]; PRÜFUNG BEI [ABSTAND], [BELEUCHTUNG], [AUSRICHTUNG], [ZEIT] | Fehlerklassen und zusammengesetzte Zuordnung |
Häufige Fehler bei Zeichnungen, die zu Streitigkeiten über die Endbearbeitung führen
- die Begriffe “eloxiert”, “schwarz”, “satiniert” oder “glatt” ohne entsprechende Spezifikation anzugeben;
- ohne Angabe der Einheiten, des Parametertyps oder der Interpretation von „Maximalwert“ und „Bereich“;
- die Anwendung einer einheitlichen, strengen Anforderung an die Oberflächenrauheit auf jede bearbeitete Oberfläche;
- wobei Ra als einziger Regler für eine optisch gebürstete oder gestrahlte Optik dient;
- unter Auslassung der Maserungsrichtung, der kosmetischen Zonen oder der Anpassung an angrenzende Teile;
- die Angabe einer Farbe ohne Glanzgrad, Textur und physikalische Referenz;
- die Maßangabe nach der Beschichtung wurde nicht angegeben;
- unter Auslassung der Masken-, Rack-Kontakt- und Beschichtungsübergangsbereiche;
- Verweis auf eine nicht verfügbare, widersprüchliche oder veraltete Spezifikation;
- Genehmigung eines flachen Coupons, der weder das Produktionsmaterial noch die Geometrie widerspiegelt.
Ein Workflow vom Entwurf bis zur Fertigung
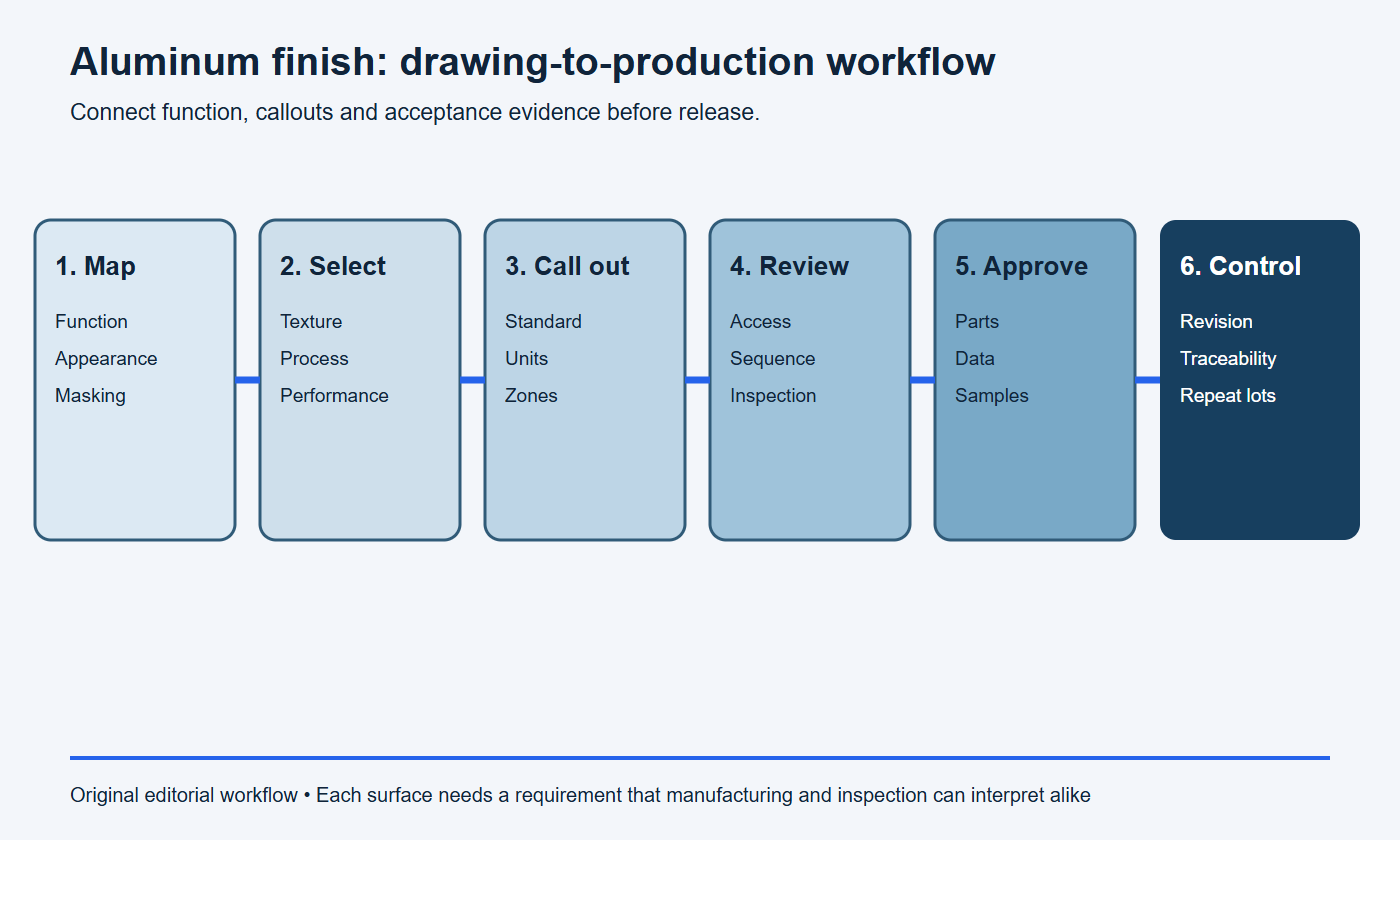
- Kartenoberflächen: funktionale, kosmetische, verdeckte und maskierte Bereiche voneinander trennen.
- Steuerelemente auswählen: Wählen Sie die Texturparameter, die Endbearbeitungsroute und die Leistungsanforderungen aus.
- Beschriftungen verfassen: staatliche Normen, Ausführungen, Einheiten, Zonen, Abmessungen und Kontaktflächen.
- Machbarkeit prüfen: Prozesszugang, Legierungsreaktion, Inspektionszugang und Ablauf bestätigen.
- Beweismittel genehmigen: repräsentative Teile, Messungen und Proben der physikalischen Grenzwerte validieren.
- Freigabe und Kontrolle: Revisionen einfrieren, Chargen nachverfolgen und freigegebene Proben aufbewahren.
Abbruchbedingungen: Die endgültige Zeichnung ist noch nicht fertig
- In der Anmerkung werden die Begriffe “Standardoberfläche”, “seidenmatt”, “schwarz” oder ein Rauheitswert ohne verbindliche Definition verwendet.
- Funktionale Beschaffenheit, optische Erscheinung, Vorbehandlung und Endbeschichtung werden in einer einzigen, mehrdeutigen Bezeichnung zusammengefasst.
- Es fehlen Angaben zu Einheiten, Parametergrenzen, Verlegerichtung, geeigneten Oberflächen oder Messbedingungen.
- Maße nach der Endbearbeitung, Abdeckungen, elektrische Kontakte, Rack-Markierungen oder Übergangsbereiche bleiben undefiniert.
- Ein Foto ist die einzige Referenz für das Aussehen, und es gibt weder ein kontrolliertes physisches Muster noch kontrollierte Betrachtungsbedingungen.
Überprüfung der Anmerkungen zur Oberflächenbeschaffenheit in der druckfertigen Zeichnung
Bitte prüfen Sie die Angaben zur Oberflächenbeschaffenheit für das Teil [Nummer/Revision]. Geben Sie für jede kontrollierte Oberfläche deren Klasse sowie den funktionalen oder optischen Zweck an. Bestätigen Sie die maßgeblichen Normen für Oberflächenbeschaffenheit und Beschichtung, deren Ausgaben, Einheiten, Parameter, Auftragstechnik, Untergrundvorbereitung, Beschichtungssystem, Farbe, Glanzgrad, Schichtdicke, Abdeckung sowie die Maße nach der Oberflächenbehandlung. Geben Sie die Prüfmethode, die Messstellen, die physikalischen Referenzmuster und die optischen Anforderungen an. Listen Sie alle Unstimmigkeiten oder fehlenden Anforderungen vor der Angebotserstellung und der Produktionsfreigabe auf.
Checkliste für die Spezifikation der Oberflächenbehandlung für eine Angebotsanfrage
- kontrollierte Überarbeitung von 3D-Modellen und 2D-Zeichnungen;
- Aluminiumlegierung, Härtegrad und Produktform;
- die für Oberflächenbeschaffenheit und Beschichtungen geltenden Normen mit ihren jeweiligen Ausgaben;
- Funktionsflächen, Parametergrenzen, Einheiten, Lage- und Messbedingungen;
- primäre und sekundäre kosmetische Oberflächen;
- Ablauf der mechanischen und chemischen Aufbereitung;
- Art, Farbe, Glanzgrad, Schichtdicke und Leistungsanforderungen der Endbeschichtung;
- Maße, die nach der Fertigstellung gelten;
- Abdeckbereiche, Kontaktbereiche mit dem Gestell, Überspritzbereiche und Übergangsbereiche;
- zugelassene Proben und Bedingungen für die Sichtprüfung;
- Prototypen- und Serienmengen, Anforderungen an die Montageabstimmung und die Verpackung.
Senden Sie das vollständige Paket über die BAOSONG-Projektbewertungsformular. Die Zeichnung sollte sicherstellen, dass Fertigung und Qualitätskontrolle zu einer einheitlichen Auslegung gelangen, bevor ein Angebot angenommen wird.
Häufig gestellte Fragen
Ist Ra dasselbe wie die Oberflächengüte?
Nein. Ra ist ein Rauheitsparameter. Zur Oberflächenbeschaffenheit können auch Welligkeit, Lagenverlauf, optische Textur, Vorbehandlung, Beschichtung, Farbe, Glanz und Fehler gehören.
Sollte ich für eloxiertes Aluminium den Ra-Wert angeben?
Geben Sie einen Texturparameter an, wenn dies für die Funktion erforderlich ist, und geben Sie an, ob dieser vor oder nach dem Eloxieren gilt. Bei der optischen Eloxierung fügen Sie die vollständige Eloxierungsbeschreibung und die Methode zur Abnahme des Aussehens hinzu.
Kann ich im Titelblock einen allgemeinen Hinweis zur Ausführung einfügen?
Ja, als sinnvolle Grundregel, die tatsächlich für die meisten Oberflächen gilt. Fügen Sie individuelle Anmerkungen für kritische funktionale, optische oder abgedeckte Bereiche hinzu und legen Sie fest, welche Anmerkung Vorrang hat.
Sollten die Maße vor oder nach dem Eloxieren angegeben werden?
In der Zeichnung sollte der geforderte Endzustand angegeben werden. Überprüfen Sie für jede kritische Passung das Beschichtungswachstum, die Abdeckung und etwaige Bearbeitungsvorgänge nach der Endbearbeitung, anstatt sich auf eine angenommene Toleranz zu verlassen.
Reicht ein RAL- oder Farbcode für die Pulverbeschichtung aus?
Nein. Fügen Sie Beschichtungssysteme, Untergrundvorbereitung, Glanzgrad, Textur, Schichtdicke oder Leistungsanforderungen, optische Zonen, Abdeckung sowie eine zugelassene physikalische Referenz hinzu, sofern eine Farbübereinstimmung erforderlich ist.
Kann ein Foto die Akzeptanz eines kosmetischen Eingriffs bestimmen?
Ein Foto kann den Ort oder die Art eines Mangels veranschaulichen, sollte jedoch nicht als alleiniger Maßstab für Farbe oder Beschaffenheit dienen. Verwenden Sie kontrollierte physische Muster und legen Sie die Betrachtungsbedingungen schriftlich fest.
Prüfung einer Aluminiumzeichnung und der Oberflächenbehandlung anfordern
BAOSONG kann Oberflächenstruktur, Bearbeitungszugänglichkeit, optische Bereiche, Bearbeitungsreihenfolge, Maßauswirkungen und Prüfergebnisse als eine einheitliche Produktionsdefinition zusammenfassen. Teilen Sie die Zeichnung, die Oberflächenbeschreibung und Muster über Kontakt für projektspezifisches Feedback.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
