
Kurze Antwort: Warum benötigen eloxierte Aluminiumteile Abdeckbereiche und Kontaktzonen am Gestell?
Das Eloxieren ist ein elektrolytischer Umwandlungsprozess, daher muss jedes Bauteil einen zuverlässigen elektrischen Kontakt zu einem leitfähigen Gestell oder einer Halterung herstellen. An der Kontaktstelle kann sich keine durchgehende anodische Beschichtung wie auf der umgebenden Oberfläche bilden, sodass dort eine Gestell- oder Kontaktmarkierung zurückbleibt. In der Zeichnung sollte diese Markierung an einer zugelassenen Stelle vorgesehen werden, die weder für die Optik noch für die Dichtigkeit relevant ist und keine kritische Funktion erfüllt.
Durch das Abdecken wird verhindert, dass ausgewählte Oberflächen ganz oder teilweise dem Eloxalprozess unterzogen werden. Typische Gründe hierfür sind die Erhaltung der elektrischen Leitfähigkeit, der Schutz von Passgenauigkeiten oder Gewinden, die Erhaltung einer Klebefläche oder die Steuerung des Erscheinungsbildes. Legen Sie das funktionale Ergebnis und die genauen Begrenzungen in der Zeichnung fest; lassen Sie den Eloxierbetrieb ein Abdeckmaterial und eine Haltevorrichtung validieren, die mit dem gesamten Prozess kompatibel sind.
Die Größe und Anzahl der Kontaktstellen hängen von der Oberfläche des Bauteils, der Legierung, der Art der Eloxierung, der erforderlichen Stromstärke, der Geometrie und der Stabilität der Halterung ab. Verlangen Sie keine willkürlich winzigen Markierungen, die zu einem schlechten elektrischen Kontakt, Verschiebungen oder Verbrennungen führen könnten. Prüfen Sie gemeinsam die Abdeckung, die Einhängung, die Entwässerung, die Schichtdicke, die Endmaße und die Prüfung, bevor die Produktionswerkzeuge festgelegt werden.
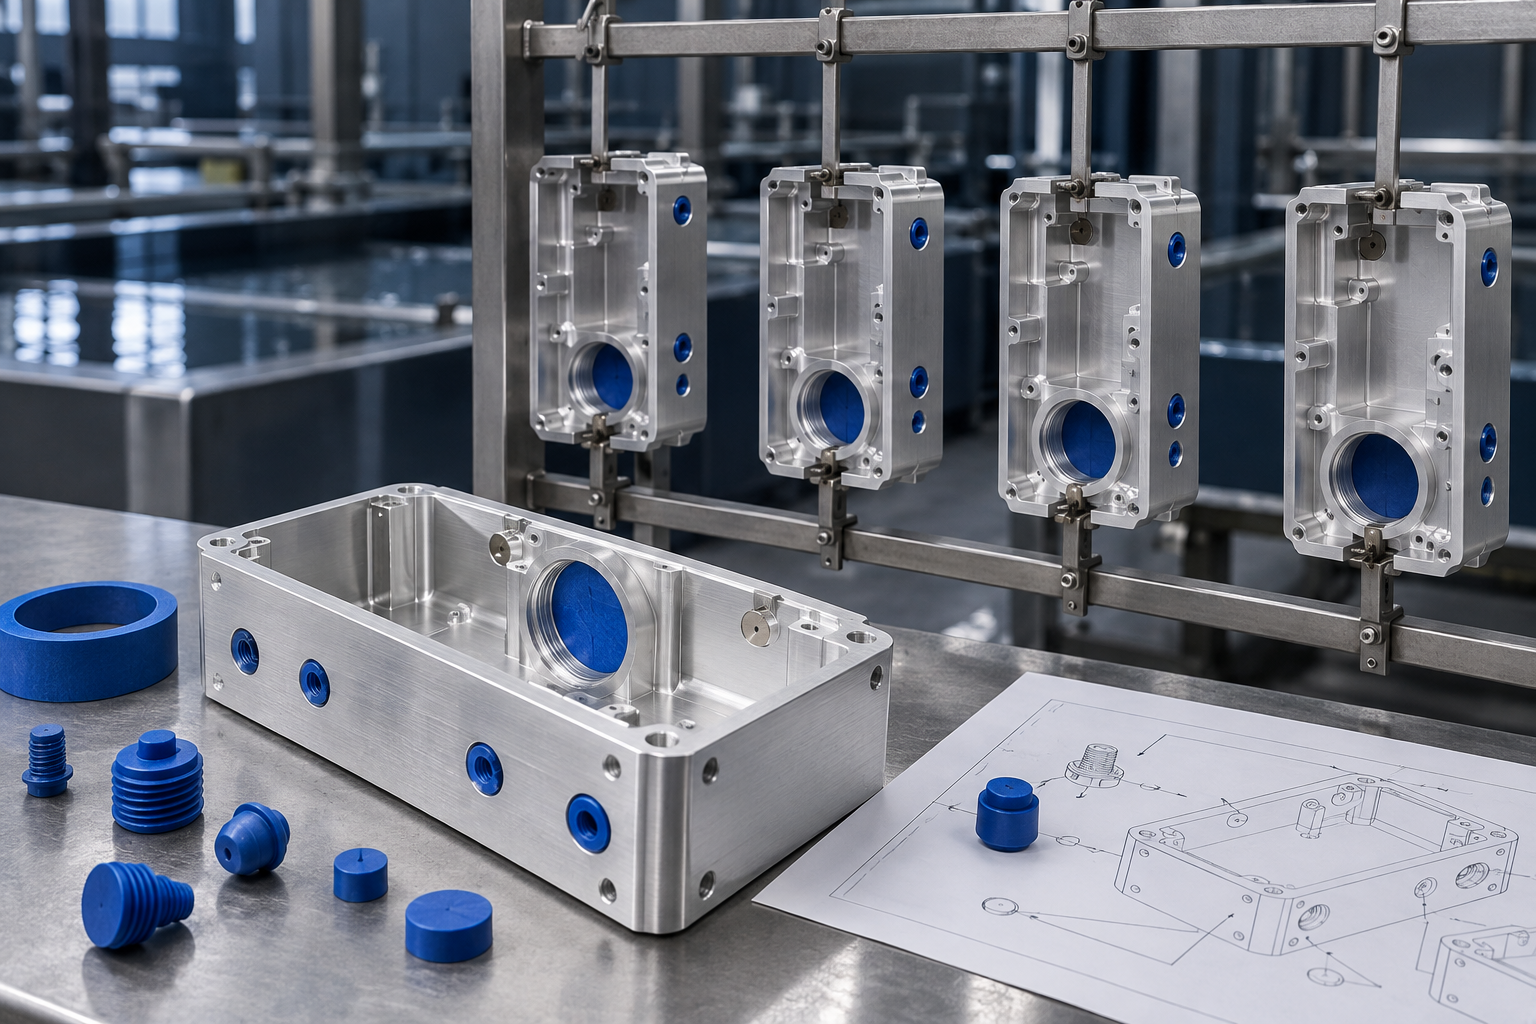
Befolgen Sie diese fünf Schritte zur Überprüfung von Masken und Kontaktdaten
- Die Flächen abbilden: Markierung von Kosmetikflächen, Passungen, Gewinden, Dichtungen, Schliffflächen, thermischen Kontakten und zulässigen Kontrollbereichen.
- Definieren Sie den gewünschten Zustand: Geben Sie an, ob jedes Element nach der Endbearbeitung beschichtet, unbehandelt, leitfähig, abgedeckt oder maßgenau sein muss.
- Überprüfen Sie das Gestell: Der Anodisierer soll die Kontaktfläche, die Menge, die Haltbarkeit, den Strompfad, die Ausrichtung und die Entwässerung überprüfen.
- Führen Sie einen repräsentativen Test durch: Verwenden Sie das Produktionsmaterial, die Vorbehandlung, die Beschichtungsart, die Farbe und die Versiegelung.
- Genehmigen und nachverfolgen: Kontaktumschläge, Maskengrenzen, Proben, Funktionstests und die Identifizierung von Gestellen/Chargen erfassen.
Rack-Spuren sind eine unvermeidbare Folge des elektrischen Kontakts
Beim Eloxieren fungiert das Aluminiumteil als Anode in einem Stromkreis. Der Strom fließt über den Kontakt am Gestell ein. An den Stellen, an denen die Halterung das Aluminium berührt, ist die Beschichtung unterbrochen oder fehlt ganz. Bei einem fertigen Teil ohne sichtbaren Kontaktpunkt kann dieser einfach verdeckt, weggeschnitten oder innerhalb eines zugelassenen Merkmals angeordnet sein.
Die NASA Spezifikation für das Eloxalverfahren PRC-5006 besagt, dass Bauteile elektrischen Kontakt mit dem Gestell herstellen müssen und dass an dieser Stelle ein kleiner Hohlraum in der Beschichtung entstehen kann. Es wird empfohlen, wichtige Kontaktstellen mit der zuständigen Materialabteilung und dem Lieferanten abzustimmen oder Oberflächen festzulegen, an denen kein Kontakt zulässig ist.
Der Rat der Aluminium-Eloxierer Leitfaden zur Spezifizierung eloxierter Oberflächen vergleicht gängige Bezeichnungssysteme für die Eloxierung und zeigt auf, warum die Art des Verfahrens, die Klasse, die Schichtdicke und die Anforderungen des Käufers angegeben werden müssen. Kontaktstellen, die für das Aussehen oder die Funktion von Bedeutung sind, müssen in der verbindlichen Zeichnung oder der Kaufspezifikation aufgeführt werden.
Rack-Markierungen, Maskenränder und Prozessfehler voneinander trennen
Diese Bedingungen haben unterschiedliche Ursachen und Zulassungsregeln:
| Zustand | Was es ist | Normale Steuerung | Möglicher Grund zur Sorge |
|---|---|---|---|
| Rack- oder Kontaktmarkierung | Lokaler unbeschichteter oder anders beschichteter Bereich am Kontakt der elektrischen Vorrichtung | Genehmigter Standort, Größenbereich und Stückzahl | An einer sichtbaren, abdichtenden oder funktionalen Oberfläche angebracht |
| Maskenbegrenzung | Übergang zwischen bearbeiteter und geschützter Oberfläche | Definierte Zone, Kantenqualität und Rückstandskriterium | Undichtigkeit, ausgefranste Kante, übermäßige Ausfransung oder falsche Positionierung |
| Zeuge einer Spielverabredung | Mechanische Eindrücke, Klammerspuren oder Gewindekontakt durch das Festhalten | Stabile Halterung und zulässiger Kontaktbereich | Verformungen, Grate, Risse oder Beschädigungen außerhalb des Bereichs |
| Kontaktverbrennung | Verfärbter oder beschädigter Bereich, der auf eine übermäßige lokale Erwärmung oder einen instabilen Kontakt zurückzuführen ist | Guter Kontakt, geeigneter Bereich und Prozesssteuerung | Materialverlust, inakzeptables Erscheinungsbild oder eingeschränkte Funktionsfähigkeit |
| Lücke oder kahle Stelle | Unbeabsichtigte unvollständige Beschichtung außerhalb der zugelassenen Kontaktflächen oder Masken | Reinigung, Kontakt, Stromverteilung und Prozessüberprüfung | Die Schutzfunktion oder das Erscheinungsbild entspricht nicht der Zeichnung |
Nicht jede blanke Stelle sollte als Rack-Markierung gewertet werden. Auf der Produktions-Reisekarte oder der Rack-Karte sollte vermerkt sein, wo der Kontakt vorgesehen war. Eine Markierung an einer anderen Stelle muss vor der Entsorgung untersucht werden.
Wählen Sie den Kontaktpunkt aus, bevor Sie die Geometrie fertigstellen.
Platzieren Sie die Kontaktzonen so, dass sie die Dichtigkeit, die Lagerung, die Haftung, die elektrische Leistung oder das für den Kunden sichtbare Erscheinungsbild nicht beeinträchtigen. Geeignete Stellen sind beispielsweise ein verdeckter innerer Vorsprung, eine nicht kritische Bohrung, eine zusätzliche Prozesslasche, ein später abgetrennter Überstand oder ein speziell entworfenes Merkmal, das mit dem Eloxierbetrieb abgestimmt wurde.
Jede Option hat Vor- und Nachteile. Ein Gewindekontakt bietet zwar guten Halt, kann aber das Gewinde beeinträchtigen. Ein Kantenclip lässt sich zwar schnell anbringen, hinterlässt jedoch eine sichtbare Markierung. Ein kleiner, spitzer Kontakt kann die Markierung zwar verringern, aber Bewegungen zulassen oder den Strom konzentrieren. Eine Opferlasche erfordert Material und einen Entfernungsvorgang. Der Anodisierer sollte die konkrete Gestellmethode nach Prüfung von Teilefläche, Gewicht, Ausrichtung und Badabfolge auswählen.
Für CNC-Bearbeitung von Aluminium, fügen Sie eine bezugsbezogene Kontaktzone hinzu, anstatt den mehrdeutigen Vermerk “Gestell im verdeckten Bereich” zu verwenden. Bemaßen Sie den zulässigen Bereich und geben Sie an, ob darin eine Delle, ein Gewindespur oder eine freiliegende Stelle zulässig ist. Stimmen Sie das Merkmal auf die Werkstückspannung ab, damit dieselbe Oberfläche nicht bereits für eine Präzisionsspannung benötigt wird.
Die Kontaktfläche muss Strom leiten und das Teil festhalten
Ein guter Kontakt erfüllt zwei Aufgaben: Er leitet den erforderlichen Strom und hält das Bauteil während der Reinigung, des Ätzens, der Eloxierung, des Spülens, des Färbens und des Versiegelns mechanisch fest. Der Flüssigkeitsfluss, der Auftrieb, die Wärmeausdehnung und die Bewegung des Gestells können einen nur noch knapp bestehenden Halt beeinträchtigen. Wenn der Kontakt verloren geht oder unregelmäßig wird, kann dies zu Unebenheiten in der Beschichtung oder zu lokalen Beschädigungen führen.
Der Häufig gestellte Fragen zum Verband der Aluminium-Eloxierer erläutert, dass der elektrische Kontakt in der Regel umso größer sein muss, je mehr Strom ein Prozess benötigt, und dass diese Größe vom jeweiligen Prozess und Bauteil abhängt. Aus diesem Grund sollte in einer Zeichnung erst nach einer Machbarkeitsprüfung ein maximal zulässiger Bereich festgelegt werden, anstatt den kleinstmöglichen Punkt vorzuschreiben.
Bei großen oder komplexen Teilen sind unter Umständen mehrere Kontakte erforderlich, um den Strom zu verteilen und die Ausrichtung zu stabilisieren. Mehrere Kontakte führen zu mehreren Markierungen, daher muss bei der Konstruktion ein Gleichgewicht zwischen der optischen Anordnung, der elektrischen Leistung und der sicheren Befestigung gefunden werden. Bei starken Platzbeschränkungen empfiehlt sich ein repräsentativer Rack-Test.
Verwenden Sie Maskierung nur dort, wo es die Funktion erfordert
Das Maskieren ist ein manueller und prozessabhängiger Vorgang. Dabei entstehen Begrenzungen, an denen Material austreten, auslaufen oder Rückstände zurückbleiben können. Maskieren Sie nur die Merkmale, die einen anderen Endzustand erfordern, und begründen Sie, warum dies erforderlich ist. Die Anweisung “Alle Löcher und Gewinde maskieren” kann zusätzlichen Arbeitsaufwand verursachen, ohne das Produkt zu verbessern.
Zu den häufigen funktionellen Ursachen zählen:
- Bereiche für die elektrische Erdung oder Potentialausgleich, die nicht durch eine anodische Oxidschicht isoliert werden dürfen;
- Präzisionslagersitze, Passbohrungen oder Passungen, die vom endgültigen Maßzustand beeinflusst werden;
- Gewinde, deren Verriegelungs- oder Befestigungsart mit der Beschichtung im ausgewählten Verfahren nicht vereinbar ist;
- Klebe-, Wärmeleit- oder Dichtungsbereiche mit einer validierten Substratanforderung;
- Bereiche, die für Schweißarbeiten, die anschließende Bearbeitung oder eine andere Oberflächenbehandlung vorgesehen sind;
- kosmetische Begrenzungen oder Grafiken, die durch selektive Bearbeitung entstehen.
Flache, offene Flächen lassen sich unter Umständen schwieriger gleichmäßig abdecken als Löcher oder Bohrungen, da die Begrenzung dem gesamten Prozess standhalten muss, ohne über ein natürliches Positionierungsmerkmal zu verfügen. Führen Sie erst dann Positionierungsnuten, Schultern oder austauschbare Abdeckvorrichtungen ein, nachdem Sie die Wiederholgenauigkeit erörtert und geprüft haben, ob die zusätzliche Geometrie das Endprodukt beeinflusst.
Definieren Sie die erforderliche Bedingung unter der Maske
“Keine Eloxierung” beschreibt die geschützte Oberfläche nicht vollständig. Je nachdem, wann die Abdeckung angebracht wird, kann der Bereich auch von Reinigung, Ätzen, Desoxidation, Färben oder Versiegeln ausgenommen sein, oder es können bestimmte Schritte durchgeführt werden, andere hingegen nicht. Geben Sie die endgültige funktionale Anforderung an, anstatt davon auszugehen, dass jeder Eloxierer dieselbe Abdeckungsreihenfolge verwendet.
Ein elektrischer Kontakt erfordert möglicherweise blankes Aluminium, eine bestimmte chemische Konversionsbeschichtung, einen kontrollierten Widerstand oder eine andere zugelassene Behandlung. Ein Klebebereich erfordert möglicherweise eine bestimmte Vorbereitung und einen bestimmten Reinheitsgrad. Eine Präzisionspassung erfordert möglicherweise lediglich eine Maßkontrolle. Diese Ergebnisse erfordern unterschiedliche Anweisungen.
Die NASA MSFC-HDBK-3697 enthält Beispiele für Zeichnungsangaben, mit denen elektrische Kontaktflächen vor dem Eloxieren oder Lackieren abgedeckt und anschließend eine bestimmte Konversionsbeschichtung aufgebracht werden. Halten Sie sich an die für das Projekt genehmigten Material- und Prozessstandards, anstatt diese Beispiele aus der Luft- und Raumfahrt auf andere, nicht damit in Zusammenhang stehende Arbeiten zu übertragen.
Threads erfordern eine funktionsbasierte Entscheidung
Ob ein Gewinde eloxiert, abgeklebt oder ausgefräst werden soll, hängt von der Art und Dicke der Eloxierung, der Gewindegröße und -klasse, dem Eingriff, dem Verschleiß, den elektrischen Anforderungen, dem Korrosionsschutz und den passenden Befestigungsteilen ab. Es gibt keine allgemeingültige Regel, dass jedes Gewinde abgeklebt werden muss.
Wenn das Gewinde eloxiert ist, legen Sie die endgültige Abnahmebedingung fest und überprüfen Sie die Montage mit dem tatsächlichen Gegenstück oder einer Prüfvorrichtung. Wenn es maskiert ist, legen Sie fest, wie weit die Maske über den Gewindeanfang hinausragen darf und ob unvollständige erste Gewindegänge akzeptabel sind. Wenn das Gewinde nachträglich geschnitten oder nachgerollt wird, überprüfen Sie das freiliegende Aluminium, eventuelle Rückstände, den Korrosionsschutz und die Auswirkungen auf die Maße.
Auch bei Blindgewindebohrungen müssen die Entwässerung und die Luftansammlung überprüft werden. Ein Stopfen kann die Art und Weise beeinflussen, wie die Lösung das Bauteil erreicht, während sich in einem unmaskierten Blindhohlraum Flüssigkeit ansammeln kann. Stimmen Sie die Bohrtiefe, die Entlüftung, die Ausrichtung und die Wahl der Maske mit dem Eloxierer ab.
Schützen Sie Präzisionsbohrungen, Passungen und Dichtflächen
Beim Eloxieren wird Aluminium umgewandelt, was zu einem Ausdehnen nach außen führt; auch die chemische Vorbehandlung und ein eventuelles späteres Abbeizen wirken sich auf das Substrat aus. Die Netto-Maßänderung hängt von der Legierung, dem Verfahren und der lokalen Geometrie ab. Wenden Sie keine pauschale Toleranz auf jede Bohrung an.
Für eine präzise Bohrung haben Sie die Wahl zwischen Maskierung, Bearbeitungskorrektur, Bearbeitung nach der Eloxierung oder der Übernahme der qualifizierten Beschichtung auf der Endoberfläche. Berücksichtigen Sie dabei Verschleiß, Korrosion, Ermüdung, Dichtungskompatibilität und die Frage, ob eine unterbrochene Maskengrenze akzeptabel ist. Geben Sie an, ob die Maße vor oder nach der Endbearbeitung gelten.
Eine Dichtungsfläche erfordert unter Umständen sowohl einen kontinuierlichen Schutz als auch eine kontrollierte Oberflächenstruktur. Eine Abdeckung zum Erhalt der Abmessungen könnte zu freiliegendem Aluminium führen, das den Korrosionsschutzanforderungen nicht entspricht. Betrachten Sie Abmessungen, Beschichtung und Dichtungsleistung als eine einzige Anforderung. BAOSONGs technische Unterstützung Eine Überprüfung kann dazu beitragen, diese Konflikte noch vor der Veröffentlichung aufzudecken.
Für Erdungs- und Potentialausgleichsbereiche reicht ein Vermerk auf dem Plan nicht aus
Eine eloxierte Oberfläche ist elektrisch isolierend. Falls für die Baugruppe ein leitender Pfad erforderlich ist, sind die genaue Kontaktfläche, die Begrenzung und die Endbearbeitung anzugeben. Definieren Sie den Widerstand oder die Verbindungsleistung, sofern dies in den Systemspezifikationen gefordert wird, zusammen mit der Messmethode und dem zugelassenen Hardware-Stack.
Berücksichtigen Sie die Korrosion an der freiliegenden Stelle. Unbeschichtetes Aluminium unter einem Befestigungselement ist unter den Einsatzbedingungen möglicherweise keine akzeptable Langzeitlösung. Je nach dem Elektro- und Korrosionsschutzplan des Projekts kann eine bestimmte Konversionsbeschichtung, eine leitfähige Unterlegscheibe, Dichtungsmittel oder eine geschützte Verbindung erforderlich sein.
Halten Sie den Maskenrand nach Möglichkeit von Dichtungskanten und sichtbaren Flächen fern. Wenn der Massebereich auch als Rack-Kontakt dient, stellen Sie sicher, dass die Befestigungsmarkierung innerhalb der zulässigen Anschlussfläche bleibt und weder die Ebenheit noch die Montage beeinträchtigt.
Die Ausrichtung der Regale beeinflusst den Wasserabfluss und das Erscheinungsbild
Die Ausrichtung der Teile beeinflusst die Entlüftung, den Abfluss der Lösung, die Stromverteilung, die Farbkonsistenz und die Stellen, an denen sich Spül- oder Versiegelungslösung ansammeln kann. Tiefe Vertiefungen, blinde Hohlräume, enge Kanäle und nach oben gerichtete Vertiefungen erfordern eine besondere Prüfung. Ein guter elektrischer Kontakt ist kein Ersatz für einen schlechten Abfluss.
Ordnen Sie die Teile so an, dass beim Eintauchen Luft entweichen und beim Transport Flüssigkeit abfließen kann. Fügen Sie Öffnungen hinzu oder ändern Sie die Geometrie nur, wenn dies funktional vertretbar und für den Prozess validiert ist. Wenn eine Oberfläche frei von Abtropfspuren oder Spuren von eingeschlossener Lösung bleiben muss, kennzeichnen Sie diese als optisch wichtige Fläche und besprechen Sie die Ausrichtung des Gestells vor Produktionsbeginn.
Lang Aluminiumprofile Es können Endkontakte oder eine Opferlänge verwendet werden, die nach dem Eloxieren abgeschnitten wird. Bei CNC-Gehäusen kann der Kontakt innerhalb einer Bohrung oder in einer verdeckten Tasche hergestellt werden. Jede Anordnung muss dennoch einen sicheren Kontakt, eine Entwässerung und eine überprüfbare äußere Begrenzung gewährleisten.
Für Kosmetikartikel ist ein zugelassener Umschlag mit Rack-Mark-Kennzeichnung erforderlich
Definieren Sie für sichtbare Produkte sowohl unzulässige Kontaktflächen als auch eine oder mehrere zulässige Zonen. Geben Sie dabei die maximale Zone, die Anzahl, die Art der Markierung sowie etwaige Grenzwerte für das Erscheinungsbild innerhalb dieser Zone an. Ein physisches Muster ist wertvoll, da der Begriff “kleine Kratzspur” weder Kontrast noch Eindrücke, freiliegendes Metall oder Kantenform beschreibt.
Halten Sie die Kontakte des Gestells von den primären optischen Oberflächen und den Passbereichen benachbarter Teile fern. Falls sich kein verdeckter Platz dafür finden lässt, ziehen Sie eine abnehmbare Lasche, eine Beschnittzugabe, eine Montageabdeckung oder ein Konstruktionsmerkmal in Betracht, das die Markierung gezielt verdeckt. Diese Änderungen sollten vor der Herstellung der Produktionswerkzeuge und der optischen Muster geprüft werden.
Fügen Sie alle Bereiche der Steuerflächen und alle Abnahmekriterien direkt in das Angebotsanfragepaket ein. Eine Kontaktadresse darf nicht auf einen nicht veröffentlichten Verweis oder eine informelle E-Mail verwiesen werden, die keinen Bezug zur Zeichnungsversion hat.
Verhindern Sie das Auslaufen der Abdeckung und Rückstände
Abdeckmaterialien müssen den tatsächlichen Reinigungs-, Ätz-, Eloxierungs-, Färbe-, Versiegelungs- und Spülvorgängen standhalten. Klebebänder, Stopfen, Kappen, flüssige Abdeckmittel und maßgefertigte Vorrichtungen eignen sich jeweils für unterschiedliche Geometrien. Materialverträglichkeit, Temperaturbeständigkeit, Chemikalienbeständigkeit, Haftung und Entfernbarkeit müssen vom Verarbeiter validiert werden.
Bei der Prüfung sollte zwischen geringfügigen Übergangseffekten, die gemäß der Zeichnung zulässig sind, und Leckagen, die in einen geschützten Bereich eindringen, unterschieden werden. Es ist festzulegen, ob die Begrenzung auslaufen darf, wie weit sich eine Maske überlappen darf, ob Klebstoff- oder Stop-off-Rückstände zulässig sind und wie das Bauteil nach dem Ausbau gereinigt werden darf.
Ein nicht abgedecktes Loch kann dazu führen, dass sich Flüssigkeit um eine undichte Dichtung ansammelt. Ein zu fest eingesetzter Stopfen kann eine dünne Wand verformen oder ein Gewinde beschädigen. Eine Klebebandkante, die über eine Sichtfläche verläuft, kann eine sichtbare Linie hinterlassen. Verwenden Sie Testteile, um den korrekten Einbau, den ungehinderten Durchfluss und die saubere Entfernung zu überprüfen.
Die Eloxierung mit der mechanischen Vorbehandlung abstimmen
Das Strahlen, Bürsten oder Polieren erfolgt in der Regel vor dem Eloxieren und muss möglicherweise an einer Maskierungs- oder Kontaktgrenze unterbrochen werden. Wenn ein Bereich des Halterungsrahmens erst nach der Montage verdeckt wird, ist darauf zu achten, dass bei der Vorbereitung vor dem Eloxieren keine auffälligen Stellen entstehen, die über den verdeckten Bereich hinausragen.
In der NASA-Vorgabe PRC-5006 heißt es, dass erforderliche Perlen- oder Sandstrahlarbeiten in der Zeichnungsanmerkung angegeben werden sollten. Der allgemeine Grundsatz lautet, den gesamten Arbeitsablauf genau festzulegen. Die Angabe “schwarze Eloxierung” allein definiert weder die Textur vor der Eloxierung noch wesentliche Oberflächen, Kontaktzonen oder den Zustand der Abdeckung.
Die Abfolge mit … abstimmen Oberflächenveredelung Und eloxiertes Aluminium Anforderungen. Genehmigen Sie repräsentative Proben erst nach dem Entfernen der Abdeckung und dem endgültigen Verschließen, nicht unmittelbar nach der Bearbeitung.
Verfassen Sie klare Beschriftungen für Zeichnungen und Angebotsanfragen
Die folgenden Strukturen zeigen, was enthalten sein muss. Die in Klammern gesetzten Felder stellen Projektentscheidungen dar und dürfen nicht als allgemeingültige Vorgaben betrachtet werden. ASTM B580-25 Bezieht sich auf poröse anodische Oxidbeschichtungen, die dort zum Einsatz kommen, wo Aussehen, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine Rolle spielen; es werden nicht alle Anodisierungsarten abgedeckt, daher sollte die Eignung vor der Verwendung überprüft werden.
| Erfordernis | Beispielstruktur | Komplett mit |
|---|---|---|
| Eloxieren | ELOXIEREN NACH [SPEZIFIKATION + REVISION], [TYP/KLASSE], [FARBE], [BESCHICHTUNGSANFORDERUNG] | Dichtung, relevante Oberflächen, Prüfungen und Endmaße |
| Zulässiger Kontakt | Der Kontakt mit dem Gestell ist nur innerhalb der Zone [R] zulässig; der Kontaktbereich muss innerhalb der [definierten Begrenzungsfläche] bleiben. | Anzahl, Einrückung, freiliegende Fläche und Sichtmuster |
| Verbotener Kontakt | KEIN KONTAKT VON HALTERUNGEN ODER VORRICHTUNGEN MIT DEN OBERFLÄCHEN [A] | Eine realisierbare, zulässige Alternative vorschlagen |
| Maskierungsfunktion | MASKENOBERFLÄCHEN [B] AUS [DEFINIERTEN PROZESSSCHRITTEN] | Erforderliche Randbedingung, Randwert und Rest |
| Leitfähige Fläche | OBERFLÄCHE [C] SOLL [UNBEHANDELT ODER GEMÄSS VORGABE BEHANDELT] BLEIBEN; [LEISTUNG/VERFAHREN] ÜBERPRÜFEN | Korrosionsschutz und Montageabfolge |
| Gewinde oder Bohrung | MERKMAL [D] [MASKIERT/BESCHICHTET/NACHBEARBEITET]; ENDGÜLTIGE ABNAHME [MESSWERT ODER ABMESSUNG] | Maskenausdehnung, Sauberkeit und Beschichtungsgrenze |
Überprüfen Sie die Kontakte und Masken im Endzustand
Bei der Prüfung sind die Lage, die Anzahl und die Begrenzung der Kontakte anhand der Zeichnung zu überprüfen. Es ist auf unbeabsichtigte freiliegende Bereiche, Undichtigkeiten, verbrannte Kontakte, Risse, Verformungen, Rückstände und Beschädigungen außerhalb des zulässigen Bereichs zu achten. Die Funktionsmerkmale sind nach dem Entfernen der Abdeckung und nach einer eventuellen abschließenden Reinigung zu überprüfen.
Die Messungen der Schichtdicke sollten nur an Stellen vorgenommen werden, die für das Verfahren und die Spezifikation geeignet sind. Verwenden Sie keine Kontaktstellen oder Maskenübergänge als repräsentative Stellen für die Schichtdickenmessung. Bei kosmetischen Arbeiten ist die Prüfung unter den festgelegten Lichtverhältnissen, Abständen, Ausrichtungen und unter Verwendung der Probe mit den physikalischen Grenzwerten durchzuführen.
Fügen Sie die Rack-Karte, den Maskierungsplan, die Eloxal-Charge und den Prüfbericht dem Projekt bei Qualitätsaufzeichnungen. Diese Erkenntnisse helfen dabei, bei Nachbestellungen zwischen einem Problem im Zusammenhang mit der Konstruktion und dem Standort einerseits und einem Problem mit der Vorrichtung, dem Prozess oder der Handhabung andererseits zu unterscheiden.
Häufige Probleme und erste Überprüfungen
| Beobachteter Zustand | Zuerst nachforschen | Nützliche Beweise | Gehen Sie nicht davon aus, dass |
|---|---|---|---|
| Kratzspur auf einer Kosmetikverpackung | Zeichnung der Zonen, Regalplan und Bestückung der Halterungen | Genehmigte Kontaktkarte und Einrichtungsfoto | Der Anodisierer wusste, welche Seite sichtbar sein würde |
| Großer oder verbrannter Kontakt | Kontaktfläche, Sauberkeit, Stabilität und Strompfad | Wartungsprotokoll für Regale und Prozessprotokoll | Ein kleinerer Punkt wird das Problem lösen. |
| Eloxieren im Inneren einer abgedeckten Bohrung | Passform, Material, Anbringung und Haltbarkeit der Maske | Abschnitt „Reisende und Piloten“ | Jeder Stecker dichtet jede chemische Zusammensetzung ab |
| Ausgefranster Maskenrand | Grenzflächengeometrie, Adhäsion und Ablösung | Prüfung von Proben und Kanten | Nur die Schichtdicke ist entscheidend |
| Das Gewinde lässt sich nicht montieren | Endabmessungen, Beschichtungsverfahren und Maskenverlängerung | Vorher-Nachher-Daten und Paarungstest | Für alle Threads ist dieselbe Lösung erforderlich |
| Der Erdungspfad weist einen hohen Widerstand auf | Endbearbeitung, Rückstände, Ebenheit und Fugenstapel | Vorgeschriebene Widerstandsprüfung | Eine optisch freiliegende Stelle reicht elektrisch aus |
| Fleck oder Abnutzungsspur in der Nähe einer Kavität | Ausrichtung, Entwässerung, Spülung und Abdichtung | Überprüfung der Rack-Ausrichtung und des Transfers | Der Kontakt mit dem Gestell verursachte jede Markierung in der Nähe |
Ein praktischer Arbeitsablauf für Maskierung und Rack-Aufbau
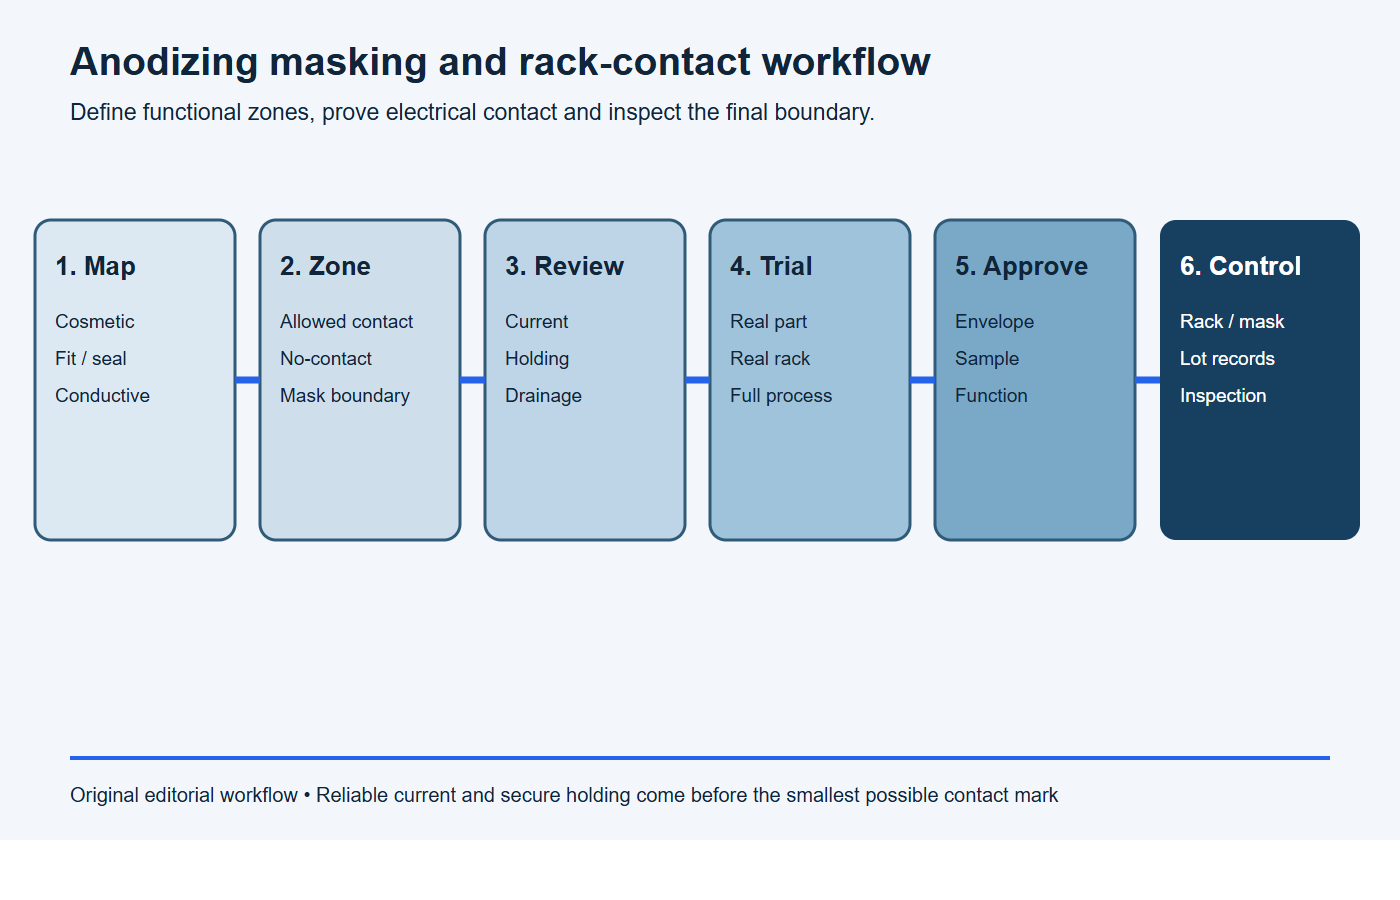
- Karte: Identifizieren Sie Oberflächen, die für kosmetische Zwecke, Maßgenauigkeit, Abdichtung, Verklebung und Leitfähigkeit bestimmt sind.
- Zone: Legen Sie fest, welche Kontakte erlaubt und welche verboten sind und wo die Maskenpflicht gilt.
- Rezension: Klären Sie mit dem Eloxierer die elektrische Belastung, die Stabilität der Halterung, die Ausrichtung und die Entwässerung ab.
- Testversion: Bearbeitung repräsentativer Teile unter Verwendung des vorgesehenen Materials und des vollständigen Oberflächenbearbeitungsprozesses.
- Genehmigen: Vereinbarung von Kontaktumschlägen, Maskengrenzen, Proben und Funktionstests.
- Steuerung: Verfolgung von Regalen, Masken, Chargen, Prüfungen und Verpackungen während des gesamten Produktionsprozesses.
Stoppbedingungen: Der Maskierungs- und Kontaktplan ist noch nicht fertig
- Auf der Zeichnung steht “Regal in verdecktem Bereich”, ohne dass ein bemaßter zulässiger Bereich und verbotene Flächen angegeben sind.
- Die jeweils für die jeweilige Maske geltende Anforderung – blank, leitfähig, korrosionsgeschützt oder maßhaltig – ist unklar.
- Der angeforderte Kontakt ist zu klein, um beim ausgewählten Eloxalverfahren die Stabilität von Strom und Halterung zu gewährleisten.
- Gewinde, Passgenauigkeiten, Dichtungen, Schliffe oder Klebeflächen werden im fertigen Zustand keiner Funktionsprüfung unterzogen.
- Ausrichtung, Entwässerung, eingeschlossene Luft, Undichtigkeiten der Maske, Rückstände und die Endverpackung wurden an repräsentativen Teilen nicht überprüft.
Anfrage bezüglich druckfertiger Maskierungen für die Eloxierung und Gestelle
Bitte überprüfen Sie die Maskierung und die Gestellkontakte für das Teil [Nummer/Revision], die Legierung/Härtungsstufe [Anforderung] und die Eloxierung [Spezifikation/Typ/Klasse/Farbe]. Verwenden Sie die Zeichnung, um zulässige und unzulässige Kontaktzonen, die maximale Umhüllende, die Stückzahl, die Maskengrenzen und den erforderlichen Zustand unter jeder Maske zu bestätigen. Überprüfen Sie den Strompfad, die Haltestabilität, die Ausrichtung, die Entwässerung, die Maße nach der Endbearbeitung sowie die Funktionsprüfungen für Gewinde, Passungen, Dichtungen, Masseanschlüsse und Klebeflächen. Bearbeiten Sie repräsentative Muster und legen Sie vor der Freigabe eine Gestellkarte, ein Maskierungsprotokoll und Nachweise der Endkontrolle vor.
Checkliste für die Angebotsanfrage zu Anodisierungsmasken und Kontakten
- kontrollierte Überarbeitung von 3D-Modellen und 2D-Zeichnungen;
- Legierung, Härtegrad, Produktform und Anforderungen an die Chargenübereinstimmung;
- Spezifikation für die Eloxierung, Revision, Typ, Klasse, Farbe und Beschichtungsanforderungen;
- wichtige funktionale und ästhetische Oberflächen;
- zulässige und unzulässige Kontaktbereiche am Gestell;
- Kriterien für die maximale Kontaktfläche, die Anzahl und das Aussehen;
- zu maskierende Merkmale und die jeweilige Bedingung unter jeder Maske;
- Gewinde, Bohrungen, Passungen, Dichtungen, Schliffflächen und Klebeflächen;
- Maße und Nennweiten, die nach der Endbearbeitung gelten;
- Strahlen, Bürsten oder Polieren vor dem Eloxieren;
- Probleme hinsichtlich der Ausrichtung der Teile, der Entwässerung und eingeschlossener Luft;
- Probemenge, Grenzproben, Prüfprotokolle und Verpackung.
Senden Sie das vollständige Paket über die BAOSONG-Projektbewertungsformular. Ein vor der Produktion ausgearbeiteter Kontaktplan lässt sich leichter kontrollieren als eine kosmetische Nachbesserung nach dem Eloxieren.
Häufig gestellte Fragen
Kann Aluminium ohne Gestellspuren eloxiert werden?
Da das Bauteil einen elektrischen Kontakt benötigt, sind gewisse Kontaktabdrücke unvermeidbar. Diese lassen sich oft verbergen, in ein zugelassenes Merkmal integrieren oder durch einen geplanten Beschnitt entfernen.
Sollte jedes Gewindeloch vor dem Eloxieren abgeklebt werden?
Nr. Legen Sie die Art und Dicke der Beschichtung, die Gewindeklasse, den Eingriff, die Korrosionsbeständigkeit, die Verschleißfestigkeit sowie die elektrischen Anforderungen fest. Geben Sie für jedes wichtige Gewinde die endgültigen funktionalen Abnahmeanforderungen an.
Können Rack-Kontakte in eine Bohrung eingesetzt werden?
In manchen Fällen, sofern die Geometrie der Bohrung, die funktionalen Anforderungen und das Gewindeschneidverfahren einen zuverlässigen Kontakt zulassen, müssen das resultierende Gewinde, die Bohrung oder die Oberflächenabdrücke innerhalb eines zugelassenen Bereichs liegen.
Wird bei der Maskierung die ursprüngliche Dimension exakt beibehalten?
Nicht automatisch. Die Belichtung während der Vorbehandlung, die Reihenfolge der Masken, Undichtigkeiten, die anschließende Reinigung und die Begrenzung können das Ergebnis beeinflussen. Legen Sie die endgültigen Abmessungen fest und validieren Sie den Ablauf.
Warum ist die Rillenmarkierung bei der Harteloxierung größer?
Die Anforderungen an die Kontaktfläche hängen von der aktuellen Nachfrage, dem Verfahren, der Bauteilfläche, der Geometrie und der Stabilität der Halterung ab. Legen Sie keine voraussichtliche Größe fest, ohne dass der Anodisierer den konkreten Auftrag geprüft hat.
Kann eine Rack-Markierung ausgebessert werden?
Nachbearbeitungen können gemäß den geltenden Spezifikationen für bestimmte Zwecke zulässig sein, stellen jedoch nicht die ursprüngliche Anodisierungsschicht wieder her. Verwenden Sie ausschließlich ein zugelassenes Verfahren und überprüfen Sie Aussehen und Funktion.
Prüfung der Anodisierungskontakte und der Maskierung anfordern
BAOSONG kann CNC-Geometrie, Kontaktbereiche, Maskierung, Maßauswirkungen, optische Anforderungen, Eloxierung und Prüfung als ein einziges Produktionssystem überprüfen. Teilen Sie die Zeichnung und die Oberflächenbeschreibung über Kontakt für projektspezifisches Feedback.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
