
Kurze Antwort: Wie lassen sich durch maßgefertigte Aluminiumprofile die Anzahl der Montageteile reduzieren?
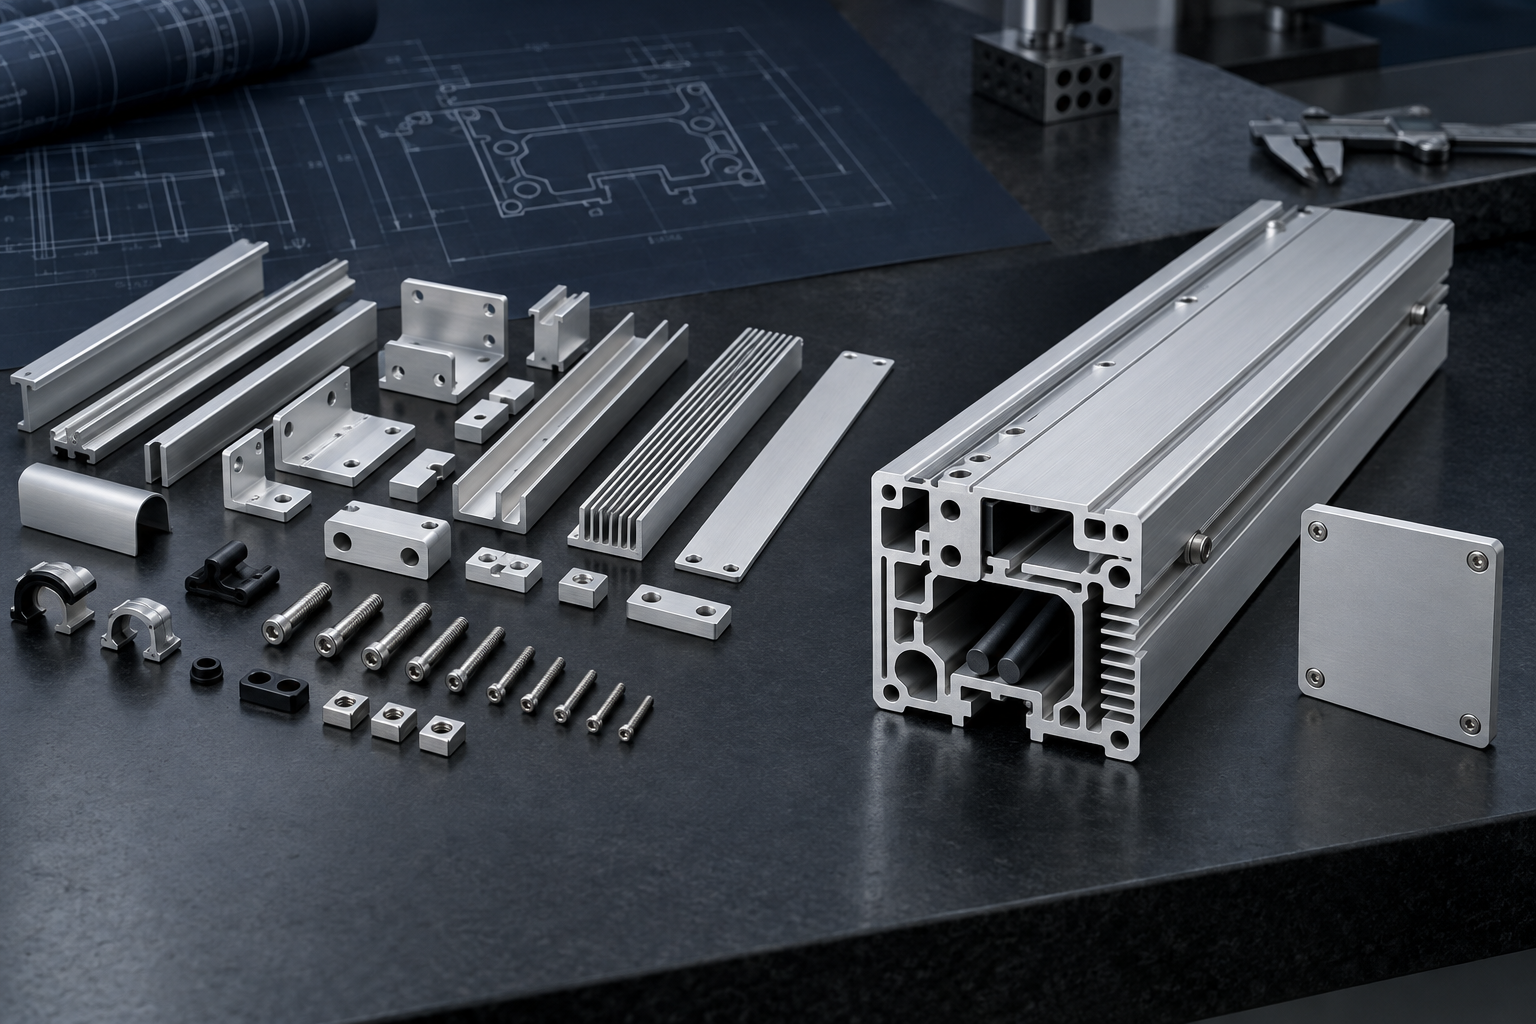
Bei der Konsolidierung von kundenspezifischen Aluminium-Strangpressteilen werden sich über die gesamte Länge eines Produkts wiederholende Funktionen zu einem durchgehenden Querschnitt zusammengefasst. Separate Schienen, Halterungen, Kabelführungen, Kühlrippen, Schraubenöffnungen, Nuten für Blenden, Ausrichtungselemente und Befestigungsflächen können zu einer integrierten Geometrie werden, wenn sie aus demselben Material bestehen, keine Relativbewegung erfordern und eine gemeinsame praktische Toleranz sowie einen gemeinsamen Bearbeitungsweg aufweisen.
Beginnen Sie mit der bestehenden Stückliste und der Montagefolge. Fragen Sie sich bei jedem Teil, ob es sich bewegen muss, aus einem anderen Material bestehen muss, austauschbar bleiben muss, vor einer anderen Komponente eingebaut werden muss oder einen inkompatiblen Prozess erfordert. Behalten Sie Teile bei, die diese Anforderungen erfüllen. Kombinieren Sie die verbleibenden durchgehenden Funktionen nur dann, wenn das neue Profil zuverlässig extrudiert, geschnitten, bearbeitet, endbearbeitet, geprüft, montiert und gewartet werden kann.
Eine geringere Anzahl an Bauteilen garantiert nicht zwangsläufig niedrigere Kosten für das Endprodukt. Durch Integration lassen sich zwar Beschaffungsaufwand, Handhabung, Vorrichtungen, Befestigungselemente und Montageschritte reduzieren, jedoch kann dies auch zu einem höheren Profilgewicht, einer komplexeren Form, längeren Bearbeitungszeiten oder einem erhöhten Änderungsrisiko führen. Vergleichen Sie die gesamten wiederkehrenden und einmaligen Kosten bei der erwarteten Stückzahl, bevor Sie die Werkzeuge freigeben.
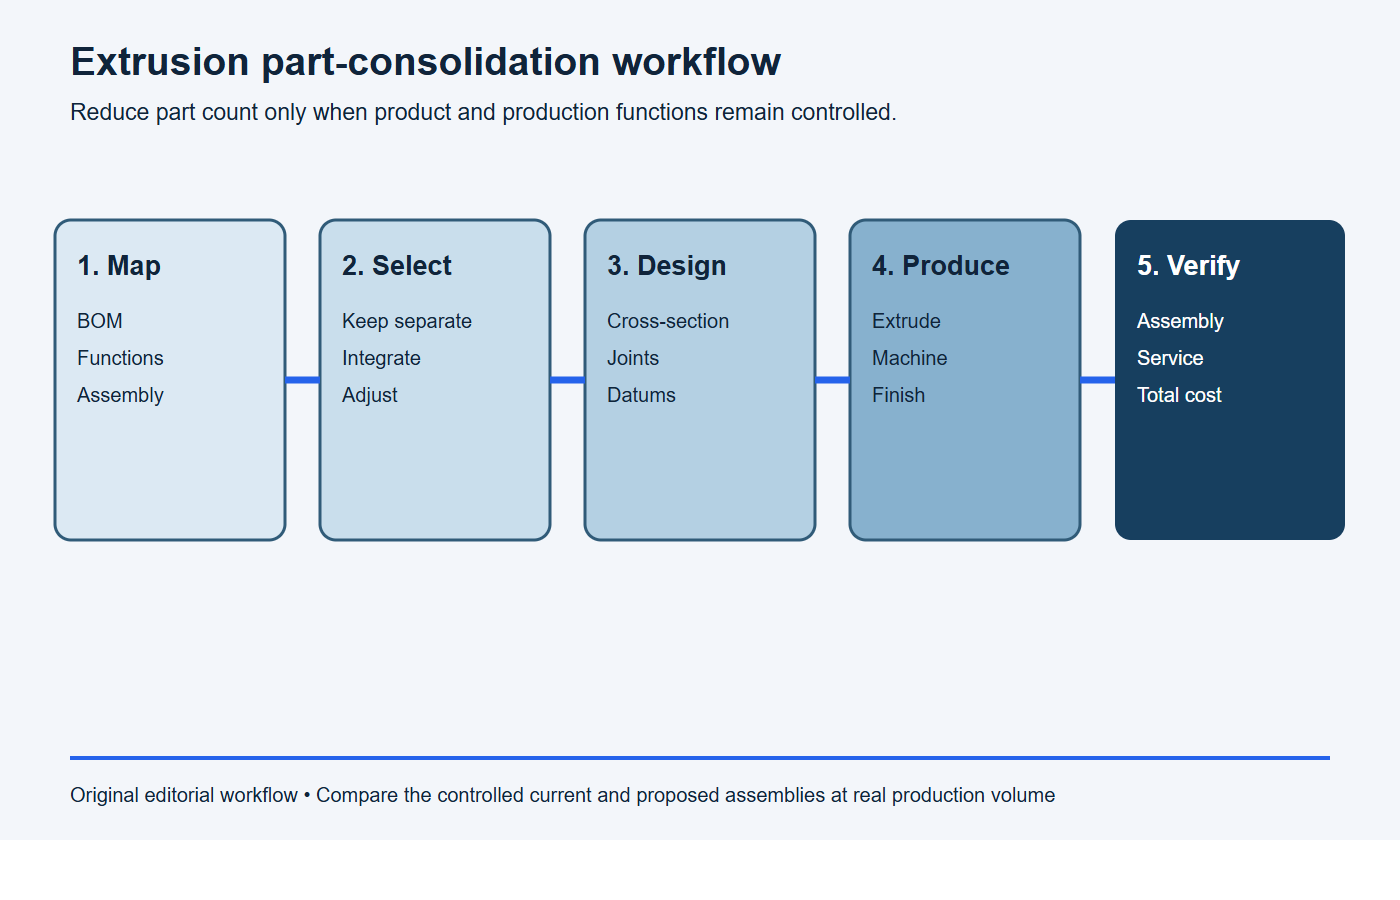
Wenden Sie diesen Teilkonsolidierungsprozess an, bevor Sie die Baugruppe neu entwerfen.
- Aktuelle Route anzeigen: Teile, Lieferanten, Befestigungselemente, Vorrichtungen, Handhabung und alle Montagevorgänge auflisten.
- Funktionen von Teilen trennen: Ermitteln Sie die Anforderungen hinsichtlich Dauerbelastung, Einbauort, Gehäuse, thermischer Bedingungen, Verlegung und Befestigung.
- Erstellen Sie ein Bewerberprofil: kompatible, kontinuierlich verlaufende Funktionen integrieren und dabei Bewegungsfreiheit, Wartungszugang und Installationszugang gewährleisten.
- Vollständige Routen vergleichen: Dazu gehören Risiken in den Bereichen Werkzeuge, Material, Bearbeitung, Endbearbeitung, Prüfung, Lagerbestand und Umrüstung.
- Vor der Veröffentlichung überprüfen: Prüfen Sie repräsentative Baugruppen auf Passgenauigkeit, Belastungen, Wärmeentwicklung, Oberflächenqualität, Funktionsfähigkeit und Wiederholbarkeit.
Beginnen Sie mit der Funktion, nicht mit den aktuellen Teilegrenzen
Bestehende Baugruppen spiegeln oft frühere Fertigungsentscheidungen wider und nicht die minimale Anzahl funktionaler Komponenten. Eine gebogene Halterung kann beispielsweise darauf zurückzuführen sein, dass im ursprünglichen Entwurf Blech verwendet wurde. Eine separate Schiene wurde möglicherweise gewählt, weil nur rechteckige Rohre ab Lager verfügbar waren. Ein Abstandhalter dient möglicherweise dazu, eine Bezugskoordination auszugleichen, die in ein maßgeschneidertes Profil integriert werden könnte.
Ordnen Sie die Funktionen unabhängig von den aktuellen Teilen zu:
- Biege-, Torsions-, Stoß- oder Klemmkräfte aufnehmen;
- eine andere Komponente zu positionieren, zu führen oder zu halten;
- umschließen, abschirmen, belüften oder entwässern;
- Wärme übertragen oder ableiten;
- Kabel, Dichtungen, Luftleitungen oder andere drucklose Leitungen verlegen;
- Befestigungs-, Einstell- oder Wartungszugänge bereitstellen;
- kosmetische Außenflächen gestalten.
Der Aluminum Extruders Council weist in seinem Bericht darauf hin, dass die Geometrie der Strangpressprofile die Montage erleichtern und Umform- sowie Schweißvorgänge reduzieren oder ganz überflüssig machen kann. Gestaltungsrichtlinien. Diese Möglichkeit sollte im Hinblick auf die Produktfunktion und die Herstellbarkeit geprüft werden und nicht als allgemeingültiges Ergebnis betrachtet werden.
| Aktuelle Komponente | Mögliche integrierte Funktion | Grund, es getrennt zu halten |
|---|---|---|
| Durchgehende Montageschiene | Extrudierte T-Nut, Schwalbenschwanz, Nut oder Bezugspad | Für Schienen sind unterschiedliche Verschleißwerkstoffe, Austausch oder Präzisionsklassen erforderlich |
| Wiederholtes Trennzeichen | Extrudierte Rippe, Steg oder Stufe | Der Abstand variiert je nach Modell oder muss vor Ort angepasst werden |
| Kabelführung | Offener Kanal oder geschlossener Leitungsraum | Das Kabel muss später verlegt werden und darf nicht in den durchgehenden Kanal geführt werden. |
| Kühlkörper | In das Gehäuse integrierte Kühlrippen und Wärmeableitungsbasis | Die thermische Schnittstelle, die Legierung, die Ausrichtung oder die Betriebsstrategie sprechen für einen separaten Kühlkörper |
| Eckhalterung | Durchgehender Ansatz, Verbindungsschiene oder Befestigungsanschluss am Ende | Halterungen bieten Einstellmöglichkeiten, Demontagemöglichkeiten oder eine Lastverteilung, die das Profil nicht ersetzen kann |
Stellen Sie vor dem Zusammenfügen von Teilen Fragen zur minimalen Teileanzahl
Ein Bauteil ist ein starker Kandidat für eine Konsolidierung, wenn es keine spezifische Bewegung gegenüber seinen Nachbarn erfordert, kein anderes Material oder keine Isolierung benötigt und für die Montage oder Wartung nicht separat bleiben muss. Es wird zu einem schwachen Kandidaten, wenn seine Kombination den Zugang versperrt, Einstellmöglichkeiten einschränkt, Reparaturen unwirtschaftlich macht oder widersprüchliche Anforderungen miteinander verknüpft.
Gehen Sie jeden Abschnitt anhand von vier Fragen durch:
- Muss es sich im Normalbetrieb selbstständig bewegen?
- Muss es sich hinsichtlich Material, Oberflächenbeschaffenheit, Härte, elektrischen Eigenschaften oder thermischen Eigenschaften unterscheiden?
- Muss es separat bleiben, damit das Produkt montiert, eingestellt, geprüft oder gewartet werden kann?
- Würde die Integration dazu führen, dass die Anforderungen an die Strangpressung, die Bearbeitung oder die Qualität höher wären als bei dem entfallenden Arbeitsgang?
Behalten Sie eine separate Komponente bei, wenn eine Antwort einen echten Produktbedarf aufzeigt. Das Ziel ist eine einfachere Gesamtbaugruppe, nicht um jeden Preis eine möglichst kurze Stückliste.
Funktionen zur kontinuierlichen Positionsbestimmung und Befestigung integrieren
Schienen, Nuten, Bezugspunkte, Anschläge und Kanäle für unverlierbare Befestigungselemente können zusätzliche Halterungen oder geschweißte Anbauteile ersetzen. Eine durchgehende Geometrie kann zudem wiederholbare Positionierungen über mehrere Schnittlängen hinweg gewährleisten, was für eine gesamte Produktfamilie von Nutzen ist. Das Bauteil sollte die Last in stabile Wände und Stege leiten und nicht in flexible Lippen.
Modellieren Sie die tatsächlichen Verbindungselemente und den Montageablauf. Eine T-Mutter benötigt einen Einführweg. Eine Schiebeplatte benötigt Spielraum hinsichtlich Länge, Geradheit und Verdrehung. Eine Abdecknut benötigt Platz für die Oberflächenbeschichtung und die Kompression der Dichtung. Ein integriertes Bauteil, das nicht belastet oder gewartet werden kann, verursacht unter Umständen mehr Montageaufwand, als es einspart.
Die Funktionen der Gehäuse, der Wärmeableitung und der Struktur sollten sorgfältig aufeinander abgestimmt werden
Ein Strangpressprofil kann gleichzeitig als Gehäusewand, Tragbalken und Kühlkörper dienen. Dadurch lassen sich ein separates Gehäuse, ein Rahmen und eine Kühlkomponente sowie deren Halterungen und Befestigungselemente einsparen. Zudem kann die Anzahl der thermischen Schnittstellen reduziert werden, indem Kühlrippen und Montagebasis in einem durchgehenden Aluminiumprofil integriert werden.
Diese Funktionen können miteinander in Konflikt stehen. Eine tragende Wand benötigt möglicherweise Steifigkeit in einer Richtung, die den Wärmepfad um zusätzliches Material erweitert. Kühlrippen benötigen Luftzirkulation und Abstände. Ein Gehäuse muss abgedichtet sein, Zugangsmöglichkeiten bieten und über optisch ansprechende Oberflächen verfügen. Elektronikkomponenten erfordern unter Umständen elektrische Isolierung oder eine kontrollierte Erdung. Betrachten Sie das kombinierte Profil als System und prüfen Sie die Anforderungen hinsichtlich Statik, Wärmeübertragung, Umweltbedingungen und Montage gemeinsam.
Behaupten Sie nicht, dass ein geschlossenes Strangpressprofil dicht ist. Metallflusswege in Hohlmatrizen, offene Schnittkanten, Anschlüsse, Befestigungselemente, Dichtungen und die Oberflächenbearbeitung beeinflussen die Dichtheit. Wenn das Bauteil eine Flüssigkeit führt oder Feuchtigkeit fernhalten muss, definieren Sie die gesamte Verbindung und legen Sie ein geeignetes Prüfverfahren fest.
Halterungen und Schweißkonstruktionen dürfen nur dann ausgetauscht werden, wenn der Lastpfad frei bleibt.
Eine separate Halterung kann die Last verteilen, eine Verstärkungsplatte bilden, eine Verstellung ermöglichen oder Bauteile in einem Winkel miteinander verbinden. Eine integrierte Rippe oder ein integrierter Vorsprung kann diese ersetzen, wenn das Profil und die Endverbindung dieselbe nachgewiesene Funktion erfüllen. Berechnen Sie die Lastübertragung über die Profilwände, die Befestigungslagerung, die lokale Biegung und den Verbindungsschlupf, anstatt die Umrisse der Bauteile zu vergleichen.
Durch das Entfernen einer Schweißnaht lassen sich durch Wärmeeinwirkung verursachte Verformungen und ein separater Schweißvorgang vermeiden, doch die Ersatzverbindung muss dennoch hinsichtlich Festigkeit, Steifigkeit, Ermüdungsverhalten und Korrosionsbeständigkeit geprüft werden. Endschrauben, Einsätze, T-Muttern, Klebeverbindungen oder mechanische Verriegelungen stellen jeweils eigene Anforderungen. Erstellen Sie einen Prototyp der Verbindung unter repräsentativen Montage- und Betriebsbedingungen.
Verwenden Sie Schraubenöffnungen und -kanäle, um Hardware gezielt zu entfernen
Durchgehende Schraubenöffnungen können Endplatten oder wiederkehrende Befestigungspunkte aufnehmen, während Kanäle mit unverlierbaren Muttern die Verstellbarkeit von Halterungen ermöglichen, ohne dass mehrere Löcher gebohrt werden müssen. Nuten und Rastvorrichtungen in den Platten können die Anzahl der Klammern oder separaten Halterungen reduzieren. Kabelkanäle können eigenständige Kabelrinnen ersetzen.
Jedes Merkmal muss einen definierten Verwendungszweck haben. Eine Schraubenbohrung muss unter Berücksichtigung des ausgewählten Befestigungselements, der Befestigungsart, des Montage-Drehmoments und der Belastung ausgelegt werden. Ein schmaler Kanal muss extrudierbar bleiben und das Einführen von Befestigungselementen ermöglichen. Ein Schnappverbindungsmerkmal muss den bei der Montage auftretenden Belastungen und den erforderlichen Betriebszyklen standhalten. Vermeiden Sie es, jedes nur denkbare Merkmal in ein “universelles” Profil zu integrieren, wenn bei den meisten Produkten Material ungenutzt bleibt.
Montagereihenfolge und Wartungszugang beibehalten
Die Bauteilkonsolidierung kann zu einer geometrischen Falle führen. Ein Bauteil, das zuvor vor dem Zusammenfügen zweier Halterungen platziert wurde, passt möglicherweise nicht mehr in einen geschlossenen, integrierten Kanal. Ein Befestigungselement kann hinter einer Rippe unzugänglich werden. Ein Kabel benötigt möglicherweise einen Einführweg am Ende, der mit einem bereits installierten Stecker kollidiert.
Erstellen Sie eine digitale Schritt-für-Schritt-Anleitung für die Montage und Wartung. Prüfen Sie dabei den Zugang für Hände und Werkzeuge, die Ausrichtung der Bauteile, den Einsteckweg, den Biegeradius der Kabel, den Zugang für Befestigungselemente, den Freiraum für Drehmomentwerkzeuge, die Anbringung der Dichtungen sowie den Ausbau defekter Bauteile. Berücksichtigen Sie dabei realistische Fertigungstoleranzen, anstatt lediglich die nominelle CAD-Geometrie zu prüfen.
Entscheiden Sie, ob die Verstellbarkeit im Profil oder im Gelenk berücksichtigt werden soll
Separate Halterungen gleichen Maßabweichungen häufig durch Schlitze, Unterlegscheiben oder eine lockere Montage vor dem endgültigen Festziehen aus. Werden diese entfernt, muss das integrierte Profil die Ausrichtung übernehmen, die zuvor vom bisherigen System während der Montage vorgenommen wurde. Behalten Sie die Einstellbarkeit dort bei, wo sie für das Produkt oder die Installation erforderlich ist.
Ein extrudierter Schlitz ermöglicht eine stufenlose Einstellung. Eine gefräste Bohrung sorgt für eine feste Positionierung. Ein separater Einsatz kann für Verschleißfestigkeit sorgen oder als austauschbares Gewinde dienen. Treffen Sie eine bewusste Entscheidung und legen Sie fest, welcher Bezugspunkt die Endmontage bestimmt.
Entwerfen Sie den konsolidierten Querschnitt im Hinblick auf die Herstellbarkeit
Durch das Kombinieren von Teilen lässt sich die Anzahl der Funktionen in einem Profil erhöhen, wodurch der Umkreis vergrößert, Vertiefungen hinzugefügt, Kanäle vertieft und unebene Wände erzeugt werden können. Die AEC’s Wichtige Aspekte bei der Konzeption Der Schwerpunkt liegt auf ausgewogenen Wandstärken, praktischer Symmetrie, reduzierten Federabständen und einer angemessenen Komplexität des Querschnitts. Ein Profil, das viele Teile integriert, muss dennoch durch eine Matrize fließen und während des Abkühlens und Richtens stabil bleiben.
Verwenden Sie sanfte Wandübergänge und praktische Radien. Teilen Sie komplexe Geometrien in eine Extrusion und eine Abdeckung auf, wenn dadurch der größte Teil des Konsolidierungsvorteils erhalten bleibt. Der breitere Anwendungsbereich der AEC-Branche Design-Ressourcen Verbinden Sie außerdem das Extrusionsdesign mit der Bearbeitung, dem Schweißen, dem Biegen, dem Kleben und der Endbearbeitung – dies ist nützlich, wenn ein integriertes Profil noch nachgelagerte Arbeitsschritte erfordert.
Toleranzstapel nach der Teilekonsolidierung verwalten
Durch das Entfernen von Fugen lassen sich zwar einige kumulierte Abweichungen beseitigen, allerdings werden dadurch auch mehrere Schnittstellen an einen Querschnitt gebunden. Eine Formkorrektur oder eine Profilverschiebung kann sich auf mehrere Funktionen gleichzeitig auswirken. Ermitteln Sie, welche Maße die Passung, die Dichtheit, die Bewegung, das Erscheinungsbild und den Bearbeitungsaufmaß bestimmen, und legen Sie anschließend einen Bezugspunkt sowie einen Prüfplan fest.
Die Aluminiumvereinigung Leitfaden zu Extrusionstoleranzen unterscheidet zwischen metallischen und räumlichen Abmessungen, Ebenheit, Geradheit und Verdrehung. Diese Maßvorgaben spielen bei einem integrierten Profil eine unterschiedliche Rolle. Eine Kanalöffnung kann den Maßvorgaben entsprechen, während sich eine lange Schiene dennoch verdreht; eine Befestigungsfläche kann lokal eben sein, während sich das Bauteil über seine gesamte Einbaulänge hinweg durchbiegt.
Verwendung ASME Y14.5-2018 (R2024) oder den für das Projekt festgelegten Zeichnungsstandard, um die endgültigen Bezugspunkte und geometrischen Toleranzen darzustellen. Stellen Sie sicher, dass die Toleranzrahmen für das Extrusionsprodukt und die GD&T-Rollen für das Fertigungsteil klar definiert sind.
| Integrierte Funktion | Kritische Abweichung | Verifizierungsansatz |
|---|---|---|
| Panel-Erfassung | Kanalöffnung, Innenraum, Oberflächenausführung und Profilform | Funktionsmessgerät oder repräsentatives Messfeld über die gesamte Einbaulänge |
| Montageschiene | Ebenheit, Geradheit, Verdrehung und Beziehung zu den Endlöchern | Festgelegte Stützbedingungen sowie Prüfung der bearbeiteten Bezugspunkte |
| Endplattenverbindung | Schnittfläche, Geometrie der Vorsprünge, Bohrungsvorbereitung und Dichtungspressung | Maßprüfung sowie gegebenenfalls Drehmoment- oder Dichtheitsprüfung |
| Wärmeschutzgehäuse | Basis-Kontakt, Wand- und Lamellengeometrie, Schnittstellenmontage | Maßprüfungen sowie thermische Prüfung eines repräsentativen Systems |
Setzen Sie CNC-Bearbeitung dort ein, wo lokale Präzision einen Mehrwert schafft
Bei der Teilekonsolidierung muss nicht jedes Merkmal als extrudiertes Teil ausgeführt werden. Durch Bohren, Gewindeschneiden, Planfräsen der Enden, Aussparungen für Verbindungselemente, Dichtflächen und lokale Befestigungsflächen lässt sich ein durchgehendes Profil in ein montagefertiges Bauteil umwandeln. Das Profil sollte für diese Bearbeitungsschritte ausreichend Material und zugängliche Bezugspunkte aufweisen.
Bearbeiten Sie lange Oberflächen nicht nur, um eine ungenau definierte Extrusionsanforderung auszugleichen. Trennen Sie die Toleranz im extrudierten Zustand von den endgültigen lokalen Abmessungen. BAOSONGs CNC-Fräsen von Aluminium Service und Leitfaden zu CNC-Toleranzen Erläutern Sie, wie lokale Merkmale nach der Extrusion gesteuert werden können.
Planung der Endbearbeitung und der optischen Integration
In einem konsolidierten Profil können strukturelle, thermische und optische Oberflächen in einer Fertigungscharge zusammengefasst werden. Definieren Sie Erscheinungsbilderbereiche, Anforderungen an die Stanzkontur, Abdeckungen, elektrische Kontakte, Gewinde, Gleitflächen und Dichtungsflächen. Geben Sie an, ob kritische Maße vor oder nach dem Eloxieren oder Beschichten gelten.
Dichte Rippen, tiefe Kanäle und geschlossene Hohlräume können die Entwässerung, Reinigung, Entnahme oder Inspektion erschweren. Besprechen Sie die gesamte Geometrie mit dem Lieferanten für die Oberflächenbehandlung. BAOSONGs eloxiertes Aluminium Und Oberflächenbearbeitung Diese Seiten bieten einen Ausgangspunkt.
Vergleichen Sie die Gesamtkosten vor und nach der Konsolidierung
Erstellen Sie ein Kostenmodell für die aktuellen und die vorgeschlagenen Konstruktionen. Berücksichtigen Sie dabei Zukaufteile, Befestigungselemente, Lieferantenmanagement, Wareneingangskontrolle, Lagerbestand, Vorrichtungen, Montagearbeit, Ausrichten, Schweißen oder Kleben, Ausschuss, Nacharbeit, Service und Verpackung. Für das Extrusionsverfahren sind die Kosten für Matrize und Entwicklung, das Profilgewicht, den Verschnitt, die Bearbeitung, die Endbearbeitung, die Prüfung sowie das Risiko bei Programmwechseln zu berücksichtigen.
Unterscheiden Sie zwischen einmaligen Investitionen und wiederkehrenden Kosten. Eine maßgeschneiderte Form kann sich bei anhaltender Nachfrage lohnen, lässt sich jedoch bei einem kurzen Prototypenlauf nur schwer amortisieren. Ein konsolidiertes Profil kann zwar die Montagezeit verkürzen, führt aber zu einem höheren Materialverbrauch pro Einheit. Verwenden Sie tatsächliche Mengen und Prozessschätzungen; wenden Sie keinen pauschalen Prozentsatz für Einsparungen an.
Risiken in der Produktfamilie und in der Lieferkette kontrollieren
Ein einziges integriertes Profil kann mehrere Lieferanten und Zeichnungen ersetzen, wird dadurch jedoch auch zu einem Element mit weitreichenden Auswirkungen. Ein Werkzeugwechsel, eine Verzögerung bei der Extrusion oder eine Konstruktionsänderung können mehrere Funktionen gleichzeitig beeinträchtigen. Planqualifizierung, Verantwortlichkeiten für die Werkzeuge, Revisionskontrolle, freigegebene Muster, Sicherheitsbestand und Strategie für Ersatzwerkzeuge entsprechend dem Risiko des Programms.
Legen Sie für Produktfamilien einen stabilen gemeinsamen Querschnitt fest und erstellen Sie Varianten anhand der Schnittlänge, der Bearbeitung oder der angebauten Module. Vermeiden Sie es, eine kurzlebige Option in jedes einzelne Produkt zu integrieren, es sei denn, der wiederkehrende Nutzen überwiegt den zusätzlichen Materialaufwand und das Risiko von Änderungen.
Stoppbedingungen: Diese Teile noch nicht zusammenfassen
- Ein Bauteil erfordert eine Relativbewegung, ein anderes Material, einen Feldaustausch oder einen Montageschritt, der durch das integrierte Profil behindert würde.
- Das neue Strangpressprofil verdeckt Befestigungselemente, Dichtungen, Grate, Späne oder Prüfmerkmale, die während der Produktion oder Wartung benötigt werden.
- Das Entfernen einer Halterung oder einer Verbindung verändert den Lastweg, die thermische Ausdehnung oder die Einstellmöglichkeiten, wenn keine Analyse und keine repräsentativen Tests durchgeführt werden.
- Die Kostenberechnung berücksichtigt zwar weniger Teile, lässt jedoch das höhere Gewicht des Profils, die Komplexität der Form, die Bearbeitung, den Oberflächenschutz sowie das Risiko von Änderungen außer Acht.
- Das konsolidierte Profil vereint mehrere kritische Funktionen, ohne dass ein Plan für Werkzeuge, Qualifizierung und Lieferkontinuität vorliegt.
Antrag auf Überprüfung der druckfertigen Teilkonsolidierung
Bitte prüfen Sie die Baugruppe [Nummer/Revision] im Hinblick auf eine Teilekonsolidierung durch ein kundenspezifisches Aluminium-Strangpressprofil. Die aktuelle Stückliste, die Montagefolge, die Lieferanten und die Jahresmenge sind beigefügt. Geben Sie für jedes vorgeschlagene integrierte Merkmal das entfallende Teil und den entfallenden Arbeitsgang, die beibehaltene Funktion, das Risiko bei der Strangpressung oder Bearbeitung sowie die Validierungsmethode an. Vergleichen Sie die aktuellen und vorgeschlagenen Kosten für Werkzeuge, Material, Bearbeitung, Endbearbeitung, Prüfung, Befestigungselemente, Arbeitsaufwand, Lagerbestand und Änderungskontrolle. Stellen Sie sicher, dass der Wartungszugang, die Einstellbarkeit, die Austauschbarkeit und die erforderliche Materialtrennung erhalten bleiben.
Checkliste für die Überprüfung der Teilkonsolidierung
- Erfassen Sie die aktuelle Stückliste, die Lieferanten, die Befestigungselemente, die Vorrichtungen und die Montagereihenfolge.
- Trennen Sie Produktfunktionen von bestehenden Teilgrenzen.
- Teile, die Bewegung erfordern, aus unterschiedlichen Materialien bestehen oder für Wartungs- oder Montagezwecke getrennt werden müssen, sollten getrennt aufbewahrt werden.
- Wandle geeignete stetige Funktionen in mögliche Extrusionsmerkmale um.
- Überprüfen Sie die Lastpfade, das thermische Verhalten, die Abdichtung, die Erdung und die optischen Anforderungen.
- Simulieren Sie Montage, Justierung, Werkzeugzugang und Demontage zu Wartungszwecken.
- Besprechen Sie mit dem Extrudeur den Querschnitt, die Legierung, die Härtungsstufe, die Matrize und die Toleranzen.
- Zuschnitt, CNC-Bearbeitung, Entgraten, Endbearbeitung und Prüfung.
- Vergleichen Sie die aktuellen und die geplanten Gesamtkosten bei realistischen Stückzahlen.
- Prüfen Sie repräsentative Teile und Baugruppen vor der Freigabe zur Produktion.
Häufig gestellte Fragen
Welche Teile lassen sich am einfachsten zu einem Strangpressprofil zusammenfügen?
Durchgehende Schienen, Rippen, U-Profile, Schraubenöffnungen, Gehäusewände, Kühlrippen und Befestigungsflächen kommen hierfür häufig in Frage. Sie sollten hinsichtlich Material, Oberflächenbeschaffenheit und Toleranzanforderungen kompatibel sein und dürfen die Montage oder Wartung nicht behindern.
Führt eine Reduzierung der Befestigungselemente immer zu einer höheren Zuverlässigkeit?
Nein. Durch eine geringere Anzahl von Verbindungsstellen werden zwar einige Ausfallquellen vermieden, doch die verbleibenden Verbindungsstellen können einer höheren Belastung ausgesetzt sein oder ihre Einstellbarkeit und Wartungsfreundlichkeit einbüßen. Überprüfen Sie den neuen Lastpfad, die Montageverfahren und den Wartungsplan.
Kann ein Profil einen geschweißten Rahmen ersetzen?
Es kann einige Längsträger, Halterungen oder Schweißnähte ersetzen, sofern die Geometrie und die Fügetechnik den statischen Anforderungen entsprechen. Der gesamte Rahmen, die Eckverbindungen, die Spannweiten, die Ermüdungsfestigkeit und die Einbaubedingungen müssen jedoch noch analysiert und geprüft werden.
Wann ist die Teilkonsolidierung keine gute Wahl?
Es ist weniger attraktiv, wenn die Stückzahlen den Einsatz von Werkzeugen nicht rechtfertigen, sich die Optionen häufig ändern, für Teile andere Materialien benötigt werden oder diese ausgetauscht werden müssen, der Zugang zur Baugruppe verloren geht oder das integrierte Profil wesentlich schwieriger zu extrudieren und zu prüfen ist.
Eine technische Überprüfung zur Teilkonsolidierung anfordern
BAOSONG unterstützt Projekte, die Folgendes kombinieren: kundenspezifisches Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Sehen Sie sich das Angebot von BAOSONG an technische Unterstützung Und Qualitätsansatz, senden Sie dann die aktuellen Montagezeichnungen, die Stückliste, die jährliche Stückzahl, die Anforderungen an Belastung und Schnittstellen sowie die Anforderungen an Oberflächenbeschaffenheit und Prüfung über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
