
Kurze Antwort: Sollten Sie sich für ein offenes oder ein geschlossenes Aluminium-Strangpressprofil entscheiden?
Entscheiden Sie sich für ein offenes Profil, wenn Zugang, Entwässerung, einfache Endbearbeitung, einfache Befestigung oder geringere Komplexität der Werkzeuge im Vordergrund stehen. Wählen Sie ein geschlossenes Profil, wenn die Konstruktion einen geschlossenen Durchgang, einen geschützten Innenraum oder eine effiziente Torsions- und Biegesteifigkeit durch einen kastenförmigen Querschnitt erfordert. Vergleichen Sie die tatsächlichen Querschnittseigenschaften, Verbindungen und Belastungsrichtungen, anstatt davon auszugehen, dass eine bestimmte Geometrie immer stabiler ist.
“Offen” und “geschlossen” sind nützliche Beschreibungen für die Konstruktion, doch sollte die Klassifizierung im Angebot gemäß der geltenden Extrusionsnorm als massiv, halbohlig, hohl oder als Rohr bestätigt werden. Ein Profil, das offen erscheint, kann je nach dem teilweise umschlossenen Hohlraum und der Geometrie der Öffnung als halbohlig klassifiziert werden. Die Klassifizierung wirkt sich auf die Konstruktion der Matrize, die Toleranztabellen und das Angebot aus.
Die optimale Geometrie muss auch den Prozessen Extrusion, Abkühlung, Richten, Schneiden, Endbearbeitung, CNC-Bearbeitung und Montage standhalten. Überprüfen Sie vor der Freigabe der Form die Wandausgleichung, tiefe Kanäle, Formzungen, den Zugang zum Innenraum, Aspekte der Schweißnaht, den Aufbau der Oberflächenbeschichtung, die Prüfverfahren und die Produktionsmenge.
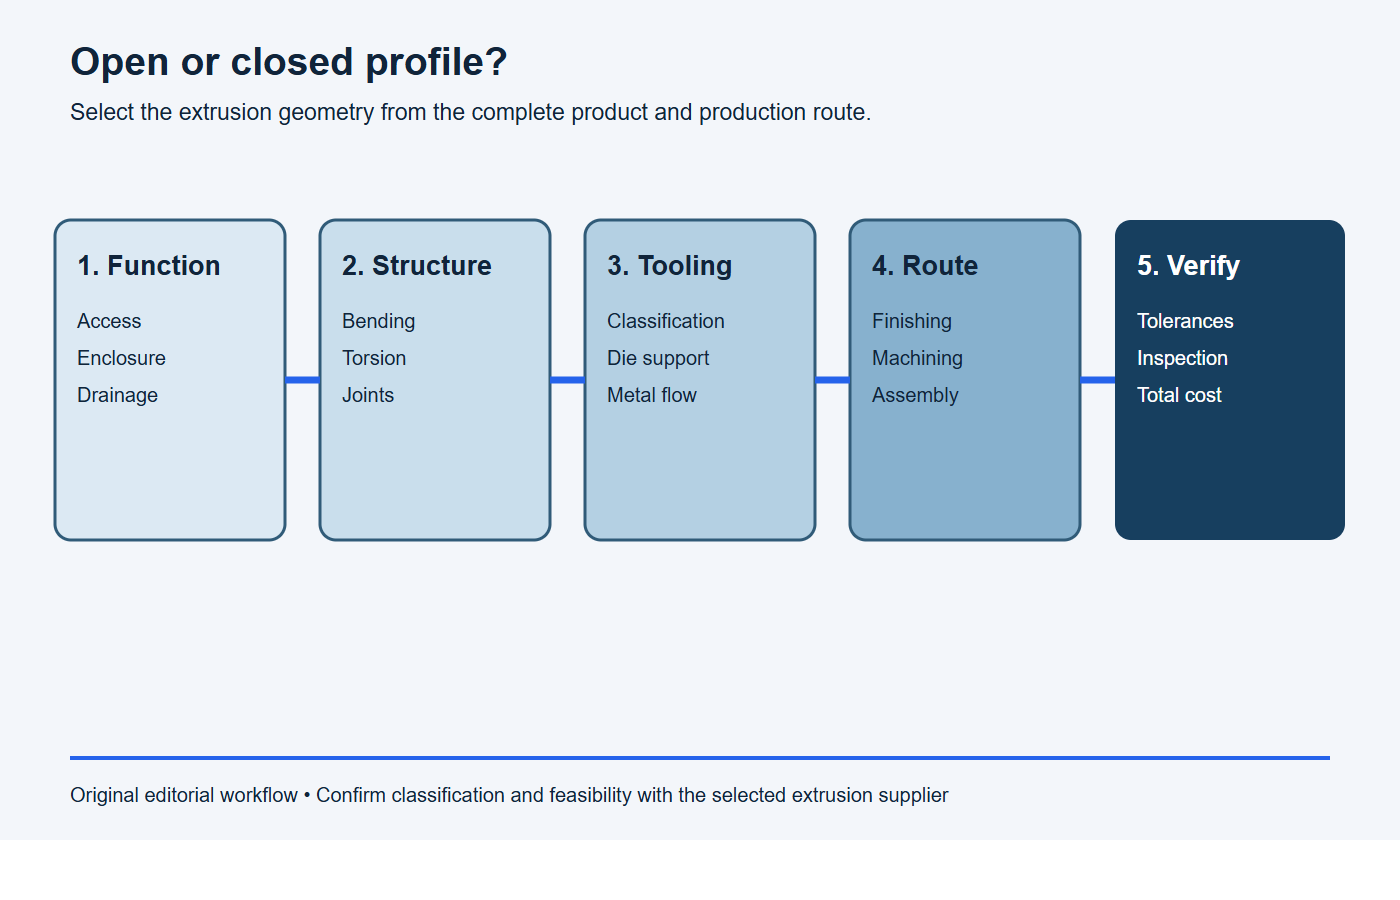
Wenden Sie diesen fünfstufigen Auswahlprozess für Geometrie an
- Definieren Sie den Lastfall: Biegerichtungen, Torsion, Spannweite, Verbindungen, zulässige Durchbiegung und lokale Befestigungslasten erfassen.
- Definieren Sie die Umgebung: Zugang, Entwässerung, Belüftung, Reinigung, Abschirmung und etwaige Anforderungen an die Abdichtung berücksichtigen.
- Kandidatenabschnitte vergleichen: Berechnen Sie die Massen- und Querschnittseigenschaften und überprüfen Sie anschließend die Wandbilanz, die Zungen, die Hohlräume und die Formklassifizierung.
- Nachgelagerte Arbeiten abbilden: Zugang zu Testbearbeitung, Entgraten, Endbearbeitung, Prüfung und Montage für jeden Bewerber.
- Auf der gesamten Strecke auswählen: Vergleich von Werkzeugen, wiederkehrenden Bearbeitungsvorgängen, Fugen und Validierung bei der erwarteten Produktionsmenge.
Definieren Sie die Begriffe „offen“, „geschlossen“, „massiv“, „halbhohl“ und „hohl“ korrekt
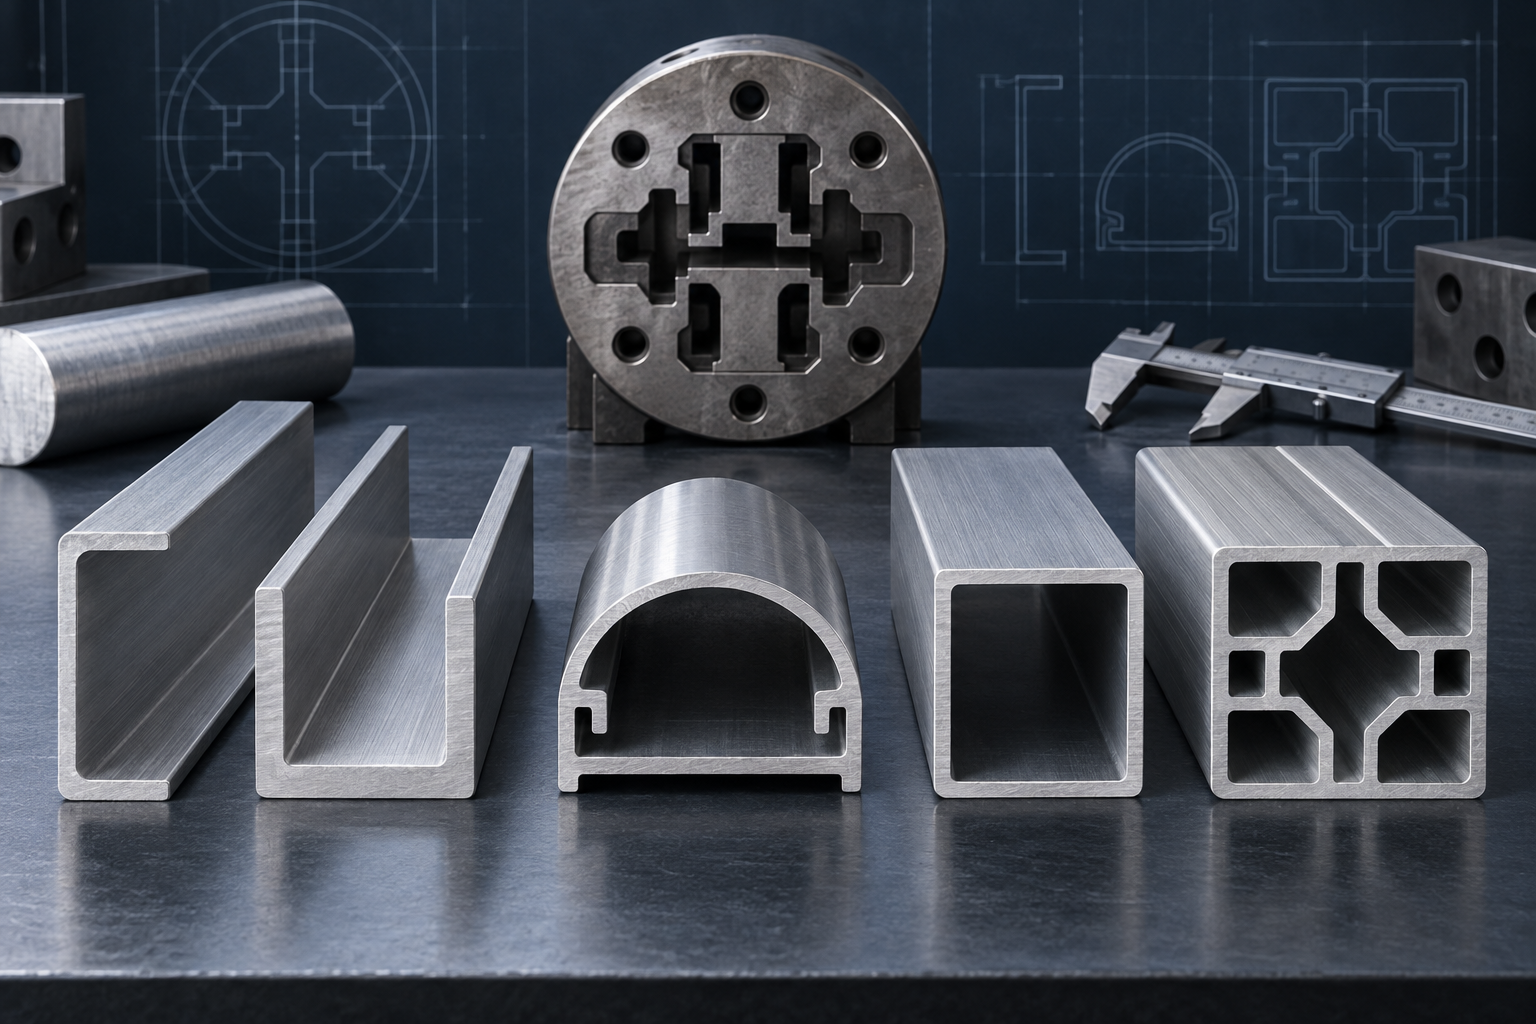
Bei einem offenen Profil liegen der Innenkanal oder die Funktionsflächen durch eine freie Öffnung frei. Typische Beispiele hierfür sind Winkelprofile, U-Profile, C-Profile und offene Schienen. Ein geschlossenes Profil umschließt mindestens einen Hohlraum vollständig, wie beispielsweise bei einem Rechteckrohr oder einem Profil mit mehreren Hohlräumen.
Produktkategorien in der Industrie erfordern mehr Präzision. Der „Aluminum Extruders Council“ Leitfaden zur Auslegung von Extrusionsanlagen beschreibt drei allgemeine Kategorien:
- Hohlform: Der Querschnitt umschließt einen Hohlraum vollständig.
- Raumfigur: Die Form ist weder hohl noch halbhohl.
- Halbhohle Form: Die Form umschließt teilweise einen Hohlraum, obwohl einige optisch ähnliche Abschnitte dennoch als fest gelten können.
Ordnen Sie die Klassifizierung als „halbhohl“ nicht allein aufgrund des Aussehens zu. Der Spalt, der umschlossene Bereich, die Legierung und die geltende Definition können das Ergebnis beeinflussen. Bitten Sie den Extruderhersteller, die Produktklasse anzugeben, die für das Düsenkonzept, das Angebot und die Maßtoleranztabellen verwendet wurde.
| Entscheidungsbereich | Profil öffnen | Geschlossenes Profil |
|---|---|---|
| Zugang | Direkter Zugang für Befestigungselemente, Reinigung, Bearbeitung, Beschichtung und Prüfung | Nach der Extrusion sind die Innenflächen unter Umständen schwer zugänglich |
| Struktur | Effizient, wenn das Material entsprechend der maßgebenden Biegerichtung verlegt wird und die Verbindungen für Stabilität sorgen | Oft wirksam hinsichtlich Torsions- und multidirektionaler Steifigkeit, abhängig von den tatsächlichen Querschnittseigenschaften |
| Umwelt | Lässt sich leicht entleeren und belüften, lässt die Komponenten jedoch ungeschützt | Kann Komponenten abschirmen oder verlegen, ist jedoch nicht automatisch abgedichtet |
| Werkzeuge | Es kann ein einfacherer Stanzverlauf verwendet werden, es sei denn, eine schmale Öffnung führt zu einer schwierigen Lasche. | Erfordert einen Metallfluss- und Fügeweg mit Hohlform |
| Sekundäre Arbeiten | Einfacherer Zugang zum Inneren für die Bearbeitung und Montage | Kann Teile zusammenfügen, erfordert jedoch möglicherweise Zugangsöffnungen, Endbearbeitung oder eine spezielle Reinigung |
Vergleichen Sie die Steifigkeit anhand des tatsächlichen Lastfalls
Die Geometrie bestimmt, wie effizient ein Werkstoff Biegung und Torsion widersteht. Ein geschlossener, kastenförmiger Querschnitt kann einen effektiven, durchgehenden Weg entlang des Umfangs bieten, was häufig bei Torsion oder Lasten, die ihre Richtung ändern, von Nutzen ist. Ein offener Kanal kann das Material weit von der neutralen Achse entfernt anordnen und in einer primären Biegerichtung effizient arbeiten, doch sein Verhalten kann empfindlicher auf Ausrichtung, Verformung und Verbindungsbeschränkungen reagieren.
Vergleichen Sie Profile nicht nur anhand ihrer Außenbreite und -höhe. Berechnen oder ermitteln Sie gegebenenfalls die Querschnittsfläche, die Flächenträgheitsmomente, die Torsionseigenschaften, die Masse pro Längeneinheit sowie die Lage des Neutralpunkts und des Schubzentrums. Berücksichtigen Sie anschließend die Spannweite, die Randbedingungen, die Verbindungen, die lokale Knickung, das Verhalten der Befestigungselemente und die zulässige Durchbiegung. Festigkeit und Steifigkeit sind unterschiedliche Nachweise.
Ein geschlossenes Profil ist nicht automatisch die leichteste oder kostengünstigste Lösung. Ein offenes Profil mit gut platzierten Versteifungsrippen oder ein System mit separater Abdeckung kann die Lastanforderungen möglicherweise mit weniger aufwendigen Werkzeugen erfüllen. Prüfen Sie die gesamte Baugruppe und nicht nur ein einzelnes Profil für sich.
Wählen Sie ein offenes Profil für Zugang, Entwässerung und flexible Montage
Eine offene Geometrie ist sinnvoll, wenn Bedienelemente, Werkzeuge, Befestigungselemente oder Gegenstücke den Innenraum erreichen müssen. T-Nuten, Mutterkanäle, Rastnuten und Schienenelemente bleiben über die gesamte Länge zugänglich. Innenflächen lassen sich visuell prüfen, leichter reinigen und sind für Fräser oder Nachbearbeitungsverfahren gut erreichbar.
Offene Abschnitte können zudem dazu beitragen, dass Flüssigkeit oder Kondenswasser abfließen kann, anstatt sich anzusammeln. Dies ist besonders bei Geräten im Außenbereich, Baugruppen in der Nähe von Waschanlagen oder Konstruktionen von Bedeutung, die trocknen müssen, wobei die Korrosionsbeständigkeit weiterhin von der Legierung, der Oberflächenbeschaffenheit, den Verbindungsstellen, den Spalten und den gesamten Umgebungsbedingungen abhängt.
Der Nachteil ist die Freilage und eine möglicherweise geringere Torsionssteifigkeit. Ein offener Kanal benötigt möglicherweise eine Abdeckung, eine Verstrebung, eine Verstärkungslasche oder eine Verkleidung, um den Lastpfad zu vervollständigen oder interne Komponenten zu schützen. Die Verbindung zwischen diesen Teilen wird Teil der statischen und umwelttechnischen Auslegung.
Wählen Sie ein geschlossenes Profil für eine optimale Einhausung, Leitfähigkeit und Torsionssteifigkeit
Eine geschlossene Geometrie kann Kabel umschließen, Luft leiten, interne Mechanismen schützen und für ein klares äußeres Erscheinungsbild sorgen. Durch mehrere Hohlräume lassen sich Stege dort anbringen, wo sie Lasten tragen oder Funktionskanäle unterteilen. Ein Kastenprofil kann eine effiziente Steifigkeit um mehr als eine Achse sowie bei Torsion gewährleisten.
Ein geschlossener Hohlraum ist jedoch nicht automatisch wasserdicht, luftdicht oder sauber genug für einen Flüssigkeitskreislauf. Bei Hohlprofil-Extrusionswerkzeugen wird das Metall üblicherweise um Stützstrukturen herumgeführt, bevor die Ströme wieder zusammenfließen. Der daraus resultierende Längsnahtbereich, die Schnittkanten, die Anschlüsse, die Fügeverfahren und die Nachbearbeitung müssen im Hinblick auf die spezifischen Anforderungen an Dichtheit, Druck, Sauberkeit, Ermüdung oder Korrosion bewertet werden. Wenn ein leckdichter Durchgang erforderlich ist, sollten Sie ein Prüfverfahren und ein Akzeptanzniveau festlegen, anstatt sich allein auf die Geometrie zu verlassen.
Verstehen, wie die Geometrie den Würfel verändert
Ein herkömmliches offenes Vollprofil kann mit einer Voll- oder Flachform hergestellt werden. Für ein Hohlprofil sind Werkzeuge erforderlich, die einen inneren Dorn stützen und es gleichzeitig ermöglichen, dass das Aluminium um die Stützelemente herumfließt und sich wieder verbindet. Dies führt zu Unterschieden bei der Formkonstruktion, der Metallverteilung und der Prozesssteuerung. Mehr Hohlräume und eine komplexe Innengeometrie können die Komplexität der Werkzeugherstellung und der Entwicklung erhöhen.
Ein offenes Profil ist nicht unbedingt einfach. Ein tiefer, schmaler Kanal hinterlässt einen schmalen, zungenartigen Bereich in der Matrize. Wenn die Öffnung im Verhältnis zur umschlossenen Fläche klein wird, kann das Profil halbhohl sein, was höhere Anforderungen an die Matrizenhalterung stellt. Die AECs Wichtige Aspekte bei der Konzeption empfehlen, tiefe, schmale Zungen zu reduzieren, Wände auszubalancieren und, wo möglich, Symmetrie zu nutzen.
Schon kleine geometrische Änderungen können das Werkzeugkonzept beeinflussen. Das Verbreitern einer Öffnung, das Verkürzen eines Kanals, das Abrunden eines Übergangs oder die Aufteilung eines Profils in einen Strang und eine Abdeckung können die Formstabilität verbessern. Der ausgewählte Lieferant sollte diese Alternativen unter Berücksichtigung der jeweiligen Legierung, der Profilgröße, des Auftragsvolumens und der Toleranzanforderungen prüfen.
Berücksichtigen Sie die Wanddickenausgleichung, die Kühlung und die Maßhaltigkeit
Sowohl offene als auch geschlossene Profile profitieren von einer ausgewogenen Wandverteilung und allmählichen Dickenübergängen. Ein offenes Profil kann freie Schenkel oder breite Felder aufweisen, die beim Abkühlen und Richten unterschiedlich reagieren. Ein geschlossenes Profil mit mehreren Hohlräumen kann dicke Verbindungsstellen enthalten, an denen mehrere Stege auf dünne Außenwände treffen. Beide können sich verdrehen, durchbiegen oder lokale Abweichungen in der Ebenheit aufweisen, wenn Masse und Strömung nur schwer auszugleichen sind.
Verwenden Sie Rippen und Stege nur dort, wo sie strukturelle, thermische, Befestigungs- oder Prozessfunktionen erfüllen. Vermeiden Sie isolierte Bereiche mit hoher Materialdichte. Wählen Sie die Wandstärke entsprechend der Funktion aus und überprüfen Sie den gesamten Querschnitt mit dem Extruder, anstatt einen universellen Mindestwert anzuwenden oder alle Wände identisch zu gestalten.
Wende die richtige Toleranzklasse an
Für offene und geschlossene Profile können unterschiedliche Produktklassifizierungen und Toleranzvorschriften gelten. Die Aluminum Association’s Leitfaden zu Extrusionstoleranzen unterscheidet zwischen Metall- und Raumabmessungen bei massiven und hohlen Profilen und weist darauf hin, dass sich auch die Ebenheitsbehandlung je nach Kategorie unterscheidet. Geradheit und Verdrehung bleiben über die gesamte Länge hinweg separate Merkmale.
Der Verband ermittelt ANSI H35.2-2024 als Norm für Maßtoleranzen bei Aluminiumwalzprodukten. Verwenden Sie die aktuelle Norm, die richtige Tabelle, die Anmerkungen sowie die richtige Legierung und den richtigen Härtezustand. Übertragen Sie keine Toleranz für Hohlprofile auf offene Profile und gehen Sie nicht davon aus, dass ein enges Außenmaß auch die Inneneinpassung bestimmt.
| Schnittstelle | Frage mit offenem Profil | Frage mit geschlossenem Profil |
|---|---|---|
| Passstück | Welche Öffnung, welches Bein oder welche Schiene regelt den Zugang und den Verbleib? | Welche Innenräume und Wandpositionen bestimmen den Freiraum? |
| Montagefläche | Werden sich die freien Schenkel über die gesamte Einbaulänge hinweg spreizen, schließen oder verdrehen? | Muss die breite Wand lokal eben sein oder mit bearbeiteten Auflageflächen versehen werden? |
| Schnittkante | Verzieht sich der offene Abschnitt beim Festklemmen oder beim Sägen? | Müssen Kanten, Grate und innere Späne kontrolliert werden? |
| Montagebezugspunkt | Ist der ausgewählte Abschnitt stabil und zugänglich? | Kann das externe Bezugspunktmerkmal interne oder bearbeitete Merkmale zuverlässig lokalisieren? |
Planung von Abdichtung, Entwässerung und Kontaminationskontrolle
Ein offenes Profil bietet einen sichtbaren Abflussweg, doch in Vertiefungen, horizontalen Leisten und Kapillarfugen kann sich dennoch Flüssigkeit ansammeln. Fügen Sie Abflusswege hinzu und richten Sie das Profil in der montierten Baugruppe aus. Wenn eine Abdeckung angebracht wird, legen Sie die Dichtungskompression, den Abstand der Befestigungselemente, die Oberflächenbeschaffenheit und den Wartungszugang fest.
Ein geschlossenes Profil verdeckt die Innenflächen und kann Prozessflüssigkeiten, Späne oder Feuchtigkeit einschließen, wenn die Enden während der Fertigung offen sind. Legen Sie Reinigungs- und Trocknungsmaßnahmen, Endkappen, Entlüftungsöffnungen und die Verpackung fest. Ein geschlossener Querschnitt, der ausschließlich strukturellen Zwecken dient, sollte ohne ein geprüftes Dichtungssystem und entsprechende Tests nicht als abgedichtet bezeichnet werden.
Überprüfung der Endbearbeitung und der optischen Oberflächen
Offene Abschnitte ermöglichen einen besseren Zugang zu den Innenflächen zum Bürsten, Polieren, Beschichten und zur Sichtprüfung; freiliegende Innenflächen können jedoch auch aus ästhetischen Gründen von Bedeutung sein. Geschlossene Hohlräume lassen sich bei bestimmten Veredelungs- und Reinigungsschritten möglicherweise weniger gleichmäßig bearbeiten. Der ausgewählte Veredler muss die Verformung, die Kontaktflächen, die Entwässerung und den Einfang von Lösung prüfen.
Für die Eloxierung sind die Abmessungen vor oder nach der Behandlung, Passspielmaße, elektrische Kontakt- oder Maskierungsbereiche sowie zugelassene Optikzonen festzulegen. BAOSONGs eloxiertes Aluminium Und Oberflächenbearbeitung Auf diesen Seiten werden diese nachgelagerten Aspekte erläutert.
Vergleich der Möglichkeiten für CNC-Bearbeitung und Montage
Eine offene Geometrie ermöglicht es den Werkzeugen, in innere Kanäle zu gelangen, und bietet mehr Möglichkeiten bei der Werkstückbefestigung. Durchgangsbohrungen, Taschen und Endbereiche lassen sich möglicherweise leichter entgraten und prüfen. Geschlossene Profile können stabile Werkstücke darstellen und die Anzahl der Einzelkomponenten reduzieren, doch können Späne im Inneren, unzugängliche Grate und die Reichweite der Werkzeuge eine spezielle Planung erfordern.
Planen Sie Positionierungsflächen auf stabilen Außenflächen ein und lassen Sie genügend Materialzugabe für die Endbearbeitung ein, um erwartete Abweichungen beim Strangpressvorgang auszugleichen. Verwenden Sie ASME Y14.5-2018 (R2024) oder den für das Projekt festgelegten Zeichnungsstandard, um endgültige Bezugspunkte und geometrische Beziehungen darzustellen. BAOSONGs CNC-Fräsen von Aluminium Und Leitfaden zu CNC-Toleranzen die Nachbearbeitungsphase des Arbeitsablaufs abdecken.
Vergleichen Sie die Gesamtkosten und nicht nur den Preis pro Chip
Ein offenes Profil erfordert zwar möglicherweise einfachere Werkzeuge und weist eine geringere interne Prozesskomplexität auf, benötigt jedoch eine Abdeckung, Halterungen, mehr Befestigungselemente oder mehr Montageaufwand. Ein geschlossenes Profil ermöglicht zwar eine Zusammenfassung von Bauteilen und eine Verbesserung der strukturellen Effizienz, erfordert jedoch eine Hohlmatrize, eine Innenreinigung, eine Bearbeitung für den Zugang oder eine kontrollierte Endbearbeitung. Materialgewicht, Werkzeugentwicklung, Extrusionsgeschwindigkeit, Ausbeute, Endbearbeitung, Bearbeitung, Prüfung, Montage und Verpackung gehören allesamt in den Vergleich ein.
Das Produktionsvolumen beeinflusst die Entscheidung. Eine Investition in Werkzeuge, durch die wiederkehrende Montagevorgänge entfallen, kann bei anhaltend hohen Stückzahlen attraktiv sein, während sich für frühe Prototypen ein Profil aus Halbzeugen in Kombination mit einer gefertigtem Deckel eignen kann. Ohne Kenntnis des kontrollierten Querschnitts, der Stückzahlen und des vollständigen Prozessablaufs lässt sich kein verlässlicher Prozentsatz für die Einsparungen angeben.
Stoppbedingungen: Die Profilgeometrie noch nicht auswählen
- Die Entscheidung beruht auf der Annahme, dass geschlossene Systeme immer stabiler oder offene Systeme immer kostengünstiger sind, ohne dass ein konkreter Lastfall definiert wurde.
- Der ausgewählte Extruder hat nicht bestätigt, ob es sich bei dem Profil um ein massives, halbhohl, hohles oder rohrförmiges Profil handelt.
- Ein geschlossener Durchgang wird als abgedichtet behandelt, ohne dass ein Ende, eine Verbindungsstelle, eine Öffnung oder ein Plan zur Dichtheitsprüfung vorliegt.
- Der Zugang für die Innenbearbeitung, den Spanabtransport, die Endbearbeitung, die Reinigung oder die Prüfung wurde nicht nachgewiesen.
- Der Vergleich umfasst den Preis der Form, lässt jedoch die Materialmasse, Nachbearbeitungsschritte, Befestigungselemente und wiederkehrende Qualitätskontrollen außer Acht.
Antrag auf eine Designprüfung zum Thema „offen versus geschlossen“ – bereit zum Kopieren
Bitte vergleichen Sie die Konzepte mit offenem und geschlossenem Profil für [Teilenummer/Revision und Anwendung]. Verwenden Sie dabei dieselben Lastfälle, dasselbe Material, dieselbe Länge, dieselbe Oberflächenbeschaffenheit und dieselbe Produktionsmenge. Geben Sie die Masse, die relevanten Querschnittseigenschaften, die Produktklassifizierung, die Annahmen zur Form, den Toleranzansatz, den Zugang für Bearbeitung/Endbearbeitung/Prüfung, Maßnahmen zur Entwässerung oder Abdichtung, die Fügeverfahren sowie den gesamten Fertigungsablauf bis zur fertigen Baugruppe an. Ermitteln Sie die empfohlene Geometrie, die damit verbundenen ungelösten Risiken sowie die vor der Freigabe der Werkzeuge erforderlichen Prototypen- oder Mustertests.
Checkliste zum Vergleich zwischen offener und geschlossener Auswahl
- Lasten, Einwirkungsrichtungen, Spannweiten, Verbindungen und zulässige Durchbiegungen festlegen.
- Ermitteln Sie die erforderlichen Anforderungen hinsichtlich Gehäuse, Zugang, Belüftung, Entwässerung und Reinigung.
- Berechnen Sie die Querschnittseigenschaften und die Masse für realistische Profilvarianten.
- Ordnen Sie jeden Abschnitt mithilfe des Extruders als „massiv“, „halbhohl“, „hohl“ oder „Rohr“ ein.
- Überprüfen Sie die Wanddicke, die Laschen, die Hohlräume, die Formauflage und das Kühlverhalten.
- Wenden Sie die richtigen Toleranzklassen für Maße und Formen an.
- Überprüfen Sie die Oberflächenbeschaffenheit, die Sichtbereiche, die Abdeckung und den Abfluss der Flüssigkeit.
- Schnittkante, CNC-Bearbeitung, Entgraten, Spanabfuhr im Inneren und Prüfung.
- Modellieren Sie Passteile, Verbindungen, Dichtungen, Endkappen und Toleranzsummen.
- Vergleichen Sie die Werkzeugkosten und die wiederkehrenden Kosten für die Fertigbaugruppen bei der erwarteten Stückzahl.
Häufig gestellte Fragen
Ist ein geschlossenes Aluminium-Strangpressprofil immer stabiler als ein offenes Profil?
Nein. Das Tragverhalten hängt von den Querschnittseigenschaften, der Belastungsrichtung, dem Werkstoff, der Spannweite, der Einspannung, der lokalen Stabilität und den Verbindungen ab. Geschlossene Querschnitte sind oft bei Torsion effizient, während ein offener Querschnitt für eine bestimmte Biegerichtung effizient sein kann.
Ist jedes Profil mit einer schmalen Öffnung halbhohl?
Nein. Die formale Klassifizierung hängt von der jeweiligen geometrischen Definition ab, einschließlich des teilweise umschlossenen Bereichs und der Öffnung. Bitten Sie den Extruder, die für die Werkzeugauswahl und die Toleranzfestlegung verwendete Kategorie zu bestätigen.
Bildet ein geschlossenes Profil einen abgedichteten Durchgang?
Nein. Eine geschlossene Geometrie allein garantiert noch keine Druckdichtheit, Reinheit oder Korrosionsbeständigkeit. Legen Sie Verbindungsarten, Anschlüsse, Enden, Oberflächenbeschaffenheit sowie eine geeignete Dichtheits- oder Funktionsprüfung fest, wenn es um die Abdichtung geht.
Welche Geometrie lässt sich leichter bearbeiten?
Offene Profile bieten in der Regel einen besseren Zugang für Innenbearbeitung und Entgraten. Geschlossene Profile lassen sich zwar äußerlich gut befestigen, erfordern jedoch eine sorgfältige Planung hinsichtlich innerer Späne, unzugänglicher Grate und Merkmale, die sich auf innere Räume beziehen.
Eine Überprüfung der Extrusionsgeometrie anfordern
BAOSONG unterstützt Projekte, die Folgendes kombinieren: kundenspezifisches Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Sehen Sie sich das Angebot von BAOSONG an technische Unterstützung Und Qualitätsansatz, senden Sie anschließend die normgerechte Zeichnung, das Modell, den Lastfall, die Legierung und die Härte, die kritischen Schnittstellen, die Oberflächenbeschaffenheit, die Mengenangaben und die Prüfanforderungen über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
