
Kurze Antwort: Welche Aluminiumlegierung eignet sich für welche Anwendung?
Bei einem stranggepressten Kühlkörper ist 6063-T5 oder T6 ein gängiger Ausgangspunkt, da dieser Werkstoff eine gute Wärmeleitfähigkeit mit guter Extrudierbarkeit verbindet. Bei CNC-bearbeiteten Gehäusen bieten 6061-T6 oder spannungsgeglühte 6061-T651-Bleche oft die beste Gesamtbalance. Für gebogene und geschweißte Blechgehäuse sind 5052-H32 oder eine geeignete 5754-Qualität in der Regel besser geeignet. Bei allgemeinen Konstruktionsteilen sollten Sie zunächst mit 6061-T6/T651 oder 6082-T6 beginnen; ziehen Sie 7075-T6/T651 erst dann in Betracht, wenn das Verhältnis von Festigkeit zu Gewicht die Kompromisse hinsichtlich Korrosionsverhalten, Fügeverhalten und Kosten rechtfertigt.
Dies sind eher Ausgangspunkte als allgemeingültige Antworten. Die beste Legierung hängt davon ab, welche Anforderungen das Bauteil erfüllen muss, wie es hergestellt wird und wie die Konformität nachgewiesen wird. Ein Kühlkörper ist ein thermisches System, ein Gehäuse ist eine Schnittstelle zu Umgebung und Baugruppe, und ein Strukturbauteil unterliegt den Faktoren Lastweg, Steifigkeit, Ermüdung und Verbindungen.
Geben Sie die Freigabe erst dann erteilt, wenn die genaue Legierung, der Härtegrad, die Produktform und die Spezifikation mit der Zeichnung übereinstimmen. Überprüfen Sie anschließend das gefertigte Bauteil anhand der Materialnachweise, einer Prüfung der kritischen Maße sowie der für die jeweilige Anwendung maßgeblichen thermischen, Dichtheits-, Belastungs- oder Umweltprüfungen.
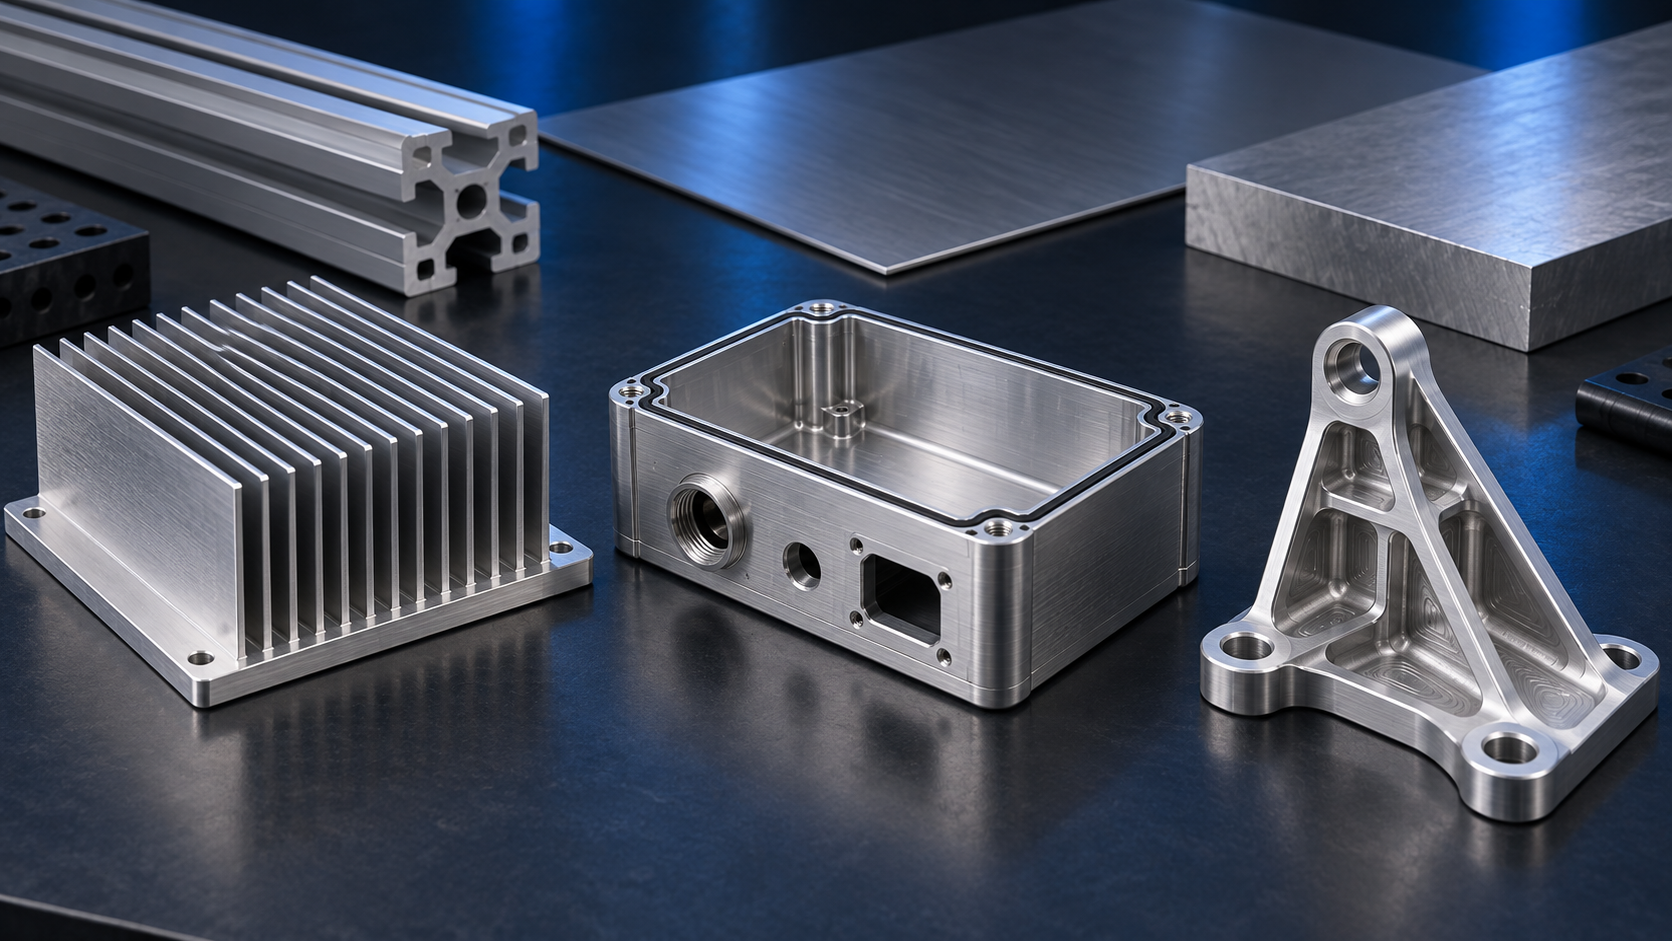
Siebenstufiger Prozess zur Auswahl von Legierungen für Anwendungszwecke
| Schritt | Entscheidung | Erforderliche Ausgabe |
|---|---|---|
| 1 | Definieren Sie die Hauptfunktion und die Fehlerbedingung | Anforderungen hinsichtlich Wärme, Gehäuse oder Konstruktion |
| 2 | Wählen Sie den Fertigungsweg aus | Extrusion, Blech- und Plattenbearbeitung, Guss- oder Schmiedeverfahren |
| 3 | Kandidaten für Bildschirm-Kühlkörper | Wärmepfad sowie mechanische und Extrusionsbedingungen |
| 4 | Kandidaten für eine Bildschirmabdeckung | Anforderungen an Verlegung, Abdichtung, Korrosionsschutz, Erdung und Oberflächenbeschaffenheit |
| 5 | Strukturelle Kandidaten prüfen | Prüfungen hinsichtlich Belastung, Steifigkeit, Ermüdung, Verbindungen und Umgebungsbedingungen |
| 6 | Überprüfung von Härtegrad, Bearbeitung und Oberflächenbeschaffenheit | Vollständige Materialaufstellung und DFM-Prüfung durch den Lieferanten |
| 7 | Lieferkosten vergleichen und überprüfen | Vergleichbare Angebote und Nachweise zur Produktionsfreigabe |
Schritt 1: Die Hauptfunktion und die Fehlerbedingung definieren
Halten Sie die maßgeblichen Grenzwerte fest, bevor Sie eine Güteklasse auswählen. Definieren Sie für einen Kühlkörper die Leistung, die Wärmequellenverteilung, die Grenzfläche und die Höchsttemperatur. Definieren Sie für ein Gehäuse die Schutzart, die Korrosionsbeständigkeit, die Erdung, die Montage und das Erscheinungsbild. Definieren Sie für ein Bauteil die Lastfälle, die Durchbiegung, die Ermüdung, die Verbindungen und die Lebensdauer. Geben Sie an, wie die einzelnen Grenzwerte überprüft werden.
Schritt 2: Wählen Sie den Herstellungsweg vor der Güteklasse aus
Eine Legierung lässt sich nicht von der Produktform trennen. Kühlkörper werden üblicherweise stranggepresst, geschält, gestanzt, geklebt, hartgelötet, druckgegossen oder maschinell bearbeitet. Gehäuse können aus Blech gebogen, aus Plattenmaterial maschinell bearbeitet, um ein Strangpressprofil herum aufgebaut oder in Serienproduktion druckgegossen werden. Strukturteile können aus Platten, Stangen, Strangpressprofilen, Schmiedeteilen oder Gussteilen bestehen.
Je nach Route ändert sich die Liste der in Frage kommenden Legierungen:
- Extrusion: belohnt Legierungen und Härtegrade, mit denen sich der erforderliche Querschnitt, die erforderliche Lamellengeometrie oder das erforderliche Gehäuseprofil herstellen lassen.
- Blechbearbeitung: legt den Schwerpunkt auf Biegbarkeit, Schweißbarkeit, Korrosionsbeständigkeit und Maßhaltigkeit nach dem Schweißen.
- CNC-Bearbeitung aus Blech oder Stangenmaterial: legt den Schwerpunkt auf den Zustand des Rohmaterials, die Restspannung, das Spanverhalten, den Zugang zu den Strukturen und die Materialausbeute.
- Druckguss: verwendet Gusslegierungen und Werkzeuge anstelle eines einfachen Ersatzes durch Knetlegierungen.
- Schmieden: kann zwar stark belastete Formteile aufnehmen, erfordert jedoch eigene Entscheidungen hinsichtlich Werkzeuge, Faserverlauf und Prüfung.
Rezension Aluminium-Strangpressprofil, Blechbearbeitung Und Druckguss bevor man sich auf eine Legierung für einen Prozess festlegt, der möglicherweise nicht zur Geometrie oder zur Produktionsmenge passt.
Schritt 3: Wählen Sie Aluminium für Kühlkörper
6063 ist eine der etabliertesten Extrusionsoptionen für Kühlkörper. In Boyds Leitfaden für Kühlkörper vom Mai 2025 werden im Vergleich extrudierter Kühlkörper 6063-T5 mit 201 W/m·K und 6061-T5 mit 167 W/m·K aufgeführt. Der Leitfaden zur Materialauswahl des Aluminium Extruders Council Außerdem wird zwischen der Verwendung von 6063 im Bereich der Wärmeübertragung und der Verwendung von 6061 im Bereich der Konstruktion unterschieden. Hierbei handelt es sich um Referenzwerte der Industrie und Beispiele unter den angegebenen Bedingungen, nicht um garantierte Werte für jede Walzcharge oder jedes Fertigteil.
Der Verband der Aluminiumstrangpresser stellt fest, dass einige Legierungen der Serien 1xxx und 3xxx zwar eine höhere Wärmeleitfähigkeit bieten können, jedoch möglicherweise nicht den Anforderungen an die Befestigung mit Gewinde oder anderen konstruktiven Anforderungen entsprechen. Aus diesem Grund ist die Legierung mit der höchsten Wärmeleitfähigkeit nicht automatisch der beste Kühlkörper.
Falls Ihre in die engere Wahl gekommenen Legierungen die Typen 6061 und 6063 sind, dann ist unser Vergleich zwischen den Aluminiumlegierungen 6061 und 6063 behandelt die Kompromisse zwischen Festigkeit, Extrusion und Oberflächenveredelung ausführlicher.
| Kandidat | Warum dies so gesehen wird | Hauptbeschränkung | Optimale Route |
|---|---|---|---|
| 6063-T5/T6 | Hervorragende Extrusionsbarkeit, gute Leitfähigkeit, Korrosionsbeständigkeit und Oberflächenbeschaffenheit | Geringere Festigkeit als bei einigen Werkstoffen der Serien 6xxx und 7xxx | Extrudierte Lamellen und Sockel mit geschnittenen, gebohrten oder bearbeiteten Schnittstellen |
| 6061-T6/T651 | Ausgewogene Bearbeitung, Festigkeit, Korrosionsbeständigkeit und thermische Eigenschaften | Es ist möglicherweise nicht möglich, denselben feinen oder komplexen Querschnitt wie bei einer 6063-Konstruktion zu extrudieren. | Gedrehte Wärmeverteiler, Sockel, Gehäuse und strukturell belastete thermische Bauteile |
| Bewerber der Gruppen 1xxx/3xxx | Bei geeigneten Produkten ist eine höhere Leitfähigkeit möglich. | Eine geringere Festigkeit, Einschränkungen hinsichtlich der Gewindesicherung oder der Produktform können ausschlaggebend sein | Gestanzte, gefaltete oder spezielle Thermokomponenten nach technischer Prüfung |
| Gusslegierungen | Komplexe „Near-Net“-Geometrie und Wirtschaftlichkeit durch Serienfertigung | Werkzeuge, Porosität, Leitfähigkeit und mechanische Eigenschaften erfordern eine gussspezifische Validierung | Integrierte Gehäuse und Rippenbauteile für den Massenfertigungseinsatz |
Die Leistung eines Kühlkörpers hängt nicht nur von der Wärmeleitfähigkeit ab
Ein Kühlkörper muss die Wärme vom Bauteil über die Schnittstelle und die Basis ableiten und sie anschließend über Kühlrippen an die Luft oder ein anderes Kühlmedium abgeben. Der Wärmewiderstand hängt von der Grundfläche der Wärmequelle, dem Material der Schnittstelle, der Ausdehnung der Basis, der Effizienz der Kühlrippen, dem Luftstrom, der Ausrichtung, dem Oberflächenzustand und der Umgebungstemperatur ab.
Boyds Leitfaden zur Herstellung von Kühlkörpern erläutert, dass bei extrudierten Kühlkörpern mithilfe einer Matrize die Lamellendichte, der Lamellenabstand sowie die Höhe und Breite der Basis festgelegt werden, woraufhin das Schneiden, die Bearbeitung und die Endbearbeitung folgen. Außerdem wird erläutert, dass Wärmeleitmaterialien kleine Luftspalten zwischen der Wärmequelle und dem Kühlkörper ausfüllen. Diese Entscheidungen hinsichtlich der Grenzschicht und der Geometrie können einen geringfügigen Unterschied in der Leitfähigkeit der Legierung insgesamt überwiegen.
Legen Sie diese Anforderungen fest, bevor Sie eine Legierung für den Kühlkörper auswählen:
- Leistungsverlust, Grundfläche der Wärmequelle und maximale Bauteil-Temperatur;
- maximale Umgebungstemperatur und natürliche oder erzwungene Luftzirkulation;
- verfügbarer Platz, Ausrichtung, Lamellenrichtung und Verschmutzungsrisiko;
- Ebenheit der Grundfläche, Oberflächenstruktur und Wärmeleitmaterial;
- Gewinde-, Einpress-, Klemm-, Verbindungs- und Baugruppenbelastungen;
- elektrische Isolierung, Erdung, Korrosionsschutz und Oberflächenbehandlung.
Das Eloxieren kann zur Erfüllung von Anforderungen hinsichtlich Korrosionsschutz, Optik und Emissionsgrad beitragen, doch die Beschichtung verändert auch den elektrischen Kontakt und kann die Schnittstelle beeinflussen. Maskieren oder bearbeiten Sie Kontaktflächen, wenn die Konstruktion blankes, leitfähiges Aluminium erfordert, und überprüfen Sie die gesamte thermische Leistung unter Berücksichtigung der tatsächlichen Oberflächenbeschaffenheit und des Schnittstellenaufbaus.
Schritt 4: Wählen Sie Aluminium für Gerätegehäuse
“Der Begriff ”Aluminiumgehäuse“ umfasst mehrere Produkte mit unterschiedlichen Materialanforderungen. Ein CNC-gefrästes Instrumentengehäuse, ein stranggepresstes Elektronikgehäuse und ein geschweißter Blechschrank sollten nicht unter derselben Standardlegierungsbezeichnung zusammengefasst werden.
| Verlauf der Einfassung | Praktische Einstiegslegierung | Warum | Vor der Freigabe prüfen |
|---|---|---|---|
| CNC-gefrästes Plattengehäuse | 6061-T6/T651 | Ausgewogenes Verhältnis von Festigkeit, Bearbeitbarkeit, Korrosionsbeständigkeit und Oberflächenqualität | Tiefe Taschen, dünne Wände, Eigenspannung, Dichtungsnut und Maße nach der Endbearbeitung |
| Extrudiertes Gehäuse oder Schienengehäuse | 6063-T5/T6; 6061, wenn eine höhere Festigkeit erforderlich ist | Bei einem Profil mit konstantem Querschnitt können Schienen, Nuten, Rippen und Montageelemente integriert werden | Die Machbarkeit, Verdrehung, Geradheit, Endbearbeitung und das Erscheinungsbild der Oberfläche |
| Gehäuse aus gebogenem Blech | 5052-H32 oder eine geeignete 5754-Härte | Umformbarkeit, Schweißbarkeit und Korrosionsbeständigkeit | Biegeradius, Kornrichtung, Schweißverformung, Nähte, Entwässerung und Beschichtung |
| Gehäuse aus Druckguss in Großserie | Anwendungsgerechte Gusslegierung | Komplexe Geometrien mit „Near-Net“-Form und integrierte Vorsprünge oder Rippen | Werkzeugauslegung, Formschräge, Wandübergänge, Porosität, Abdichtung, Wärmepfad und Nachbearbeitung |
Bei einem abgedichteten Gehäuse ist die Wahl der Legierung nur ein Aspekt der Eindringschutzkontrolle. Die Kompression der Dichtung, die Geometrie der Nuten, die Steckverbinder-Schnittstellen, die Vorspannung der Befestigungselemente, die Oberflächenbeschaffenheit, die Ebenheit und der Druckausgleich können darüber entscheiden, ob die Baugruppe die Prüfung besteht. Geben Sie an, ob die Prüfung für die Komponente oder für das fertige Gehäuse gilt.
Die elektromagnetische Verträglichkeit hängt auch von Verbindungsstellen, Beschichtungen, Nähten, leitfähigen Dichtungen und der Erdung ab. Eine blanke, leitfähige Schnittstelle kann im Widerspruch zu den Anforderungen an ein vollständig eloxiertes Erscheinungsbild stehen. Kennzeichnen Sie elektrische Kontakte und Abdeckungen in der Zeichnung, anstatt davon auszugehen, dass die Legierung allein für die Abschirmung sorgt.
Schritt 5: Wählen Sie Aluminium für die Bauteile.
Bei allgemeinen Maschinen und Anlagen sind 6061-T6/T651 und 6082-T6 gängige Ausgangswerkstoffe gemäß den jeweiligen Normen und Liefersystemen. 7075-T6/T651 bietet eine deutlich höhere statische Festigkeit, während 2024-Sorten gewählt werden können, wenn eine zugelassene Konstruktion deren bewährtes Ermüdungs- oder Lagerverhalten erfordert. Überprüfen Sie die Ressourcen zu den Normen der Aluminium Association und die geltenden Beschaffungsvorgaben, bevor eine Legierung in einem bestimmten Härtezustand als verfügbar angesehen wird. Diese hochfesten Varianten bringen zusätzliche Aspekte hinsichtlich Korrosion, Fügen, Kosten und Dokumentation mit sich.
| Kandidat | Die Stärke der Entscheidung | Wichtige Einschränkung | Typischer Entscheidungskontext |
|---|---|---|---|
| 6061-T6/T651 | Ausgewogenes Verhältnis zwischen Festigkeit, Korrosionsbeständigkeit, Bearbeitbarkeit und Verfügbarkeit | Wärmeeinflusszonen an Schweißnähten und stark beanspruchte Bereiche erfordern eine Konstruktionsprüfung | Maschinenhalterungen, Sockel, Vorrichtungen, Rahmen und allgemeine Bauteile |
| 6082-T6 | Option „Structural 6xxx“ in Standards und Regionen, in denen sie unterstützt wird | Kein automatischer Ersatz für 6061; Form, Dicke und Spezifikation überprüfen | Konstruktionsbleche, Profile und bearbeitete Ausrüstungsteile |
| 7075-T6/T651 | Hohe statische Festigkeit und gutes Verhältnis von Festigkeit zu Gewicht | Eingeschränkte Eignung für konventionelle Schweißverfahren und weniger tolerantes Korrosionsverhalten | Gewichtsempfindliche, hochbelastete, maschinell bearbeitete Halterungen und Verbindungsstücke |
| 2024-T3/T351 | Hohe Festigkeit bei bewährten Anwendungen im Bereich Ermüdung und Lagertechnik | Angaben zum Korrosionsschutz, zu Verbindungstechniken und zur zugelassenen Konstruktion sind unerlässlich | Spezifische Hochleistungsbauteile anstelle einer generischen industriellen Aufrüstung |
| 5083 oder eine andere angegebene 5xxx-Nummer | Schweißkonstruktionen und Anwendungen im Bereich der Meereskorrosion | Verwenden Sie die richtige Härtungsstufe und die für den Schiffsbau oder den Hochbau vorgesehene Spezifikation. | Geschweißte Behälter, Schiffbaukonstruktionen und korrosionsgefährdete Bauwerke |
Kraft ist nicht gleich Steifigkeit
Eine höhere Streckgrenze verzögert die bleibende Verformung, doch gängige Aluminiumlegierungen weisen weitgehend ähnliche Elastizitätsmodule auf. Der Austausch von 6061 durch 7075 in einer unveränderten Halterung kann die Streckgrenzenreserve erhöhen, ohne dass diese dadurch proportional steifer wird. Wenn Durchbiegung oder Schwingungen die Konstruktion bestimmen, können Querschnittstiefe, Versteifungsrippen, Stützabstände und Lastverlauf eine größere Rolle spielen.
Bei der Materialauswahl müssen außerdem die Belastung an Befestigungselementen, Scherbeanspruchung, das Ermüdungsspektrum, Spannungskonzentrationen, Stoßbeanspruchung, Temperatur, Korrosion und die Ausrichtungsrichtung berücksichtigt werden. Bei geschweißten Bauteilen sind die geltenden Eigenschaften der Wärmeeinflusszone und die Regeln für die Fugenauslegung heranzuziehen und nicht die im Katalog angegebenen Festigkeitswerte des Grundwerkstoffs.
Informationen zum Hersteller, wie zum Beispiel Datenbank für Formpressprodukte von Kaiser Aluminum kann eine frühzeitige Überprüfung ermöglichen. Bei der Konstruktion müssen weiterhin die in der maßgeblichen Spezifikation geforderten Mindesteigenschaften, der Dickebereich und die Ausrichtung berücksichtigt werden.
Bei Rahmen und montierten Konstruktionen sind die Profilgeometrie, die Verbindungen, die Schweißreihenfolge und die abschließende Bearbeitung der Schnittstellen zu vergleichen. BAOSONGs Rahmen- und Stahlbau Diese Seite liefert Hintergrundinformationen zur Fertigung; die Projektzeichnung und die maßgebliche Konstruktionsnorm bilden weiterhin die Grundlage für die Abnahme.
Schritt 6: Überprüfung von Form, Härtegrad, Bearbeitung und Oberflächenbeschaffenheit des Produkts
Platten, Stangen, Strangpressprofile, Bleche und Gussteile weisen unterschiedliche thermische und mechanische Vorgeschichten auf. Die Warmverformung verändert die Festigkeit und kann auf eine Spannungsentlastung hindeuten, während die Produktform die Kornrichtung, die Materialtoleranzen und die Verteilung der Restspannungen beeinflusst.
Bei Gehäusen oder Kühlkörperbasen mit zahlreichen Aussparungen kann spannungsentlastetes Blech das Risiko von Maßabweichungen verringern, Verformungen jedoch nicht vollständig ausschließen. Achten Sie auf einen ausgewogenen Materialabtrag, verwenden Sie stabile Bezugspunkte, vermeiden Sie es, das Werkstück so einzuspannen, dass es nachgibt, und überprüfen Sie kritische Merkmale nach dem Lösen der Spannung. Bei langen Strangpressprofilen beeinflussen die ursprüngliche Verdrehung, der Durchbiegung und die Geradheit das Verhältnis zwischen den bearbeiteten Merkmalen an den gegenüberliegenden Enden.
Bei der Anfrage Präzisionsbearbeitung von Aluminium mittels CNC-Fräsen, dünne Wände, Dichtflächen, thermische Schnittstellen und tragende Elemente identifizieren. A Prüfung von Zeichnungen und Fertigungsprozessen kann Legierung, Härtungsgrad, Rohform und Prozessablauf aufeinander abstimmen.
Die Oberflächenbeschaffenheit verändert mehr als nur das Aussehen
Eloxieren, Konversionsbeschichtung, Lackieren und Galvanisieren können sich auf Maße, elektrische Leitfähigkeit, Korrosionsverhalten, Kontaktwiderstand und optische Einheitlichkeit auswirken. Schweißzonen, Gussoberflächen und bearbeitete Flächen können unterschiedlich reagieren, selbst wenn sie zu einer Baugruppe gehören.
Legen Sie die Oberflächenbeschaffenheit, die Vorbehandlung, die Farb- oder Aussehensvorgaben sowie die Bedingungen für das Abdecken und die Prüfung fest. Identifizieren Sie Wärmeübertragungsschnittstellen, Erdungsflächen, Dichtungsflächen, Gewinde, Lagerpassungen und Steckverbinderkontakte. Die BAOSONG – Übersicht über eloxiertes Aluminium erläutert, warum zwischen den Maßen vor und nach der Endbearbeitung unterschieden werden muss.
Schritt 7: Vergleich der Gesamtkosten für die Bauteile und des Validierungsaufwands
Der Materialpreis pro Kilogramm ist nur ein Faktor. Zu den Gesamtkosten zählen die Verfügbarkeit der Lagerbestände, die Mindestbestellmenge, die Extrusions- oder Gusswerkzeuge, die Materialausbeute, die Bearbeitungszeit, die Rüstzeiten, der Zugang zu den Werkzeugen, das Entgraten, die Endbearbeitung, die Prüfung, die Zertifikate und das Ausschussrisiko.
Ein Strangpressprofil kann den Bearbeitungsaufwand und den Materialabfall reduzieren, wenn sich der Querschnitt über die gesamte Länge wiederholt. Die Bearbeitung von Blechen macht bei kleinen Stückzahlen den Einsatz einer Extrusionsmatrize überflüssig, kann jedoch zu einem deutlich höheren Materialabfall führen. Beim Druckguss lassen sich Merkmale bei wiederkehrenden Stückzahlen integrieren, allerdings sind hierfür Werkzeuge sowie eine gussspezifische Validierung erforderlich. Die Blechbearbeitung kann bei großen, dünnen Gehäusen effizient sein, erfordert jedoch die Berücksichtigung von Biegungen, Fugen und Schweißnähten.
Fordern Sie Alternativen an, die denselben funktionalen Anforderungen und derselben Produktionsmenge entsprechen. Vergleichen Sie nicht zwei Werkstoffe, bei denen Geometrie, Prüfumfang oder Oberflächenbeschaffenheit unterschiedlich sind.
Checkliste für die Produktionsfreigabe
| Tor | Überprüfen | Beweismittel vorlegen |
|---|---|---|
| Material | Legierung, Härtegrad, Produktform, Abmessungsbereich und Spezifikation entsprechen der Konstruktion. | Anforderungen an genehmigte Zeichnungen und Materialzertifikate |
| Thermisch | Die Schnittstelle, die Basisverteilung, die Kühlrippen, der Luftstrom und die tatsächliche Oberflächenbeschaffenheit entsprechen der Temperaturgrenze. | Korrelation thermischer Modelle oder Test mit repräsentativer Anordnung |
| Anhang | Dichtungen, Nähte, Verbindungsstücke, Erdung, Entwässerung und Beschichtung werden gemeinsam geprüft. | Prüfung auf Eindringen von Fremdkörpern, elektrische Prüfung und Umweltprüfung nach Bedarf |
| Strukturell | Es werden Belastungen, Steifigkeit, Ermüdung, Befestigungselemente, Schweißzonen und Korrosion untersucht. | Zugelassene Berechnung und gegebenenfalls erforderliche Belastungsprüfung |
| Fertigung | Die Machbarkeit des Profils, der Zugang für die Bearbeitung, die Verformung, die Oberflächenqualität und die Prüfbedingungen werden vereinbart. | DFM des Lieferanten und Erstmusterplan |
| Änderungskontrolle | Änderungen hinsichtlich Legierung, Härtegrad, Bezugsquelle, Fertigungsweg oder Oberflächenbeschaffenheit bedürfen einer Überprüfung. | Revisionsgesteuerter Genehmigungsworkflow |
Abbruchbedingungen: Die Entscheidung bezüglich der Legierung steht noch nicht fest
- Das Bauteil wird lediglich als “Kühlkörper”, “Gehäuse” oder “Strukturteil” bezeichnet, ohne dass messbare Abnahmegrenzwerte vorliegen.
- Die Wärmeleitfähigkeit wird ohne Grenzfläche, Sockel, Kühlrippen und Luftstrom verglichen.
- Um das Problem der Durchbiegung zu lösen, wird eine festere Legierung gewählt, ohne die Geometrie oder die Steifigkeit zu überprüfen.
- Schmiede- und Gusslegierungen gelten als direkte Ersatzstoffe, ohne dass der Prozessablauf und der Validierungsplan geändert werden müssen.
- In der Materialangabe fehlen Angaben zu der Härtestufe, der Produktform, dem Dickenbereich oder der maßgebenden Spezifikation.
- Für die Eloxierung oder Beschichtung werden keine Anforderungen hinsichtlich Abdeckung, elektrischem Kontakt und Abmessungen nach der Endbearbeitung festgelegt.
- Die Alternativen der Lieferanten unterscheiden sich hinsichtlich Geometrie, Menge, Prüfumfang oder Dokumentationsumfang.
Checkliste für die Angebotsanfrage – bereit zum Kopieren
- 2D-Zeichnung und 3D-Modell mit entsprechender Revisionsnummer.
- Anwendungskategorie und Herstellungsverfahren, sofern bereits festgelegt.
- Legierung, Härtegrad, Produktform, maßgebliche Spezifikation und zulässige Ersatzwerkstoffe.
- Wärmebelastung, Wärmequellenkarte, Umgebungsbedingungen, Luftströmung und Höchsttemperatur.
- Strukturelle Belastungen, Steifigkeit, Ermüdung, Stoßbelastung und Betriebsumgebung.
- Anforderungen hinsichtlich Eindringen, Abdichtung, elektrischer Erdung und elektromagnetischer Verträglichkeit.
- Kritische Bezugspunkte, geometrische Toleranzen, Oberflächenbeschaffenheit und Prüfbedingungen.
- Oberfläche, Abdeckung, Muster zum Aussehen und Maße, die nach der Behandlung gelten.
- Prototypen, Serien- und Nachbestellmengen sowie Anforderungen an Zertifikate und Berichte; siehe die BAOSONG – Qualitätsübersicht.
Senden Sie BAOSONG Ihre Zeichnungen und Anwendungsanforderungen zu für eine Fertigungsprüfung und ein Angebot. Geben Sie bitte an, ob die thermische Leistung, die Schutzart des Gehäuses oder die strukturelle Belastung das Hauptrisiko darstellt, damit die Legierung und das Verfahren auf der richtigen Grundlage bewertet werden können.
Häufig gestellte Fragen
Ist 6063 für Kühlkörper besser geeignet als 6061?
6063 ist aufgrund seiner Extrudierbarkeit und seiner guten Wärmeleitfähigkeit oft die bessere Wahl als Ausgangsmaterial für extrudierte Kühlrippen. 6061 kann für eine bearbeitete Grundplatte, Gewindeteile oder eine strukturell beanspruchte thermische Komponente vorzuziehen sein. Überprüfen Sie das gesamte thermische und mechanische Design.
Welches Aluminium eignet sich am besten für ein CNC-gefrästes Gehäuse?
6061-T6 oder T651 ist eine gängige, ausgewogene Wahl. Tiefe Hohlräume, dünne Wände, Dichtflächen, thermische Schnittstellen, Korrosion, Oberflächenbeschaffenheit und elektrische Kontakte können die Entscheidung beeinflussen.
Welches Aluminium eignet sich am besten für ein Blechgehäuse?
5052-H32 ist ein gängiger praktischer Ausgangspunkt, während 5754 für EN-konforme Liefer- und Umformprozesse geeignet sein kann. Überprüfen Sie die Anforderungen hinsichtlich Biegbarkeit, Schweißbarkeit, Korrosionsbeständigkeit und Oberflächenbeschaffenheit für den jeweiligen Härtegrad und die jeweilige Dicke.
Ist 7075 immer die beste Wahl für Konstruktionsteile?
Nein. Sie bietet zwar eine hohe Festigkeit, kann jedoch zu höheren Kosten sowie zu Korrosions- oder Fügeproblemen führen. Wenn 6061 oder 6082 die Anforderungen an Belastung und Lebensdauer erfüllen, lässt sich mit der ausgewogeneren Legierung möglicherweise ein Bauteil mit geringerem Risiko herstellen.
Verbessert eine schwarze Eloxierung die Leistung jedes Kühlkörpers?
Nein. Die Oberflächenbeschichtung kann zwar die Strahlung, die Korrosion und das elektrische Verhalten beeinflussen, doch hängt die Gesamtleistung auch vom Übergangswiderstand, der Ausbreitung des Kühlmittels, der Lamellengeometrie und dem Luftstrom ab. Testen Sie die tatsächliche Baugruppe und achten Sie darauf, dass die kritischen Kontaktflächen mit der Konstruktion übereinstimmen.
Empfohlene Downloads zur Auswahl von Aluminiumlegierungen
Nutzen Sie diese BAOSONG-Referenzen, um vor der Angebotserstellung Legierungsfamilien, Härtezustände, Zerspanbarkeit, Festigkeit, Korrosionsbeständigkeit und konstruktive Auswirkungen zu vergleichen.
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl einer Legierung oder eines Härtegrades für Ihre Anwendung? Kontaktieren Sie BAOSONG Precision.
