
Kurze Antwort: Welches Aluminium sollte man für ein Batteriegehäuse eines Elektrofahrzeugs wählen?
Beginnen Sie mit der Gehäusearchitektur und den dafür validierten Belastungsfällen. Für stranggepresste Randschienen und Querstreben kommen häufig Legierungen der 6xxx-Serie wie 6061, 6082 oder eine vom OEM zugelassene Crash-Legierung in Frage. Für geformte Wannen und Abdeckungen können geeignete Bleche der 5xxx- oder 6xxx-Reihe in Betracht gezogen werden. Für bearbeitete Dichtungsflächen, Halterungen und Prototypen ist 6061-T6/T651 ein praktischer Ausgangspunkt. Für Kühlplatten können Produkte der 3xxx-, 5xxx- oder 6xxx-Reihe verwendet werden, je nachdem, ob sie walzgebondet, gelötet, geschweißt, stranggepresst oder bearbeitet sind.
Es gibt keine Legierung, die für das gesamte Batteriepaket am besten geeignet ist. Ein Batteriegehäuse muss zur Crash- und Durchdringungsfestigkeit, Steifigkeit, Ermüdungslebensdauer, Abdichtung, Korrosionsschutz, elektrischen Sicherheit, dem Wärmemanagement, der Herstellbarkeit und der Wartungszugänglichkeit beitragen. Eine Kühlkomponente muss zudem den Wärmefluss, die Temperaturgleichmäßigkeit, die Kühlmittelverträglichkeit, den Druckabfall, die Dichtheit und die Anschlussbelastungen gewährleisten.
Wählen Sie die Legierung, die Härte, die Produktform und das Fügeverfahren gemeinsam aus und prüfen Sie anschließend das Bauteil sowie das fertige wiederaufladbare Energiespeichersystem gemäß den Normen, Vorschriften und OEM-Anforderungen für das Zielfahrzeug.
Sieben-Stufen-Prozess zur Auswahl von Aluminium für Elektrofahrzeug-Batterien
| Schritt | Entscheidung | Ausgabe der Freigabe |
|---|---|---|
| 1 | Zuweisung von Struktur-, Dichtungs-, Kühl- und Schnittstellenfunktionen | Komponentengrenzen und messbare Anforderungen |
| 2 | Materialwege für Siebrahmen, Schale, Abdeckung und Knoten | Auswahlliste nach Legierungsfamilie und Produktform |
| 3 | Bewertung von Aufprallverhalten, Steifigkeit, Ermüdung und Gelenken | An Lastfälle gekoppeltes Querschnitts- und Verbindungskonzept |
| 4 | Kühlplattenkonstruktion auswählen | Kanal, Legierungssystem und Fügeverfahren |
| 5 | Lösung von Problemen im Zusammenhang mit Verbindungen, Korrosion, Isolierung und Sicherheit | Genehmigte Zuständigkeiten für Schutzmaßnahmen und Systemtests |
| 6 | Wählen Sie den Fertigungsweg | Extrusions-, Blech-, CNC- oder Gussverfahren |
| 7 | Definition von Inspektion, Validierung und Änderungskontrolle | Plan für die Erstmusterabnahme und die Systemfreigabe |
Schritt 1: Funktionen zuweisen, bevor man sich für Aluminium entscheidet
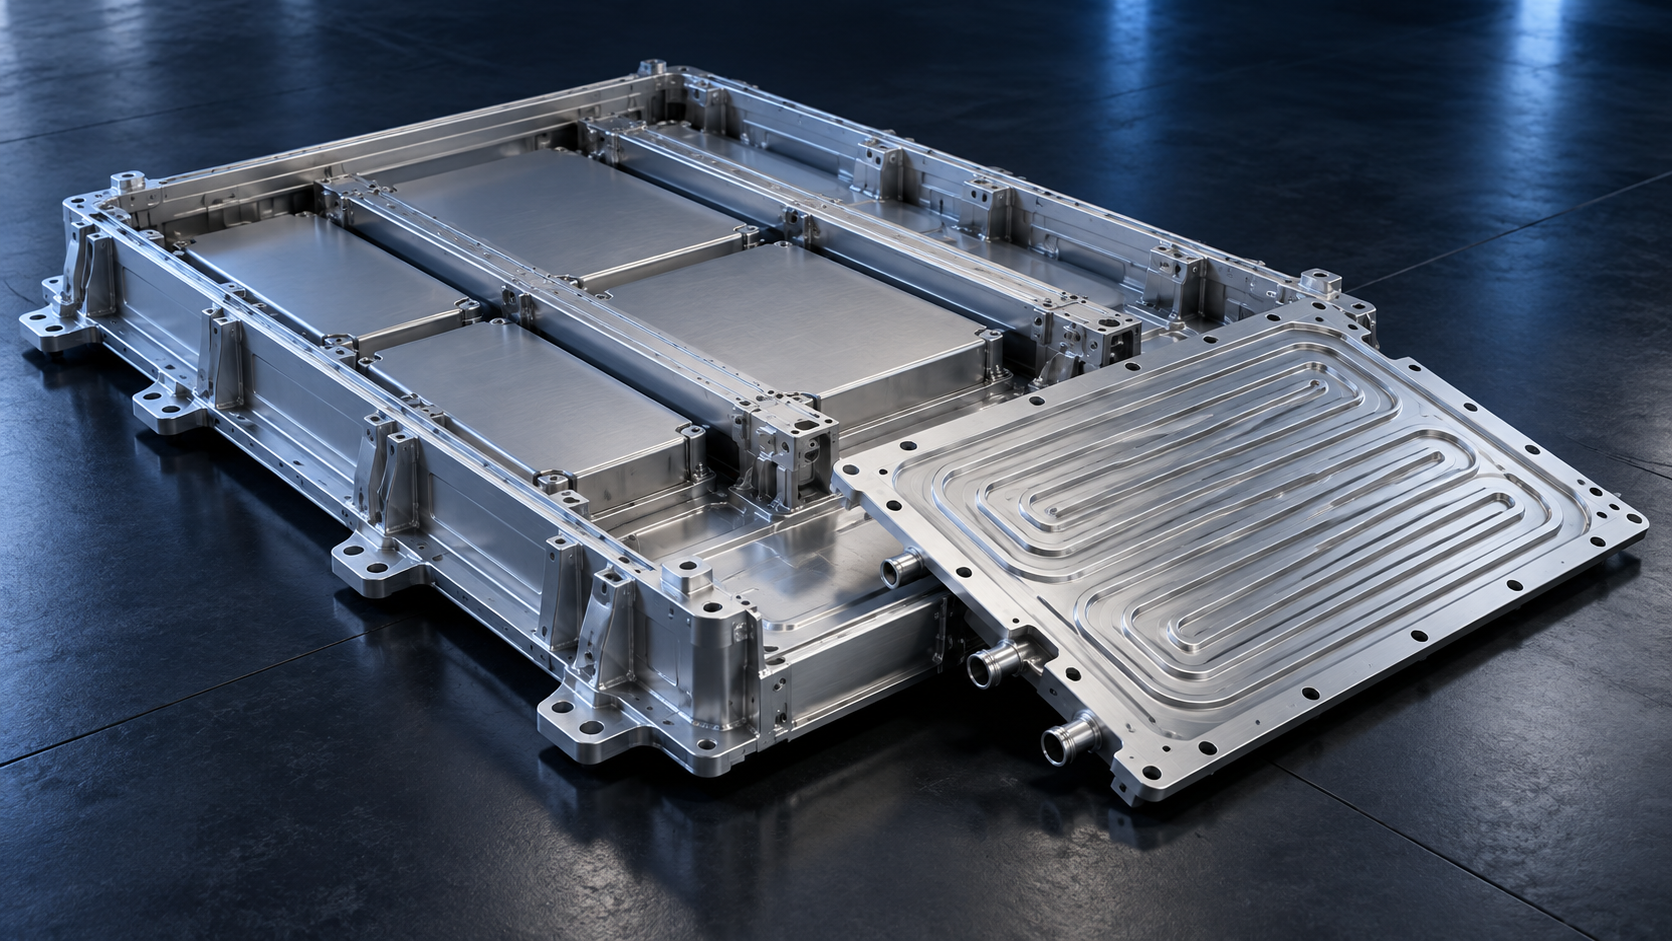
Moderne Gehäuse können extrudierte Seitenschienen, rollgeformte oder gestanzte Querträger, eine geformte Bodenwanne, Gussknoten, eine bearbeitete oder geformte Kühlplatte, eine obere Abdeckung, Befestigungselemente, Klebstoffe, Schweißnähte, Dichtungen, Wärmesperren und Komponenten zur elektrischen Isolierung kombinieren. Jedes Element hat eine andere Funktion und erfordert unter Umständen eine andere Legierungsfamilie.
Novelis beschreibt aluminiumintensive Batteriesysteme, bei denen Blechwannen, rollgeformte Rahmen und integrierte Bodenplatten für das Wärmemanagement zum Einsatz kommen. Constellium listet gewalzte und stranggepresste Produkte aus den 3xxx-, 5xxx- und 6xxx-Serien für Gehäuse- und Kühlungsanwendungen auf. Diese Beispiele von Herstellern zeigen, warum “Batteriealuminium” eher ein Materialsystem als eine einzige universelle Güteklasse ist.
Unterteilen Sie die Baugruppe in Funktionsbereiche, bevor Sie das Material festlegen:
- Umfangs-Unfallrahmen: Lastübertragung, Einbruchhemmung, Energieaufnahme und Durchgängigkeit der Fugen.
- Bodenschutz: Stöße, Durchstiche, Fremdkörper auf der Fahrbahn, Korrosion und die Schnittstelle zum Unterbodenschutz.
- Querstreben: Modul- oder Zellstützung, lokale Steifigkeit und Verteilung der Aufprallkräfte.
- Oberste Abdeckung: Abdichtung, Druckverhalten, Wartungszugang, elektromagnetische Schnittstellen und thermische Trennschichten.
- Kühlplatte: Wärmeaufnahme, Strömungsverteilung, Druckbegrenzung und Leckageisolierung.
- Bearbeitete Schnittstellen: Bezugspunkte, Dichtungsauflagen, Anschlüsse, Befestigungssitze und Fahrzeugbefestigungspunkte.
Schritt 2: Auswahl der Materialien für Rahmen, Schalen und Abdeckungen
Die Tabelle dient als Leitfaden für die Vorauswahl und stellt keine Liste zugelassener Werkstoffe dar. Bei der endgültigen Auswahl sind die OEM-Zeichnung, die Werkstoffnorm, die Härte, die Produktform, die Mindesteigenschaften, das Fügeverfahren und der Validierungsplan zu berücksichtigen.
| Komponente und Route | Kandidatenfamilie | Warum dies so gesehen wird | Was muss überprüft werden? |
|---|---|---|---|
| Extrudierte Randschiene oder Querstrebe | Legierungen der 6xxx-Reihe wie 6061, 6082, 6005A oder zugelassene firmeneigene Crash-Legierungen | Komplexer Querschnitt, strukturelle Eigenschaften, Verbindungsmöglichkeiten und integrierte Befestigungsvorrichtungen | Crash-Verhalten, Duktilität, Härtegrad, Abschreckbarkeit, Querschnittstoleranzen, Schweißnaht-/Wärmeeinflusszone-Eigenschaften und Korrosionsbeständigkeit |
| Geformte oder rollgeformte Schale | Geeignete Bleche der 5xxx- oder 6xxx-Serie für den Automobilbereich | Umformbarkeit, Korrosionsbeständigkeit, Festigkeit und skalierbare Verfahren zur Rohteilformung | Umformgrenze, Rückfederung, Nahtstrategie, Beschichtung, Ermüdung und dickeabhängige Eigenschaften |
| Umschlag | Blech der Serie 5xxx oder eine andere vom OEM zugelassene Blechlegierung | Formbarkeit, Korrosionsbeständigkeit und Leichtbauweise | Druckreaktion, Steifigkeit, Dichtungsflansch, Befestigungsabstand, Barrieresystem und Betriebszyklus |
| Bearbeitete Schnittstelle oder Prototyprahmen | 6061-T6/T651 als gemeinsame Ausgangsbasis | Ausgewogene Bearbeitung, Festigkeit, Korrosionsbeständigkeit und Verfügbarkeit | Materialabtrag, Eigenspannung, Belastungen an den Verbindungsstellen, Oberflächenbeschaffenheit und die Frage, ob das Verhalten des Prototyps repräsentativ für die Serienproduktion ist |
| Gussknoten, Eckstück oder integriertes Gehäuse | Anwendungsspezifische Gusslegierung | Integration komplexer Geometrien und Merkmale im Near-Net-Verfahren | Porosität, Ermüdung, Duktilität, Abdichtung, Fügen, Bearbeitungsbezugspunkte und gussspezifische Qualifizierung |
Constelliums Arbeiten an Bauteilen des Batteriefachs betont sowohl strukturelle als auch thermische Funktionen, während die HSA6-Familie veranschaulicht, wie Hersteller spezifische hochfeste 6xxx-Strangpressprodukte entwickeln. Eine Angabe zu einer firmeneigenen Legierung lässt sich nicht in ein allgemeines Eigenschaftsversprechen für 6061 oder 6082 umwandeln.
Der Design-Ressourcen des Aluminium Extruders Council weitere Hinweise zu Strangpresslegierungen, zur Profilgestaltung, zur Fertigung und zu Toleranzen geben.
Schritt 3: Wählen Sie das Aufprallverhalten, nicht nur die Zugfestigkeit
Eine Seitenschiene, die statische Lasten trägt, und eine Schiene, die zum Schutz vor dem Eindringen von Stangen dient, sind unterschiedliche Bauteile. Die Streckgrenze und die Zugfestigkeit spielen zwar eine Rolle, doch das Crashverhalten hängt auch von der Duktilität, dem Dehnungsratenverhalten, der Querschnittsgeometrie, lokaler Knickbildung, den Verbindungen, den Wärmeeinflusszonen, der Materialausrichtung und dem gesamten Lastpfad in das Fahrzeug hinein ab.
Eine höhere Festigkeit bedeutet nicht automatisch eine bessere Energieabsorption oder einen besseren Schutz der Verpackung. Ein sehr fester, aber schlecht kontrollierter Abschnitt kann brechen, die Last auf eine schwache Verbindung übertragen oder eine ungünstige Verformung bewirken. Bei der Konstruktion von Extrusionsprofilen lassen sich Wandstärke, Zellen und Auslöser anpassen, doch diese Merkmale müssen durch Simulationen und physikalische Tests unter den geforderten Belastungsfällen bewertet werden.
Ebenso ist die Steifigkeit nicht proportional zur Streckgrenze der Legierung. Gängige Aluminiumlegierungen weisen im Großen und Ganzen ähnliche Elastizitätsmodule auf. Die Torsionssteifigkeit der Verpackung und die Durchbiegung der Bodenplatte lassen sich häufig eher durch die Profiltiefe, geschlossene Zellen, Querstreben, Sicken, Verklebungen und die Anordnung der Befestigungen verbessern als allein durch den Austausch der Legierung.
Schritt 4: Wählen Sie die Konstruktion der Kühlplatte aus
Eine Kühlplatte ist ein druckbeaufschlagtes thermisches Bauteil. Die Wahl des geeigneten Werkstoffs hängt davon ab, wie die Kanäle hergestellt und abgedichtet werden. Eine bearbeitete zweiteilige Kühlplatte, ein stranggepresstes Mehrkanalprofil, eine rollgebundene Platte und eine hartgelötete Platte erfordern unterschiedliche Ausgangsmaterialien, Verbindungsarten und Verarbeitungstemperaturen.
| Kühlweg | Mögliches Aluminiumprodukt | Gestaltungswert | Kritische Validierung |
|---|---|---|---|
| Bearbeitete und abgedichtete Kühlplatte | 6061-Platte oder eine andere spezifizierte bearbeitbare Legierung | Flexible Kanäle, Anschlüsse und Befestigungsschnittstellen für Prototypen | Verbindungsmethode, Ebenheit, Druck, Dichtheit, Sauberkeit, Korrosion und Temperaturwechselbeanspruchung |
| Extrudierte Kanalplatte oder Verteilerplatte | Geeignete 6xxx-Strangpresslegierung | Durchgehende Kanäle und reduzierter Bearbeitungsaufwand bei wiederkehrenden Längen | Die Machbarkeit, die Konsistenz der Kanalwände, der Endverschluss, der Burst-Modus und die Verbindung der Anschlüsse |
| Lotverbundene Plattenbaugruppe | Zugelassenes Hartlöt-Blech-/Kern-Legierungssystem, häufig mit Kernen der 3xxx-Reihe und Plattierungsschichten | Schmale Durchgänge und skalierbare Wärmetauscherkonstruktion | Lötzyklus, Verträglichkeit der Plattierungen, Erosion, Korrosion, Sauberkeit und Integrität der Verbindung |
| Walzgebundene oder geformte Bleche | Prozessgeprüftes Blechlegierungssystem | Flacher Strömungsweg und großflächiger Wärmeaustausch | Kanalausdehnungskonsistenz, Anleiheintegrität, Formgebung, Druck und Ermüdung |
Entscheiden Sie sich nicht ausschließlich anhand der thermischen Leitfähigkeit pro Volumeneinheit. Der gesamte Wärmepfad umfasst die Zell- oder Modulschnittstelle, das Wärmeleitmaterial, die Plattendicke, die Anordnung der Kanäle, den lokalen Anpressdruck, den Kühlmittelfluss, Verschmutzungen, die Abgabe an die Umgebung sowie die Steuerung. Auch die Hersteller betrachten Kühlplatten in ihrem Portfolio an Batteriekomponenten als integrierte thermische und strukturelle Elemente.
Kühlleistung und Dichtheit müssen gemeinsam ausgelegt werden
Ein Kanalaufbau, der zu einer niedrigen Zelltemperatur führt, kann einen übermäßigen Druckabfall, Stauzonen, schwache Verbindungen oder Schwierigkeiten bei der Entlüftung zur Folge haben. Eine sehr dünne Wand kann zwar die Wärmeleitstrecke verkürzen, erhöht jedoch die Verformung, die Empfindlichkeit der Verbindung und das Berstrisiko. Die Geometrie der Anschlüsse und die Belastungen durch die Schläuche können die lokale Beanspruchung maßgeblich beeinflussen, selbst wenn die Mittelplatte nur gering belastet ist.
Legen Sie das Kühlmittel, den Konzentrationsbereich, die Verunreinigungsgrenzwerte, den Betriebs- und Prüfdruck, den Durchflussbereich, die Einlasstemperatur, den zulässigen Druckabfall, die Wärmebelastungskarte, die maximale Zelltemperatur und die angestrebte Temperaturgleichmäßigkeit fest. Legen Sie anschließend die Validierung über Produktionstoleranzen, Alterungs- und Umweltzyklen hinweg fest.
Für Dichtheitsprüfungen sind klare Rahmenbedingungen und Methoden erforderlich. Geben Sie das Prüfmedium, den Druck, die Stabilisierung, die Temperatur, die zulässige Leckage, die Prüfdauer sowie an, ob die Abnahme vor oder nach der Beschichtung, dem Schweißen und der Endmontage erfolgt. Das Ergebnis einer Dichtheitsprüfung eines Bauteils ist kein Nachweis für die Dichtheit des gesamten Pakets, und eine Prüfung auf das Eindringen von Flüssigkeit in das Paket ist kein Nachweis für die Dichtheit des internen Kühlmittelkreislaufs.
Bei gefrästen Nuten und Dichtflächen, Präzisionsbearbeitung von Aluminium mittels CNC-Fräsen können Prototypen und funktionsfähige Bauteile erstellen. In der Zeichnung müssen weiterhin Bezugspunkte, Ebenheit, Oberflächenstruktur, Dichtungs- oder Schweißflächen, Gewindeanschlüsse und Prüfbedingungen festgelegt werden.
ASME Y14.5-2018 (R2024) liefert die GD&T-Sprache zur Beschreibung funktionaler Bezugsbeziehungen an bearbeiteten Paketgrenzflächen.
Schritt 5: Schnittstellen in Bezug auf Verbindungen, Korrosion und Sicherheit klären
Bei Batteriegehäusen können Lichtbogenschweißen, Laserschweißen, Reibrührschweißen, mechanische Befestigung, selbstdurchsteckende Nieten, Flow-Drill-Schrauben, Klebstoffe, Hartlöten oder Hybridverbindungen zum Einsatz kommen. Jede dieser Verfahren hat Auswirkungen auf die Wärmezufuhr, die Verformung, galvanische Pfade, den Zugang sowie Reparatur und Inspektion.
Bei wärmebehandelbaren 6xxx-Produkten kann das Schweißen zu einer Verschlechterung der lokalen Eigenschaften in der Wärmeeinflusszone führen. Bei kaltverfestigten 5xxx-Blechen kann das Schweißen ebenfalls zu einer Erweichung des lokalen Zustands führen. Die zulässigen Bemessungswerte müssen den Zustand der Verbindung und den Zustand nach der Bearbeitung widerspiegeln und nicht die Katalogfestigkeit des Grundwerkstoffs.
Klebstoffe können zur Abdichtung und Lastverteilung beitragen, doch die Haftfestigkeit hängt von der Oberflächenvorbereitung, der Aushärtung, dem Spalt, der Alterung und der Prozesskontrolle ab. Bei mechanischen Befestigungselementen müssen die Lagerung, die Ausreißfestigkeit, die Vorspannung, die Isolierung und die Abdichtung berücksichtigt werden. Zusammenfassung Aluminiumschweißen und die Anforderungen an die Verbindungen bereits bei der Materialauswahl berücksichtigen, nicht erst, nachdem die Querschnitte festgelegt sind.
Korrosion, elektrische Isolierung und Abdichtung
Der Akku kann mit Wasser, Streusalz, Schlamm, Reinigungschemikalien, Steinschlag und wiederholten Nass-Trocken-Zyklen in Berührung kommen. Die Widerstandsfähigkeit der Aluminiumlegierung trägt zwar dazu bei, doch Fugen, Befestigungselemente, Kühlmittelleckagen, unterschiedliche Metalle, Beschichtungen und eingeschlossener Elektrolyt können die Lebensdauer maßgeblich beeinflussen.
Definieren Sie das galvanische System. Rostfreie Befestigungselemente, Kupferstromschienen, Fahrzeugkarosserien aus Stahl und kohlenstoffhaltige Werkstoffe erfordern unter Umständen eine Isolierung, Beschichtungen, Dichtstoffe oder eine kontrollierte Entwässerung. Anforderungen an die elektrische Erdung und an die elektromagnetische Verträglichkeit können im Widerspruch zu einer vollständigen Isolierung stehen, sodass leitfähige Schnittstellen und Beschichtungsunterbrechungen gezielt platziert werden müssen.
Ein Dichtungsflansch muss als System mit der Dichtung, dem Klebstoff oder der geformten Dichtung zusammenwirken. Ebenheit, Oberflächenbeschaffenheit, Abstand der Befestigungselemente, Steifigkeit der Verbindung und Durchbiegung der Abdeckung beeinflussen die Kompression. Geben Sie an, ob die Maß- und Dichtheitsanforderungen vor oder nach dem Lackieren, der Konversionsbeschichtung, der E-Beschichtung oder einer anderen Oberflächenbehandlung gelten.
Ein Schutz vor thermischem Durchgehen ist eine Systemanforderung.
Die Umhüllung trägt zu einem mehrschichtigen Sicherheitskonzept bei, das Zellabstände, Barrieren, Entlüftungswege, Druckmanagement, Erkennung, Steuerungen, Unterbodenschutz und Fahrzeugstruktur umfassen kann. Das Schmelzverhalten, die Leitfähigkeit und die mechanischen Eigenschaften von Aluminium bei hohen Temperaturen müssen im Gesamtkontext berücksichtigt werden; die Wahl einer dickeren oder hochfesteren Sorte allein garantiert jedoch noch keine Eindämmung der Ausbreitung.
UL Solutions ermittelt UL 2580, UNECE R100 und andere regionale Anforderungen für die Prüfung von Batterien für Elektrofahrzeuge. Die Norm ISO 6469-1:2019 legt Sicherheitsanforderungen für RESS fest, während SAE J2464_202108 Verfahren für Missbrauchstests beschreibt, ohne allgemeine Kriterien für das Bestehen oder Nichtbestehen festzulegen. Die NHTSA-Initiative zur Batteriesicherheit befasst sich zudem mit Risiken wie Stürzen, Bränden, Eintauchen in Flüssigkeiten, Vibrationen und anderen Gefahren für Akkus durch Forschung auf Systemebene und Sicherheitsstandards.
Diese Dokumente regeln Systeme und Prüfverfahren, nicht eine universelle Aluminiumgüte. Überprüfen Sie zu Projektbeginn den Markt, die Fahrzeugklasse, die aktuelle Ausgabe, die Anforderungen der Erstausrüster sowie die Zuständigkeit für die Validierung vom Bauteil bis zur Baugruppe.
Schritt 6: Wählen Sie das Herstellungsverfahren aus
| Route | Optimale Geometrie | Wichtigster Produktionswert | Wichtigstes zu beherrschendes Risiko |
|---|---|---|---|
| Extrusion plus CNC | Lange Schienen, Querträger, Mehrfach-Kühlabschnitte | Integrierte Elemente mit konstantem Querschnitt und wiederholbare Schnittlängen | Die Machbarkeit, Abschrecken/Anlassen, Geradheit, Verbindung und Endverschluss |
| Blechumformung und Fügen | Große Trays, Abdeckungen, geprägte Kanäle und Platten | Materialsparende, dünne Bauweise im Produktionsmaßstab | Rückfederung, Nähte, Schweißverformungen, Abdichtung und Beschichtung |
| CNC-Bearbeitung aus Blech | Prototyp-Rahmen, Verteiler, Anschlüsse und Präzisionsschnittstellen | Schnelle Designiterationen und komplexe lokale Geometrie ohne Fertigungswerkzeuge | Materialverschwendung, Zykluszeit, Restspannung und Übergang vom Prototyp zur Serienfertigung |
| Druckguss plus CNC | Komplexe Knotenpunkte, Abdeckungen oder integrierte Gehäuse in großen Stückzahlen | Integration von Near-Net-Funktionen | Werkzeuge, Porosität, Duktilität, Ermüdung, Abdichtung und sekundäre Bezugspunkte |
Den Beschaffungspfad an die Geometrie anpassen: Überprüfung Dienstleistungen im Bereich Aluminiumstrangpressen für Schienen und Profile mit mehreren Anschlüssen, Blechbearbeitung für Schalen und Deckel sowie Aluminiumdruckguss für komplexe, nahezu fertige Knoten oder Gehäuse. BAOSONGs Seite zu Anwendungen in der Automobilindustrie und im Bereich Elektrofahrzeuge bietet einen Kontext für die Komponentenfertigung. Dessen technische Unterstützung Auf dieser Seite werden nützliche Anhaltspunkte für die Konstruktionsprüfung beschrieben. Diese Seiten sind nicht als Nachweis dafür zu verstehen, dass ein bestimmter Akku oder ein bestimmtes Fahrzeugsystem eine Prüfung durch einen Erstausrüster, eine Aufsichtsbehörde oder eine Zertifizierungsstelle bestanden hat.
Schritt 7: Die Prüfung und Validierung entsprechend dem Fehlermodus durchführen
- Aufbau: Werkstoffzertifikat, Abmessungen, Prüfung von Schweißnähten oder Verbindungen, gegebenenfalls Prüfkörper/Nachweis der Werkstoffeigenschaften sowie Belastungsprüfungen der Bauteile.
- Abdichtung: Flanschgeometrie, Oberflächenbeschaffenheit, Verbindungsdurchgängigkeit sowie festgelegte Dichtheitsprüfungen an Bauteilen oder Baugruppen.
- Kühlung: Kanalabmessungen, Sauberkeit, Durchfluss-/Druckverhalten, Dichtheit, thermische Kartierung und Zyklusprüfungen.
- Elektrik: Isolierung, Erdung, Kriech- und Luftstrecken sowie Durchgang der Beschichtung gemäß der geltenden Auslegung.
- Haltbarkeit: Vibration, Stoßbelastung, Ermüdung, Korrosion, Temperaturwechselbeanspruchung und betriebsnahe Alterung.
- Sicherheit: Prüfungen auf Packungs- oder Fahrzeugebene, die gemäß der geltenden Verordnung, der Norm und dem Validierungsplan des Erstausrüsters erforderlich sind.
Das NIST-Papier zum Thema Unsicherheit und Dimensionskalibrierungen erläutert, dass jedes Messergebnis eine Schätzung mit einer Unsicherheit ist. Wählen Sie Geräte und Entscheidungsregeln aus, die der Toleranz angemessen sind.
Der Umfang der Prüfung, die Probenahme und die Aufzeichnungen sollten vor Produktionsbeginn vereinbart werden. Siehe die BAOSONG – Qualitätsübersicht als nützliche Angaben für die Angebotsanfrage; keine einzelne Prüfmethode kann alle oben genannten Funktionen nachweisen.
Workflow für die Freigabe zur Produktion
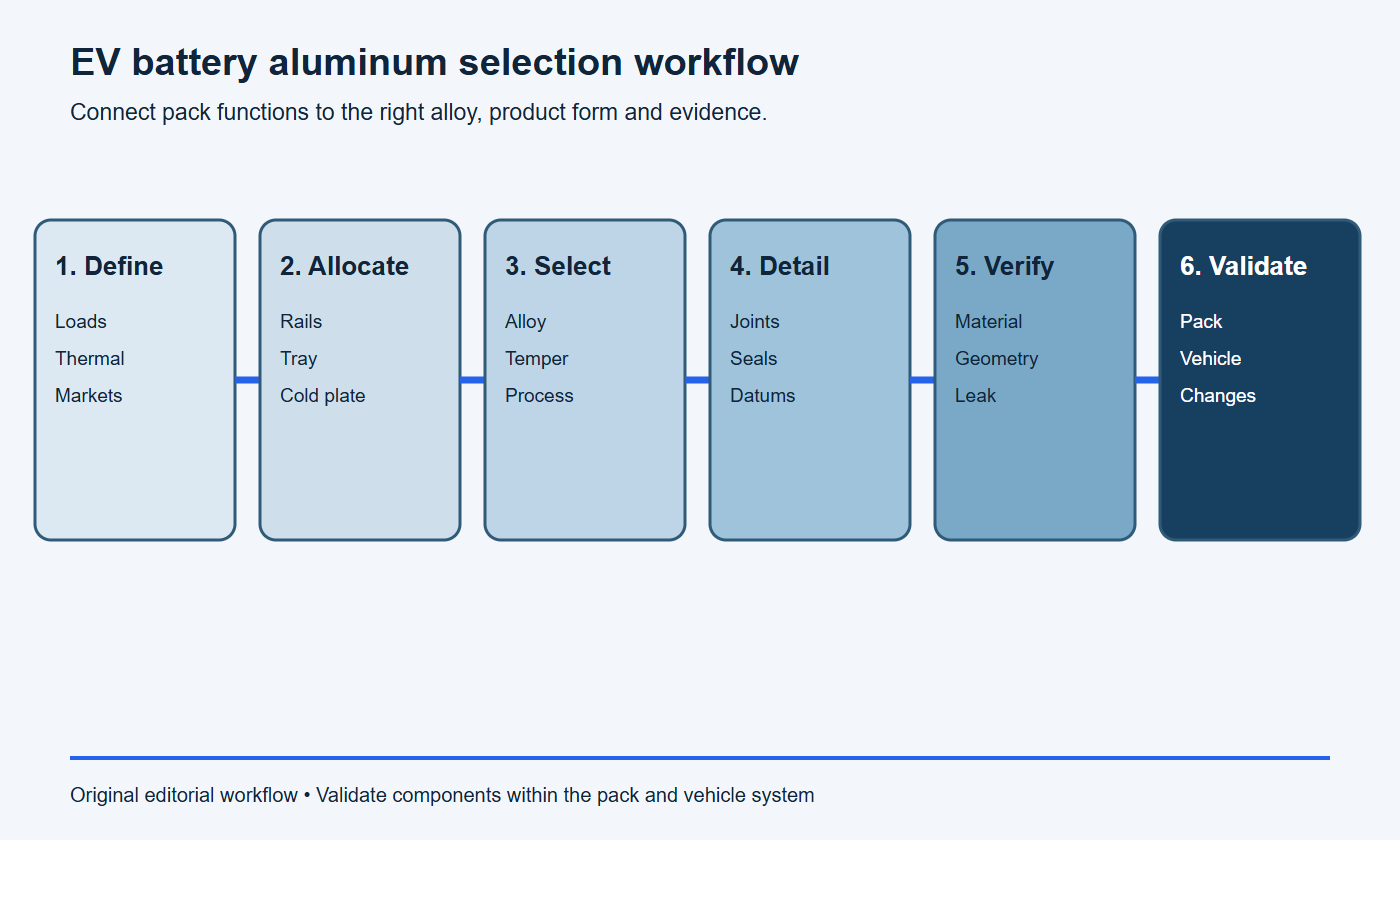
- Definition: Verpackungslasten, thermisches System, Umgebungsbedingungen, Märkte und OEM-Anforderungen.
- Zuweisen: Strukturelle, Dichtungs-, Kühl- und Schnittstellenfunktionen für bestimmte Komponenten.
- Auswählen: Legierung, Härtegrad, Produktform, Herstellungsverfahren und Fügeverfahren.
- Detail: Bezugspunkte, Toleranzen, Verbindungen, Dichtungen, Beschichtungen und Prüfgrenzen.
- Überprüfen: Materialzustand, Geometrie, Verbindungsqualität, Dichtheit und thermische Leistung.
- Überprüfen: die fertige Verpackung und das Fahrzeug und steuern anschließend die Änderungen in der Produktion.
Stoppbedingungen: Das Bauteil noch nicht freigeben
- Die Pack-Anforderung wurde keiner definierten Schiene, Schale, Abdeckung, Knotenstelle, Kühlplatte oder Schnittstelle zugewiesen.
- Die Legierung wird anhand der Zugfestigkeit ohne Bruchmodus, der Duktilität sowie der Bewertung der Schweißnaht und der Wärmeeinflusszone ausgewählt.
- Für die Kühlplatte gibt es keine festgelegten Anforderungen hinsichtlich Kühlmittel, Druck, Durchfluss, Wärmebelastung, Leckagegrenzen oder Reinheit.
- Das Auslaufen von Bauteilen und das Eindringen von Flüssigkeit in das gesamte Gehäuse werden als ein und derselbe Test behandelt.
- Probleme wie Kontakte zwischen unterschiedlichen Metallen, Erdungsfehler, Beschichtungsrisse, Entleerung oder eingeschlossener Elektrolyt sind nach wie vor ungelöst.
- Es wird davon ausgegangen, dass ein aus einer Platte gefertigter Prototyp ein Serienprofil, eine Blechbaugruppe oder ein Gussteil ohne Korrelation darstellt.
- Die Komponentenprüfung dient als Nachweis für die behördliche oder OEM-Validierung auf Verpackungsebene.
Checkliste für Angebotsanfragen zu Komponenten für Elektrofahrzeug-Batterien – zum Kopieren bereit
- 2D-Zeichnungen und 3D-Modelle mit den entsprechenden Revisionsangaben und Informationen zur Schnittstellenkontrolle.
- Bauteilgrenze: Schiene, Wanne, Abdeckung, Knotenpunkt, Kühlplatte, Verteiler oder komplette Baugruppe.
- Legierung, Härtegrad, Produktform, Werkstoffnorm und zugelassene Ersatzwerkstoffe.
- Lastfälle, Steifigkeit, Ermüdung, Crash-/Eindringverhalten und geltende Bemessungsgrenzen.
- Anforderungen an Kühlmittel, Wärmebelastungskarte, Durchfluss, Druck, Temperatur und Leckage.
- Abdichtung, Eintrittsschutz, Entlüftung, elektrische Isolierung, Erdung und galvanische Trennung.
- Fügeverfahren, Abmessungen der Wärmeeinflusszone, Beschichtung und Abmessungen nach der Bearbeitung.
- Prototypen- und Serienmengen, Rückverfolgbarkeit, Berichtsformat und Zuständigkeit für die Validierung.
Senden Sie BAOSONG Ihre Bauteilezeichnungen und Anforderungen zu für eine Fertigungsprüfung und ein Angebot. Ermitteln Sie, welche Anforderungen auf Verpackungsebene auf die gelieferte Komponente übertragen werden, damit der Material-, Prozess- und Prüfplan genau bewertet werden kann.
Häufig gestellte Fragen
Eignet sich 6061-Aluminium für ein Gehäuse einer Elektrofahrzeugbatterie?
Es kann eine praktikable Option für bearbeitete Rahmen, Halterungen und bestimmte stranggepresste Konstruktionen sein, doch die Eignung hängt von der Härte, dem Querschnitt, der Verbindung, dem Crashverhalten, der Korrosionsbeständigkeit, der Abdichtung und den Anforderungen der Erstausrüster ab. Es handelt sich hierbei nicht um eine vollständige Spezifikation.
Welches Aluminium eignet sich am besten für eine Kühlplatte für Elektrofahrzeuge?
Die Fertigungsmethode bestimmt die Vorauswahl. Bei maschinell bearbeiteten Platten wird häufig eine bearbeitbare 6xxx-Legierung als Ausgangsmaterial verwendet, während bei gelöteten, walzgebundenen und stranggepressten Konstruktionen prozessspezifische Legierungssysteme zum Einsatz kommen. Prüfen Sie die Leitfähigkeit, Korrosionsbeständigkeit, Druckfestigkeit, Ermüdungsfestigkeit, Fügeeigenschaften und Reinheit gemeinsam.
Können für eine Kühlplatte und ein Gehäuse dieselbe Legierung verwendet werden?
Das ist zwar möglich, aber nicht zwingend erforderlich. Beim Rahmen stehen möglicherweise die Crash-Sicherheit und die Fügefähigkeit im Vordergrund, während bei der Kühlplatte der Wärmepfad, die Formbarkeit, die Integrität der Kanäle und die Kompatibilität mit dem Kühlmittel im Vordergrund stehen. Getrennte Anforderungen führen in der Regel zu einer besseren Entscheidung.
Verhindert ein Aluminiumgehäuse einen thermischen Durchbruch?
Keine Materialauswahl allein liefert den Beweis für dieses Ergebnis. Die Eindämmung der Ausbreitung hängt vom Gesamtsystem aus Zelle, Modul, Barriere, Entlüftung, Steuerungen, Gehäuse und Fahrzeug ab, gefolgt von Tests gemäß dem geltenden Validierungsplan.
Ist eine auf Dichtheit geprüfte Kühlplatte ein Beweis dafür, dass der Akku versiegelt ist?
Nein. Der Kühlmittelkreislauf und das Gehäuse des externen Kühlaggregats weisen unterschiedliche Begrenzungen und Ausfallmodi auf. Definieren Sie separate Prüfungen für Kanalundichtigkeiten, das Eindringen von Wasser in das Gehäuse und die Dichtheit der fertigen Baugruppe.
Empfohlene Downloads zur Auswahl von Aluminiumlegierungen
Nutzen Sie diese BAOSONG-Referenzen, um vor der Angebotserstellung Legierungsfamilien, Härtezustände, Zerspanbarkeit, Festigkeit, Korrosionsbeständigkeit und konstruktive Auswirkungen zu vergleichen.
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
- Leitfaden zu Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Auswahl einer Legierung oder eines Härtegrades für Ihre Anwendung? Kontaktieren Sie BAOSONG Precision.
