
Kurze Antwort: Wie wirkt sich die Wandstärke auf die Qualität und die Kosten von Aluminiumprofilen aus?
Die Wandstärke bei der Aluminiumstrangpressung beeinflusst den Metallfluss durch die Matrize, das Kühlverhalten, die Maßhaltigkeit, die Oberflächenbeschaffenheit, das Teilegewicht und die Produktionsgeschwindigkeit, die ein Lieferant erreichen kann. Relativ gleichmäßige benachbarte Wandstärken sorgen in der Regel für stabilere Ausgangsbedingungen im Prozess. Abrupte Übergänge von dick zu dünn erschweren das Gleichgewicht zwischen Fließen und Abkühlung und können den Aufwand für Düsenkorrekturen, Richtarbeiten, Sortiervorgänge oder die nachgelagerte Bearbeitung erhöhen.
Dünner bedeutet nicht automatisch billiger. Eine Reduzierung der Metallstärke senkt das Gewicht pro Längeneinheit, doch eine dünne oder schlanke Wand kann eine aufwendigere Werkzeugausführung, eine langsamere Verarbeitung, größere zulässige Toleranzen oder zusätzlichen Schutz bei der Handhabung erfordern. Eine dickere Wand verbraucht mehr Aluminium und kann das Gewicht des Bauteils erhöhen, lässt sich jedoch möglicherweise leichter extrudieren als ein extrem dünner Querschnitt. Die Gesamtkosten hängen sowohl von der Materialmasse als auch vom Schwierigkeitsgrad des Verfahrens ab.
Wählen Sie die Wandstärke anhand der Anforderungen hinsichtlich Tragfähigkeit, Wärmeleitfähigkeit, Befestigung, Oberflächenbehandlung und Bearbeitung aus und prüfen Sie anschließend den gesamten Querschnitt mit dem vorgesehenen Extruder. Es gibt keinen allgemeingültigen Mindestwert, der für alle Legierungen, Härtegrade, Profilabmessungen, Wandlängen, Hohlräume, Toleranzen und Oberflächenanforderungen gilt.
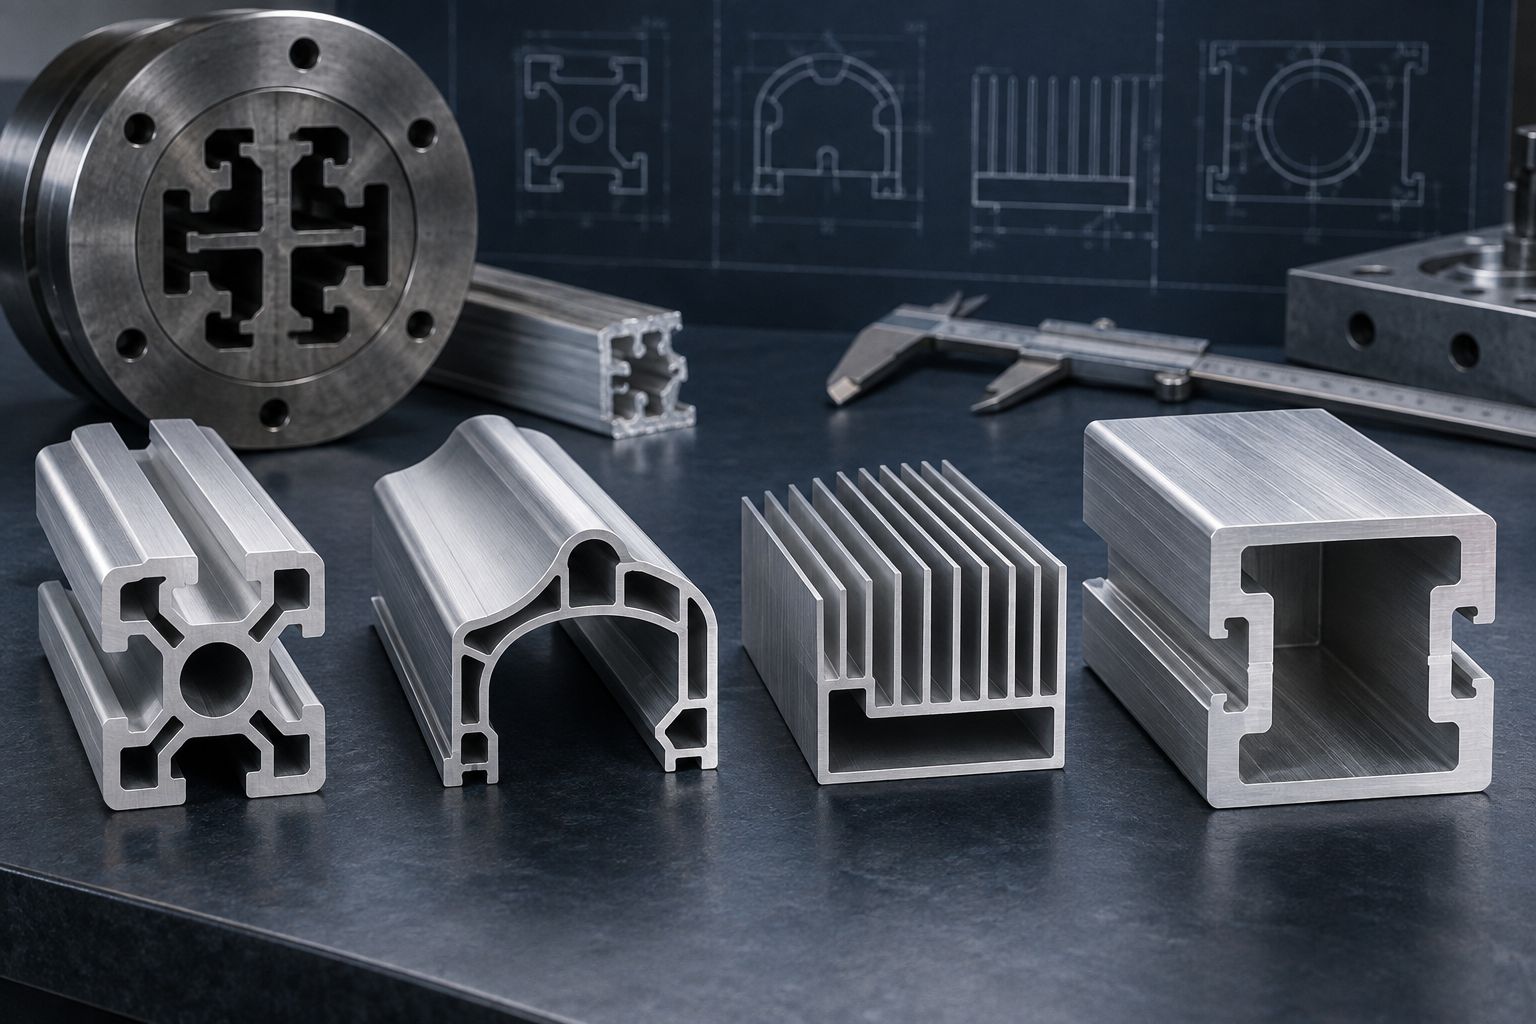
Führen Sie diese Überprüfung der Wandstärke durch, bevor Sie das Profil ändern.
- Markiere die Funktion: Ermitteln Sie, welche Wände tragend sind, Wärme leiten, Befestigungselemente halten, Bauteile schützen oder als Bearbeitungsmaterial dienen.
- Vergleiche die Nachbarn: Achten Sie auf abrupte Übergänge von dick zu dünn, lange, nicht abgestützte Wände, massive Sockel und dünne Strukturen im Bereich von Vertiefungen.
- Testen Sie die Alternativen: Vergleichen Sie die Materialmasse, den Schwierigkeitsgrad der Form, die Verarbeitungsgeschwindigkeit, die Toleranzen, die Handhabung und die anschließende Bearbeitung miteinander.
- Überprüfen Sie die Freigabe: Lieferantenfeedback zum kontrollierten Bereich einholen und repräsentative Proben anhand messbarer Anforderungen freigeben.
Die Wandstärke bestimmt den Widerstand gegen die Metallfließbewegung
Beim Strangpressen muss das Aluminium alle Bereiche der Matrizenöffnung ausfüllen und als ein durchgehendes Profil austreten. Dicke und dünne Bereiche weisen unterschiedliche Fließbedingungen auf. Befindet sich ein dicker Grundkörper neben dünnen Stegen oder Rippen, muss der Matrizenkonstrukteur die ungleichen Widerstände so ausgleichen, dass das Profil über den gesamten Querschnitt hinweg mit einer einheitlichen Geschwindigkeit austritt.
Der Aluminum Extruders Council rät Konstrukteuren, die Wandstärken gleichmäßig halten soweit dies praktikabel ist, und weist darauf hin, dass Übergänge zwischen dicken und dünnen Bereichen zu Verformungen, Problemen mit dem Pressling oder Oberflächenfehlern führen können. Hierbei handelt es sich eher um Konstruktionsrichtlinien als um absolute Abnahmegrenzen. Mit modernen Werkzeugen lassen sich zwar komplexe Querschnitte herstellen, jedoch müssen Geometrie, Legierung, Presse und wirtschaftliche Ziele gemeinsam bewertet werden.
| Zustand der Wand | Möglicher Prozesseffekt | Entwurfsfrage |
|---|---|---|
| Ausgeglichene Nachbarwände | Bessere Strömungs- und Kühlbedingungen | Kann die Funktion ohne eine abrupte lokale Massenänderung erfüllt werden? |
| Dünne, lange Wand oder Rippe | Höherer Strömungswiderstand, empfindliche Chiphalterung und heikle Handhabung | Ist die Dicke für das Gewicht oder die thermische Leistung erforderlich, und über welche Länge? |
| Kräftiger Unterbau neben zarten Gesichtszügen | Ungleichmäßige Strömung und thermische Reaktion über den Querschnitt hinweg | Kann Masse umverteilt, schrittweise umgewandelt oder in Teile aufgeteilt werden? |
| Wand um einen geschlossenen Hohlraum | Abweichungen in der Wandstärke oder Exzentrizität erfordern möglicherweise eine gesonderte Toleranzbehandlung | Welche lokale Dicke gewährleistet die Funktion, und wie wird sie gemessen? |
Gleichmäßige Wände sorgen für eine besser vorhersehbare Kühlung und Formgebung
Das Profil verändert sich auch nach dem Verlassen der Matrize weiter. Dünne und dicke Bereiche tauschen Wärme unterschiedlich aus, während eine asymmetrische Materialverteilung zu ungleichmäßiger Schrumpfung führen kann. Dies kann sich in Form von Durchbiegung, Verdrehung, Abweichungen in der Ebenheit oder Konturveränderungen äußern. Dehnen und Richten können zwar zur Formkontrolle beitragen, machen jedoch eine fundierte Querschnittsauslegung nicht überflüssig.
Die Gleichmäßigkeit sollte lokal und funktional beurteilt werden. Ein Profil muss nicht überall die gleiche Dicke aufweisen. Ein tragender Flansch kann sich durchaus von einer schützenden Mantelwand unterscheiden. Die Aufgabe bei der Konstruktion besteht darin, unnötige Kontraste zu vermeiden und dort, wo unterschiedliche Dicken erforderlich sind, sanfte Übergänge zu schaffen.
Dünne Wände können zwar das Gewicht reduzieren, erhöhen aber den Fertigungsaufwand.
Dünne Wände sind sinnvoll, wenn geringes Gewicht, kompakte Abmessungen, Kühlrippen oder Materialeffizienz eine wichtige Rolle spielen. Ihre Wirtschaftlichkeit hängt davon ab, ob die Geometrie es dem Lieferanten ermöglicht, sie mit einer stabilen Produktionsrate herzustellen. Eine kurze, abgestützte Wand unterscheidet sich von einer langen, nicht abgestützten Platte. Eine dünne Wand in einem kompakten, symmetrischen Profil unterscheidet sich von einem dünnen Element am Ende eines tiefen Kanals.
Zu den möglichen Folgen einer aggressiven dünnwandigen Konstruktion gehören:
- größere Sensibilität hinsichtlich der Formhalterung und der Lagerkonstruktion;
- reduzierte zulässige Extrusionsgeschwindigkeit für die ausgewählte Legierung und den ausgewählten Querschnitt;
- erhöhte Anfälligkeit gegenüber Beschädigungen durch unsachgemäße Handhabung, Schneiden, Klemmen oder Transport;
- größere Abweichungen in der praktischen Form oder Wandstärke;
- weitere Prüfungen, Korrekturen oder Kontrollen;
- Unzureichende Materialreserve für eine später bearbeitete Oberfläche.
Wählen Sie keine Mindestwandstärke aus einer allgemeinen Tabelle aus, bevor Sie deren Bedingungen überprüft haben. Herstellerspezifische Beispiele beziehen sich möglicherweise auf einen bestimmten Pressbereich, eine bestimmte Legierungsfamilie, einen bestimmten Umkreis und bestimmte Toleranzvorgaben. Betrachten Sie diese Zahlen als vorläufige Angaben und fordern Sie anschließend eine Bestätigung anhand der freigegebenen Geometrie an.
Dicke Wände erhöhen den Materialverbrauch und können die Fertigung vereinfachen
Ein dickerer Querschnitt erhöht in der Regel die Masse pro Längeneinheit und damit die Materialkosten. Er kann zudem das Gewicht des Endprodukts erhöhen, was sich auf den Versand, die Montage oder die Systemleistung auswirken kann. Eine dickere Wand ist jedoch nicht unbedingt schwieriger zu extrudieren. Die AEC weist darauf hin, dass die Herstellung sehr dünner Wände kostspielig sein kann, während dickere Wände bei manchen Profilen eine effizientere Verarbeitung ermöglichen.
Eine zusätzliche Wandstärke kann aus Gründen der Tragfähigkeit, des Eingriffs von Befestigungselementen, der Gewindetiefe, der Schlagfestigkeit, der Wärmeverteilung, der Bearbeitungszugabe oder der robusten Handhabung gerechtfertigt sein. Sie wird jedoch zu Verschwendung, wenn sie keiner definierten Funktion dient. Führen Sie gegebenenfalls Struktur- oder thermische Analysen durch und trennen Sie Sicherheits- oder Steifigkeitsanforderungen von der Gewohnheit, jede Wand dick auszuführen.
Abrupte Dickenübergänge können die Oberflächen- und Maßhaltigkeit beeinträchtigen
Ein Übergang von dick zu dünn verändert den lokalen Strömungsverlauf und die thermische Masse. Ist dieser Übergang abrupt, müssen der Chip und der Prozess diese Veränderung auf kurzer Strecke ausgleichen. Dies kann zu Oberflächenabweichungen, lokalen Konturveränderungen oder Schwierigkeiten bei der Einhaltung benachbarter Maße führen. Bei oberflächenkritischen Flächen lassen sich strömungsbedingte oder verarbeitungsbedingte Unterschiede leichter erkennen als in verborgenen Strukturbereichen.
Verwenden Sie einen Radius, eine Verjüngung oder einen sanften Übergang, sofern die Gegenform dies zulässt. Die genaue Art des Übergangs ist projektspezifisch; sie hängt von den Wandstärken, dem Werkzeugaufbau, der Oberflächenklasse und der Produktfunktion ab. Eine optisch scharfe Ecke kann durch einen kleinen zulässigen Radius, eine Ausnehmung im Gegenstück oder eine lokale CNC-Bearbeitung ersetzt werden, wenn die Schnittstelle dies tatsächlich erfordert.
Die Wandstärke steht in Wechselwirkung mit Rippen, Lamellen und tiefen Kanälen
Eine dünne Wand stellt eine größere Herausforderung dar, wenn sie in der Form eine hohe Rippe, einen tiefen, schmalen Kanal oder eine schlanke Zunge bildet. Dabei kommt es nicht allein auf den Dickenwert an. Das Seitenverhältnis, die Unterstützung an der Wandwurzel, die Kanalöffnung, die Wandlänge und die umgebende Masse bestimmen die mechanischen und strömungstechnischen Bedingungen.
Bei einem Kühlkörper können dünnere Lamellen die Anzahl der Lamellen innerhalb eines festen Bauraums erhöhen, doch die thermische Leistung hängt auch von der Lamellenhöhe, dem Abstand zwischen den Lamellen, dem Luftstrom, der Ausbreitung an der Basis und dem Grenzflächenwiderstand ab. Die am besten extrudierbare Lamelle ist nicht automatisch das beste thermische System, und die dünnste Lamelle ist nicht automatisch die wirtschaftlichste. Prüfen Sie die thermische Analyse und die Machbarkeit der Form gemeinsam.
Bei Konstruktionskanälen oder Schienen sollten Sie prüfen, ob die tiefe Vertiefung durchgehend sein muss. Oft lässt sich ein lokaler Schlitz einarbeiten. Anstelle eines aufwendig zu realisierenden geschlossenen oder nahezu geschlossenen Raums kann ein Gehäuse aus einem offenen Profil mit einer Abdeckung bestehen.
Hohlprofile müssen auf Wandstärke und Exzentrizität überprüft werden
Ein Hohlprofil enthält einen umschlossenen Hohlraum und wird mit einem Werkzeugweg gefertigt, bei dem das Metall um die Matrizenstützen herumgeführt wird, bevor es wieder zusammenläuft. Die den Hohlraum umgebende Wand weist möglicherweise nicht denselben Verlauf auf wie ein einfacher offener Steg. Die geltende Produktnorm kann die Wandstärke, die einen Raum vollständig umschließt, durch spezifische Anmerkungen oder Bestimmungen zur Exzentrizität berücksichtigen.
Die Aluminum Association nennt ANSI H35.2-2024 als Norm für Maßtoleranzen bei Aluminiumwalzprodukten. Diese Leitfaden zu Extrusionstoleranzen Unterscheiden Sie bei Voll- und Hohlprofilen zwischen Metall- und Raummaßen. Verwenden Sie die aktuelle Norm, die richtige Produktkategorie, Legierung und Härte, anstatt eine Toleranz von einem nicht passenden Profil zu übernehmen.
Die Wandstärke hat Auswirkungen, die über die Toleranz der Wandstärke hinausgehen
Eine Zeichnung mag zwar die Wandstärke lokal festlegen, doch der Querschnitt weist zudem Gesamtbreite und -höhe, Kanalöffnungen, Winkeligkeit, Kontur, Ebenheit, Geradheit und Verdrehung auf. Die bloße Verschärfung der Nennwandtoleranz führt nicht zwangsläufig zu einer Verbesserung der funktionalen Montage. Eine breite Platte muss möglicherweise dennoch auf Ebenheit geprüft werden, und eine lange Schiene erfordert möglicherweise weiterhin Grenzwerte für Geradheit und Verdrehung.
Ordnen Sie jede Anforderung einer Käufer- oder technischen Entscheidung zu:
- Mindestquerschnitt für die Belastung;
- Mindestrestmaterial nach Profilbearbeitung und mechanischer Bearbeitung;
- maximale Wandstärke, bei der ein Gegenstück noch einpassen kann;
- Oberflächenform, die für die Abdichtung, die Befestigung oder das Erscheinungsbild erforderlich ist;
- das vom System benötigte Profilgewicht oder die thermische Reaktion.
Informationen zu nachgelagerten Funktionen finden Sie bei BAOSONG unter Leitfaden zu Toleranzen bei der CNC-Bearbeitung von Aluminium. Es befasst sich mit den separaten Maßkontrollen, die durchgeführt werden, nachdem das Profil extrudiert und für die Nachbearbeitung eingespannt wurde.
Die Wandstärke wirkt sich in mehrfacher Hinsicht auf das Kostenmodell aus
Das Angebot basiert nicht auf einer einfachen Berechnung des Preises pro Kilogramm. Die Wandstärke wirkt sich gleichzeitig auf mehrere Kostenfaktoren aus:
Die AEC Wichtige Aspekte bei der Konzeption Sowohl das Gewicht als auch die Formvorgaben des Profils sind als wirtschaftliche Faktoren zu berücksichtigen. Für ein aussagekräftiges Angebot sind daher die vollständigen Abmessungen und Produktionsanforderungen erforderlich, nicht nur die Wandstärke allein.
| Kostentreiber | Wie sich die Wandstärke auswirkt | Für die Angebotserstellung benötigte Informationen |
|---|---|---|
| Material | Änderungen im Profilbereich, beim Gewicht pro Länge und beim gekauften Metall | Querschnitt, Legierung, Härtungsgrad, Schnittlänge und Menge |
| Werkzeuge | Dünne Wände, tiefe Rillen und abrupte Übergänge erfordern unter Umständen aufwendigere Stütz- und Korrekturmaßnahmen | 3D-Modell, bemaßter Querschnitt und kritische Merkmale |
| Produktivität der Druckmaschinen | Der Strömungswiderstand und thermische Grenzwerte können die realisierbare Förderrate beeinflussen | Legierung, Profilabmessungen, Oberflächenklasse und Abnahmeanforderungen |
| Ertrag und Kontrolle | Komplexe Wandkonstruktionen oder Formvorgaben können das Risiko von Probenahmen, Sortiervorgängen oder Abweichungen erhöhen | Toleranznormen, Verfahren, Berichterstattung und Anforderungen an Chargen |
| Sekundäre Operationen | Zu geringe oder zu große Materialmengen beeinflussen die Bearbeitungszeit und die Spannstrategie. | Fertigbearbeitungsbezugspunkte, Bearbeitungszeichnung und Zustand vor bzw. nach der Endbearbeitung |
Ein geringeres Profilgewicht kann die laufenden Materialkosten senken, sollte jedoch im Hinblick auf Werkzeugaufwand, Durchsatz, Ausbeute, Handhabung und nachfolgende Arbeitsschritte abgewogen werden. Ohne festgelegte Geometrie, jährliches Produktionsvolumen und Abnahmekriterien lässt sich kein verlässlicher Prozentsatz für die Einsparungen angeben.
Wählen Sie die Wandstärke über die Funktion aus, bevor Sie die Kosten senken
Gehen Sie vom Produkt aus und nicht von einer Extrusionsregel. Tragende Wände erfordern Lastfälle, Spannweiten, Verbindungsdetails, zulässige Durchbiegungen und Sicherheitsanforderungen. Thermische Profile erfordern Angaben zu Wärmebelastung, zulässiger Temperatur, Luftstrom, Ausrichtung und Schnittstellen. Gehäuse erfordern Anforderungen hinsichtlich Schlagfestigkeit, Dichtheit, elektromagnetischer Verträglichkeit, Befestigung und Optik. Bearbeitete Profile erfordern Mindestmaterialzugaben um Endbezugspunkte und Merkmale herum.
Vergleichen Sie anschließend die in Frage kommenden Abschnitte. Das Wegnehmen von Material von der neutralen Achse kann die Biegesteifigkeit effizienter verbessern als eine Verdickung des gesamten Profils. Eine Rippe kann eine Platte mit geringerer Masse stützen als eine gleichmäßig schwere Fläche. Eine Aushöhlung kann das Torsionsverhalten verbessern, hat jedoch Auswirkungen auf die Werkzeugauslegung und die Toleranzanforderungen. Überprüfen Sie das tatsächliche Ergebnis anhand geeigneter Analysen, Proben und Montageversuche.
Planen Sie die Aufmaße für die CNC-Bearbeitung unter Berücksichtigung der zu erwartenden Schwankungen ein
Eine bearbeitete Auflagefläche, Bohrung oder Dichtfläche muss über ausreichend Material vor Ort verfügen, nachdem die größtmögliche zulässige Profilabweichung und die Aufspannung berücksichtigt wurden. Das Nennmaterial allein reicht nicht aus. Legen Sie die Bezugsstrategie für den extrudierten Rohzustand, das Bezugssystem für den Endzustand nach der Bearbeitung sowie die Oberfläche fest, von der Material abgetragen wird.
Eine sehr dicke Bearbeitungsunterlage kann zu Materialüberschuss und einer Verlängerung der Bearbeitungszeit führen. Bei einer zu dünnen Unterlage besteht die Gefahr einer unvollständigen Reinigung. Stimmen Sie die Extrusionszeichnung mit der Fertigungszeichnung ab und lokalisieren Sie lokale Merkmale anhand von Funktionsbezugspunkten. Siehe BAOSONGs CNC-Fräsen von Aluminium Informationen bei der Planung von Folgevorgängen.
Kostenrechnung für Eloxierung und optische Oberflächenbehandlung
Die Wandausführung kann die sichtbare Kontur und die Gleichmäßigkeit der Oberfläche beeinflussen, während die Oberflächenbehandlung eigene Anforderungen an Maßhaltigkeit und Aussehen mit sich bringt. Kennzeichnen Sie Sichtflächen, Kontakt- oder Abdeckbereiche, Gewinde, Gleitpassungen und Dichtungsbereiche. Geben Sie an, ob ein kontrolliertes Maß vor oder nach der Endbearbeitung gilt.
Verwenden Sie eine engere Wandtoleranz nicht als Ersatz für eine Anforderungsnorm hinsichtlich des Aussehens. Legen Sie zulässige Stanzlinien, Handhabungsspuren sowie Glanz- und Farbvergleiche separat fest. BAOSONGs eloxiertes Aluminium Und Oberflächenveredelung Diese Seiten bieten einen Ausgangspunkt für diese Überprüfung.
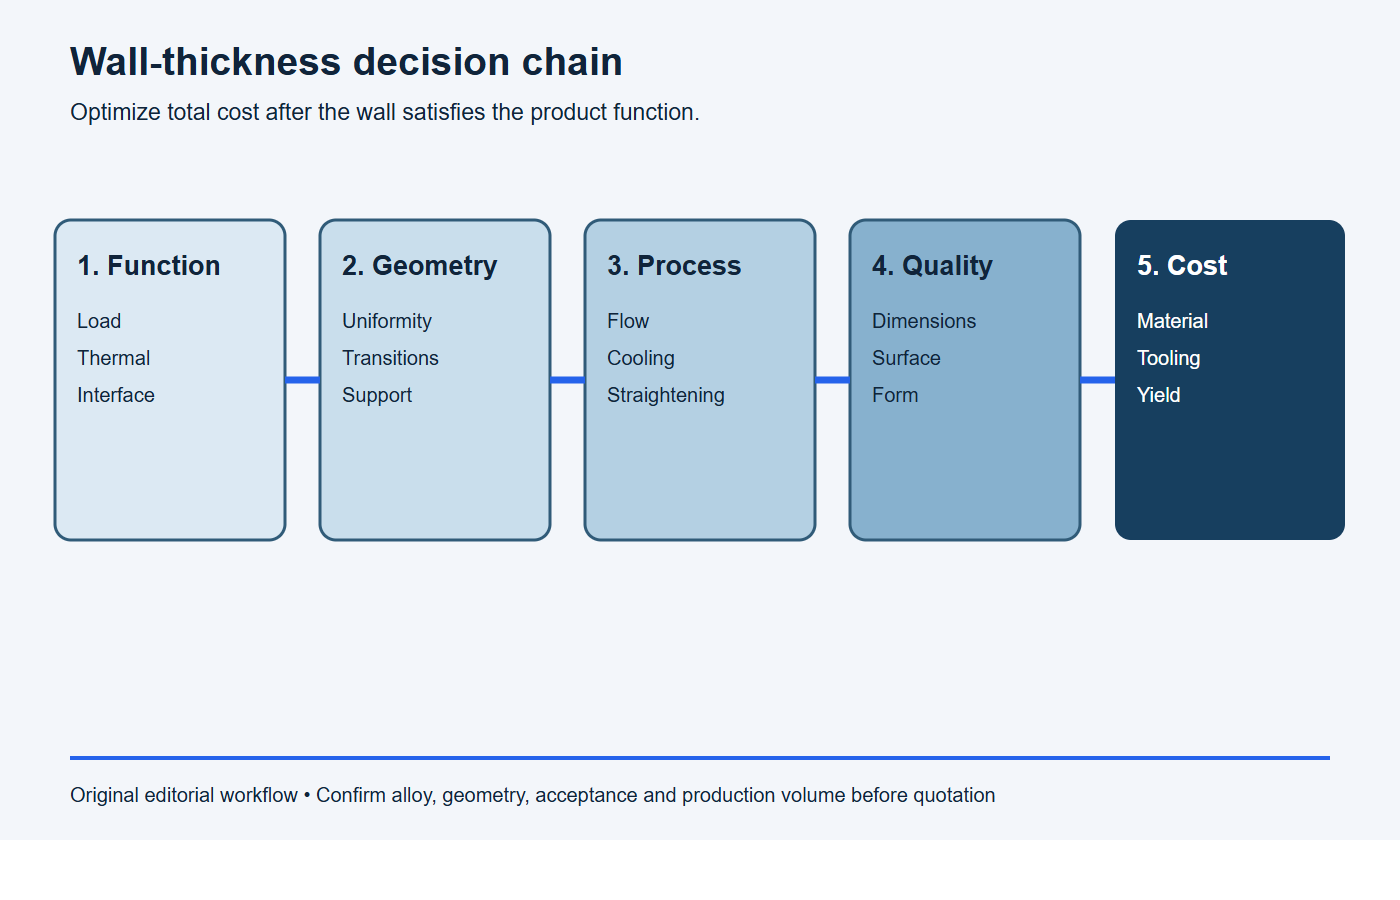
So überprüfen Sie die Wandstärke vor der Freigabe der Werkzeuge
- Kennzeichnen Sie die Funktion jeder Wand, jeder Rippe, jeder Lamelle, jeder Erhebung und jeder Bearbeitungsfläche.
- Ermitteln Sie unnötige Verdickungen und unnötige Ausdünnungen.
- Vergleichen Sie benachbarte Dicken und passen Sie die erforderlichen Änderungen schrittweise an.
- Überprüfen Sie Symmetrie, Vertiefungen, tiefe Rillen und schlanke Formmerkmale.
- Geben Sie die Legierung, den Härtungszustand, den Umkreis, das Gewicht pro Längeneinheit und die Oberflächenklasse an.
- Trennen Sie die durch die Extrusion bestimmten Maße von den CNC-Elementen.
- Legen Sie die Anforderungen an Wandstärke, Ebenheit, Geradheit und Verdrehung unabhängig voneinander fest.
- Einigung über Bezugssysteme, Befestigungsbedingungen, Messgeräte und Probenahme.
- Bewerten Sie das Zuschneiden, die Endbearbeitung, die maschinelle Bearbeitung, die Montage und die Verpackung.
- Die Gesamtkosten vergleichen und repräsentative Muster anhand der kontrollierten Zeichnung freigeben.
Wenn geometrische Toleranzen verwendet werden, ist die entsprechende Zeichnungsnorm anzugeben. ASME Y14.5-2018 (R2024) legt die Bemaßungs- und GD&T-Regeln fest, während der Norm für Strangpressprodukte weiterhin die Verantwortung für die eigenen Toleranzklassen obliegt. Verwechseln Sie diese Rollen nicht, ohne über einen klaren Prüfplan zu verfügen.
Stoppbedingungen: Die Wandänderung noch nicht freigeben
- Die Wand wurde lediglich dünner gestaltet, um die Materialkosten zu senken, ohne dabei die Steifigkeit, den Wärmefluss, die Befestigung oder die Handhabung zu überprüfen.
- Die Überarbeitung führt zu einer abrupten Massenänderung, einer tiefen Zunge oder einer Hohlwand, die der vorgesehene Extruder nicht berücksichtigt hat.
- Es kann vorkommen, dass eine Bearbeitungsunterlage bei erwarteten Profilabweichungen und unterschiedlichen Spannvorrichtungspositionen keine einheitliche Bearbeitung gewährleistet.
- Der Kostenvergleich berücksichtigt das Gewicht des Aluminiums, lässt jedoch die Kosten für die Werkzeugentwicklung, die Bearbeitung, das Richten, die Prüfung, den Ausschuss und die Nachbearbeitung außer Acht.
- In der Zeichnung fehlen eine vereinbarte Methode zur Wandvermessung, eine Produktnorm, die Anforderungen an den Fertigzustand sowie ein Musterabnahmeplan.
Antrag auf Überprüfung der Wandstärke – druckfertig
Bitte prüfen Sie das Profil [Teilenummer/Revision] im Hinblick auf eine Optimierung der Wandstärke bei [Länge und Stückzahl]. Die Funktion der einzelnen markierten Wände ist [Belastung, Wärmeübertragung, Befestigung, Umschließung, Oberflächenbearbeitung oder Bearbeitungsaufmaß]. Vergleichen Sie die aktuellen und die vorgeschlagenen Querschnitte hinsichtlich Gewicht pro Länge, Metallflussbilanz, Formauflage, erwarteter Produktionsrate, Toleranz, Richtbarkeit, Oberflächenbeschaffenheit, Handhabung und Nachbearbeitung. Ermitteln Sie die Änderung mit dem geringsten Risiko, die Abmessungen, die einer projektspezifischen Kontrolle bedürfen, sowie die vor der Freigabe erforderlichen repräsentativen Musterbelege.
Häufig gestellte Fragen
Wie groß ist die Mindestwandstärke eines Aluminiumprofils?
Es gibt keinen allgemeingültigen Mindestwert. Dies hängt von der Legierung, der Härte, der Profilgröße, der Wandlänge, der Komplexität der Form, der Matrizenabstützung, der Toleranz, der Oberflächenbeschaffenheit, den Presskapazitäten und der Wirtschaftlichkeit der Produktion ab. Bitten Sie den vorgesehenen Lieferanten, den kontrollierten Querschnitt zu bewerten.
Verbessert sich die Extrusionsqualität, wenn man jede Wand dicker macht?
Nein. Eine größere Dicke kann zwar einige dünne Strukturen vereinfachen, erhöht jedoch die Masse und kann, wenn sie lokal angewendet wird, das Ungleichgewicht verschlimmern. Verwenden Sie die für die Funktion erforderliche Dicke und achten Sie auf harmonische Übergänge zu benachbarten Abschnitten mit sanften Übergängen.
Warum kann ein dünneres Strangpressprofil pro Kilogramm teurer sein?
Ein extrem dünnes Profil erfordert möglicherweise aufwendigere Werkzeuge, eine langsamere Bearbeitung sowie zusätzlichen Entwicklungs-, Prüf- oder Handhabungsaufwand, auch wenn es weniger Metall enthält. Vergleichen Sie daher die Kosten für das Fertigteil und nicht nur das Materialgewicht.
Können Schwankungen in der Wandstärke durch CNC-Bearbeitung korrigiert werden?
Durch Zerspanung lassen sich lokale Oberflächen und Maße festlegen, sofern noch ausreichend Material vorhanden ist; für die Korrektur eines gesamten langen Profils ist dieses Verfahren jedoch in der Regel ineffizient. Optimieren Sie zunächst die Querschnitts- und Extrusionssteuerungen und bearbeiten Sie anschließend nur die Merkmale, die die Präzision eines Fertigteils erfordern.
Eine Überprüfung der Wandstärke und der Kosten anfordern
BAOSONG unterstützt Projekte, die Folgendes kombinieren: kundenspezifisches Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Sehen Sie sich die verfügbaren technische Unterstützung Und Qualitätsansatz, senden Sie anschließend die maßgegebene Zeichnung, das Modell, die Legierung und den Härtegrad, die kritischen Wandstärken, die Oberflächenbeschaffenheit, die Bearbeitungsmerkmale, die Prüfanforderungen und die Produktionsmenge über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
