
Kurze Antwort: Was ist mehrachsige CNC-Bearbeitung und wann braucht man sie?
Bei der mehrachsigen CNC-Bearbeitung werden computergesteuerte Linear- und Drehbewegungen genutzt, um die Annäherung eines Schneidwerkzeugs an ein Werkstück zu steuern. Im Fräsbereich bezeichnet der Begriff üblicherweise eine Maschine mit mehr als den drei linearen Achsen X, Y und Z, beispielsweise ein vierachsiges System mit einer Drehachse oder ein fünfachsiges System mit zwei Drehachsen.
Eine mehrachsige Bearbeitung ist erforderlich, wenn die rotierende Positionierung ein konkretes Fertigungsproblem löst: das Erreichen von Merkmalen an mehreren Seiten, das Bohren unter zusammengesetzten Winkeln, die Bearbeitung entlang eines Umfangs, der Einsatz kürzerer Werkzeuge in tiefen Bereichen, die Steuerung von Beziehungen zwischen Flächen oder die kontinuierliche Änderung der Werkzeugrichtung entlang einer komplexen Oberfläche.
Möglicherweise benötigen Sie diese Funktion gar nicht, wenn die wichtigen Merkmale aus festen Richtungen zugänglich sind und ein herkömmlicher dreiachsiger Fertigungsprozess die Zeichnungsanforderungen durch einfache, wiederholbare Einrichtungsvorgänge erfüllen kann. Die entscheidende Frage lautet nicht: “Ist dieses Teil komplex?”, sondern: “Welches Merkmal oder welche Beziehung erfordert eine andere kontrollierte Ausrichtung?”
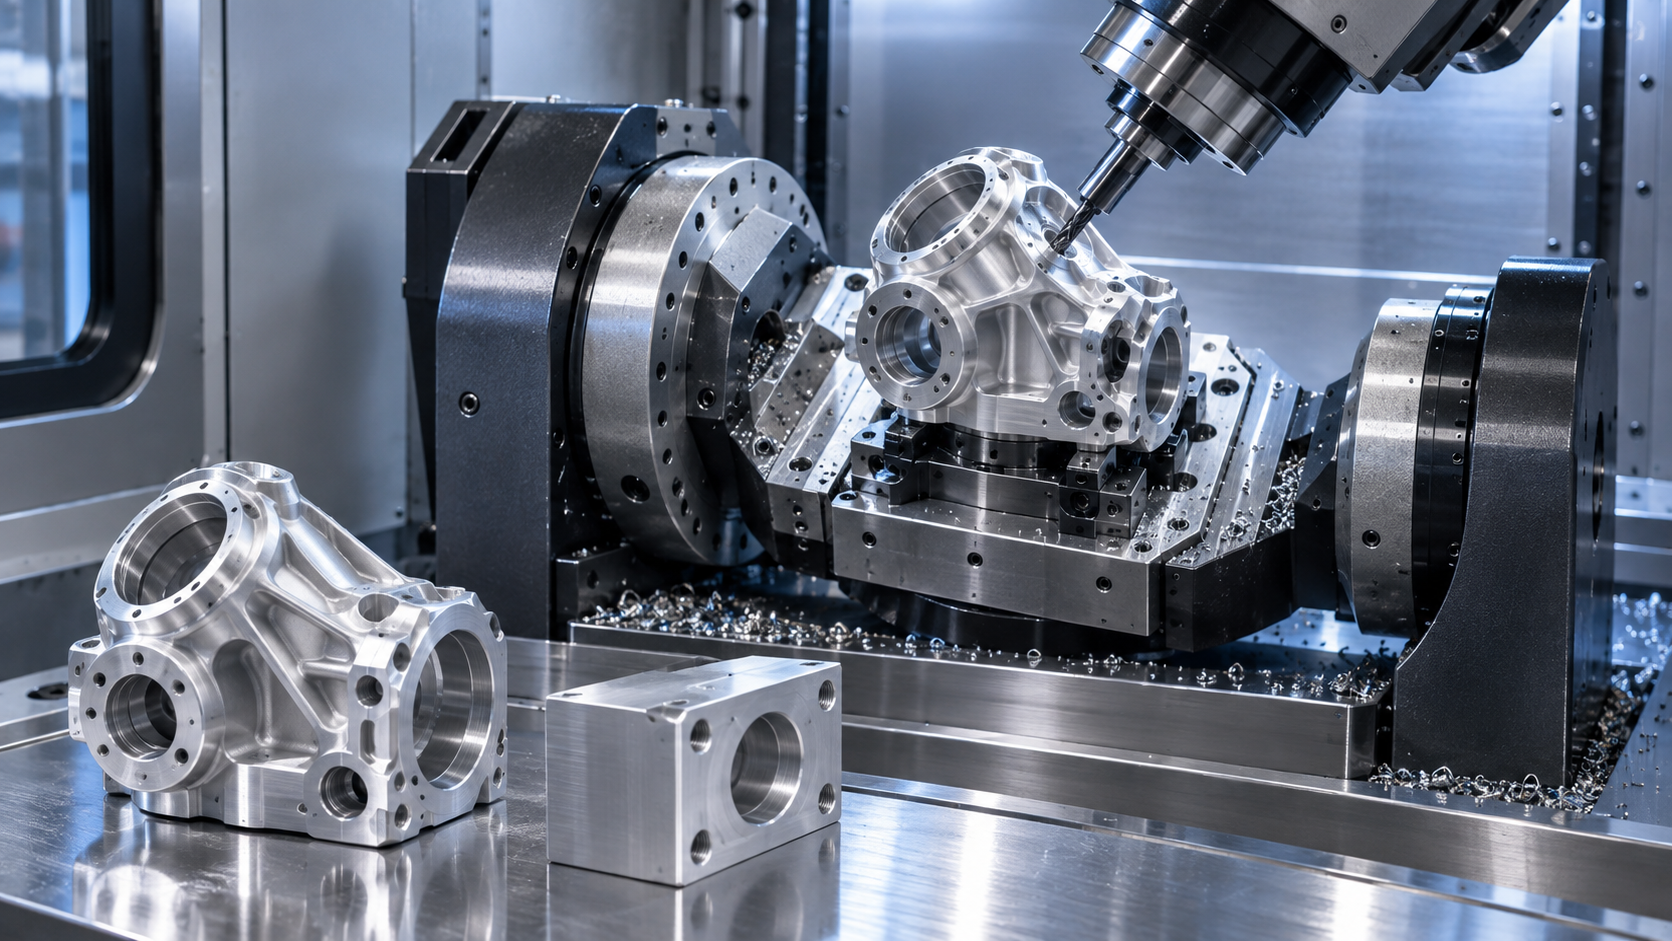
Überblick über die mehrachsige Bearbeitung in sieben Schritten
| Schritt | Entscheidung | Erforderliche Ausgabe |
|---|---|---|
| 1 | Kartenmerkmale: Anflugwege, Bezugssysteme und gesperrte Anflüge | Zugangs- und Beziehungskarte |
| 2 | Wählen Sie eine Bearbeitungsart aus: indexierte 4-Achs-Bearbeitung, simultane 4-Achs-Bearbeitung, 3+2-Bearbeitung, 5-Achs-Bearbeitung oder Fräs-Dreh-Kombination | Benannter Bearbeitungsmodus |
| 3 | Trennung von Positionierung und simultanem Schneiden | Zugehörigkeit von Werkzeugwegen zu Elementen |
| 4 | Beweisen Sie, warum eine Drehbewegung erforderlich ist | Dokumentierter Nutzen hinsichtlich Zugang oder Einrichtung |
| 5 | Vergleichen Sie eine herkömmliche 3-Achsen-Fräsbahn | Basis für Mindestfähigkeiten |
| 6 | Kinematik, Werkstückspannung, Werkzeuge und Prüfung validieren | Maschinenspezifischer Prozessplan |
| 7 | Vollständige Kosten vergleichen und Produktion freigeben | Angebot für zugelassene Teile und Kontrollplan |
Schritt 1: Erfassen Sie, wie sich der Zugang zum Werkzeug durch die Drehbewegung verändert
Eine dreiachsige Fräsmaschine positioniert den Fräser relativ zum Werkstück entlang dreier linearer Achsen. Um eine andere Seite zu bearbeiten, ist in der Regel eine neue Einrichtung, eine Winkelaufspannung oder eine andere Methode erforderlich, um diese Fläche der Spindel zuzuwenden.
Durch Hinzufügen einer Drehbewegung kann die Maschine das Werkstück oder die Spindel unter CNC-Steuerung ausrichten. Autodesk’s Überblick über die mehrachsige Bearbeitung beschreibt das vierachsige Fräsen als drei lineare Achsen plus eine Drehachse und das simultane fünfachsige Fräsen als koordinierte Bewegung über alle fünf Achsen hinweg. Die physikalischen Drehbewegungen können vom Tisch, vom Spindelkopf oder aus einer kombinierten Anordnung stammen.
Durch die zusätzliche Ausrichtung kann eine Stelle bearbeitet werden, die mit einer festen Werkzeugausrichtung nicht erreichbar ist, der Abstand zum Halter verbessert werden oder mehrere Flächen in einer Aufspannung bearbeitet werden. Damit werden jedoch nicht alle geometrischen Einschränkungen beseitigt. Die Vorrichtung, das Werkstück, die Spindel, der Halter und das Werkzeug müssen weiterhin einen kollisionsfreien Weg innerhalb des tatsächlichen Arbeitsraums der Maschine haben.
Schritt 2: Wählen Sie den Mehrachsenmodus aus.
“Multi-Axis” ist eine Gruppe von Verfahren. In dem Angebot sollte angegeben werden, in welchem Modus die einzelnen Merkmale erzeugt werden.
| Modus | Wie es sich bewegt | Nützliches Funktionsmuster | Wichtiger Prüfpunkt |
|---|---|---|---|
| Indexiert, 4-achsig | Eine Drehachse positioniert sich und arretiert vor dem Schneiden | Mehrere Seiten oder wiederholte Winkelpositionen | Drehachse, Auflage und Indexierungsbeziehung |
| Simultane 4-Achsen-Bearbeitung | Eine Drehachse bewegt sich während des Schneidvorgangs zusammen mit den Linearachsen | Um einen Zylinder gewickelte Pfade und Elemente | Rotationswerkzeugbahn, Oberflächenverhalten und Abstand zu Kabeln oder Halterungen |
| 3+2-Positionen-Bearbeitung | Zwei Drehachsen richten aus und arretieren; drei Linearachsen schneiden | Schrägflächen, Bohrungen und mehrseitige Taschen | Feste Ausrichtung, Arbeitsversatz und Drehgenauigkeit |
| Simultane 5-Achsen-Bearbeitung | Drei lineare und zwei rotierende Achsen interpolieren während des Schneidvorgangs | Schneidklingen, Laufräder und sich ständig ändernde Werkzeugrichtungen | Werkzeugachsensteuerung, Maschinenkinematik und Kollisionssimulation |
| Multitasking-Drehen | Drehbearbeitung mit rotierenden Werkzeugen, Zusatzachsen oder einer Subspindel | Rotationskörper mit Abflachungen, Durchgangsbohrungen, Anschlüssen oder gefrästen Merkmalen | Übertragung zwischen Haupt- und Nebenspindel, Achskonfiguration und Zuordnung von Merkmalen |
Schritt 3: Trennung von indexierter und simultaner Bewegung
Eine Achse kann das Werkstück positionieren und anhalten oder sich bewegen, während das Schneidwerkzeug im Einsatz ist. Dieser Unterschied wirkt sich auf die Programmierung, die Schnittbedingungen und das Risiko aus.
Bei der 3+2-Bearbeitung richten zwei Drehachsen das Werkstück oder die Spindel in einem festen Winkel aus. Diese bleiben arretiert, während eine dreiachsige Bahn die Bearbeitung durchführt. Schrägbohrungen und Seitentaschen erfordern häufig eine Ausrichtung ohne kontinuierliche Fünf-Achsen-Bewegung. Autodesk’s Fünf-Achsen-Führung beschreibt „3+2“ als feste Werkzeugausrichtung nach der Positionierung.
Bei der simultanen 5-Achs-Bearbeitung ändert sich die Werkzeugrichtung entlang der Schnittbahn. Diese kann einer Schaufel, einem Laufrad, einer gekrümmten Wand oder einer anderen Oberfläche folgen, bei der eine feste Ausrichtung den Zugang nicht gewährleisten kann. HEIDENHAINs Fachartikel zur Drehachse unterscheidet ebenfalls zwischen der „Locked 3+2“-Positionierung und der synchronen Interpolation von drei Linear- und zwei Drehachsen.
Eine 5-Achsen-Maschine kann beide Betriebsarten ausführen. Ein auf dieser Maschine gefertigtes Werkstück sollte nicht als „simultan 5-Achsen“ bezeichnet werden, es sei denn, der Werkzeugweg nutzt während der Bearbeitung tatsächlich koordinierte Drehbewegungen.
Schritt 4: Nachweisen, dass das Bauteil eine mehrachsige Bearbeitung erfordert
1. Entscheidende Merkmale treten an mehreren Stellen auf
Ein Gehäuse kann über eine Befestigungsbasis, Bohrungen an benachbarten Flächen und Anschlussöffnungen rund um den Körper verfügen. Durch rotierende Positionierung lassen sich diese Flächen freilegen, ohne dass das Teil wiederholt entfernt und neu ausgerichtet werden muss. Der Vorteil kommt besonders dann zum Tragen, wenn sich die gegenseitigen Beziehungen der Teile mit separaten Vorrichtungen nur schwer umsetzen lassen.
2. Löcher oder Flächen weisen zusammengesetzte Winkel auf
Ein abgewinkeltes Werkstück, das nicht parallel zu einer Hauptmaschinebene verläuft, erfordert möglicherweise eine spezielle Vorrichtung auf einer dreiachsigen Maschine. Mit zwei Drehachsen lässt es sich direkt zur Spindel ausrichten. Bei Werkstücken mit festem Winkel empfiehlt sich in der Regel eine 3+2-Positionierung vor der simultanen Fünf-Achsen-Bearbeitung.
3. Die Geometrie umschließt einen zylindrischen Körper
Radiale Bohrungen, Fenster, spiralförmige Bahnen und sich wiederholende Merkmale an einem Rohr oder einer Hülse eignen sich für die vierachsige Bearbeitung. Eine gesteuerte Mittellinie ersetzt mehrere manuell indexierte Positionen, vorausgesetzt, das Werkstück kann während der Drehung festgehalten und abgestützt werden.
4. Der Halter verhindert einen Anflug unter einem festen Winkel
Ein Fräser kann theoretisch eine tiefe Aussparung erreichen, während der Halter gegen eine Wand stößt. Durch Neigen des Werkstücks oder der Spindel lässt sich Freiraum schaffen, sodass ein kürzeres, steiferes Werkzeug verwendet werden kann. Es muss die gesamte Werkzeugbaugruppe und die Halterung überprüft werden, nicht nur die Fräserspitze.
5. Die Werkzeugrichtung muss sich entlang einer gekrümmten Oberfläche ändern
Klingen, Laufräder und komplexe Konturen erfordern unter Umständen eine kontinuierliche Ausrichtung, damit der effektive Schneidbereich der Oberfläche folgt. Hierbei handelt es sich um ein echtes simultanes Mehrachsenproblem, das geeignete CAM-, Nachbearbeitungs- und Simulationsverfahren erfordert.
6. Ein erneutes Festklemmen würde eine entscheidende Beziehung zerstören
Wenn eine Bohrung, eine Stirnfläche und ein Lochmuster über ein gemeinsames Bezugssystem in Beziehung zueinander stehen müssen, können diese Elemente durch eine Drehvorrichtung in einer einzigen Aufspannung zusammengehalten werden. Dadurch lässt sich ein Schritt zur Bezugspunktübertragung einsparen, wenngleich die Drehtransformation und die Maschinenkalibrierung das Ergebnis weiterhin beeinflussen.
7. Die Wiederholfertigung rechtfertigt eine Zusammenlegung der Rüstvorgänge
Eine Reduzierung der manuellen Handhabung kann den Durchsatz und die Prozesskonsistenz für eine geeignete Teilefamilie verbessern. Die wirtschaftliche Rentabilität hängt eher von den tatsächlichen Kosten für Vorrichtungen, Programmierung, Zykluszeiten, Prüfungen, Chargen und Automatisierung ab als von einem allgemeingültigen Mengenschwellenwert.
Schritt 5: Vergleich mit einer herkömmlichen 3-Achsen-Fräsbahn
Viele Präzisionsbauteile erfordern keine zusätzlichen Drehachsen. Eine Platte mit Aussparungen und Lochmustern, ein von oben offenes Gehäuse, ein Spannblock oder eine Halterung mit Merkmalen, die nur aus festen Richtungen zugänglich sind, lassen sich möglicherweise einfacher auf einer starren 3-Achsen-Maschine fertigen.
Verwenden Sie die Dreiachsbearbeitung mit geplanten Sekundärpositionen, wenn:
- Die Richtungen der Merkmale sind orthogonal und lassen sich leicht in einer Vorrichtung fixieren;
- Die Funktionsbezugspunkte lassen sich zuverlässig übertragen;
- Werkzeuge und Halter erreichen jede Oberfläche, ohne übermäßig hervorzustehen;
- Die erwartete Stückzahl rechtfertigt keine aufwendige Drehspannvorrichtung;
- Ein einfacher Prozess führt zur Herstellung des zugelassenen Bauteils bei geringerem Gesamtrisiko bzw. geringeren Gesamtkosten.
Zusätzliche Achsen können den Aufwand für Programmierung, Postprozessor, Kalibrierung, Kollisionsprüfung und Verifizierung erhöhen. Sie sollten eine dokumentierte Einschränkung beheben. BAOSONGs CNC-Fräsen von Aluminium Diese Seite liefert Hintergrundinformationen zu herkömmlichen prismatischen Bauteilen, während ihre Mehrachsige Aluminiumbearbeitung Auf dieser Seite wird der gesamte Servicekreislauf behandelt.
Die mehrachsige Bearbeitung beschränkt sich nicht nur auf das fünfachsige Fräsen
Der Begriff wird oft mit fünfachsigen Bearbeitungszentren in Verbindung gebracht, doch Produktionsanlagen kombinieren Bewegungen auf vielfältige Weise. Eine vierachsige Fräsmaschine verfügt über eine Drehachse. Ein Drehzentrum kann zusätzlich über eine C-Achsen-Spindelsteuerung, angetriebene Werkzeuge, eine Y-Achse, eine zweite Spindel oder zusätzliche Revolverköpfe verfügen. Eine Fräs-Dreh-Plattform kann umfangreichere Dreh- und Fräsvorgänge kombinieren.
Autodesks Dokumentation zur Maschinenkinematik unterscheidet Drehmaschinen mit angetriebenen Werkzeugen von fräsbasierten Fräs-Dreh-Systemen. Dies ist von Bedeutung, da eine identische Anzahl von Achsen keine Garantie für identische Zugänglichkeit, Werkstückhandhabung oder Prozessfähigkeit darstellt.
Bei einer Welle mit Keilnut und radialer Bohrung beginnen Sie mit den Rotationsmerkmalen und werten Sie diese aus CNC-Drehen von Aluminium mit geeigneter Sekundärbewegung. Bei einem mehrseitigen Gehäuse oder einer gekrümmten Halterung sollten Sie mit der Fräszugänglichkeit und der Ausrichtung der Spannvorrichtung beginnen. Lassen Sie die steuernde Geometrie die Plattform bestimmen.
Schritt 6: Überprüfung der Genauigkeit, der Programmierung und der Werkstückspannung
Die Drehpositionierung kann zur Präzision beitragen, da sie eine manuelle Neupositionierung zwischen Merkmalen, die zueinander in Beziehung stehen müssen, überflüssig macht. Sie kann jedoch auch neue Fehlerquellen mit sich bringen: die Positionierung der Drehachse, die Kalibrierung des Drehpunkts, die kinematische Transformation, das thermische Verhalten und den Abstand zwischen dem Drehzentrum und dem Merkmal.
HEIDENHAIN weist darauf hin, dass sich Positionierfehler der Drehachsen bei der fünfachsigen Bearbeitung direkt auf das Werkstück auswirken. Siemens’ SINUMERIK-Handbuch zur simultanen Bearbeitung erläutert, dass die Werkzeugausrichtung zusammen mit der Position der Werkzeugspitze programmiert werden muss und dass das tatsächliche Ergebnis von der Kinematik der Maschine abhängt.
In der Zeichnung sollten die Anforderungen hinsichtlich Größe, Form, Ausrichtung, Lage und Rundlaufgenauigkeit deutlich hervorgehoben sein. ASME Y14.5-2018 (R2024) enthält die derzeit gültige nordamerikanische Sprachversion für die Festlegung und Auslegung von GD&T. Der gewählte Projektstandard und die Bezugssystemstruktur bestimmen die Abnahmeanforderungen; “Fünf-Achsen-Präzision” ist kein Ersatz dafür.
Programmierung, Simulation und Nachbearbeitung sind Teil des Prozesses
Eine mehrachsige CAM-Software muss den Schnittpunkt, die Werkzeugausrichtung, die Neigung und den Versatz steuern sowie die Bewegungen koordinieren und Kollisionen mit dem Werkstück, der Spannvorrichtung und der Maschine vermeiden. Selbst ein korrekter Fräsweg kann fehlschlagen, wenn der Postprozessor Bewegungen ausgibt, die nicht mit der Achsenkonvention, den Begrenzungen oder den Steuerungsfunktionen der Maschine übereinstimmen.
Eine produktionsreife Überprüfung sollte Folgendes umfassen:
- das eigentliche kinematische Modell der Maschine;
- Rohling, Teil, Vorrichtung, Klemmen, Werkzeug und Halter;
- Drehweg, bevorzugte Ausrichtung und Abwickelverhalten;
- Prüfung auf Kollisionen und Beinahe-Kollisionen durch Verknüpfung von Bewegungen;
- sichere Werkzeugwechsel, Antastvorgänge und Rückzüge;
- Überprüfung der Postprozessor- und Steuerungskonfiguration;
- ein kontrollierter Testplan.
Bei der simultanen 5-Achsen-Bearbeitung können Werkzeug- und Achswechsel mit dem Vorschub, Oberflächenmarkierungen und Maschinenbewegungen zusammenwirken. Die programmierte Bahn sollte auf der vorgesehenen Maschine geprüft werden und nicht als übertragbare, generische Datei behandelt werden.
Die Werkstückspannung und der nutzbare Arbeitsraum können über die Machbarkeit entscheiden
Ein Drehtisch oder Drehzapfen nimmt Platz in Anspruch, und das Werkstück durchläuft beim Kippen einen größeren Raum. Ein Teil, das bei null Grad passt, kann in einer anderen Ausrichtung mit der Spindel, dem Halter, dem Gehäuse, den Kabeln oder der Vorrichtung kollidieren.
Die Werkstückspannung muss die erforderlichen Flächen freilegen und gleichzeitig den Schnittkräften standhalten. Hohe Aufsatzstücke können den Zugang verbessern, verändern jedoch die Steifigkeit und den Schwungradius. Zylindrische Teile benötigen möglicherweise eine Unterstützung durch den Reitstock. Dünne Aluminiumgehäuse erfordern unter Umständen speziell geformte Aufspannvorrichtungen oder eine kontrollierte Spannkraft, um zu vermeiden, dass sie in verformtem Zustand bearbeitet und geprüft werden.
Fragen Sie den Lieferanten nach der vorgeschlagenen Ausrichtung, den Aufspannflächen, den verbleibenden unzugänglichen Bereichen und dem Plan für die zweite Bearbeitungsstufe. Eine Bearbeitung in einer Aufspannung ist nur dann sinnvoll, wenn die gewählte Spannvorrichtung das Bauteil und die erforderlichen Merkmale ausreichend stützt.
Schritt 7: Gesamtkosten und Produktionswert bewerten
Die mehrachsige Bearbeitung kann den Bedarf an Spannvorrichtungen, Handhabungsvorgängen und Warteschlangen verringern, den Einsatz kürzerer Werkzeuge ermöglichen oder Prüfschritte zusammenfassen. Sie kann jedoch auch teurere Ausrüstung, Programmierung, Simulation, rotierende Spannvorrichtungen und Kalibrierung erfordern. Keiner dieser Effekte lässt sich in einen universellen Preismultiplikator umrechnen.
Vergleichen Sie dieselbe akzeptierte Komponente anhand von zwei oder mehr vollständigen Routen:
- Anzahl der Rüstvorgänge und manuellen Übergaben;
- Kosten für Spannvorrichtung und Weichbacken;
- Programmierung, Simulation und Erprobung;
- Schrupp-, Schlicht- und Entgratzyklus;
- Reichweite des Werkzeugs, zu erwartender Verschleiß und Zugangsrisiko;
- Erstmusterprüfung und wiederkehrende Prüfung;
- Chargengröße, Beladungsmethode und Auswirkungen von Konstruktionsänderungen.
Eine höhere Maschinenauslastung kann dennoch zu niedrigeren Gesamtkosten führen, wenn dadurch aufwendige Arbeitsschritte entfallen. Ein einfacherer Bearbeitungsweg kann vorteilhafter sein, wenn die Drehbewegung keinen nützlichen Zugang oder keine zusätzliche Positionskontrolle bietet. Fordern Sie ein fertige CNC-Bearbeitung ein Angebot, anstatt die nominalen Maschinenstundensätze zu vergleichen.
Eine Entscheidungstabelle „Anforderung-zu-Prozess“
| Erfordernis | Mögliche Route | Randbedingung | Verifizierungsverfahren |
|---|---|---|---|
| Elemente an zwei zugänglichen, rechtwinklig zueinander stehenden Seiten | 3-Achsen mit zwei gesteuerten Konfigurationen | Datenübertragung und Wiederholgenauigkeit der Spannvorrichtung | Prüfung von Merkmalen im Bezugssystem der Zeichnung |
| Wiederholte radiale Öffnungen um eine Hülse herum | Indexiert, 4-achsig | Mittellinie, Stütze und Winkelzugang | Position des Anschlusses und Winkelbeziehung |
| Mehrere Bohrungen mit festem Verbundwinkel | 3+2-Positionen-Bearbeitung | Freiraum zwischen rotierendem Gehäuse und Werkzeug/Halter | Lage und Ausrichtung der Bohrung in Bezug auf Bezugspunkte |
| Klinge mit wechselnder Normalrichtung | Simultane 5-Achsen-Bearbeitung | Werkzeugachsen-Steuerung, Kollisionsvermeidung und Maschinenkinematik | Erprobung des Oberflächenprofils und des kontrollierten Prozesses |
| Gedrehter Korpus mit Abflachungen und Querbohrungen | Drehen mit angetriebenem Werkzeug oder „Drehen und Fräsen“ | Verfügbarkeit der Achsen und Beziehungen zwischen den Funktionen | Rotations- und außeraxiale Merkmale in festgelegten Aufbauten |
Drei hypothetische Beispiele
Diese Beispiele dienen der Veranschaulichung der Prozessauswahl und stellen keine BAOSONG-Kundenbeispiele dar.
Robotergelenkgehäuse mit abgewinkelten Lagerbohrungen
Anforderung: Mehrere Flächen und Bohrungen müssen auf den Befestigungsbezugspunkt bezogen sein. Kandidat: 3+2-Positionen-Bearbeitung zur Ausrichtung jeder festen Bohrung. Grenzwert: Lagerabstand, Steifigkeit der Werkstückspannung und Drehkalibrierung. Überprüfen: Bohrungsposition, Ausrichtung und Größe der Lagerfläche im Bezugssystem der Zeichnung.
Aluminiumhülse mit gleichmäßig verteilten Fenstern
Anforderung: Fenster und Öffnungen wiederholen sich um eine Mittellinie herum. Kandidat: indexierte oder simultane vierachsige Bearbeitung. Grenzwert: Spannlänge, Wandverformung, Winkelausrichtung und Zugang zu Graten. Überprüfen: Beziehung zur Mittellinie, Winkelmuster und Kantenbeschaffenheit.
Laufrad mit gekrümmten Schaufeln
Anforderung: Der Fräser muss Oberflächen mit sich ständig ändernder Ausrichtung folgen. Kandidat: gleichzeitige fünfachsige Bearbeitung. Grenzwert: Halterzugriff, Kollision, Postprozessor, Restbestand und Oberflächenstrategie. Überprüfen: Oberflächenprofil, optische Konsistenz der Werkzeugwege und dokumentierter Prüfumfang.
Checkliste für die Produktionsfreigabe
- Bestimmen Sie das Merkmal und die Beziehung, die jeweils eine Drehbewegung erfordern.
- Nach Namen indiziert, 3+2 oder gleichzeitiges Schneiden für jedes betroffene Merkmal.
- Überprüfen Sie die tatsächliche Kinematik von Kopf und Tisch, die Drehbegrenzungen, die Kalibrierung des Drehpunkts und den nutzbaren Arbeitsbereich.
- Simulieren Sie Rohlinge, Teile, Vorrichtungen, Spannvorrichtungen, Halterungen und den gesamten Drehvorgang.
- Legen Sie die Bezugspunkte für die Bearbeitung und Prüfung fest, einschließlich etwaiger Bearbeitungsvorgänge auf der Rückseite.
- Den ersten Artikel hinsichtlich Abmessungen, Oberflächenbeschaffenheit, Graten und funktionsfähiger Montage freigeben.
- Bei Änderungen an Maschine, Postprozessor, Vorrichtung, Abfolge oder Rohmaterial ist eine Überprüfung erforderlich.
Stoppbedingungen: Die mehrachsige Bearbeitung ist noch nicht bereit
- “Komplexes Bauteil” ist der einzige Grund, der für den Einsatz zusätzlicher Achsen angegeben wird.
- Im Angebot ist von „Fünf-Achsen“ die Rede, ohne zwischen 3+2 und simultaner Bewegung zu unterscheiden.
- Eine einfachere 3- oder 4-Achsen-Fräsbahn wurde nicht untersucht.
- Bei der CAM-Simulation werden die tatsächliche Maschine, die Vorrichtung, der Halter und das Werkstück nicht berücksichtigt.
- Wichtige Abhängigkeiten erstrecken sich über verschiedene Betriebsbereiche hinweg, ohne dass ein Plan für die Datenübertragung vorliegt.
- Die Kalibrierung der Drehachse, die Steuerung des Werkzeugmittelpunkts oder das Prüfverfahren sind nicht definiert.
- Der Kostenvergleich berücksichtigt nicht die Programmierung, die Nachbearbeitung, die Vorrichtungen, die Prüfung und die Ausbeute an akzeptierten Teilen.
Checkliste für die Angebotsanfrage zur kopierfertigen mehrachsigen Bearbeitung
- 3D-Modell und 2D-Zeichnung in übereinstimmender Revisionsversion;
- Funktionsbezugspunkte, kritische Beziehungen und zusammenpassende Bauteile;
- Legierung, Härtegrad, Rohform und zugelassene Ersatzwerkstoffe;
- abgewinkelte Merkmale, unzugängliche Bereiche und erforderliche Oberflächenkontinuität;
- Merkmale, die bei einer einzigen Klemmung erhalten bleiben sollten;
- Anforderungen an Oberflächenstruktur, Kanten, Beschichtung, Abdeckung und optisches Erscheinungsbild;
- Prototypen, Markteinführung und Serienmengen mit Variantenmix;
- Anforderungen hinsichtlich Inspektion, Rückverfolgbarkeit und Berichterstattung.
BAOSONGs technische Unterstützung, Qualitätsübersicht Und Ressourcen zur Oberflächenbearbeitung nützliche Projektbeiträge identifizieren. Anwendungen wie Robotik- und Automatisierungskomponenten müssen dennoch zeichnungsspezifisch geprüft werden; ein Branchenkennzeichen allein reicht nicht aus, um die Achsenausrichtung festzulegen. Senden Sie die Zeichnungen und fordern Sie die einzelnen Phasen an zur Erörterung der Herstellungswege.
Häufig gestellte Fragen
Bedeutet „mehrachsig“ immer „simultane Fünf-Achsen-Bearbeitung“?
Nein. Dazu gehören unter anderem Konfigurationen mit indexierter Vier-Achsen-Bearbeitung, simultaner Vier-Achsen-Bearbeitung, 3+2-Positionsbearbeitung, simultaner Fünf-Achsen-Bearbeitung und Multitask-Drehen. Im Bearbeitungsplan sollte angegeben werden, welche Achsen sich bei jedem Schnitt bewegen.
Kann die mehrachsige Bearbeitung die Toleranzkontrolle verbessern?
Es kann hilfreich sein, wenn durch die Drehpositionierung verwandte Merkmale in einer Aufspannung zusammengefasst werden. Drehkalibrierung, Kinematik, Werkstückspannung, Temperatur und Messung beeinflussen das Ergebnis jedoch weiterhin, sodass keine Achsanzahl eine Toleranz garantieren kann.
Erfordern Teile mit fünf bearbeiteten Seiten eine fünfachsige Bearbeitung?
Nein. An einer dreiachsigen Maschine können mehrere Aufspannungen mit fester Ausrichtung geeignet sein. Eine fünfachsige Bearbeitung ist dann sinnvoll, wenn zwei Drehausrichtungen den Zugang, die Bezugspunktsteuerung, die Werkzeugauslegung oder die Gesamtproduktionseffizienz verbessern.
Ist 3+2 weniger leistungsfähig als die simultane Fünf-Achsen-Bearbeitung?
Es löst ein anderes Problem. 3+2 eignet sich gut für Ebenen, Bohrungen und Taschen mit festem Winkel. Eine simultane Bewegung ist erforderlich, wenn sich die Werkzeugausrichtung entlang des Schnitts kontinuierlich ändern muss.
Was ist das deutlichste Anzeichen dafür, dass ein Bauteil eine mehrachsige Bearbeitung erfordert?
Ein kritisches Merkmal lässt sich mit einer praktikablen, in eine feste Richtung ausgerichteten Aufspannung und Werkzeugkonfiguration nicht erreichen, bearbeiten oder fräsen. Vergewissern Sie sich, dass eine Drehbewegung dieses spezifische Problem löst, bevor Sie sich für die komplexere Vorgehensweise entscheiden.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
