
Kurze Antwort: Maßgefertigte Kühlplatten für Elektrofahrzeug-Batterien
BAOSONG entwickelt maßgeschneiderte Kühlplatten für Elektrofahrzeug-Batterien, die genau auf Ihr Modul-Layout und Ihre Produktionsanforderungen zugeschnitten sind. Eine Kühlplatte aus Aluminium für Batterien vereint eine leichte Kontaktfläche mit leicht herstellbaren Kühlmittelkanälen und Befestigungsvorrichtungen.
Bei breiten, stabilen Kontaktflächen und wiederkehrendem Bedarf geben wir der Konstruktion aus geformten Blechen mit einem geeigneten Fügeverfahren den Vorzug. Gerade, sich wiederholende Kanäle eignen sich besser für das Strangpressverfahren; lokale komplexe Merkmale hingegen für die CNC-Bearbeitung. Diese Entscheidung treffen wir unter Berücksichtigung der Kühlmittelverträglichkeit, der Belastungen an den Anschlüssen und der Abnahme vor Produktionsbeginn.
Senden Sie uns eine Zeichnung, einen Modulaufbau, ein Beispielfoto oder die Problemstellung, die gelöst werden soll. Wir erstellen daraus einen Fertigungsvorschlag, legen Prioritäten für die Schnittstellen fest und erstellen ein Angebot. Besprechen Sie Ihr Projekt zur Kühlplatte für Elektrofahrzeug-Batterien.
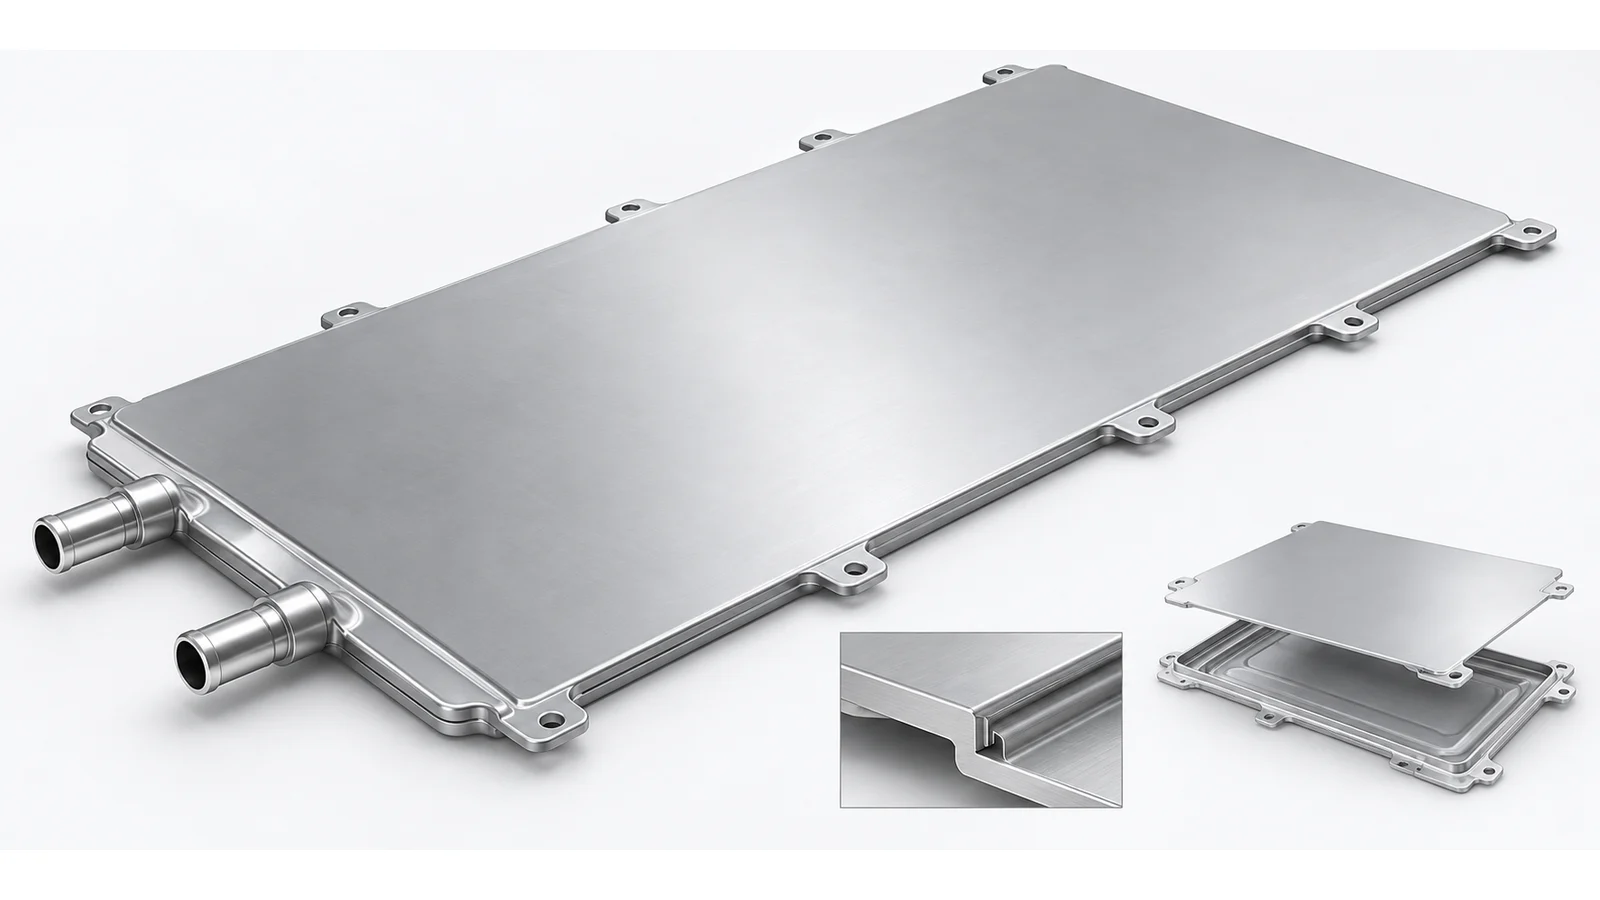
Auf einen Blick: Welche Plattenroute passt zu Ihrem Projekt?
| Ihre Anforderung | Empfehlung von BAOSONG | Entscheidung über einen Vergleich |
|---|---|---|
| Große, reproduzierbare Kontaktfläche des Moduls | Konstruktion aus siebgeformten Platten, zuerst | Kanalbildung, Kontaktebenheit und Fügedurchführbarkeit |
| Lange Abschnitte mit gleichbleibendem Querschnitt | Mehrkanal-Extrusion mit speziell entwickelten Endverschlüssen | Strömungsverteilung, zugängliche Verschlüsse und Befestigung an Anschlüssen |
| Komplexe lokale Kanäle oder zahlreiche Varianten | Verwenden Sie eine CNC-gefräste Grundplatte mit einer festgelegten Anschlussmöglichkeit für die Abdeckung | Werkzeugzugang, minimale Restwandstärke und endgültige Druckgrenze |
| Freigegebene Plattenzeichnung, bereit für die Beschaffung | Überprüfung der Fertigung und Erstellung eines Angebots gemäß der genehmigten Überarbeitung | Vereinbarter Umfang von Bauteilen oder Baugruppen sowie Abnahmeprotokolle |
| Übertragung oder Wiederholung der Produktion | Funktionale Schnittstellen und die Produktionsbasis beibehalten | Welche Prozessänderungen erfordern eine erneute Überprüfung? |
Was liefert ein Anbieter von Flüssigkeitskühlplatten für Batterien?
Eine Flüssigkeitskühlplatte für Batterien leitet Wärme von der Kontaktfläche der Batterie in ein zirkulierendes Kühlmittel ab. Die Kühlplatte für Elektrofahrzeugbatterien kann als bearbeitete Bauteile, als zusammengefügte Plattenbaugruppe oder als Platte mit vorgegebenen Anschlüssen geliefert werden. Diese Ausführungen erfordern unterschiedliche Prüf- und Montagearbeiten.
BAOSONG hält den Lieferumfang im Angebot fest: Geometrie von Sockel und Abdeckung, Verbindungs- oder Dichtungsausführung, Schnittstellen, Befestigungsreferenzen, Reinheitsanforderungen und vereinbarte Dokumentation. Wenn Sie bereits über einen genehmigten Entwurf verfügen, prüfen wir die Herstellbarkeit und ermitteln Abweichungen, die einer Genehmigung bedürfen. Für einen neuen Modulentwurf erhalten Sie eine Konstruktionsempfehlung sowie eine Liste der zu entwickelnden Schnittstellen.
Eine Kühlplatte für das Batteriewärmemanagement ist eine Komponente des thermischen Regelkreises eines Fahrzeugs. Pumpen, Ventile, externe Wärmeabfuhr und Steuerungen bestimmen ihre Betriebsbedingungen. Dieser Artikel befasst sich mit der Beschaffung der Platten; ein komplettes Batteriepack-Gehäuse verfügt über eine separate Fertigungsumfang für Aluminiumgehäuse für Elektrofahrzeuge. Eine ESS-Kühlplatte für die stationäre Speicherung muss ebenfalls einer eigenen Betriebs- und Integrationsprüfung unterzogen werden.
Warum sollte man sich für eine Kühlplatte aus Aluminium entscheiden?
Wir empfehlen Aluminium, wenn eine große Batteriekontaktfläche, eine begrenzte Baugruppenmasse und integrierte Flüssigkeits- oder Befestigungsmerkmale aufeinander abgestimmt werden müssen. Aluminium bietet eine wärmeleitende Wand ohne die Masse einer gleichwertigen Kupferwand mit derselben Geometrie und ist in Form von Blechen, Strangpressprofilen und bearbeiteten Bauteilen erhältlich. Diese Auswahlmöglichkeiten ermöglichen es uns, den Fertigungsaufwand genau dort einzusetzen, wo die Platte ihn benötigt: Kanäle, Anschlussblöcke, Dichtflächen und Modulkontaktflächen.
Der Fertigungsvorteil ergibt sich aus der Anpassung der Produktform an die Geometrie. Ein geformtes Blech kann flache Strömungsmerkmale über eine breite Fläche hinweg erzeugen; ein Strangpressprofil kann einen Kanalquerschnitt über seine gesamte Länge hinweg wiederholen; durch Zerspanung lassen sich lokale Geometrien und präzise Schnittstellen schaffen. Aluminium ermöglicht diese Optionen, ohne dass jedes Merkmal aus einem großen massiven Rohling herausgeschnitten werden muss.
Wählen Sie das Legierungssystem entsprechend dem Umform- und Fügeverfahren aus. Materialien für Batteriekühlplatten von Gränges Dies verdeutlicht, dass für diese Anwendung Blech- und Legierungssysteme entwickelt werden. Eine bearbeitete Legierung ist nicht automatisch ein Ersatz für ein Hartlöt-Blechsystem. Die Spezifikation muss den endgültigen Materialzustand, die mit Kühlmittel in Berührung kommenden Oberflächen und die verbundene Konstruktion abdecken.
Die Leitfähigkeit von Aluminium allein bestimmt nicht die Zelltemperatur. Luftspalten, schlechter Kontakt, unzureichender Durchfluss oder ein ungeeignetes Kühlmittel können selbst ein gutes Plattenmaterial zunichte machen. Wenn einer dieser Faktoren überwiegt, beziehen sich unsere Empfehlungen zunächst auf die Schnittstelle oder die Konstruktion. Ein Materialwechsel erfolgt erst nach Feststellung einer definierten Unverträglichkeit oder einer bestimmten Leistungsanforderung, wobei die Auswirkungen auf Masse, Fügeverfahren und Fertigung gemeinsam geprüft werden.
Wie wir das Herstellungsverfahren auswählen
Für eine stabile, breite Moduloberfläche und wiederkehrende Aufträge, die den Einsatz spezieller Werkzeuge rechtfertigen, vergleichen wir zunächst eine aus geformtem Blech zusammengesetzte Platte mit einer extrudierten oder maschinell bearbeiteten Alternative. Bei geraden Durchlässen verlagert das Strangpressverfahren die Kanalbildung in den Querschnitt und reduziert den Aufwand für das Schneiden der Kanäle. Bei lokalen Verteilern, abgestuften Merkmalen oder häufigen Varianten ermöglicht eine CNC-bearbeitete Kühlplatte für Elektrofahrzeugbatterien eine einfache Anpassung der Geometrie. Die CNC-Bearbeitung kann auch dann als Fertigungsverfahren beibehalten werden, wenn die Komplexität des Bauteils und das Auftragsmuster dies rechtfertigen.
| Route und optimale Anpassung | Warum wir es empfehlen | Abwägung und Auslöser für Veränderungen | Beweismittel freigeben |
|---|---|---|---|
| Aus einem geformten Blech geformte, verbundene Platte: stabile, breite Kontaktfläche | Bildet flache Durchgänge im Kühlbereich; die sich wiederholende Geometrie ermöglicht den Einsatz eines speziellen Fertigungswerkzeugs | Werkzeuge, lokale Ausdünnung, Verbindungsqualität und Verformung. Ändern Sie den Verformungsweg, da sonst die Verbindung nicht die erforderliche Oberfläche und Kontur beibehalten kann. | Seriengerechte Abnahme von Wänden, Fugen, Kontaktflächen sowie thermische und hydraulische Abnahme |
| Mehrkanal-Extrusion: konstanter Querschnitt | Integriert wiederkehrende Passagen; Bearbeitung der Enden, Anschlüsse und Befestigungsflächen zurückstellen | Abschnittsbeschränkungen und Endverschlüsse. Ändern Sie die Route, wenn variable Pfade oder unerreichbare Verschlüsse das Layout beeinträchtigen. | Querschnittsprüfungen, Prüfung der Dichtheit von Verschlüssen und Anschlüssen, Strömungsverteilung und vorgeschriebene Druckprüfungen |
| Bearbeiteter Sockel und Deckel: lokale Geometrie oder Varianten | Erstellt lokale Strömungswege und funktionale Merkmale mit flexiblen Zeichnungsänderungen; nützlich für Aufträge mit geringem Werkzeugaufwand und Nachbestellungen | Zerspanungszeit, Gratkontrolle und Anschluss an die Abdeckung. Vergleichen Sie die Bearbeitungswege erneut, wenn sich die Wirtschaftlichkeit aufgrund einer stabilen Wiederholungsnachfrage ändert. | Verbleibende Wände, saubere Kanäle, montierte Kontaktfläche und abgeschlossene Druckgrenzenprüfungen |
| Rohrbasiert oder Standardplatte: passende Geometrien verfügbar | Kann den Aufwand für die Entwicklung benutzerdefinierter Passagen reduzieren, wenn die Kontaktanordnung des Moduls ein bestehendes Formular akzeptiert | Kontaktabdeckung, zusätzliche Schnittstellen und Gehäuse. Wählen Sie eine kundenspezifische Platine, wenn diese die erforderliche Leistungsfähigkeit im eingebauten Zustand beeinträchtigen. | Tatsächliche Kontaktabdeckung, installierte Anschlusslasten, Strömungswiderstand und Temperaturverhalten der Module |
Hierbei handelt es sich um konstruktive Entscheidungen, nicht um austauschbare Verbindungsmerkmale. Dana’s Produktseite „Batterie-Kühlplatte“ beschreibt gestanztes Aluminium mit einem bestimmten Hartlötverfahren und einem ausgeglichenen Durchfluss. Es handelt sich um ein Konstruktionsbeispiel eines Anbieters und nicht um einen Beweis dafür, dass jede gestanzte oder hartgelötete Platte die gleiche Leistung erbringt.
Unser CNC-Bearbeitung von Aluminium Und Extrusionsfertigung Bei der Prüfung werden das Rohteil oder der Abschnitt mit den Merkmalen der fertigen Platte abgeglichen. Das Angebot vergleicht von Anfang an den jeweiligen Werkzeug-, Füge- und Prüfumfang; ein Kunde mit ausgereiften Zeichnungen muss keinen unnötigen Konzeptentwicklungszyklus durchlaufen.
Kontakt und Fluss miteinander in Einklang bringen
Ausgangspunkt sind die Kontaktfläche des Moduls und der verfügbare Kühlmittel-Betriebspunkt. Das Wärmeleitmaterial füllt den festgelegten Spalt zwischen Modul und Platte aus; seine Dicke, der Anpressdruck und sein Zustand beeinflussen den Wärmepfad. Wir ermitteln, welche Flächen und Befestigungsreferenzen diesen Kontakt bestimmen, und legen fest, ob die Ebenheit im freistehenden Zustand, im eingespannten Zustand oder im vereinbarten Montagezustand bewertet wird.
Die Durchflussbilanz bestimmt, ob das Kühlmittel die vorgesehenen Bereiche erreicht. Ein Serpentinenkreislauf macht die Abfolge der Wege deutlich, kann jedoch zu Druckverlusten und einem Anstieg der Kühlmitteltemperatur führen. Parallele Wege verkürzen die einzelnen Strecken, erfordern jedoch eine Verteileranordnung, die den Durchfluss aufteilt. Wir empfehlen kürzere oder aufgeteilte Wege, wenn ein langer Kreislauf die zulässige Druckabfallgrenze überschreitet; wir behalten einen einfacheren durchgehenden Weg bei, wenn dessen gemessene thermische und hydraulische Ergebnisse den Programmanforderungen entsprechen.
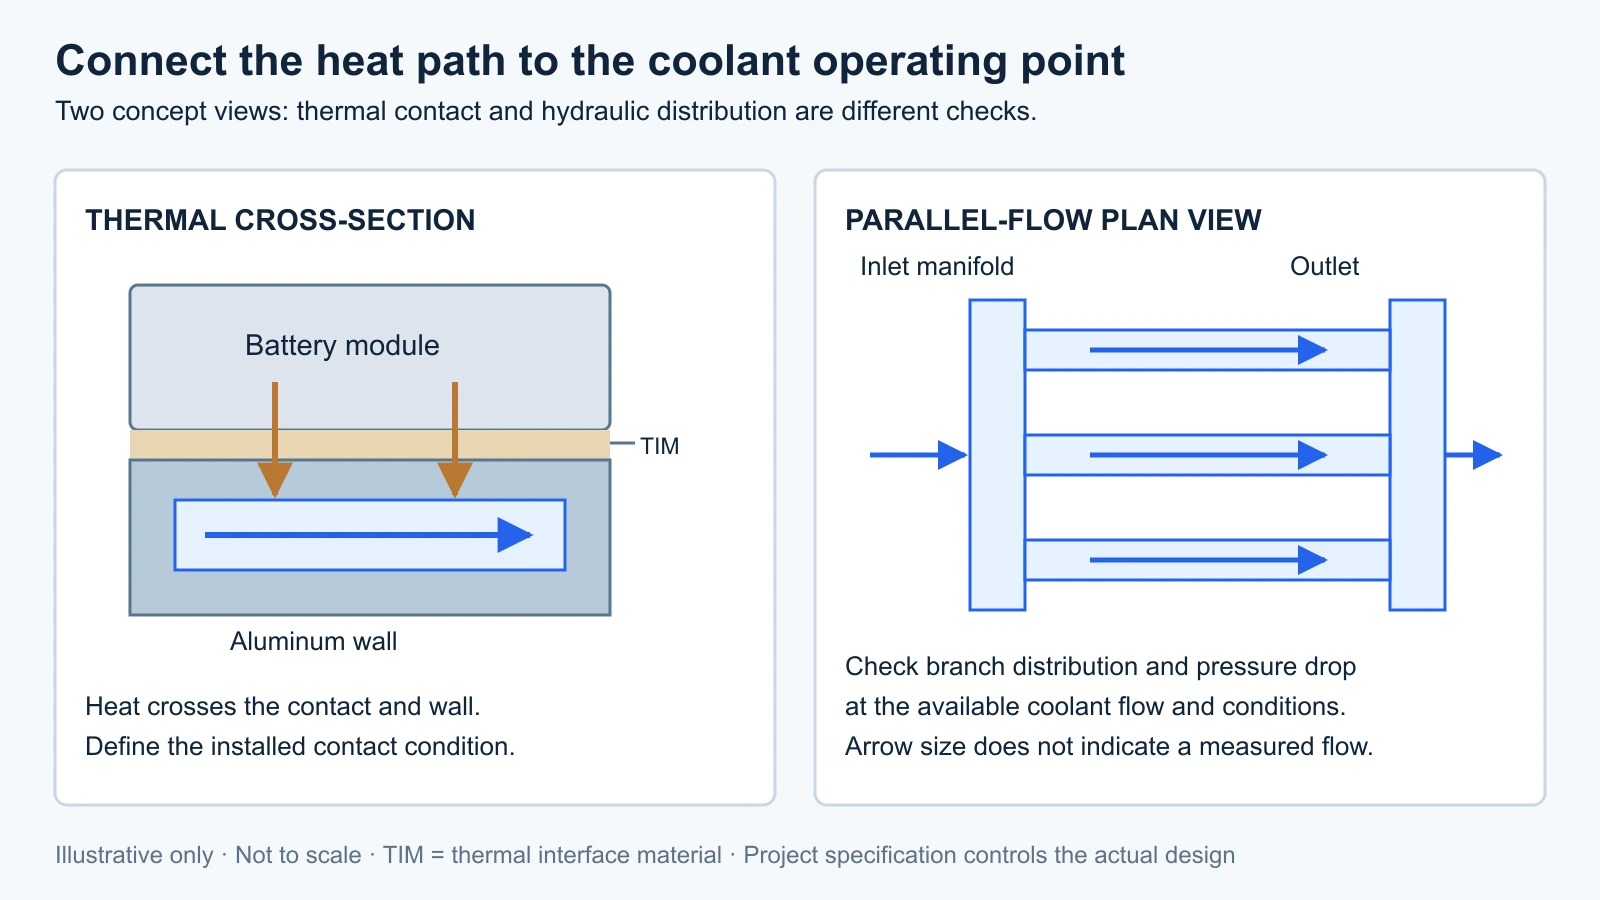
Wir legen die Einlassbedingungen, den Gesamtdurchfluss, die Anordnung der Abzweigungen und die Messpunkte zur Bestimmung der Modultemperaturen fest. Eine Verringerung des Druckverlusts ist nur dann sinnvoll, wenn der Plattenwärmetauscher weiterhin die erforderlichen Kriterien hinsichtlich Wärmeabfuhr und Temperaturverteilung erfüllt. Ein Laborergebnis bei einem anderen Durchfluss oder einer anderen Einlasstemperatur stellt keinen direkten Vergleich dar.
Wie BAOSONG Probleme mit Blechen in konkrete Fertigungsmaßnahmen umsetzt
| Projektproblem | Unser Vorgehen | Warum das hilft | Kundenakzeptanz |
|---|---|---|---|
| Kontaktlücke oder lokaler Heißbereich | Überprüfen Sie anhand der Wärmeverteilungskarte die Grundfläche des Moduls, die Stützpunkte, den Zustand der Endfläche und das Grenzflächenmaterial. | Unterscheidet zwischen Kontaktwiderstand und Kanal- oder Durchflussbeschränkungen | Vorgeschriebene Kontakten- und Temperaturprüfungen |
| Ungleichmäßige Kühlung in den Zweigen | Überprüfen Sie den Einlass des Verteilers, den Abzweigwiderstand und die Entlüftung im Hinblick auf den verfügbaren Durchfluss. | Befasst sich mit der Verteilung, anstatt lediglich schmale Kanäle hinzuzufügen | Strömungs- und Temperaturverteilung unter definierten Bedingungen |
| Verschluss oder Undichtigkeit am Anschluss | Gemeinsame Flächen, Hafenunterstützung, Verbindungslasten und den abgeschlossenen Testzustand definieren | Verknüpft Geometrie- und Baugruppenlasten mit der Druckgrenze | Vereinbarte Methode zur Freisetzung, Bedingungen und Aufzeichnungen |
| Fremdkörper oder Rückstände im Kreislauf | Planen Sie den Kanalzugang, das Entgraten sowie die Abfolge von Waschen, Spülen und Trocknen und die geschützten Anschlüsse | Verringert schwer zugängliche Schmutzansammlungen und eine erneute Verunreinigung während der Handhabung | Vereinbarte Nachweise zur Sauberkeit und zum Lieferzustand |
| Ein neues Produktionsverfahren verhält sich anders | Führen Sie die veränderten Wände, Fugen, den Materialzustand und die Kontaktmerkmale auf und schlagen Sie anschließend eine entsprechende Überprüfung vor. | Behält gültige Designarbeit bei und überprüft gleichzeitig, was sich tatsächlich geändert hat | Zugelassene Brücke zur Überprüfung von Produktionsänderungen |
Legen Sie die Druckgrenze fest, bevor Sie die Platte schließen.
Die Abdeckung, die Verschlüsse und die Flüssigkeitsanschlüsse sind Teil der Plattenkonstruktion. Bei einer maschinell bearbeiteten Baugruppe legen wir die Befestigungs- und Dichtflächen der Abdeckung fest, bevor wir die Kanäle endgültig ausarbeiten. Eine verschraubte und gedichtete Verbindung erfordert ein kontrolliertes Aufsetzen und Zusammendrücken; bei einer dauerhaft verbundenen Konstruktion müssen das Werkstoffsystem, die Verbindungsgeometrie und die Verformungstoleranz auf das gewählte Verfahren abgestimmt sein. Hartlöten, Schweißen und Reibrührschweißen sind mögliche Verfahren mit jeweils eigenen Qualifikationsanforderungen und keine synonymen Bezeichnungen für dieselbe Verbindung.
Leiten Sie die Belastungen durch Schläuche und Verbindungsstücke auf tragende Bauteile weiter. Eine an einer dünnen Wand befestigte Armatur erfordert mehr als nur ein korrektes Gewinde: Das Montage-Drehmoment, die Abstützung, die Betriebsbewegungen und die Lastübertragung müssen berücksichtigt werden. Wir kennzeichnen, welche Maße nach der Verbindung kontrolliert werden, und geben an, ob eine Endbearbeitung erforderlich ist, um Kontakt- oder Befestigungsverhältnisse wiederherzustellen.
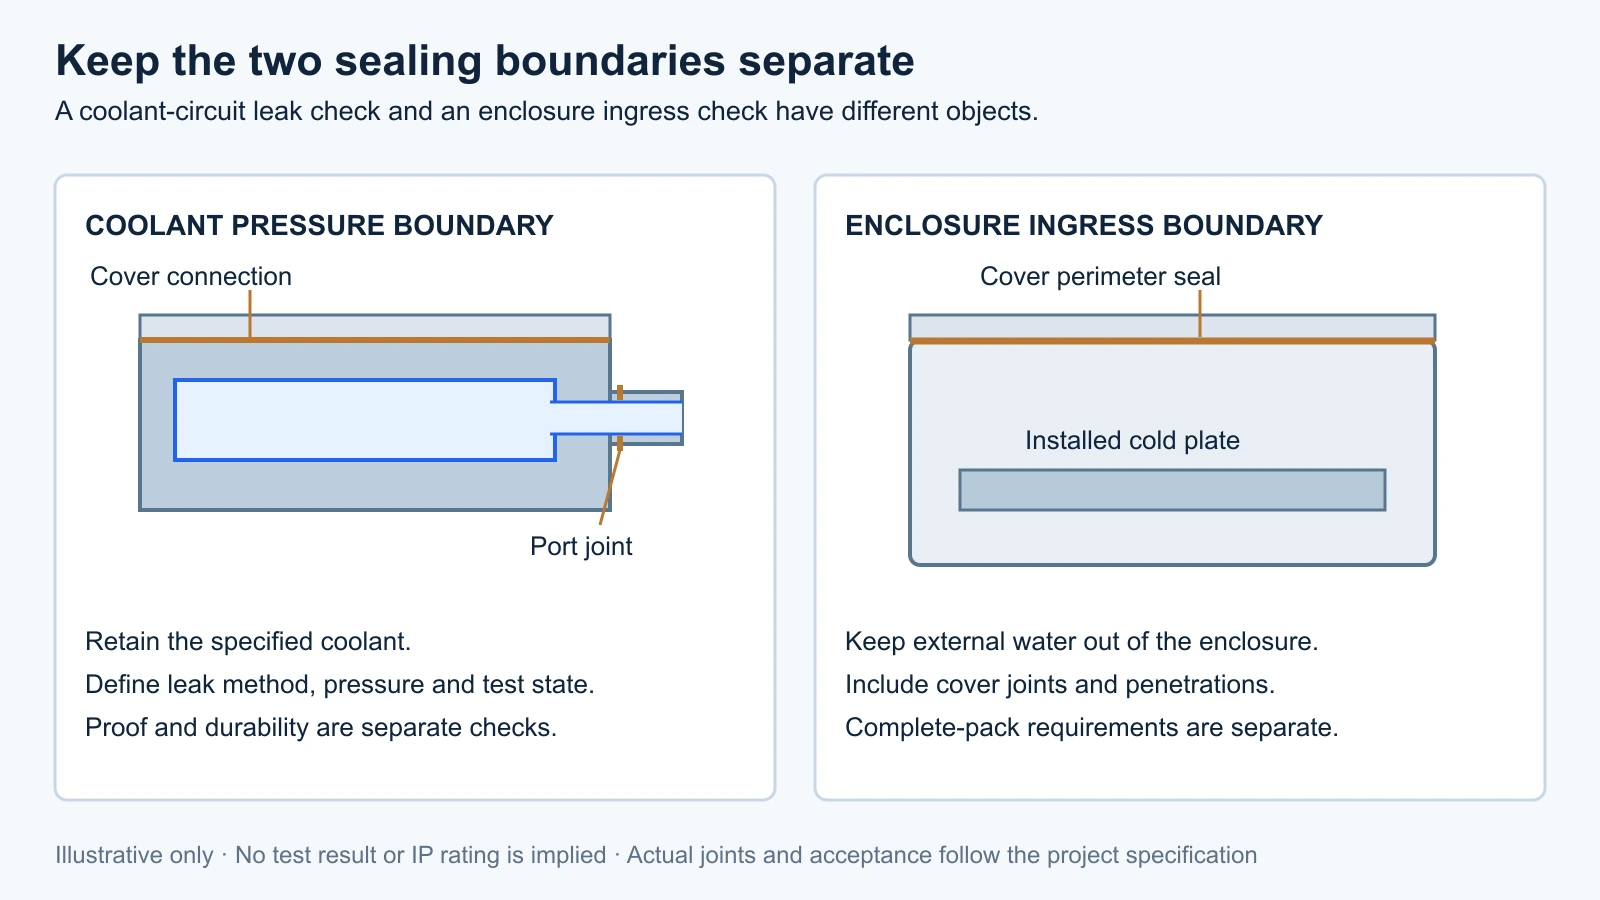
Verwenden Sie einen Abnahmeplan, in dem das Testobjekt namentlich genannt wird
Bei einer Dichtheitsprüfung werden unbeabsichtigte Flüssigkeitswege unter festgelegten Bedingungen untersucht. Bei einer Druckprüfung werden die Standfestigkeit und unzulässige Verformungen bei der vorgegebenen Belastung geprüft. Thermische und hydraulische Prüfungen dienen der Beurteilung der Wärmeübertragung, der Temperaturverteilung und des Strömungswiderstands. Diese Prüfungen dienen der Beantwortung unterschiedlicher Fragestellungen; unser Angebot legt fest, welche Nachweise erforderlich sind und ob diese für Plattenkomponenten, eine fertig verbundene Platte oder das eingebaute Paket gelten.
SAE J3277_202404 befasst sich mit der Bewertung der Leckdichtheit von Akkupacks und Kühlkreisläufen in der Fertigung. Der öffentlich zugängliche Anwendungsbereich sieht keinen einheitlichen Leckagewert für jede Platte vor. INFICONs Erörterung zum Test des Wasser-Glykol-Kreislaufs zeigt zudem, warum das Testmedium und das Temperaturverhalten die Wahl der Methode beeinflussen. Legen Sie die Methode und die Akzeptanzgrenzen für das Projekt anhand der tatsächlichen Anforderungen an den Flüssigkeitsverlust fest.
| Veröffentlichungsposition | In die Projektbasis eintragen | Genehmigungsnachweis |
|---|---|---|
| Modulkontakt | Kontaktfläche, Referenzen, Schnittstellenmaterial und eingespannter Zustand | Abmessungen und Bewertung der Kontaktlage in diesem Zustand |
| Erwärmungs- und Fließpunkt | Wärmebelastungsfall, Kühlmittelzufuhr, Durchfluss, Druckverlust und Temperaturkriterien | Ergebnisse unter gleichen Betriebsbedingungen und an denselben Standorten |
| Druckgrenze | Platte/Verschluss/Anschlussbereich, Anforderungen hinsichtlich Dichtheit und Druck, Befestigung und Medium | Erforderliche Komponente oder Prüfprotokoll für die fertige Platte |
| Material und Sauberkeit | Legierung/Form/Endzustand, Kühlmittelverträglichkeit, zulässige Rückstände und geschützte Anschlüsse | Angaben zu Material, Kompatibilität und Reinheit |
| Lebensdauer der Dienstleistung | Befestigungen, Belastungen an Verbindungsstellen und geltende Zyklus- oder Schwingungsbedingungen | Vereinbarte Nachweise zur Haltbarkeit und etwaige Nachprüfungen |
Wir verknüpfen dieses Arbeitsblatt mit dem Prüfplan für Bauteile sowie den Geltungsbereich des Angebots. Die elektrische, umwelttechnische und fahrzeugspezifische Qualifizierung auf Baugruppenebene bleiben weiterhin separat zu verantwortende Aufgabenbereiche. Die Maßprüfung der Platte kann nicht als Ersatz für die vollständige Fahrzeugzulassung dienen.
Kühlplatten für große Stückzahlen und Steuerung von Nachbestellungen
Die Serienfertigung von Kühlplatten für Elektrofahrzeugbatterien beginnt mit einer vereinbarten Konstruktions- und Freigabebasis, nicht mit dem Preis eines kopierten Prototyps. Bei der Auswahl des Fertigungsverfahrens vergleichen wir wiederkehrende Bearbeitungs- oder Umformvorgänge, spezielle Werkzeuge, Fügeverfahren, Reinigung und Prüfung. Da es keine festgelegte Bestellmenge gibt, ist weder Stanzen noch Strangpressen noch CNC automatisch die beste Wahl.
Wenn der genehmigte Entwurf bereits das vorgesehene Fertigungsverfahren vorsieht, fahren Sie mit der Fertigungsprüfung und den erforderlichen Nachweisen für das Erstmuster oder die Produktionsfreigabe fort. Folgt auf ein frühzeitig gefertigtes bearbeitetes Bauteil eine Blechformung oder eine andere Fügeart, verwenden Sie eine Überbrückungsprüfung: Listen Sie die geänderten Merkmale auf und wiederholen Sie die Prüfungen, auf die sich diese auswirken können. Ein Layout-Test an einem bearbeiteten Prototypen liefert keine Aussage über die Dichtheit oder Haltbarkeit einer anders gefugten Wand.
- Sperren Sie die Zeichnungs-/Modellrevision, den Umfang der Baugruppe, das Materialsystem und die kritischen Schnittstellen.
- Halten Sie den Produktionsablauf, die Reihenfolge der Füge- und Reinigungsschritte, den Abnahmezustand sowie die erforderlichen Berichte fest.
- Geben Sie bei einer vorgeschlagenen Änderung die betroffenen Wände, Strömungswege, Anschlüsse, Kontaktflächen oder Materialzustände an.
- Schlagen Sie die entsprechenden Nachprüfungen hinsichtlich Maß, Wärme, Hydraulik, Dichtheit oder Haltbarkeit vor und holen Sie vor der Umsetzung die Genehmigung ein.
Bringen Sie bei Transferprojekten das aktuelle Bauteil, die genehmigte Zeichnung und alle vorhandenen Abnahmeprotokolle mit. Wir behalten die festgelegte Schnittstellen-Baseline bei, prüfen Fertigungsabweichungen und grenzen ungelöste Punkte ein. Die daraus resultierende Übergabe kann für die wiederholte Lieferung verwendet werden, ohne dass jede Nachbestellung als neues Konstruktionsprojekt behandelt werden muss.
Zwei beispielhafte Projektentscheidungen
Stabile Modulplatte mit breiter Vorderseite
Nehmen wir ein Modul-Layout mit einer breiten Kontaktfläche und einem wiederkehrenden Bestellprogramm an. Zunächst prüfen wir eine aus Blech geformte und verschweißte Aluminiumplatte und vergleichen diese dann, sofern die Durchgangsführung es zulässt, mit einem Profil mit konstantem Querschnitt. Die gewählte Lösung muss die Kontaktfläche erhalten, den Betriebspunkt des Kühlmittels erfüllen und über eine praktikable Verschluss- und Prüfanordnung verfügen. Wenn die Umformverformung oder der Zugang zur Verbindungsstelle diese Bedingungen nicht erfüllen können, rückt die Alternative wieder in den Vordergrund des Vergleichs.
Mehrere Varianten mit lokalen Port-Änderungen
Nehmen wir Varianten an, die zwar dieselben Befestigungsbezugspunkte haben, sich jedoch in den lokalen Verteilern oder Anschlusspositionen unterscheiden. Durch eine bearbeitete Grundplatte und einen spezifizierten Deckel lassen sich diese Änderungen umsetzen, ohne dass für jede Variante ein neues Umformwerkzeug erforderlich ist. Wir schlagen gemeinsame Referenzen und separate Variantenzeichnungen vor, wobei die Verbindungs- und Strömungsprüfungen auf jeden geänderten Bereich abgestimmt sind. CNC bleibt eine Fertigungsoption; der Einsatz von Werkzeugen wird neu überdacht, wenn eine stabile Geometrie und wiederkehrende Nachfrage dies rechtfertigen. Hierbei handelt es sich um Konstruktionsbeispiele, nicht um dokumentierte Kundenfälle.
Warum sollten Sie sich bei der Auswahl einer maßgeschneiderten Batteriekühlplatte für BAOSONG entscheiden?
BAOSONG fasst die Plattengeometrie, die Fertigung und den Lieferumfang in einer einzigen Überprüfung zusammen. Wir ermitteln, wo Modulkontakte, Kanalanordnung, Verschlüsse und Armaturen aufeinanderwirken, damit eine gute Fertigungszeichnung nicht mit ungelösten Problemen hinsichtlich Dichtung oder Einbauschnittstelle in die Montage gelangt. Unsere Konstruktionsprüfung von Aluminiumteilen wandelt diese Ergebnisse in Maßnahmenvorschläge um, die zur Genehmigung vorgelegt werden.
| Kaufentscheidung | BAOSONG-Aktion | Was Sie erhalten |
|---|---|---|
| Umfang und Budget | Einzelne Blechteile, zusammengefügte Baugruppe, zugekaufte Beschläge und vereinbarte Überprüfung | Ein vergleichbarer Fertigungs- und Angebotsumfang |
| Benutzerdefinierte Geometrie | Wiederholung: Modul „Kontakte“, „Anschlüsse“, „Kanalzugang“ und „Verbindung“ | Fertigungsempfehlungen in Verbindung mit den tatsächlichen Schnittstellen |
| Herstellungsverfahren | Vergleich realisierbarer Konstruktionen unter Berücksichtigung von Stückzahlen und Nachbestellungsanforderungen | Eine begründete Routenempfehlung und Umsteigebedingungen |
| Annahme | Den Lieferzustand ermitteln und die erforderlichen Nachweise für Teile/Baugruppen feststellen | Eine Release-Baseline, die inkonsistente Testobjekte vermeidet |
| Kontinuierliche Versorgung | Änderungen dokumentieren und betroffene Prüfungen für vorgeschlagene Prozessänderungen festlegen | Eine kontrollierte Übergabe bei Überweisungen und Wiederholungsaufträgen |
Fragen zur Kühlplatte für Elektrofahrzeug-Batterien
Was sollte ich bei der Beschaffung einer Kühlplatte für Elektrofahrzeugbatterien aus China beachten?
Überprüfen Sie zunächst den Lieferumfang, die genehmigte Revision, das Werkstoffsystem, den Anschlussstandard und die Prüfprotokolle. Fügen Sie Zeichnungsänderungen, Abnahmekriterien und Verpackungsanforderungen derselben Übergabe bei. BAOSONG prüft diese Punkte anhand Ihrer Projektangaben und ermittelt die im Angebot enthaltenen Fertigungs- und Prüfleistungen; das Lieferland ist kein Ersatz für eine festgelegte Blechspezifikation.
Sollte jede neue Batterieplatte zunächst als CNC-Prototyp entstehen?
Nein. Ein ausgereiftes Design kann direkt in die Fertigungsprüfung und den vereinbarten Freigabeprozess übergehen. Verwenden Sie ein CNC-Teil, wenn es eine Frage zum Layout oder zur lokalen Geometrie effizient beantwortet. Wenn in der Produktion andere Wandstärken oder Verbindungsarten zum Einsatz kommen, geben Sie an, welche Anforderungen das bearbeitete Teil erfüllen kann und was bei der Fertigungskonstruktion wiederholt werden muss.
Welche Legierung sollte für eine maßgefertigte Aluminium-Kühlplatte für Akkus verwendet werden?
Wählen Sie das Werkstoffsystem entsprechend dem Fertigungsverfahren aus. Geben Sie die Form (Platte, Strangpressprofil oder Blech), den Zustand nach dem Fügen sowie die Verträglichkeit mit dem ausgewählten Kühlmittel an. Wir stellen anhand dieser Anforderungen eine Vorauswahl an Werkstoffen zusammen, anstatt eine Sorte allein aufgrund hoher Leitfähigkeits- oder Festigkeitswerte auszuwählen.
Kann eine dichte Platte trotzdem eine schlechte Kühlleistung aufweisen?
Ja. Leckage, Kontaktqualität und Wärmeübertragung sind unterschiedliche Parameter. Überprüfen Sie die Druckhülle und bewerten Sie den Kontakt, die Strömungsverteilung und das thermische Verhalten am definierten Betriebspunkt. Eine fertiggestellte Platte muss die vereinbarten Funktionsprüfungen durchlaufen; ein einziger Test reicht nicht als allgemeine Zulassung aus.
Fordern Sie Ihr Angebot für Kühlplatten für Elektrofahrzeug-Batterien an
BAOSONG unterbreitet Ihnen ein verbindliches Angebot, nachdem wir Ihre Zeichnung bzw. Ihre Anforderungen, die Stückzahl sowie den vereinbarten Fertigungs- und Abnahmeumfang geprüft haben. Senden Sie uns die Ihnen derzeit vorliegenden Informationen zu; wir helfen Ihnen dabei, die verbleibenden Schnittstellen und Angebotsbedingungen zu klären.
Beginnen Sie mit den Informationen, die Sie bereits haben
| Was du hast | Was wir als Nächstes tun | Ihr nächstes Ergebnis |
|---|---|---|
| Freigegebene Zeichnung oder CAD-Datei | Überprüfung der Herstellbarkeit, des Lieferzustands, der Menge und der erforderlichen Unterlagen | Rückmeldungen zur Fertigung und Umfang des formellen Angebots |
| Muster oder Fotos | Geometrie, Schnittstellen und die Funktionen identifizieren, die beibehalten oder verbessert werden sollen | Prüfung des Plans und der vorgeschlagenen Anforderungen an Zeichnungen und Abnahmen |
| Modulaufbau oder kurze Zusammenfassung | Kontaktfläche, Kühlmittelbeschränkungen, Anschlüsse und Fertigungsoptionen organisieren | Ein Vorschlag für eine Plattenkonstruktion und eine Schnittstelle |
| Problem bei der Übertragung oder Nachbestellung | Vergleichen Sie die genehmigte Referenz mit dem gelieferten Teil und der vorgeschlagenen Route. | Übergabeaktionen und betroffene Verifizierungsanforderungen |
Senden Sie uns eine Zeichnung, ein Beispielfoto, einen Modulplan oder eine kurze Beschreibung über Kontakt für Angebotsanfragen zu Kühlplatten von BAOSONG. Wir bringen Ihr Nummernschildprojekt mit den entsprechenden Herstellung von EV-Komponenten aus Aluminium Anforderungen zu erörtern und einen Weg aufzuzeigen, wie das Projekt vorangebracht werden kann.
