
Kurze Antwort: Warum variiert die Farbe von eloxiertem Aluminium?
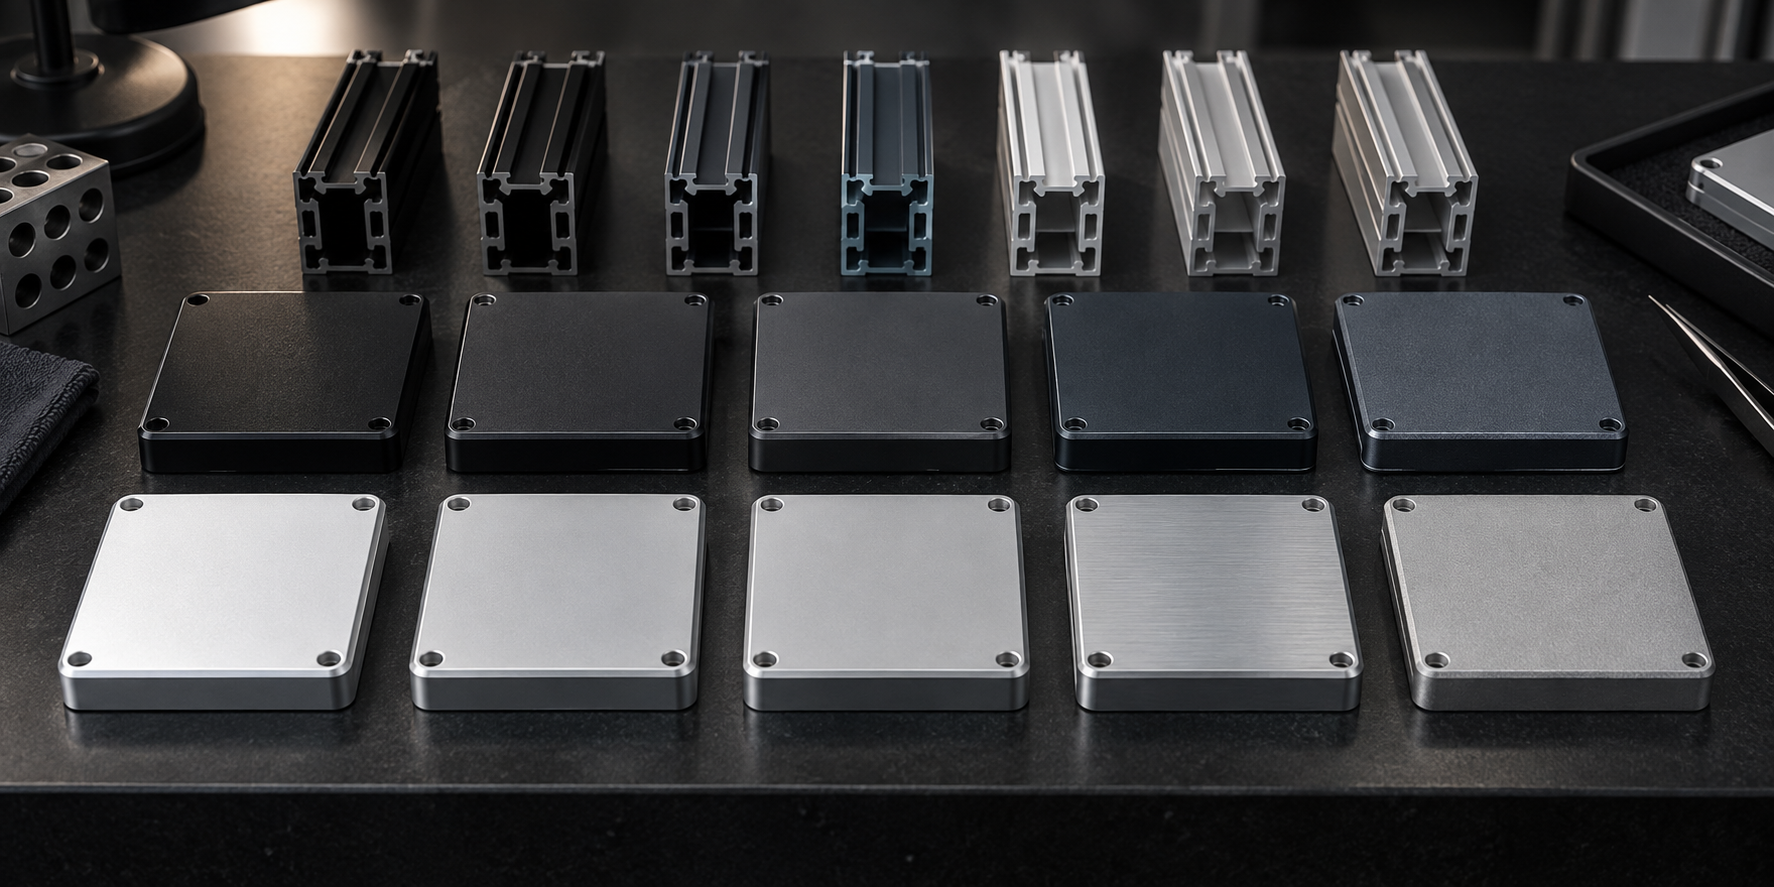
Eloxiertes Aluminium weist Farbunterschiede auf, da das endgültige Erscheinungsbild durch das Aluminium-Substrat, die Oberflächenvorbehandlung, die anodische Oxidschicht, den Färbeprozess, die Versiegelung und die Betrachtungsbedingungen gemeinsam bestimmt wird. Eine Abweichung in einer beliebigen Phase kann zu Veränderungen hinsichtlich Helligkeit, Farbton, Glanz oder Textur führen, selbst wenn alle Teile unter derselben Kurzbezeichnung bestellt wurden.
Die wichtigsten Ursachen liegen häufig in Legierungsgemischen, unterschiedlichen Materialchargen oder Produktformen, uneinheitlicher Bearbeitung oder Strahlbehandlung sowie ungleichmäßiger chemischer Ätzung. Zu den prozessbedingten Ursachen zählen Schwankungen der Beschichtungsdicke, Unterschiede beim elektrischen Kontakt und bei der Stromverteilung, der Zustand des Bades, die Steuerung der Farbstoff- oder elektrolytischen Färbung, die Durchlaufzeit sowie die Versiegelung. Geometrie und Position im Gestell können dazu führen, dass die Schwankungen lokal auftreten und nicht die gesamte Charge betreffen.
Beginnen Sie Korrekturmaßnahmen nicht damit, lediglich den Farbstoff zu wechseln. Klassifizieren Sie zunächst das Muster, überprüfen Sie die Rückverfolgbarkeit des Materials und die Oberflächenvorbereitung und überprüfen Sie anschließend nacheinander die Eloxierung, die Färbung, die Versiegelung und die Prüfmethode. Eine sinnvolle Spezifikation definiert ein zugelassenes Muster und Vergleichsbedingungen, anstatt eine undefinierte “perfekte Übereinstimmung” zu verlangen.”
Führen Sie diese Abfolge durch, bevor Sie den Eloxierungsprozess ändern.
- Sichern Sie die Beweismittel: Die betroffenen Chargen aussortieren und das Muster fotografieren, wobei die Positionen der Teile, Gestelle und Oberflächen zu vermerken sind.
- Bestätigen Sie den Vergleich: Wiederholen Sie die Sicht- oder Instrumentenprüfungen unter den vereinbarten Licht-, Ausrichtungs- und Messeinstellungen.
- Zuerst stromaufwärts verfolgen: Vergleichen Sie Legierung, Materialcharge, Produktform, Bearbeitung, Schweißen, Strahlen und chemische Vorbehandlung.
- Verfolgen Sie den Abschluss: Überprüfen Sie die Oxidschichtdicke, den elektrischen Kontakt, die Position im Bad, die Färbung, die Übertragungszeit und die Versiegelung.
- Überprüfen Sie eine kontrollierte Korrektur: repräsentative Proben freigeben und die nächste Produktionscharge überwachen, bevor die Ursache abgeschlossen wird.
Beginnen Sie damit, Farbe, Glanz und Textur voneinander zu trennen
Ein Bauteil kann dunkler wirken, weil sich seine gemessene Farbe verändert hat, weil die Oberfläche matter geworden ist oder weil die Bearbeitung in bestimmte Richtungen das Licht anders reflektiert. Das sind unterschiedliche Sachverhalte, die verschiedene Ursachen haben können. Dasselbe Prüfstück kann aus einem Blickwinkel akzeptabel erscheinen, aus einem anderen hingegen als nicht konform.
Bevor Sie die Produktion untersuchen, beschreiben Sie, was sich geändert hat:
- Leichtigkeit: Ein Teil wirkt insgesamt heller oder dunkler.
- Farbton: Die Farbe tendiert zu Blau, Grün, Rot, Bronze oder einem anderen Unterton.
- Glanz oder Reflexionsgrad: Eine Oberfläche ist heller, matter oder stärker gerichtet.
- Textur: Die Maserung, die Werkzeugwege, das Ätzen oder das Strahlen verändern das Erscheinungsbild.
- Gleichmäßigkeit: Die Abweichung kann in Form eines Flecks, eines Streifens, einer Kantenleiste, eines Schattenstreifens oder einer Verschiebung des gesamten Teils auftreten.
ASTM E430-19 bietet Verfahren zur Glanzmessung auf hochglänzenden Oberflächen, einschließlich Metallen. Die gewählte Messgeometrie und der Zustand der Probe müssen auf das Produkt abgestimmt sein. Farbe und Glanz sollten daher als separate Eigenschaften spezifiziert und bewertet werden, anstatt aus einem einzigen visuellen Eindruck abgeleitet zu werden.
Das Substrat ist Teil der eloxierten Farbe
Beim Eloxieren entsteht ein transparentes oder durchscheinendes Oxid anstelle eines undurchsichtigen Lackfilms. Das Licht interagiert mit dem Oxid, etwaigen Farbstoffen und dem darunterliegenden Metall. Unterschiede bei den Legierungselementen und der Mikrostruktur können die Oxidbildung und das durch die Beschichtung sichtbare Erscheinungsbild beeinflussen.
Der Merkblatt des Aluminium Anodizers Council darin heißt es, dass die Legierung und der Härtegrad das Erscheinungsbild der Eloxierung beeinflussen und dass sich verschiedene Legierungsreihen bei identischen Verfahren unterschiedlich verhalten können. Außerdem wird erläutert, dass Gusslegierungen und Knetlegierungen nicht unbedingt gleich eloxiert werden.
Beachten Sie diese Substratvariablen, wenn es auf die Farbanpassung ankommt:
- Legierungsbezeichnung und Härtegrad;
- Materialhersteller, Wärmebehandlung oder Knüppelcharge, sofern möglich;
- als extrudiertes, gewalztes, geschmiedetes, gegossenes oder bearbeitetes Produkt;
- Schweißgut und Wärmeeinflusszonen;
- Kornorientierung, lokale Entmischung und vorherige thermische Geschichte;
- Nacharbeitsmaterial oder gemischte Chargen.
Zwei Teile mit der Kennzeichnung “6061” weisen nicht automatisch ein einheitliches Erscheinungsbild auf, wenn sie aus unterschiedlichen Chargen stammen, unterschiedliche Ausgangsformen haben oder unterschiedliche Oberflächenbehandlungen durchlaufen haben. Unsere Aluminiumführung 6061 vs. 6063 liefert zusätzliche Hintergrundinformationen für die Auswahl der Legierung und der Produktform.
Die Oberflächenvorbereitung beeinflusst, wie das Licht zum Auge zurückreflektiert wird
Durch Zerspanung, Bürsten, Polieren, Trommeln und Sandstrahlen wird die ursprüngliche Oberflächenstruktur erzeugt. Durch chemische Reinigung, Entoxidierung, Ätzen oder Glänzen wird diese vor dem Eloxieren erneut verändert. Da die Eloxalschicht der Oberflächenbeschaffenheit folgt, bleiben Unterschiede in der Vorbereitung sichtbar und werden nicht ausgeglichen.
Ein neues Schneidwerkzeug und ein abgenutztes Werkzeug können unterschiedliche Reflexionswerte hinterlassen, selbst wenn die Maßergebnisse identisch sind. Eine Änderung des Strahlmittels, des Drucks, des Abstands, des Winkels oder des Zustands des Strahlmittels kann das matte Erscheinungsbild verändern. Eine ungleichmäßige Ätzwirkung kann dazu führen, dass ein Teil dunkler oder matter erscheint, und Extrusionsstreifen oder metallurgische Bänder hervorheben.
Halten Sie den Fertigungsablauf für aufeinander abgestimmte kosmetische Teile einheitlich. Legen Sie den erforderlichen Zustand vor der Eloxierung in der Zeichnung fest und vermeiden Sie es, bearbeitete, von Hand geglättete und nachbearbeitete Oberflächen in einer visuellen Abnahmegruppe zu mischen. Stimmen Sie die Anforderung mit dem CNC-Bearbeitung Und Oberflächenbearbeitung Pläne.
Die Dicke der Oxidschicht und die Porenstruktur beeinflussen die Farbaufnahme
Eloxierstrom, Eloklierzeit, Temperatur, Zustand des Elektrolyten und die Geometrie des Werkstücks beeinflussen die Entstehung der Oxidschicht. Veränderungen der Schichtdicke oder der Porenstruktur können den natürlichen Farbton sowie die Intensität oder Verteilung der aufgenommenen Farbe verändern. Bei der Harteloxierung können bereits vor dem Aufbringen eines Farbstoffs starke, legierungsabhängige natürliche Farbtöne auftreten.
Ungleichmäßige elektrische Kontakte oder eine ungleichmäßige Stromverteilung können zu lokalen Unterschieden in der Dicke und Farbe führen. Kanten, Vertiefungen und eng beieinanderliegende Positionen im Gestell verhalten sich möglicherweise nicht wie breite, offene Flächen. Ein Muster, das mit der Geometrie oder der Ausrichtung des Gestells zusammenhängt, lässt eher auf die Stromverteilung, die Bewegung der Lösung oder die Handhabung schließen als allein auf die Rohstoffcharge.
ASTM B244-09(2021) behandelt die Wirbelstrommessung von nichtleitenden Beschichtungen auf nichtmagnetischen Grundmetallen. Es wird darauf hingewiesen, dass die Leitfähigkeit des Substrats mit der Kalibrierreferenz übereinstimmen muss. Eine Dickenkartierung ist nur dann sinnvoll, wenn das Messgerät, die Kalibrierung, die Geometrie und die Messstellen auf das Bauteil abgestimmt sind.
Farbstoffe und elektrolytische Färbung bringen zusätzliche Variablen mit sich
Bei Systemen mit absorbierten Farbstoffen kann der Farbton von der Farbstoffkonzentration, der Temperatur, dem pH-Wert, Verunreinigungen, der Eintauchzeit, der Bewegung, dem Spülen und der Absorptionsfähigkeit des Oxids abhängen. Bei einem Farbstoffgemisch kann es zudem zu Farbtonabweichungen kommen, wenn die einzelnen Komponenten unterschiedlich schnell aufgebraucht werden. Verzögerungen bei der Farbübertragung zwischen Eloxieren, Färben und Versiegeln können die Ergebnisse beeinflussen.
Bei der elektrolytischen Färbung gibt es verschiedene Einflussgrößen, darunter die vorbereitete Porenstruktur, die elektrischen Bedingungen und die Metallabscheidung. Integral-Farb- oder Interferenzsysteme folgen wiederum anderen Mechanismen. Im Rahmen eines Plans zur Fehlerbehebung muss zunächst geklärt werden, welches Färbeverfahren angewendet wurde; die Bezeichnungen “schwarze Eloxierung” oder “bronzefarbene Eloxierung” stellen keine Prozessdiagnose dar.
Wenn die Abweichungen auf den oberen, unteren oder seitlichen Rand eines Gestells beschränkt sind, vergleichen Sie die Eintauchdauer, die Bewegung der Lösung, das elektrische Feld und die Ausrichtung der Teile. Wenn sich die gesamte Charge gleichmäßig verschiebt, überprüfen Sie die Materialcharge, die Vorbehandlung, die Badanalyse, das Beschichtungsziel und die Farbhistorie.
Die Versiegelung kann den Farbton und die Langzeitstabilität verändern
Durch die Versiegelung wird die poröse anodische Beschichtung nach dem Färben verändert. Die Zusammensetzung der Versiegelung, die Wasserqualität, die Temperatur, der pH-Wert, die Einwirkzeit und Verunreinigungen können das Aussehen, das Ausbluten der Farbe, das Verfärbungsverhalten und die Schutzwirkung beeinflussen. Der bei der Endkontrolle sichtbare Bereich kann sich später ebenfalls verändern, wenn das System oder die Einsatzbedingungen ungeeignet sind.
ASTM B680-24 beschreibt ein Säureauflösungsverfahren zur Bewertung der Versiegelungsqualität bestimmter poröser Eloxalschichten, die im Hinblick auf Witterungsbeständigkeit, Korrosionsbeständigkeit oder Fleckenbeständigkeit eingesetzt werden. Da das Verfahren ausdrückliche Ausschlüsse enthält, sollte es nicht automatisch auf alle Eloxalkategorien angewendet werden.
Führen Sie Aufzeichnungen über die Versiegelung in Verbindung mit der Produktionscharge und untersuchen Sie, ob eine Farbveränderung vor der Versiegelung, unmittelbar nach der Versiegelung oder nach der Lagerung aufgetreten ist. Anhand dieses Zeitpunkts lässt sich besser unterscheiden, ob es sich um eine Farbaufnahme oder um eine versiegelungsbedingte bzw. umweltbedingte Veränderung handelt.
Geometrie, Neigung und Entwässerung sorgen für lokale Muster
Tiefe Vertiefungen, überlappende Oberflächen, blinde Hohlräume und enge Kanäle können die Lösung zurückhalten, das Spülen behindern oder die lokalen Strömungs- und Temperaturbedingungen verändern. Kontakte mit dem Gestell unterbrechen die Beschichtung und können sichtbare Spuren hinterlassen. Bei langen Profilen können aufgrund des ursprünglichen Profilzustands und der Prozessausrichtung Unterschiede entlang der Länge oder zwischen den Flächen auftreten.
Bringen Sie die Kontakte des Gestells an den vereinbarten, nicht optischen Flächen an. Sehen Sie Entwässerung und Zugänge dort vor, wo sie für den Prozess erforderlich sind, und richten Sie die optischen Flächen einheitlich aus. Für eloxierte Aluminiumprofile, Überprüfen Sie vor der Produktion die Stanzlinien, die Handhabungsmarkierungen, die Schnittkanten und das Erscheinungsbild in Längsrichtung.
Wärmebehandlung, Schweißen und gemischte Fertigungsverfahren können sichtbar bleiben
Schweißgut und Wärmeeinflusszonen können sich in ihrer chemischen Zusammensetzung und Mikrostruktur vom Grundwerkstoff unterscheiden. Selbst nach dem Angleichen können sie beim Eloxieren einen anderen Farbton annehmen. Ebenso stimmen ein bearbeiteter Einsatz, ein stranggepresster Körper und eine gegossene Endkappe möglicherweise nicht überein, da sich die Untergründe und Oberflächenvorbereitungen unterscheiden.
Wenn die optische Kontinuität von entscheidender Bedeutung ist, sollten Sie den Einsatz unterschiedlicher Legierungen und Fertigungsverfahren innerhalb derselben sichtbaren Baugruppe auf ein Minimum beschränken. Stellen Sie repräsentative Fertigungsproben unter Verwendung der tatsächlichen Werkstoffe, Schweißzusätze, Wärmebehandlungen und Vorbehandlungen her. Akzeptieren Sie keinen bearbeiteten Prüfkörper als Nachweis dafür, dass eine geschweißte oder gegossene Serienbaugruppe den Anforderungen entspricht.
Die Betrachtungsbedingungen können zu einer scheinbaren Diskrepanz führen
Eloxiertes Aluminium ist richtungsabhängig und reflektierend. Lichtquelle, Betrachtungswinkel, Hintergrund, umgebende Farben, Oberflächenausrichtung und Entfernung können die Wahrnehmung beeinflussen. Zwei einwandfreie Teile können unterschiedlich aussehen, wenn sie relativ zu ihrer Bearbeitungs- oder Strangpressmaserung gedreht werden.
Daten zur Instrumentalfarbe können hilfreich sein, machen die Festlegung der Methode jedoch nicht überflüssig. ASTM D2244-25 befasst sich mit der Berechnung von Farbtoleranzen und -abweichungen anhand gemessener Farbkoordinaten. Die Gerätegeometrie, die Lichtquelle, die Beobachter-Einstellungen, die Apertur, die Ausrichtung der Probe und die Vergleichsgleichung müssen auf die Produktanforderungen abgestimmt sein.
Bei der Sichtprüfung sollten Beleuchtung, Betrachtungsabstand, Ausrichtung und Hintergrund kontrolliert werden. Legen Sie fest, welche Oberflächen verglichen werden sollen und ob bei nebeneinander angeordneten, zusammengebauten Teilen eine genauere Übereinstimmung erforderlich ist als bei einzelnen Bauteilen. Bewahren Sie ein freigegebenes physisches Muster auf und legen Sie fest, wie dieses bei Alterung ersetzt werden soll.
Verwenden Sie das Variationsmuster, um die Ursache einzugrenzen
| Beobachtetes Muster | Zuerst nachforschen | Aufzeichnungen oder Überprüfungen | Gehen Sie nicht davon aus, dass |
|---|---|---|---|
| Die gesamte Charge weicht von der zugelassenen Probe ab | Materialcharge, Vorbereitung, Bad und Farbverlauf | Werkstoffzertifikate, Prozessbegleitschein, Referenzprobe | Allein der Farbstoff hat die Veränderung verursacht |
| Die Teile unterscheiden sich innerhalb eines Racks | Kontakt, Stromverteilung, Position und Bewegung der Lösung | Regalplan, Dickenplan, Fotos zur Ausrichtung | Für alle Positionen galten die gleichen Bedingungen |
| Kanten, die dunkler oder heller sind als die breiten Flächen | Geometrie, Stromdichte und Beschichtungsverteilung | Ortsspezifischer Dickenvergleich und visueller Vergleich | Ein Durchschnittswert beschreibt den Teil |
| Die Streifen verlaufen in Extrusions- oder Bearbeitungsrichtung | Substrat, Werkzeuge und Vorbehandlung | Überprüfung des Rohprofils, Werkzeugverlauf, Ätzprotokoll | Mehr Farbstoff verdeckt die Struktur |
| Farbveränderungen nach dem Versiegeln oder der Lagerung | Abdichtung, Spülung, Verunreinigung und Exposition | Dichtheitsprüfung, Wasserchemie, Lagerungs- und Reinigungshistorie | Die Farbe im Endtank war stabil |
| Teile passen unter einer Beleuchtung, unter einer anderen jedoch nicht | Lichtart, Metamerie, Glanz und Ausrichtung | Kontrollierte Messkabine und vereinbarte Geräteeinstellungen | Ein Foto gilt als Nachweis für die Zulassung |
Ein strukturierter Workflow zur Ermittlung der Grundursachen
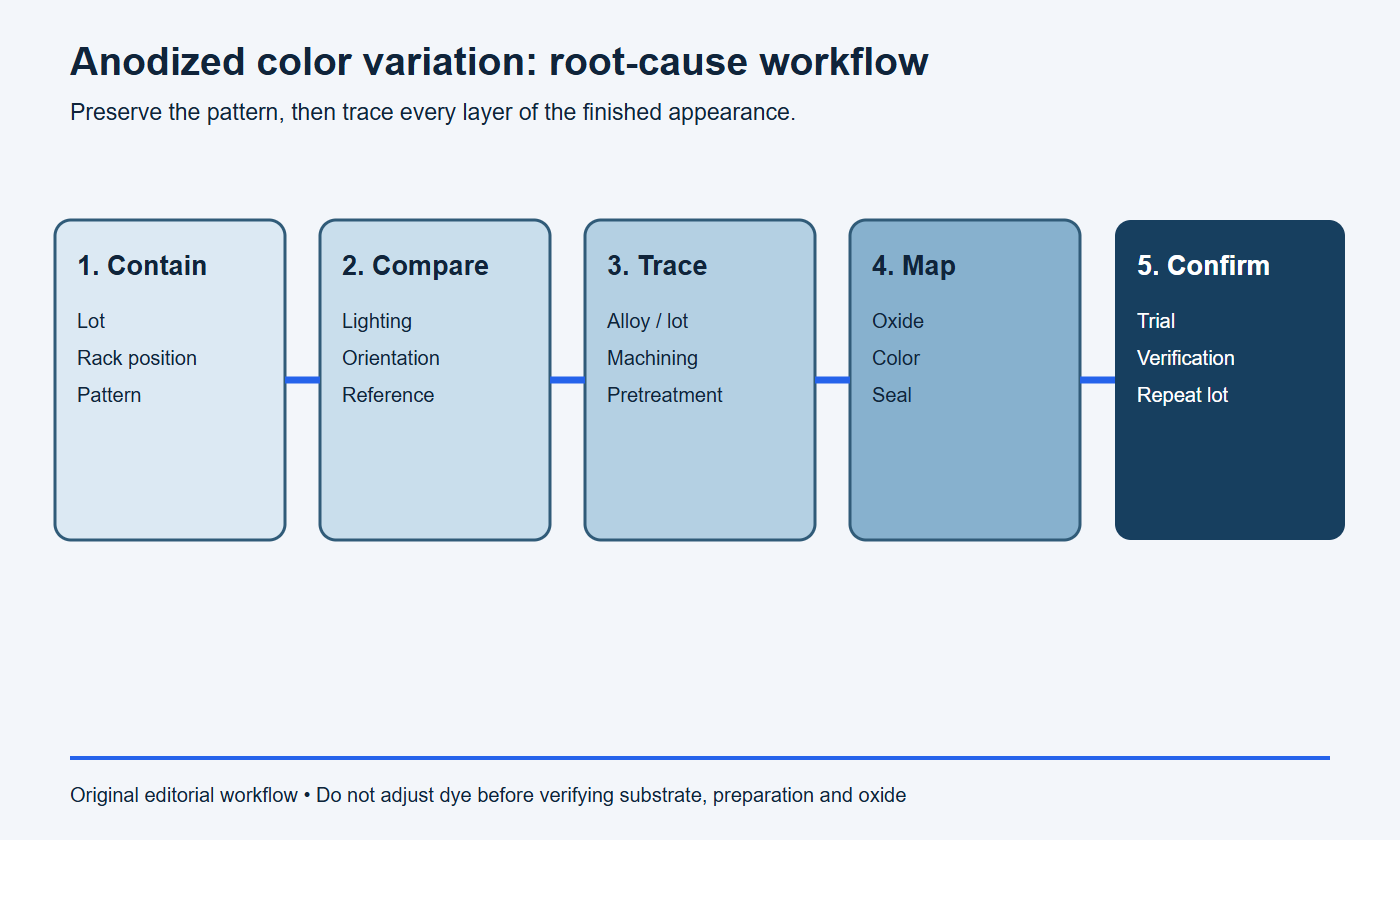
- Erfassen und dokumentieren: Identifizieren Sie Chargen, Regalpositionen, Oberflächen und das genaue optische Muster, bevor Sie mit dem Sortieren oder der Nachbearbeitung beginnen.
- Vergleich überprüfen: das Problem unter den vereinbarten Beleuchtungs-, Ausrichtungs- und Messeinstellungen nachstellen.
- Rückverfolgung in Richtung Quelle: Vergleichen Sie Legierung, Schmelz- oder Knüppelcharge, Produktform, Bearbeitung, Strahlen, Schweißen und Vorbehandlung.
- Den Prozess abbilden: Überprüfen Sie die Schichtdicke, den elektrischen Kontakt, den Zustand des Bades, die Färbung, die Übertragung und die Versiegelung je nach Position.
- Korrektur bestätigen: Führen Sie eine kontrollierte Stichprobenprüfung durch, überprüfen Sie Funktion und Aussehen und überwachen Sie anschließend die nächste Wiederholungspartie.
Stoppbedingungen: Die Korrekturmaßnahme noch nicht genehmigen
- Die vermutete Ursache wurde anhand eines einzigen Fotos ermittelt, ohne dass die Diskrepanz unter kontrollierten Vergleichsbedingungen reproduziert wurde.
- Es fehlen Aufzeichnungen zu Materialcharge, Legierung, Rohform, Bearbeitung, Strahlen oder Vorbehandlung.
- Das Muster in Abhängigkeit von der Gestellposition, der Oberflächenausrichtung, der Beschichtungsdicke, der Färbung und der Versiegelung wurde noch nicht erfasst.
- Da mehrere Prozessvariablen gleichzeitig geändert wurden, lässt sich die tatsächliche Ursache nicht feststellen.
- Es wird eine erneute Eloxierung vorgeschlagen, ohne dass Maßverluste, Oberflächenveränderungen und das Risiko von Merkmalsverlusten durch das Abbeizen geprüft werden.
Anfrage zur Untersuchung von eloxierten Farben, druckfertig
Bitte untersuchen Sie die Farbabweichungen bei Teil [Nummer/Revision], Charge [Kennung]. Bewahren Sie die betroffenen Teile auf und ordnen Sie sie nach Materialcharge, Bearbeitungscharge, Position im Gestell, Ausrichtung und Oberfläche zu. Vergleichen Sie sie mit dem freigegebenen Muster [Kennung] unter [Beleuchtung, Winkel und Geräteeinstellungen]. Überprüfen Sie die Legierung/Produktform, die Oberflächenvorbereitung, die Dicke der anodischen Beschichtung, den elektrischen Kontakt, die Position im Bad, die Färbung, die Übertragung und die Versiegelung. Schlagen Sie einen kontrollierten Versuch vor, geben Sie die erwarteten Belege für die Grundursache an und überwachen Sie die nächste Produktionscharge vor dem Abschluss.
So lassen sich Farbabweichungen zwischen den Chargen vermeiden
- Verwenden Sie für aufeinander abgestimmte sichtbare Teile jeweils eine klar festgelegte Legierung, eine bestimmte Härte und eine bestimmte Produktform;
- die Rückverfolgbarkeit der Materialchargen zu gewährleisten und nicht genehmigte Substitutionen zu vermeiden;
- die Bearbeitung, das Bürsten, das Strahlen, das Polieren und die chemische Vorbehandlung standardisieren;
- Kosmetikflächen, Kontaktflächen zum Gestell und die erforderliche Ausrichtung der Teile ermitteln;
- Geben Sie die Art der Eloxierung, die Beschichtungsanforderungen, das Färbeverfahren und die Versiegelung an;
- Produktspezifische Muster anstelle von allgemeinen Farbmusterkarten genehmigen;
- die Bedingungen für den visuellen und instrumentellen Vergleich sowie die Akzeptanzgrenzen festlegen;
- Prozess- und Prüfunterlagen für die Untersuchung von Nachbestellungen aufbewahren;
- Verwenden Sie Verpackungen, die Fleckenbildung, Abrieb und Verwechslungen zwischen verschiedenen Chargen verhindern.
ASTM B580-25 bezieht sich auf poröse anodische Oxidbeschichtungen, die dort zum Einsatz kommen, wo Aussehen, Abriebfestigkeit, elektrische Eigenschaften und Korrosionsschutz eine Rolle spielen. Verwenden Sie die für das Projekt vorgeschriebene Norm in der aktuellen Fassung und wählen Sie nur die Eigenschaften und Prüfungen aus, die für das jeweilige Produkt relevant sind.
Häufig gestellte Fragen
Sind gewisse Farbabweichungen bei eloxierten Oberflächen normal?
Gewisse Abweichungen sind unvermeidbar, da beim Eloxieren Unterschiede im Substrat und im Verfahren zutage treten; “normal” ist jedoch kein Akzeptanzkriterium. Legen Sie einen zulässigen Bereich, Vergleichsbedingungen und die Oberflächen fest, die übereinstimmen müssen.
Warum werden zwei Teile aus 6061 unterschiedlich eloxiert?
Sie können aus unterschiedlichen Materialchargen oder in unterschiedlichen Produktformen stammen, unterschiedliche Wärme- oder Oberflächenverläufe aufweisen oder unter unterschiedlichen Vorbereitungs- und Gestellbedingungen behandelt worden sein. Überprüfen Sie die Rückverfolgbarkeit und die Verarbeitung, bevor Sie davon ausgehen, dass die Legierungsbezeichnung falsch ist.
Kann eine dunklere Eloxierung Bearbeitungsspuren verdecken?
Nicht zuverlässig. Die Eloxierung ist keine undurchsichtige Füllbeschichtung. Eine dunkle Farbe mag den Kontrast zwar etwas verringern, doch Werkzeugspuren, Kratzer und Unterschiede in der Oberflächenvorbereitung können weiterhin sichtbar bleiben.
Lassen sich Farbabweichungen durch erneutes Eloxieren beheben?
Manchmal kann eine Beschichtung entfernt und das Bauteil erneut bearbeitet werden; allerdings führt das Entfernen der Beschichtung zu Materialverlust und kann sich auf die Abmessungen, die Oberflächenstruktur und ermüdungsempfindliche Merkmale auswirken. Vor der Nachbearbeitung ist eine technische Prüfung erforderlich.
Reicht ein Foto aus, um die Farbe einer eloxierten Oberfläche zu genehmigen?
Nein. Kameras, Bildschirme, Weißabgleich und Beleuchtung verändern das Erscheinungsbild. Verwenden Sie eine physische Referenz oder eine definierte instrumentelle Methode in Verbindung mit einer kontrollierten visuellen Überprüfung.
Eine Überprüfung des Endzustands und der Grundursachen anfordern
BAOSONG kann die Rückverfolgbarkeit der Materialien, den Fertigungsablauf, die Oberflächenbeschaffenheit, die Anforderungen an die Eloxierung und die Prüfnachweise als ein einheitliches System für Fertigteile überprüfen. Siehe unsere eloxiertes Aluminium, technische Unterstützung Und Qualitätsansatz, oder Senden Sie die Zeichnung, das Referenzmuster und die Abweichungsprotokolle zur projektspezifischen Prüfung.
Empfohlene Downloads zur Kontrolle der Oberflächenbeschaffenheit von Aluminium
Nutzen Sie diese BAOSONG-Referenzen, um eine Oberflächenausführung auszuwählen, die kosmetischen Anforderungen festzulegen und eine serienreife Spezifikation zu erstellen.
- Leitfaden zur Auswahl von Oberflächenveredelungen für Aluminium (PDF)
- Leitfaden zur Eloxierung: Farbe, Abdeckung und optische Standards (PDF)
- Leitfaden zu Pulverbeschichtung, Bürsten und Polieren (PDF)
- Vergleichstabelle für Oberflächenbeschaffenheiten (bearbeitbare Excel-Datei)
- Vorlage für kosmetische Oberflächenanforderungen (bearbeitbare Excel-Datei)
- Vorlage für Erscheinungsbildvorgaben (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Anpassung von Farb-, Maskierungs-, Glanz- oder Kosmetikbereichen an Ihre Zeichnung? Kontakt zum technischen Support von BAOSONG.
