
Kurze Antwort: Wie viel kostet eine Aluminium-Strangpressmatrize?
Die Kosten für eine Aluminium-Strangpressmatrize lassen sich nicht allein anhand der Profilbreite oder des Gewichts zuverlässig abschätzen. Ein Lieferant benötigt Angaben zum kontrollierten Querschnitt, zur Legierung und zum Härtegrad, zur Profilklassifizierung, zu den Toleranzen, zu den Oberflächenanforderungen, zum erwarteten Auftragsvolumen und zum Pressweg. Ein kompaktes Vollprofil erfordert in der Regel ein anderes Werkzeugkonzept als ein Hohlprofil mit mehreren Hohlräumen, während tiefe Nuten, dünne Wände oder anspruchsvolle Toleranzen zusätzlichen Aufwand bei der Konstruktion, Bearbeitung und Entwicklung verursachen können.
Das Angebot für die Werkzeuge kann mehr als nur die Hauptform umfassen. Je nach Lieferant und Profil kann es Hilfswerkzeuge, Handhabungs- oder Prüfvorrichtungen, Erstmuster, Formkorrekturen, Wärmebehandlung oder Oberflächenbehandlung sowie manchmal auch Ersatzbedingungen beinhalten. Fragen Sie genau nach, was der angebotene Preis umfasst, wem das Werkzeug gehört, wo es gelagert wird und was passiert, wenn sich das Profil oder der Lieferant ändert.
Betrachten Sie die Werkzeugkosten als einmalige Investition in das Programm und vergleichen Sie diese mit den wiederkehrenden Kosten für die Fertigteile. Ein leistungsfähigeres Werkzeug kann bei einer dauerhaften Produktion Bearbeitungs-, Befestigungs- oder Montagevorgänge überflüssig machen, während sich ein maßgeschneidertes Werkzeug bei geringen Stückzahlen oder einer instabilen Konstruktion nur schwer rechtfertigen lässt. Verwenden Sie tatsächliche Stückzahlen und Angebote für alternative Verfahren anstelle einer allgemeinen Online-Preisspanne.
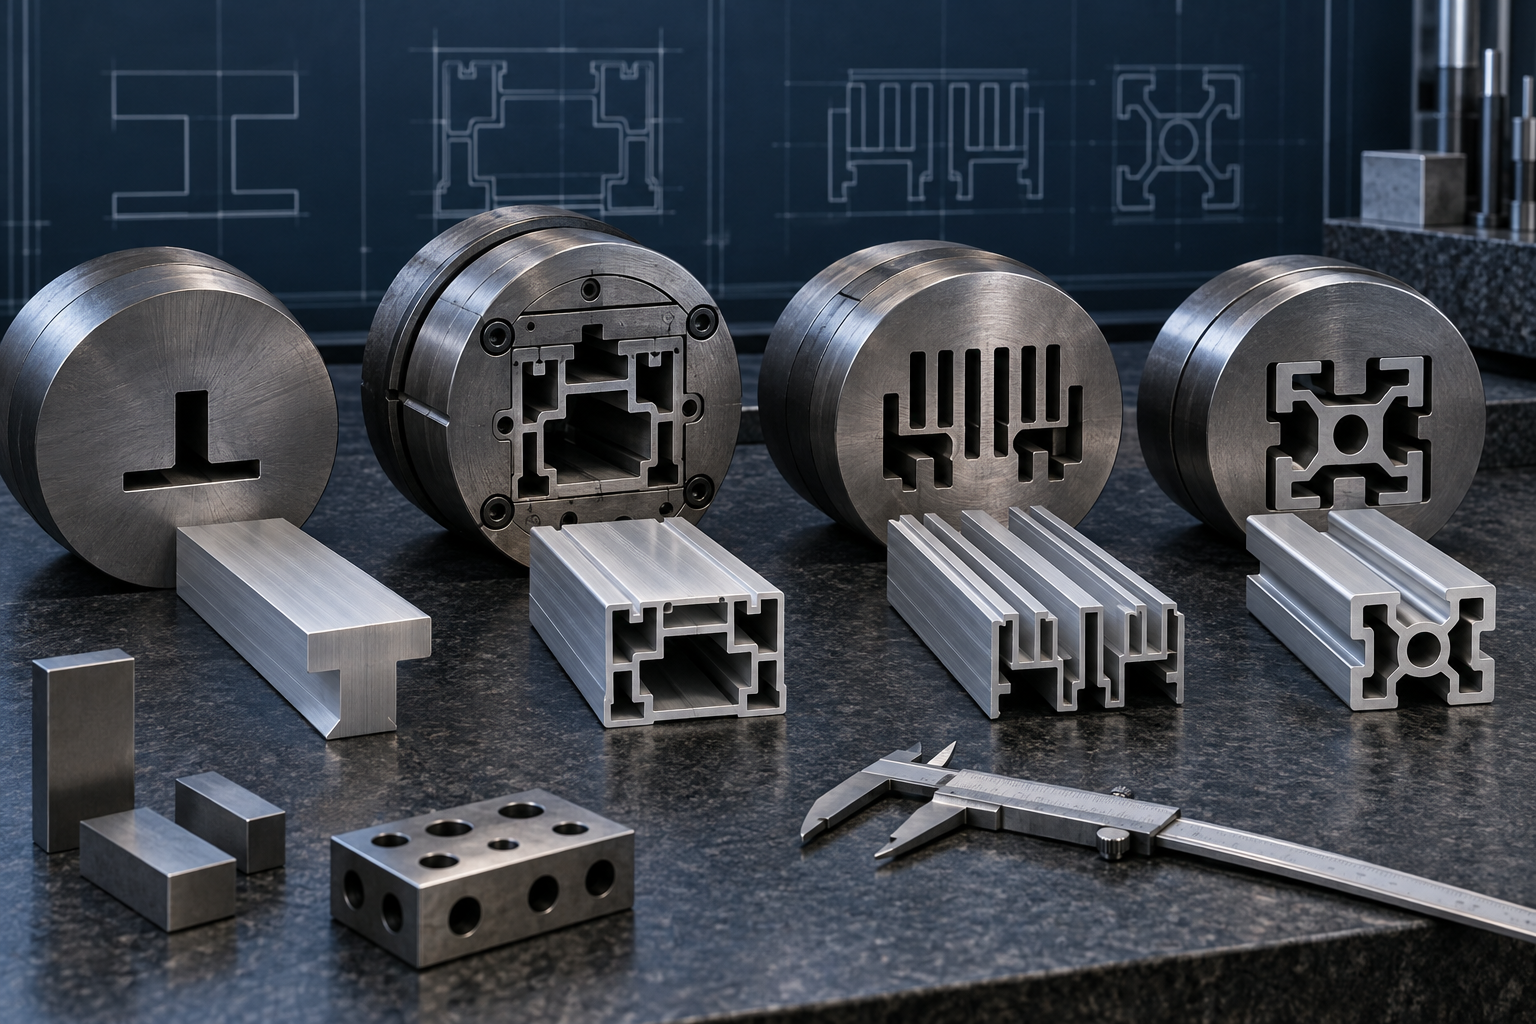
Verwenden Sie dieses Verfahren, um Angebote für Extrusionswerkzeuge zu vergleichen
- Eingabe einfrieren: Geben Sie jedem Lieferanten die gleichen Angaben zu Profil, Legierung, Härtegrad, Toleranzen, Oberflächenbeschaffenheit, Längen und Prognosen vor.
- Den Geltungsbereich abgrenzen: Ermitteln Sie die wichtigsten Begriffe wie „Hauptform“, „Hilfswerkzeuge“, „Testläufe“, „Korrekturen“, „Muster“, „Prüfvorrichtungen“ und „Ersatzteile“.
- Technisches Risiko prüfen: Vergleichen Sie Formtyp, Pressweg, Hohlräume, Vorsprünge, Wandausgleich, Kavitäten und kritische Maße.
- Vergleich der Gesamtkosten über die gesamte Lebensdauer: Kombinieren Sie einmalige Werkzeugkosten mit Material-, Taktraten-, Ausbeute-, Bearbeitungs-, Endbearbeitungs-, Prüf- und Montagekosten.
- Geschäftsbedingungen schließen: Regelungen zu Dokumentenverantwortung, Aufbewahrung, Pflege, Überarbeitung, Weitergabe und Entsorgung.
Was ein Angebot für Extrusionswerkzeuge enthalten kann
Der Begriff “Matrize” kann sich im engeren Sinne auf das geformte Werkzeug beziehen, durch das das Aluminium austritt, während “Werkzeugsatz” ein umfassenderes Gesamtpaket abdecken kann. Der Aluminum Extruders Council erklärt, dass je nach Komplexität des Profils zusätzliche Werkzeuge erforderlich sein können. Ein Käufer sollte eine detaillierte Aufschlüsselung des Leistungsumfangs anfordern, anstatt davon auszugehen, dass zwei angebotene Werkzeugpreise denselben Lieferumfang beinhalten.
| Möglicher Artikel | Warum dies erforderlich sein könnte | Anfrage zum Angebot |
|---|---|---|
| Hauptstempelsatz | Erstellt den massiven, halbhohlen oder hohlen Querschnitt | Welche Stanzwerkzeugtypen, Komponenten und Profilüberarbeitungen werden abgedeckt? |
| Hilfswerkzeuge | Unterstützt das Werkzeug in der ausgewählten Presse und Produktionslinie | Ist es enthalten, wiederverwendbar, wird es gemeinsam genutzt oder ist es diesem Profil vorbehalten? |
| Erste Testphase und Muster | Liefert Daten für die Bewertung von Abmessungen, Oberflächenbeschaffenheit und Montage | Welche Legierung, welche Härte, welche Länge und welche Probenmenge sind enthalten? |
| Korrektur- und Genehmigungszyklus | Gleicht den Metallfluss aus oder passt die Profilabmessungen nach einem Test an | Wie viele Korrekturen oder Versuche sind enthalten, und was löst eine neue Gebühr aus? |
| Messvorrichtung oder Prüfvorrichtung | Überprüft eine kritische Öffnung, Kontur oder funktionale Schnittstelle | Wer genehmigt, ist für das Messgerät verantwortlich, kalibriert es und lagert es? |
Massive, halbhohle und hohle Formen weisen unterschiedliche Komplexität auf
Eine massive oder flache Form erzeugt eine Form ohne vollständig umschlossenen Hohlraum. Hohlwerkzeuge müssen interne Formelemente stützen und gleichzeitig ermöglichen, dass das Aluminium um die Stützen herumfließen und sich wieder verbinden kann. Bei halbhohlen Geometrien kann je nach teilweise umschlossenem Raum und Öffnung auch eine anspruchsvollere Zungenabstützung erforderlich sein.
Die AEC Einführung in Extrusionsdüsen erklärt, dass bei der Formgestaltung der Metallfluss so ausbalanciert werden muss, dass das Profil mit einer geeigneten Geschwindigkeit austritt. Die effektive Lagerlänge ist ein Mittel, um den Widerstand entlang des Profils zu verändern. Eine hohle oder mehrteilige Form weist in der Regel mehr Konstruktions- und Fertigungsdetails auf als eine einfache massive Öffnung, doch der Endpreis hängt vom jeweiligen Profil und dem Lieferweg ab.
Gestalten Sie einen erforderlichen geschlossenen Durchgang nicht ausschließlich mit dem Ziel um, den niedrigsten Werkzeugpreis zu erzielen. Vergleichen Sie den Wert von Steifigkeit, Gehäuse, Verlegung, Dichtungsstrategie und Teilekonsolidierung mit den Kosten für den Werkzeugbau und die nachgelagerten Arbeitsschritte.
Die Profilgröße beeinflusst die Anforderungen an den Formblock, die Presse und die Stützvorrichtungen
Der Durchmesser des umschreibenden Kreises ist der kleinste Kreis, der den Profilquerschnitt umschließt. Mit zunehmender Größe dieses umschreibenden Kreises ändern sich die verfügbaren Optionen hinsichtlich Press- und Werkzeuggröße. Ein größeres Werkzeug kann mehr Werkzeugstahl, mehr Bearbeitungszeit, eine Wärmebehandlung sowie zusätzliche Handhabungs- und Stützkomponenten erfordern.
Die AEC führt unter anderem die Profilabmessungen und das Gewicht pro Länge auf Wichtige Aspekte bei der Konzeption. Zwei Profile mit derselben Außenhülle können unterschiedliche Metallflächen, Umfangslängen, Hohlräume und Umformverhalten aufweisen. Bitte reichen Sie den vollständigen CAD-Querschnitt ein, anstatt eine Preisanfrage nur auf der Grundlage von Breite und Höhe zu stellen.
Komplexe Geometrien erhöhen den Konstruktions- und Bearbeitungsaufwand
Jedes innere Netz, jeder tiefe Kanal, jede dünne Rippe, jede Schraubenbohrung und jede unregelmäßige Kontur muss geformt und mit einem ausgeglichenen Metallfluss versorgt werden. Die Komplexität ergibt sich nicht nur aus der Anzahl der sichtbaren Details. Die Kombination aus Umfang, Wandstärke, umschlossenen Räumen, Stegunterstützung und asymmetrischer Masse bestimmt, wie schwierig die Konstruktion, Fertigung und Korrektur des Werkzeugs ist.
Das Webinar der AEC zum Thema Entscheidungen, die die Kosten für den Werkzeugbau erhöhen Ermittelt die Komplexität des Profils, die Toleranzanforderungen und die verwendete Legierung als Kostenfaktoren. Dies unterstützt eine strukturierte Angebotsprüfung, liefert jedoch keinen pauschalen Preis für ein bestimmtes Merkmal.
Hohlräume und innere Stege verändern den Metallflussweg
Ein Hohlprofil erfordert eine Geometrie zur Innenformung sowie Stützbrücken oder Durchbrüche. Das Aluminium fließt um diese Stützen herum und verbindet sich wieder, bevor es die Form verlässt. Mehrere Hohlräume, ungleichmäßige Wandstärken und schwierige innere Verbindungsstellen können zusätzlichen Konstruktions- und Korrekturaufwand verursachen. Bei der endgültigen Anwendung kann zudem eine Überprüfung der Längsnahtbereiche erforderlich sein, insbesondere wenn es um Druckfestigkeit, Ermüdung oder kritische Verbindungen geht.
Fragen Sie sich, ob jeder geschlossene Hohlraum wirklich notwendig ist. Ein offener Querschnitt mit einer Abdeckung, zwei ineinandergreifende Profile oder ein einfacherer Hohlraum können die Produktfunktion manchmal ebenfalls gewährleisten. Die Alternative bringt eigene Kosten für Beschläge, Montage, Dichtung und Toleranzen mit sich; vergleichen Sie daher komplette Systeme.
Tiefe Nuten und Zungenformen können das Werkzeugrisiko erhöhen
Ein tiefer, schmaler Kanal hinterlässt eine schmale Stahlzunge in der Form. Eine größere Tiefe und eine kleinere Öffnung können die Stützkraft verringern und die Empfindlichkeit gegenüber Druck, Durchbiegung oder Beschädigung erhöhen. Ein optisch offenes Profil kann je nach seiner Geometrie dennoch als halbhohl eingestuft werden.
Zu den möglichen Konstruktionsänderungen gehören die Verbreiterung der Öffnung, die Verringerung der Tiefe, die Verwendung eines größeren Wurzelstrahls, die Änderung des Gegenstücks oder die Verlagerung eines lokalen Schlitzes in die CNC-Bearbeitung. Die AECs Tipps zur Auslegung von Extrusionsanlagen Es wird empfohlen, schwierige Zungen zu minimieren, Wände auszugleichen und sanfte Übergänge zu verwenden. Klären Sie die tatsächliche Klassifizierung und das Werkzeugkonzept mit dem für die Angebotserstellung zuständigen Extruder ab.
Dünne Wände, Rippen und abrupte Übergänge wirken sich auf die Details der Form aus
Dünne Wände führen zu Strömungswegen mit höherem Widerstand und erfordern unter Umständen schlanke Chipdetails. Nebeneinanderliegende dicke und dünne Bereiche erschweren die Ausbalancierung der Austrittsgeschwindigkeit. Dichte Kühlrippenfelder führen zu zahlreichen schmalen Spalten und langen, abgestützten Strukturen. Diese Entscheidungen können sich auf die Chipkonstruktion, die Fertigungszeit, das Testverhalten und die realisierbare Produktionsrate auswirken.
Das gesamte Profil sollte nicht automatisch verdickt werden. Überschüssiges Metall erhöht die wiederkehrenden Gewichts- und Materialkosten. Wählen Sie die Wandstärke entsprechend den Anforderungen an Statik, Wärmedämmung, Befestigung und Bearbeitung aus, glätten Sie anschließend unvermeidbare Übergänge und überprüfen Sie den gesamten Querschnitt.
Enge Toleranzen können zusätzlichen Korrektur- und Überprüfungsaufwand verursachen
Das Werkzeug muss zwar den Nennquerschnitt erzeugen, doch Abweichungen beim Strangpressprofil sind auch auf den Prozess, die Kühlung, das Richten, die Legierung und die Härtestufe zurückzuführen. Eine pauschale Präzisionsanforderung kann zu einem höheren Aufwand bei der Werkzeugkorrektur, der Prozessentwicklung, der Sortierung oder der Prüfung führen, ohne dass sich die Montagequalität verbessert.
Die Aluminiumvereinigung Leitfaden zu Extrusionstoleranzen unterscheidet zwischen metallischen und räumlichen Maßen, Ebenheit, Geradheit und Verdrehung. Der Verband definiert ANSI H35.2-2024 als Norm für Maßtoleranzen bei Aluminiumwalzprodukten. Wählen Sie die richtige Produktkategorie und die entsprechenden Anmerkungen aus und legen Sie anschließend nur die kritischen Merkmale fest, die eine projektspezifische Kontrolle rechtfertigen.
| Kostentreiber für Werkzeuge | Warum sich dies auf Investitionen auswirkt | Antwort bezüglich Design oder Beschaffung |
|---|---|---|
| Großer Umkreis | Ändert die Werkzeuggröße, die Aufspannung und die verfügbaren Presswege | Den Umschlag verkleinern, das Profil aufteilen oder die erforderliche Druckklasse angeben |
| Mehrere Vertiefungen | Erhöht die Komplexität der Innenformgebung und des Metallflusses | Stellen Sie fest, welche Hohlräume einen strukturellen oder produktbezogenen Mehrwert schaffen |
| Tiefe, schmale Kanäle | Sorgt für schlanke Zungenkonturen und verbessert die Empfindlichkeit bei der Korrektur | Den Kanal öffnen, das Gegenstück austauschen oder ein lokales Detail bearbeiten |
| Strenge Toleranzen | Fügt Anforderungen hinsichtlich Entwurf, Erprobung, Korrektur und Prüfung hinzu | Nur kritische Merkmale festlegen und Messverfahren definieren |
| Spezielle Legierung oder Härtungsvariante | Änderungen beim Fließverhalten, bei der thermischen Verarbeitung und bei der erwarteten Belastung des Chips | Geben Sie vor der Angebotserstellung die Anforderungen an die Immobilie und die Fertigstellung an. |
Die Wahl der Legierung beeinflusst den Fluss, die Belastung und die Entwicklung
Verschiedene Legierungen durchlaufen die Matrize nicht unter identischen Bedingungen. Die Wahl der Legierung beeinflusst die Presskraft, die Temperatur- und Geschwindigkeitsstrategie, die erreichbare Detailgenauigkeit, das Oberflächenergebnis und die anschließende Wärmebehandlung. Ein Bauteil, das ursprünglich für eine extrusionsfreundliche Legierung ausgelegt wurde, erfordert möglicherweise Änderungen an den Werkzeugen oder am Verfahren, wenn das Material später gewechselt wird.
Legen Sie die Legierung und den Härtezustand anhand der Anforderungen an mechanische Eigenschaften, Korrosionsbeständigkeit, Fügeverfahren, Oberflächenbehandlung und Bearbeitung fest, bevor das Werkzeug endgültig festgelegt wird. Vermeiden Sie es, den Lieferanten um ein Angebot für ein nicht näher definiertes “Aluminiumäquivalent” zu bitten. BAOSONGs Leitfaden zur Aluminiumhärte erläutert die Terminologie, während die tatsächliche Verfügbarkeit der Produktform und der Herstellungsweg noch bestätigt werden müssen.
Oberflächenanforderungen können die Werkzeugkonstruktion und -korrektur beeinflussen
Stanzlinien, Verbindungsstellen und Handhabungsmarkierungen sind auf sichtbaren Außenflächen kritischer als auf verborgenen Konstruktionsflächen. Markieren Sie die optischen Bereiche in der Zeichnung und legen Sie einen Erscheinungsstandard, ein Muster oder einen Betrachtungszustand fest. Der Stanzkonstrukteur sollte die Beziehungen zwischen den Merkmalen und dem Materialfluss zu den sichtbaren Oberflächen berücksichtigen.
Eloxieren, Bürsten, Polieren und Beschichten ersetzen keine ordnungsgemäße Werkzeug- und Prozesskontrolle. Sie bringen ihre eigenen Anforderungen hinsichtlich Lagerung, Abdeckung, Maßhaltigkeit und Optik mit sich. BAOSONGs eloxiertes Aluminium Und Oberflächenbearbeitung Diese Seiten unterstützen diese nachgelagerte Überprüfung.
Ein- und Mehrkammer-Strategien dienen unterschiedlichen Programmen
Ein Mehrfachformwerkzeug kann bei kleinen Profilen die Produktionsleistung steigern, sofern die Presse und das Fließverhalten dies zulassen; allerdings entstehen dadurch zusätzliche Kavitäten, die gemeinsam gefertigt und kontrolliert werden müssen. Bei geringeren Stückzahlen, größeren Profilen oder in der frühen Entwicklungsphase kann ein Ein-Kavitäten-Ansatz einfacher sein. Der geeignete Ansatz hängt von der Profilgröße, der Nachfrage, der Verfügbarkeit der Presse, der erwarteten Produktionsrate und dem Qualitätsrisiko ab.
Fordern Sie nicht einfach mehr Kavitäten, nur um die theoretischen Stückkosten zu senken. Fragen Sie den Lieferanten nach dem vorgeschlagenen Produktionsverfahren und warum dieses zur jährlichen Nachfrage passt. Investitionen in Werkzeuge, Umrüstaufwand, Produktionsgeschwindigkeit und Ausbeute müssen gemeinsam bewertet werden.
Die Korrektur und die Freigabe von Mustern sind Teil der Entwicklung
Der erste Versuch zeigt, wie sich die jeweilige Matrize, Presse, Legierung und das Profil im Zusammenspiel verhalten. Die Messungen können zu einer Korrektur der Lagerung oder anderen kontrollierten Werkzeugänderungen führen. Ein Angebot sollte den Umfang der Muster, die Annahmen für Korrekturen, die Freigabekriterien sowie die Angabe enthalten, ob eine wesentliche Änderung des Kundenentwurfs neue Werkzeuge erforderlich macht.
Genehmigen Sie repräsentative Profillängen und Schnittstellen der Fertigteile, nicht nur ein kurzes, ansprechendes Muster. Überprüfen Sie kritische Querschnittsmaße, Ebenheit, Geradheit, Verdrehung, den Schnittzustand, die Oberflächenklasse, das nachgelagerte Bearbeitungsaufmaß und die Passung bei der Montage. Halten Sie die genehmigte Zeichnungsrevision und den Status des Musters fest.
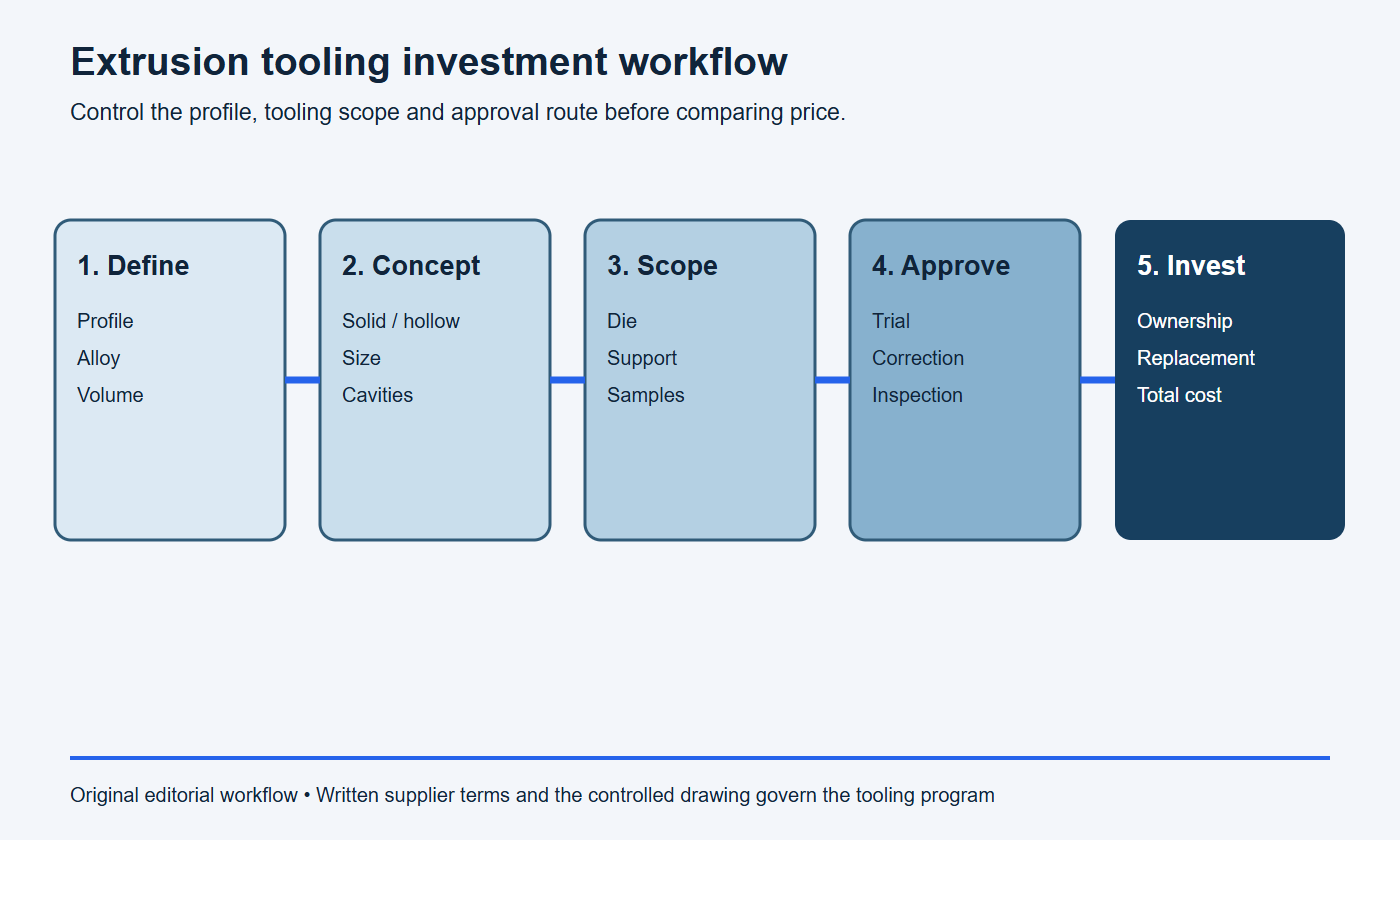
Die Bedingungen für Eigentumsverhältnisse, Lagerung und Ersatz der Stempel klären
Die Bezahlung der Werkzeuge begründet nicht automatisch das rechtliche Eigentum, den physischen Besitz oder das Recht, eine Form zu veräußern. Die Bedingungen der Lieferanten variieren. Der Kaufvertrag sollte Bestimmungen zu Eigentum, Kennzeichnung, Vertraulichkeit, Aufbewahrungsfrist, Wartung, Nutzungsbeschränkungen, Ersatzpflicht und Entsorgung nach Ablauf des Programms enthalten.
Klären Sie außerdem, was geschieht, wenn die Form ihre Nutzungsgrenze erreicht, beschädigt ist, korrigiert werden muss oder aus Kapazitäts- oder Kontinuitätsgründen dupliziert werden muss. Ein Ersatzwerkzeug ist möglicherweise nicht in den ursprünglichen Kosten enthalten. Bei Programmen mit hohem Volumen oder kritischer Bedeutung kann ein geplanter Duplizierungsprozess und ein genehmigtes Abgleichverfahren erforderlich sein.
Überprüfen Sie die Korrekturen, bevor Sie den Stahl zuschneiden
Eine Profiländerung kann sich auf mehr als eine Dimension auswirken. Das Versetzen einer Wand oder eines Kanals kann sich auf die Metallbilanz, die Formauflage, das Gewicht, die Toleranzen, die Oberflächenbeschaffenheit und den Bearbeitungsaufwand auswirken. Legen Sie Passflächen und kritische Funktionen fest, bevor Sie die Werkzeugherstellung freigeben. Wenden Sie eine Zeichnungsrevisionskontrolle an und verlangen Sie eine schriftliche Genehmigung für Geometrieänderungen.
Wenn weiterhin Unsicherheiten bestehen, sollten Sie die Schnittstellen vor der endgültigen Freigabe der Form mithilfe von bearbeiteten Prototypen oder vereinfachten Mustern testen. Der Prototypenansatz sollte Antworten auf konkrete Fragen zum Produkt liefern; er wird jedoch nicht alle Bedingungen des Extrusionsflusses oder der Formgebung über die gesamte Länge nachbilden.
Vergleichen Sie die Investitionen in Formen mit alternativen Fertigungsverfahren
Bei geringen Stückzahlen lassen sich durch die Bearbeitung von Massivblöcken oder die Verwendung von Strangpressprofilen in Kombination mit Fertigteilen die Investitionen in maßgeschneiderte Formen vermeiden. Bei wiederkehrenden Stückzahlen kann ein maßgeschneidertes Profil den Materialabtrag, die Anzahl der Bauteile und den Montageaufwand reduzieren. Für andere Geometrien eignen sich möglicherweise Druckguss, Rollformen, Blechbearbeitung oder eine Baugruppe aus mehreren Strangpressprofilen.
Vergleichen Sie gleichwertige Fertigbauteile und berücksichtigen Sie dabei Material, Werkzeuge, Vorrichtungen, Bearbeitung, Endbearbeitung, Prüfung, Montage, Ausbeute, Lagerbestand und Änderungsrisiken. Der Leitfaden von BAOSONG zu Strangpressen im Vergleich zur Bearbeitung aus Vollmaterial und dessen CNC-Fräsen von Aluminium Diese Informationen helfen dabei, diesen Vergleich zu strukturieren.
Stoppbedingungen: Das Angebot für die Werkzeuge noch nicht genehmigen
- Die Lieferanten haben unterschiedliche Preise für verschiedene Zeichnungsversionen, Legierungen, Mengen, Toleranzklassen oder Musterumfänge angegeben.
- Im Angebot steht zwar “inklusive Formen”, es werden jedoch keine Hilfswerkzeuge, Korrekturzyklen, Messgeräte oder Probenmaterialien aufgeführt.
- Ein niedriger Werkzeugpreis hängt von einer Profiländerung, einem Pressweg oder einem Mehrfachwerkzeug-Konzept ab, das noch nicht technisch geprüft wurde.
- Bestimmungen zu Eigentum, Lagerung, Wartung, Austausch, Übertragung und inaktiven Werkzeugen fehlen.
- In der Wirtschaftlichkeitsanalyse wird lediglich der Preis der Form verglichen, anstatt den gesamten Fertigungsprozess bis zum fertigen Bauteil und ein realistisches Produktionsvolumen zu berücksichtigen.
Angebotsanfrage für druckfertige Extrusionswerkzeuge
Bitte erstellen Sie ein Angebot für die Werkzeugherstellung für das Profil [Teilenummer/Revision] unter Angabe von Legierung/Härtegrad [Anforderung], Schnittlängen [Liste], Mustermenge [Anzahl], Produktionsmenge [Charge/Jahresprognose], Oberflächenbeschaffenheit [Spezifikation] und Prüfung [Anforderungen]. Führen Sie die Hauptform, Hilfswerkzeuge, Testläufe, enthaltene Korrekturzyklen, Muster, Messgeräte und alle wiederkehrenden Werkzeugkosten einzeln auf. Geben Sie den Formtyp, die Pressenanforderungen, den voraussichtlichen Freigabeprozess sowie die Bedingungen für Eigentumsverhältnisse, Lagerung, Wartung, Austausch und Übertragung an. Geben Sie alle ausgeschlossenen Positionen sowie alle vor dem Stanzvorgang erforderlichen Konstruktionsänderungen an.
Was Sie für ein Angebot für Extrusionswerkzeuge einreichen müssen
- kontrollierter 2D-Querschnitt und 3D-Modell mit Überarbeitung;
- Legierung, Härtegrad und entsprechende Werkstoffspezifikation;
- Profilklassifizierung, sofern bekannt, sowie die fertigen Schnittlängen;
- kritische Maße, Toleranznormen und Prüfverfahren;
- Anforderungen an das Erscheinungsbild, die Oberflächenbeschaffenheit, die Farbe und die Abdeckung;
- Nachbearbeitung durch Schneiden, Bohren, Gewindeschneiden, Fräsen und Entgraten;
- Stichprobenmenge, Chargenmenge und Jahresprognose;
- Montageschnittstellen und Anforderungen an die Funktionsprüfung;
- die Bedingungen für die Zuständigkeit, Lagerung und den Austausch von Werkzeugen erfragt.
Eine vollständige Angebotsanfrage ermöglicht es den Lieferanten, Angebote für einen vergleichbaren Leistungsumfang abzugeben. Sollte ein Angebot deutlich niedriger ausfallen, sollten Sie prüfen, was darin nicht enthalten ist, bevor Sie die Differenz als Effizienzgewinn werten.
Häufig gestellte Fragen
Ist eine Aluminium-Strangpressform eine einmalige Investition?
Die Kosten für das Erstwerkzeug werden in der Regel als einmalige Programmgebühr behandelt, doch Korrekturen außerhalb des Leistungsumfangs, Konstruktionsänderungen, doppelte Werkzeuge, Messvorrichtungen, Wartungsarbeiten oder der Austausch von Stanzwerkzeugen können zusätzliche Kosten verursachen. Bitte überprüfen Sie die schriftlichen Bedingungen.
Sind Hohlprofil-Extrusionsdüsen immer teurer?
Hohlwerkzeuge weisen im Allgemeinen eine komplexere innere Form- und Stützstruktur auf als einfache Vollwerkzeuge, doch der tatsächliche Preis hängt von Größe, Geometrie, Legierung, Toleranzen, Kavitäten und dem Beschaffungsweg ab. Auch ein komplexes Voll- oder Halbhohlprofil kann hohe Anforderungen stellen.
Kann eine Neugestaltung des Profils die Investitionen in Werkzeuge senken?
Das ist möglich. Durch die Reduzierung unnötiger Hohlräume, tiefer Zungen, abrupter Wandveränderungen oder zu enger Toleranzen lässt sich das Werkzeug vereinfachen. Bei der Neukonstruktion müssen die Funktionen in Bezug auf Struktur, Wärmeübertragung, Montage, Endbearbeitung und Bearbeitung erhalten bleiben.
Wie sollten die Werkzeugkosten abgeschrieben werden?
Teilen Sie die entsprechenden Investitionen in Werkzeuge durch die realistische Anzahl akzeptabler Teile oder die über die gesamte Programmlaufzeit erwartete Laufzeit und vergleichen Sie das Ergebnis mit den wiederkehrenden Einsparungen bzw. Kosten. Berücksichtigen Sie dabei erwartete Überarbeitungen und Annahmen zum Austausch, anstatt sich allein auf ein optimistisches Volumen zu stützen.
Eine Prüfung der Werkzeugauslegung und der Herstellbarkeit anfordern
BAOSONG unterstützt Projekte, die Folgendes kombinieren: kundenspezifisches Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Sehen Sie sich das Angebot von BAOSONG an technische Unterstützung Und Qualitätsansatz, senden Sie anschließend die Zeichnung, das Modell, die Legierung und den Härtegrad, die kritischen Toleranzen, die Oberflächenbeschaffenheit, die Schnittlängen, die Jahresmenge und die Werkzeugbedingungen über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
