
Kurze Antwort: Wie lassen sich die Kosten für CNC-gefräste Aluminiumteile senken?
Den Aufwand für die Fertigung und Prüfung des Bauteils reduzieren und dabei dessen Funktion erhalten. Die größten Chancen ergeben sich in der Regel daraus, eine sinnvolle Ausgangsform zu wählen, weniger Kubikzentimeter Aluminium abzutragen, die Rüstvorgänge zu reduzieren, einen praktischen Zugang für die Werkzeuge zu gewährleisten, enge Toleranzen nur für funktionale Merkmale festzulegen und die Endbearbeitung sowie die Prüfung zu vereinfachen.
Die Stückkosten werden nicht allein durch den Materialpreis bestimmt. Programmierung, Spannvorrichtungen, Rüstzeit, Werkzeugwechsel, Bearbeitungszeit, Werkzeugverschleiß, Entgraten, Endbearbeitung, Prüfung, Ausschussrisiko und Dokumentation spielen ebenfalls eine Rolle. Eine kleine Konstruktionsänderung, durch die ein starres Standardwerkzeug das Merkmal erreichen kann, kann von größerer Bedeutung sein als eine geringfügige Änderung des Rohaluminiumpreises.
Die richtige Frage lautet nicht: “Wie kann ich jede Funktion kostengünstiger gestalten?”, sondern: “Welche Funktionen schaffen Produktwert, und wie lässt sich der komplexitätsarme Prozess gestalten, mit dem sie in der erforderlichen Menge zuverlässig hergestellt und geprüft werden können?” Lockern Sie keine sicherheits-, passungs- oder dichtungskritischen Anforderungen ohne technische Freigabe.
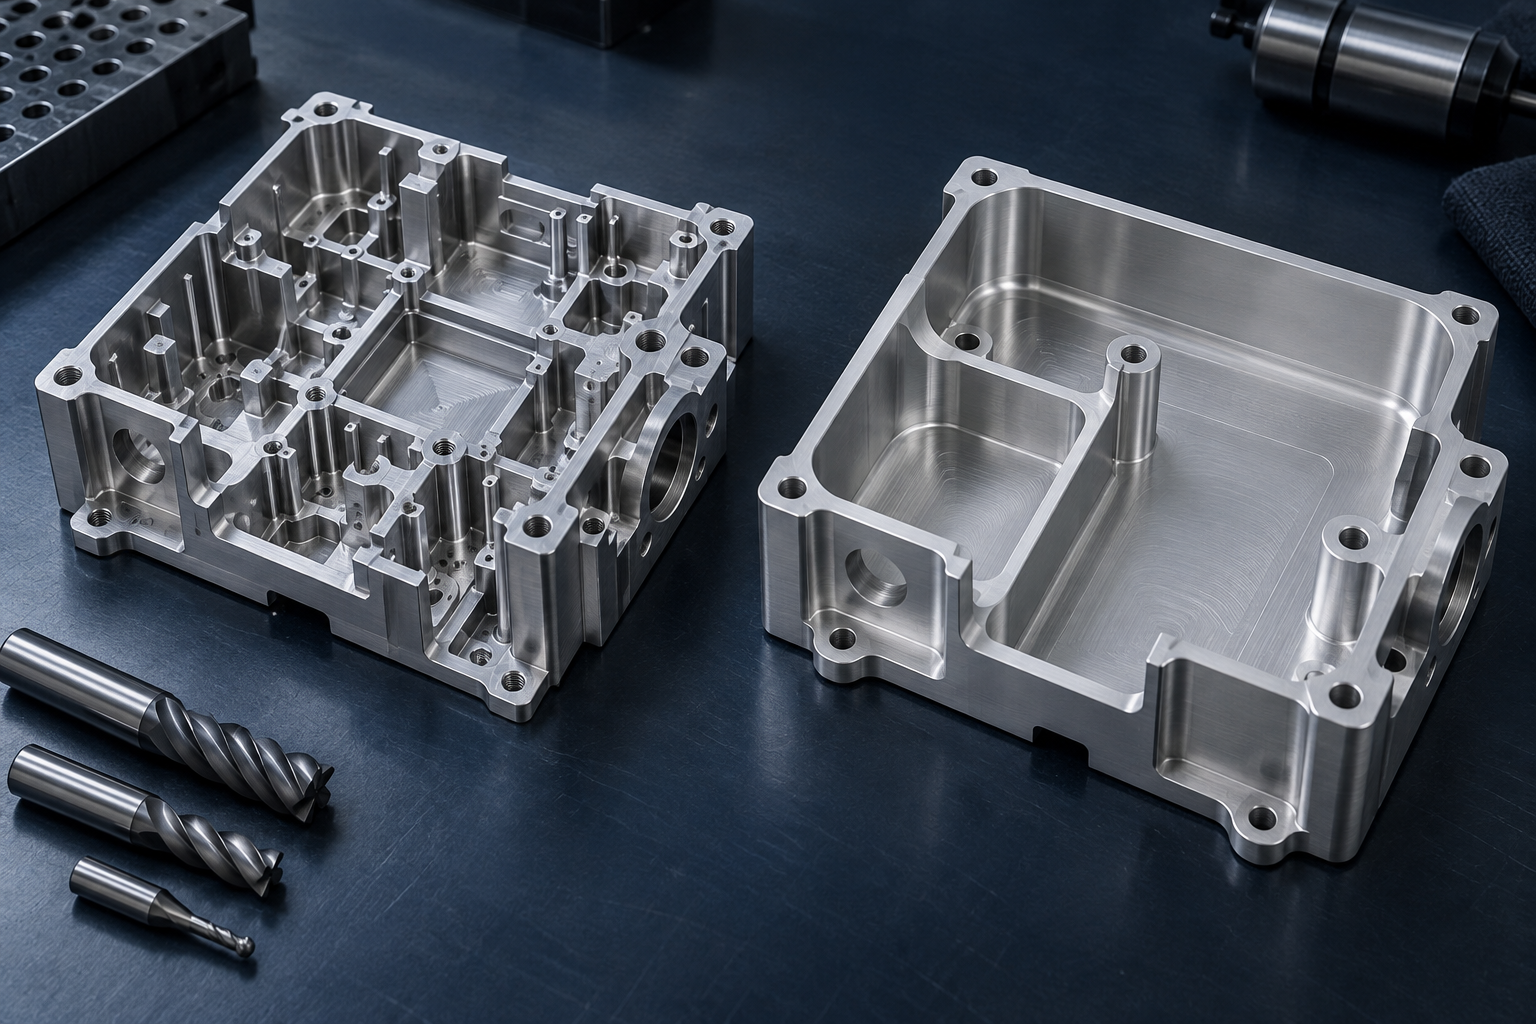
Siebenstufiger Prozess zur Kostensenkung bei der CNC-Bearbeitung von Aluminium
| Schritt | Rezension | Erforderliche Ausgabe |
|---|---|---|
| 1 | Kosten für Material, Zuschnitt, Rüstvorgänge, Prüfung und Endbearbeitung zuordnen | Funktionsbezogene Kostentreiberliste |
| 2 | Wählen Sie die Startform mit dem geringsten Arbeitsaufwand | Vergleich zwischen Blech-, Stangen-, Strangpress- und Near-Net-Verfahren |
| 3 | Den Abtrag reduzieren und den Zugang für den Fräser verbessern | Überarbeitete Aussparungen, Radien und Materialverteilung |
| 4 | Rüstzeiten und die ungewollte Werkzeugvielfalt reduzieren | Datum, Spannvorrichtung und Standardwerkzeugplan |
| 5 | Überwachung dünner Wände und des Toleranzbereichs | Funktionale Toleranz und Plan für den freigegebenen Zustand |
| 6 | Vereinfachung der Endbearbeitung und Prüfung | Kosmetische Zonen, Maskierung und risikobasierte Berichte |
| 7 | Die Prognosemenge angeben und Änderungen bestätigen | Modell für vergleichbare Gesamtkosten und Checkliste für die Freigabe |
Schritt 1: Erstellen einer Kostentreiberkarte
| Kostentreiber | Was entsteht bei der Arbeit? | Entwurfsantwort | Was geschützt bleiben muss |
|---|---|---|---|
| Ausgangsbestand | Großer Rohling, geringe Materialausbeute oder ungeeignete Produktform. | Vergleichen Sie Bleche, Stangen, Strangpressprofile, Near-Net-Rohlinge oder andere Verfahren. | Legierung, Härtegrad, Eigenschaften, Rückverfolgbarkeit und Flexibilität bei Konstruktionsänderungen. |
| Maschinenzeit | Hohe Zerspanungsleistung, tiefe Konturen, kleine Werkzeuge und wiederholte Schlichtdurchgänge. | Hohlräume öffnen, Radien vergrößern, unnötige Taschen reduzieren und Standardwerkzeuge verwenden. | Masse-, Steifigkeits-, Strömungs-, thermische und Montagefunktionen. |
| Aufbauten und Vorrichtungen | Vielseitige Merkmale, instabile Aufspannflächen oder schwierige Befestigung. | Elemente ausrichten, stabile Bezugspunkte erstellen und verfügbare Vorgänge kombinieren. | Merkmalsbeziehungen und Bedingung für den freien Teil. |
| Prüfung | Enge Toleranzen, schwieriger Zugang und umfangreiche Berichte. | Steuern Sie kritische Funktionen individuell und vereinbaren Sie eine risikobasierte Berichterstattung. | Passform, Ausrichtung, Dichtheit, Sicherheit und vertraglicher Nachweis. |
| Endbearbeitung | Abkleben, kosmetische Bearbeitung, verschiedene Oberflächenbehandlungen oder Nachbearbeitung. | Legen Sie funktionale und gestalterische Bereiche fest und wählen Sie einen stimmigen Ablauf. | Anforderungen hinsichtlich Korrosion, Verschleiß, elektrischer Kontakt und Optik. |
Diese Übersicht unterscheidet den tatsächlichen Konstruktionswert von Fertigungsarbeiten, die der Kunde möglicherweise gar nicht benötigt. Außerdem verhindert sie einen häufigen Fehler: die Senkung der Bearbeitungskosten bei gleichzeitiger Erhöhung der Montage-, Qualitäts- oder Lebenszykluskosten an anderer Stelle.
Schritt 2: Wählen Sie die Form des Ausgangsmaterials aus
Ein aus einer rechteckigen Platte ausgeschnittenes Teil bietet Flexibilität und macht spezielle Profilwerkzeuge überflüssig, doch bei einem dünnen Rahmen mit konstantem Querschnitt können erhebliche Material- und Spindelzeitverluste entstehen. Stangenmaterial eignet sich für gedrehte oder kompakte prismatische Bauteile. Durch Strangpressen lässt sich ein nahezu endgültiger, durchgehender Querschnitt erzielen. Schmieden, Gießen oder Blechbearbeitung können in Betracht kommen, wenn Geometrie und Stückzahl den Einsatz entsprechender Werkzeuge und die Qualifizierung rechtfertigen.
Vergleichen Sie die Gesamtkosten der Beschaffungskette, nicht nur den Rohstoffpreis. Berücksichtigen Sie dabei die Mindestbestellmenge, Kosten für Stanzwerkzeuge oder Vorrichtungen, Lieferzeiten, Bearbeitungszuschläge, Prüfungen, Endbearbeitung, Lagerbestände sowie das Risiko, dass sich die Konstruktion ändern könnte. Beginnen Sie mit der vollständigen Anforderungen an die Präzisions-CNC-Bearbeitung, und vergleichen Sie es anschließend mit „Near-Net“-Alternativen. Für lange, gleichförmige Querschnitte siehe wenn das Strangpressen die Bearbeitung aus dem Vollen ersetzen kann.
Die Werkstoffgüte muss weiterhin den funktionalen Anforderungen entsprechen. Eine kostengünstigere Legierung, die einen größeren Querschnitt, einen höheren Bearbeitungsaufwand oder schwierige Lieferbedingungen erfordert, senkt möglicherweise nicht die Kosten für das Fertigungsteil. Verwenden Sie die Leitfaden zur Auswahl von Aluminiumlegierungen um Festigkeit, Korrosionsverhalten, Oberflächenbeschaffenheit und Rohform zu vergleichen, bevor man einen Austausch beantragt.
Schritt 3: Abtrag reduzieren und Zugang für den Fräser verbessern
Große Aussparungen können das Gewicht reduzieren, doch jedes entfernter Volumen erfordert einen Werkzeugweg, eine Spanabfuhr und Zeit. Wenn die Aussparung nur einen geringen Beitrag zu Masse, Steifigkeit, thermischem Verhalten oder Freiraum leistet, kann es kostengünstiger sein, das Material an Ort und Stelle zu belassen. Eine flache Entlastung um eine Schnittstelle herum kann dieselbe Funktion erfüllen wie das Aushöhlen des gesamten Teils. Der Leitfaden von Protolabs zu Häufige Fehler bei der Konstruktion von bearbeiteten Bauteilen empfiehlt ebenfalls, Taschen zu überdenken, die ausschließlich der Gewichtsreduzierung dienen; die Servicevorschriften dieses Anbieters bleiben dabei unverändert.
Lassen Sie während der Bearbeitung ausreichend Material für die Steifigkeit stehen. Eine stark gewichtsreduzierte Konstruktion kann eine stufenweise Schruppbearbeitung, zusätzliche Abstützung, eine Feinbearbeitung mit geringer Kraft sowie vermehrte Prüfungen erfordern, da sich dünne Böden und Wände verformen. Wägen Sie die erzielte Gewichtsersparnis gegen längere Zykluszeiten und ein höheres Prozessrisiko ab.
Wenn das Gewicht eine entscheidende Rolle spielt, sollten Sie anhand von Lastpfaden und einer Strukturanalyse entscheiden, wo Material verbleiben kann. Verteilen Sie nicht zu viele kleine Hohlräume, nur um ein “bearbeitetes” Erscheinungsbild zu erzielen. Einfache Rippen, offene Fenster oder eine „Near-Net“-Ausgangsform können für eine bessere Ausgewogenheit sorgen.
Verwenden Sie großzügige Innenradien und gut zugängliche Taschen
Ein rotierender Schaftfräser hinterlässt einen Innenradius. Ein kleiner Eckenradius kann den Einsatz eines kleineren Fräsers erfordern; eine tiefe Aussparung erfordert dann, dass dieses kleine Werkzeug weiter hineinreicht. Die Nachgiebigkeit des Werkzeugs, der Eckenkontakt, die Spanabfuhr und die Zykluszeit können sich dadurch erhöhen. Protolabs’ Leitfaden zur kostensenkenden Konstruktion veranschaulicht denselben Zusammenhang zwischen Eckenentlastung, Fräsergröße und Bearbeitungszeit. Die numerischen Einsatzgrenzen sind herstellerspezifisch und stellen keine Leistungswerte von BAOSONG dar.
Wählen Sie den größtmöglichen Radius, den die Baugruppe zulässt. Wenn ein quadratisches Gegenstück in die Aussparung eingeführt werden muss, ziehen Sie eine lokale „Dog-Bone“- oder „T-Bone“-Entlastung in Betracht oder runden Sie das Gegenstück ab. Öffnen Sie eine Seite der Aussparung, sofern die Produktfunktion dies zulässt. Stellen Sie sicher, dass Bodenradien und vertikale Eckenradien in der Zeichnung deutlich voneinander unterschieden werden. Xometry’s Diskussion zum Design der Innenecken Dies erklärt auch, warum das Einräumen von Drehspiel für den Fräser die Geschwindigkeitsabnahme in Kurven und Vibrationen verringern kann; die darin enthaltenen numerischen Empfehlungen stellen keine allgemeingültigen Grenzwerte dar.
Vermeiden Sie tiefe, enge Hohlräume, die Werkzeuge mit großer Reichweite erfordern, wenn dieselbe Funktion durch eine flachere Struktur, einen seitlichen Zugang, eine Abdeckplatte oder eine geteilte Baugruppe erreicht werden kann. Überprüfen Sie den Werkzeugzugang, die Steifigkeit des Schneidwerkzeugs und die Werkstückauflage im Rahmen der CNC-Fräsplan für Aluminium.
Schritt 4: Rüstvorgänge und Werkzeugvielfalt reduzieren
Jede neue Einrichtung erfordert Handhabung, Positionierung, Festspannen, Koordinatenfestlegung und Überprüfung. Merkmale an sechs Seiten erfordern nicht automatisch sechs Einrichtungsvorgänge, doch gegenüberliegende Hinterschneidungen, unzugängliche Bohrungen oder instabile Bezugspunktübertragungen können zusätzlichen Arbeitsaufwand verursachen.
Gruppieren Sie ähnliche Merkmale, damit sie aus allen kompatiblen Richtungen zugänglich sind. Ordnen Sie kritische Bohrungen, Befestigungslöcher und Flächen einem Bezugssystem zu, das eine Vorrichtung reproduzieren kann. Fügen Sie geeignete Spannbereiche hinzu und vermeiden Sie es, jede Außenfläche einer optischen Einschränkung zu unterwerfen. Eine bewusst angelegte Spannlasche oder ein Opfervorsprung kann weniger kosten als eine komplexe Sondervorrichtung, vorausgesetzt, die Entfernung und der Endzustand sind festgelegt.
Mehrachsige Maschinen können mehrere Flächen bearbeiten und bei geeigneten Werkstücken das erneute Einspannen reduzieren. Das macht jedoch nicht jede Geometrie kostengünstiger: Programmierung, Werkzeugauswahl, Kollisionsabstände, Maschinenverfügbarkeit und Prüfung spielen weiterhin eine Rolle. Vergleichen Sie einen einfachen dreiachsigen Fräsweg mit indexiertem oder simultanem Fräsen Mehrachsige Aluminiumbearbeitung für die tatsächlichen Mengen- und Merkmalszusammenhänge.
Bevorzugen Sie Standardwerkzeuge und wiederholbare Funktionen
Standardbohrer, Schaftfräser, Gewindeschneider und Prüfwerkzeuge reduzieren den Bedarf an Sonderwerkzeugen und vereinfachen den Austausch. Eine Familie sich wiederholender Lochdurchmesser und Radien erfordert möglicherweise weniger Werkzeugwechsel als viele nahezu identische Größen. Verwenden Sie eine bewährte Gewindegröße wieder, sofern die Baugruppe dies zulässt, anstatt für ein unkritisches Loch einen speziellen Gewindebohrer hinzuzufügen.
Das bedeutet nicht, dass jedes Detail auf eine einzige Dimension reduziert werden muss. Für Lagerpassungen, Dichtungsflächen und Steckverbinder gelten funktionale Standards. Um Kosten zu sparen, gilt es, unnötige Vielfalt zu beseitigen: Zierradien, die separate Fräser erfordern, flache Senkungen mit Sonderabmessungen, unnötige 3D-Konturen oder eingravierte Texte, die stattdessen per Laser beschriftet werden könnten.
Legen Sie Kantenbrüche entsprechend den funktionalen Anforderungen fest. Eine pauschale Anweisung wie “Alle Kanten brechen” kann zu Unklarheiten hinsichtlich Dichtungen, Passungen und optischer Begrenzungen führen. Identifizieren Sie Kanten, die sicher zu handhaben sein müssen, Kanten, die unter Kontrolle bleiben müssen, sowie unzugängliche Schnittstellen, die durch automatisches Entgraten möglicherweise nicht erreicht werden.
Schritt 5: Überprüfung dünner Wände und des Toleranzbereichs
Die Wandstärke ist nur ein Aspekt der Steifigkeit. Die Höhe und Länge der nicht abgestützten Wand, Rippen, die Verbindung zum Boden, der Materialzustand, die Position der Klemmen und die Schneidkraft beeinflussen alle die Durchbiegung. Eine hohe, frei stehende Wand kann sich während des Schneidvorgangs bewegen und nach dem Loslassen zurückspringen, während eine kurze, an drei Seiten abgestützte Wand bei gleicher Wandstärke weitaus stabiler sein kann.
Erhöhen Sie nach Möglichkeit die Wandstärke oder verkürzen Sie die freie Spannweite. Fügen Sie Verstärkungsrippen an funktionalen Schnittstellen hinzu, verwenden Sie sanfte Übergänge und behalten Sie Stützstrukturen bis zu einem späten Zeitpunkt im Bearbeitungsprozess bei. Wenn die dünne Wand aus Gewichts- oder thermischen Gründen erforderlich ist, stufen Sie sie als kritisches Prozessmerkmal ein und nehmen Sie den damit verbundenen Planungs- und Prüfaufwand in Kauf, anstatt dieselben niedrigen Kostenerwartungen wie bei einem massiven Block anzusetzen.
Legen Sie enge Toleranzen nur dort fest, wo es die Funktion erfordert
Durch einheitliche enge Toleranzen lassen sich die Prozesskontrolle und die Prüfung auch bei Maßen verbessern, die lediglich ein Spiel vorsehen. Gehen Sie von der Baugruppe aus: Welches Merkmal dient der Positionierung des Teils, welche Fläche dichtet ab, welche Bohrung nimmt ein Lager auf und welches Lochmuster ermöglicht die Montage der Befestigungselemente? Legen Sie für diese Beziehungen explizite Vorgaben fest und verwenden Sie für den Rest eine geeignete allgemeine Toleranz.
Der offizielle Vertreter der ASME Y14.5-2018 (R2024) In dieser Übersicht werden die gängigen Symbole, Regeln und Definitionen für Maß- und Formtoleranzen beschrieben. Verwenden Sie die für das Projekt vorgeschriebene Norm und Ausgabe. Ein klares Bezugssystem kann funktionale Zusammenhänge direkter vermitteln als eine Kette von Koordinatenmaßen mit unnötig engen Toleranzgrenzen.
Lassen Sie Toleranzen nicht per E-Mail lockern, ohne die Zeichnung zu ändern. Aktualisieren Sie die kontrollierte Produktdefinition und die Revisionsnummer. Informationen zur Planung auf Feature-Ebene finden Sie unter Toleranzen bei der CNC-Bearbeitung von Aluminium: Was ist praktikabel?
Schritt 6: Vereinfachung der Endbearbeitung und Prüfung
Für eine feine Oberflächenstruktur sind unter Umständen kleinere Schrittweiten, langsamere Vorschübe, zusätzliche Durchgänge, spezielle Werkzeuge oder Polieren erforderlich. Wenden Sie diese Technik auf die Dicht-, Gleit-, optischen oder Kontaktflächen an, bei denen dies erforderlich ist. Eine verdeckte Spieltasche benötigt in der Regel nicht dieselbe Struktur wie eine Dichtfläche.
Unterscheiden Sie zwischen Maßtoleranz, geometrischer Toleranz, Oberflächenbeschaffenheit und optischem Erscheinungsbild. Es handelt sich dabei um separate Anforderungen, die unter Umständen unterschiedliche Methoden erfordern. Verwenden Sie keine allgemeine Angabe wie “glatte Oberfläche” als Ersatz für eine messbare funktionale Anforderung oder einen genehmigten optischen Standard.
Planen Sie die Eloxierung, bevor Sie die Maße endgültig festlegen
Die Endbearbeitung kann das Abdecken, die Bestückung in Gestelle, die Handhabung, die Qualitätskontrolle des Erscheinungsbilds und die Nachprüfung umfassen. Senken Sie die Kosten, indem Sie eine einheitliche Endbearbeitung einsetzen, die den Produktanforderungen entspricht, optische Bereiche definieren, praktische Gestellplatzierungen ermöglichen und elektrische oder Präzisionsschnittstellen identifizieren, die abgedeckt werden müssen.
Geben Sie an, ob kritische Maße vor oder nach der Endbearbeitung gelten. Vermeiden Sie es, Farbe, Glanzgrad und Struktur genauer festzulegen, als es das Produkt erfordert, insbesondere wenn mehrere Komponenten zusammen verwendet werden sollen. Stimmen Sie die Zeichnung mit der Plan zur Oberflächenbearbeitung sowie Anforderungen an Teile aus eloxiertem Aluminium.
Den Inspektionsaufwand an das Risiko anpassen
Die Prüfung ist im Lieferpreis enthalten. Ein vollständiger Bericht über alle Maße jedes einzelnen Teils kann mehr Zeit in Anspruch nehmen als die Bearbeitung eines einfachen Bauteils. Legen Sie fest, welche Merkmale eine Erstmusterprüfung erfordern, welche einer Prozesskontrolle unterliegen, welche einer Stichprobenprüfung unterzogen werden müssen und welche durch die allgemeine Verarbeitungsqualität überprüft werden.
Die Prüfungen sollten nicht unter das für das Produkt und den Vertrag erforderliche Maß reduziert werden. Sicherheitsrelevante, gesetzlich geregelte und folgenschwere Schnittstellen können umfangreiche Aufzeichnungen rechtfertigen. Eine Möglichkeit zur Kosteneinsparung besteht darin, die Nachweise an das Risiko anzupassen und doppelte oder mehrdeutige Anforderungen zu beseitigen.
Die Veröffentlichung des NIST zum Thema Unsicherheit und Dimensionskalibrierungen erläutert, warum ein Messergebnis eine Schätzung mit einer damit verbundenen Unsicherheit ist. Eine Toleranz, die sich nur schwer zuverlässig messen lässt, kann den Aufwand für Vorrichtungen, Ausrüstung und Entscheidungsregeln erhöhen, selbst wenn die Bearbeitung unkompliziert ist. Verknüpfen Sie die Zeichnung mit der Qualitäts- und Prüfplan vor der Angebotserstellung.
Schritt 7: Optimierung hinsichtlich Stückzahl und Lebensdauer
Die Wirtschaftlichkeit von Prototypen und Serienfertigung unterscheidet sich. Bei sich ändernden Geometrien ist möglicherweise ein flexibler Barrenweg die beste Wahl. Spezielle Haltevorrichtungen, weiche Spannbacken, Extrusionswerkzeuge oder ein anderes „Near-Net“-Verfahren können attraktiv werden, sobald die Nachfrage steigt und die Stabilität der Konstruktionsänderungen zunimmt. Berücksichtigen Sie in der Angebotsanfrage erwartete Nachbestellungen und den Reifegrad der Konstruktion.
Hinter einem niedrigen Stückpreis können einmalige Kosten für Entwicklung, Werkzeuge, Lagerbestände oder Änderungen verborgen sein. Vergleichen Sie die Gesamtkosten für die prognostizierte Menge und voraussichtliche Anpassungen. Berücksichtigen Sie bei hochwertigen Komponenten zudem die Konsistenz, Rückverfolgbarkeit, Prüfprotokolle, Verpackung sowie die Kosten, die durch Unterbrechungen in der Montage entstehen.
Führen Sie vor der Angebotserstellung eine Funktion-Kosten-Analyse durch
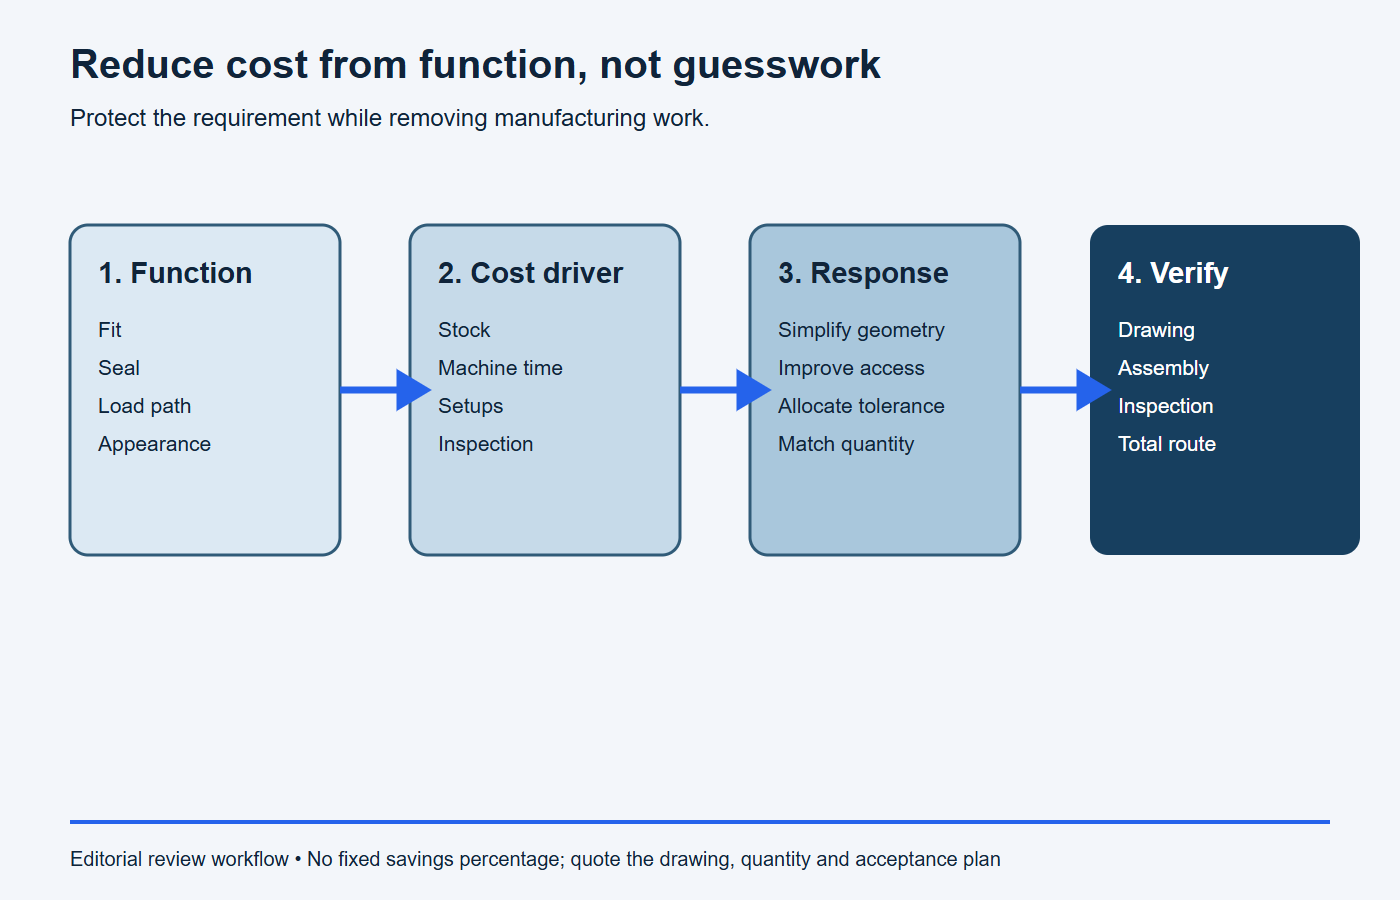
Das folgende Diagramm zeigt einen wiederholbaren Ablauf: Identifizieren Sie die Funktion, ermitteln Sie das kostenverursachende Merkmal, überarbeiten Sie das Design oder den Prozess und stellen Sie anschließend sicher, dass das Produkt durch die Verifizierung weiterhin geschützt ist.
| Funktionaler Bedarf | Mögliche versteckte Kosten | Option „Überprüfen“ | Überprüfung zur Beibehaltung |
|---|---|---|---|
| Eine Leiterplatte lokalisieren | Absolut scharfe Ecken und enge Toleranzen bei den Umschlägen. | Fügen Sie lokale Eckenentlastungen hinzu oder runden Sie die Ecken der Platte ab; steuern Sie dabei nur die Positionierungspunkte. | Abstand zur Platine, Ausrichtung der Steckverbinder und Bezugspunkte. |
| Die Masse des Gebäudes reduzieren | Tiefe Taschen, dünne Böden und lange Schruppzeiten. | Halten Sie das Material vom Last- bzw. Wärmepfad fern, öffnen Sie die Tasche oder ziehen Sie eine Extrusion in Betracht. | Anforderungen hinsichtlich Masse, Steifigkeit, Moden, thermischer Eigenschaften und Umgebungsbedingungen. |
| Ein Lager einbauen | Anwendung der Toleranz und Oberflächenbeschaffenheit des Lagersitzes auf die umgebenden berührungsfreien Flächen. | Die Bohrung und die Funktionsschulter können separat eingestellt werden. | Passung, Achsenlage, Rundlauf und Oberflächenanforderungen. |
| Schaffen Sie ein hochwertiges Außendesign | Optische Anforderungen an Klemmstellen und verdeckte Flächen; mehrere Oberflächenbehandlungsschritte. | Legen Sie sichtbare Bereiche, Maserungsrichtung, Regallagen und die genehmigten optischen Anforderungen fest. | Für den Kunden sichtbares Erscheinungsbild, Korrosionsbeständigkeit und Haltbarkeit im Gebrauch. |
Checkliste für die Freigabe der Produktionskosten
- Jede noch so kleine Konstruktionsmerkmal und jede ästhetische Anforderung hat einen klar definierten funktionalen Grund.
- Der Ausgangsbestand und alternative Near-Net-Routen wurden anhand der prognostizierten Menge verglichen.
- Es werden Werkzeugzugang, Radien, Taschentiefe, dünne Wände, Spannvorrichtungen und Einrichtungsübertragungen behandelt.
- Toleranzen und Oberflächenbeschaffenheit werden nur dort festgelegt, wo sie für die Montage oder die Funktion erforderlich sind.
- Die Endbearbeitung, das Abkleben, die Handhabung und die Endkontrolle sind im Arbeitsablauf enthalten.
- Die Angebote basieren auf denselben Vorgaben hinsichtlich Revision, Material, Menge, Prüfung, Verpackung und Lieferbedingungen.
- Der freigegebene Erstmusterartikel und die Kostenbasis werden durch die Änderungskontrolle geschützt.
Abbruchbedingungen: Die Kostensenkung ist noch nicht abgeschlossen
- Die vorgeschlagene Einsparung führt zur Aufhebung einer Anforderung hinsichtlich Sicherheit, Passform, Dichtheit, Belastung oder gesetzlicher Vorschriften.
- Ein niedrigerer Materialpreis führt zu mehr Bearbeitungs-, Endbearbeitungs- oder Qualifizierungsarbeiten.
- Das Zuschneiden und Prüfen von Gewichtstaschen verursacht höhere Kosten als der nachgewiesene Produktwert, den sie schaffen.
- Kleine Radien oder tiefe Hohlräume haben keinen funktionalen Zweck und erfordern spezielle Werkzeuge mit großer Reichweite.
- Eine Toleranz wurde erweitert, ohne die Passteile und den Baugruppenstapel zu überprüfen.
- Eine Vereinfachung der Oberflächenbehandlung wirkt sich auf Korrosion, Erdung, Verschleiß oder das für den Kunden sichtbare Erscheinungsbild aus.
- Der Vergleich der Stückpreise lässt Faktoren wie Werkzeugkosten, Mindestbestellmengen, Lagerbestände, Ausschuss oder das Risiko von Produktänderungen außer Acht.
Druckfertige, kostenorientierte DFM-Checkliste
- Versionsverwaltetes 3D-Modell und 2D-Zeichnung.
- Funktion von kritischen Passungen, Dichtungen, Ausrichtungen und Lastwegen.
- Legierung, Härtegrad, Ausgangsform und zulässige Ersatzwerkstoffe.
- Voraussichtliche Stückzahlen für Prototypen, Serienfertigung und Nachbestellungen.
- Kritische Maße, Bezugspunkte, Oberflächenbeschaffenheit und Abnahmestufe.
- Oberflächenbehandlung, Abdeckung, kosmetische Bereiche und Anforderungen an die Farbanpassung.
- Prüfberichte, Anforderungen an die Probenahme und die Rückverfolgbarkeit von Materialien.
- Gegebenenfalls den Montagekontext und die Geometrie des Gegenstücks.
- Bereiche, in denen Kosteneinsparungen angestrebt werden, ohne dabei zwingende Anforderungen zu streichen.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support zur Vorbereitung der Überprüfung oder Senden Sie uns die Zeichnung, die Stückzahl und die Anwendungsanforderungen für eine Diskussion zur Herstellbarkeit. Eine hilfreiche Überprüfung sollte konkrete Konstruktionsentscheidungen und die damit verbundenen funktionalen Kompromisse aufzeigen und nicht nur die allgemeine Anweisung enthalten, “die Toleranzen großzügiger zu gestalten”.”
Häufig gestellte Fragen
Ist ein CNC-gefrästes Aluminiumteil aus 6061 immer günstiger?
Die Sorte Nr. 6061 ist in vielen Ausführungen weit verbreitet, doch die Endkosten hängen vom benötigten Rohmaterial, der Härte, der Geometrie, dem Bearbeitungsablauf, der Endbearbeitung und den Lieferbedingungen ab. Wählen Sie das Material entsprechend der Funktion aus und geben Sie den gesamten Bearbeitungsablauf an.
Ist eine dreiachsige Bearbeitung immer kostengünstiger als eine fünfachsige?
Nein. Eine einfache dreiachsige Aufspannung kann zwar kostengünstig sein, doch bei einem geeigneten Werkstück können mehrere Umspannvorgänge teurer sein als eine indexierte mehrachsige Fräsbearbeitung. Vergleichen Sie den Gesamtaufwand für Aufspannung, Programmierung, Zerspanung und Prüfung.
Sollten für alle nicht kritischen Maße weite Toleranzen gelten?
Es sollten Toleranzen verwendet werden, die der Fertigung, der Montage und der maßgebenden Zeichnungsnorm entsprechen. “Nicht kritisch” bedeutet nicht „unkontrolliert“. Wenden Sie individuelle Anforderungen auf funktionale Merkmale und eine klar definierte allgemeine Toleranz auf die übrigen Teile an.
Kann die Aufteilung eines komplexen Teils in zwei Teile die Kosten senken?
Manchmal. Eine Aufteilung kann den Zugang verbessern und die Bearbeitung in der Tiefe reduzieren, führt jedoch zu zusätzlichen Befestigungselementen, Ausrichtungsproblemen, Dichtungsanforderungen, Lagerbeständen und Abweichungen bei der Montage. Vergleichen Sie den gesamten Produktweg und die Serviceanforderungen.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
