
Kurze Antwort: Wie wirken sich Innenecken, tiefe Taschen und dünne Wände auf die CNC-Bearbeitung aus?
Aufgrund dieser Eigenschaften reagiert ein CNC-gefrästes Bauteil empfindlicher auf den Fräserdurchmesser, die Werkzeugreichweite, die Schnittkraft sowie die Spann- und Prüfbedingungen. Innenecken schränken die Größe des Fräsers ein, der in eine Tasche eingeführt werden kann. Tiefe Taschen erfordern längere, weniger steife Werkzeuge und erschweren den Spanabtransport. Dünne Wände können sich beim Fräsen oder beim Einspannen verbiegen und nach dem Lösen wieder in eine andere Form zurückspringen.
Die Merkmale wirken zudem zusammen. Ein kleiner Innenradius am Boden einer tiefen Tasche kann dazu führen, dass ein kleiner Langhals-Schaftfräser in eine Ecke mit hohem Eingriffswinkel gedrängt wird. Befindet sich diese Ecke neben einer dünnen Wand, kann es gleichzeitig zu einer Werkzeug- und Wanddurchbiegung kommen. Ein Merkmal, das bei einem Prototyp möglich ist, erfordert daher möglicherweise einen langsameren und kontrollierteren Fräsweg, um während der gesamten Produktion stabil zu bleiben.
Gutes Design bedeutet nicht, jedes schwierige Merkmal zu entfernen. Es bedeutet vielmehr, die Funktion zu erhalten und dem Fertigungsteam gleichzeitig ausreichend Radius, Zugang, Wandstützen und klare Bezugspunkte zu bieten, damit es einen stabilen Fertigungsprozess wählen kann. Betrachten Sie jeden Wert in diesem Leitfaden als eine gestalterische Frage und nicht als eine allgemeingültige Grenze der BAOSONG-Fähigkeiten.
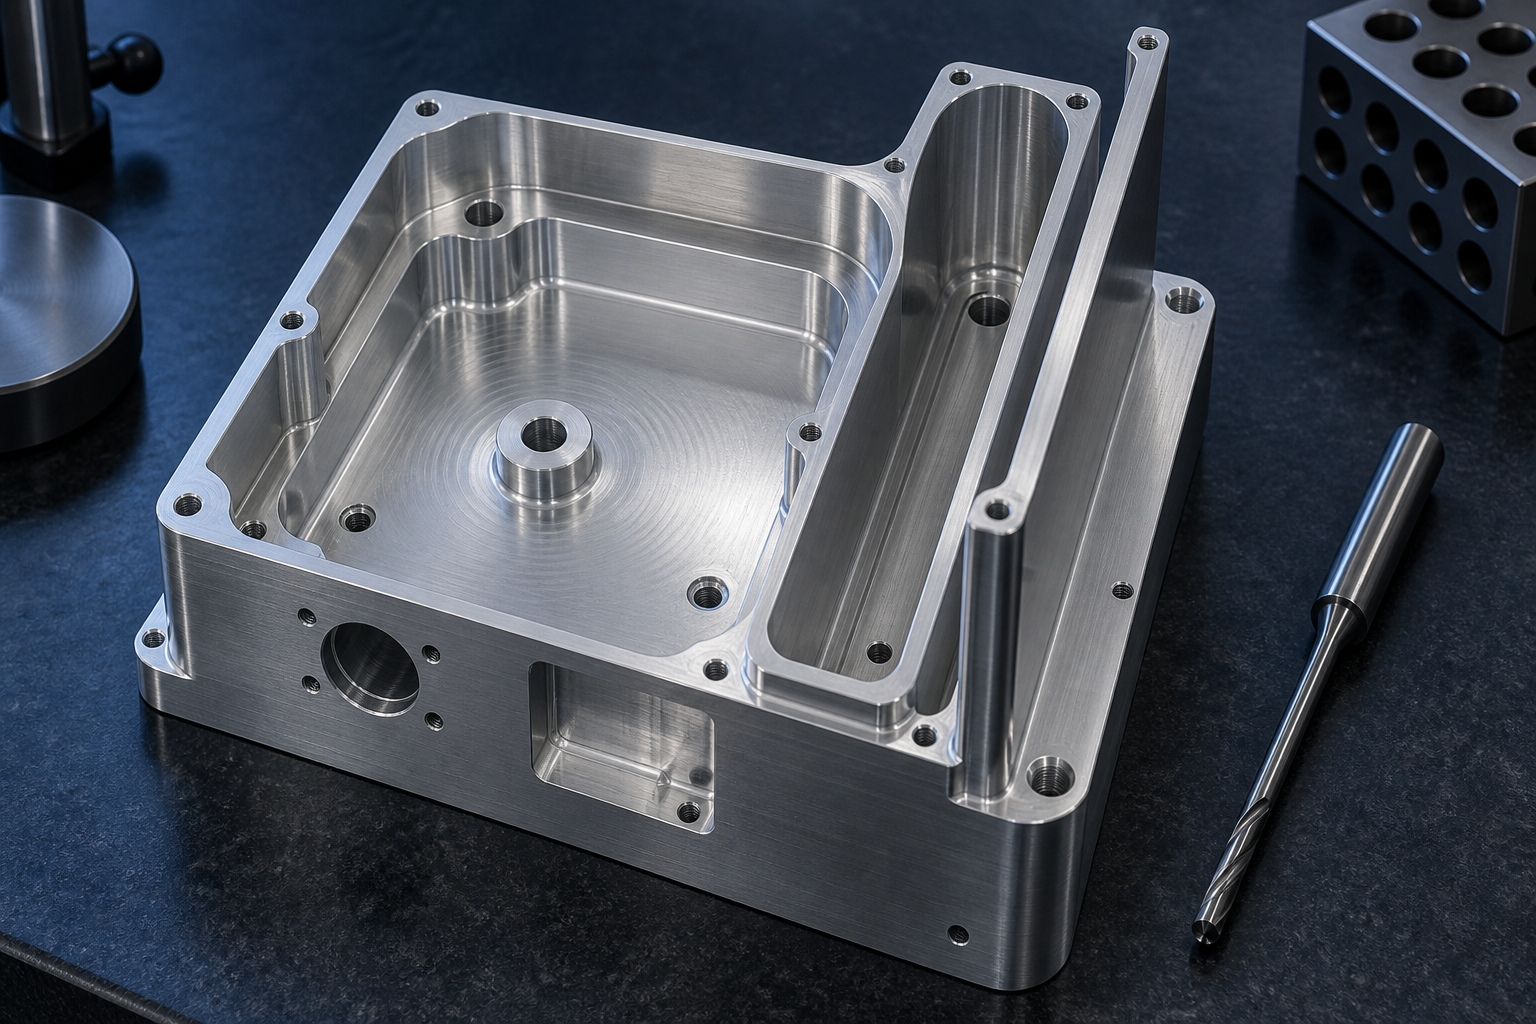
Sieben-Schritte-DFM-Prüfung für komplexe CNC-Geometrien
| Schritt | Rezension | Erforderliche Ausgabe |
|---|---|---|
| 1 | Markiere jeden kleinen Radius, jeden tiefen Bereich und jede biegsame Wand | Funktionsbezogene Risikokarte |
| 2 | Nicht funktionale scharfe Ecken ersetzen | Größter nutzbarer Radius oder zugelassene Entlastung |
| 3 | Nachweis des Zugangs von Werkzeug und Späne zu tiefen Taschen | Reichweite, Halterung und Strategie für Grob- und Feinschliff |
| 4 | Bewertung der Wandstütze und der Bewegung im entlasteten Zustand | Dicke, Rippen und Spannplan |
| 5 | Wechselwirkungen zwischen Verbindungen überprüfen | Geometrische Änderungen nach Priorität geordnet |
| 6 | Ordnen Sie jede Anforderung einem Prozess und einem Bezugspunkt zu | Merkmals-Kontrollplan |
| 7 | Prüfung und Produktionsfreigabe definieren | Erstmusterprüfung und Änderungskontrollen |
Schritt 1: Vergleichen Sie die drei Konstruktionsrisiken
| Besonderheit | Primäre Einschränkung | Voraussichtlicher Produktionseffekt | Erster Entwurf |
|---|---|---|---|
| Innenecke | Ein rotierender Schaftfräser hinterlässt einen Radius, der von seinem Schnittdurchmesser und seiner Schnittbahn abhängt. | Ein kleiner Radius kann einen kleineren Fräser, eine stärkere Eckenbearbeitung und zusätzlichen Zeitaufwand für die Endbearbeitung erfordern. | Vergrößern Sie den Radius, fügen Sie eine Eckenentlastung hinzu oder ändern Sie die Art und Weise, wie sich das Gegenstück ausrichtet. |
| Tief in die Tasche greifen | Das Werkzeug, der Halter, die Spindel und der Kühlmittelkanal müssen den Schneidbereich ohne Kollision erreichen. | Eine große Reichweite verringert die Steifigkeit und kann zu erhöhtem Rattern, Konizität, Nachschneiden und längeren Zykluszeiten führen. | Reduzieren Sie die Tiefe, öffnen Sie den Zugang, verwenden Sie einen größeren Eckenradius oder teilen Sie die Geometrie in ein separates Teil auf. |
| Dünne Wand | Das Werkstück ist möglicherweise weniger steif als das Fräser- und Spannsystem. | Schneid- und Klemmkräfte können zu Durchbiegung, Schwingungen, Maßänderungen oder Beschädigungen führen. | Erhöhen Sie die Dicke, verringern Sie die freitragende Höhe, fügen Sie Stützen hinzu oder planen Sie eine ausgewogene, stufenweise Bearbeitung. |
Die richtige Lösung hängt von der Funktion ab. Ein quadratischer Einsatz benötigt möglicherweise an den vier Ecken etwas Freiraum, muss aber nicht an allen vier Seiten völlig scharfe Kanten aufweisen. Ein Flüssigkeitsraum muss möglicherweise eine gewisse Tiefe aufweisen, kann aber einen großzügigen Bodenradius zulassen. Ein leichtes Gehäuse erfordert möglicherweise dünne Wände über einen großen Bereich, lässt jedoch Versteifungsrippen an den Befestigungsstellen zu. Klären Sie zunächst die funktionalen Anforderungen, bevor Sie sich für eine Fertigungslösung entscheiden.
Schritt 2: Gestaltung der Innenecken rund um die Funktion
Ein Standard-Schaftfräser dreht sich um eine kreisförmige Umhüllende. Wenn er zwei senkrecht zueinander stehenden Taschenwänden folgt, kann das Werkzeug keine vertikale Innenecke mit einem Radius von Null hinterlassen. Der Eckenradius muss der Fräsbahn angepasst sein. Ein kleinerer vorgegebener Radius bedeutet in der Regel einen kleineren Schaftfräser, während die Fräserlänge und die Taschentiefe darüber entscheiden, ob dieses Werkzeug das Werkstück mit ausreichender Steifigkeit erreichen kann.
Dies unterscheidet sich von einer Außenecke, die in der horizontalen Ebene oft scharf profiliert werden kann, da sich der Fräser von außerhalb des Materials nähert. Es unterscheidet sich auch vom Radius zwischen einer Taschenwand und dem Taschenboden. Dieser Übergang zum Taschenboden hängt von der Geometrie der Werkzeugspitze und der Werkzeugbahn ab, daher sollte in der Zeichnung zwischen einem vertikalen Eckenradius und einem Bodenradius unterschieden werden.
Autodesks Grundlagen der CNC-Bearbeitung erläutert das Radiusfräsen und den Einsatz von Kugel- oder Eckenrundungswerkzeugen für geeignete Radiusprofile. Protolabs’ Leitfaden zur Auslegung unter Berücksichtigung der Bearbeitungskosten Dies verdeutlicht auch, warum durch Eckenentlastung das Funktionsspiel erhalten bleiben kann, während gleichzeitig ein größerer Fräser verwendet werden kann. Die herstellerspezifischen Grenzwerte in diesem Leitfaden sollten nicht als allgemeingültige Grenzwerte oder als Angaben zur Leistungsfähigkeit von BAOSONG betrachtet werden.
Wählen Sie in der Baugruppenfunktion die Lösung für die Innenecke aus
Den größtmöglichen Nutzradius zulassen
Wenn kein quadratisches Werkstück in die Tasche passen muss, vergrößern Sie den Innenradius so weit, wie es das Produkt zulässt. Dies ermöglicht möglicherweise den Einsatz eines größeren und steiferen Schneidwerkzeugs, reduziert die für ein kleines Schlichtwerkzeug verbleibende Materialmenge und glättet den Übergang beim Eingriff des Schneidwerkzeugs an der Ecke.
Eckenausrundung für ein quadratisches Gegenstück hinzufügen
Ein „Dog-Bone“, ein „T-Bone“ oder eine andere lokal begrenzte Entlastung verlagert den Freiraum außerhalb der nominellen quadratischen Umrisse. Das Gegenstück kann dann einrasten, ohne dass die vertikale Ecke vollständig scharfkantig sein muss. Wählen Sie die Ausrichtung der Entlastung so, dass sie keine Dichtung beeinträchtigt, die tragende Fläche nicht verringert und keine unerwünschten optischen Mängel verursacht.
Das Gegenstück austauschen
Das Anfasen oder Abrunden des Gegenstücks kann sauberer sein als das Hinzufügen von vier Entlastungen zur Tasche. Dies ist besonders nützlich, wenn beide Teile der Konstruktionskontrolle unterliegen. Legen Sie das Baugruppenspiel und die Bezugspunktstrategie fest, damit die kumulierten Toleranzen den beabsichtigten Sitz nicht beeinträchtigen.
Verwenden Sie einen anderen Prozess nur, wenn die Funktion dies erfordert.
EDM, Räumfräsen, Nutenfräsen, additive Fertigung oder eine zusammengesetzte Baugruppe können Geometrien erzeugen, die mit herkömmlichem Schaftfräsen nicht effizient hergestellt werden können. Jede dieser Verfahren hat Auswirkungen auf Material, Oberfläche, Zugänglichkeit, Kosten und Prüfaspekte. Legen Sie kein anderes Verfahren fest, nur um eine CAD-Ecke zu erhalten, die keine funktionale Rolle spielt.
Schritt 3: Nachweis über ausreichende finanzielle Mittel
Eine Tasche ist nicht allein aufgrund ihrer Tiefe schwierig. Zu den entscheidenden Faktoren zählen Tiefe, Öffnungsbreite, Eckenradius, Wandkonizität, Bodenform, Spanführung, Freiraum zum Werkzeughalter und die verfügbaren Anfahrrichtungen. Ein weit geöffneter Hohlraum mit großem Radius kann einfacher zu bearbeiten sein als ein flacherer Schlitz, der nur ein kleines Werkzeug mit großer Reichweite zulässt.
Mit zunehmendem Werkzeugüberhang wird das Schneidsystem nachgiebiger. Die Schnittkräfte können das Werkzeug verbiegen, was zu einer Wandverjüngung oder überschüssigem Material führt. Vibrationen können die Oberfläche beschädigen und die Standzeit des Werkzeugs verkürzen. Im Hohlraum festsitzende Späne können erneut bearbeitet werden, während Kühlmittel und Luft die aktive Schneidkante möglicherweise nicht gleichmäßig erreichen. Zusätzliche Schruppstufen, Restbearbeitung, reduzierter Eingriff und separate Schlichtdurchgänge können diese Effekte kontrollieren, erfordern jedoch zusätzlichen Programmieraufwand und verlängern die Bearbeitungszeit.
Ein weiteres Problem ist das Einlenken in Kurven. Untersuchungen zu Werkzeugbahnübergänge in den Ecken von Aussparungen berichtet, dass eine erhöhte Zuteilung an scharfen Ecken die Fräskraft erhöht und die Bearbeitungsgenauigkeit beeinträchtigen kann. Secos Anleitung zum optimierten Schruppen Ebenso werden schwierige Ecken und hohe Wände als Fälle genannt, in denen die Fräsbahnstrategie eine wichtige Rolle spielt. Die genauen Schnittdaten hängen weiterhin vom Werkzeug, der Maschine, dem Werkstoff und der Aufspannung ab.
Konstruktionslösungen für tiefe Taschen
- Öffnen Sie die Tasche, sofern möglich. Eine seitliche Öffnung oder eine abnehmbare Abdeckung kann den Zugang zum Werkzeug, den Spanabtransport und die Inspektion verbessern.
- Vergrößern Sie den Eckenradius. Ein größerer Radius ermöglicht möglicherweise den Einsatz eines Werkzeugs mit größerem Durchmesser und verringert die verbleibende Materialmenge an den Ecken.
- Getrennte Zugänge für Schrupp- und Schlichtbearbeitung. Lassen Sie ausreichend Material für einen kontrollierten Schlichtdurchgang übrig, anstatt zu erwarten, dass ein einziges langes Werkzeug das gesamte Material abträgt und die endgültige Wandstärke erreicht.
- Nutzen Sie den Zugang von einer anderen Seite. Die gegenüberliegende Bearbeitung kann die Reichweite des Werkzeugs verkürzen, doch muss die Konstruktion stabile Bezugspunkte gewährleisten und die Beziehung zwischen den Aufspannungen berücksichtigen.
- Teilen Sie die Komponente auf. Eine Grundplatte und eine Abdeckung oder zwei aufeinander abgestimmte Hälften lassen sich möglicherweise besser handhaben als ein unzugänglicher monolithischer Hohlraum, vorausgesetzt, Fugen, Dichtungen und Toleranzen bei der Montage sind akzeptabel.
- Überprüfen Sie den mehrachsigen Zugriff. Durch Neigen des Werkstücks oder des Werkzeugs lässt sich bei manchen Oberflächen eine Kollision vermeiden oder die effektive Reichweite verkürzen. Mehrachsige Bearbeitung von Aluminium verbessert in geeigneten Fällen die Zugänglichkeit; die Einschränkungen hinsichtlich Fräserradius und Steifigkeit bleiben jedoch bestehen.
Schritt 4: Bewegung dünnwandiger Teile steuern
Eine dünne Wand verhält sich wie ein biegsames Bauteil. Ihr Verhalten hängt von der Dicke, der freitragenden Höhe und Länge, der Materialsteifigkeit, lokalen Verstärkungen, der Restdicke, dem Kontakt mit der Spannvorrichtung und der Stelle ab, an der das Schneidwerkzeug Kraft ausübt. Zwei Wände mit derselben Dicke können sich sehr unterschiedlich verhalten, wenn die eine kurz ist und an drei Seiten abgestützt wird, während die andere hoch ist und eine freie Kante aufweist.
Beim Schneiden kann sich die Wand vom Werkzeug wegbiegen. Sie kann nach dem Vorbeilaufen der Schneide zurückfedern, wodurch überschüssiges Material oder eine wellige Oberfläche zurückbleibt. Ein Nachschnitt kann das Ergebnis verbessern, doch die wiederholte Ausübung derselben Kraft auf dieselbe nachgiebige Wand beseitigt den Fehler nicht automatisch. Auch mit Spannvorrichtungen lässt sich das Werkstück in die gewünschte Form biegen; ein im gespannten Zustand akzeptiertes Maß kann sich nach dem Lösen der Spannung jedoch wieder ändern.
Autodesk Fusion’s Leitfaden zur Bearbeitung dünnwandiger Bauteile zeigt, warum die Bearbeitung einer Seite vor der anderen zu einer Überlastung einer dünnen Wand führen kann, und beschreibt die Bearbeitung nach Tiefe als eine mögliche Strategie. Ein Open-Access-Artikel aus dem Jahr 2026 Experimentelle und Finite-Elemente-Untersuchung einer dünnwandigen Aluminiumkonstruktion stellte in der jeweiligen Testgeometrie die größte Durchbiegung nahe der freien Kante fest. Dieser experimentelle Wert lässt sich zwar nicht auf ein anderes Bauteil übertragen, doch das Verhältnis zwischen Kraft und Abstützung ist für die Prozessplanung von Bedeutung.
Konstruktions- und Prozesskontrollen für dünnwandige Aluminiumteile
Beginnen Sie mit der Konstruktion. Erhöhen Sie die Wandstärke, soweit es die Masse und die Hüllkurve zulassen, verkürzen Sie die lichte Höhe, verbinden Sie Wände mit einem Boden und fügen Sie Rippen oder lokale Verstärkungen an funktionalen Schnittstellen hinzu. Verwenden Sie sanfte Übergänge, damit der steife Bereich keine plötzliche Schwachstelle bildet. Wenn die Optik eine Rolle spielt, identifizieren Sie die sichtbaren Flächen, bevor Sie eine Rippe oder eine Vertiefung hinzufügen, die sichtbar bleibt.
Die Bearbeitungsreihenfolge sollte die Stützstruktur so lange wie möglich erhalten. Ein Zerspaner kann gegenüberliegende Seiten schrittweise vorbearbeiten, vorübergehend Material stehen lassen, Wände in verschiedenen Tiefenstufen bearbeiten, Feinschlichtdurchgänge mit geringer Kraft anwenden oder eine Opferstütze hinzufügen. Weiche Spannbacken, anpassungsfähige Spannvorrichtungen, Vakuumspannvorrichtungen oder temporäre Füllungen können für bestimmte Geometrien geeignet sein, doch jede Aufspannmethode muss vermeiden, dass das freigelegte Teil verformt wird oder der Zugang für die Prüfung behindert wird.
Auch das Ausgangsmaterial spielt eine Rolle. Legierung, Härtegrad und Produktform beeinflussen das Zerspanungsverhalten und das Risiko von Restspannungen. Spannungsentlastete Bleche können eine Bewegungsquelle bei Teilen mit tiefen Aussparungen reduzieren, jedoch nicht die Durchbiegung aufgrund einer schwachen Geometrie oder unzureichender Aufspannung verhindern. Zusammenfassung Zustände T5, T6 und T651 Und Auswahl von Aluminiumlegierungen für die CNC-Bearbeitung als separate Eingaben in den Entwurf.
Schritt 5: Überprüfen Sie, wie sich die drei Merkmale gegenseitig verstärken
Die aufwendigste Geometrie kombiniert häufig mehrere Einschränkungen, anstatt nur eine einzelne darzustellen. Das nachstehende Schema zeigt den Zusammenhang zwischen Entwurfsentscheidung und den daraus resultierenden Auswirkungen auf die Fertigung.
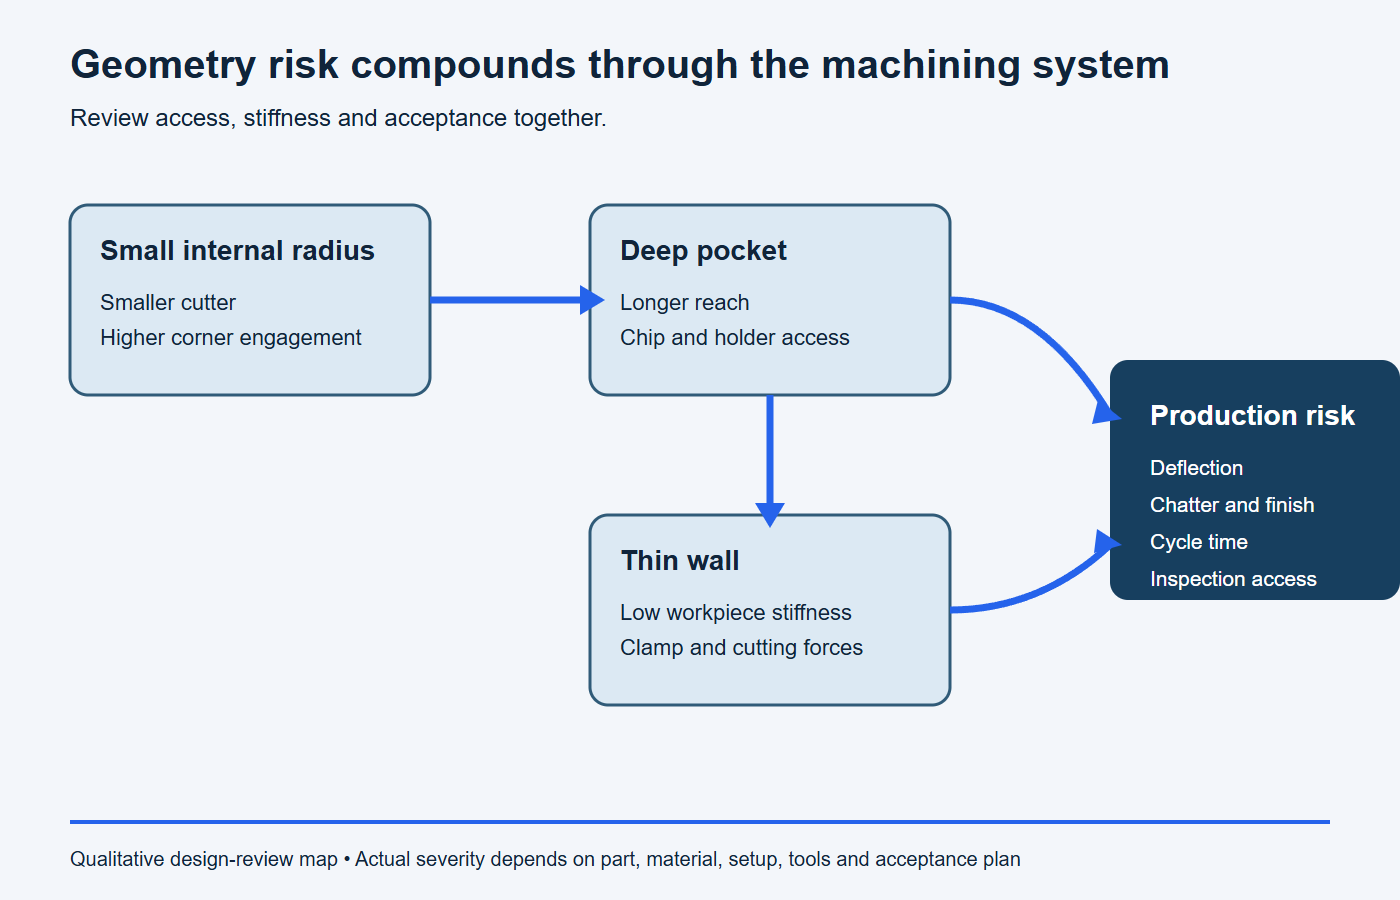
Beispielsweise kann die Verringerung eines Innenradius den Einsatz eines kleineren Fräsers erforderlich machen. Bei gleichbleibender Taschentiefe erhöht sich dadurch die Reichweite im Verhältnis zur Fräsergröße. Wenn der Fräser neben einer hohen, dünnen Wand die Endbearbeitung durchführt, können sich sowohl das Werkzeug als auch das Werkstück verschieben. Die Festlegung eines engen Wandprofils nach dem Eloxieren fügt eine weitere Variable hinzu, da auch die Bedingungen für die Endbearbeitung und das Abkleben definiert werden müssen. Die alleinige Berechnung des Radius kann daher das tatsächliche Produktionsrisiko außer Acht lassen.
Schritt 6: Konvertieren Sie das CAD-Modell in einen Merkmalskontrollplan
| Zeichnungsanforderung | Fragen vor der Angebotserstellung | Mögliche Reaktion des Designs oder des Prozesses | Frage zur Zustimmung |
|---|---|---|---|
| Kleiner vertikaler Eckenradius | Was muss die Ecke freimachen oder umfahren? Wie tief ist sie und in welche Richtung ist sie offen? | Den Radius vergrößern, lokal entlasten, das Gegenstück anpassen oder ein anderes Verfahren genehmigen. | Wird der Radius selbst geprüft, oder ist das funktionale Spiel die eigentliche Anforderung? |
| Tiefe Vertiefung | Können das Werkzeug und der Halter jede Wand ohne Kollision erreichen? Wo treten Späne und Kühlmittel aus? | Öffnen Sie eine Seite, vergrößern Sie die Radien, bearbeiten Sie das Teil aus zwei Richtungen oder teilen Sie die Baugruppe auf. | Welche Bezugspunkte bestimmen die Tiefe, die Wandposition und die Beziehungen zwischen den verschiedenen Aufbauten? |
| Hohe, dünne Wand | Was ist die nicht abgestützte Spannweite? Kann eine Halterung diese tragen, ohne den freien Zustand zu verändern? | Verdicken, kürzen, Rippen anbringen, vorübergehende Stützen belassen oder ausgewogene, stufenweise Durchgänge anwenden. | Erfolgt die Akzeptanz in einem freien oder eingeschränkten Zustand, und nach welcher Stabilisierungszeit? |
| Fertige Präzisionsschnittstelle | Wird die Ecke, die Wand oder der Boden durch eine Eloxierung oder eine andere Oberflächenbehandlung abgedeckt? | Definieren Sie die Maskierung und trennen Sie die Kontrollen vor der Endbearbeitung von den endgültigen Funktionsmaßen. | Welche Maße gelten nach Oberflächenveredelung? |
Dieser Plan sollte mit dem Bezugssystem und dem Toleranzschema der Zeichnung in Einklang stehen. Die offiziellen Vorschriften der ASME Y14.5-2018 (R2024) – Überblick beschreibt die gängigen Symbole, Regeln und Definitionen für die Bemaßung und Tolerierung. Verwenden Sie die für das Projekt vorgeschriebene Norm und Ausgabe und vermeiden Sie es, verschiedene Konventionen zu vermischen.
Schritt 7: Den Freigabezustand überprüfen
Tiefe Aussparungen können den Zugang der Sonde und die Sichtlinie einschränken. Kleine Eckenradien lassen sich möglicherweise nicht mit demselben Gerät beurteilen, das für breite Flächen verwendet wird. Dünne Wände können sich unter der Kraft der Sonde oder durch die Fixierung der Halterung verschieben. Legen Sie vor Produktionsbeginn die Merkmale, die Bezugssimulation, die Messgeräte, die Umgebungsbedingungen und den Stichprobenplan fest.
Auch in der Nähe einer Spezifikationsgrenze spielt die Messunsicherheit eine Rolle. Die Veröffentlichung des NIST zum Thema Unsicherheit und Dimensionskalibrierungen erklärt, dass ein angegebenes Ergebnis eine Schätzung ist, der eine mit der Messunsicherheit verbundene Streuung zugeordnet ist. Die Qualitäts- und Prüfplan sollte daher dem Merkmalrisiko entsprechen, anstatt für jede Dimension ein Instrument und eine Stichprobenregel zu verwenden.
Weitere Informationen zur Toleranzplanung finden Sie unter Toleranzen bei der CNC-Bearbeitung von Aluminium: Was ist praktikabel? Darin wird erläutert, warum Maschinenpositionierung, Werkstücktoleranz und nachgewiesene Konformität unterschiedliche Anforderungen sind.
Checkliste für die Produktionsfreigabe
- Jede enge Ecke, jede tiefe Aussparung und jede dünne Wand hat einen bestimmten funktionalen Grund.
- Der Lieferant hat den Fräserdurchmesser, die Reichweite, den Freiraum am Halter, den Spanabtransport und den Zugang zum Entgraten geprüft.
- Für flexible Bereiche werden Bearbeitungszugaben, Schrupp- und Schlichtbearbeitung sowie temporäre Abstützungen definiert.
- Durch die Werkstückspannung wird das Werkstück nicht in eine zulässige Form gezwungen, die sich nach dem Lösen wieder verändert.
- Bezugssysteme und Messverfahren decken unzugängliche oder sondenempfindliche Merkmale ab.
- Das erste Teil wird nach dem Lösen der Klemmung und nach Erreichen der vorgeschriebenen Oberflächenqualität geprüft.
- Änderungen an Geometrie, Lagerbestand, Vorrichtungen oder Abläufen lösen eine dokumentierte Überprüfung aus.
Stoppbedingungen: Die Geometrie ist noch nicht freigabebereit
- Eine scharfe Innenecke ist nur deshalb noch vorhanden, weil sie sich im CAD leicht zeichnen ließ.
- Kein derzeit verfügbarer Fräser und keine Halterung können die Tasche ohne Kollision oder übermäßigen Überhang erreichen.
- Eine tiefe Tasche hat keinen Span-, Kühlmittel-, Schrupp- oder Schlichtplan.
- Die Wandstärke wird ohne Angabe der Höhe ohne Abstützung, der Länge, der Rippen oder des Spannkontexts angegeben.
- In derselben Region vereinen sich ein kleiner Radius, eine große Reichweite und eine flexible Wand, ohne dass eine Teststrategie erforderlich ist.
- Die Abnahme erfolgt ausschließlich im eingespannten Zustand des Teils.
- Die Maße nach der Endbearbeitung, die Maskierungen und die Sichtflächen sind nicht angegeben.
Checkliste für die DFM-Prüfung vor dem Druck
- Ein versionsverwaltetes 3D-Modell und eine 2D-Zeichnung.
- Die Funktion jeder engen Ecke, jeder tiefen Vertiefung und jeder dünnen Wand.
- Geometrie der Passflächen, Montagespiel und Anforderungen an die Dichtung.
- Legierung, Härtegrad, Ausgangsform des Produkts und zulässige Ersatzstoffe.
- Kritische Bezugspunkte, geometrische Kontrollpunkte und die vorgeschriebene Zeichnungsnorm.
- Anforderungen an den Endzustand, Maskierungsbereiche und Sichtflächen.
- Prototypen- und Serienmengen sowie die erwartete Nachfragesteigerung.
- Erwartungen hinsichtlich Erstmuster, Prüfbericht und Probenahme.
Nutzen Sie BAOSONGs Ressourcen für den technischen Support um die Überprüfung zu organisieren, oder Senden Sie die Zeichnung und die Antragsunterlagen für eine Diskussion zur Herstellbarkeit. Bestimmen Sie zunächst die Funktion; so kann bei der Überprüfung die hochwertige Schnittstelle geschützt werden, während geometrische Anforderungen, die die Leistung nicht verbessern, gelockert werden können.
Häufig gestellte Fragen
Kann man beim CNC-Fräsen eine perfekt scharfe Innenecke erzielen?
Ein rotierender Schaftfräser hinterlässt in der Regel einen Innenradius. Wenn für eine Funktion eine quadratische Passung erforderlich ist, sollten Sie eine Eckenentlastung, eine Änderung des Gegenstücks, ein anderes Bearbeitungsverfahren oder eine Aufbaukonstruktion in Betracht ziehen. Die beste Option hängt von der Tiefe, der Zugänglichkeit, dem Werkstoff und den Montageanforderungen ab.
Gibt es ein allgemeingültiges maximales Verhältnis von Tiefe zu Durchmesser für eine Tasche?
Nr. Die Werkzeugkonstruktion, der Durchmesser, der Halterabstand, das Material, der Eingriff, die Kühlmittelzufuhr, die Maschinendynamik und die erforderliche Genauigkeit beeinflussen alle die tatsächliche Reichweite. Prüfen Sie die gesamte Taschengeometrie und die verfügbaren Anfahrrichtungen, anstatt für jeden Auftrag ein und dasselbe Verhältnis anzuwenden.
Welche Wandstärke ist bei der CNC-Bearbeitung von Aluminium sicher?
Es gibt keine allgemein gültige sichere Dicke. Neben der Dicke spielen auch die Höhe und Länge der nicht abgestützten Wand, die Legierung und der Härtegrad, die angrenzende Geometrie, die Schnittrichtung, die Werkstückspannung und die Toleranzen eine Rolle. Eine kurze, abgestützte Wand kann sich anders verhalten als eine hohe, frei stehende Wand gleicher Dicke.
Löst die fünfachsige Bearbeitung Probleme bei tiefen Taschen?
Dies kann zwar den Zugang verbessern und die effektive Reichweite des Werkzeugs bei einigen Flächen verringern, beseitigt jedoch nicht die Einschränkungen hinsichtlich Fräserradius, Kollisionen, Spanabfuhr, Werkstücksteifigkeit oder Prüfung. Bewerten Sie die Werkzeugrichtung und die funktionalen Bezugspunkte für das jeweilige Teil.
Empfohlene Downloads für die Konstruktion von CNC-Bearbeitungen
Nutzen Sie diese BAOSONG-Referenzen, um den Werkzeugzugang, die Geometrie der Merkmale, die praxistauglichen Toleranzen und die CNC-Prozessplanung vor der Freigabe zu verbessern.
- Leitfaden zur CNC-Bearbeitung von Aluminium (PDF)
- Leitfaden zum CNC-Fräsen: Taschen, Wände, Ecken und Werkzeugzugang (PDF)
- Leitfaden zur CNC-Drehbearbeitung: Durchmesser, Gewinde und konzentrische Merkmale (PDF)
- Leitfaden zu Toleranzen bei der CNC-Bearbeitung (Übersichtsblatt)
- Checkliste für die Konstruktion von Aluminiumteilen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines bearbeiteten Teils oder einer Merkmalsgruppe? Kontaktieren Sie BAOSONG Precision.
