
Kurze Antwort: Wie sollten Ingenieure Schraubaufnahmen, Kanäle, Kühlrippen und Befestigungsvorrichtungen in Aluminiumprofile integrieren?
Integrieren Sie ein Element nur dann in die Extrusion, wenn es entlang des gesamten Bauteils durchgehend eine nützliche Funktion erfüllt: die Aufnahme einer Befestigungslast, die Führung eines Bauteils, die Verlegung eines Kabels, die Wärmeübertragung oder die Bereitstellung einer stabilen Befestigungsreferenz. Entwerfen Sie das Merkmal als Teil des gesamten Querschnitts, damit seine Wandstärke, seine Anbindung an den Grundkörper und seine Position keinen unausgewogenen Metallfluss oder ein unnötig sprödes Formteilmerkmal verursachen.
Bei Schneckenvorsprüngen für Aluminium-Strangpressprofile sind vor der Festlegung der Anschlussgeometrie die Befestigungsart, die Eingriffsmethode, das Montage-Drehmoment, die Betriebsbelastung und die erforderliche Anzahl an Montagezyklen zu definieren. Bei Kanälen und Rippen sind die Öffnungsbreite, die Tiefe, die Übergänge an den Fußstellen, die Wandausgleichung und die Werkzeugabstützung zu überprüfen. Bei Befestigungsmerkmalen sind die im Strangpresszustand vorliegenden Passflächen von Bohrungen, Gewinden und Flächen zu trennen, die später durch CNC-Bearbeitung erzeugt werden.
Verwenden Sie keine universellen Aufnahmedurchmesser, Vorbohrungen, Rippenverhältnisse oder Mindestwandstärken, ohne deren Bedingungen zu prüfen. Legierung, Härtegrad, Profilabmessungen, Formkonzept, Toleranzen, Oberflächenbeschaffenheit und Produktionsmenge beeinflussen die Machbarkeit. Überprüfen Sie Gewinde- oder selbstschneidende Verbindungen, die thermische Leistung und die strukturellen Belastungen anhand repräsentativer Bauteile und eines vereinbarten Prüfplans.
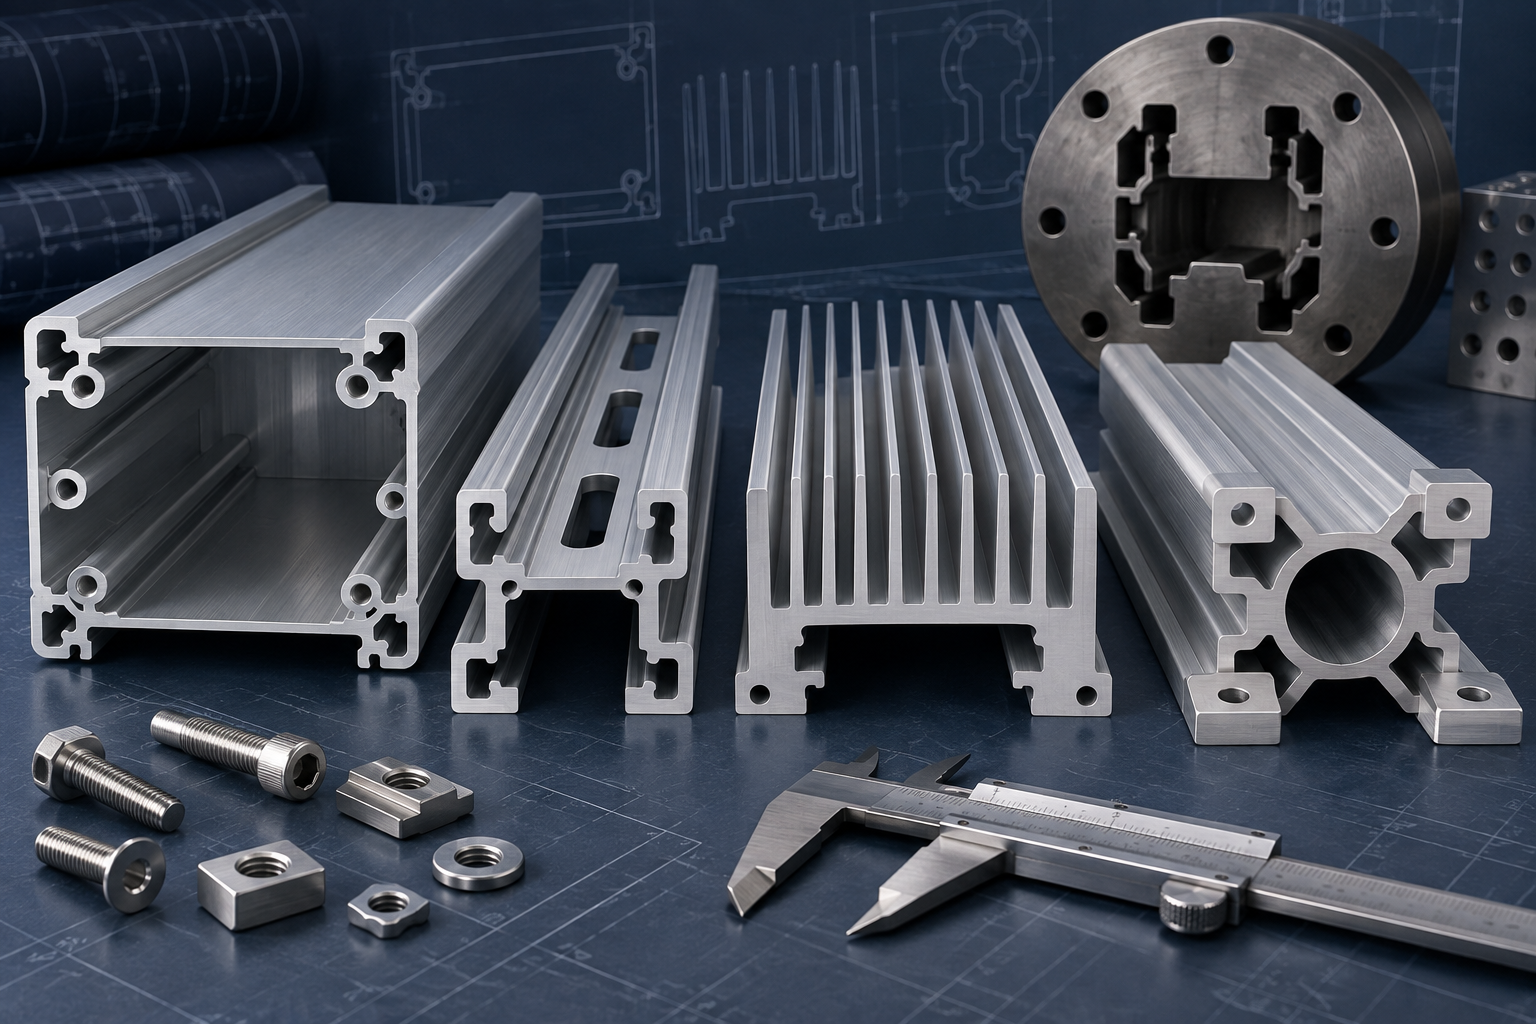
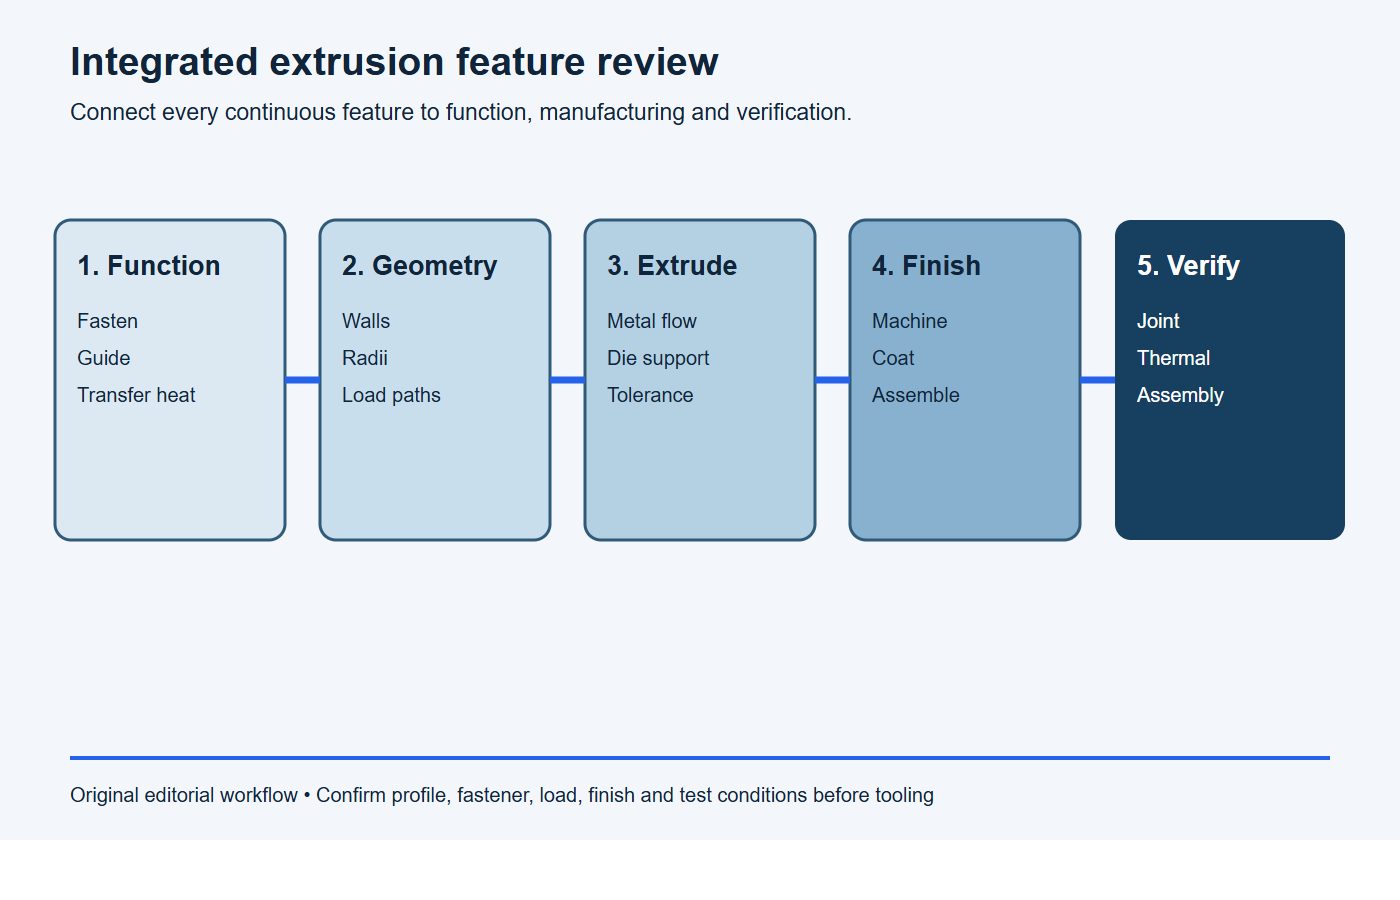
Nutzen Sie diese Überprüfung der Funktionsintegration vor der Werkzeugfertigung
- Nenne die stetige Funktion: Geben Sie die Belastung des Befestigungselements, das geführte Bauteil, die thermische Beanspruchung oder die Einbaulage an.
- Überprüfen Sie den Querschnitt: Überprüfen Sie die Ansätze, die Wandstärke, die Öffnungen, die Tiefe, die Formhalterung und den Zugang zur Endbearbeitung am Extruder.
- Separate lokale Genauigkeit: Weisen Sie Bohrungen, Gewinde, Stirnflächen und kritische Beziehungen bei Bedarf einer kontrollierten Nachbearbeitung zu.
- Das System validieren: Prüfen Sie das tatsächliche Befestigungselement, das Gegenstück, die Belastung, den Luftstrom und das Prüfverfahren an repräsentativen Bauteilen.
Entscheiden Sie, welche Merkmale kontinuierlich sein sollen
Das Extrusionsverfahren ist besonders vorteilhaft, wenn sich ein Merkmal über die gesamte Länge wiederholt. Eine durchgehende Schneckenbohrung ermöglicht eine Befestigung an jedem Schnittpunkt. Eine Schiene oder ein Kanal kann Platten und Beschläge über die gesamte Produktlänge hinweg positionieren. Kühlrippen können entlang eines Gehäuses eine Wärmeübertragungsfläche bilden. Befestigungsflächen können wiederkehrende Bezugspunkte für die Montage oder den Zusammenbau bieten.
Eine Querbohrung, eine Verbindungsausnehmung, ein lokales Gewinde, eine Planfläche oder eine Enddichtung wiederholt sich nicht entlang der Extrusionsrichtung. Das Einfügen eines solchen lokalen Merkmals in den Querschnitt kann zu einem Material- oder Werkzeugaufwand führen, ohne dass der Folgevorgang entfällt. Ordnen Sie jedes Merkmal nach Länge und Funktion zu, bevor Sie die Matrizengeometrie entwickeln.
| Besonderheit | Ein guter Grund, es zu extrudieren | Ziehen Sie eine Nebentätigkeit in Betracht, wenn |
|---|---|---|
| Schraubansatz oder Anschluss | Die Endbefestigung bzw. Befestigungsposition wiederholt sich über die gesamte Länge | Die Gewindeposition, Achse oder Tiefe muss sich genau auf einen lokalen Fertigbezugspunkt beziehen |
| Kanal oder Nut | Die Führung, die Kabelführung, die Befestigung an der Schalttafel oder die Hardware-Halterung erfolgt durchgehend | Der Schlitz ist lokal, extrem tief oder erfordert ein präzises geschlossenes Ende. |
| Kühlrippe | Entlang der gesamten thermischen Zone ist eine Wärmeübertragungsfläche erforderlich | Das Lamellenmuster ist lokal, oder ein anderes Kühlkörperverfahren passt besser zum Volumen und zur Geometrie |
| Befestigungsmöglichkeit | Eine Schiene, eine Auflage oder eine Anschlagfläche dient als Halterung für wiederkehrende Montagepositionen | Bohrungen, Löcher, Dichtflächen oder Lagersitze erfordern die Präzision eines Fertigteils |
Entwerfen Sie Schraubnaben aus dem Befestigungssystem
Ein extrudierter Schraubansatz ist eine durchgehende Materialmasse, die so geformt ist, dass sie nach dem Abschneiden eine Endschraube, ein Gewindeschneiden oder eine andere Befestigungsmethode aufnehmen kann. Der Ansatz stellt für sich genommen keine vollständige Verbindung dar. Die Leistungsfähigkeit der Verbindung hängt von der gewählten Schraube, der Geometrie des Führungslochs oder des Gewindes, der Eingriffslänge, dem Randabstand, dem Materialzustand, dem Anzugsmoment, der Betriebsbelastung und der Montagehistorie ab.
Gehen Sie von den technischen Daten des Befestigungsmittelherstellers und dem Lastfall des Produkts aus. Entscheiden Sie, ob die Schraube ein eigenes Gewinde bildet, in ein gefrästes Gewinde eingreift, einen Einsatz verwendet oder durch eine Mutter hindurchgeführt wird. Stellen Sie fest, ob die Montage einmalig, im Rahmen regelmäßiger Wartungsarbeiten oder wiederholt über die gesamte Lebensdauer des Produkts erfolgt. Eine für eine einmalige Montage geeignete Geometrie bietet möglicherweise nicht die erforderliche Haltbarkeit für wiederholtes Lösen.
Leiten Sie das zulässige Drehmoment oder die Ausreißfestigkeit nicht aus dem Nenn-Stegdurchmesser ab. Führen Sie Prüfungen an der tatsächlichen Legierung, dem Härtegrad, dem Strangpresszustand, der Schraube und dem Eingriff durch. Die Abnahmeprüfung kann je nach Anwendungsanforderung Drehmomentprüfungen beim Einbau und beim Lösen, Ausreiß-, Scher-, Schwingungs- oder Zyklusprüfungen umfassen.
Verbinden Sie die Befestigungspunkte mit den Wänden des Stalls und den Lastwegen
Platzieren Sie den Vorsprung so, dass die Belastung des Befestigungselements in die umgebende Struktur abgeleitet wird. Ein isolierter, schwerer Vorsprung, der über einen dünnen Hals verbunden ist, kann zu einem unausgewogenen Metallfluss und einem schwachen Lastpfad führen. Fügen Sie den Vorsprung mit sanften Übergängen in Wände oder Rippen ein und vermeiden Sie dabei unnötige Masse, die die Kühlung und das Erscheinungsbild der Oberfläche beeinträchtigen könnte.
Bei Gehäuseecken können Endplatten oder Abdeckungen mittels einer Nabe verbunden werden, jedoch müssen die Achse des Befestigungselements, der Zugang für den Antrieb, der Kopfabstand und die Anpresskraft an der Passfläche gemeinsam modelliert werden. Berücksichtigen Sie Platz für Eloxierung, Beschichtungen, Unterlegscheiben, Dichtungen sowie eventuelle Senkungen oder Planfräsungen. Wenn das Schnittende als Auflagefläche dient, geben Sie dessen Endzustand an und ob eine CNC-Planfräsung erforderlich ist.
Der „Aluminum Extruders Council“ Einführung in Extrusionsdüsen weist darauf hin, dass die Position von Schraubenösen und Wandungen den Metallfluss und die Oberflächeneigenschaften beeinflussen können. Überprüfen Sie die Position der Vorsprünge, bevor die Sichtflächen und die zusammenpassenden Bauteile endgültig festgelegt werden.
Die Kanäle sind um die Komponente herum anzulegen, die sie führen oder halten
Ein Kanal kann zur Führung einer Blende, zur Aufnahme einer T-Mutter, zur Verlegung von Kabeln, zur Halterung einer Dichtung oder zur Positionierung eines Gleitbauteils dienen. Legen Sie die Maße der funktionalen Öffnung und des inneren Umrisses anhand des Gegenstücks fest, einschließlich dessen Toleranzen, Oberflächenbeschaffenheit und Einbauwinkel. Vermeiden Sie es, denselben Raum durch mehrere miteinander verkettete Bemaßungen zu definieren, da dies zu Konflikten führen kann.
Offene Kanäle ermöglichen den Zugang für Montage und Reinigung. Enge Öffnungen und tiefe Innenräume erschweren die Abstützung eines zungenartigen Elements in der Form. Die AECs Wichtige Aspekte bei der Konzeption Es wird empfohlen, tiefe, schmale Nuten zu reduzieren und die Wände im Gleichgewicht zu halten. Wenn sich eine Nut nur schwer bearbeiten lässt, sollte die Öffnung verbreitert, die Tiefe verringert, die Kante abgerundet, die passenden Beschläge ausgetauscht oder ein Teil des Elements durch Zerspanung gefertigt werden.
Ein Kanal, der zur Aufnahme von Hardware vorgesehen ist, muss das Ein- und Ausbauen berücksichtigen. Legen Sie fest, wie Muttern, Schieber, Dichtungen oder Kabel in das Profil eingeführt werden und ob sie durch Biegungen, Endkappen oder bearbeitete Aussparungen geführt werden können. Ein perfekt geformter, durchgehender Kanal ist nutzlos, wenn das zusammengebaute Bauteil nicht eingebaut oder gewartet werden kann.
Verwenden Sie Radien und sanfte Übergänge an den Kanalwurzeln
Scharfe Kanalwurzeln und messerscharfe Lippen stellen schwierige Strömungsübergänge dar und können bei der Handhabung anfällig sein. Verwenden Sie praktische Innenradien, Lippendicken und Verjüngungen, sofern die funktionelle Passform dies zulässt. Die genauen Werte hängen vom Profil, der Matrize und den Gegenstücken ab; klären Sie diese mit dem Extruder ab, anstatt eine allgemeine Regel zu übernehmen.
Wenn das Produkt eine scharf abgegrenzte Außenkante erfordert, sollten Sie die optische Absicht von der tatsächlichen Passform unterscheiden. Ein kleiner Radius, eine Eckenentlastung oder eine Ziernut können das Erscheinungsbild bewahren, ohne eine unpraktische Metallkante zu erzwingen.
Auslegung von Lamellen als Teil eines thermischen Systems
Rippen vergrößern die Oberfläche, doch die effektive Wärmeabgabe hängt vom Wärmefluss von der Wärmequelle über den Sockel und die Rippen in die strömende Luft bzw. die Luft mit natürlicher Konvektion ab. Die Höhe, Dicke, der Abstand und die Ausrichtung der Rippen sowie die Dicke des Sockels, der Luftstrom-Bypass, das Material der Grenzfläche und der Oberflächenzustand wirken alle zusammen. Mehr Rippen oder dünnere Rippen führen nicht automatisch zu einer Verbesserung des Gesamtsystems.
Aus Sicht der Extrusion führen hohe, dünne Rippen und schmale Abstände zu schlanken Profilmerkmalen und einem hohen Strömungswiderstand. Ein Rippenfeld verändert zudem die Massenbilanz des Querschnitts. Überprüfen Sie das Seitenverhältnis der Rippen, den Fußradius, die Fußdicke sowie das Verhältnis zwischen der gerippten Seite und dem restlichen Profil. Reduzieren Sie gegebenenfalls die Rippenhöhe, vergrößern Sie den Abstand, verjüngen Sie die Rippen, gleichen Sie die gegenüberliegende Wand aus oder wählen Sie ein anderes Fertigungsverfahren.
Nutzen Sie die thermische Analyse als Screening-Instrument und validieren Sie die Ergebnisse mit repräsentativer Hardware unter definierten Bedingungen hinsichtlich Leistung, Schnittstellen, Luftstrom, Ausrichtung und Umgebungsbedingungen. Eine KI-Simulation oder die nominelle Leitfähigkeit einer Legierung ist kein Nachweis für die thermische Leistung auf Baugruppenebene.
Überwachung der Geradheit der Leitflügel, des Abstands und des Handhabungsrisikos
Dünne Lamellen können beim Schneiden, Entgraten, Einlegen, Verpacken oder Montieren beschädigt werden. Legen Sie den Funktionsbereich fest und prüfen Sie, ob eine verbogene Lamelle den Luftstrom, den Sitz oder das Erscheinungsbild beeinträchtigt. Schutzverpackungen und Handhabungsvorrichtungen können ebenso wichtig sein wie die Toleranz bei der Strangpressung.
Wenden Sie nicht ohne Messplan strenge Toleranzen für die Ebenheit oder Lage auf jede einzelne Lamelle an. Stellen Sie fest, ob das kritische Merkmal der Mindestabstand, die Gesamtumrissform, die Ebenheit der Basis, die Lamellenhöhe oder die Kollision mit einem Lüfter oder einer Abdeckung ist. Verwenden Sie eine Funktionslehre, wenn diese das Produkt besser repräsentiert als die Überprüfung jeder einzelnen Abmessung.
Befestigungselemente um Bezugspunkte und Lastübertragung herum anbringen
Montageschienen, Auflagen, Schwalbenschwanzverbindungen, T-Nuten und Nuten können die Anzahl der Halterungen reduzieren und die Montage beschleunigen. Ihre Geometrie sollte die aufgebrachte Last eher auf Stege und Wände als auf eine flexible Lippe übertragen. Modellieren Sie die Vorspannung der Schrauben, das Verrutschen der Verbindung, die Lagerung, die lokale Wandverformung und die Steifigkeit des Gegenstücks, sofern diese Faktoren die Funktion beeinflussen.
Wählen Sie Bezugsebenen, die breit, stabil und für Spannvorrichtungen und Messgeräte zugänglich sind. Eine äußere Schiene oder Auflagefläche kann das Profil für die CNC-Bearbeitung positionieren; eine dünne Rippe oder eine gratbehaftete Sägeschnittkante bildet in der Regel eine weniger stabile Referenz. Wenn eine Befestigungsfläche eine bestimmte Ebenheit aufweisen muss oder ein Lochmuster eine genaue Positionierung erfordert, lassen Sie Bearbeitungsspielraum und erstellen Sie diese Merkmale ausgehend vom endgültigen Bezugssystem.
ASME Y14.5-2018 (R2024) enthält Regeln für die Angabe von Bezugspunkten und geometrischen Toleranzen. Wenden Sie diese auf die Definition des Fertigprodukts an, wobei Sie für die Abmessungen und die Form im extrudierten Zustand die entsprechende Norm für Extrusionsprodukte heranziehen.
Extrusionstoleranzen für integrierte Merkmale verstehen
Die Lage der Mitten, Kanalöffnungen, Rippenabstände und Befestigungsflächen hängt davon ab, wie sich die Maße über Metall und Freiräume im Profil erstrecken. Die Aluminum Association hat Leitfaden zu Extrusionstoleranzen unterscheidet zwischen Metall- und Raummaßen bei Voll- und Hohlprofilen sowie zwischen Ebenheit, Geradheit und Verdrehung.
Der Verband ermittelt ANSI H35.2-2024 als Maßtoleranznorm für Aluminiumwalzprodukte. Wenden Sie die richtige Produktkategorie, die Tabellenhinweise, die Legierung und den Härtezustand an, anstatt eine einzige Toleranz auf jede Boss-, Kanal- oder Rippenform zu übertragen.
Ein Kanal kann seine Öffnungsmaße einhalten, während sich ein langes Profil dennoch durchbiegt oder verdreht. Eine Befestigungsplatte kann über ihre Breite hinweg lokal flach sein, während sich ihre Ausrichtung entlang der Länge ändert. Eine Schraubenbohrung kann einen akzeptablen Querschnitt aufweisen, erfordert aber dennoch eine Endbearbeitung oder das Gewindeschneiden. Identifizieren Sie jede funktionale Beziehung separat.
| Funktionsübersicht | Prüfung im extrudierten Zustand | Prüfung der Fertigteile |
|---|---|---|
| Endbefestigungsnabe | Geometrie der Öffnung, Zustand der Wand und Beziehung zum Profil | Prüfung von Schnittflächen, Führungsbohrungen oder Gewindebohrungen, Drehmoment- und Verbindungstests |
| Gleitschiene | Öffnung, Innenraum, Geradheit und Verdrehung | Funktionsmessgerät oder Hub der Gegenstückkomponente über die erforderliche Länge |
| Kühlrippen | Umhüllende, Lücken, Rippen- und Basisgeometrie | Handhabungsprüfung sowie thermische Prüfung auf Baugruppenebene |
| Montageschiene | Querschnitt, Ebenheit, Geradheit und Verdrehung | Bearbeitete Bezugspunkte, Bohrungspositionen und Ausrichtungsmaße für die Montage, soweit zutreffend |
CNC-Bearbeitung, Gewindeschneiden und Entgraten gemeinsam planen
Durch Extrusion entstehen durchgehende Vorsprünge und Nuten; Querbohrungen, lokale Vertiefungen oder automatisch fertigbearbeitete Gewinde werden dabei nicht erzeugt. Legen Sie fest, ob die Schraubenöffnungen im extrudierten Zustand, gebohrt, geräumt, mit Gewinde versehen oder mit Einsätzen ausgestattet verwendet werden sollen. Berücksichtigen Sie dabei den Zugang für Werkzeuge, die Spanabfuhr und den Zugang für Prüfzwecke.
In den Kanälen können Späne hängen bleiben, wodurch Grate schwer zu erreichen sind, während Kühlrippen den Kontakt der Spannvorrichtung und den Freiraum für das Werkzeug einschränken. Sorgen Sie für eine klare Ausrichtung, stabile Spannflächen und geschützte optische Bereiche. BAOSONGs CNC-Fräsen von Aluminium Service und Leitfaden zu CNC-Toleranzen Hilft dabei, die durch Extrusion gesteuerte Geometrie von präzisen Sekundärmerkmalen zu trennen.
Berücksichtigung von Endbearbeitung, Abdeckung und elektrischen Kontakten
Das Eloxieren oder Beschichten verändert die Oberflächenbeschaffenheit und kann sich auf die Passgenauigkeit der Kanäle, den Schraubeneingriff, die Erdung, die Gleitreibung und das äußere Erscheinungsbild auswirken. Geben Sie an, ob kritische Maße vor oder nach der Oberflächenbehandlung gelten. Kennzeichnen Sie Gewindeflächen, abgedeckte Flächen, elektrische Kontaktflächen, Dichtungsflächen und Lagerflächen.
Tiefe Rillen und dichte Rippen lassen sich während der Endbearbeitung möglicherweise schwerer entleeren, reinigen oder prüfen. Besprechen Sie mit dem Endbearbeitungsanbieter die Themen Gestellanordnung, Lösungsmittelrückstände, Kontaktmarkierungen und Verpackung. BAOSONGs eloxiertes Aluminium Und Oberflächenbearbeitung Auf diesen Seiten werden diese weiteren Entscheidungen dargelegt.
Vergleich der Integration von Funktionen mit den Gesamtproduktionskosten
Eine integrierte Funktion kann Halterungen, Bearbeitungs- oder Montageschritte überflüssig machen, führt jedoch auch zu einem höheren Materialaufwand und kann den Fertigungsaufwand erhöhen. Vergleichen Sie die Kosten für Werkzeuge, Profilgewicht, Extrusionsrate, Ausbeute, Abschnitt, Bearbeitung, Endbearbeitung, Prüfung, Befestigungselemente, Montage und Wartung. Das Produktionsvolumen und die Produktvarianten beeinflussen das Ergebnis.
Ein durchgehender Vorsprung ist sinnvoll, wenn er bei jeder Schnittlänge zum Einsatz kommt. Er führt jedoch zu wiederkehrendem Materialverlust, wenn nur eine Produktvariante einen lokalen Befestigungspunkt benötigt. Eine Universalschiene kann eine Produktfamilie vereinfachen, während ein komplexer Kanal für ein einzelnes Zubehörteil möglicherweise besser separat gefertigt oder angebracht wird. Treffen Sie die Entscheidung anhand der Stückliste und des Jahresbedarfs, nicht anhand der Anzahl der Merkmale.
Stoppbedingungen: Die integrierte Funktion darf noch nicht freigegeben werden
- Die Rippe, die Rille, die Lamelle oder die Kante wiederholt sich über die gesamte Länge, hat jedoch keine durchgehende Produktfunktion.
- Das Befestigungselement, die Eingriffslänge, das Drehmoment, die Betriebsbelastung oder die Anzahl der Montagezyklen sind nicht definiert.
- Eine tiefe Rille, eine schmale Rippe oder eine vereinzelte Erhebung bergen Risiken hinsichtlich der Formauflage und der Wandstabilität, die vom Extruder nicht geprüft wurden.
- Eine kritische Bohrung, ein Gewinde oder eine Befestigungsfläche orientiert sich an der Position im extrudierten Zustand, da kein praktischer Bezugsplan für das Fertigteil vorliegt.
- Die thermische, bauliche, oberflächenbezogene, reinigungstechnische oder fugenbezogene Leistungsfähigkeit wurde nicht unter repräsentativen Bedingungen geprüft.
Anfrage zur Überprüfung der druckfertigen integrierten Funktionen
Bitte überprüfen Sie die Schraubaufnahmen, Kanäle, Kühlrippen und Befestigungsmerkmale im Profil [Teilenummer/Revision]. Geben Sie für jedes Merkmal dessen durchgehende Funktion, das Gegenstück, die Belastung oder thermische Beanspruchung sowie die erforderliche Prüfung an. Überprüfen Sie die Wanddickenverteilung, die Wurzellradien, die Werkzeugauflage, die Profiltoleranz, den Zugang für die Endbearbeitung und die Bearbeitungszugabe. Identifizieren Sie lokale Merkmale, die nach der Strangpressung gebohrt, mit Gewinden versehen oder gefräst werden sollten. Schlagen Sie vor der Freigabe der Werkzeuge repräsentative Prüfungen hinsichtlich Ausreißkraft/Drehmoment der Befestigungselemente, Passung, thermischer Leistung oder struktureller Belastung vor, soweit zutreffend.
Checkliste für integrierte Extrusionsfunktionen
- Geben Sie für jeden Vorsprung, jeden Kanal, jede Rippe und jedes Befestigungselement die stetige Funktion und die Belastung an.
- Bestimmen Sie die passenden Befestigungsteile, Verschlusselemente, Abdeckungen, Dichtungen und Wärmeleitmaterialien.
- Überprüfen Sie die Wandausgleichung, die Wurzeln, die Radien, die tiefen Kanäle und die Matrizenstütze.
- Bestätigen Sie die Vorgehensweise zur Einbindung des Vorgesetzten und die erforderliche gemeinsame Validierung.
- Überprüfen Sie die Verlegung, den Halt, die Entwässerung und den Wartungszugang der Rinne.
- Überprüfung der Lamellengeometrie hinsichtlich thermischer Anforderungen und der Machbarkeit der Extrusion.
- Wählen Sie stabile Referenzpunkte für die Extrusion und das Fertigungsteil aus.
- Unterscheiden Sie Toleranzen für extrudierte Teile von denen für bearbeitete Bohrungen, Gewinde und Flächen.
- Überprüfen Sie die Endbearbeitung, das Abkleben, die kosmetischen Bereiche und die Reinigung.
- Vergleichen Sie die Gesamtprozesskosten und genehmigen Sie repräsentative Stichproben.
Häufig gestellte Fragen
Können Gewinde direkt in einen durchgehenden Ansatz eingepresst werden?
Durch die Extrusion kann eine durchgehende Öffnung oder Materialhülle entstehen, jedoch muss die endgültige Befestigungsart festgelegt werden. Gewinde können durch das Befestigungselement geformt, geschnitten, maschinell bearbeitet oder durch einen Einsatz bereitgestellt werden. Überprüfen Sie die tatsächliche Verbindung und den Montageprozess.
Wie tief kann ein stranggepresster Kanal sein?
Es gibt keine allgemeingültige Tiefe. Die Machbarkeit hängt von der Öffnungsbreite, der Wurzgeometrie, der Wandstärke, der Formauflage, der Legierung, der Profilgröße und der Toleranz ab. Tiefe, schmale Kanäle erfordern eine frühzeitige Abstimmung mit dem Extruder.
Sind dünnere Kühlrippen immer besser?
Nein. Dünne Kühlrippen bieten zwar eine größere Oberfläche, beeinflussen jedoch den Extrusionsaufwand, den Abstand, die Luftströmung, den Wirkungsgrad und das Beschädigungsrisiko. Optimieren Sie das gesamte Kühlsystem und überprüfen Sie es unter repräsentativen Betriebsbedingungen.
Sollten im Profil Befestigungslöcher vorgesehen werden?
Im Querschnitt können nur Bohrungen dargestellt werden, die durchgehend in Extrusionsrichtung verlaufen. Quer verlaufende oder punktuelle Befestigungsbohrungen müssen in der Regel ausgehend von einem definierten Bezugssystem gebohrt oder gefräst werden.
Eine Entwurfsprüfung mit integrierten Funktionen anfordern
BAOSONG unterstützt Profile, die Folgendes kombinieren: kundenspezifisches Aluminium-Strangpressprofil, Bearbeitung und Endbearbeitung. Sehen Sie sich das Angebot von BAOSONG an technische Unterstützung Und Qualitätsansatz, senden Sie anschließend die maßgebliche Zeichnung, das Modell, Angaben zu Befestigungselementen und Belastungen, thermische Anforderungen, Oberflächenbeschaffenheit, kritische Merkmale und die Stückzahl über die Kontaktseite zur technischen Prüfung und Angebotserstellung.
Empfohlene Downloads für die Konstruktion von Aluminiumprofilen
Verwenden Sie diese BAOSONG-Referenzen, um die Profilgeometrie, die Wandstärke, die Toleranzen und die nachgelagerten CNC-Elemente festzulegen, bevor Sie einen Extrusionsentwurf freigeben.
- Leitfaden zur Gestaltung kundenspezifischer Aluminiumprofile (PDF)
- Leitfaden zu Wandstärken und Toleranzen (PDF)
- Leitfaden zur CNC-Bearbeitung von Aluminiumprofilen (PDF)
- Vergleichstabelle für Aluminiumlegierungen (bearbeitbare Excel-Datei)
Benötigen Sie Hilfe bei der Überprüfung eines Extrusionsprofils oder eines Risikos hinsichtlich der Herstellbarkeit? Kontaktieren Sie BAOSONG Precision.
